Ein Strangpressprofil mit Sichtfläche, ein Gehäuse mit Erdungsanschluss, ein Halter mit Gleitbohrung und eine jahrelang sonnenexponierte Fassade benötigen unterschiedliche Oberflächenkonzepte. Markieren Sie auf Ihrer Zeichnung, was neben der Farbe wichtig ist: elektrische Kontakte, nach der Behandlung einzuhaltende Passmaße, Sichtflächen und zulässige Gestellkontaktstellen. Diese Angaben bilden eine konkrete Grundlage für unser Gespräch über die Oberfläche.
Die Auswahlübersicht nutzen: von der Funktion ausgehen, am Muster freigeben
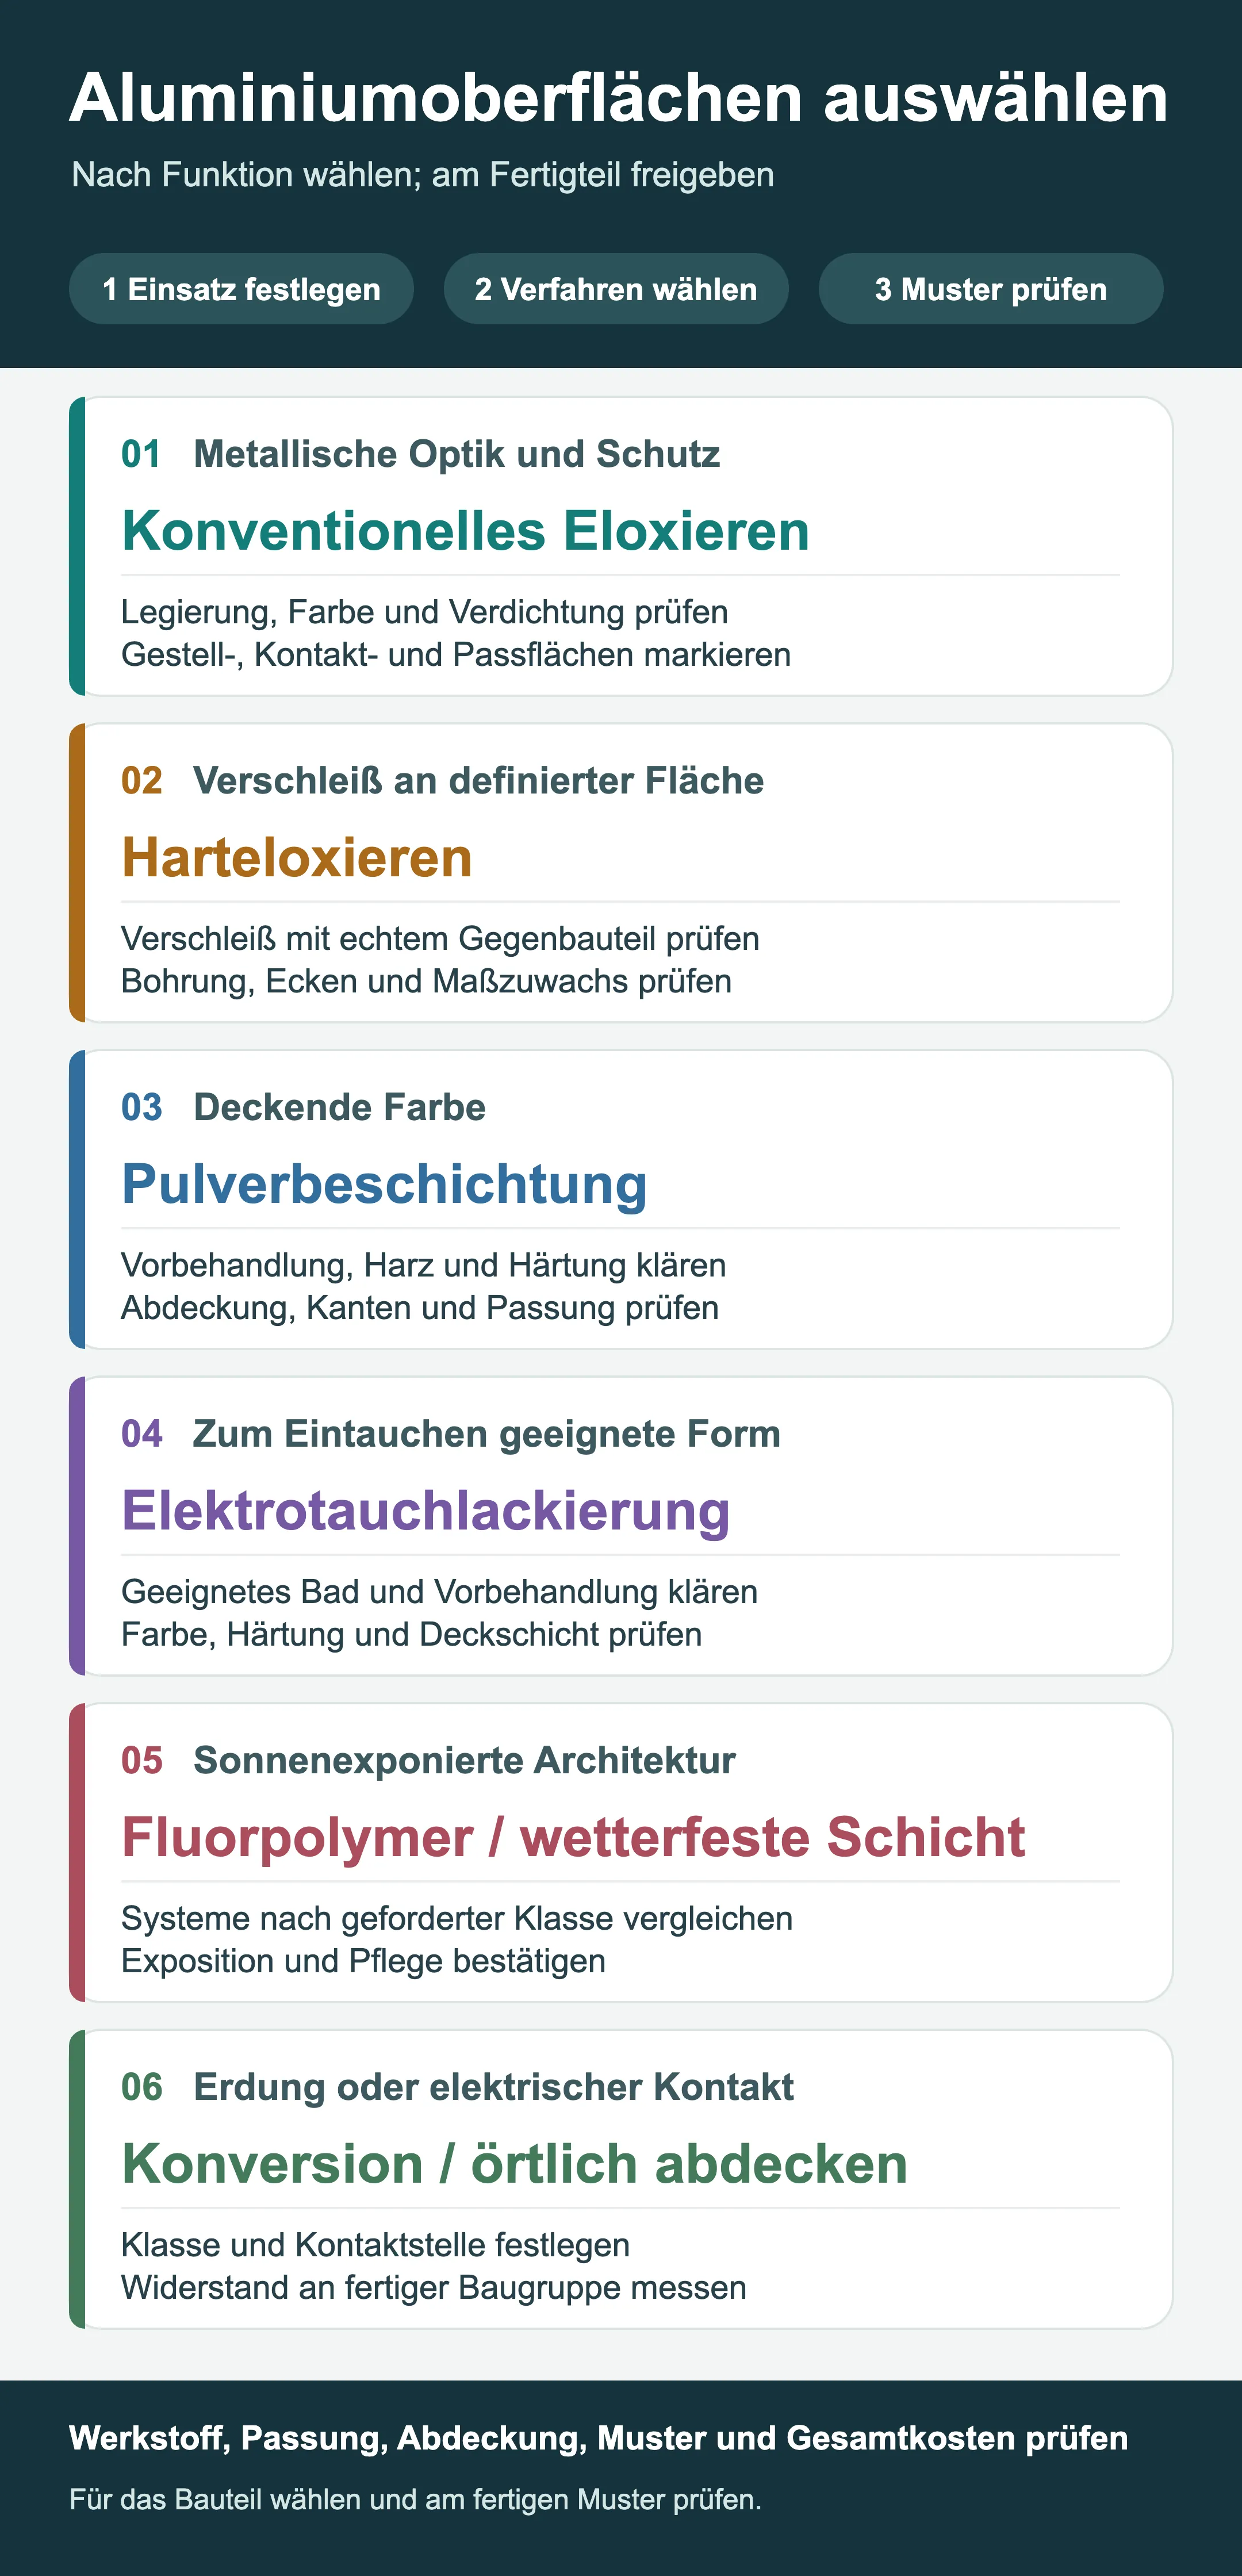
- 01–02: metallische Optik oder Verschleiß an einer definierten Fläche. Beginnen Sie mit konventionellem Eloxieren, wenn die Aluminiumoptik sichtbar bleiben soll; prüfen Sie Harteloxieren für einen Gleitkontakt mit definierter Verschleißbeanspruchung. Kontrollieren Sie Legierung und Farbtoleranz, Gestellspuren, Bohrungsmaß und Verschleiß mit dem tatsächlichen Gegenbauteil. Die Schichtdicke allein entscheidet bei keinem der beiden Verfahren. [1][2][9]
- 03–04: deckende Farbe oder eine für das Eintauchen geeignete Geometrie. Pulver- und Elektrotauchlackierung erzeugen organische Filme mit unterschiedlichen Auftragsverfahren. Bestätigen Sie Aluminiumvorbehandlung, Beschichtung und Aushärtung; prüfen Sie anschließend Abdeckungen, Kanten, Montagepassung und eine gegebenenfalls folgende Deckschicht. Klären Sie bei Elektrotauchlackierung die verfügbaren Farben des ausgewählten Systems. [4][6][8]
- 05–06: sonnenexponierte Architektur oder elektrischer Kontakt. Vergleichen Sie vollständige Systeme anhand einer definierten Bewitterungsklasse, einschließlich geeigneter Nasslack- und Pulvervarianten. Legen Sie bei Erdungsanschlüssen die Behandlung der Kontaktfläche fest und messen Sie den Widerstand an der fertigen Baugruppe. Fluorpolymer- und Konversionsbeschichtungen erfüllen unterschiedliche Aufgaben. [3][7][8]
Die sechs Karten zeigen mögliche Ausgangspunkte, die sich kombinieren lassen. Ein Gehäuse kann an den Sichtflächen eine dekorative Beschichtung und am Erdungskontakt eine örtliche Abdeckung oder eine spezifizierte Behandlung erhalten. Vergleichen Sie vor der Auswahl die fertige Passung, das freigegebene Muster und die Gesamtkosten je Gutteil. Die folgende Tabelle nennt die Prüfungen für jedes Verfahren. [2][3][4]
Fünf Entscheidungen auf Zeichnung oder Foto markieren
- Wo wird das Teil eingesetzt? Beschreiben Sie Innen- oder Außenbereich, Feuchtigkeit, Salz und konkret benannte Reinigungschemikalien. Der Verfahrensname allein legt die Korrosionsbeständigkeit nicht fest.
- Welche Flächen sind sichtbar? Benennen Sie die gewünschte metallische Struktur oder deckende Farbe, Bürstrichtung, zulässigen Gestellkontaktstellen und akzeptierten Farbabweichungen.
- Welche Flächen müssen kontaktieren oder passen? Markieren Sie Erdungs- und weitere elektrische Kontakte, thermische Schnittstellen, Gewinde, Bohrungen, Positionierflächen und Dichtflächen. Oxid- und organische Schichten können dort Funktion oder Spiel beeinflussen.
- Wo tritt Reibung auf? Unterscheiden Sie Handhabungsspuren und Montageschrammen von dauerhaftem Gleiten. „Hart“ allein ist keine Verschleißspezifikation.
- Welches Aluminium wird verwendet? Geben Sie Legierung, Werkstoffzustand, Halbzeugform, Schweißstellen sowie vorherige spanende Bearbeitung oder Umformung an. Eloxieren kann Unterschiede im Grundwerkstoff und an Schweißnähten sichtbar machen. Wenn die optische Übereinstimmung wichtig ist, erstellen Sie Grenzmuster aus repräsentativem Material mit repräsentativer Bearbeitung. [1][2]
Verfahrensbegriffe klären, bevor Sie sechs gängige Optionen vergleichen
Eloxieren und chemische Konversion beschreiben, wie die Oberfläche entsteht. Pulver- und Elektrotauchlackierung beschreiben den Auftrag einer organischen Beschichtung. „Fluorcarbon“ bezeichnet meist das Harzsystem: Es kann als Nasslack vorliegen; zugleich gibt es leistungsfähige Fluorpolymerpulver. Bestimmen Sie beim Angebotsvergleich das konkrete Harz, die Vorbehandlung und die Leistungsklasse, damit alle Optionen dieselben Anforderungen abdecken. [1][3][4][6][7][8]
Beim Eloxieren wird Aluminium an der Oberfläche in Oxid umgewandelt. Eine chemische Konversionsschicht entsteht durch die Reaktion der Behandlungschemie mit dem Grundwerkstoff. Pulver-, Nasslack- und Elektrotauchlacksysteme tragen einen organischen Film auf eine vorbereitete Oberfläche auf. Diese Mechanismen beeinflussen Optik, elektrisches Verhalten, Maße und Reparatur unterschiedlich. Vergleichen Sie deshalb die vollständige Oberflächenbehandlung mit den Einsatzbedingungen Ihres Teils. [1][2][3][4][6]
Bürsten, Strahlen und Polieren verändern jeweils Struktur, Reflexion oder Haptik und bereiten die Oberfläche häufig für eines dieser Verfahren vor. Den abschließenden Schutz legen sie allein nicht fest. Definieren Sie Richtung, Rauheit, Reinigung und anschließende Behandlung. [1][2]
| Verfahren | Möglicher Auswahlgrund | Vor der Freigabe bestätigen |
|---|---|---|
| Konventionelles Eloxieren, etwa Schwefelsäureanodisieren | Aluminiumoptik erhalten und eine schützende Oxidschicht bilden; farblose und eingefärbte Varianten sind möglich | Legierung und Vorbereitung, Farbtoleranz, Verdichtung, Gestellspuren, Passung und elektrische Kontakte [1][2][9] |
| Harteloxieren | Eine definierte Fläche benötigt eine abriebfeste Oxidschicht, beispielsweise unter repräsentativen Gleitbedingungen | Schichtdicke, tatsächliche Verschleißbeanspruchung, Bedeckung an Ecken und in Bohrungen sowie Maße nach Behandlung; die dickste Schicht ist nicht automatisch die beste [2] |
| Pulverbeschichtung | Deckende Farbe oder eine organische Beschichtung für eine spezifizierte Bewitterungsklasse | Aluminiumvorbehandlung, Pulverharz und Pigment, Aushärtung, Dicke, Kantenbedeckung, Abdeckungen und fertige Passung [4][8] |
| Elektrotauchlackierung oder E-Coat | Ein geeignetes Aluminiumteil benötigt einen aus einem Lackbad abgeschiedenen organischen Film als Grundierung oder ausgewählte Deckschicht | Tatsächlicher Grundwerkstoff und Vorbehandlung, Badzugänglichkeit, Harz, verfügbare Farbe, Aushärtung, eventuelle spätere Deckschicht und geforderte Umweltbeständigkeit [6] |
| Fluorpolymerbeschichtung, beispielsweise Architektur-PVDF | Eine sonnenexponierte Architekturplatte oder ein Profil benötigt definierte Farb-, Kreidungs- und Haftungseigenschaften | Nasslack- oder Pulversystem, Grundierung und Deckschicht, Aluminiumvorbehandlung, geltende Norm, Exposition und Pflege [7][8] |
| Chemische Konversionsbeschichtung | Korrosionsschutz, Lackiervorbereitung oder eine spezifizierte Kontaktfläche mit geringem elektrischem Widerstand | Genaue Spezifikation, Typ und Klasse, anschließende Lackierung, Kontaktwiderstand unter Montagebedingungen und Korrosionsprüfungen [3] |
Für metallische Optik mit Eloxieren und dem Grundwerkstoff beginnen
Eloxieren folgt der darunterliegenden Struktur; tiefe Kratzer und Schweißnähte können sichtbar bleiben. Die Vorbereitung kann die Rauheit verändern, während Legierung, Materialcharge und Schweißbereiche die Farbe beeinflussen können. [1][2] Müssen benachbarte Platten optisch zusammenpassen, verwenden Sie für Freigabemuster eine repräsentative Legierung und einen repräsentativen Werkstoffzustand, kennzeichnen Sie Sichtflächen und vereinbaren Sie zulässige Farbabweichungen. Senden Sie uns Fotos zur gewünschten Optik und legen Sie Farbe und Struktur anschließend anhand physischer Muster fest.
„Farblos“ und „schwarz“ beschreiben die Optik, jedoch keine vollständige Spezifikation. Eloxaltyp, Schichtdicke, Verdichtung und Abnahmekriterien müssen zusätzlich festgelegt werden. [1][2]
Harteloxieren bei Verschleiß mit dem tatsächlichen Gegenbauteil bewerten
Harteloxieren kann an einer spezifizierten Fläche eine dickere, verschleißfestere Oxidschicht erzeugen. Geben Sie für die Bewertung Gegenwerkstoff, Schmierung, Last, Bewegung, zulässigen Verschleiß und Prüfverfahren an und vergleichen Sie anschließend repräsentative Muster. Schichten des Typs III beeinflussen die Maße stärker; komplexe Kanäle und scharfe Ecken erschweren gleichmäßige Ergebnisse. [2] Bei dünnen Wänden und Präzisionsbohrungen sind tatsächliche Geometrie, Gestellaufnahme und Messstellen besonders wichtig.
Für Erdung oder Lackiervorbereitung Kontakt und Konversionsverfahren festlegen
Markieren Sie bei einem geerdeten Gehäuse, wo die Unterlegscheibe oder ein anderes Verbindungselement das Teil berührt. Übliche Eloxal- und organische Schichten können den Kontakt unterbrechen. Legen Sie daher örtliche Abdeckungen oder eine geeignete Kontaktflächenbehandlung fest und messen Sie den Widerstand an der fertigen Baugruppe. Wenn die maßgebliche Konversionsspezifikation diese Einteilung verwendet, steht Klasse 3 für niedrigen elektrischen Widerstand zusammen mit Korrosionsschutz. Eine Konversionsschicht kann auch als Untergrund für eine Lackgrundierung dienen. Bestätigen Sie genaue Spezifikation, Behandlung und Kontaktpressung Ihrer Baugruppe. [3]
Benötigt Ihr Teil eine Behandlung ohne sechswertiges Chrom, legen Sie der Zeichnung die geltenden gesetzlichen und produktbezogenen Anforderungen bei. Bestätigen Sie, dass die gewählte Chemie diese erfüllt und zur vorgesehenen Korrosionsschutz-, Lackiervorbereitungs- oder elektrischen Kontaktfunktion passt. [3]
Für Farbe oder Außenbewitterung das vollständige System vergleichen
Bei der Pulverbeschichtung wird üblicherweise elektrisch geladenes Pulver aufgetragen und gemäß Produktspezifikation ausgehärtet. Nasslack hat eigene Auftrags- und Aushärtungsbedingungen. [4] Vergleichen Sie für Aluminium Reinigung und Vorbehandlung, Beschichtungschemie, Dickenbereich, Abdeckungen, Gestellspuren, Auswirkungen der Aushärtung auf montierte Elemente und Korrosionskriterien der fertigen Beschichtung. Geben Sie für den Außenbereich neben der Farbe auch Exposition und Bewitterungsanforderungen an. Geeignete hochwetterfeste Pulver- und Architektur-PVDF-Nasslacksysteme können anspruchsvolle Architekturklassen erfüllen. [7][8]
Entfetten und Reinigen sind Teile der Vorbereitung. Die Haftung hängt auch von den weiteren Schritten der Aluminiumvorbehandlung, der Beschichtung und der Aushärtung ab. Nehmen Sie deshalb das geforderte Haftungsprüfverfahren und die Abnahmekriterien in die Oberflächenspezifikation auf. [4][6]
Bei der Elektrotauchlackierung wird das Teil in ein Lackbad getaucht und mittels elektrischem Feld ein organischer Film abgeschieden. Die Formulierungen können als Grundierung oder ausgewählte Deckschicht dienen. Eine E-Coat-Anlage verarbeitet normalerweise ein festgelegtes Beschichtungssystem und eine bestimmte Farbe; eine kompatible Nasslack- oder Pulverdeckschicht kann bei Bedarf andere Farben ermöglichen. Bestätigen Sie Aluminiumverträglichkeit, Badzugänglichkeit, Vorbehandlung, Beschichtung, Aushärtung und Bewitterungsanforderungen des vorgeschlagenen Systems. [6]
Architektur-PVDF-Nasslacksysteme bestehen gewöhnlich aus Aluminiumvorbehandlung, Grundierung und Farbschicht; einige Farben benötigen zusätzlich Klarlack. Bei Projekten nach AAMA 2605 vergleichen Sie die Nachweise für das vorgeschlagene System mit den geforderten Kriterien, einschließlich Farb-, Kreidungs- und Glanzverhalten im Freien. Geeignete Systeme umfassen entsprechende PVDF-Nasslacke und leistungsfähige Fluorpolymerpulver. Bestätigen Sie das konkrete Produkt, die Grundwerkstoffvorbereitung und die Auftragsbedingungen. [7][8]
Wenn leichte Reinigung gefordert ist, definieren Sie die zu erwartenden Verschmutzungen, das Reinigungsverfahren und zulässige Rückstände. Bewerten Sie anschließend repräsentativ beschichtete Muster.
Pulver-, Nasslack- und Elektrotauchlackfilme können die metallische Struktur verdecken und das Spiel in Bohrungen, Gewinden und Überlappungen verringern. Dient eine Schraubstelle als Erdungspfad, muss das Oberflächenkonzept die erforderliche Abdeckung und die Prüfung der fertigen Baugruppe festlegen. Gehen Sie nicht davon aus, dass eine unspezifizierte Schraube die Beschichtung zuverlässig durchdringt.
Maße von der Funktion nach der Behandlung ableiten
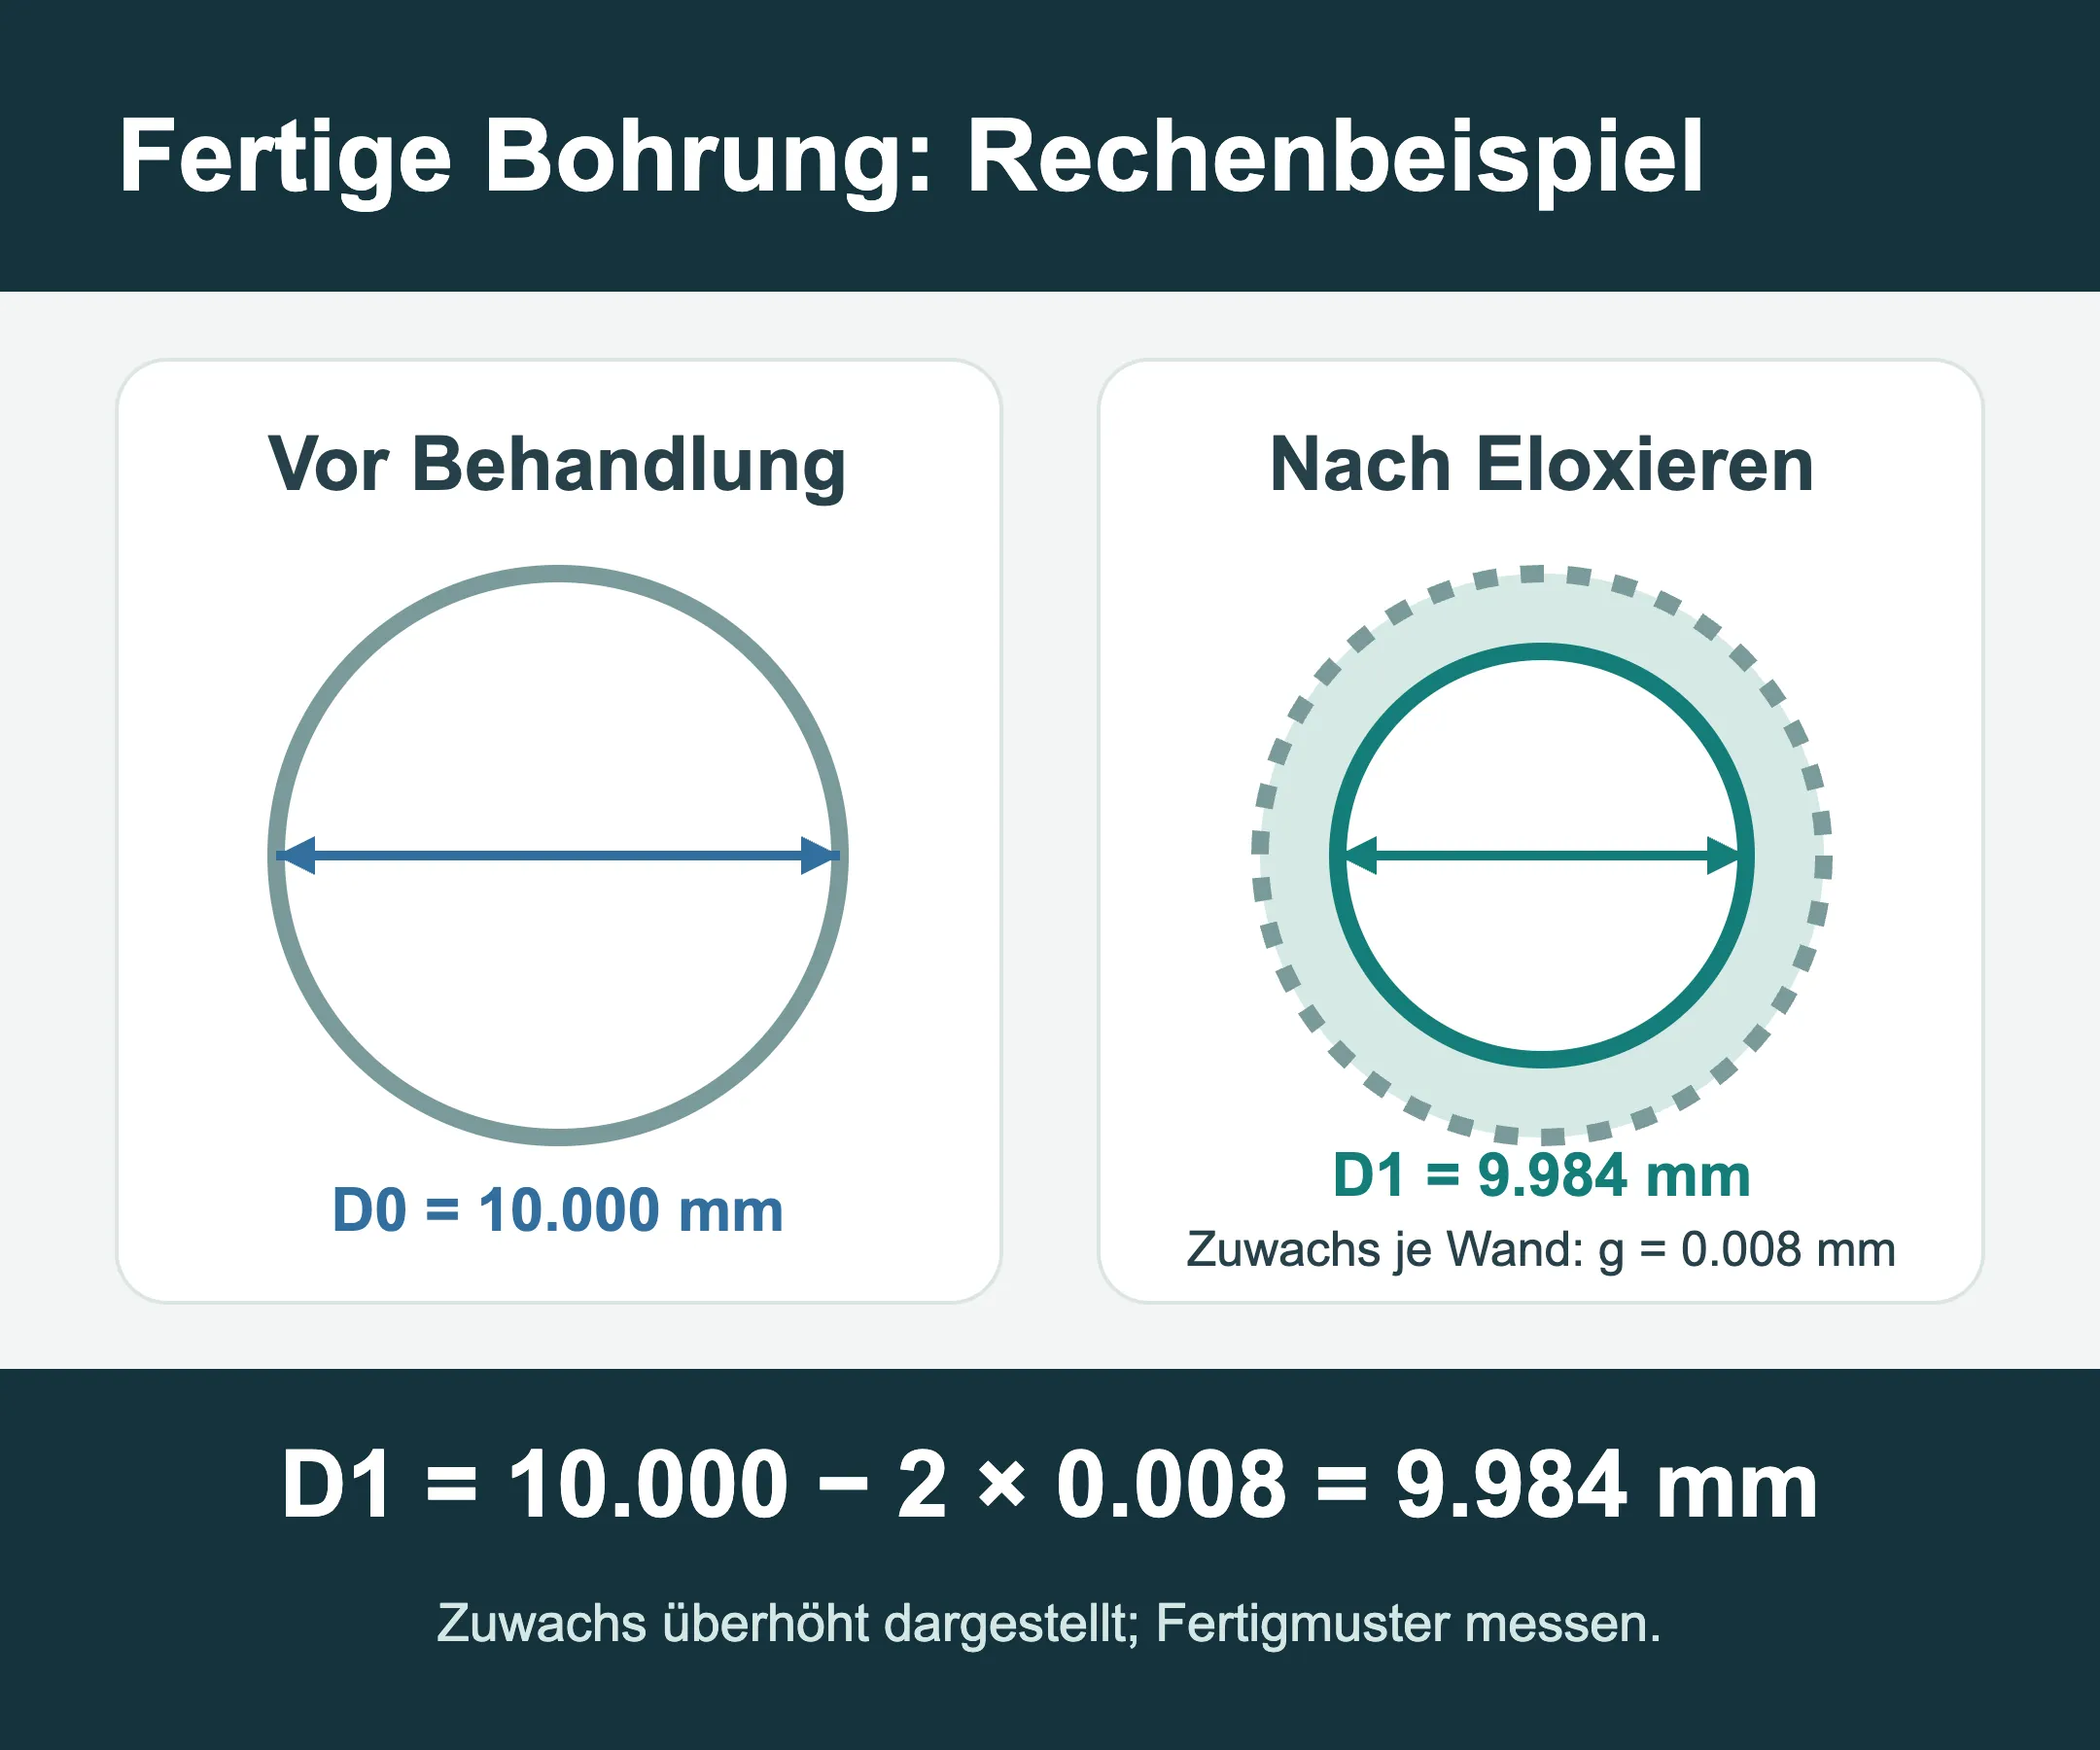
Unterscheiden Sie die gesamte Oxiddicke vom Wachstum nach außen. Beim Eloxieren wird Aluminium verbraucht, während das Oxid nach außen wächst; die gesamte Schichtdicke entspricht nicht dem Maßzuwachs je Fläche. Rechenbeispiel: Eine Bohrung misst vor der Behandlung 10.000 mm. Nehmen Sie für die gewählte Legierung und das Verfahren ein Wachstum von 0.008 mm nach innen je Bohrungswand an. Ohne vorbereitendes Beizen, Bedeckungsunterschiede und Messfehler beträgt der theoretische Enddurchmesser 10.000 − 2 × 0.008 = 9.984 mm. Die 0.008 mm sind eine angenommene Beispielgröße. Ermitteln Sie die tatsächliche Maßzugabe aus dem gewählten Verfahren und Messungen an repräsentativen Mustern. [1][2]
Pulver-, Nasslack- und Elektrotauchlackfilme tragen Material auf. Werden beide Seiten einer Bohrung beschichtet, verringert sich ihr Durchmesser um die tatsächliche Schichtdicke beider Wände. Vertiefungen, Ecken und Kanten können andere Ablagerungen aufweisen als eine ebene Platte. Eine nominelle Plattenschichtdicke kann deshalb nicht für jedes Merkmal des Teils stehen. Geben Sie zuerst die fertigen Funktionsmaße von Bohrungen, Gewinden, Gleit- und Dichtflächen an; bewerten Sie dann Abdeckungen, Bearbeitungszugaben oder die Prozessreihenfolge. [2][4][6]
Geben Sie auf der Zeichnung die Beschichtungsspezifikation, geforderte Dicke und Messstellen an. Wenn die Härte entscheidend ist, nennen Sie das zutreffende Prüfverfahren und den Messort. Bestätigen Sie den Maßzuwachs für die ausgewählte Legierung und das Verfahren und prüfen Sie repräsentative Teile an den Funktionsmerkmalen. [1][2][3][4]
Die vollständigen Kosten je Gutteil vergleichen
Halten Sie für einen aussagekräftigen Kostenvergleich Werkstoff, Optik, Exposition, kritische Maße, geplante Losgröße und Abnahmeanforderungen konstant. Berücksichtigen Sie Vorbereitung, Beschichtung oder Konversion, Abdeckungen, Gestellaufnahme, Farbwechsel, Aushärtung, Prüfung, Verpackung und mögliche Nacharbeit. Vergleichen Sie die Kosten je abgenommenem Teil, das Ihre Anforderungen erfüllt. Mindestchargenkosten, aufwendige Abdeckungen und optischer Ausschuss können verändern, welches Verfahren günstiger ist. Senden Sie uns die geplante Bestellmenge und die kritischen Oberflächenanforderungen, damit diese Faktoren gemeinsam betrachtet werden können.
Vergleichen Sie bei Architekturprofilen spezifizierte Systeme derselben Expositionsklasse. Wenn Ihr Projekt eine Norm oder Garantie verlangt, klären Sie Produktumfang, Sichtflächen, Umgebung und Pflegebedingungen. Bewerten Sie Anforderungen an die Nutzungsdauer getrennt von den Expositionszeiten bei Labor- oder Freibewitterungsprüfungen. [6][7][8]
Wie unterscheidet sich die erste Auswahl bei vier Bauteilen?
- Sichtbares Aluminiumpaneel oder Profil im Innenraum: Soll die Metallstruktur sichtbar bleiben, erstellen Sie Eloxalmuster aus der vorgesehenen Legierung mit der vorgesehenen Vorbereitung. Dokumentieren Sie Farbtoleranz, Gestellkontaktstellen und Sichtflächen. Für eine gleichmäßige deckende Farbe vergleichen Sie geeignete Pulver-, Nasslack- oder Elektrotauchlacksysteme mit der erforderlichen Aluminiumvorbehandlung. [1][2][4][6]
- Aluminiumgehäuse mit Erdungsschraube: Zeichnen Sie Strompfad und tatsächliche Kontaktfläche ein, bevor Sie die dekorative Oberfläche wählen. Entscheiden Sie, ob der Kontakt abgedeckt oder mit einer spezifizierten Konversionsbehandlung versehen wird. Messen Sie den Kontakt unter den endgültigen Befestigungsbedingungen. [2][3]
- Aluminiumhalter mit präziser Gleitbohrung: Nennen Sie fertiges Bohrungsmaß, Gegenbauteil, Bewegung und Verschleißanforderung. Bewerten Sie dann Harteloxieren, Abdecken der Bohrung oder eine geänderte Bearbeitungsfolge. Prüfen Sie neben der Verschleißleistung auch Schichtbedeckung und fertige Passung. [1][2]
- Sonnenexponiertes Architekturprofil: Definieren Sie gewünschte Optik, Reinigung und Pflege, zulässige Farb- und Glanzänderung sowie die Beschichtungsspezifikation. Vergleichen Sie anschließend geeignete Architekturpulver mit PVDF und anderen Fluorpolymersystemen für die tatsächliche Exposition. [7][8]
Passen Sie in allen vier Fällen die Bewertung an die tatsächliche Exposition an. Eine Salzsprühprüfung nach ASTM B117 kann Vergleichsinformationen liefern, wenn Proben- und Bewertungsbedingungen vereinbart sind. Legen Sie Probenvorbereitung, Prüfdauer und Ausfallkriterien fest und bewerten Sie das Ergebnis zusammen mit der erwarteten Umgebung. Salzsprühstunden allein lassen sich im Allgemeinen nicht in Jahre natürlicher Nutzung umrechnen. [5]
Senden Sie HARVLAND Ihre Zeichnung und den Einsatzzweck
Senden Sie uns eine Zeichnung, Skizze oder ein Foto mit Einsatzzweck und geplanter Stückzahl. Markieren Sie möglichst Sichtflächen, enge Passungen, elektrische Kontakte und Verschleißbereiche. Fügen Sie vorhandene Oberflächenspezifikationen oder Muster bei; kennzeichnen Sie offene Angaben zu Legierung, Farbe oder Behandlung als „noch zu klären“. Mit diesen Details können wir Oberflächenoptionen, Vorbehandlung, Abdeckungen, Fertigmaße und Musterprüfungen mit Ihnen besprechen.
- [1] Aluminum Anodizers Council, häufige Fragen zu eloxiertem Aluminium
- [2] NASA/JSC PRC-5006 Rev. D, Prozessspezifikation für das Anodisieren von Aluminiumlegierungen
- [3] NASA/JSC PRC-5005 Rev. D, Prozessspezifikation für die chemische Konversionsbeschichtung von Aluminiumlegierungen
- [4] TIGER Coatings, was ist Pulverbeschichtung?
- [5] ASTM B117-26, Standardverfahren zum Betrieb von Salzsprühgeräten, öffentliche Kurzfassung
- [6] PPG, Einzelheiten zum E-Coat-Verfahren
- [7] Sherwin-Williams, umfassender Leitfaden zu PVDF-Beschichtungen für Metallarchitektur
- [8] TIGER Coatings, AAMA-Anforderungen an Pulverbeschichtungen in der Architektur
- [9] Aluminum Extruders Council, Anodisieren