1. 采购表面等级与成品外观要求,要分别写清
板材的表面类型、表面纹理与后续零件外观不是同一项要求。BILSTEIN 的冷轧带钢交付说明将表面类型与光滑、哑光等表面状态分列,并允许按具体用途另行约定。 因此,订单不能只写“表面好一点”,也不能用一个粗糙度值代替所有划伤、凹坑和外观要求。
某些产品允许规定范围内的表面特征。例如,SSAB Form PLX 的表面质量说明分别描述正常表面和改善表面允许的轻微痕迹。 这只是该产品及其交付条件的例子,不能据此给其他镀锌板、冷轧板或洋白铜带材判定合格。先核对实际标准、版本、完整订料代号和供方确认的适用范围。
成品要求还需要落到区域:正面装饰区、折边、遮蔽区、密封接触区和电接触区可能关注不同问题。外观符合样板,不自动代表密封或电接触功能符合要求;反过来,能装上也不代表外观合格。
| 订料和验收应明确的内容 | 需要对齐的问题 | 应留下的依据 |
|---|---|---|
| 产品标准、版本及表面要求 | 这批板料按什么条件交付 | 完整订单、适用条款及供方确认 |
| 要求适用哪一面 | 一面还是两面有指定要求,如何识别 | 面别标记、标签说明及到料对应记录 |
| 成品区域和后续工艺 | 痕迹会进入外露区、功能区还是废料区 | 图纸分区、排样版本和加工路线 |
| 观察与测量条件 | 两个人怎样检查同一痕迹才可比较 | 约定的状态、光照、距离、角度及方法 |
| 合格样板与边界样板 | 允许到什么程度,谁能批准例外 | 样板编号、版本、适用区域与批准记录 |
不同供方、不同标准中的字母可能有不同含义。无法确认某个表面代号时,应保留完整标识向供方核实,不凭网上的简表自行拆译。
2. 给原板两面身份,再把身份带到零件上
可以把原板两面定义为“面1”和“面2”,同时记录哪个角作为定位起点、哪条边作为方向参考。这里的数字只是现场身份,不是材料表面质量等级。若用 A/B 作内部标记,也要明确它与订单中的等级代号是否无关。
在排样图中标明毛坯编号,以及面1在成形后对应的外露区域。翻板、翻转毛坯或改变折弯方向时,不能只保留“朝上”这样的临时描述。装配后不可见的背面也可能承担密封、接地或粘接功能,应按具体功能单独标注。
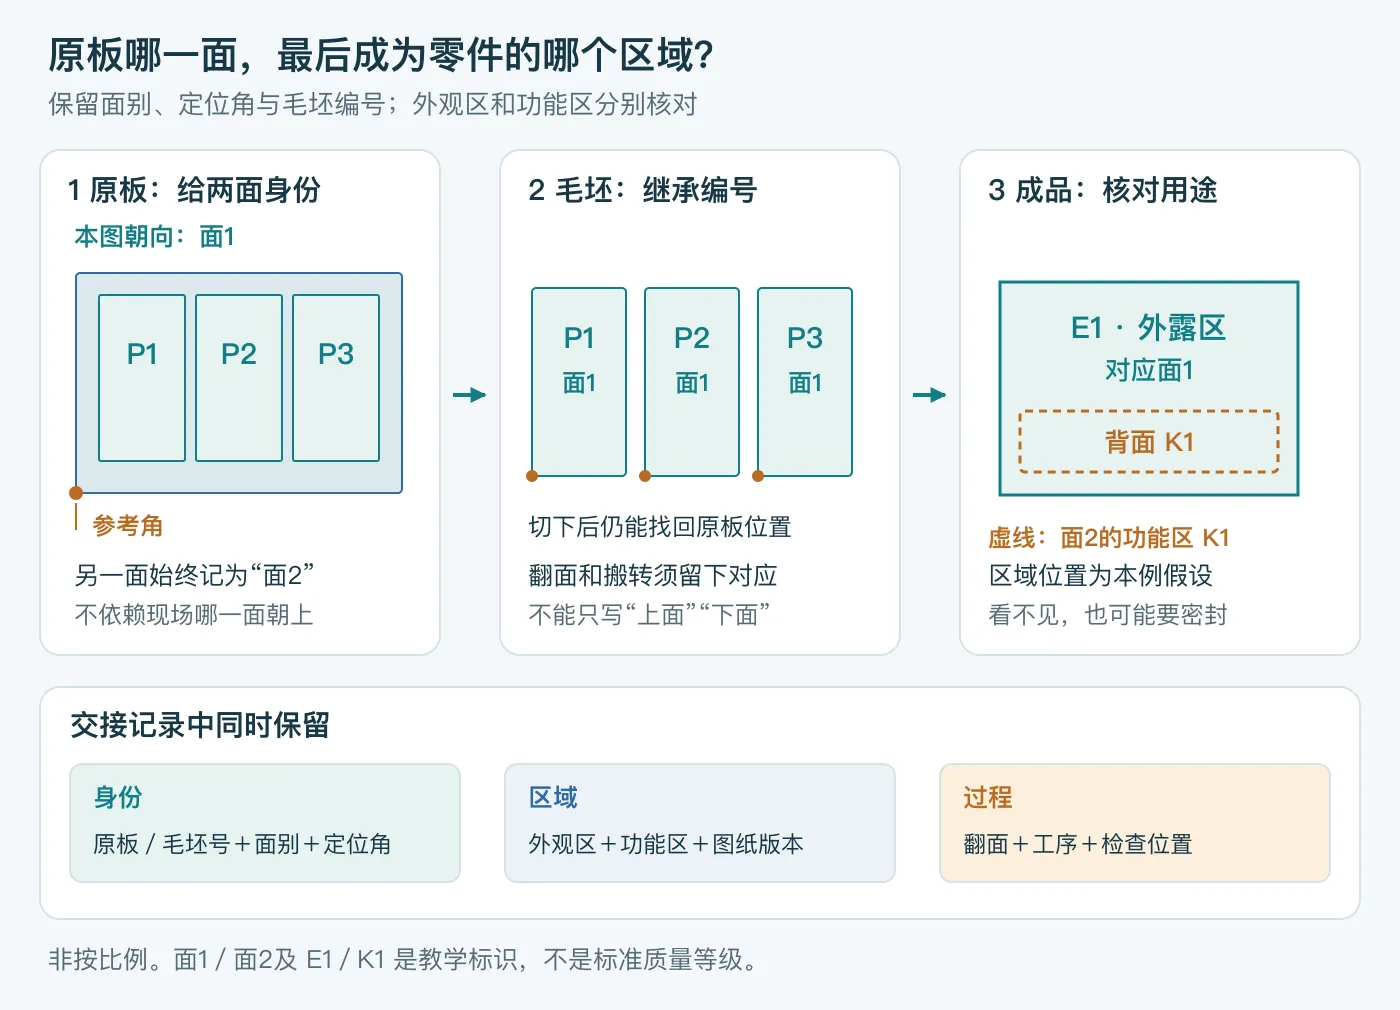
保护膜可以帮助保护指定表面,但不能仅凭“有膜”认定膜下无缺陷或两面等级相同。膜的粘性、厚度及适用加工方式也需要匹配;thyssenkrupp Materials 的说明指出,薄料使用过厚、粘性过高的膜时,揭膜可能使板材变形。 检验前要约定剥膜范围、方式和之后的保护,不能把整批揭膜当成默认检查动作。
3. 原始状态先留住,记录比一句“有划伤”更有用
先关联订单、材料标签与实际板张或卷段,再拍包装、堆放和板面全景。局部照片应能回到全景中的同一位置;比例尺与缺陷尽量在同一平面。不同角度的照片用于补充观察,不应挑一张最不明显的照片作为唯一证据。
油膜、保护膜、灰尘和水迹都可能改变可见外观。记录当前是在带油、带膜、已清洁还是未经处理状态下检查。若需要擦拭、局部剥膜或取样,先保存原状,再按确认的方法做受控比较,并把处理范围标回位置图。清理后看不见,不等于已经证明原材料或成品要求均满足。
| 记录项目 | 现场应写到什么程度 | 避免的误判 |
|---|---|---|
| 材料与检查范围 | 板张/卷段编号、已查面别和数量、尚未检查的范围 | 外层几张正常就代表整捆正常 |
| 位置与方向 | 从约定参考角到痕迹的距离,沿哪条边延伸 | 拍完近景后找不到同一位置 |
| 形貌与分布 | 线状、点状、凹陷或凸起;孤立、连续或重复分布 | 仅凭名称就断定产生原因 |
| 尺寸与测量 | 长度、宽度、数量;深度或轮廓测量采用的方法 | 由照片阴影直接估算深度 |
| 观察条件 | 光源、距离、角度、观察时长及是否放大,按约定记录 | 两方采用不同条件却直接比较结论 |
| 表面状态 | 膜、油、污物及已做的清理;原状与处理后分开编号 | 把清理后的状态当作到货原状 |
| 判定依据 | 标准条款、样板版本、适用区域及处理意见 | 写了“目测合格”却没有对应要求 |
检验频次、抽样单位和可接受的缺陷程度,应来自订单、适用产品要求及批准的检验计划。不能给所有板材套一个相同的观察距离、划伤长度或抽样比例。
4. 看得见的颜色,与需要测的几何要分开
一条亮线可能需要进一步确认是擦痕、附着物、沟槽,还是已有纹理在不同角度下的反光。先描述观察事实,再选择检查方法。把“疑似沟槽”立即写成“钢厂轧伤”,会提前把还没核实的原因变成结论。
照片里的明暗还受光照、观察角度与表面反射影响,普通照片没有直接给出垂直于板面的高度信息。要确认凹部深度或局部剩余厚度,应根据对象选择经确认的轮廓、显微或厚度测量方法,并说明基准、取样位置及测量范围。不能拿远离痕迹的一次千分尺读数,证明局部最薄位置符合要求。
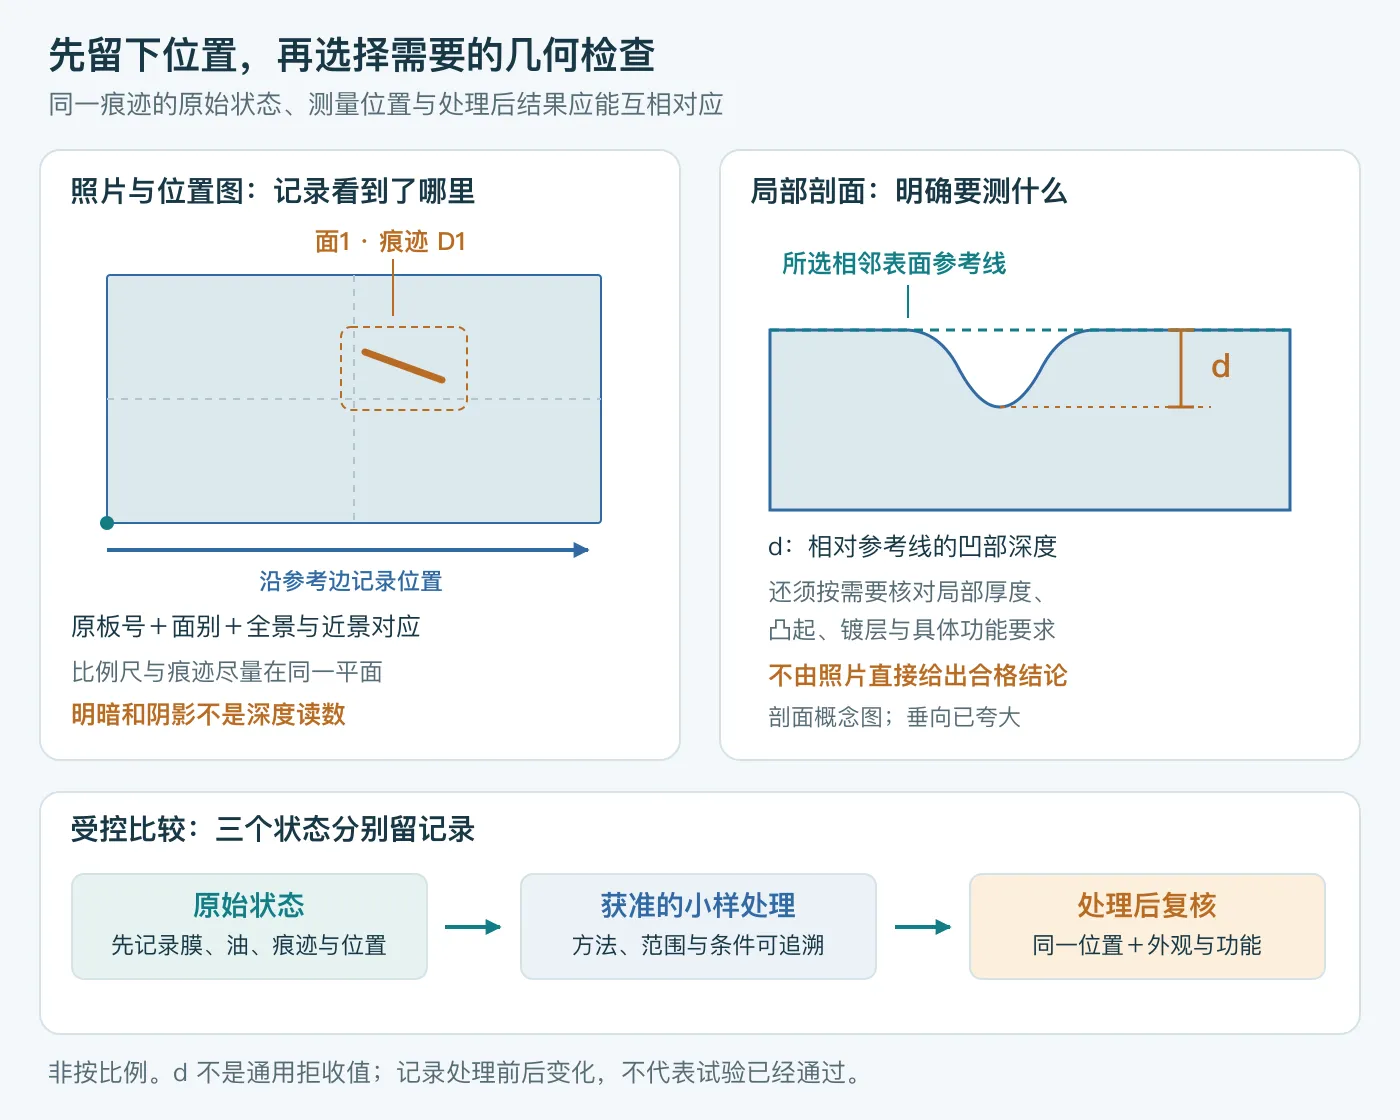
压痕可能伴随材料位移,划沟可能伴随材料去除或两侧凸起,点状坑洼也可能需要区分污染与材料损伤。必要时分别检查缺陷形貌、涂层连续性、局部厚度与功能要求;不能仅用“摸起来不明显”替代这些结果。粗糙度描述特定测量条件下的轮廓特征,也不能自动代表一处孤立沟槽的最大深度。
5. 原板、成形后和涂装后,要检查同一个位置
原板合格、成品出现痕迹时,应沿对应毛坯检查搬运、成形和表面处理阶段;原板已有痕迹时,则先评审它会落到哪个区域。两种情况都需要保留材料和位置对应关系,才能判断痕迹在何时出现或变化。具体工序原因可结合冲压缺陷排查指南继续分析。
喷粉会改变颜色、光泽和可见纹理,但不能无条件填平原有损伤。Powdertech 在其铝试片与指定细纹粉末试验中,发现深划痕仍可显现,较浅痕迹也可能留下印迹。 这是特定试片与涂层的结果,不能转换成所有钢板、铜合金或涂层的通用遮盖深度。
如需判断一种痕迹能否在拟定工艺后满足要求,应保留未处理参考样,并用有代表性的试样按计划中的清洗、成形和涂装条件评审。比较相同位置的处理前后结果,同时核对相关功能要求。磨平痕迹可能改变局部厚度、镀层或纹理;若打算采用,须先明确允许范围及处理后的复检项目。
6. 一个面板例子:三个位置,三种不同的下一步
下面是虚构教学例。假设一块料分成三件面板:图纸把 E1 定义为装配后的可见区,把 K1 定义为密封接触区;外观参考样板已批准,但来料记录尚未提供痕迹深度与功能检查结果。下表只是安排核查,不是材料验收标准。
| 已有观察记录 | 与零件用途对应后发现什么 | 下一步与目前能下的结论 |
|---|---|---|
| 毛坯 P1 的面1有线状痕迹,将落在 E1 | 需要对照最终表面状态与外观样板,位置已明确 | 保留原状,安排适用的小样及复核;不能仅凭“会喷粉”放行 |
| 毛坯 P2 的面2有局部凹陷,将落在 K1 | 装配后看不见,但可能影响密封接触 | 核查局部几何和相关密封要求;外观允许不等于功能通过 |
| 毛坯 P3 的痕迹位于原定修边废料区 | 若排样、送料和修边后位置均被确认,痕迹可能不进入成品 | 复核边界、余量与生产执行;更改排样或分流使用须按权限确认 |
P3 也不能直接作为整张板的放行理由:其他区域是否存在同类痕迹、原材料合同要求是否仍满足,以及该处理是否覆盖全部受影响件,都需要分别说明。调整排样只解决特定位置的使用问题,不会自动改变原材料是否符合交付要求的结论。
7. 最后写清适用范围、处置和批准人
证据充分且符合约定要求的,按检验计划放行;信息不足的,标明待核实范围和下一项检查;已经确认偏差的,再按权限决定挑选、返工、让步接收或退换。返工后需核对原偏差和受处理影响的项目,让步接收则应留下具体偏差、使用条件、数量、有效范围与批准人。不能把检验员的一句“应该能用”当作客户已经批准放宽要求。
若某片用于取样、某区被挑出或某批改作其他零件,记录材料去向,防止重新混回正常流转。保持原始照片、处理记录和最终判定可互相对应,比事后只保留一张修好的成品照片更便于复核。
准备采购面板、支架或接触零件时,可以先发材料要求、正反面照片和简图,圈出装配后看得见、需要密封或需要接触的位置,并说明计划中的表面处理。尚未确定观察条件或允许痕迹时,可把现有样板和争议位置一并提供,再讨论订料与样件验收要求。