1. Préciser séparément la qualité de surface achetée et l'aspect final
Le type de surface, sa texture et l'aspect de la pièce finie sont des exigences différentes. Les conditions de fourniture du feuillard laminé à froid de BILSTEIN distinguent les types de surface des états tels que lisse ou mat, avec possibilité d'accords propres à l'application. Une commande doit donc aller au-delà de « meilleure surface » ; une valeur de rugosité ne remplace pas toutes les exigences relatives aux rayures, cavités et à l'aspect.
Certains produits admettent des particularités de surface dans les limites spécifiées. SSAB Form PLX, par exemple, décrit les petites marques autorisées pour ses surfaces normale et améliorée. Cet exemple concerne ce produit et ses conditions de livraison ; il ne permet pas d'accepter d'autres tôles galvanisées, laminées à froid ou bandes de maillechort. Vérifier d'abord la norme et son édition, la désignation complète commandée et le domaine confirmé par le fournisseur.
Les exigences de la pièce finie doivent également être affectées à des zones : face décorative, rebords, zones masquées, portées d'étanchéité et contacts électriques peuvent répondre à des besoins différents. Un aspect conforme à l'échantillon ne démontre pas automatiquement la fonction d'étanchéité ou de contact électrique ; inversement, une pièce qui se monte n'est pas nécessairement acceptable sur le plan esthétique.
| À définir pour commander et accepter | Question à clarifier | Éléments à conserver |
|---|---|---|
| Norme, édition et exigences de surface | Selon quelles conditions cette tôle est-elle livrée ? | Commande complète, clauses applicables et confirmation du fournisseur |
| Face concernée | L'exigence s'applique-t-elle à une ou aux deux faces, et comment les identifier ? | Repérage des faces, explication des étiquettes et correspondance à réception |
| Zones finales et opérations suivantes | La marque se trouvera-t-elle dans une zone visible, fonctionnelle ou de chute ? | Zonage du plan, version de l'imbrication et gamme de fabrication |
| Conditions d'observation et de mesure | Comment deux contrôleurs peuvent-ils examiner la même marque de façon comparable ? | État, éclairage, distance, angle et méthode convenus |
| Échantillons acceptables et échantillons limites | Qu'est-ce qui est admissible et qui peut autoriser une exception ? | Identifiant, version, zone d'application et approbation de l'échantillon |
Une même lettre peut avoir des significations différentes selon les fournisseurs et les normes. Si un code de surface est ambigu, conserver la désignation complète et la faire confirmer par le fournisseur, sans la décoder à l'aide d'un tableau simplifié trouvé en ligne.
2. Identifier les deux faces et conserver cette identité jusqu'à la pièce
Les deux faces de la tôle d'origine peuvent être repérées Face 1 et Face 2, en enregistrant un coin de référence et un bord d'orientation. Ces chiffres sont des identifiants d'atelier, pas des classes de qualité superficielle. Si A/B est utilisé en interne, préciser également si ces repères sont indépendants des codes de qualité de la commande.
Repérer les flans sur le plan d'imbrication et indiquer la zone visible correspondant à la Face 1 après formage. Lors d'un retournement de tôle ou de flan, ou d'un changement de sens de pliage, ne pas conserver uniquement une désignation temporaire telle que « dessus ». Une face arrière invisible après assemblage peut encore assurer l'étanchéité, la mise à la masse ou le collage ; la repérer selon sa fonction réelle.
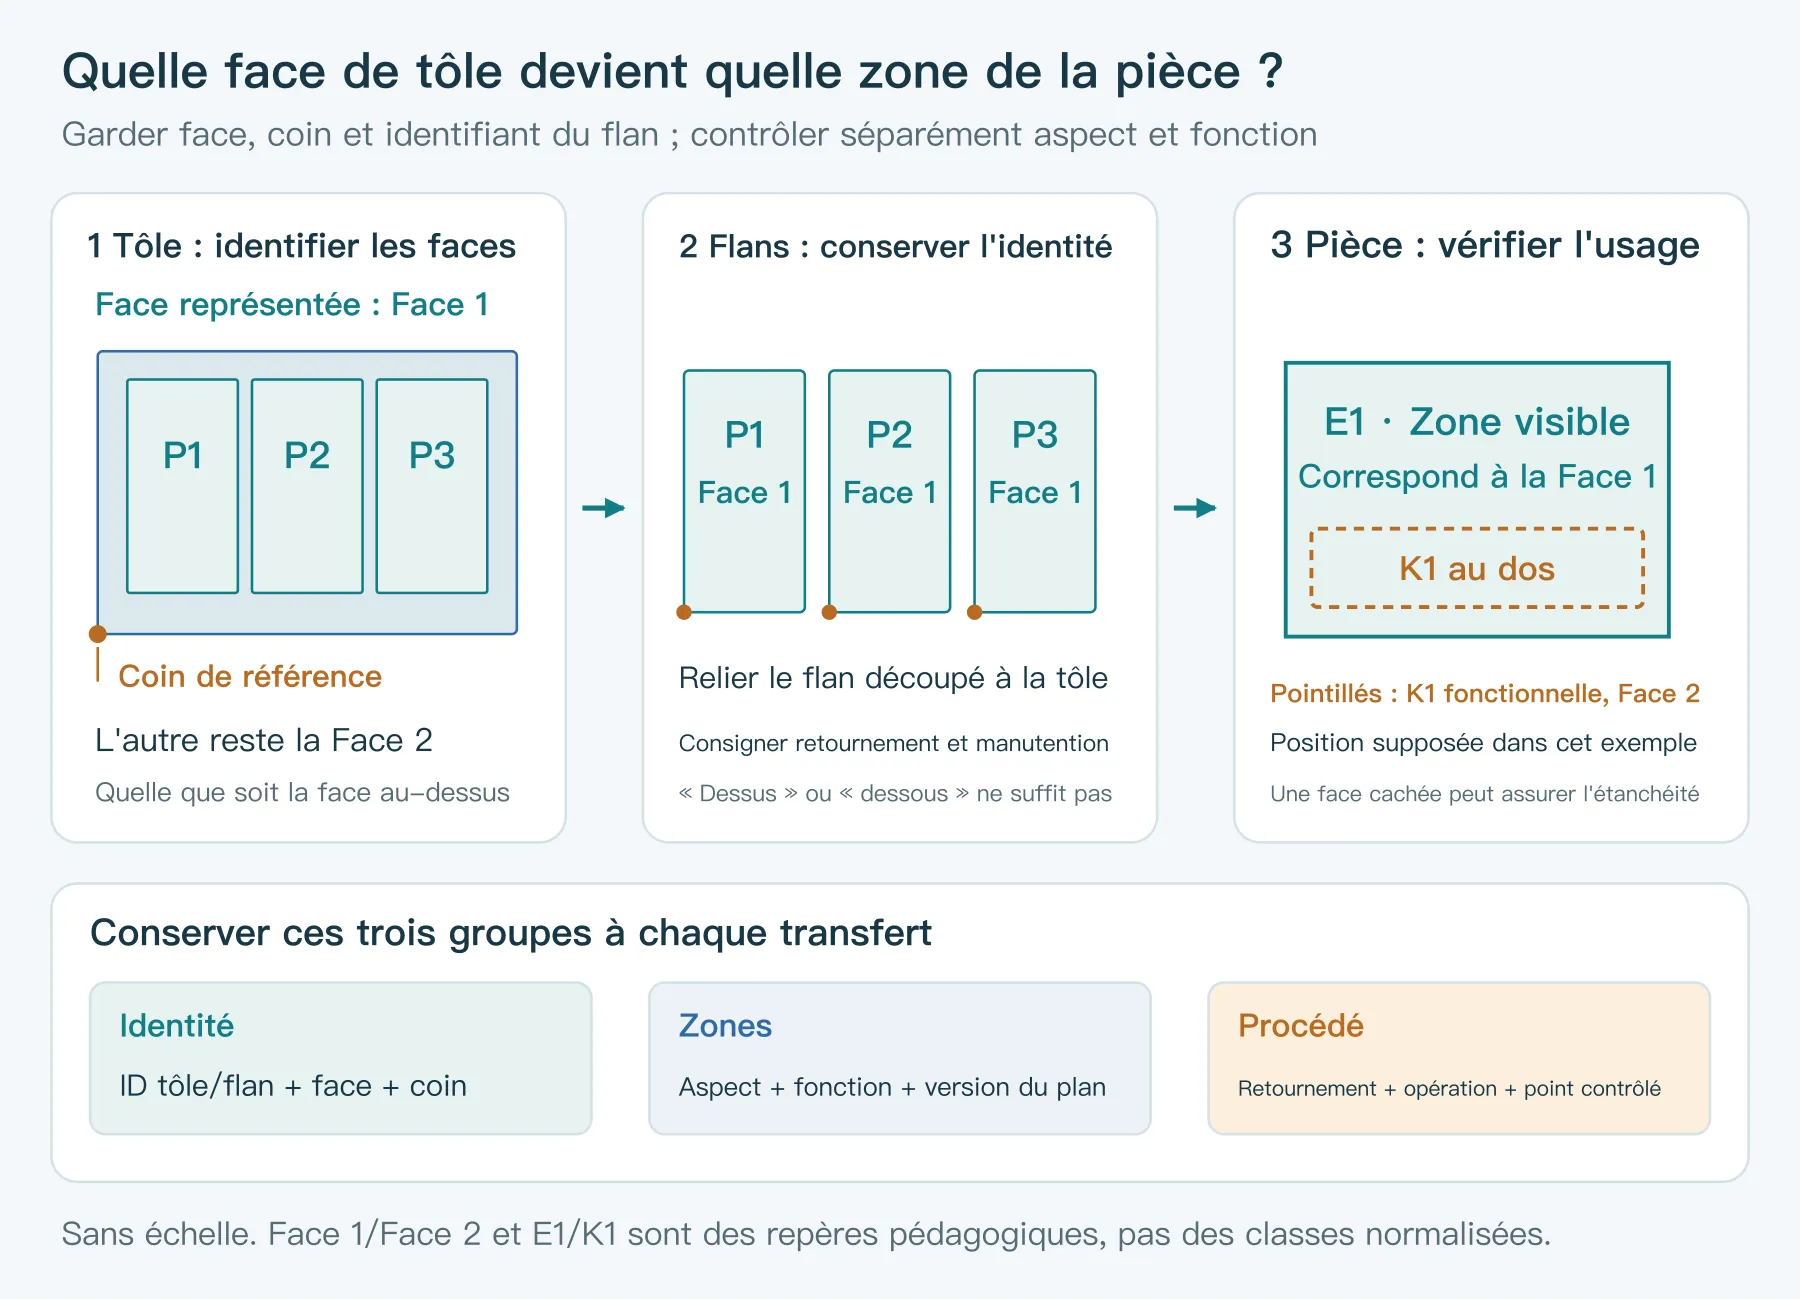
Un film protecteur peut protéger la surface prévue, mais sa présence ne prouve ni l'absence de défaut sous le film ni une qualité identique des deux faces. Son adhérence, son épaisseur et sa compatibilité avec les opérations doivent convenir à l'application. thyssenkrupp Materials indique que le retrait d'un film trop épais et fortement adhésif peut déformer une tôle mince. Avant contrôle, convenir de la zone de retrait, de la méthode et de la protection ultérieure ; enlever le film de tout le lot n'est pas l'étape de contrôle par défaut.
3. Préserver l'état initial et noter plus que « rayure »
Relier la commande et l'étiquette matière à la tôle ou au tronçon de bobine réel avant de photographier l'emballage, l'empilage et l'ensemble de la surface. Chaque vue rapprochée doit pouvoir être située sur la vue générale ; placer l'échelle autant que possible dans le même plan que le défaut. Les différents angles complètent l'observation ; ne pas retenir comme seule preuve la photo où la marque est la moins visible.
Huile, film, poussière et traces d'eau peuvent modifier l'aspect observé. Préciser si le contrôle est réalisé avec huile ou film, après nettoyage ou sans traitement. Si un essuyage, un retrait local du film ou un prélèvement est nécessaire, conserver d'abord l'état initial, puis effectuer une comparaison maîtrisée avec la méthode confirmée et reporter la zone traitée sur le plan de localisation. Une marque devenue invisible après nettoyage ne démontre pas le respect de toutes les exigences matière ou produit fini.
| Élément à consigner | Précision nécessaire sur place | Erreur à éviter |
|---|---|---|
| Matière et périmètre contrôlé | Identifiant de tôle/tronçon, faces et quantités examinées, zones non contrôlées | Supposer toute la pile conforme parce que quelques tôles extérieures le sont |
| Position et direction | Distance depuis le coin convenu et bord suivant lequel la marque s'étend | Ne plus retrouver la position après la photo de détail |
| Forme et répartition | Lignes, points, creux ou reliefs ; répartition isolée, continue ou répétée | Attribuer une cause à partir du seul nom du défaut |
| Dimensions et mesure | Longueur, largeur, nombre ; méthode de mesure de profondeur ou de profil | Déduire directement la profondeur des ombres de la photo |
| Conditions d'observation | Source lumineuse, distance, angle, durée et grossissement selon l'accord | Comparer directement des conclusions issues de conditions différentes |
| État de surface | Film, huile, salissures et nettoyages réalisés ; identifier séparément avant et après | Assimiler l'état nettoyé à l'état reçu |
| Base de décision | Clause, version de l'échantillon, zone applicable et disposition | Écrire « conforme visuellement » sans exigence correspondante |
La fréquence de contrôle, l'unité d'échantillonnage et la gravité admissible doivent découler de la commande, des exigences du produit et du plan approuvé. Une distance d'observation, une longueur de rayure ou une proportion de prélèvement unique ne peut pas s'appliquer à toutes les tôles.
4. Distinguer la couleur visible de la géométrie à mesurer
Une ligne brillante peut nécessiter de vérifier s'il s'agit d'un frottement, d'un dépôt, d'un sillon ou du reflet d'une texture sous un autre angle. Décrire les faits avant de choisir la méthode. Transformer immédiatement « sillon suspecté » en « défaut de laminage de l'aciérie » fait d'une cause non vérifiée une conclusion.
Les zones claires et sombres d'une photo dépendent aussi de l'éclairage, de l'angle de vue et de la réflexion. Une photo ordinaire ne donne pas directement la hauteur perpendiculaire à la tôle. Pour établir la profondeur d'un creux ou l'épaisseur locale restante, choisir une méthode confirmée de profilométrie, de microscopie ou de mesure d'épaisseur adaptée, et préciser référence, prélèvement et périmètre mesuré. Une mesure au micromètre loin de la marque ne prouve pas la conformité du point local le plus mince.
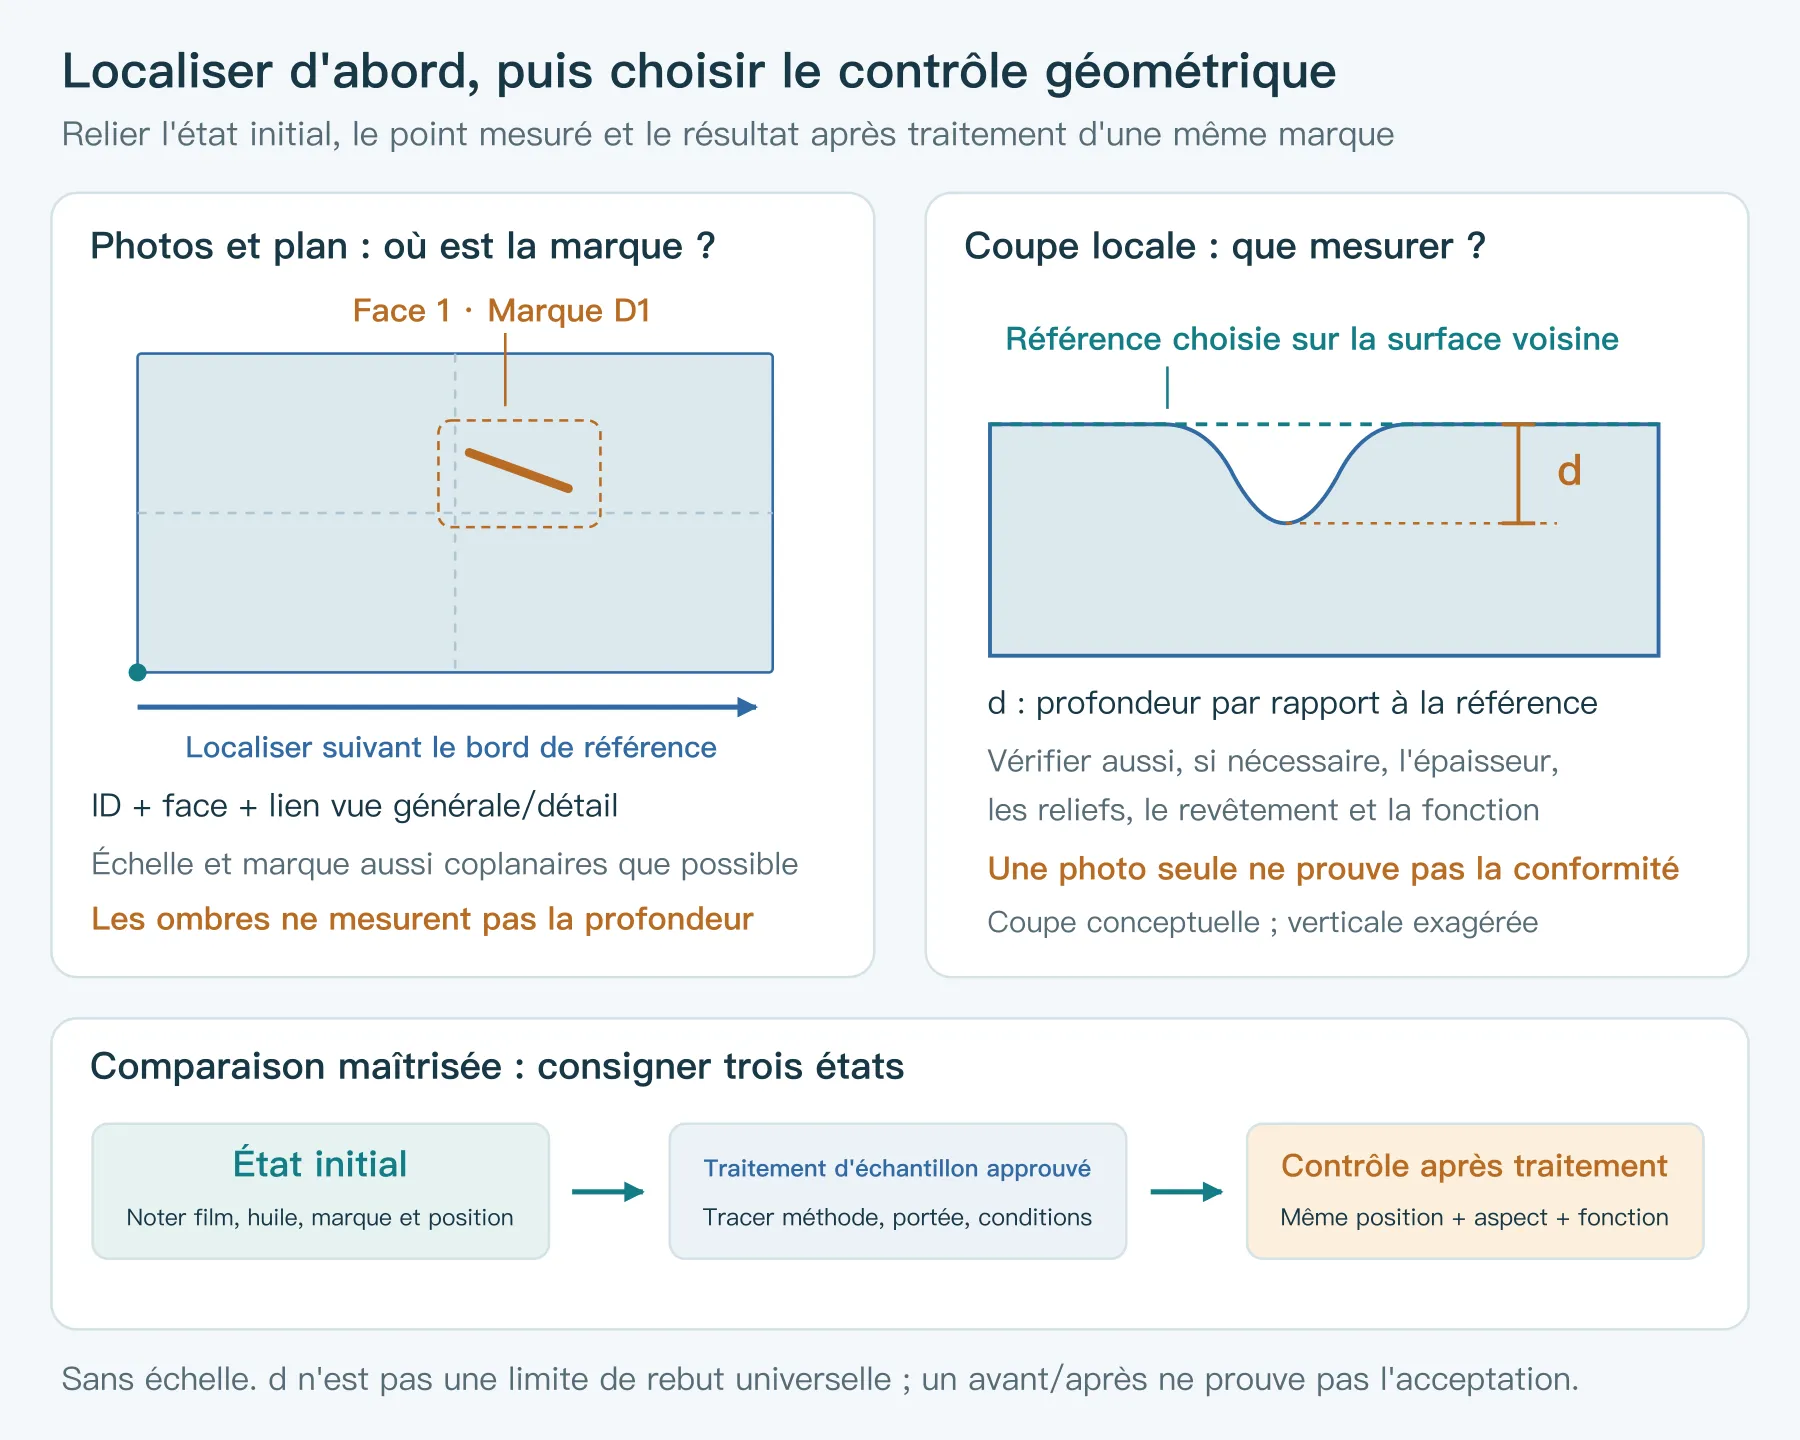
Un enfoncement peut déplacer la matière ; un sillon peut enlever de la matière ou créer des bourrelets. De petites cavités peuvent aussi nécessiter de distinguer contamination et dommage. Vérifier séparément, si nécessaire, la forme du défaut, la continuité du revêtement, l'épaisseur locale et la fonction. « À peine perceptible au toucher » ne remplace pas ces résultats. La rugosité décrit un profil sous des conditions de mesure définies ; elle ne représente pas automatiquement la profondeur maximale d'un sillon isolé.
5. Contrôler la même position avant et après formage puis revêtement
Si la tôle initiale est conforme mais qu'une marque apparaît sur la pièce, suivre le flan concerné à travers manutention, formage et traitement de surface. Si la marque existe déjà, déterminer d'abord la zone qu'elle occupera. Dans les deux cas, préserver le lien entre matière et position permet de savoir quand elle est apparue ou a évolué. Pour les causes de procédé, poursuivre avec le guide de diagnostic des défauts d'emboutissage.
Le thermolaquage modifie couleur, brillance et texture visible, sans garantir le comblement des dommages existants. Dans les essais de Powdertech sur éprouvettes d'aluminium avec une poudre fine texturée spécifiée, les rayures profondes restaient visibles et les plus légères pouvaient laisser une trace. Ces résultats concernent ces éprouvettes et ce revêtement ; ils ne définissent aucune profondeur masquable universelle pour toutes les tôles d'acier, tous les alliages cuivreux ou tous les revêtements.
Pour déterminer si une marque pourra satisfaire aux exigences après le procédé envisagé, conserver une référence non traitée et évaluer des échantillons représentatifs avec les conditions prévues de nettoyage, formage et revêtement. Comparer le même emplacement avant et après et contrôler également les fonctions concernées. Araser une marque par meulage peut modifier l'épaisseur locale, le revêtement ou la texture ; définir au préalable le périmètre autorisé et les contrôles après traitement.
6. Exemple de panneau : trois positions, trois suites différentes
Il s'agit d'un exemple pédagogique fictif. Une tôle est supposée divisée en trois panneaux : E1 désigne la zone visible après assemblage et K1 la portée d'étanchéité. Une référence d'aspect est approuvée, mais le dossier de réception ne comporte pas encore de profondeur des marques ni de résultats fonctionnels. Le tableau organise les vérifications ; ce n'est pas une norme d'acceptation matière.
| Observation enregistrée | Ce que révèle l'usage de la pièce | Suite à donner et conclusion actuellement fondée |
|---|---|---|
| Une ligne sur la Face 1 du flan P1 se trouvera dans E1 | La position est connue ; comparer l'état final à la référence d'aspect | Préserver l'état initial et prévoir les échantillons et contrôles adaptés ; le thermolaquage prévu ne suffit pas à autoriser l'emploi |
| Un creux local sur la Face 2 du flan P2 se trouvera dans K1 | Il sera caché après assemblage, mais peut affecter le contact d'étanchéité | Vérifier la géométrie locale et les exigences d'étanchéité ; un aspect admis ne signifie pas une fonction conforme |
| La marque de P3 se situe dans la chute prévue à l'détourage | Elle peut rester hors de la pièce si imbrication, avance et position après détourage sont confirmées | Vérifier limites, surépaisseurs et exécution ; tout changement d'imbrication ou d'affectation nécessite l'autorisation compétente |
P3 ne suffit pas non plus à justifier la libération de toute la tôle. La présence de marques similaires ailleurs, le respect du contrat matière et la couverture de toutes les pièces concernées doivent être examinés séparément. Modifier l'imbrication ne résout que l'utilisation d'une position donnée ; cela ne change pas automatiquement la conclusion sur la conformité aux exigences de livraison.
7. Préciser le périmètre, la disposition et l'approbateur
Si les preuves sont suffisantes et démontrent la conformité, libérer selon le plan de contrôle. Si des informations manquent, identifier le périmètre en attente et la prochaine vérification. Pour un écart confirmé, décider sous l'autorité compétente du tri, de la retouche, de l'acceptation par dérogation ou du retour/remplacement. Après retouche, contrôler l'écart initial et les caractéristiques affectées. Une dérogation doit préciser l'écart, les conditions d'emploi, la quantité, le périmètre valide et l'approbateur. « Cela devrait convenir » de la part d'un contrôleur ne vaut pas accord du client pour assouplir les exigences.
Si une pièce sert au prélèvement, une zone est écartée ou un lot réaffecté, enregistrer sa destination pour éviter son retour accidentel dans le flux normal. Relier photos initiales, traitements et décision finale facilite la revue davantage qu'une seule photo de la pièce réparée.
Pour acheter des panneaux, supports ou pièces de contact, transmettre les exigences matière, des photos des deux faces et un croquis. Repérer les zones visibles, d'étanchéité ou de contact après assemblage et décrire la finition envisagée. Si les conditions d'observation ou les marques admises restent à définir, joindre les échantillons disponibles et les positions discutées pour convenir des exigences de commande et d'acceptation des échantillons.
- BILSTEIN COLD ROLLED STEEL : Surfaces — types de surface, finitions et accords propres à l'application.
- SSAB Form PLX : Surface Quality — exigences de surface de ce produit spécifique de tôle revêtue.
- thyssenkrupp Materials UK : Polycoating — adéquation du film protecteur et retrait sur tôle mince.
- Powdertech Surface Science : Can powder coating hide metal surface imperfections? Essais sur éprouvettes d'aluminium avec un système poudre spécifié.