1. Bestellte Oberflächenqualität und fertiges Erscheinungsbild getrennt festlegen
Oberflächenart, Oberflächenstruktur und Erscheinungsbild des fertigen Teils sind unterschiedliche Anforderungen. BILSTEIN führt in den Lieferangaben für kaltgewalztes Band Oberflächenarten getrennt von Ausführungen wie glatt oder matt auf und ermöglicht anwendungsbezogene Vereinbarungen. Eine Bestellung braucht daher mehr als «bessere Oberfläche». Ein einzelner Rauheitswert ersetzt nicht sämtliche Anforderungen an Kratzer, Vertiefungen und Erscheinungsbild.
Manche Produkte erlauben bestimmte Oberflächenmerkmale innerhalb festgelegter Grenzen. Beispielsweise beschreibt SSAB Form PLX leichte Merkmale, die bei normaler oder verbesserter Oberfläche zulässig sind. Das gilt als Beispiel für dieses Produkt und seine Lieferbedingungen, nicht als Annahmegrundlage für andere verzinkte Bleche, Kaltbleche oder Neusilberbänder. Zuerst sind tatsächliche Norm, Ausgabe, vollständige Bestellbezeichnung und der vom Lieferanten bestätigte Geltungsbereich zu prüfen.
Auch Anforderungen an Fertigteile benötigen klar benannte Bereiche: dekorative Vorderseite, Flansche, maskierte Zonen, Dichtkontakt- und elektrische Kontaktflächen können unterschiedliche Aufgaben haben. Die Übereinstimmung mit einem Sichtmuster belegt nicht automatisch Dichtheit oder elektrische Kontaktfunktion. Umgekehrt beweist Montierbarkeit keine akzeptable Optik.
| Für Bestellung und Annahme festlegen | Zu klärende Frage | Aufzubewahrende Grundlage |
|---|---|---|
| Produktnorm, Ausgabe und Oberflächenanforderung | Unter welchen Bedingungen wird dieses Blech geliefert? | Vollständige Bestellung, geltende Klauseln und Lieferantenbestätigung |
| Betroffene Blechseite | Gilt die Vorgabe für eine oder beide Seiten und wie werden sie erkannt? | Seitenkennzeichnung, Etikettenerklärung und Zuordnungsnachweis im Wareneingang |
| Bauteilzonen und Folgeprozesse | Liegt das Merkmal später in einer Sicht-, Funktions- oder Abfallzone? | Zeichnungszonen, Schachtelplanrevision und Fertigungsfolge |
| Betrachtungs- und Messbedingungen | Wie prüfen zwei Personen dasselbe Merkmal vergleichbar? | Vereinbarter Zustand, Beleuchtung, Abstand, Winkel und Verfahren |
| Gut- und Grenzmuster | Was ist zulässig und wer darf Ausnahmen genehmigen? | Musternummer, Revision, betroffene Zone und Freigabe |
Buchstaben können je nach Lieferant und Norm unterschiedliche Bedeutungen haben. Bei einer unklaren Oberflächenkennzeichnung die vollständige Bezeichnung erhalten und beim Lieferanten klären, statt sie mithilfe einer vereinfachten Internettabelle selbst zu entschlüsseln.
2. Beide Blechseiten identifizieren und die Zuordnung bis zum Bauteil erhalten
Die beiden Seiten des Ausgangsblechs können als Seite 1 und Seite 2 bezeichnet werden; zusätzlich werden Bezugsecke und Richtungsbezugskante dokumentiert. Diese Zahlen dienen der betrieblichen Identifikation und sind keine Oberflächenqualitätsklassen. Werden intern A/B verwendet, muss ebenfalls klar sein, ob diese Kennzeichnungen unabhängig von den Qualitätscodes der Bestellung sind.
Im Schachtelplan die Zuschnittnummern angeben und zeigen, welchem Sichtbereich Seite 1 nach dem Umformen entspricht. Beim Wenden von Blech oder Zuschnitt oder bei geänderter Biegerichtung reicht eine vorübergehende Angabe wie «oben» nicht aus. Eine nach der Montage verdeckte Rückseite kann weiterhin abdichten, erden oder verklebt werden; sie ist nach ihrer tatsächlichen Funktion zu kennzeichnen.
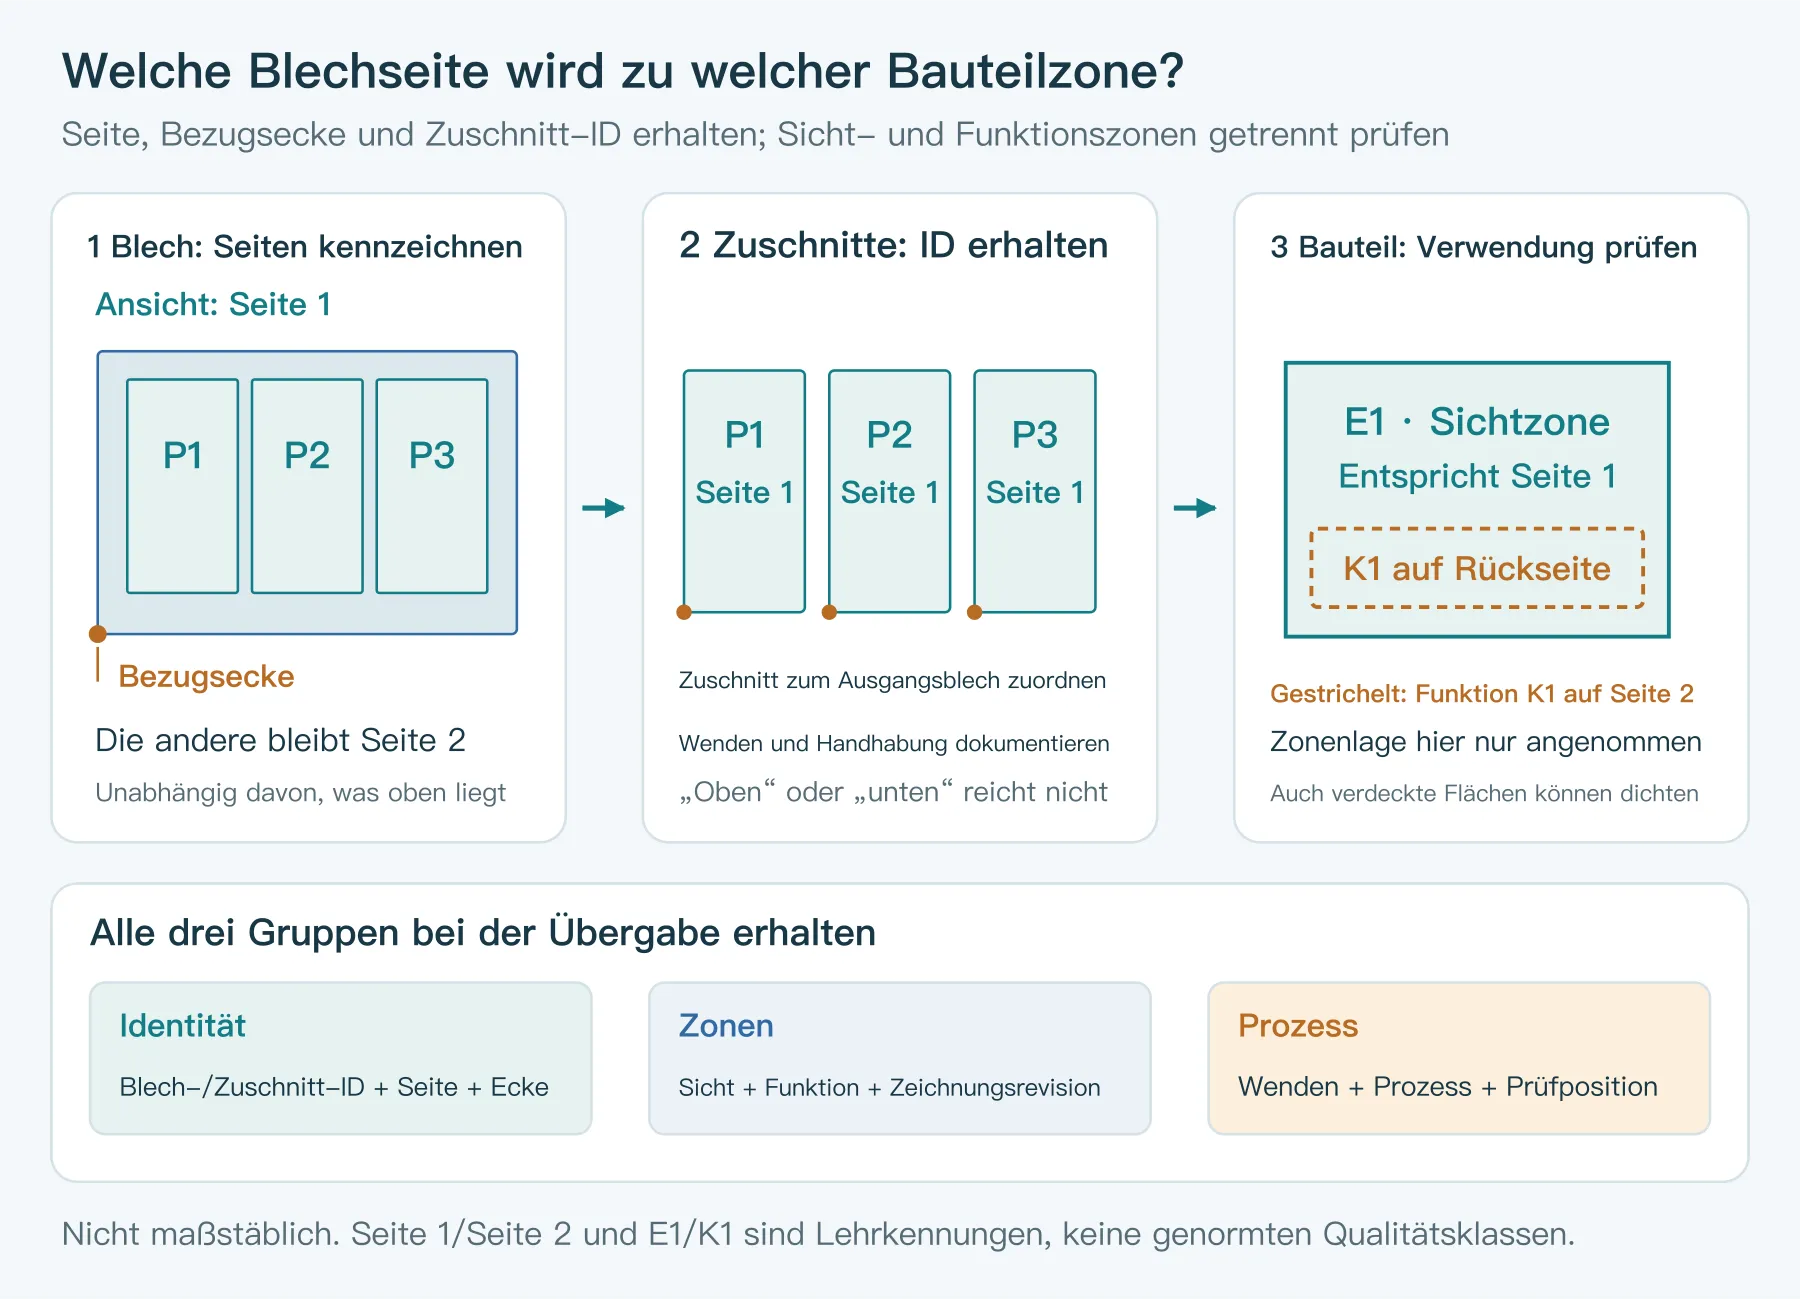
Schutzfolie kann die vorgesehene Oberfläche schützen. Ihr Vorhandensein belegt jedoch weder Fehlerfreiheit darunter noch gleiche Qualitätsklassen beider Seiten. Haftung, Dicke und Eignung für Folgeprozesse müssen ebenfalls passen. thyssenkrupp Materials weist darauf hin, dass eine zu dicke, stark haftende Folie beim Abziehen dünnes Blech verformen kann. Vor der Prüfung Abziehbereich, Verfahren und anschließenden Schutz vereinbaren; das Abziehen der gesamten Charge ist kein standardmäßiger Prüfschritt.
3. Ausgangszustand sichern und mehr als «verkratzt» dokumentieren
Bestellung und Materialetikett zunächst dem tatsächlichen Blech oder Coilabschnitt zuordnen, dann Verpackung, Stapelung und Gesamtoberfläche fotografieren. Jedes Detailbild muss im Übersichtsbild lokalisierbar sein; den Maßstab möglichst in dieselbe Ebene wie das Merkmal legen. Unterschiedliche Blickwinkel ergänzen die Beobachtung. Nicht allein das Foto auswählen, auf dem die Stelle am wenigsten sichtbar ist.
Öl, Schutzfolie, Staub und Wasserflecken können das sichtbare Erscheinungsbild verändern. Festhalten, ob mit Öl oder Folie, nach Reinigung oder im unbehandelten Zustand geprüft wird. Sind Abwischen, örtliches Abziehen oder Probenahme nötig, zuerst den Originalzustand sichern. Danach mit bestätigtem Verfahren kontrolliert vergleichen und den behandelten Bereich im Lageplan markieren. Eine nach Reinigung unsichtbare Stelle beweist nicht, dass sämtliche Werkstoff- und Bauteilanforderungen erfüllt sind.
| Dokumentationspunkt | Erforderliche Angaben vor Ort | Zu vermeidende Fehleinschätzung |
|---|---|---|
| Material und Prüfumfang | Blech-/Coilabschnittsnummer, geprüfte Seiten und Mengen, ungeprüfte Bereiche | Von wenigen einwandfreien Außenblechen auf den ganzen Stapel schließen |
| Position und Richtung | Abstand zur vereinbarten Bezugsecke und Kante, entlang der das Merkmal verläuft | Die Stelle nach einer Nahaufnahme nicht wiederfinden |
| Form und Verteilung | Linien, Punkte, Vertiefungen oder Erhöhungen; vereinzelt, durchgehend oder wiederholt | Allein aus dem Fehlernamen eine Ursache ableiten |
| Abmessungen und Messung | Länge, Breite, Anzahl sowie Verfahren für Tiefen- oder Profilmessung | Tiefe unmittelbar aus Fotoschatten schätzen |
| Betrachtungsbedingungen | Lichtquelle, Abstand, Winkel, Betrachtungsdauer und Vergrößerung gemäß Vereinbarung | Ergebnisse aus unterschiedlichen Bedingungen direkt vergleichen |
| Oberflächenzustand | Folie, Öl, Verunreinigung und bereits erfolgte Reinigung; Original und Nachzustand getrennt kennzeichnen | Den gereinigten Zustand mit dem Anlieferzustand gleichsetzen |
| Bewertungsgrundlage | Normklausel, Musterrevision, betroffene Zone und Verwendungsentscheidung | «Sichtprüfung bestanden» ohne zugehörige Anforderung dokumentieren |
Prüfhäufigkeit, Stichprobeneinheit und zulässige Ausprägung ergeben sich aus Bestellung, Produktanforderungen und freigegebenem Prüfplan. Ein einheitlicher Betrachtungsabstand, eine Kratzerlänge oder Stichprobenquote lässt sich nicht auf alle Bleche übertragen.
4. Sichtbare Farbe von zu messender Geometrie unterscheiden
Eine helle Linie kann weitere Prüfung erfordern: Handelt es sich um Reibspur, Auflagerung, Riefe oder Reflexion einer vorhandenen Struktur unter anderem Winkel? Zuerst die Beobachtung beschreiben, dann das Verfahren auswählen. Aus «vermuteter Riefe» sofort «Walzschaden des Stahlwerks» zu machen, verwandelt eine ungeprüfte Ursache in ein Urteil.
Hell-Dunkel-Bereiche eines Fotos hängen auch von Beleuchtung, Betrachtungswinkel und Reflexion ab. Ein gewöhnliches Foto liefert nicht unmittelbar Höheninformationen senkrecht zur Blechfläche. Für Vertiefungstiefe oder örtliche Restdicke ein geeignetes bestätigtes Profil-, Mikroskopie- oder Dickenmessverfahren wählen und Bezug, Probenstelle und Messumfang angeben. Ein einzelner Mikrometerwert weit entfernt von der Stelle belegt nicht die Konformität der örtlich dünnsten Stelle.
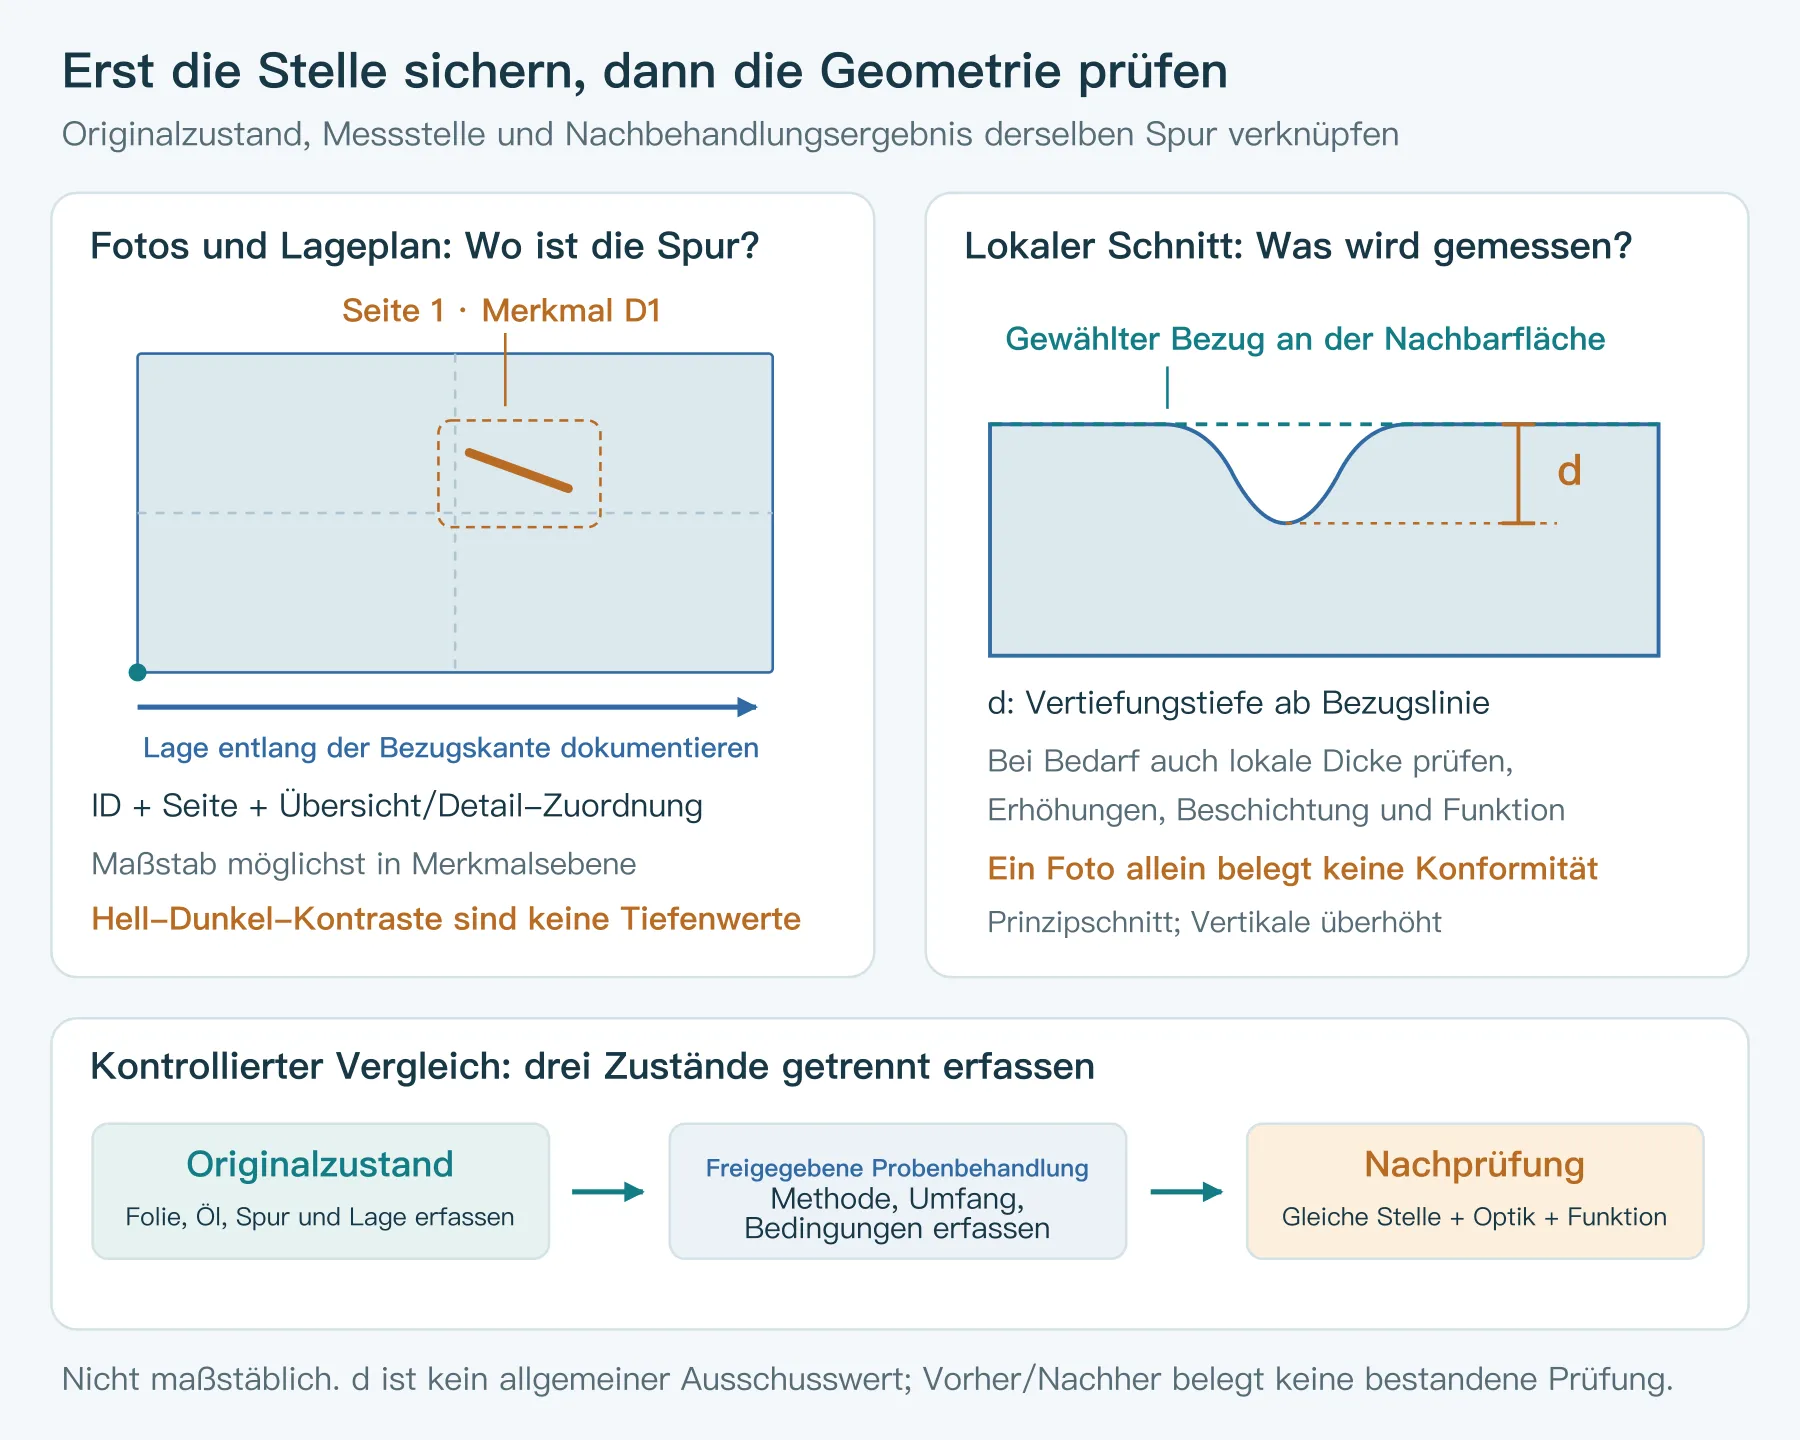
Eine Druckstelle kann Material verdrängen; eine Riefe kann Material abtragen oder Randaufwürfe erzeugen. Bei punktförmigen Vertiefungen müssen gegebenenfalls Verunreinigung und Werkstoffschaden unterschieden werden. Je nach Bedarf Form, Beschichtungskontinuität, lokale Dicke und Funktion getrennt prüfen. «Kaum fühlbar» ersetzt diese Ergebnisse nicht. Rauheit beschreibt Profileigenschaften unter bestimmten Messbedingungen und nicht automatisch die größte Tiefe einer einzelnen Riefe.
5. Vor und nach Umformen sowie Beschichten dieselbe Stelle prüfen
Ist das Ausgangsblech einwandfrei, aber am Fertigteil erscheint eine Spur, den betreffenden Zuschnitt durch Handhabung, Umformen und Oberflächenbehandlung verfolgen. Ist die Spur bereits am Blech vorhanden, zuerst die spätere Zone bestimmen. In beiden Fällen müssen Material und Position zugeordnet bleiben, um Entstehung oder Veränderung zeitlich einzugrenzen. Prozessursachen lassen sich mit dem Leitfaden zur Stanzfehlerdiagnose weiter untersuchen.
Pulverbeschichtung verändert Farbe, Glanz und sichtbare Struktur, füllt vorhandene Schäden aber nicht garantiert auf. In Powdertech-Versuchen an Aluminiumproben mit einem festgelegten Feinstrukturpulver blieben tiefe Kratzer sichtbar; auch flachere Spuren konnten sich abzeichnen. Diese Ergebnisse gelten für die dortigen Proben und das Beschichtungssystem. Daraus ergibt sich keine universelle überdeckbare Tiefe für alle Stahlbleche, Kupferlegierungen oder Beschichtungen.
Soll geprüft werden, ob ein Merkmal nach dem vorgesehenen Prozess die Anforderungen erfüllt, eine unbehandelte Referenz aufbewahren und repräsentative Proben unter geplanten Reinigungs-, Umform- und Beschichtungsbedingungen bewerten. Dieselbe Position vorher und nachher vergleichen und die betreffenden Funktionen mitprüfen. Planschleifen kann örtliche Dicke, Beschichtung oder Struktur verändern; vorher den zulässigen Umfang und die nachfolgenden Prüfungen festlegen.
6. Ein Panelbeispiel: drei Stellen, drei unterschiedliche nächste Schritte
Dies ist ein fiktives Lehrbeispiel. Ein Blech werde in drei Panels aufgeteilt: E1 ist laut Zeichnung nach Montage sichtbar, K1 ist eine Dichtkontaktzone. Ein Sichtmuster wurde freigegeben; im Wareneingangsprotokoll fehlen jedoch noch Tiefenmessungen und funktionale Prüfergebnisse. Die Tabelle plant weitere Prüfungen und ist keine Materialannahmenorm.
| Vorliegende Beobachtung | Folgerung aus der Bauteilverwendung | Nächster Schritt und derzeit begründbares Ergebnis |
|---|---|---|
| Eine Linie auf Seite 1 von Zuschnitt P1 liegt später in E1 | Position bekannt; Endzustand mit Sichtmuster vergleichen | Originalzustand sichern, geeignete Proben und Prüfungen planen; vorgesehene Pulverbeschichtung genügt nicht zur Freigabe |
| Eine lokale Vertiefung auf Seite 2 von P2 liegt später in K1 | Nach Montage verdeckt, kann aber den Dichtkontakt beeinflussen | Lokale Geometrie und Dichtanforderungen prüfen; optisch zulässig bedeutet nicht funktional freigegeben |
| Die Spur von P3 liegt im vorgesehenen Beschnittabfall | Bei bestätigter Schachtelung, Zuführung und Lage nach Beschnitt gelangt sie möglicherweise nicht ins Fertigteil | Grenzen, Zugaben und Produktionsausführung prüfen; Schachtelungsänderung oder andere Materialverwendung bedürfen zuständiger Freigabe |
Auch P3 allein rechtfertigt keine Freigabe des gesamten Blechs. Gesondert zu klären sind ähnliche Merkmale in anderen Bereichen, die fortbestehende Einhaltung des Materialvertrags und die Abdeckung aller betroffenen Teile durch die Maßnahme. Eine andere Schachtelung löst nur die Nutzung an einer bestimmten Position. Sie ändert nicht automatisch das Urteil zur Erfüllung der Lieferanforderungen.
7. Geltungsbereich, Maßnahme und Freigabeverantwortung dokumentieren
Bei ausreichendem Konformitätsnachweis gemäß Prüfplan freigeben. Fehlen Informationen, offenen Umfang und nächste Prüfung kennzeichnen. Bei bestätigten Abweichungen entscheiden zuständige Stellen über Sortieren, Nacharbeit, Sonderfreigabe oder Rückgabe/Austausch. Nach Nacharbeit sowohl ursprüngliche Abweichung als auch beeinflusste Merkmale prüfen. Eine Sonderfreigabe muss Abweichung, Einsatzbedingungen, Menge, gültigen Umfang und genehmigende Person nennen. «Müsste funktionieren» vom Prüfer ist keine Kundenfreigabe zur Lockerung von Anforderungen.
Wird ein Stück als Probe verwendet, ein Bereich ausgesondert oder eine Charge anderen Teilen zugeordnet, den Verbleib dokumentieren, damit nichts versehentlich in den Normalfluss zurückkehrt. Verknüpfte Originalfotos, Bearbeitungsprotokolle und Endentscheidung erleichtern die Prüfung mehr als nur ein Foto des reparierten Fertigteils.
Bei der Beschaffung von Panels, Haltern oder Kontaktteilen Materialanforderungen, Fotos beider Seiten und eine Skizze bereitstellen. Die nach Montage sichtbaren, dichtenden oder kontaktierenden Bereiche markieren und die geplante Oberfläche beschreiben. Sind Betrachtungsbedingungen oder zulässige Spuren noch offen, vorhandene Muster und strittige Stellen beifügen, um Bestell- und Musterannahmebedingungen gemeinsam zu klären.
- BILSTEIN COLD ROLLED STEEL: Surfaces — Oberflächenarten, Ausführungen und anwendungsbezogene Vereinbarungen.
- SSAB Form PLX: Surface Quality — Oberflächenanforderungen dieses konkreten beschichteten Blechprodukts.
- thyssenkrupp Materials UK: Polycoating — Schutzfolieneignung und Abziehen von dünnem Blech.
- Powdertech Surface Science: Can powder coating hide metal surface imperfections? Versuche an Aluminiumproben mit einem festgelegten Pulversystem.