1. Defina por separado la calidad superficial comprada y el aspecto final
El tipo de superficie, su textura y el aspecto de la pieza terminada son requisitos distintos. La información de suministro de fleje laminado en frío de BILSTEIN separa los tipos de superficie de acabados como liso o mate, y permite acuerdos específicos para cada aplicación. Por eso, un pedido necesita más que «una superficie mejor»; un valor de rugosidad no sustituye todos los requisitos de rayas, cavidades y aspecto.
Algunos productos admiten determinadas características superficiales dentro de los límites especificados. Por ejemplo, SSAB Form PLX describe las marcas leves permitidas en sus superficies normal y mejorada. Es un ejemplo de ese producto y sus condiciones de suministro; no sirve para aceptar otras chapas galvanizadas, laminadas en frío o flejes de alpaca. Confirme primero la norma y edición aplicables, la designación completa del pedido y el alcance confirmado por el proveedor.
Los requisitos de la pieza terminada también deben asignarse a zonas: frontal decorativo, pestañas, áreas enmascaradas, contactos de sellado y contactos eléctricos pueden tener necesidades diferentes. Coincidir con una muestra estética no demuestra automáticamente la función de sellado o contacto eléctrico; del mismo modo, poder montar la pieza no demuestra que su aspecto sea aceptable.
| Definir en el pedido y la aceptación | Pregunta que debe aclararse | Evidencia que debe conservarse |
|---|---|---|
| Norma, edición y requisitos superficiales del producto | ¿En qué condiciones se suministra esta chapa? | Pedido completo, cláusulas aplicables y confirmación del proveedor |
| Cara a la que se aplica el requisito | ¿Se exige en una o ambas caras y cómo se identifican? | Marcado de cara, explicación de etiquetas y registro de identificación en recepción |
| Zonas finales y procesos posteriores | ¿La marca quedará en una zona visible, funcional o de recorte? | Zonas del plano, revisión del anidado y ruta de proceso |
| Condiciones de observación y medición | ¿Cómo pueden dos inspectores comparar la misma marca? | Estado superficial, iluminación, distancia, ángulo y método acordados |
| Muestras aceptables y muestras límite | ¿Qué se permite y quién puede autorizar una excepción? | Identificador y revisión de la muestra, zona aplicable y aprobación |
Las letras pueden significar cosas distintas según el proveedor y la norma. Si un código superficial no está claro, conserve la designación completa y confírmela con el proveedor, sin descifrarla mediante una tabla simplificada de internet.
2. Identifique ambas caras de la chapa y mantenga esa identidad en la pieza
Las dos caras de la chapa original pueden identificarse como Cara 1 y Cara 2, registrando una esquina de referencia y un borde de orientación. Esos números son identificadores de taller, no grados de calidad superficial. Si se emplea A/B internamente, aclare también si esas etiquetas son independientes de los códigos de grado del pedido.
Marque los identificadores de los recortes en el plano de anidado e indique qué zona visible corresponderá a la Cara 1 tras el conformado. Al dar la vuelta a una chapa o recorte, o al cambiar la dirección de plegado, no conserve únicamente una descripción temporal como «cara superior». Una cara posterior oculta tras el montaje puede cumplir funciones de sellado, puesta a tierra o unión adhesiva; márquela según su función real.
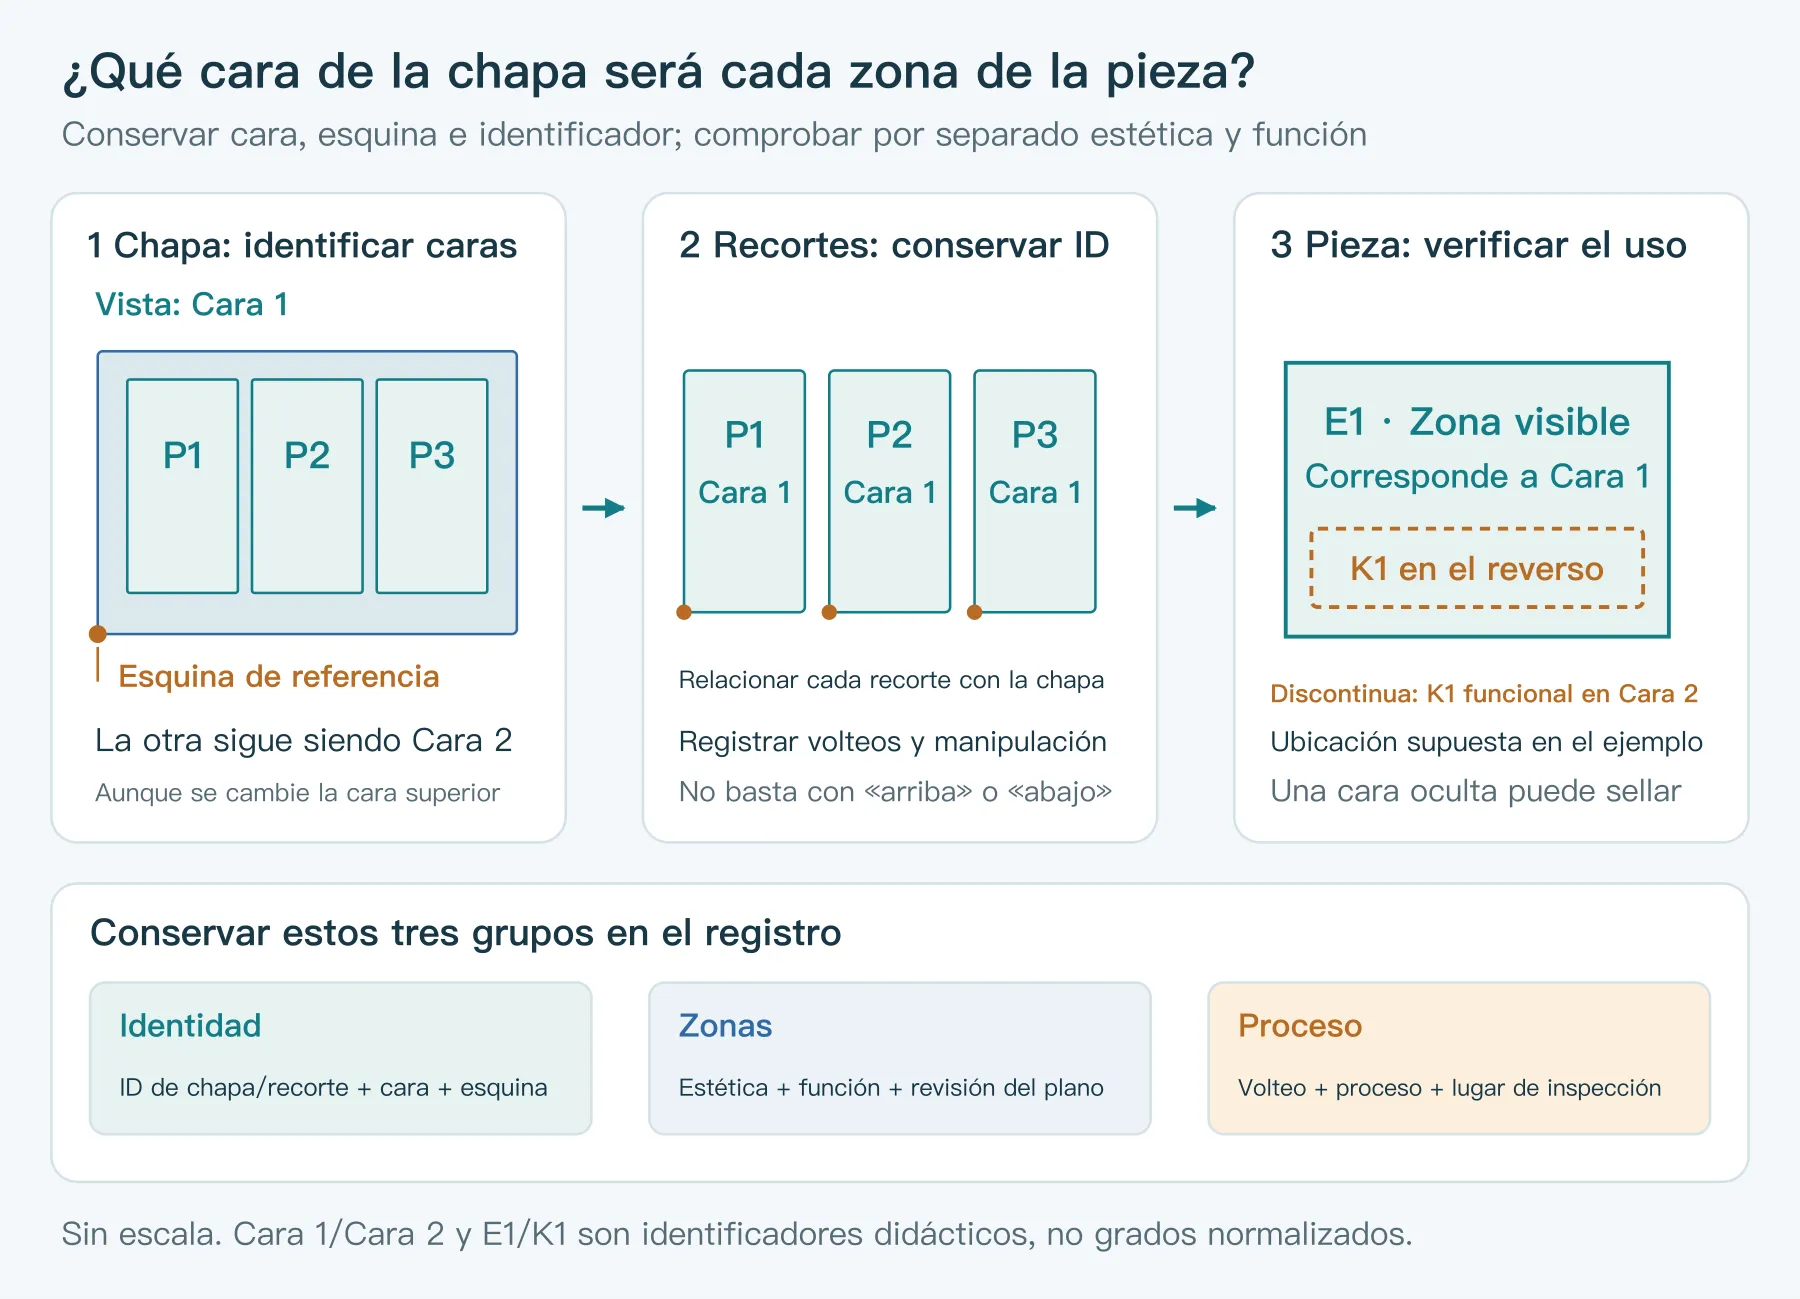
Una película protectora puede proteger la superficie especificada, pero su presencia no demuestra que debajo no haya defectos ni que ambas caras tengan el mismo grado de calidad. La adherencia, el espesor y la compatibilidad de la película con el procesado también deben corresponder a la aplicación. thyssenkrupp Materials advierte que retirar una película demasiado gruesa y de alta adherencia puede deformar una chapa delgada. Acuerde antes de inspeccionar la zona y el método de retirada y la protección posterior; quitar la película a todo el lote no es el paso de inspección predeterminado.
3. Conserve el estado original y registre algo más que «rayado»
Relacione el pedido y la etiqueta del material con la chapa o tramo de bobina real antes de fotografiar el embalaje, el apilado y la superficie completa. Cada detalle debe poder localizarse en la vista general; mantenga la escala lo más coplanar posible con el defecto. Las fotografías desde distintos ángulos complementan la observación; no seleccione como única prueba aquella en la que la marca se ve menos.
El aceite, la película protectora, el polvo y las marcas de agua pueden cambiar el aspecto visible. Registre si se inspecciona con aceite o película, después de limpiar o sin tratamiento previo. Si hace falta frotar, retirar película localmente o tomar una muestra, conserve primero el estado original y después compare de forma controlada con el método confirmado, marcando la zona tratada en el plano de posición. Que una marca desaparezca al limpiar no demuestra que se cumplan todos los requisitos del material o de la pieza.
| Elemento del registro | Detalle necesario en recepción | Error que debe evitarse |
|---|---|---|
| Material y alcance inspeccionado | Identificador de chapa/tramo, caras y cantidades revisadas y zonas aún sin revisar | Dar por buena toda la pila porque algunas chapas exteriores están bien |
| Posición y dirección | Distancia desde la esquina acordada y borde a lo largo del que se extiende la marca | No poder volver a encontrar la marca después de fotografiarla |
| Forma y distribución | Líneas, puntos, depresiones o relieves; distribución aislada, continua o repetida | Asignar una causa solamente por el nombre del defecto |
| Dimensiones y medición | Longitud, anchura y cantidad; método de medición de profundidad o perfil | Estimar directamente la profundidad por las sombras de la foto |
| Condiciones de observación | Fuente de luz, distancia, ángulo, tiempo de observación y aumento, según lo acordado | Comparar directamente conclusiones obtenidas en condiciones distintas |
| Estado superficial | Película, aceite, suciedad y limpieza realizada; registros separados de antes y después | Tratar la superficie limpia como si fuera el estado recibido |
| Base de aceptación | Cláusula, revisión de la muestra, zona aplicable y disposición | Anotar «aprobado visualmente» sin identificar el requisito |
La frecuencia de inspección, la unidad de muestreo y la gravedad admisible deben proceder del pedido, los requisitos del producto y el plan de inspección aprobado. No se puede imponer a todas las chapas la misma distancia de observación, longitud de raya o proporción de muestreo.
4. Separe el color visible de la geometría que debe medir
Una línea brillante puede requerir comprobar si es roce, material adherido, un surco o el reflejo de una textura existente desde otro ángulo. Describa primero lo observado y elija después el método. Convertir inmediatamente «posible surco» en «daño de laminación de la acería» transforma una causa sin verificar en una conclusión.
Las luces y sombras de una fotografía también dependen de la iluminación, del ángulo y de la reflexión superficial. Una fotografía ordinaria no proporciona directamente la altura perpendicular a la chapa. Para determinar la profundidad de una depresión o el espesor local restante, elija un método confirmado de perfil, microscopía o espesor adecuado al objeto, e indique la referencia, posición y alcance de medición. Una lectura de micrómetro alejada de la marca no demuestra que el punto local más delgado cumpla.
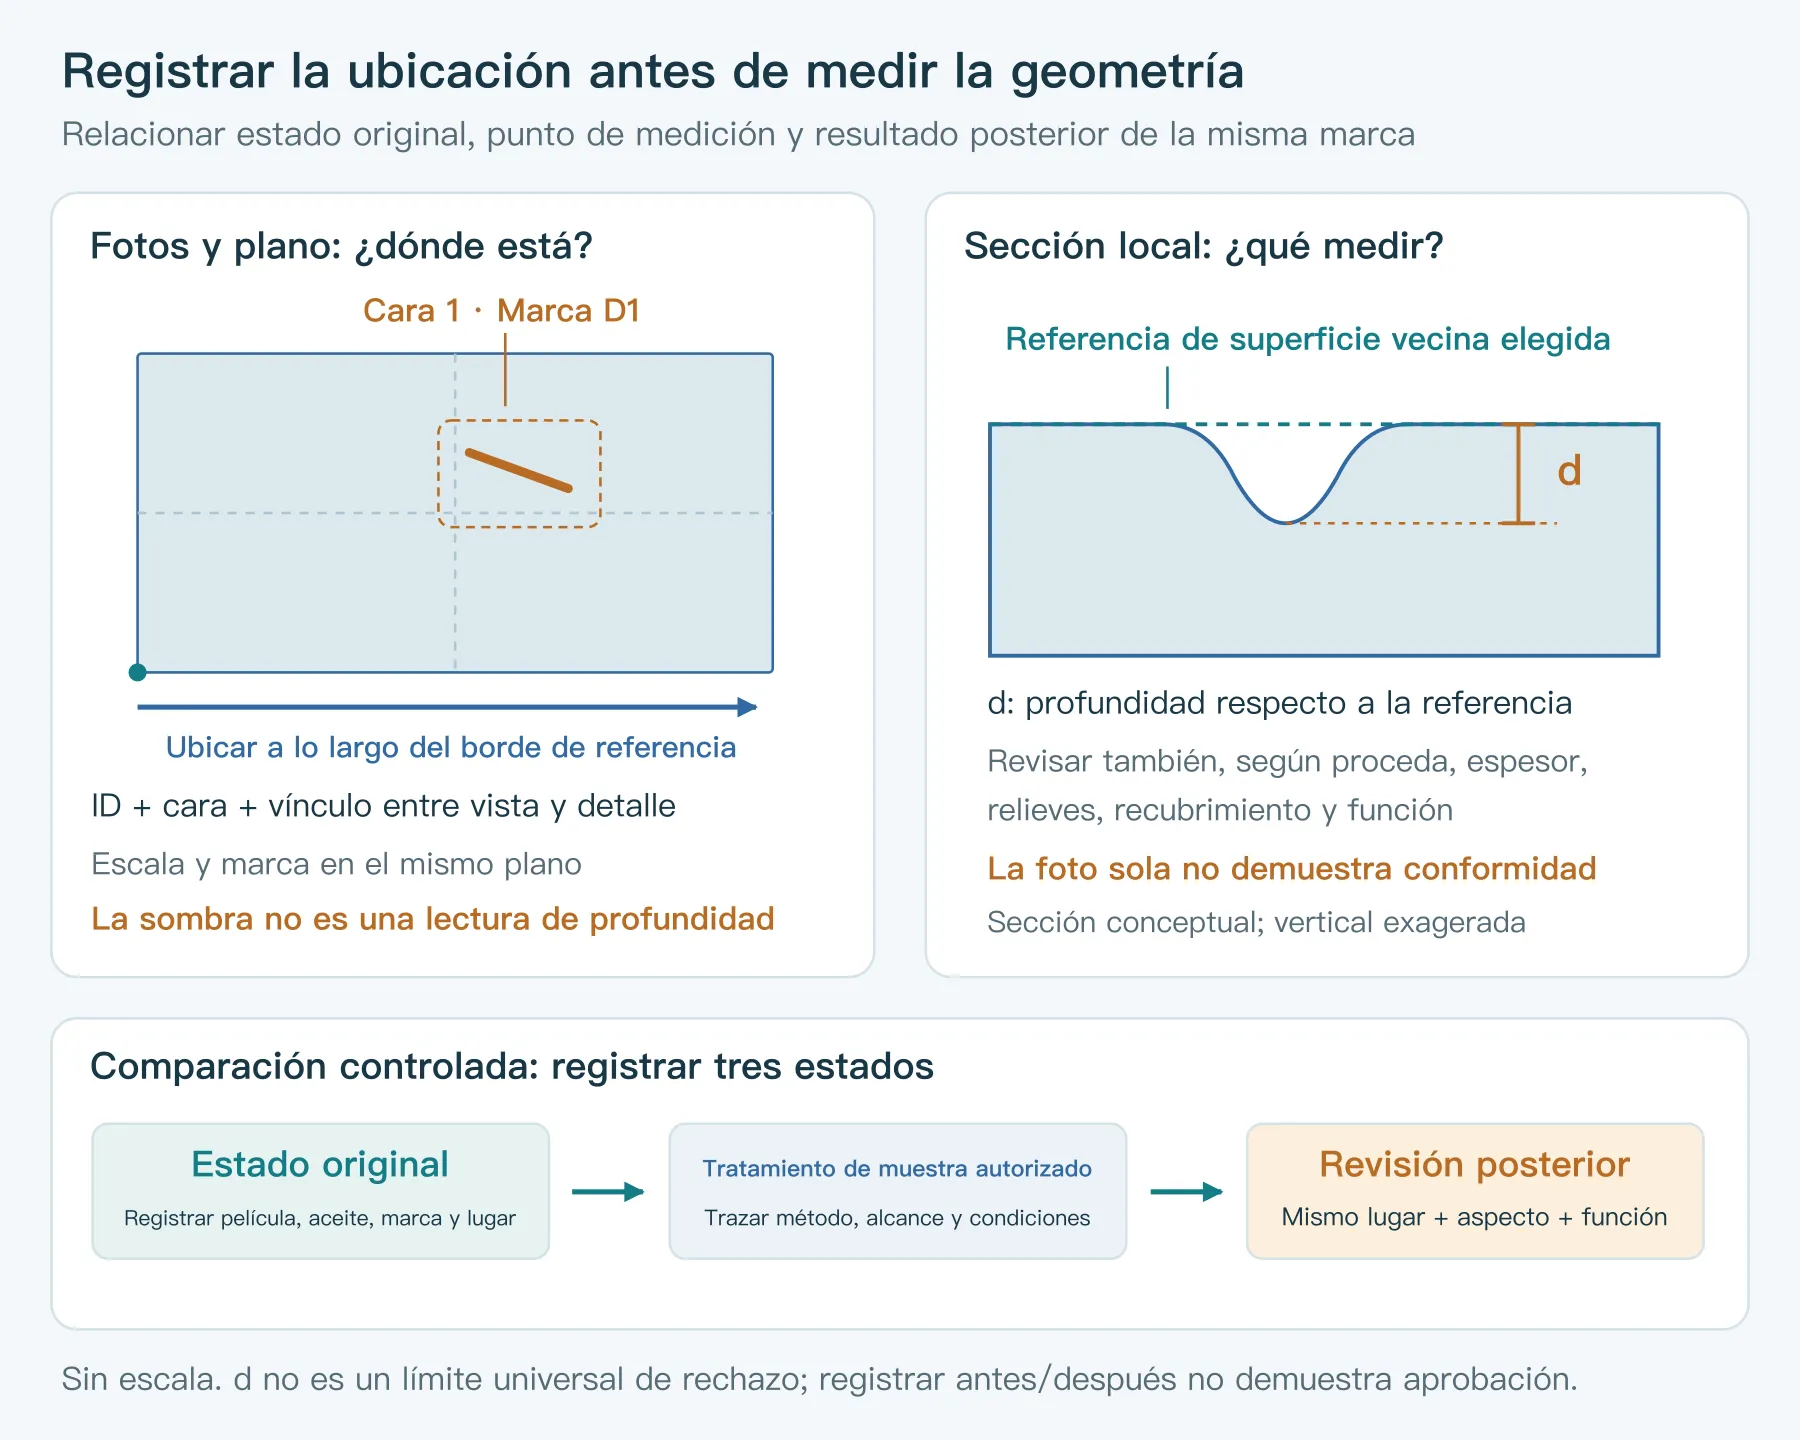
Una abolladura puede desplazar material; un surco puede retirar material o elevar sus bordes. Los pequeños hoyos también pueden requerir distinguir suciedad de daño. Cuando proceda, compruebe por separado forma, continuidad del recubrimiento, espesor local y función. «Casi no se nota al tacto» no sustituye esos resultados. La rugosidad describe características de un perfil en condiciones concretas de medición; no representa automáticamente la profundidad máxima de un surco aislado.
5. Inspeccione el mismo lugar antes y después del conformado y del recubrimiento
Si la chapa original pasa la inspección pero aparece una marca en la pieza, siga el recorte correspondiente a través de manipulación, conformado y tratamiento superficial. Si la marca ya existe en la chapa, determine primero en qué zona quedará. En ambos casos debe mantenerse la relación entre material y ubicación para saber cuándo apareció o cambió. Para investigar la causa del proceso, continúe con la guía de diagnóstico de defectos de estampación.
La pintura en polvo cambia el color, el brillo y la textura visible, pero no se puede suponer que rellene daños existentes. En las pruebas de Powdertech sobre probetas de aluminio con un polvo de textura fina especificado, las rayas profundas seguían siendo visibles y las menos profundas podían dejar huella. Esos resultados corresponden a esa combinación de probeta y recubrimiento; no fijan una profundidad de ocultación universal para acero, aleaciones de cobre u otros sistemas.
Para evaluar si una marca cumplirá después del proceso previsto, conserve una referencia sin tratar y ensaye muestras representativas con las condiciones de limpieza, conformado y recubrimiento planificadas. Compare el mismo lugar antes y después y verifique también la función. Desbastar una marca hasta enrasarla puede modificar el espesor local, el recubrimiento o la textura; antes de proponerlo, defina el alcance permitido y las comprobaciones posteriores.
6. Ejemplo de panel: tres posiciones y tres pasos siguientes distintos
Este es un ejemplo didáctico ficticio. Supongamos que una chapa se divide en tres paneles. El plano define E1 como zona visible tras el montaje y K1 como contacto de sellado. Se ha aprobado una muestra de aspecto, pero el registro de recepción todavía no contiene profundidades ni resultados funcionales. La tabla organiza comprobaciones adicionales; no es una norma de aceptación de material.
| Observación registrada | Qué revela el uso de la pieza | Siguiente paso y conclusión actualmente justificada |
|---|---|---|
| Una línea en la Cara 1 del recorte P1 quedará en E1 | La posición está identificada; hay que comparar el estado final con la muestra estética | Conservar el estado original y planificar muestras y verificaciones adecuadas; prever pintura en polvo no basta para liberar |
| Una depresión local en la Cara 2 del recorte P2 quedará en K1 | Estará oculta después del montaje, pero puede afectar al contacto de sellado | Verificar geometría local y requisitos de sellado; el aspecto aceptable no implica aprobación funcional |
| La marca del recorte P3 está en la zona de desperdicio prevista para recortar | Puede quedar fuera de la pieza si se confirman anidado, alimentación y posición después del recorte | Verificar límites, márgenes y ejecución; cambiar el anidado o desviar el material a otro uso requiere la autorización correspondiente |
P3 tampoco justifica por sí solo liberar toda la chapa. Debe aclararse por separado si hay marcas semejantes en otras áreas, si se siguen cumpliendo los requisitos contractuales del material y si la disposición cubre todas las piezas afectadas. Cambiar el anidado solo resuelve el uso de una ubicación concreta; no modifica automáticamente la conclusión sobre conformidad con las condiciones de suministro.
7. Indique el alcance, la disposición y quién aprueba
Cuando la evidencia sea suficiente y confirme conformidad, libere conforme al plan. Si falta información, identifique el alcance pendiente y la siguiente comprobación. Para desviaciones confirmadas, la autoridad correspondiente decidirá selección, retrabajo, aceptación por concesión o devolución/sustitución. Tras el retrabajo, revise tanto la desviación original como lo afectado por el tratamiento. La concesión debe identificar la desviación, condiciones de uso, cantidad, alcance válido y aprobador. Que un inspector diga «debería servir» no equivale a que el cliente haya aprobado relajar requisitos.
Si una pieza se usa como muestra, una zona se separa o un lote se destina a otras piezas, registre su destino para que no vuelva por error al flujo normal. Relacionar fotos originales, tratamientos y decisión final facilita más la revisión que conservar solo una foto de la pieza reparada.
Para comprar paneles, soportes o piezas de contacto, envíe requisitos de material, fotos de ambas caras y un croquis. Señale las zonas visibles, de sellado o contacto tras el montaje y describa el acabado previsto. Si aún no están definidas las condiciones de observación o las marcas admisibles, aporte las muestras existentes y las posiciones discutidas para acordar requisitos de pedido y aceptación de muestras.
- BILSTEIN COLD ROLLED STEEL: Surfaces — tipos de superficie, acabados y acuerdos según aplicación.
- SSAB Form PLX: Surface Quality — requisitos superficiales de este producto específico de chapa recubierta.
- thyssenkrupp Materials UK: Polycoating — compatibilidad de la película protectora y retirada en chapa delgada.
- Powdertech Surface Science: Can powder coating hide metal surface imperfections? Pruebas en probetas de aluminio con un sistema de polvo especificado.