يجعل DFM لثني الصفائح المعدنية القطعة المشكلة متوافقة مع المادة ومكبس الثني والأدوات وطريقة الفحص التي ستنتجها. قد ينثني النموذج تماماً على الشاشة بينما يواجه المصنع حافة غير مدعومة أو ثقباً مشوهاً أو مسطحاً محسوباً ببيانات ثني خاطئة.
يغطي الدليل مسطحات مقصوصة تثنى بالتتابع على مكبس ثني للحاويات والشاسيهات والألواح والأغطية والحوامل. وهو ليس معيار ختم بقالب متتابع. القيم أدناه إرشادات أولية للتصميم وليست تفاوتات HARVLAND ثابتة أو حدود آلات مضمونة. أكد الخصائص الحرجة وفق المادة والسماكة وطريقة الثني وأدوات المورد قبل إطلاق الإنتاج.
ابدأ بالعملية الصحيحة: ثني مكبس، لا ختم
في التصنيع، يقطع الليزر أو المثقاب المسطح ويشكل مكبس الثني كل ثنية على حدة. يجب أن يدعم الإعداد القطعة ويتجنب الاصطدام ويضع كل ثنية في تسلسل قابل للعمل. تجعل الأدوات المرنة هذا المسار مناسباً للنماذج والحاويات والأحجام المنخفضة إلى المتوسطة.
تُنشأ الثنية المختومة داخل قالب مخصص، وغالباً مع محطات تخريم أو تشكيل أخرى. يضيف تخطيط الشريط والحاملات وتسلسل المحطات وخلوص القالب قيوداً مختلفة. لا تنقل بدل ثني أو تفاوت قالب متتابع مباشرة إلى مسطح مكبس الثني. سمِّ المسار والحجم المتوقعين في RFQ أو اطلب من المورد مقارنة المسارين.
المحور المحايد ومعامل K: ما الذي يمثله المسطح
أثناء الثني يتمدد السطح الخارجي وينضغط الداخلي. بينهما محور محايد يعامل طوله على أنه لا يتغير، وينتقل عادة نحو الداخل بدلاً من بقائه في منتصف السماكة.
معامل K هو مسافة المحور المحايد من السطح الداخلي مقسومة على سماكة الصفيحة. يستخدمه CAD أو جدول ثني أو خصم ثني لتطوير المسطح. وهو ليس ثابتاً دائماً للمادة؛ فنسبة نصف القطر إلى السماكة وحالة المادة واتجاه الحبيبات وطريقة الثني والأدوات كلها تؤثر فيه.
قد يفيد الإعداد الافتراضي في CAD للمفهوم الأولي، لكن مواضع الحواف الحرجة تحتاج إلى بيانات ثني المصنع، وعند الضرورة إلى معايرة بعينة اختبار أو قطعة أولى. سجل أي قيمة معتمدة مع سياق المادة والسماكة ونصف القطر والزاوية والأدوات.
كيف تقرأ جدول معاملات الثني؟
عنوان «معامل الثني» وحده لا يحدد طريقة حساب الفرد. اقرأ المعادلة والوحدات أولًا. إذا كانت التعليمات جمع البعدين الخارجيين ثم طرح قيمة لكل ثنية، فهذه القيمة هي خصم الثني. لا تدخلها في خانة معامل K في برنامج CAD.
يحدد جدول الورشة القابل للاستخدام درجة المادة وحالتها، والسماكة الفعلية، وطريقة الثني، والأدوات وفتحة V، ونصف القطر الداخلي المتحقق، والزاوية النهائية، ونقطتي بداية القياس ونهايته. تأكد هل القيمة لثنية واحدة أم للقطعة كلها. إذا غابت هذه الشروط، تحقّق من القيم وجرّبها قبل اعتماد أبعاد القطع.
| الكمية | المعنى والوحدة | الاستخدام |
|---|---|---|
| معامل K | المسافة من الوجه الداخلي إلى المحور المتعادل ÷ السماكة؛ بلا وحدة | يحدد موضع المحور المتعادل في BA = θ × (π/180) × (R + K × T). |
| سماحية الثني، BA | طول قوس المحور المتعادل بعد فرده؛ mm | تُضاف إلى أطوال الأجزاء المستقيمة المنتهية عند مماسات الثني. |
| خصم الثني، BD | تصحيح الأبعاد الخارجية؛ mm لكل ثنية | للثنية البسيطة المحددة أدناه: L = L1 + L2 − BD. |
| الخصم المنسوب إلى السماكة، c = BD/T | الخصم مقسومًا على السماكة؛ بلا وحدة | إذا عرّفت الورشة c بهذه الطريقة، فإن BD = c × T. هذه النسبة ليست K. |
بدل الثني وخصم الثني والطول المسطح
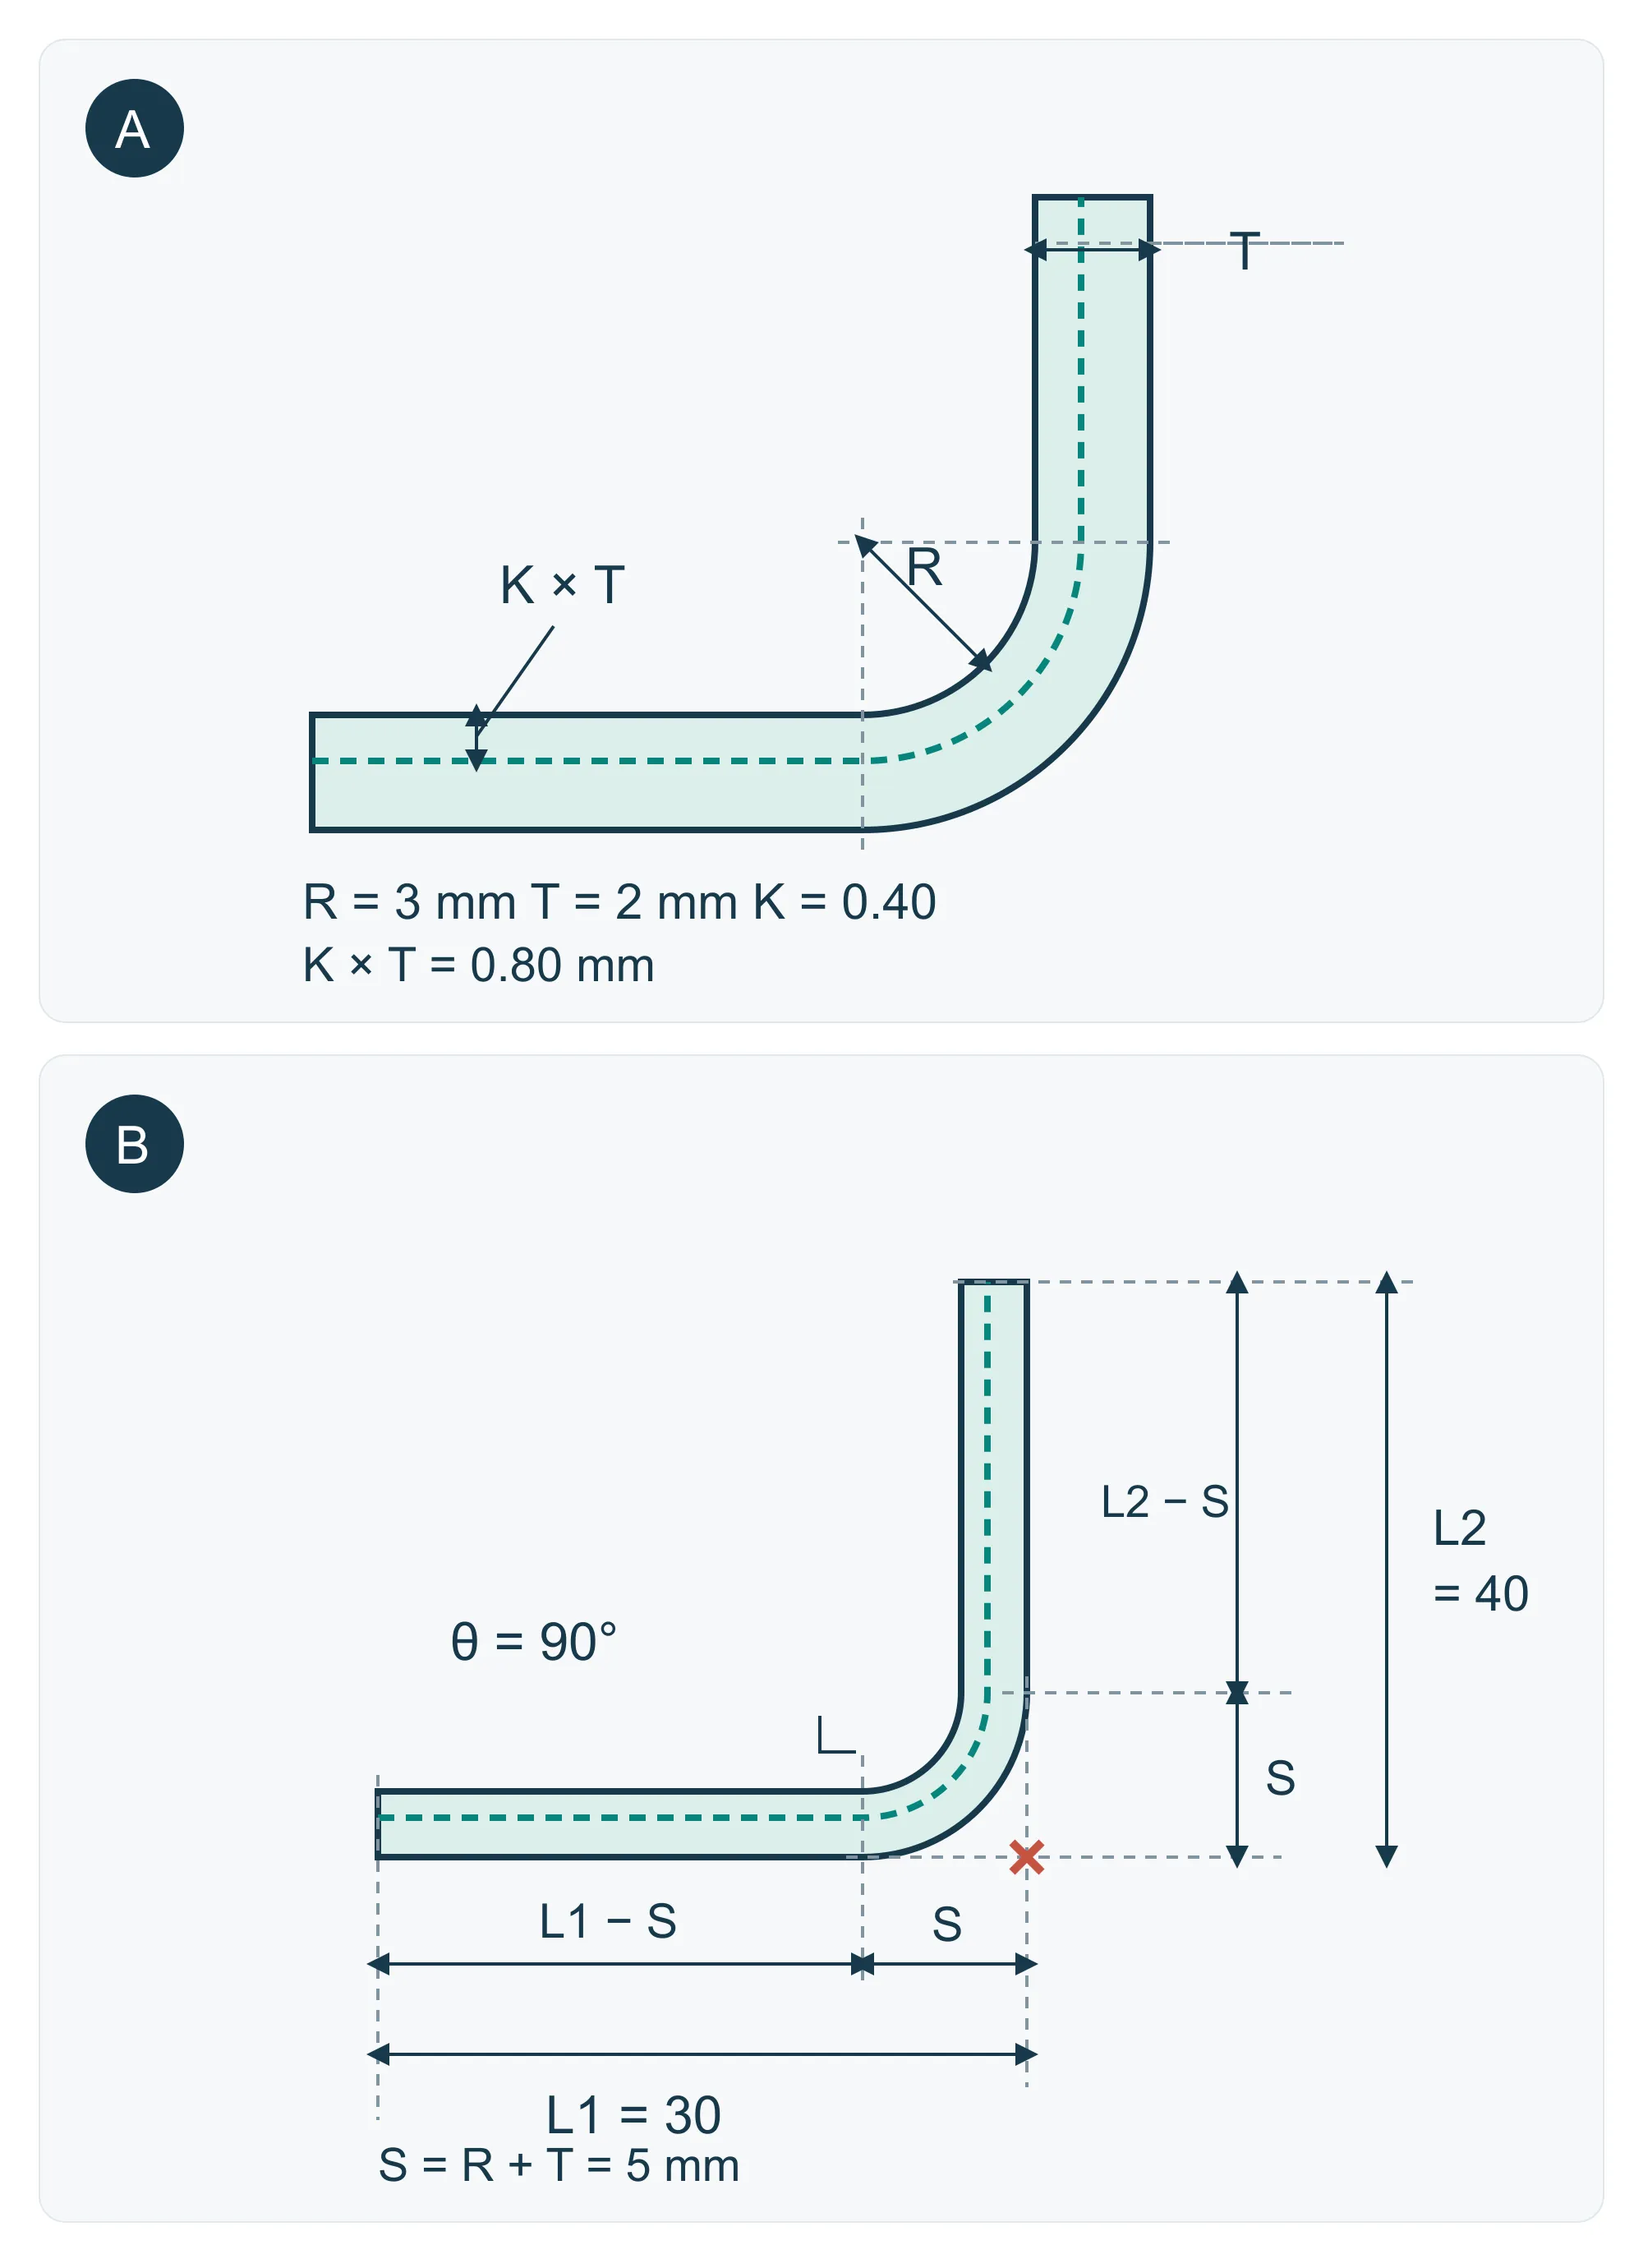
سماح الثني BA هو الطول المفرود على امتداد المحور المتعادل داخل منطقة الثني: BA = θ × (π/180) × (R + K × T). تمثل θ زاوية الدوران من الحالة المسطحة بالدرجات؛ وR نصف القطر الداخلي؛ وT السمك؛ وK × T المسافة من السطح الداخلي إلى المحور المتعادل. استخدم وحدة طول واحدة لـR وT وBA. يعتمد مرجع SOLIDWORKS عن معامل K أدناه تعريف الزاوية نفسه.
في الثني المفتوح البسيط، تكون الزاوية الداخلية بين الشفتين α = 180° − θ. لذلك تعني زاوية داخلية قدرها 120° أن θ = 60°، وليس 120°. عند الثني القائم تكون الزاويتان 90°، ولذلك لا يكشف هذا المثال وحده خطأ الخلط بين التعريفين.
إذا قيس البعدان الخارجيان L1 وL2 حتى التقاطع النظري لامتداد السطحين الخارجيين، فالتراجع الخارجي S = (R + T) × tan(θ/2). ويكون خصم الثني BD = 2S − BA، ومنه الطول المفرود L = L1 + L2 − BD. ويمكن بدلاً من ذلك طرح S من كل بعد خارجي ثم إضافة BA إلى الطولين المستقيمين المماسيين. هاتان طريقتان للتحقق من الهندسة نفسها؛ لا تطبق خصماً آخر بعد إضافة BA.
مثال حسابي: ثنية واحدة بزاوية 90°، وR = 3 mm، وT = 2 mm، وقيمة مفترضة K = 0.40، وL1 = 30 mm، وL2 = 40 mm. يفترض النموذج مقطعاً منتظماً ولا يشمل الطلاء أو الترقق الموضعي. يوضح الرسم نهايات الأبعاد، ونسبه تخطيطية.
- إزاحة المحور المتعادل: K × T = 0.40 × 2 = 0.80 mm؛ ونصف قطره: R + K × T = 3.80 mm.
- سماح الثني: BA = (π/2) × 3.80 = 5.969 mm.
- التراجع الخارجي: S = (3 + 2) × tan(45°) = 5.00 mm؛ وخصم الثني: BD = 10 − 5.969 = 4.031 mm.
- الحساب بالأبعاد الخارجية: L = 30 + 40 − 4.031 = 65.969 mm، أي 65.97 mm بعد التقريب.
- التحقق بالأطوال المماسية: L = (30 − 5) + (40 − 5) + 5.969 = 65.969 mm. استخدم بيانات تصنيع موثقة قبل اعتماد المسطح؛ K = 0.40 افتراض خاص بهذا المثال.
جدول معاملات ثني يمكن التحقق من قيمه بالحساب
الجدول التالي مثال حساب هندسي، وليس جدول قيم إنتاج حسب المادة. تفترض كل سطر ثنية واحدة بزاوية 90°، ونصف قطر داخلي R يساوي السماكة T، ومعامل K = 0.40. الأطوال بوحدة mm، مع مقطع منتظم دون احتساب الطلاء أو الترقق الموضعي. الشرط R = T فرضية حساب وليس توصية بأدنى نصف قطر.
وفق هذه الفرضيات: BA = (π/2) × 1.40T ≈ 2.199115T وBD = 4T − BA ≈ 1.800885T. لذلك قد تصف نسبة خصم تقارب 1.80 ومعامل K يساوي 0.40 الثنية الافتراضية نفسها. احتفظ بالدقة الكاملة حتى النتيجة النهائية.
| السماكة T (mm) | نصف القطر R (mm) | K | BA (mm) | BD (mm) |
|---|---|---|---|---|
| 0.50 | 0.50 | 0.40 | 1.100 | 0.900 |
| 0.80 | 0.80 | 0.40 | 1.759 | 1.441 |
| 1.00 | 1.00 | 0.40 | 2.199 | 1.801 |
| 1.20 | 1.20 | 0.40 | 2.639 | 2.161 |
| 1.50 | 1.50 | 0.40 | 3.299 | 2.701 |
| 2.00 | 2.00 | 0.40 | 4.398 | 3.602 |
- عندما T = R = 1.50 mm ويكون البعدان الخارجيان 30 و40 mm، فإن L = 70 − 2.701327 = 67.298673 mm، أي 67.30 mm. يختلف ذلك عن المثال السابق الذي يستخدم T = 2 mm وR = 3 mm.
- للثنيات المستقلة ذات الشروط نفسها، اطرح خصم كل ثنية على حدة. أعد الحساب عند تغير نصف القطر أو الزاوية أو العملية؛ لا تطبّق جدول 90° مباشرة على حافة مطوية مغلقة، أو ثني متدرج تتفاعل مناطقه، أو نسبة R/T مختلفة.
إنشاء جدول للورشة من تجارب الثني
استخدم عينة بسيطة ذات ثنية واحدة من المادة وبالأدوات المخطط لها. قبل تعديل حساب الفرد، تحقّق من الزاوية النهائية بعد إزالة الحمل: تغيير K يغير طول الفرد في CAD، بينما تعويض الارتداد المرن يضبط زاوية التشكيل.
للهندسة البسيطة أعلاه، يتيح طول الفرد المعلوم L0 والأبعاد الخارجية المقاسة حساب BD = L1 + L2 − L0. باستخدام نصف القطر الداخلي وزاوية الدوران الفعليين، احسب BA = 2 × (R + T) × tan(θ/2) − BD، ثم K = [BA / (θ × π/180) − R] / T. يجب أن تستخدم جميع الأبعاد نقاط القياس نفسها الموضحة في الرسم.
- سجّل درجة المادة وحالتها، والسماكة T المقاسة، واتجاه الدرفلة، وطريقة الثني، والسنبة، والقالب، وفتحة V. قِس طول الفرد L0 قبل الثني.
- بعد إزالة الحمل، قِس الزاوية النهائية ونصف القطر الداخلي والبعدين الخارجيين حتى التقاطع النظري لامتدادي السطحين الخارجيين. استخدم طريقة القياس نفسها لكل العينات.
- كرر التجارب لتقييم التشتت، وقارن الفرد المتوقع بالنتيجة. سجّل قيمة BD أو معامل K الفعال المقبول مع الأدوات والتاريخ والمراجعة. لا تعتبر نتيجة عينة واحدة ثابتًا عامًا للمادة.
- افحص أول قطعة وفق رسم الحالة المشكلة وأبعاد التجميع. أعد التحقق عند تغير حالة المادة أو السماكة أو اتجاه الدرفلة أو الأدوات أو طريقة الثني.
التحقق من الحساب العكسي وتحديد مصدر الخطأ
باستخدام المدخلات التعليمية السابقة، L0 = 65.97 mm وL1 = 30 mm وL2 = 40 mm وR = 3 mm وT = 2 mm وθ = 90°، نحصل على BD = 4.03 mm وBA = 5.97 mm وK ≈ 0.400. هذه مدخلات توضيحية وليست نتائج تجارب مقاسة؛ والفرق البسيط عن 0.40 تمامًا ناتج عن تقريب L0.
إذا صحت الزاوية واختلف طول الفرد الكلي، فراجع BD ونصف القطر المتحقق ومرجع الأبعاد. وإذا طال أحد الجانبين وقصر الآخر بمقدار مقارب، فراجع موضع الثني وإعداد المصد الخلفي. صحّح السبب المحدد قبل تغيير K.
اختر نصف قطر الثني الداخلي وفق المادة والأدوات
حدد نصف القطر الداخلي حيث يؤثر في الملاءمة أو القوة أو المظهر. نصف قطر قريب من سماكة واحدة مفهوم أولي شائع لبعض أنواع الفولاذ الطري المطيل، وليس حداً أدنى عاماً. قد تحتاج الدرجات الأشد والفولاذ المقاوم للصدأ وبعض حالات الألمنيوم إلى نصف قطر أكبر، خاصة عند الثني موازياً للحبيبات. وقد تبدأ الشقوق من نتوءات أو خدوش جهة الشد.
في الثني الهوائي، يعتمد نصف القطر المحقق بشدة على فتحة قالب V والمادة والسماكة وقد لا يساوي نصف قطر رأس اللكمة. يختلف الثني السفلي والتشكيل الخاص. قد تضيف تنوعات نصف القطر غير الضرورية تغييرات أدوات، لذلك وحّد الثنيات غير الحرجة حيث أمكن.
اطلب من المورد تأكيد نصف القطر المحقق بمجموعة الأدوات المقصودة. وفي المقطع الحساس للتشقق أو المتزاوج، حدد التحقق واعتمد عينات من حالة المادة المقصودة.
أقل طول للحافة ووصول مكبس الثني
يجب أن تبقى الحافة مدعومة بالقالب أثناء دوران المسطح. يعتمد أقل طول عملي لها على فتحة V وشكل الأداة والزاوية ونصف القطر واصطلاح القياس. قد تكشف قاعدة مثل أربعة أضعاف السماكة خطراً، لكنها لا تؤكد أدوات كل مصنع.
قد يشكل قالب أضيق أو أداة خاصة حافة أقصر مقابل زيادة القوة أو الآثار أو الإعداد أو خطر نصف القطر. كما تحتاج الحواف الراجعة والثنيات المطوية والصناديق العميقة إلى خلوص من اللكمة والقالب والمكبس والمحدد الخلفي. قد يمنع جدار سابق ثنية لاحقة.
أرسل النموذج المشكل بالكامل واتجاهات الثني لمراجعة التسلسل. وعندما تكون الحافة القصيرة وظيفية، اذكر السبب واسمح باقتراح نصف قطر أداة أو تفريغ.
المسافة من الثقب إلى الثنية وتشوه الخصائص
تتمدد المادة قرب الثنية وتنضغط وتنزلق. قد يصبح الثقب أو الشق القريب بيضاوياً أو ينجذب نحو الثنية أو يتحرك من مرجعه. قس الخلوص من حافة الخاصية إلى مماس الثنية، لا من مركزها فقط إلى خط ثني مرسوم.
للفحص الأولي، تبعد حافة الثقب العادي غالباً نحو R + 2T أو أكثر عن المماس؛ وتستخدم بعض المصانع أو الخصائص R + 2.5T أو أكثر. هذا محفز للمراجعة وليس حد قبول. قد تحتاج الشقوق الكبيرة والتجاويف المخروطية والألسنة المشقوقة والإدخالات والثقوب الحرجة موضعياً إلى مساحة أكبر لأن المادة وفتحة V والاتجاه تغير التشوه.
إذا تعذر تحريك الخاصية، ففكر في تفريغ أو قص بعد الثني أو شكل مسبق التحقق. اذكر هل القطر أو الموضع أو مسافة الحافة أو خلوص التجميع هو الحرج ليقيّم المورد الخطر الصحيح.
تفريغ الثني والزوايا ومنع التمزق
عندما تنتهي ثنية داخل المسطح، قد تتمزق المادة عند النهاية أو تنتفخ أو تسحب الحافة المجاورة. يتيح تفريغ الثني دوران الحافة، ويدير تفريغ الزاوية نقطة التقاء عدة جدران.
يبدأ الفحص المفاهيمي غالباً بعرض يقارب سماكة واحدة وامتداد يساوي تقريباً نصف القطر الداخلي زائد السماكة بعد المماس. هذا ليس حداً أدنى ثابتاً؛ فعرض القطع والمادة ونصف القطر والتشطيب وحاجة فجوة الزاوية تضبط الشكل النهائي. قد تقلل نهايات التفريغ المدورة تركيز الإجهاد، بينما قد يكشف التفريغ الكبير الزاوية أو يضعفها.
أظهر هل تبقى الزاوية مفتوحة أو تلحم أو تستقبل غطاءً أو حشية. أدرج وصول اللحام والتشطيب بدلاً من افتراض أن اللحام يزيل كل تشوه التفريغ.
خطط للارتداد واتجاه الحبيبات وتسلسل الثني
الارتداد النابضي هو الاستعادة المرنة بعد إزالة القوة. تؤثر قوة المادة ونسبة نصف القطر إلى السماكة والأدوات فيه. قد يعوض المصنع بالثني الزائد أو اختيار الأداة أو تصحيح التجربة. حدد الزاوية النهائية وتفاوتها، ولا تشوه CAD الاسمي مسبقاً إلا إذا كان التصحيح متفقاً عليه ومضبوطاً.
الثني عبر اتجاه الدرفلة أقل عرضة للتشقق عادة من الثني الموازي له، خاصة للمواد الأصلد. علّم اتجاه الحبيبات فقط عندما يكون وظيفياً لأنه قد يقلل كفاءة التعشيش ويرفع تكلفة المادة.
يتحكم التسلسل في الوصول والخطأ المتراكم. قد يمنع جدار طويل مشكل مبكراً أداة أخرى، بينما تكدس عدة ثنيات التفاوت. حدد مراجع التجميع والأبعاد المشكلة الحرجة، ثم دع المورد يختار تسلسل تشكيل وفحص مستقراً.
الرسومات ونماذج STEP وضبط المسطح
أرسل نموذج STEP/STP مشكلاً ورسم 2D مضبوطاً. يوصل النموذج الشكل النهائي؛ ويحدد الرسم المادة والسماكة واتجاهات الثني وأنصاف الأقطار الحرجة والمراجع والأبعاد المشكلة والتفاوتات والحبيبات والتشطيب والأوجه التجميلية. حدّد الوظيفة بعد التشكيل بدلاً من الإفراط في تعريف حالتي المسطح والمشكل المتعارضتين.
يساعد DXF/DWG المسطح في التعشيش والتقدير فقط عندما تكون مراجعته وأساس ثنيه واضحين. سمّه مرجعاً فقط أو ملفاً يضبطه المشتري واذكر معامل K أو جدول الثني أو الخصم. وقد يعيد المصنع توليده ببياناته المعتمدة.
تجنب تفاوتاً ضيقاً واحداً عبر الحواف المقصوصة والزوايا والمواضع المشكلة. شدد مواضع الموصلات وحواف التزاوج وفجوات الأغطية أو مراجع التثبيت حيث يلزم، واتفق على تفاوتات العملية العادية في غير ذلك. يجب أن يستخدم الفحص مراجع مستقرة وحالة تجميع المنتج.
قائمة RFQ وDFM قبل القطع الأولى
أعط الهندسة سياقاً كافياً لاختيار الأدوات وكشف الخصائص الخطرة قبل تثبيت السعر والمهلة. قد تغير الكمية المسار المفضل، وقد تحتاج الأوجه الظاهرة إلى مناولة خاصة لآثار تلامس مكبس الثني.
اطلب ملاحظات DFM خطية بدلاً من تغييرات صامتة لنصف القطر أو المسطح أو موضع الثقب. حدّث النموذج والرسم معاً ثم تحقق من الأبعاد المشكلة الحرجة للتجميع على القطعة الأولى.
- قدم STEP/STP مشكلاً وPDF مضبوطاً وDXF/DWG مسطحاً معلماً عند توافره.
- اذكر درجة المادة والسماكة والحالة والتشطيب وقيد الحبيبات والبدائل المقبولة.
- علّم اتجاه الثني والزاوية النهائية ونصف القطر الحرج والمراجع والأبعاد المشكلة الحرجة.
- حدد الحواف القصيرة والخصائص القريبة والتفريغات والثنيات المطوية والإدخالات والجدران المعرضة للاصطدام.
- عرّف الأوجه الظاهرة وحدود آثار الأدوات وإزالة النتوء والإخفاء وقيود المواد المشطبة مسبقاً.
- اذكر كميات النموذج والإنتاج السنوية وقياسات القطعة الأولى وفحوص التجميع.
- اطلب من المورد تأكيد الطريقة والأدوات وبيانات الثني والتسلسل والتغييرات المقترحة.
| عنصر التصميم | نقطة بداية عملية | ما يجب تأكيده في DFM |
|---|---|---|
| المحور المحايد | مثّله داخل السماكة مزاحاً نحو داخل الثنية | موضعه الفعلي للمادة ونصف القطر وطريقة الثني |
| معامل K | استخدم تقديراً موثقاً في CAD لتطوير المفهوم فقط | جدول ثني معتمد أو نتيجة عينة للعملية المختارة |
| بدل أو خصم الثني | استخدم طريقة مسطح واحدة متسقة | اصطلاح الزاوية واصطلاح الأبعاد والقيمة لكل ثنية |
| نصف القطر الداخلي | ابدأ قرب السماكة فقط لمفهوم مناسب ومطيل | نصف القطر المحقق بقالب V والمادة والأدوات المختارة |
| أقل حافة | تحقق وفق فتحة V ودعم الأداة، لا مضاعف T عام | وصول الأداة ودعم المحدد الخلفي والقوة وتسلسل الثني |
| المسافة من الثقب إلى الثنية | افحص الثقوب العادية قرب R + 2T أو أكثر من الحافة إلى المماس | خطر التشوه للخاصية والاتجاه والأدوات الفعلية |
| تفريغ الثني | ابدأ بعرض يقارب T وامتداد نحو R + T بعد المماس | عرض القطع وفجوة الزاوية وخطر التشقق والتشطيب ومتطلب اللحام |
| الارتداد النابضي | حدد أبعاد الزاوية النهائية المطلوبة | تعويض المصنع ونتيجة العينة وتفاوت زاوية واقعي |
| اتجاه الحبيبات | فضل الثني عبر الحبيبات عندما يهم خطر التشقق | اتجاه المخزون وتكلفة التعشيش وهل تلزم ملاحظة على الرسم |