Sac metal büküm DFM'si, şekillenmiş parçayı onu üretecek malzeme, abkant pres, takım ve kontrol yöntemiyle uyumlu hale getirir. Model ekranda kusursuz katlanırken atölye desteksiz flanş, deforme delik veya yanlış büküm verisinden hesaplanmış açınımla karşılaşabilir.
Bu rehber muhafaza, şasi, panel, kapak ve braketler için kesilmiş açınımların abkantta sırayla bükülmesini kapsar. İlerlemeli kalıp standardı değildir. Aşağıdaki değerler tasarım tarama rehberidir; sabit HARVLAND toleransı veya garantili makine sınırı değildir. Kritik özellikleri üretimden önce seçilen malzeme, kalınlık, büküm yöntemi ve tedarikçi takımıyla doğrulayın.
Doğru prosesle başlayın: presleme değil abkant büküm
Sac imalatta lazer veya zımba açınımı keser, abkant pres her seferinde bir büküm oluşturur. Kurulum parçayı desteklemeli, çarpışmaları önlemeli ve her bükümü uygulanabilir sıraya koymalıdır. Esnek takım; prototipler, muhafazalar ve düşük-orta hacimler için uygundur.
Preslenmiş büküm özel kalıp içinde, çoğu zaman delme veya başka şekillendirme istasyonlarıyla geliştirilir. Şerit yerleşimi, taşıyıcılar, istasyon sırası ve kalıp boşlukları farklı kısıtlar getirir. İlerlemeli kalıp büküm payını veya toleransını doğrudan abkant açınımına taşımayın. RFQ'da beklenen rota ve hacmi belirtin ya da tedarikçiden iki rotayı karşılaştırmasını isteyin.
Nötr eksen ve K faktörü: açınım neyi modeller?
Bükümde dış yüzey uzar, iç yüzey sıkışır. Aralarında uzunluğunun değişmediği kabul edilen nötr eksen bulunur. Bu eksen genellikle orta kalınlıkta kalmaz, iç tarafa doğru kayar.
K faktörü, nötr eksenin iç yüzeyden uzaklığının sac kalınlığına oranıdır. CAD açınımı geliştirmek için bunu, büküm tablosunu veya büküm düşümünü kullanır. K faktörü kalıcı bir malzeme sabiti değildir; yarıçap-kalınlık oranı, malzeme durumu, tane yönü, büküm yöntemi ve takım onu etkiler.
Genel CAD varsayılanı erken tasarıma yeterli olabilir; kritik flanş konumlarında imalatçının büküm verileri ve gerekirse kupon ya da ilk parça korelasyonu kullanılmalıdır. Onaylı değeri malzeme, kalınlık, yarıçap, açı ve takım bağlamıyla kaydedin.
Büküm katsayısı tablosu nasıl okunur?
Tabloda ‘büküm katsayısı’ yazması açınım yöntemini belirtmez. Önce formülü ve birimleri okuyun. Talimat, dış flanş ölçülerini toplayıp her büküm için bir değer çıkarmaksa bu değer büküm düşümüdür. CAD’deki K faktörü alanına girilmemelidir.
Kullanılabilir bir atölye tablosu malzeme kalitesi ve durumunu, gerçek kalınlığı, büküm yöntemini, takımları ve V açıklığını, elde edilen iç yarıçapı, son açıyı ve ölçü uçlarını belirtir. Değerin tek büküme mi yoksa parçanın tamamına mı ait olduğunu kontrol edin. Koşullar eksikse kesim için onaylamadan önce değerleri inceleyip deneyin.
| Büyüklük | Anlamı ve birimi | Kullanımı |
|---|---|---|
| K faktörü | Nötr eksenin iç yüzeyden uzaklığı ÷ kalınlık; boyutsuz | BA = θ × (π/180) × (R + K × T) içinde nötr ekseni konumlandırır. |
| Büküm payı, BA | Nötr eksenin bükümdeki açılmış yay uzunluğu; mm | Büküm teğetlerinde biten düz uzunluklara eklenir. |
| Büküm düşümü, BD | Dış flanş ölçülerine uygulanan düzeltme; mm/büküm | Aşağıdaki basit büküm için: L = L1 + L2 − BD. |
| Kalınlığa oranlanmış düşüm, c = BD/T | Düşümün kalınlığa bölümü; boyutsuz | Atölye c’yi böyle tanımlıyorsa BD = c × T olur. Bu oran K değildir. |
Büküm payı, büküm düşümü ve açınım boyu
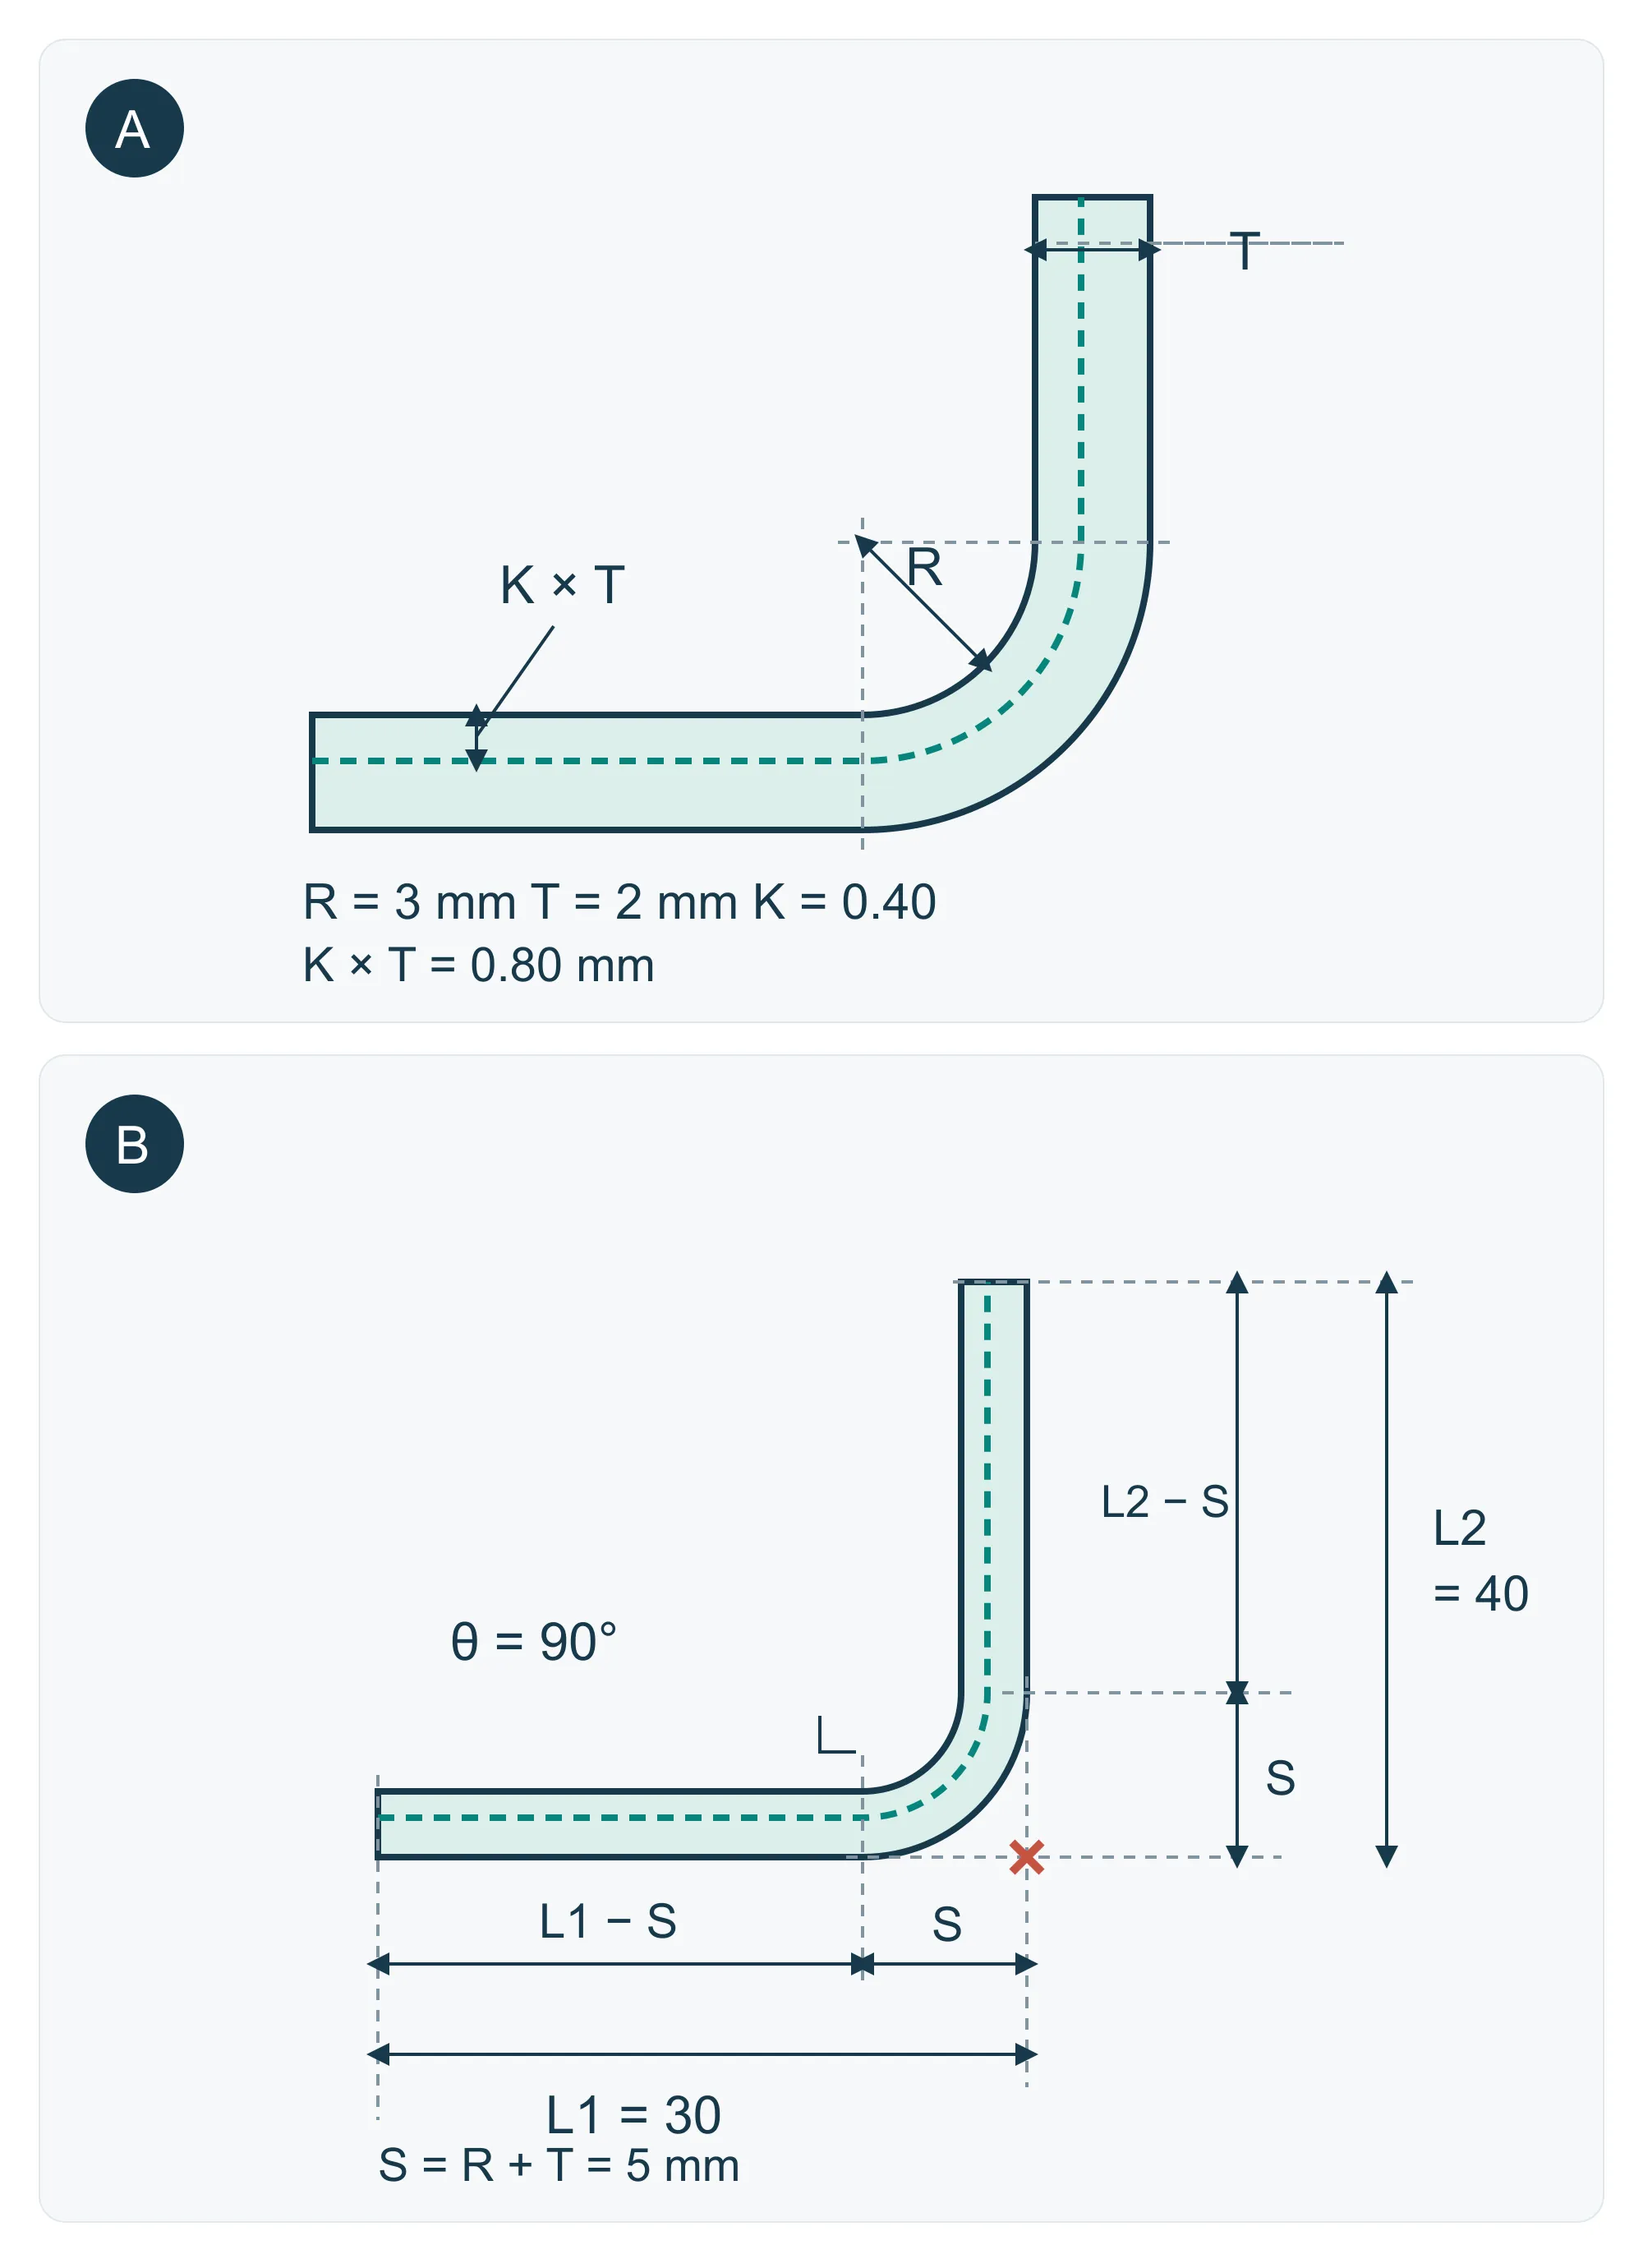
Büküm payı BA, büküm boyunca nötr eksenin açılmış uzunluğudur: BA = θ × (π/180) × (R + K × T). θ düz durumdan dönülen açı olup derece cinsindedir; R iç radyüs, T kalınlık, K × T ise iç yüzeyden nötr eksene uzaklıktır. R, T ve BA için aynı uzunluk birimini kullanın. Aşağıdaki SOLIDWORKS K faktörü kaynağı bu açı tanımını kullanır.
Basit açık bir bükümde flanşlar arasındaki iç açı α = 180° − θ olur. İç açı 120° ise θ = 60° alınır; 120° değil. Dik açılı bükümde ikisi de 90° olduğundan, yalnızca bu örnek açı tanımındaki hatayı ortaya çıkarmaz.
L1 ve L2 dış ölçüleri dış yüzeylerin teorik kesişimine kadar ölçülüyorsa dış geri çekilme S = (R + T) × tan(θ/2) olur. Büküm düşümü BD = 2S − BA, açınım L = L1 + L2 − BD'dir. Diğer yol, her dış ölçüden S çıkarıp elde edilen iki düz teğet uzunluğuna BA eklemektir. Bunlar aynı geometrinin iki kontrolüdür; BA eklendikten sonra ayrıca düşüm uygulanmaz.
Hesap örneği: tek 90° büküm, R = 3 mm, T = 2 mm, varsayılan K = 0.40, L1 = 30 mm ve L2 = 40 mm. Model sabit kesit varsayar; kaplama ve yerel incelmeyi içermez. Şema ölçü uçlarını tanımlar, oranlar temsildir.
- Nötr eksen uzaklığı: K × T = 0.40 × 2 = 0.80 mm; nötr eksen radyüsü: R + K × T = 3.80 mm.
- Büküm payı: BA = (π/2) × 3.80 = 5.969 mm.
- Dış geri çekilme: S = (3 + 2) × tan(45°) = 5.00 mm; büküm düşümü: BD = 10 − 5.969 = 4.031 mm.
- Dış ölçülerle: L = 30 + 40 − 4.031 = 65.969 mm; yuvarlanmış sonuç 65.97 mm.
- Teğet uzunluklarıyla kontrol: L = (30 − 5) + (40 − 5) + 5.969 = 65.969 mm. Açınımı serbest bırakmadan önce doğrulanmış üretim verilerini kullanın; K = 0.40 bu örneğin varsayımıdır.
Değerleri yeniden hesaplanabilen bir büküm tablosu
Aşağıdaki tablo geometrik hesap örneğidir; malzemeye göre üretim değeri seçme tablosu değildir. Her satır tek bir 90° büküm, kalınlık T’ye eşit iç yarıçap R ve K = 0.40 varsayar. Uzunluklar mm’dir; model düzgün kesit kabul eder, kaplama ve yerel incelmeyi içermez. R = T bir hesap koşuludur, önerilen minimum yarıçap değildir.
Bu koşullarda BA = (π/2) × 1.40T ≈ 2.199115T ve BD = 4T − BA ≈ 1.800885T olur. Böylece yaklaşık 1.80 düşüm oranı ile 0.40 K faktörü aynı varsayımsal bükümü tanımlayabilir. Yalnızca son sonucu yuvarlayın.
| T (mm) | R (mm) | K | BA (mm) | BD (mm) |
|---|---|---|---|---|
| 0.50 | 0.50 | 0.40 | 1.100 | 0.900 |
| 0.80 | 0.80 | 0.40 | 1.759 | 1.441 |
| 1.00 | 1.00 | 0.40 | 2.199 | 1.801 |
| 1.20 | 1.20 | 0.40 | 2.639 | 2.161 |
| 1.50 | 1.50 | 0.40 | 3.299 | 2.701 |
| 2.00 | 2.00 | 0.40 | 4.398 | 3.602 |
- T = R = 1.50 mm ve dış ölçüler 30 ile 40 mm ise L = 70 − 2.701327 = 67.298673 mm, yani 67.30 mm olur. Önceki örnekte T = 2 mm ve R = 3 mm kullanılmıştır.
- Aynı koşullardaki bağımsız bükümlerin her biri için ilgili düşümü çıkarın. Yarıçap, açı veya yöntem değişirse yeniden hesaplayın. Bu 90° tablosunu kapalı kenar kıvırmaya, büküm bölgeleri etkileşen kademeye veya farklı R/T oranına doğrudan uygulamayın.
Deneme bükümleriyle atölye tablosu oluşturma
Planlanan malzeme ve takımlarla, tek bükümlü basit bir numune kullanın. Açınım hesabını ayarlamadan önce yük kalktıktan sonraki son açıyı doğrulayın: K değişikliği CAD açınım uzunluğunu, geri esneme telafisi ise oluşan açıyı etkiler.
Yukarıdaki basit geometride bilinen düz uzunluk L0 ve ölçülen dış boyutlarla BD = L1 + L2 − L0 bulunur. Gerçek iç yarıçap ve dönme açısıyla BA = 2 × (R + T) × tan(θ/2) − BD, ardından K = [BA / (θ × π/180) − R] / T hesaplanır. Ölçü uçları çizimdekilerle aynı olmalıdır.
- Malzeme kalitesi ve durumunu, ölçülen T’yi, hadde yönünü, yöntemi, zımbayı, alt kalıbı ve V açıklığını kaydedin. Büküm öncesi düz uzunluk L0’ı ölçün.
- Yük kalktıktan sonra son açıyı, iç yarıçapı ve dış yüzeylerin teorik kesişimine kadar dış flanş boylarını ölçün. Tüm numunelerde aynı ölçüm yöntemini kullanın.
- Değişkenliği değerlendirmek için denemeleri tekrarlayın ve tahmini açınımı sonuçla karşılaştırın. Kabul edilen BD veya etkin K değerini takım, tarih ve revizyonla kaydedin. Tek numune evrensel bir malzeme sabiti oluşturmaz.
- İlk parçayı bükülmüş parça çizimi ve montaj ölçüleriyle kontrol edin. Malzeme durumu, kalınlık, hadde yönü, takımlar veya büküm yöntemi değiştiğinde yeniden doğrulayın.
Ters hesabı kontrol etme ve hatanın kaynağını bulma
Önceki öğretici girdiler L0 = 65.97 mm, L1 = 30 mm, L2 = 40 mm, R = 3 mm, T = 2 mm ve θ = 90° ile BD = 4.03 mm, BA = 5.97 mm ve K ≈ 0.400 elde edilir. Bunlar deney ölçümleri değil, örnek girdilerdir; tam 0.40’tan küçük fark L0’ın yuvarlanmasından gelir.
Açı doğru fakat toplam açınım uzunluğu yanlışsa BD’yi, elde edilen yarıçapı ve ölçü referanslarını kontrol edin. Bir flanş uzun, diğeri benzer miktarda kısa ise büküm konumuna ve arka dayama ayarına bakın. K’yi değiştirmeden önce belirlenen nedeni düzeltin.
İç büküm yarıçapını malzeme ve takımla birlikte seçin
Uyumu, dayanımı veya görünümü etkileyen iç yarıçapı belirtin. Bir kalınlığa yakın yarıçap bazı sünek yumuşak çelikler için yaygın erken tasarım değeridir, evrensel minimum değildir. Daha sert kaliteler, paslanmaz çelik ve bazı alüminyum durumları özellikle tane yönüne paralel bükülürken daha büyük yarıçap isteyebilir. Çekme tarafındaki çapak veya çizikler de çatlak başlatabilir.
Havada bükmede elde edilen yarıçap V kalıp açıklığına, malzemeye ve kalınlığa güçlü biçimde bağlıdır; zımba ucu yarıçapına eşit olmayabilir. Tabanlama ve özel şekillendirme farklı davranır. Gereksiz yarıçap çeşitliliği takım değişimi ekleyebilir; kritik olmayan bükümleri mümkünse standartlaştırın.
Tedarikçiden amaçlanan takım setiyle elde edilecek yarıçapı doğrulamasını isteyin. Çatlama hassasiyeti veya eşleşen profil varsa kontrol yöntemini tanımlayın ve amaçlanan malzeme durumundaki numuneleri onaylayın.
Minimum flanş boyu ve abkant erişimi
Açınım dönerken flanş kalıp tarafından desteklenmelidir. Pratik minimum; V açıklığına, takım profiline, açıya, yarıçapa ve ölçüm konvansiyonuna bağlıdır. Dört kalınlık gibi bir kural riski işaretleyebilir, ancak her atölyenin takımını doğrulamaz.
Dar kalıp veya özel takım daha kısa flanşı oluşturabilir; karşılığında kuvvet, iz, kurulum veya yarıçap riski artabilir. Geri dönen flanşlar, kenar kıvırmalar ve derin kutular da zımba, kalıp, koç ve arka dayamadan boşluk ister. Erken bükülen bir duvar sonraki bükümü engelleyebilir.
Sıra incelemesi için tamamlanmış modeli ve büküm yönlerini gönderin. Kısa flanş işlevselse nedenini belirtin ve önerilen takım yarıçapına veya rahatlatmaya izin verin.
Delik-büküm mesafesi ve özellik deformasyonu
Büküme yakın malzeme uzar, sıkışır ve kayar. Yakındaki delik veya yuva ovalleşebilir, büküme çekilebilir veya datumundan kayabilir. Boşluğu yalnız merkezden çizilmiş büküm çizgisine değil, özellik kenarından büküm teğetine ölçün.
Erken taramada sıradan delik kenarı çoğunlukla teğetten yaklaşık R + 2T veya daha uzakta tutulur; bazı atölyeler veya özellikler R + 2,5T ya da fazlasını kullanır. Bu kabul sınırı değil, inceleme tetikleyicisidir. Büyük yuvalar, havşalar, kesilmiş tırnaklar, insertler ve konum kritik delikler daha fazla boşluk isteyebilir; çünkü malzeme, V açıklığı ve yön deformasyonu değiştirir.
Özellik taşınamıyorsa rahatlatma, büküm sonrası kesim veya doğrulanmış büküm öncesi şekli değerlendirin. Tedarikçinin doğru riski inceleyebilmesi için çap, konum, kenar mesafesi veya montaj boşluğundan hangisinin kritik olduğunu belirtin.
Büküm rahatlatması, köşe rahatlatması ve yırtılmayı önleme
Büküm açınım içinde sona erdiğinde uçtaki malzeme yırtılabilir, kabarabilir veya komşu kenarı çekebilir. Büküm rahatlatması flanşın dönmesini; köşe rahatlatması birden fazla duvarın birleşmesini yönetir.
Taslak kontrolü çoğu zaman yaklaşık bir kalınlık genişliğinde başlar ve teğetin ötesine iç yarıçap artı kalınlık kadar uzanır. Bu sabit minimum değildir: kesim aralığı, malzeme, yarıçap, yüzey ve köşe boşluğu son şekli belirler. Yuvarlatılmış rahatlatma uçları gerilme yoğunluğunu azaltabilir; aşırı rahatlatma köşeyi açabilir veya zayıflatabilir.
Köşenin açık kalacağını, kaynaklanacağını, kapak alacağını veya conta taşıyacağını gösterin. Kaynağın tüm rahatlatma deformasyonunu yok edeceğini varsaymak yerine kaynak erişimini ve yüzeyi kapsama alın.
Geri esnemeyi, tane yönünü ve büküm sırasını planlayın
Geri esneme, kuvvet kalktıktan sonraki elastik toparlanmadır. Malzeme dayanımı, yarıçap-kalınlık oranı ve takım bunu etkiler. İmalatçı fazla büküm, takım seçimi veya deneme düzeltmesiyle telafi edebilir. Bitmiş açı ve toleransı belirtin; düzeltme kararlaştırılıp kontrol edilmedikçe nominal CAD'i önceden bozmayın.
Hadde yönüne dik büküm özellikle sert malzemede paralel bükümden genellikle daha az çatlama eğilimindedir. Tane yönünü yalnız işlevsel olduğunda işaretleyin; çünkü yerleşim verimini düşürüp malzeme maliyetini artırabilir.
Sıra erişimi ve birikmiş hatayı kontrol eder. Erken şekillenen yüksek duvar başka takımı engelleyebilir, birçok büküm ise varyasyonu biriktirebilir. Montaj datumlarını ve kritik şekillenmiş ölçüleri belirleyin; tedarikçinin istikrarlı şekillendirme ve kontrol sırası seçmesine izin verin.
Tek parçada dört büküm: yan duvarları kaldırmadan önce içe dönüş flanşlarını oluşturun
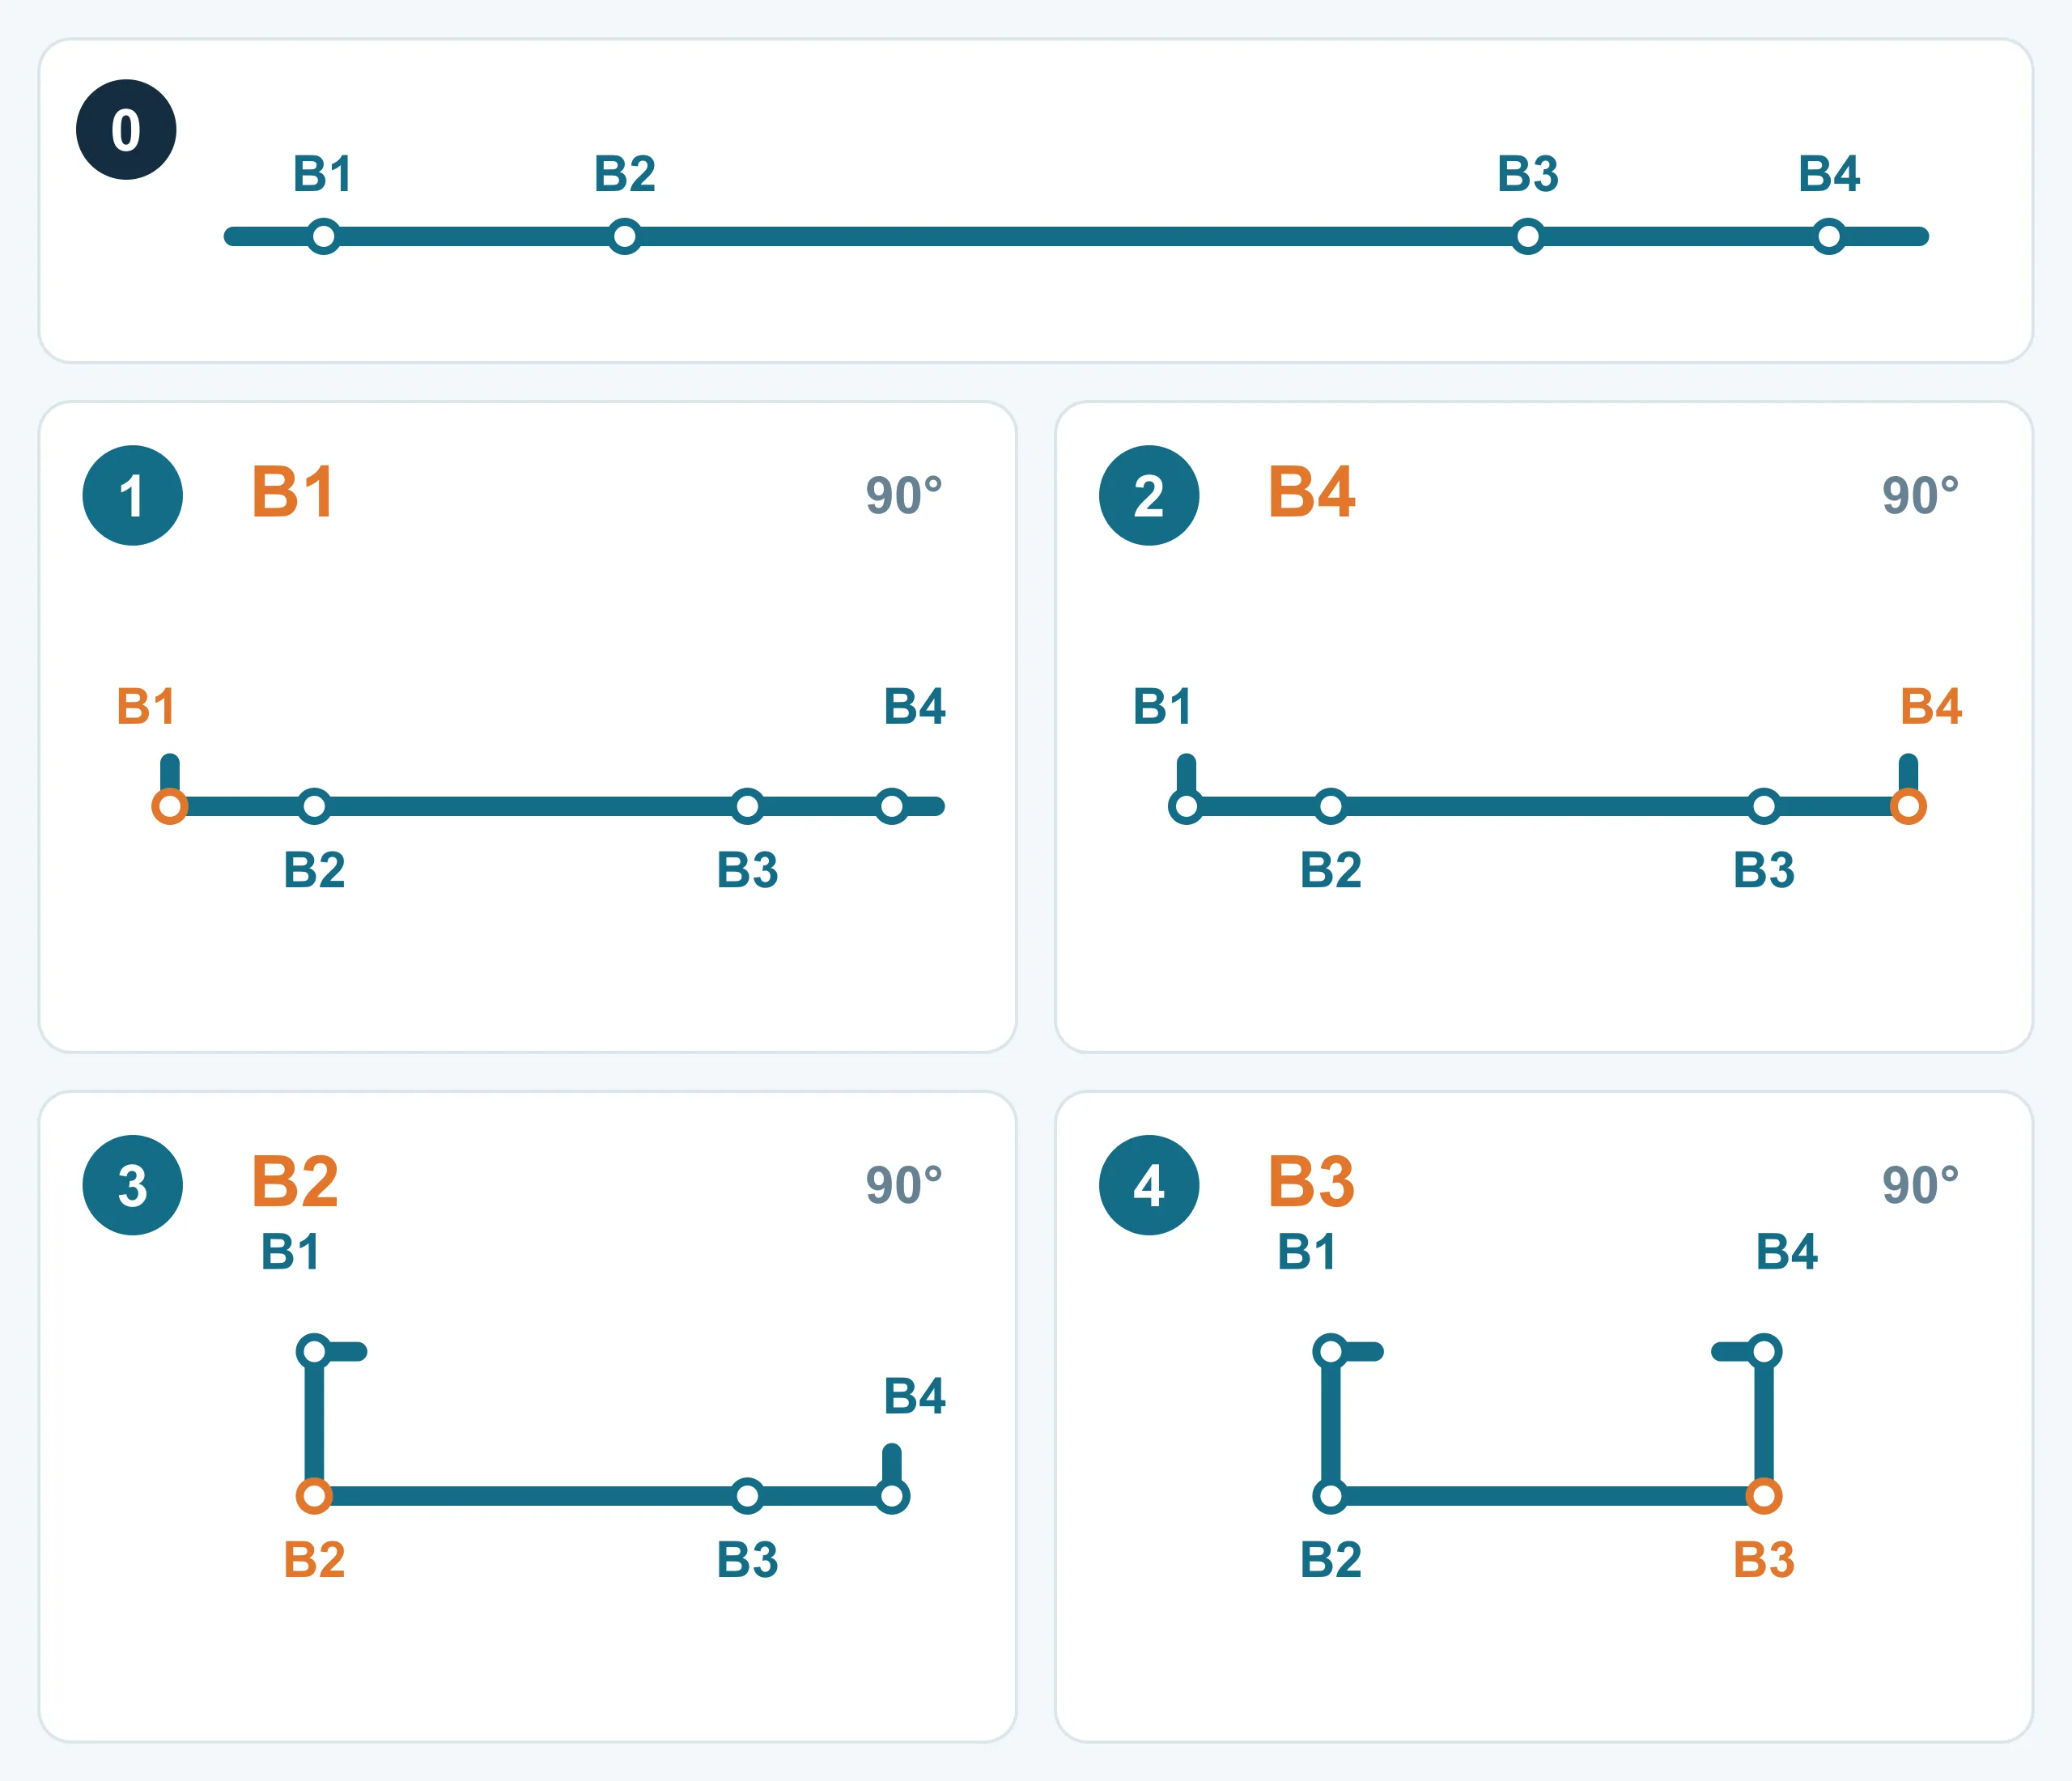
İçe dönen iki kısa flanşı olan bir kanal profilde, ana yan duvarlardan önce küçük flanşların bükülmesini değerlendirin. Önce duvarları kaldırmak, kalan bir flanş bükülürken uzun tabanın yeniden zımbaya doğru dönmesine yol açabilir. Büküm kodları aynı sac üzerindeki yerleri tanımlar; üretim sırasını belirlemez.
Şekildeki eğitim profilinde dört paralel büküm bulunur ve büküm eksenleri boyunca uçlar açıktır. Düz şeritte B1–B4 soldan sağa sıralanır. İdealize edilmiş kesitte yalnızca çizimleri oluşturmak için 120 birimlik taban, 40 birimlik duvarlar ve 12 birimlik flanşlar kullanılmıştır; bunlar açınım ölçüleri, malzeme şartnamesi veya doğrulanmış takım payları değildir. Önerilen sıra B1 → B4 → B2 → B3 şeklindedir.
- B1 — Sol içe dönüş flanşını oluşturun. Ana gövdenin henüz takıma doğru geri dönmemesi için bitişik duvarı düz bırakın. Kısa flanşın seçilen alt kalıp üzerinde yeterli desteği koruyabildiğini kontrol edin.
- B4 — Sağ içe dönüş flanşını oluşturun. İki küçük uç detayı artık oluşmuştur; B2 ve B3 ise hâlâ düz gövde üzerindedir. Bu büküm için parçanın yönünü ve konumunu değiştirin; sabit bakış açılı çizim bu taşıma ve konumlandırma işlemlerini göstermez.
- B2 — Sol duvarı kaldırın. Daha önce oluşturulan B1 flanşı duvarla birlikte hareket eder ve içe dönen bir flanşa dönüşür. Yalnızca son şekli değil, hareket boyunca taradığı alanın zımba ve tutucularla ilişkisini de kontrol edin.
- B3 — Sağ duvarı kaldırın. Her iki içe dönüş flanşını, karşı duvarı ve parçanın çıkarılabileceği yolu kontrol edin. Bu son bükümün yapılabilirliğini belirlemek için gerçek takım profili ve makinenin eksiksiz geometrisi yine gereklidir.
Düz şeridin koordinatlarına göre bu örnek, dıştaki iki büküm çizgisinden merkeze doğru ilerler. Sırayı, geometriye ve kullanılabilir dayama yüzeylerine göre seçin; “önce iç taraf” gibi bir slogan bu referansları tanımlamaz. AMADA’nın eğitim yazısı, sıralama kurallarını istisnaları olan başlangıç noktaları olarak ele alır. [2]
Kısa bir flanşın da alt kalıp üzerinde yeterince desteklenmesi gerekir. V açıklığı, kalıp omuz radyüsü, malzeme ve kuvvet gereksinimleri buna uygun olmalıdır; daha dar bir kalıba geçmek büküm koşullarını da değiştirir. Aday sırayı üretime vermeden önce bunları doğrulayın. [3]
Hatalı sıra karşılaştırması: tabanın düz zımbayla çakışacağı yer
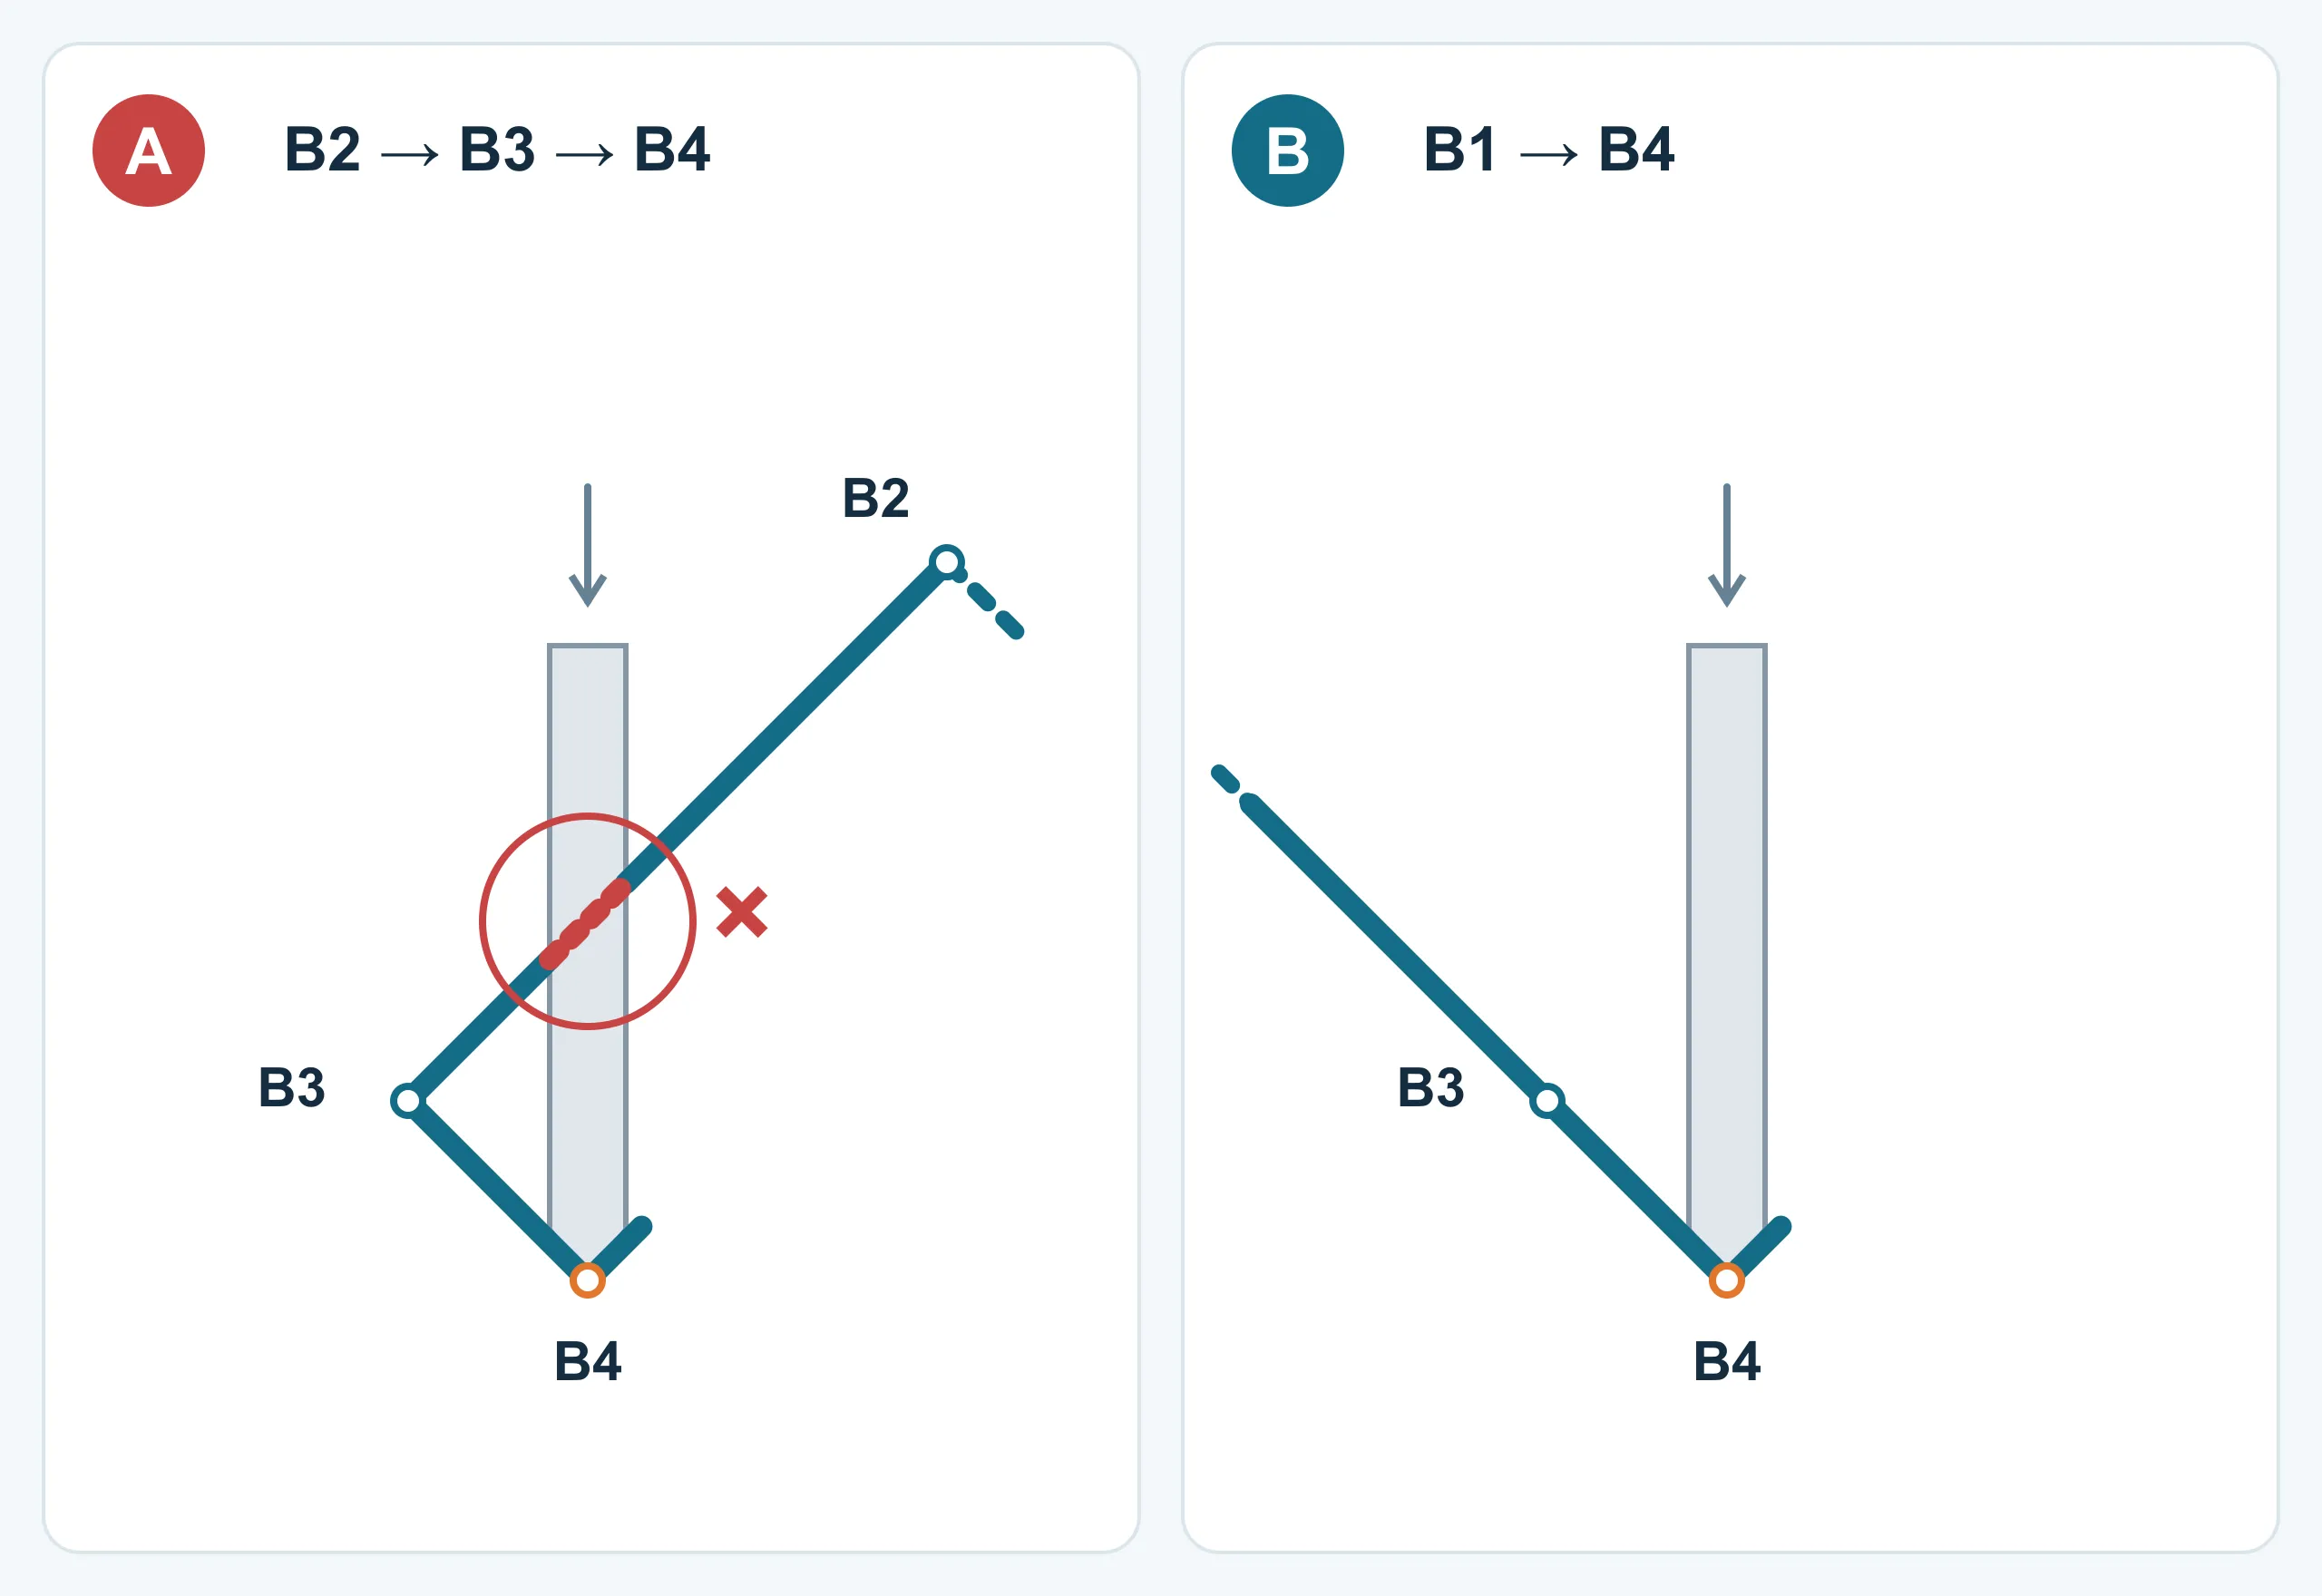
A görünümü, B1’i bükmeden bırakarak B2 → B3 → B4 sırasını sınar. B4’ü bükmeyi denemek için sağ duvarın yönünü değiştirin. Flanş hedef açısına yaklaştıkça, önceden bükülmüş taban geri dönerek düz zımba gövdesiyle çakışır. Kırmızı çakışma, bu belirli sıra, yön ve takım birleşiminin uygun olmadığını gösterir; her alternatif yönün veya takımın başarısız olacağını kanıtlamaz.
B görünümünde B4, B1’den sonra ve duvarlardan herhangi biri kaldırılmadan önce ikinci büküm olarak yapılır. Bitişik malzeme bu zımbanın kapladığı alandan uzaklaşacak yönde uzanır ve A’da vurgulanan çakışma ortadan kalkar. Bu yerel iyileşme, B2 veya B3 için yeterli açıklığın doğrulandığı anlamına gelmez. Kaz boyunlu bir zımba da başka bir adaydır; ancak gerçek profili, izin verilen yükü ve parçayı çıkarma yolu yine kontrol edilmelidir. [2]
Şemayı atölyede uygulanacak bir iş sırasına dönüştürmeden önce
Yaklaşma, büküm stroku, yeniden konumlandırma ve çıkarma hareketlerinin tamamını kontrol etmek için üretimde kullanılacak takım modellerini ve parçanın eksiksiz geometrisini kullanın. Çevrimdışı büküm yazılımı parça, takımlar ve makine arasındaki etkileşimi kontrol edebilir; sonuç, tanımlanan geometrinin doğruluğuna bağlıdır. [4]
- Her bükümün konumlandırmasını belirleyin: arka dayamanın temas yüzeyini, parçanın yönünü ve nasıl desteklendiğini kaydedin.
- Hareketi ve parçanın çıkarılmasını kontrol edin: zımba, alt kalıp, tutucular, koç, arka dayama ve kesit görünümünde bulunmayan kapalı uçlar veya yan detayları hesaba katın.
- Takım sınırlarını doğrulayın: desteklenebilen en kısa flanş, V açıklığı, radyüs, gerekli kuvvet ve takımın anma kapasitesi.
- İlk parçayı doğrulayın: hedeflenen malzeme ve kurulumla yük kaldırıldıktan sonraki açıyı, flanş konumunu, duvarlar arası mesafeyi ve montaj referanslarını kontrol edin; sırada yapılan değişiklikleri kaydedin.
Çizimler, STEP modelleri ve açınım kontrolü
Şekillenmiş STEP/STP modeli ve kontrollü 2D çizimi gönderin. Model bitmiş şekli iletir; çizim malzemeyi, kalınlığı, büküm yönlerini, kritik yarıçapları, datumları, şekillenmiş ölçüleri, toleransları, tane yönünü, yüzeyi ve kozmetik yüzleri belirtir. Çelişen düz ve şekillenmiş durumları aşırı tanımlamak yerine işlevi büküm sonrasında ölçülendirin.
Açınım DXF/DWG'si yalnız revizyonu ve büküm temeli açık olduğunda yerleşim ve tahmine yardımcı olur. Referans veya alıcı kontrollü olduğunu etiketleyin ve K faktörünü, büküm tablosunu ya da düşümünü belirtin. İmalatçı doğrulanmış atölye verileriyle açınımı yeniden oluşturabilir.
Kesim kenarları, açılar ve şekillenmiş konumlarda tek sıkı toleranstan kaçının. Gerektiğinde konnektör konumlarını, eşleşen flanşları, kapak boşluklarını veya montaj datumlarını sıkın ve diğer yerlerde normal proses toleranslarında anlaşın. Kontrol kararlı datumları ve ürünün montaj durumunu kullanmalıdır.
İlk parçadan önce RFQ ve DFM kontrol listesi
Fiyat ve teslim süresi sabitlenmeden önce mühendisliğe takım seçmek ve riskli özellikleri işaretlemek için yeterli bağlam verin. Miktar tercih edilen rotayı değiştirebilir; görünür yüzler abkant temas izleri için özel elleçleme isteyebilir.
Yarıçap, açınım veya delik konumunda sessiz değişiklik yerine yazılı DFM geri bildirimi isteyin. Model ve çizimi güncelleyin, ardından montaj açısından kritik şekillenmiş ölçüleri ilk parçada doğrulayın.
- Şekillenmiş STEP/STP, kontrollü PDF ve varsa etiketli açınım DXF/DWG sağlayın.
- Malzeme kalitesi, kalınlık, durum, yüzey, tane kısıtı ve kabul edilebilir alternatifleri belirtin.
- Büküm yönünü, bitmiş açıyı, kritik yarıçapı, datumları ve kritik şekillenmiş ölçüleri işaretleyin.
- Kısa flanşları, yakın özellikleri, rahatlatmaları, kenar kıvırmaları, insertleri ve çarpışma riski olan duvarları belirtin.
- Görünür yüzleri, takım izi sınırlarını, çapak almayı, maskelemeyi ve ön yüzeyli malzeme kısıtlarını tanımlayın.
- Prototip ve yıllık miktarlar ile ilk parça ölçümlerini ve montaj kontrollerini listeleyin.
- Tedarikçiden yöntem, takım, büküm verisi, sıra ve önerilen değişiklikleri doğrulamasını isteyin.
| Tasarım unsuru | Pratik başlangıç noktası | DFM'de doğrulanacaklar |
|---|---|---|
| Nötr eksen | Kalınlık içinde, büküm iç tarafına kaymış olarak modelleyin | Malzeme, yarıçap ve büküm yöntemi için gerçek konum |
| K faktörü | Belgeli CAD tahminini yalnız taslak geliştirmede kullanın | Seçilen proses için doğrulanmış büküm tablosu veya kupon sonucu |
| Büküm payı veya düşümü | Tutarlı tek açınım yöntemi kullanın | Her büküm için açı konvansiyonu, ölçü konvansiyonu ve değer |
| İç yarıçap | Yalnız uygun ve sünek taslak malzemede kalınlığa yakın başlayın | Seçilen V kalıbı, malzeme ve takımla elde edilen yarıçap |
| Minimum flanş | Tek evrensel T katı yerine V açıklığı ve takım desteğiyle kontrol edin | Takım erişimi, arka dayama desteği, kuvvet ve büküm sırası |
| Delik-büküm mesafesi | Sıradan delikleri kenardan teğete yaklaşık R + 2T veya daha fazla tarayın | Gerçek özellik, yön ve takım için deformasyon riski |
| Büküm rahatlatması | Yaklaşık T genişliğinde başlayın ve teğetin ötesine yaklaşık R + T uzatın | Kesim aralığı, köşe boşluğu, çatlama riski, yüzey ve kaynak gereksinimi |
| Geri esneme | Gerekli bitmiş açıyı ölçülendirin | Atölye telafisi, numune sonucu ve gerçekçi açı toleransı |
| Tane yönü | Çatlama riski önemliyse tane yönüne dik bükmeyi tercih edin | Stok yönü, yerleşim maliyeti ve çizim notu gerekip gerekmediği |