El DFM de plegado hace compatible la pieza con material, prensa, herramientas e inspección reales. Un modelo puede plegarse perfecto en pantalla mientras el taller encuentra un ala sin apoyo, un agujero deformado o un desarrollo calculado con datos incorrectos.
Esta guía cubre piezas cortadas y plegadas secuencialmente para carcasas, chasis, paneles, tapas y soportes. No es una norma de troquel progresivo. Los valores son orientación de cribado, no tolerancias HARVLAND ni límites garantizados. Confirme rasgos críticos con material, espesor, método y herramientas elegidos antes de producir.
Empiece por el proceso correcto: prensa plegadora, no estampado
En fabricación, láser o punzón corta el recorte plano y la prensa forma un pliegue cada vez. El montaje debe apoyar la pieza, evitar choques y ordenar los pliegues de modo viable. La herramienta flexible sirve para prototipos, carcasas y volúmenes bajos o medios.
Un pliegue estampado se desarrolla en troquel dedicado, a menudo con estaciones de punzonado y formado. Disposición de la banda, portadores, secuencia y holguras plantean otras restricciones. No transfiera directamente tolerancias o compensaciones de troquel progresivo. Indique ruta y volumen en la RFQ o pida comparar ambas.
Eje neutro y factor K: qué modela el desarrollo
Al plegar, la cara exterior se estira y la interior se comprime. Entre ellas está el eje neutro, cuya longitud se considera constante. Normalmente se desplaza hacia el interior y no queda a media sección.
El factor K es la distancia del eje neutro a la cara interior dividida por el espesor. CAD usa este factor, una tabla o deducción para desarrollar. No es una constante del material: relación radio/espesor, condición, fibra, método y herramienta influyen.
Un valor CAD genérico sirve al concepto, pero alas críticas necesitan datos del fabricante y, si procede, cupón o correlación de primera pieza. Registre cada valor aprobado con material, espesor, radio, ángulo y herramienta.
Cómo interpretar una tabla de coeficientes de plegado
El título «coeficiente de plegado» no identifica el método de desarrollo. Lea primero la fórmula y las unidades. Si se indica sumar las cotas exteriores de las alas y restar un valor por pliegue, ese valor es una deducción de plegado. No lo introduzca en el campo del factor K del CAD.
Una tabla de taller utilizable identifica el grado y estado del material, espesor real, método de plegado, utillaje y abertura V, radio interior obtenido, ángulo final y extremos de las cotas. Compruebe si cada valor corresponde a un pliegue o a toda la pieza. Si faltan condiciones, investigue y ensaye antes de aprobar el desarrollo para corte.
| Magnitud | Significado y unidad | Uso |
|---|---|---|
| Factor K | Distancia del eje neutro a la cara interior ÷ espesor; sin unidades | Sitúa el eje neutro en BA = θ × (π/180) × (R + K × T). |
| Longitud de arco de plegado, BA | Longitud desarrollada del eje neutro en el pliegue; mm | Se suma a los tramos rectos que terminan en las tangencias. |
| Deducción de plegado, BD | Corrección de las cotas exteriores; mm por pliegue | Para el pliegue simple definido abajo: L = L1 + L2 − BD. |
| Deducción normalizada, c = BD/T | Deducción dividida por el espesor; sin unidades | Solo si el taller define así c: BD = c × T. Esta relación no es K. |
Tolerancia de pliegue, deducción y longitud plana
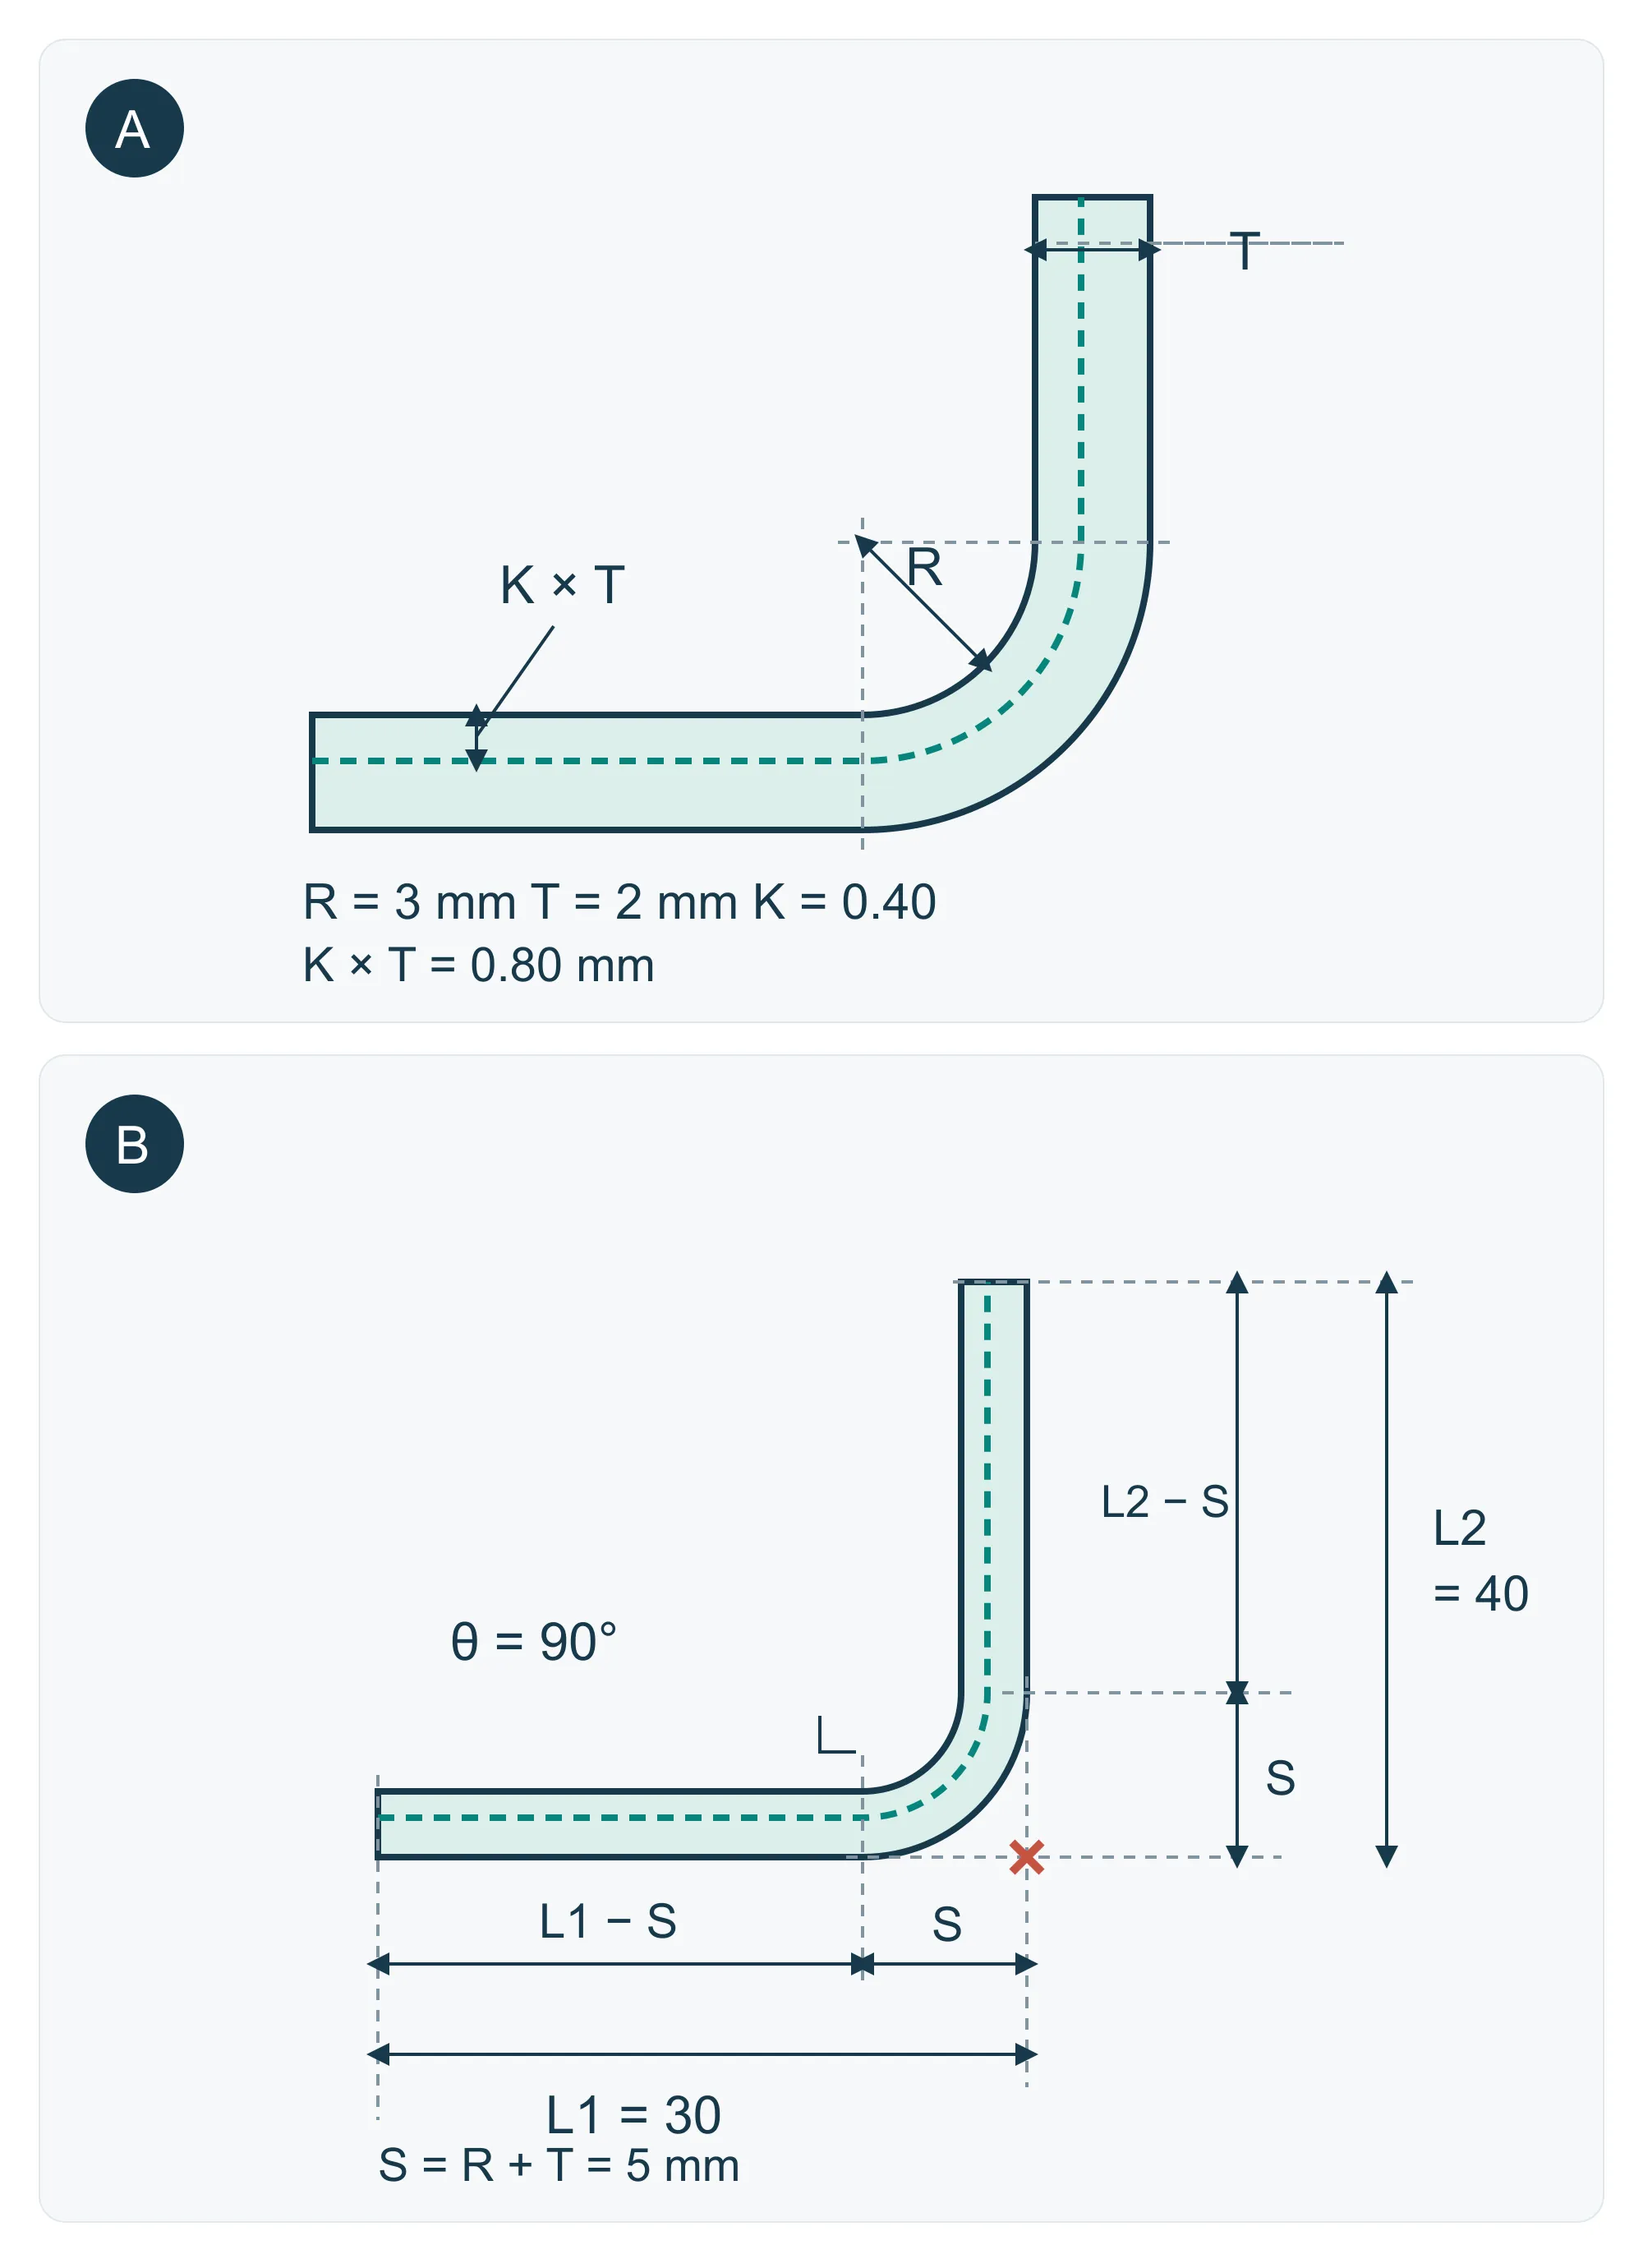
El desarrollo del pliegue BA es la longitud de la fibra neutra a través de la curva: BA = θ × (π/180) × (R + K × T). θ es el ángulo girado desde la chapa plana, en grados; R es el radio interior; T es el espesor; K × T es la distancia desde la cara interior hasta la fibra neutra. R, T y BA deben usar la misma unidad. La referencia de SOLIDWORKS sobre factor K utiliza esta convención.
En un pliegue abierto sencillo, el ángulo interior entre alas es α = 180° − θ. Un ángulo interior de 120° significa θ = 60°, no 120°. En un pliegue recto ambos son 90°, por lo que ese ejemplo solo no revela una confusión de ángulos.
Si las cotas exteriores L1 y L2 llegan a la intersección teórica de las caras exteriores, el retroceso exterior es S = (R + T) × tan(θ/2). La deducción es BD = 2S − BA, de modo que L = L1 + L2 − BD. También puede restar S de cada cota exterior y añadir BA a los dos tramos rectos tangentes. Son dos comprobaciones de la misma geometría; no aplique otra deducción después de sumar BA.
Ejemplo de cálculo: un pliegue de 90°, R = 3 mm, T = 2 mm, K supuesto = 0.40, L1 = 30 mm y L2 = 40 mm. El modelo supone sección uniforme y excluye recubrimiento y adelgazamiento local. El dibujo define los extremos de las cotas; las proporciones son esquemáticas.
- Desplazamiento de la fibra neutra: K × T = 0.40 × 2 = 0.80 mm; radio de la fibra: R + K × T = 3.80 mm.
- Desarrollo del pliegue: BA = (π/2) × 3.80 = 5.969 mm.
- Retroceso exterior: S = (3 + 2) × tan(45°) = 5.00 mm; deducción: BD = 10 − 5.969 = 4.031 mm.
- Por cotas exteriores: L = 30 + 40 − 4.031 = 65.969 mm, redondeado a 65.97 mm.
- Comprobación por tangentes: L = (30 − 5) + (40 − 5) + 5.969 = 65.969 mm. Use datos de taller validados antes de liberar el desarrollo; K = 0.40 es una hipótesis del ejemplo.
Una tabla de plegado cuyos valores puede recalcular
La tabla es un ejemplo de cálculo geométrico, no una tabla de valores por material. Cada fila supone un pliegue de 90°, radio interior R igual al espesor T y K = 0.40. Las longitudes están en mm; se supone una sección uniforme, sin recubrimiento ni adelgazamiento local. R = T es una condición del cálculo, no un radio mínimo recomendado.
Con estas hipótesis, BA = (π/2) × 1.40T ≈ 2.199115T y BD = 4T − BA ≈ 1.800885T. Una deducción normalizada cercana a 1.80 y un factor K de 0.40 pueden describir el mismo pliegue supuesto. Mantenga la precisión completa hasta el resultado final.
| T (mm) | R (mm) | K | BA (mm) | BD (mm) |
|---|---|---|---|---|
| 0.50 | 0.50 | 0.40 | 1.100 | 0.900 |
| 0.80 | 0.80 | 0.40 | 1.759 | 1.441 |
| 1.00 | 1.00 | 0.40 | 2.199 | 1.801 |
| 1.20 | 1.20 | 0.40 | 2.639 | 2.161 |
| 1.50 | 1.50 | 0.40 | 3.299 | 2.701 |
| 2.00 | 2.00 | 0.40 | 4.398 | 3.602 |
- Con T = R = 1.50 mm y cotas exteriores de 30 y 40 mm, L = 70 − 2.701327 = 67.298673 mm, aproximadamente 67.30 mm. Difiere del ejemplo anterior, que usa T = 2 mm y R = 3 mm.
- En pliegues independientes con las mismas condiciones, reste la deducción correspondiente a cada uno. Recalcule si cambian radio, ángulo o proceso; no aplique esta tabla de 90° a un dobladillo cerrado, un escalón con zonas de plegado que interactúan u otra relación R/T.
Crear una tabla de taller mediante pruebas de plegado
Use una probeta sencilla con un solo pliegue, fabricada con el material y utillaje previstos. Compruebe el ángulo final tras retirar la carga antes de ajustar el desarrollo: cambiar K modifica la longitud desarrollada en CAD; la compensación de recuperación elástica controla el ángulo formado.
Para la geometría simple anterior, una longitud plana conocida L0 y las cotas exteriores medidas dan BD = L1 + L2 − L0. Con el radio interior y ángulo de giro reales, calcule BA = 2 × (R + T) × tan(θ/2) − BD y después K = [BA / (θ × π/180) − R] / T. Todas las cotas deben usar los mismos extremos que el dibujo.
- Registre grado y estado del material, T medido, dirección de laminación, método, punzón, matriz y abertura V. Mida la longitud plana L0 antes de plegar.
- Tras descargar, mida ángulo final, radio interior y cotas exteriores hasta la intersección teórica de las caras exteriores. Mantenga el mismo método de medida entre probetas.
- Repita las pruebas para evaluar la variación y compare el desarrollo previsto con el resultado. Registre el BD o K efectivo aceptado junto con utillaje, fecha y revisión. Una probeta no establece una constante universal del material.
- Compruebe una primera pieza frente al plano formado y las cotas de montaje. Revalide al cambiar estado del material, espesor, orientación de laminación, utillaje o método de plegado.
Revisar el cálculo inverso y localizar el error
Con los datos didácticos anteriores, L0 = 65.97 mm, L1 = 30 mm, L2 = 40 mm, R = 3 mm, T = 2 mm y θ = 90°, se obtienen BD = 4.03 mm, BA = 5.97 mm y K ≈ 0.400. Son datos de demostración, no mediciones de pruebas; la pequeña diferencia respecto a 0.40 procede del redondeo de L0.
Si el ángulo es correcto pero la longitud desarrollada total no lo es, revise BD, el radio obtenido y las referencias de medida. Si un ala queda larga y la otra corta en una cantidad similar, revise la posición del pliegue y el tope trasero. Corrija la causa identificada antes de cambiar K.
Elija radio interior con material y herramientas
Indique radio interior donde afecte ajuste, resistencia o aspecto. Cerca de un espesor es concepto inicial para algunos aceros dúctiles, no mínimo universal. Grados duros, inoxidable y ciertos aluminios necesitan más, sobre todo paralelos a fibra. Rebabas o rayas en tracción inician grietas.
En plegado al aire, el radio logrado depende de abertura V, material y espesor y puede no igualar la punta del punzón. Plegado a fondo y formas especiales difieren. Radios innecesariamente variados añaden cambios de útil; normalice los no críticos.
Pida confirmar el radio con el juego previsto. En perfiles sensibles a grieta o ajuste, defina verificación y apruebe muestras con la condición de material prevista.
Longitud mínima de ala y acceso de la prensa
El ala debe seguir apoyada por la matriz mientras gira el recorte. El mínimo depende de abertura V, perfil, ángulo, radio y convención de medida. Una regla de cuatro espesores señala riesgo, pero no confirma herramientas de cada taller.
Una matriz estrecha o útil especial puede formar alas menores con más fuerza, marcas, ajuste o riesgo de radio. Retornos, dobladillos y cajas profundas necesitan librar punzón, matriz, corredera y tope. Una pared previa puede bloquear otro pliegue.
Envíe modelo completo y sentidos para revisar secuencia. Si un ala corta es funcional, explique por qué y permita proponer radio o alivio.
Distancia de agujero al pliegue y deformación
El material junto al pliegue estira, comprime y desliza. Un agujero o ranura puede ovalarse, acercarse o moverse del datum. Mida desde el borde del rasgo hasta la tangente, no solo desde el centro hasta una línea dibujada.
Para cribado, el borde de un agujero suele quedar cerca de R + 2T o más; algunos usan R + 2,5T. Es señal de revisión, no límite de aceptación. Ranuras grandes, avellanados, formas lanceadas, insertos y agujeros críticos pueden necesitar más por material, matriz y orientación.
Si no puede moverse, considere alivio, corte posterior o forma previa validada. Indique si son críticos diámetro, posición, distancia o holgura para evaluar el riesgo correcto.
Alivios de pliegue y esquina contra desgarro
Cuando un pliegue termina dentro del recorte, el extremo puede desgarrar, abombar o tirar del borde vecino. El alivio deja girar el ala; el de esquina gestiona la unión de varias paredes.
El concepto suele empezar cerca de un espesor de ancho y extenderse radio interior más espesor más allá de la tangente. No es mínimo fijo: ancho de corte, material, radio, acabado y hueco final controlan la forma. Extremos redondeados reducen concentración y un alivio grande expone o debilita.
Muestre si la esquina queda abierta, soldada, cubierta o con junta. Incluya acceso y acabado de soldadura; soldar no elimina toda distorsión del alivio.
Planifique recuperación, fibra y secuencia
La recuperación elástica ocurre al retirar la carga. Resistencia, relación radio/espesor y herramientas influyen. El fabricante compensa con sobreplegado, útil o corrección. Especifique ángulo y tolerancia finales; no predeforme CAD sin acuerdo controlado.
Plegar transversal a la fibra de laminación suele agrietar menos que en paralelo, sobre todo en chapa dura. Marque fibra solo si es funcional porque reduce anidado y aumenta costo.
La secuencia controla acceso y acumulación. Una pared alta temprana bloquea herramientas y varios pliegues apilan variación. Identifique datums y cotas formadas críticas y deje al proveedor elegir secuencia estable.
Cuatro pliegues en una pieza: formar los retornos antes de levantar las paredes
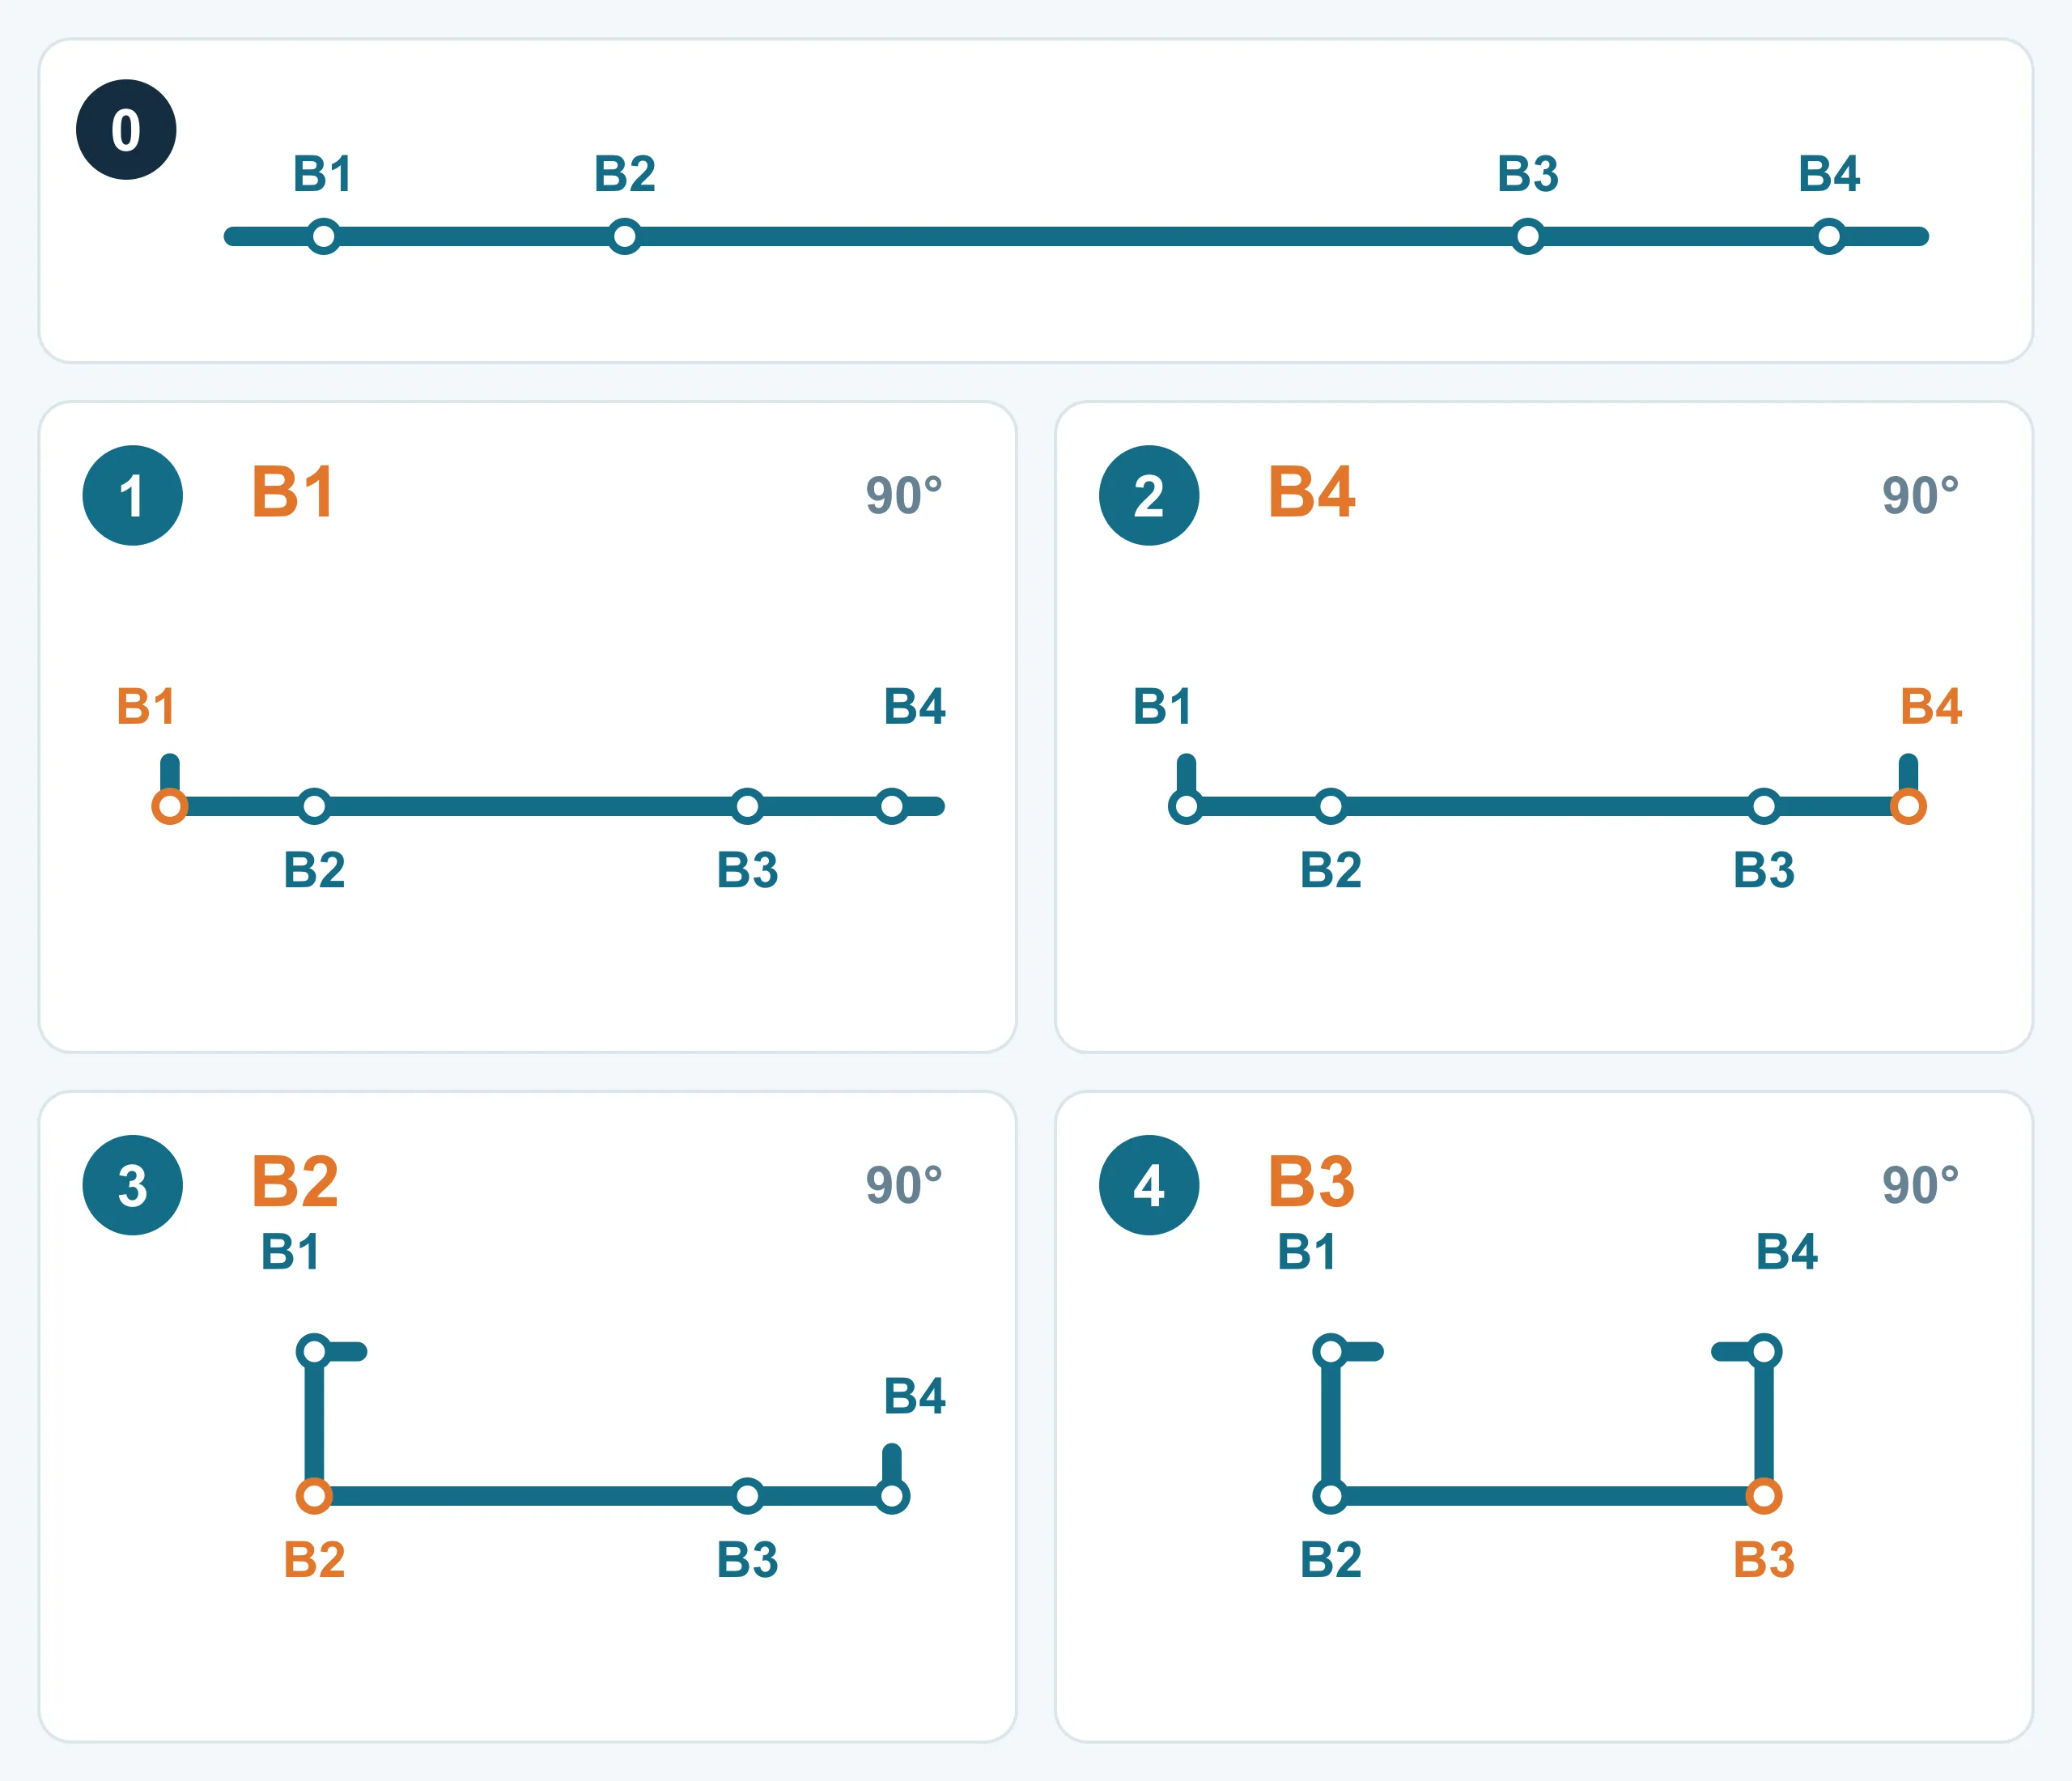
En un perfil de canal con dos retornos hacia el interior, conviene estudiar el plegado de los retornos pequeños antes que el de las paredes principales. Si se levantan primero las paredes, la base larga puede volver hacia el punzón al formar uno de los retornos pendientes. Las referencias de los pliegues identifican posiciones en la misma chapa; no fijan el orden de fabricación.
El perfil didáctico ilustrado tiene cuatro pliegues paralelos y extremos abiertos en la dirección de los ejes de plegado. En la tira plana, B1–B4 se ordenan de izquierda a derecha. Su sección idealizada utiliza una base de 120 unidades, paredes de 40 unidades y retornos de 12 unidades únicamente para generar los dibujos; no son dimensiones del desarrollo, una especificación de material ni un margen validado para el utillaje. El orden propuesto es B1 → B4 → B2 → B3.
- B1 — Formar el retorno izquierdo. Mantener plana la pared contigua para que el cuerpo principal aún no vuelva hacia la herramienta. Comprobar que el retorno corto conserve el apoyo necesario en la matriz elegida.
- B4 — Formar el retorno derecho. Ya están formados los dos pequeños extremos, mientras B2 y B3 siguen en el cuerpo plano. Reorientar y posicionar la pieza para este pliegue; el dibujo con orientación fija no muestra esa manipulación.
- B2 — Levantar la pared izquierda. El retorno B1, ya formado, gira con la pared y queda orientado hacia el interior. Comprobar todo su recorrido frente al punzón y los portaherramientas, no solo la silueta final.
- B3 — Levantar la pared derecha. Comprobar ambos retornos, la pared opuesta y el recorrido disponible para extraer la pieza. Para establecer la viabilidad de este último pliegue aún se necesitan el perfil real de la herramienta y la geometría completa de la máquina.
En las coordenadas de la tira plana, este ejemplo avanza desde las dos líneas de plegado exteriores hacia el centro. Elegir el orden según la geometría y las caras disponibles para el posicionamiento; una consigna como «primero el interior» no define esas referencias. La explicación formativa de AMADA presenta las reglas de secuenciación como puntos de partida sujetos a excepciones. [2]
Una pestaña corta también necesita suficiente apoyo en la matriz. La abertura en V, el radio de los hombros de la matriz, el material y la fuerza necesaria deben ser compatibles con ella; pasar a una matriz más estrecha también cambia las condiciones de plegado. Confirmar estos aspectos antes de aprobar la secuencia candidata. [3]
Comparación de un orden incorrecto: dónde la base chocaría con el punzón recto
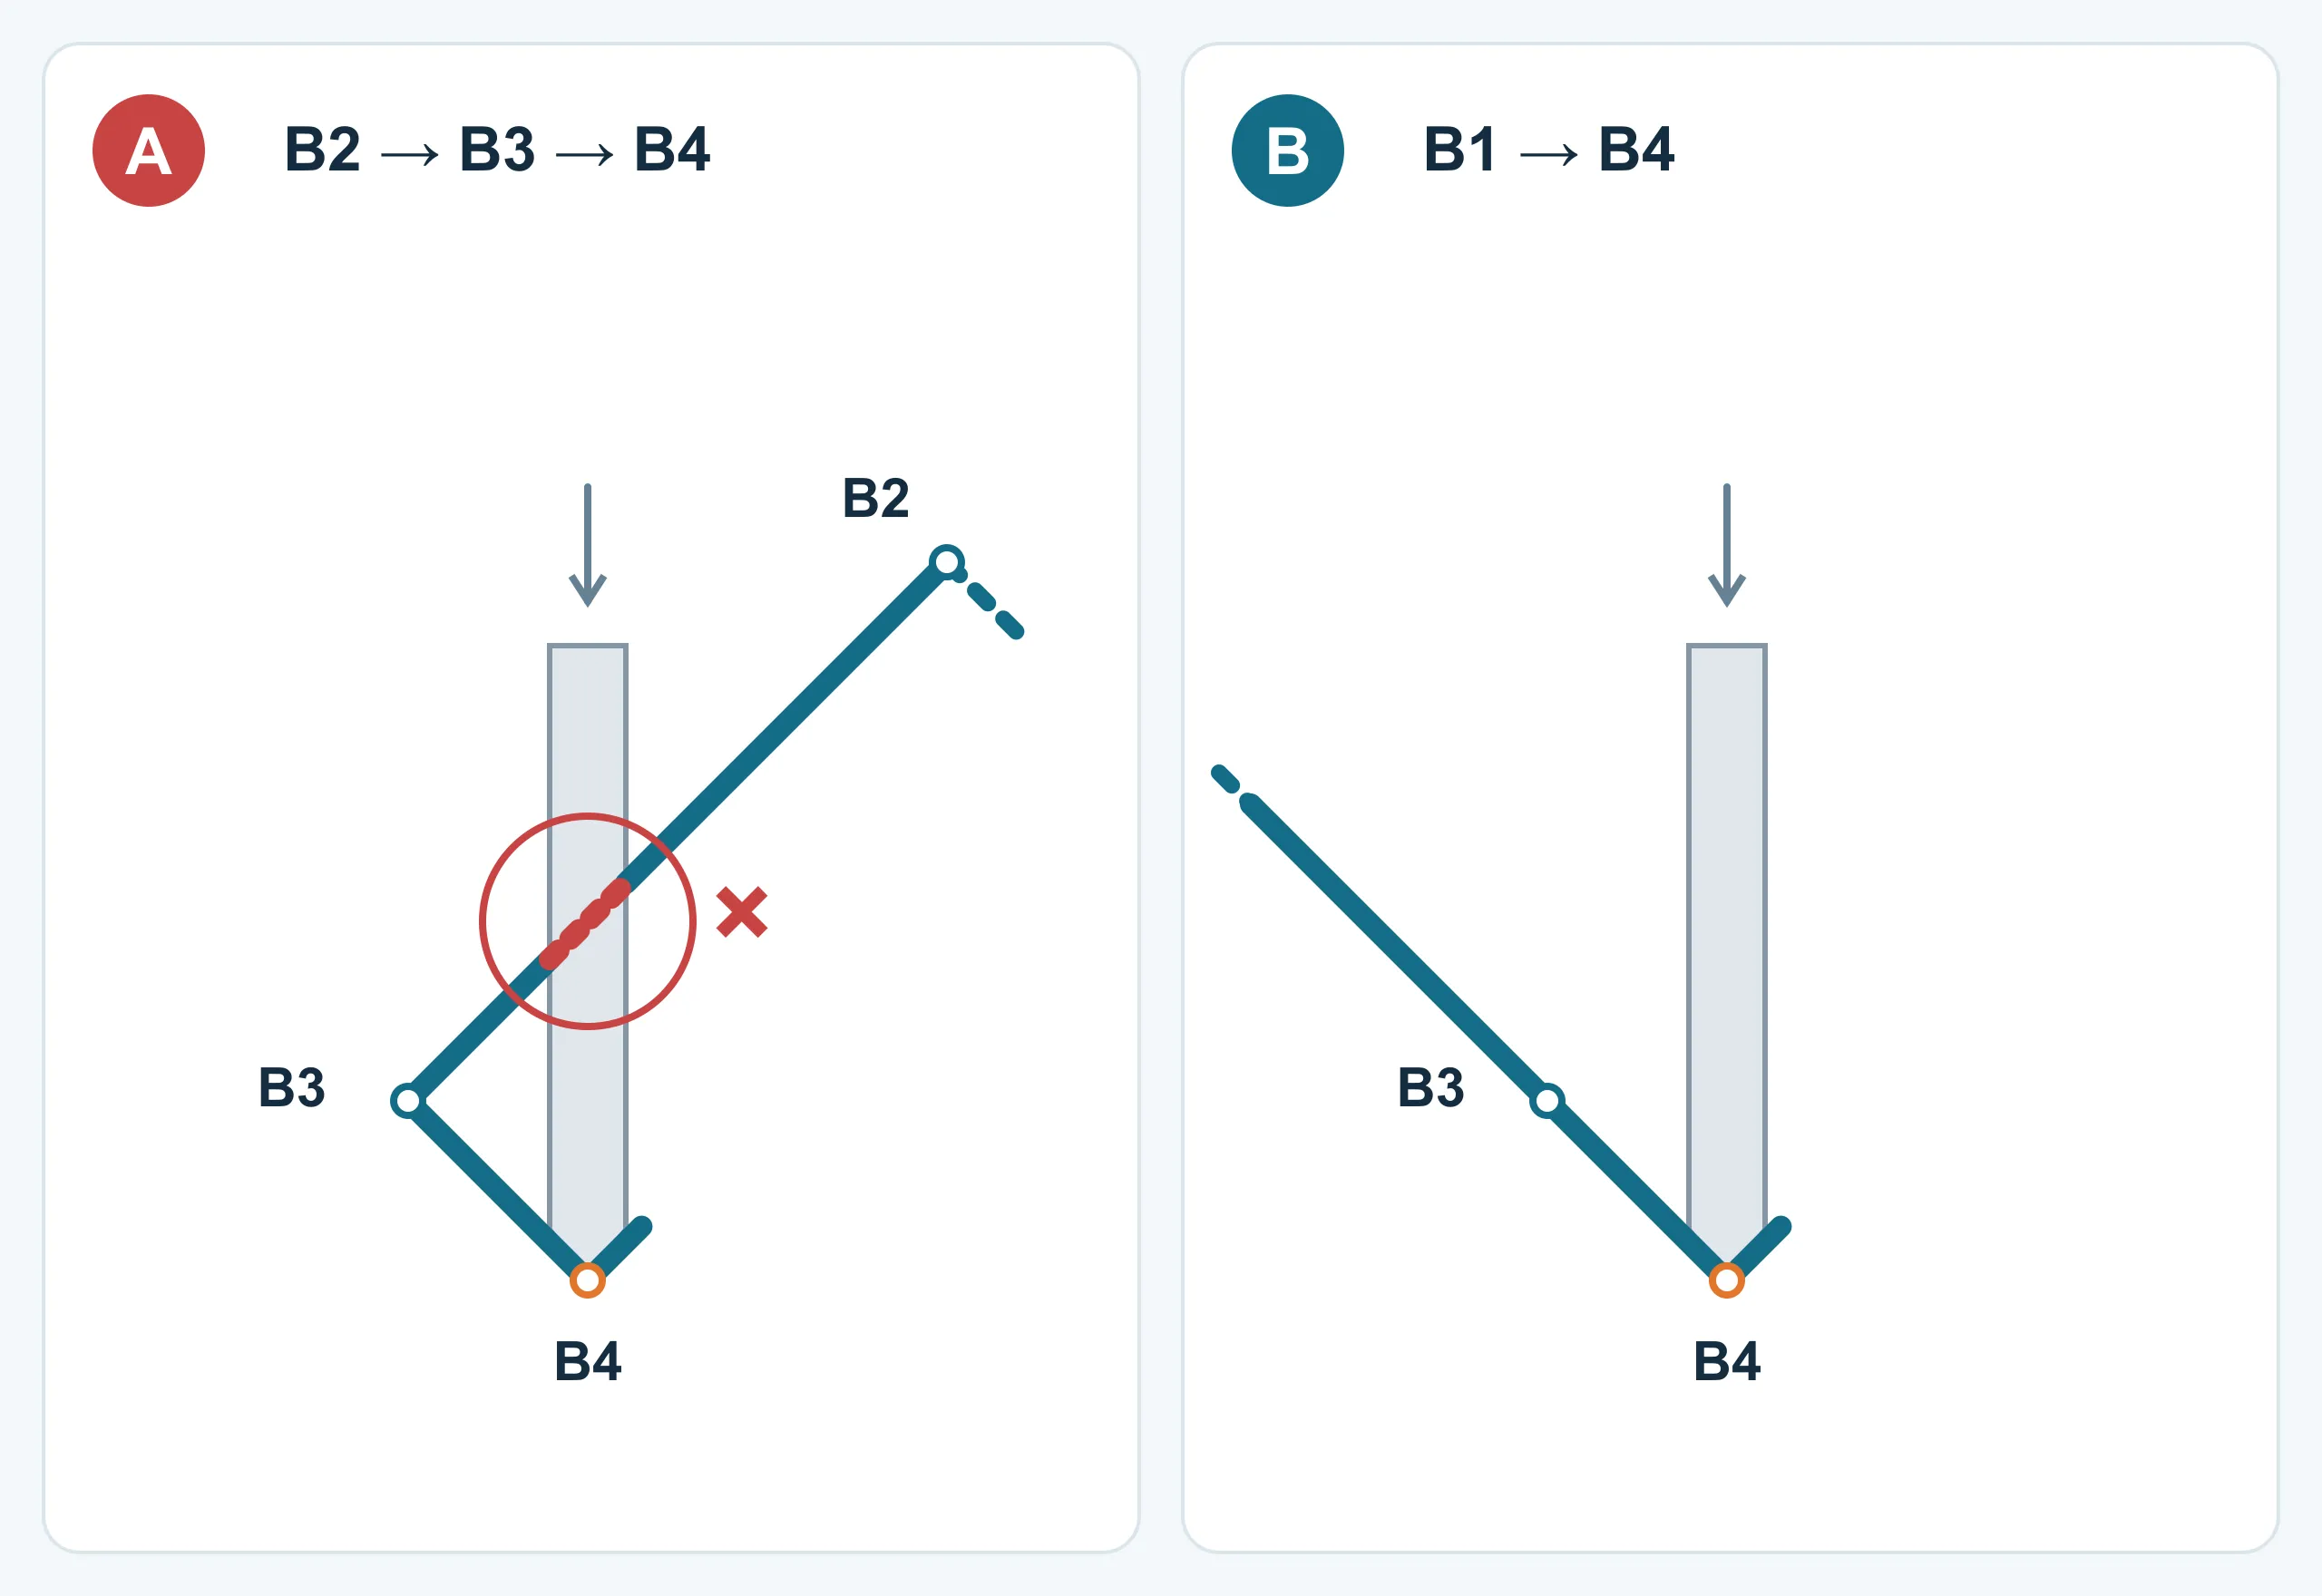
La vista A evalúa el orden B2 → B3 → B4, dejando B1 sin formar. Se reorienta la pared derecha para intentar B4. Cuando el retorno se aproxima al ángulo objetivo, la base ya plegada vuelve hacia el cuerpo del punzón recto y lo atraviesa. La interferencia en rojo descarta esta combinación concreta de orden, orientación y herramienta; no demuestra que vayan a fallar todas las demás orientaciones o herramientas.
La vista B muestra B4 como segundo pliegue después de B1, antes de levantar cualquiera de las paredes. El material contiguo se prolonga alejándose del contorno de este punzón y elimina la interferencia destacada en A. Esta mejora local no certifica que B2 o B3 estén libres de colisiones. Un punzón de cuello de cisne es otra opción a estudiar, pero aún deben comprobarse su perfil real, su capacidad de carga y el recorrido de extracción. [2]
Antes de convertir el esquema en una secuencia de taller
Utilizar los modelos del utillaje de producción y la pieza completa para comprobar toda la aproximación, la carrera de plegado, el reposicionamiento y la extracción. El software de plegado fuera de línea puede comprobar la interacción entre pieza, herramientas y máquina; el resultado depende de la geometría configurada. [4]
- Posicionar cada pliegue: registrar la cara de contacto con el tope trasero, la orientación de la pieza y la forma de apoyarla.
- Comprobar el movimiento y la extracción: incluir el punzón, la matriz, los portaherramientas, la corredera, el tope trasero y cualquier extremo cerrado o detalle lateral que no aparezca en la sección.
- Confirmar los límites del utillaje: longitud mínima de pestaña con apoyo, abertura en V, radio, fuerza necesaria y capacidad nominal de la herramienta.
- Validar una primera pieza: comprobar el ángulo una vez retirada la carga, la posición de los retornos, la separación entre paredes y las referencias de montaje con el material y la preparación previstos; registrar cualquier cambio de orden.
Planos, modelos STEP y control del desarrollo
Envíe STEP/STP formado y plano 2D controlado. El modelo comunica forma; el plano, material, espesor, sentidos, radios, datums, cotas formadas, tolerancias, fibra, acabado y caras cosméticas. Acote función tras formar sin sobredefinir estados plano y formado.
Un DXF/DWG plano ayuda al anidado y precio solo con revisión y base claras. Márquelo de referencia o controlado e indique factor K, tabla o deducción. El fabricante puede regenerarlo con datos validados.
Evite una tolerancia estrecha para bordes, ángulos y posiciones. Apriete conectores, alas acopladas, huecos o datums cuando proceda y acuerde tolerancia normal en el resto. Inspeccione desde datums estables y condición de montaje.
Lista RFQ y DFM antes de primeras piezas
Dé contexto para elegir herramientas y señalar riesgo antes de fijar precio y plazo. La cantidad cambia la ruta y las caras visibles pueden exigir control de marcas de prensa.
Pida DFM escrito en vez de cambios silenciosos de radio, desarrollo o agujero. Actualice modelo y plano y verifique cotas formadas críticas en la primera pieza.
- Aporte STEP/STP formado, PDF controlado y DXF/DWG plano etiquetado cuando exista.
- Indique grado, espesor, condición, acabado, fibra y alternativas.
- Marque sentido, ángulo final, radio crítico, datums y cotas formadas.
- Identifique alas cortas, rasgos próximos, alivios, dobladillos, insertos y paredes con choque.
- Defina caras visibles, marcas, desbarbado, máscara y chapa preacabada.
- Liste prototipo, volumen anual, mediciones y controles de montaje.
- Pida confirmar método, útiles, datos, secuencia y cambios propuestos.
| Elemento | Punto de partida | Qué confirmar en DFM |
|---|---|---|
| Eje neutro | Modelarlo dentro del espesor, hacia el interior | Ubicación real para material, radio y método |
| Factor K | Usar estimación CAD documentada solo en concepto | Tabla validada o cupón del proceso elegido |
| Tolerancia o deducción | Usar un método plano coherente | Convenios de ángulo y cota y valor por pliegue |
| Radio interior | Partir cerca del espesor solo en concepto dúctil adecuado | Radio logrado con matriz V, material y herramienta |
| Ala mínima | Comprobar abertura y apoyo, no un múltiplo universal | Acceso, tope, fuerza y secuencia |
| Agujero a pliegue | Cribar cerca de R + 2T del borde a tangente | Deformación real por rasgo, orientación y útil |
| Alivio | Empezar cerca de T de ancho y R + T más allá | Corte, esquina, grieta, acabado y soldadura |
| Recuperación | Acotar el ángulo terminado | Compensación, muestra y tolerancia realista |
| Fibra | Preferir pliegue transversal cuando importa la grieta | Orientación, costo de anidado y nota necesaria |