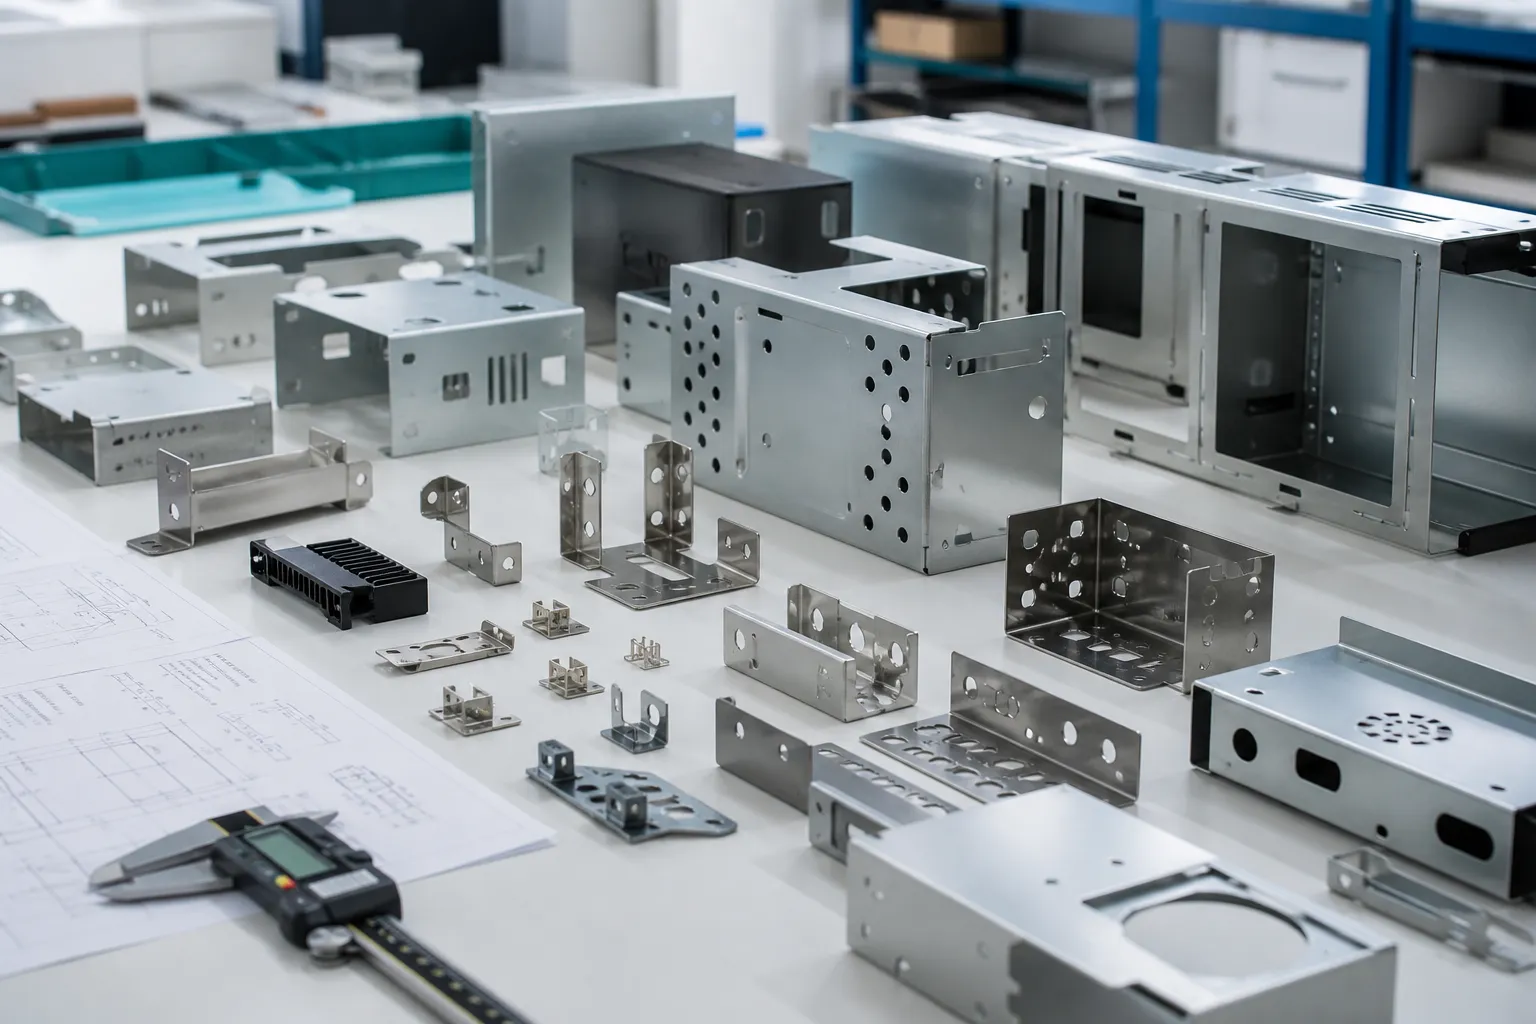
DFM beim Blechbiegen macht ein Formteil mit Werkstoff, Abkantpresse, Werkzeug und Prüfmethode der realen Fertigung kompatibel. Ein Modell kann am Bildschirm perfekt falten, während die Werkstatt auf einen ungestützten Schenkel, ein verzogenes Loch oder eine mit falschen Biegedaten berechnete Abwicklung trifft.
Dieser Leitfaden behandelt geschnittene Zuschnitte, die für Gehäuse, Chassis, Paneele, Deckel und Halter nacheinander auf der Abkantpresse gebogen werden. Er ist keine Folgeverbundwerkzeug-Norm. Die folgenden Werte sind Konstruktionsprüfwerte, keine festen HARVLAND-Toleranzen oder garantierten Maschinengrenzen. Kritische Merkmale vor Serienfreigabe mit Material, Dicke, Biegeverfahren und Lieferantenwerkzeug bestätigen.
Mit dem richtigen Prozess beginnen: Abkanten, nicht Stanzen
In der Blechfertigung schneidet Laser oder Stanze den Zuschnitt, danach formt die Abkantpresse eine Biegung nach der anderen. Das Rüsten muss das Teil stützen, Kollisionen vermeiden und jede Biegung in eine machbare Folge bringen. Flexible Werkzeuge eignen sich für Prototypen, Gehäuse und kleine bis mittlere Mengen.
Eine gestanzte Biegung entsteht im eigenen Werkzeug, oft zusammen mit Loch- oder Formstationen. Streifenlayout, Träger, Stationsfolge und Werkzeugspalte bringen andere Grenzen. Übertragen Sie Biegezugabe oder Toleranz eines Folgeverbundwerkzeugs nicht direkt auf eine Abkantabwicklung. Nennen Sie Route und Menge in der RFQ oder lassen Sie beide Wege vergleichen.
Neutrale Faser und K-Faktor: Was bildet die Abwicklung ab?
Beim Biegen dehnt sich die Außenseite, während die Innenseite gestaucht wird. Dazwischen liegt die neutrale Faser, deren Länge als unverändert gilt. Sie bleibt gewöhnlich nicht in der Dickenmitte, sondern verschiebt sich zur Innenseite.
Der K-Faktor ist der Abstand der neutralen Faser von der Innenseite geteilt durch die Blechdicke. CAD entwickelt den Zuschnitt mit ihm, einer Biegetabelle oder Biegeverkürzung. Er ist keine feste Materialkonstante: Radius-Dicken-Verhältnis, Materialzustand, Walzrichtung, Biegeverfahren und Werkzeug beeinflussen ihn.
Ein allgemeiner CAD-Standard kann für ein frühes Konzept genügen. Kritische Schenkellagen brauchen Fertigerdaten und bei Bedarf eine Probestreifen- oder Erstmusterkorrelation. Speichern Sie einen freigegebenen Wert mit Material, Dicke, Radius, Winkel und Werkzeugkontext.
So lesen Sie eine Tabelle mit Biegekoeffizienten
Die Überschrift „Biegekoeffizient“ legt die Abwicklungsmethode noch nicht fest. Lesen Sie zuerst Formel und Einheiten. Soll man die Außenschenkellängen addieren und je Biegung einen Wert abziehen, handelt es sich um eine Biegeverkürzung. Dieser Wert gehört nicht in das K-Faktor-Feld des CAD-Systems.
Eine brauchbare Werkstatttabelle nennt Werkstoffsorte und Zustand, tatsächliche Dicke, Biegeverfahren, Werkzeuge samt V-Öffnung, erreichten Innenradius, fertigen Winkel und Maßendpunkte. Klären Sie, ob ein Eintrag für eine Biegung oder das ganze Teil gilt. Fehlen diese Angaben, müssen die Werte vor der Freigabe zum Zuschnitt geprüft und erprobt werden.
| Größe | Bedeutung und Einheit | Anwendung |
|---|---|---|
| K-Faktor, K | Abstand der neutralen Faser von der Innenseite ÷ Dicke; dimensionslos | Bestimmt die neutrale Faser in BA = θ × (π/180) × (R + K × T). |
| Biegezugabe, BA | Abgewickelte Bogenlänge der neutralen Faser; mm | Zu den geraden Längen bis zu den Biegetangenten addieren. |
| Biegeverkürzung, BD | Korrektur der Außenschenkellängen; mm je Biegung | Für die unten definierte einfache Biegung: L = L1 + L2 − BD. |
| Normierte Biegeverkürzung, c = BD/T | Verkürzung geteilt durch Dicke; dimensionslos | Nur bei dieser Definition von c gilt BD = c × T. Dieses Verhältnis ist nicht K. |
Biegezugabe, Biegeverkürzung und Abwicklungslänge
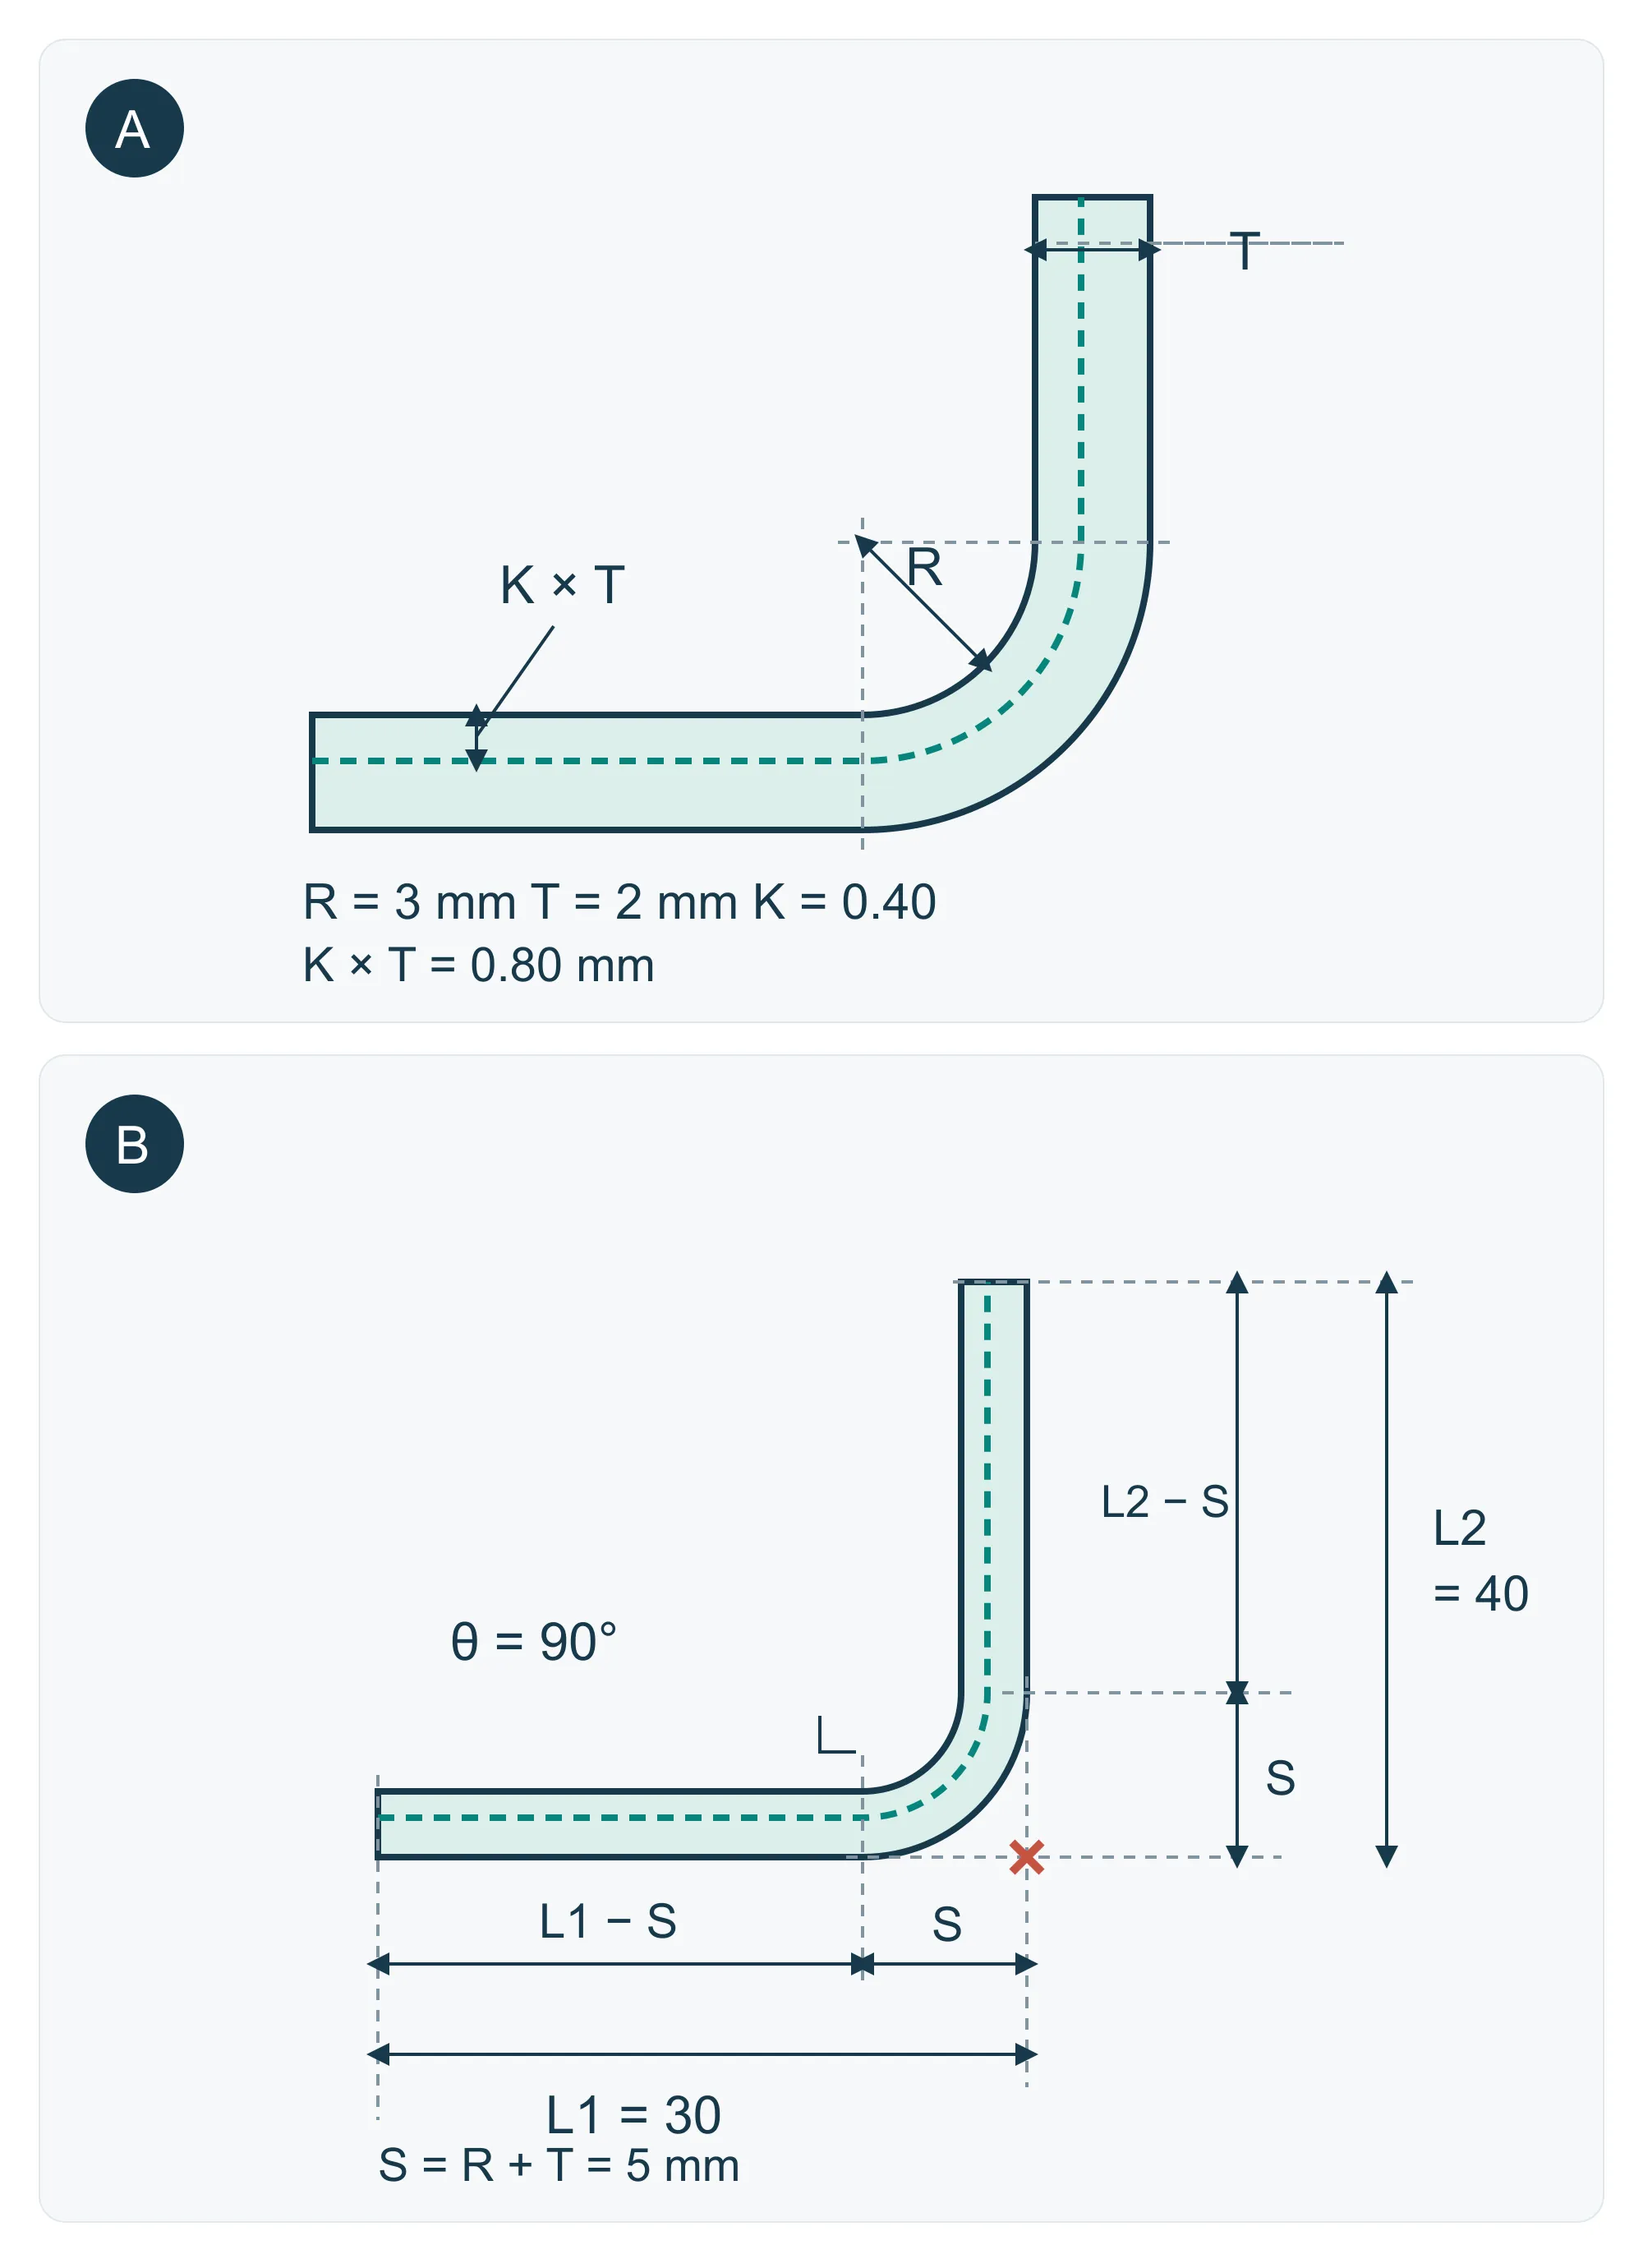
Die Biegezugabe BA ist die abgewickelte Länge der neutralen Faser im Bogen: BA = θ × (π/180) × (R + K × T). θ bezeichnet den von der ebenen Ausgangslage aus gebogenen Winkel in Grad, R den Innenradius und T die Dicke. K × T ist der Abstand von der Innenfläche zur neutralen Faser. R, T und BA haben dieselbe Längeneinheit. Die unten verlinkte SOLIDWORKS-Dokumentation verwendet diese Winkeldefinition.
Bei einer einfachen offenen Biegung ist der Innenwinkel zwischen den Schenkeln α = 180° − θ. Ein Innenwinkel von 120° bedeutet somit θ = 60°, nicht 120°. Bei einer rechtwinkligen Biegung sind beide 90°; dieses Beispiel allein deckt einen Fehler in der Winkeldefinition daher nicht auf.
Werden die Außenmaße L1 und L2 bis zum theoretischen Schnittpunkt der Außenflächen gemessen, ist der äußere Rücksprung S = (R + T) × tan(θ/2). Der Biegeabzug beträgt BD = 2S − BA, die Abwicklung L = L1 + L2 − BD. Alternativ ziehen Sie S von jedem Außenmaß ab und addieren BA zu den beiden geraden Tangentenlängen. Beide Wege prüfen dieselbe Geometrie; nach dem Addieren von BA darf kein weiterer Abzug erfolgen.
Rechenbeispiel: eine 90°-Biegung, R = 3 mm, T = 2 mm, angenommener K = 0.40, L1 = 30 mm und L2 = 40 mm. Das geometrische Modell setzt einen gleichmäßigen Querschnitt voraus und berücksichtigt weder Beschichtung noch örtliche Ausdünnung. Die Skizze zeigt die Maßbezüge, ihre Proportionen sind schematisch.
- Abstand der neutralen Faser: K × T = 0.40 × 2 = 0.80 mm; ihr Radius: R + K × T = 3.80 mm.
- Biegezugabe: BA = (π/2) × 3.80 = 5.969 mm.
- Äußerer Rücksprung: S = (3 + 2) × tan(45°) = 5.00 mm; Biegeabzug: BD = 10 − 5.969 = 4.031 mm.
- Über die Außenmaße: L = 30 + 40 − 4.031 = 65.969 mm, gerundet 65.97 mm.
- Kontrolle über Tangentenlängen: L = (30 − 5) + (40 − 5) + 5.969 = 65.969 mm. Vor Freigabe der Abwicklung sind validierte Fertigungsdaten nötig; K = 0.40 ist eine Beispielannahme.
Eine Biegetabelle mit nachvollziehbaren Rechenwerten
Die folgende Tabelle ist ein geometrisches Rechenbeispiel, keine Werkstofftabelle. Jede Zeile setzt eine 90°-Biegung, Innenradius R gleich Dicke T und K = 0.40 voraus. Alle Längen sind in mm; das Modell nimmt einen gleichmäßigen Querschnitt ohne Beschichtung und örtliche Ausdünnung an. R = T ist eine Rechenannahme, kein empfohlener Mindestradius.
Damit gilt BA = (π/2) × 1.40T ≈ 2.199115T und BD = 4T − BA ≈ 1.800885T. Eine normierte Verkürzung nahe 1.80 und ein K-Faktor von 0.40 können somit dieselbe angenommene Biegung beschreiben. Runden Sie erst das Endergebnis.
| T (mm) | R (mm) | K | BA (mm) | BD (mm) |
|---|---|---|---|---|
| 0.50 | 0.50 | 0.40 | 1.100 | 0.900 |
| 0.80 | 0.80 | 0.40 | 1.759 | 1.441 |
| 1.00 | 1.00 | 0.40 | 2.199 | 1.801 |
| 1.20 | 1.20 | 0.40 | 2.639 | 2.161 |
| 1.50 | 1.50 | 0.40 | 3.299 | 2.701 |
| 2.00 | 2.00 | 0.40 | 4.398 | 3.602 |
- Für T = R = 1.50 mm und Außenschenkellängen von 30 und 40 mm ergibt sich L = 70 − 2.701327 = 67.298673 mm, also 67.30 mm. Das vorherige Beispiel verwendet dagegen T = 2 mm und R = 3 mm.
- Bei voneinander unabhängigen Biegungen mit gleichen Bedingungen wird die jeweilige Biegeverkürzung einzeln abgezogen. Bei anderem Radius, Winkel oder Verfahren neu rechnen; diese 90°-Tabelle gilt nicht unmittelbar für geschlossene Säume, Z-Biegungen mit sich beeinflussenden Biegezonen oder andere R/T-Verhältnisse.
Eine Werkstatttabelle durch Probebiegungen erstellen
Verwenden Sie einen einfachen Probestreifen mit einer Biegung und den vorgesehenen Werkstoffen und Werkzeugen. Prüfen Sie vor einer Änderung der Abwicklung den fertigen Winkel nach Entlastung: K verändert die Abwicklungslänge im CAD; die Rückfederungskompensation steuert den geformten Winkel.
Für die einfache Geometrie oben ergeben bekannte Zuschnittlänge L0 und gemessene Außenmaße BD = L1 + L2 − L0. Mit tatsächlichem Innenradius und Biegedrehwinkel folgen BA = 2 × (R + T) × tan(θ/2) − BD und K = [BA / (θ × π/180) − R] / T. Alle Maße müssen dieselben Endpunkte wie in der Zeichnung verwenden.
- Werkstoffsorte und Zustand, gemessene Dicke T, Walzrichtung, Verfahren, Stempel, Matrize und V-Öffnung festhalten. Zuschnittlänge L0 vor dem Biegen messen.
- Nach Entlastung Winkel, Innenradius und Außenschenkellängen bis zum theoretischen Schnittpunkt der Außenflächen messen. Die Messmethode für alle Proben beibehalten.
- Versuche wiederholen, um die Streuung zu beurteilen, und berechnete Abwicklung mit dem Ergebnis vergleichen. Freigegebenen BD-Wert oder effektiven K-Faktor mit Werkzeugen, Datum und Revision dokumentieren. Eine einzelne Probe ist keine allgemeine Werkstoffkonstante.
- Ein Erstmuster anhand der Fertigteilzeichnung und der Montagemaße prüfen. Bei Änderungen von Werkstoffzustand, Dicke, Walzorientierung, Werkzeugen oder Biegeverfahren erneut validieren.
Rückrechnung prüfen und Fehlerursache finden
Mit den vorherigen Beispielwerten L0 = 65.97 mm, L1 = 30 mm, L2 = 40 mm, R = 3 mm, T = 2 mm und θ = 90° ergeben sich BD = 4.03 mm, BA = 5.97 mm und K ≈ 0.400. Dies sind Demonstrationswerte, keine Versuchsmessungen. Die geringe Abweichung von genau 0.40 entsteht durch das gerundete L0.
Stimmt der Winkel, aber nicht die gesamte Abwicklungslänge, prüfen Sie BD, erreichten Radius und Maßbezug. Ist ein Schenkel zu lang und der andere ungefähr gleich viel zu kurz, prüfen Sie Biegelage und Hinteranschlag. Beheben Sie die ermittelte Ursache, bevor Sie K ändern.
Innenbiegeradius mit Material und Werkzeug wählen
Geben Sie den Innenradius an, wo er Passung, Festigkeit oder Optik beeinflusst. Ein Radius nahe einer Dicke ist ein häufiger Konzeptwert für manche duktilen weichen Stähle, aber kein universelles Minimum. Härtere Güten, Edelstahl und manche Aluminiumzustände brauchen besonders parallel zur Walzrichtung mehr Radius. Grate oder Kratzer auf der Zugseite können Risse starten.
Beim Freibiegen wird der erreichte Innenradius stark von V-Öffnung, Material und Dicke bestimmt; er entspricht nicht zwingend dem Stempelspitzenradius. Prägebiegen und Sonderformen verhalten sich anders. Unnötige Radiusvielfalt kann Werkzeugwechsel verursachen, daher nichtkritische Biegungen möglichst standardisieren.
Lassen Sie den erreichbaren Radius mit dem vorgesehenen Werkzeugsatz bestätigen. Bei rissempfindlicher oder passender Kontur Prüfmethode definieren und Muster aus dem vorgesehenen Materialzustand freigeben.
Mindestschenkellänge und Zugang an der Abkantpresse
Ein Schenkel muss beim Drehen des Zuschnitts vom Gesenk gestützt bleiben. Sein praktisches Minimum hängt von V-Öffnung, Werkzeugprofil, Winkel, Radius und Maßkonvention ab. Eine Regel wie vier Dicken kann ein Risiko anzeigen, bestätigt aber nicht den Werkzeugbestand jeder Werkstatt.
Ein engeres Gesenk oder Sonderwerkzeug kann kürzere Schenkel ermöglichen, erhöht aber möglicherweise Kraft, Markierung, Rüstaufwand oder Radiusrisiko. Rückschenkel, Säume und tiefe Kästen brauchen außerdem Freiraum zu Stempel, Gesenk, Oberwange und Hinteranschlag. Eine frühe Wand kann eine spätere Biegung blockieren.
Senden Sie Fertigmodell und Biegerichtungen zur Folgenprüfung. Ist ein kurzer Schenkel funktional, nennen Sie den Grund und lassen Sie einen vorgeschlagenen Werkzeugradius oder Freischnitt zu.
Loch-Biege-Abstand und Merkmalsverzug
Material nahe einer Biegung dehnt, staucht und verschiebt sich. Ein nahes Loch oder ein Schlitz kann oval werden, zur Biegung ziehen oder vom Bezug wandern. Messen Sie den Freiraum von der Merkmalskante zur Biegetangente, nicht nur von der Mitte zu einer gezeichneten Biegelinie.
Für eine frühe Prüfung wird die Kante eines normalen Lochs oft ungefähr R + 2T oder weiter von der Tangente gehalten; manche Werkstätten oder Merkmale nutzen R + 2,5T oder mehr. Das ist ein Prüfhinweis, keine Annahmegrenze. Große Schlitze, Senkungen, Lanzungen, Einsätze und lagekritische Löcher können wegen Material, V-Öffnung und Orientierung mehr Abstand brauchen.
Kann das Merkmal nicht verschoben werden, prüfen Sie Freischnitt, Bearbeitung nach Biegen oder eine validierte Vorform. Nennen Sie, ob Durchmesser, Lage, Randabstand oder Montagefreiraum kritisch ist, damit der Lieferant das richtige Risiko bewertet.
Biegefreischnitt, Eckfreischnitt und Rissvermeidung
Endet eine Biegung innerhalb des Zuschnitts, kann das Material am Ende reißen, aufwölben oder die Nachbarkante verziehen. Ein Biegefreischnitt lässt den Schenkel drehen; ein Eckfreischnitt beherrscht den Treffpunkt mehrerer Wände.
Eine Konzeptprüfung beginnt häufig bei etwa einer Dicke Breite und reicht ungefähr Innenradius plus Dicke über die Tangente hinaus. Das ist kein festes Minimum: Schnittspalt, Material, Radius, Oberfläche und gewünschter Eckspalt bestimmen die Endform. Gerundete Freischnittenden senken Spannung, ein übergroßer Freischnitt kann die Ecke öffnen oder schwächen.
Zeigen Sie, ob die Ecke offen bleibt, geschweißt, abgedeckt oder abgedichtet wird. Nehmen Sie Schweißzugang und Nacharbeit auf, statt anzunehmen, dass Schweißen jeden Freischnittverzug beseitigt.
Rückfederung, Walzrichtung und Biegefolge planen
Rückfederung ist die elastische Erholung nach Wegnahme der Kraft. Materialfestigkeit, Radius-Dicken-Verhältnis und Werkzeug beeinflussen sie. Der Fertiger kann mit Überbiegung, Werkzeugwahl oder Versuchskorrektur kompensieren. Geben Sie Fertigwinkel und Toleranz an; verzerren Sie Nenn-CAD nicht vor, solange die Korrektur nicht vereinbart und kontrolliert ist.
Biegen quer zur Walzrichtung ist besonders bei hartem Material meist weniger rissanfällig als parallel. Markieren Sie die Walzrichtung nur bei Funktion, weil sie Schachtelungsgrad senken und Materialkosten erhöhen kann.
Die Folge bestimmt Zugang und kumulierte Abweichung. Eine früh geformte hohe Wand kann ein Werkzeug blockieren, mehrere Biegungen können Streuung aufbauen. Bestimmen Sie Montagebezüge und kritische Formmaße und lassen Sie den Lieferanten eine stabile Form- und Prüffolge wählen.
Zeichnungen, STEP-Modelle und Abwicklungskontrolle
Senden Sie ein geformtes STEP/STP-Modell und eine kontrollierte 2D-Zeichnung. Das Modell vermittelt die Fertigform; die Zeichnung nennt Material, Dicke, Biegerichtungen, kritische Radien, Bezüge, Formmaße, Toleranzen, Walzrichtung, Oberfläche und Sichtflächen. Bemaßen Sie die Funktion nach dem Formen, statt widersprüchliche Flach- und Formzustände zu überdefinieren.
Eine DXF/DWG-Abwicklung hilft bei Schachtelung und Kalkulation nur mit klarer Revision und Biegebasis. Kennzeichnen Sie sie als Referenz oder käuferkontrolliert und nennen Sie K-Faktor, Biegetabelle oder Verkürzung. Der Fertiger kann sie mit validierten Werkstattdaten neu erzeugen.
Vermeiden Sie eine enge Toleranz für Schnittkanten, Winkel und Formlagen zugleich. Engen Sie bei Bedarf Steckerlagen, Gegenflansche, Deckelspalte oder Montagebezüge ein und vereinbaren Sie sonst normale Prozesstoleranzen. Die Prüfung muss stabile Bezüge und den Montagezustand des Produkts nutzen.
RFQ- und DFM-Checkliste vor dem Erstmuster
Geben Sie Engineering genug Kontext, um Werkzeuge zu wählen und riskante Merkmale vor Preis- und Terminfixierung zu melden. Die Menge kann die Route ändern; Sichtflächen benötigen gegebenenfalls besondere Behandlung gegen Abkantspuren.
Fordern Sie schriftliche DFM-Rückmeldung statt stiller Änderungen an Radius, Abwicklung oder Lochlage. Aktualisieren Sie Modell und Zeichnung und prüfen Sie montagekritische Formmaße am Erstmuster.
- Geformtes STEP/STP, kontrolliertes PDF und vorhandene gekennzeichnete DXF/DWG-Abwicklung bereitstellen.
- Materialgüte, Dicke, Zustand, Oberfläche, Walzrichtungsbindung und Alternativen nennen.
- Biegerichtung, Fertigwinkel, kritischen Radius, Bezüge und kritische Formmaße markieren.
- Kurze Schenkel, nahe Merkmale, Freischnitte, Säume, Einsätze und kollisionsgefährdete Wände kennzeichnen.
- Sichtflächen, Werkzeugmarkengrenzen, Entgraten, Maskierung und vorbeschichtete Materialgrenzen definieren.
- Prototyp- und Jahresmengen sowie Erstmustermaße und Montageprüfungen auflisten.
- Lieferantenbestätigung zu Verfahren, Werkzeug, Biegedaten, Folge und vorgeschlagenen Änderungen anfordern.
| Konstruktionspunkt | Praktischer Ausgangspunkt | In der DFM zu bestätigen |
|---|---|---|
| Neutrale Faser | Innerhalb der Dicke zur Biegeinnenseite verschoben modellieren | Reale Lage für Material, Radius und Biegeverfahren |
| K-Faktor | Dokumentierte CAD-Schätzung nur für Konzeptentwicklung verwenden | Validierte Biegetabelle oder Probestreifenergebnis des gewählten Prozesses |
| Biegezugabe oder -verkürzung | Eine konsistente Abwicklungsmethode verwenden | Winkelkonvention, Maßkonvention und Wert je Biegung |
| Innenradius | Nur bei geeignetem duktilem Konzeptmaterial nahe der Dicke beginnen | Erreichter Radius mit gewählter V-Matrize, Material und Werkzeug |
| Mindestschenkel | Nach V-Öffnung und Werkzeugstützung statt universalem T-Faktor prüfen | Werkzeugzugang, Hinteranschlag, Kraft und Biegefolge |
| Loch-Biege-Abstand | Normale Löcher ungefähr ab R + 2T von Kante zu Tangente prüfen | Verzugsrisiko für tatsächliches Merkmal, Orientierung und Werkzeug |
| Biegefreischnitt | Etwa T breit beginnen und ungefähr R + T über die Tangente führen | Schnittspalt, Eckspalt, Rissrisiko, Oberfläche und Schweißbedarf |
| Rückfederung | Geforderten Fertigwinkel bemaßen | Werkstattkompensation, Musterergebnis und realistische Winkeltoleranz |
| Walzrichtung | Bei Rissrisiko Biegen quer zur Walzrichtung bevorzugen | Materialorientierung, Schachtelungskosten und notwendiger Zeichnungshinweis |