La DFM de pliage rend une pièce formée compatible avec la matière, la presse plieuse, les outils et le contrôle qui la produiront. Un modèle peut se plier parfaitement à l'écran tandis que l'atelier rencontre une aile non soutenue, un trou déformé ou un développé calculé avec de mauvaises données.
Ce guide traite les flans découpés puis pliés séquentiellement à la presse pour boîtiers, châssis, panneaux, capots et supports. Ce n'est pas une norme d'outil à suivre. Les valeurs sont des repères de conception, pas des tolérances HARVLAND fixes ni des limites machine garanties. Confirmez les fonctions critiques selon matière, épaisseur, méthode et outillage avant la série.
Commencer par le bon procédé : presse plieuse, pas emboutissage
En tôlerie, un laser ou poinçon découpe le flan et la presse plieuse forme un pli à la fois. Le montage doit soutenir la pièce, éviter les collisions et ordonner chaque pli de façon réalisable. L'outillage flexible convient aux prototypes, boîtiers et volumes faibles à moyens.
Un pli embouti se forme dans un outil dédié, souvent avec poinçonnage ou autres postes. Plan de bande, amenage, séquence des postes et jeux d'outil ajoutent d'autres contraintes. Ne transposez pas directement développé ou tolérance d'un outil à suivre à une presse. Nommez voie et volume dans le RFQ ou demandez au fournisseur de les comparer.
Fibre neutre et facteur K : ce que modélise le développé
Pendant le pliage, la face extérieure s'allonge et l'intérieur se comprime. Entre elles se trouve une fibre neutre dont la longueur est considérée constante. Elle se déplace généralement vers l'intérieur au lieu de rester à mi-épaisseur.
Le facteur K est la distance de la fibre neutre à la face intérieure divisée par l'épaisseur. La CAO l'utilise, ou une table ou déduction, pour développer le flan. Ce n'est pas une constante matière : rapport rayon-épaisseur, état, sens du grain, méthode et outillage l'influencent.
Une valeur CAO générique suffit au premier concept, mais les positions critiques exigent les données du tôlier et, si nécessaire, une éprouvette ou corrélation de premier article. Enregistrez toute valeur approuvée avec matière, épaisseur, rayon, angle et contexte d'outillage.
Comment lire une table de coefficients de pliage
L’intitulé « coefficient de pliage » ne suffit pas à identifier la méthode de développement. Lisez d’abord la formule et les unités. Si la consigne est d’additionner les cotes extérieures puis de soustraire une valeur par pli, il s’agit d’une déduction de pliage. Ne saisissez pas cette valeur dans le champ du facteur K en CAO.
Une table d’atelier exploitable précise nuance et état du matériau, épaisseur réelle, méthode de pliage, outils et ouverture du vé, rayon intérieur obtenu, angle final et extrémités des cotes. Vérifiez si chaque valeur concerne un pli ou la pièce entière. Si ces conditions manquent, vérifiez et essayez les valeurs avant de valider la découpe.
| Grandeur | Signification et unité | Utilisation |
|---|---|---|
| Facteur K | Distance entre fibre neutre et face intérieure ÷ épaisseur ; sans unité | Positionne la fibre neutre dans BA = θ × (π/180) × (R + K × T). |
| Allongement de pliage, BA | Longueur développée de l’arc de fibre neutre ; mm | À ajouter aux longueurs droites arrêtées aux tangences du pli. |
| Déduction de pliage, BD | Correction des cotes extérieures ; mm par pli | Pour le pli simple défini ci-dessous : L = L1 + L2 − BD. |
| Déduction normalisée, c = BD/T | Déduction divisée par l’épaisseur ; sans unité | Si l’atelier définit c ainsi, BD = c × T. Ce rapport n’est pas K. |
Développé de pli, déduction et longueur à plat
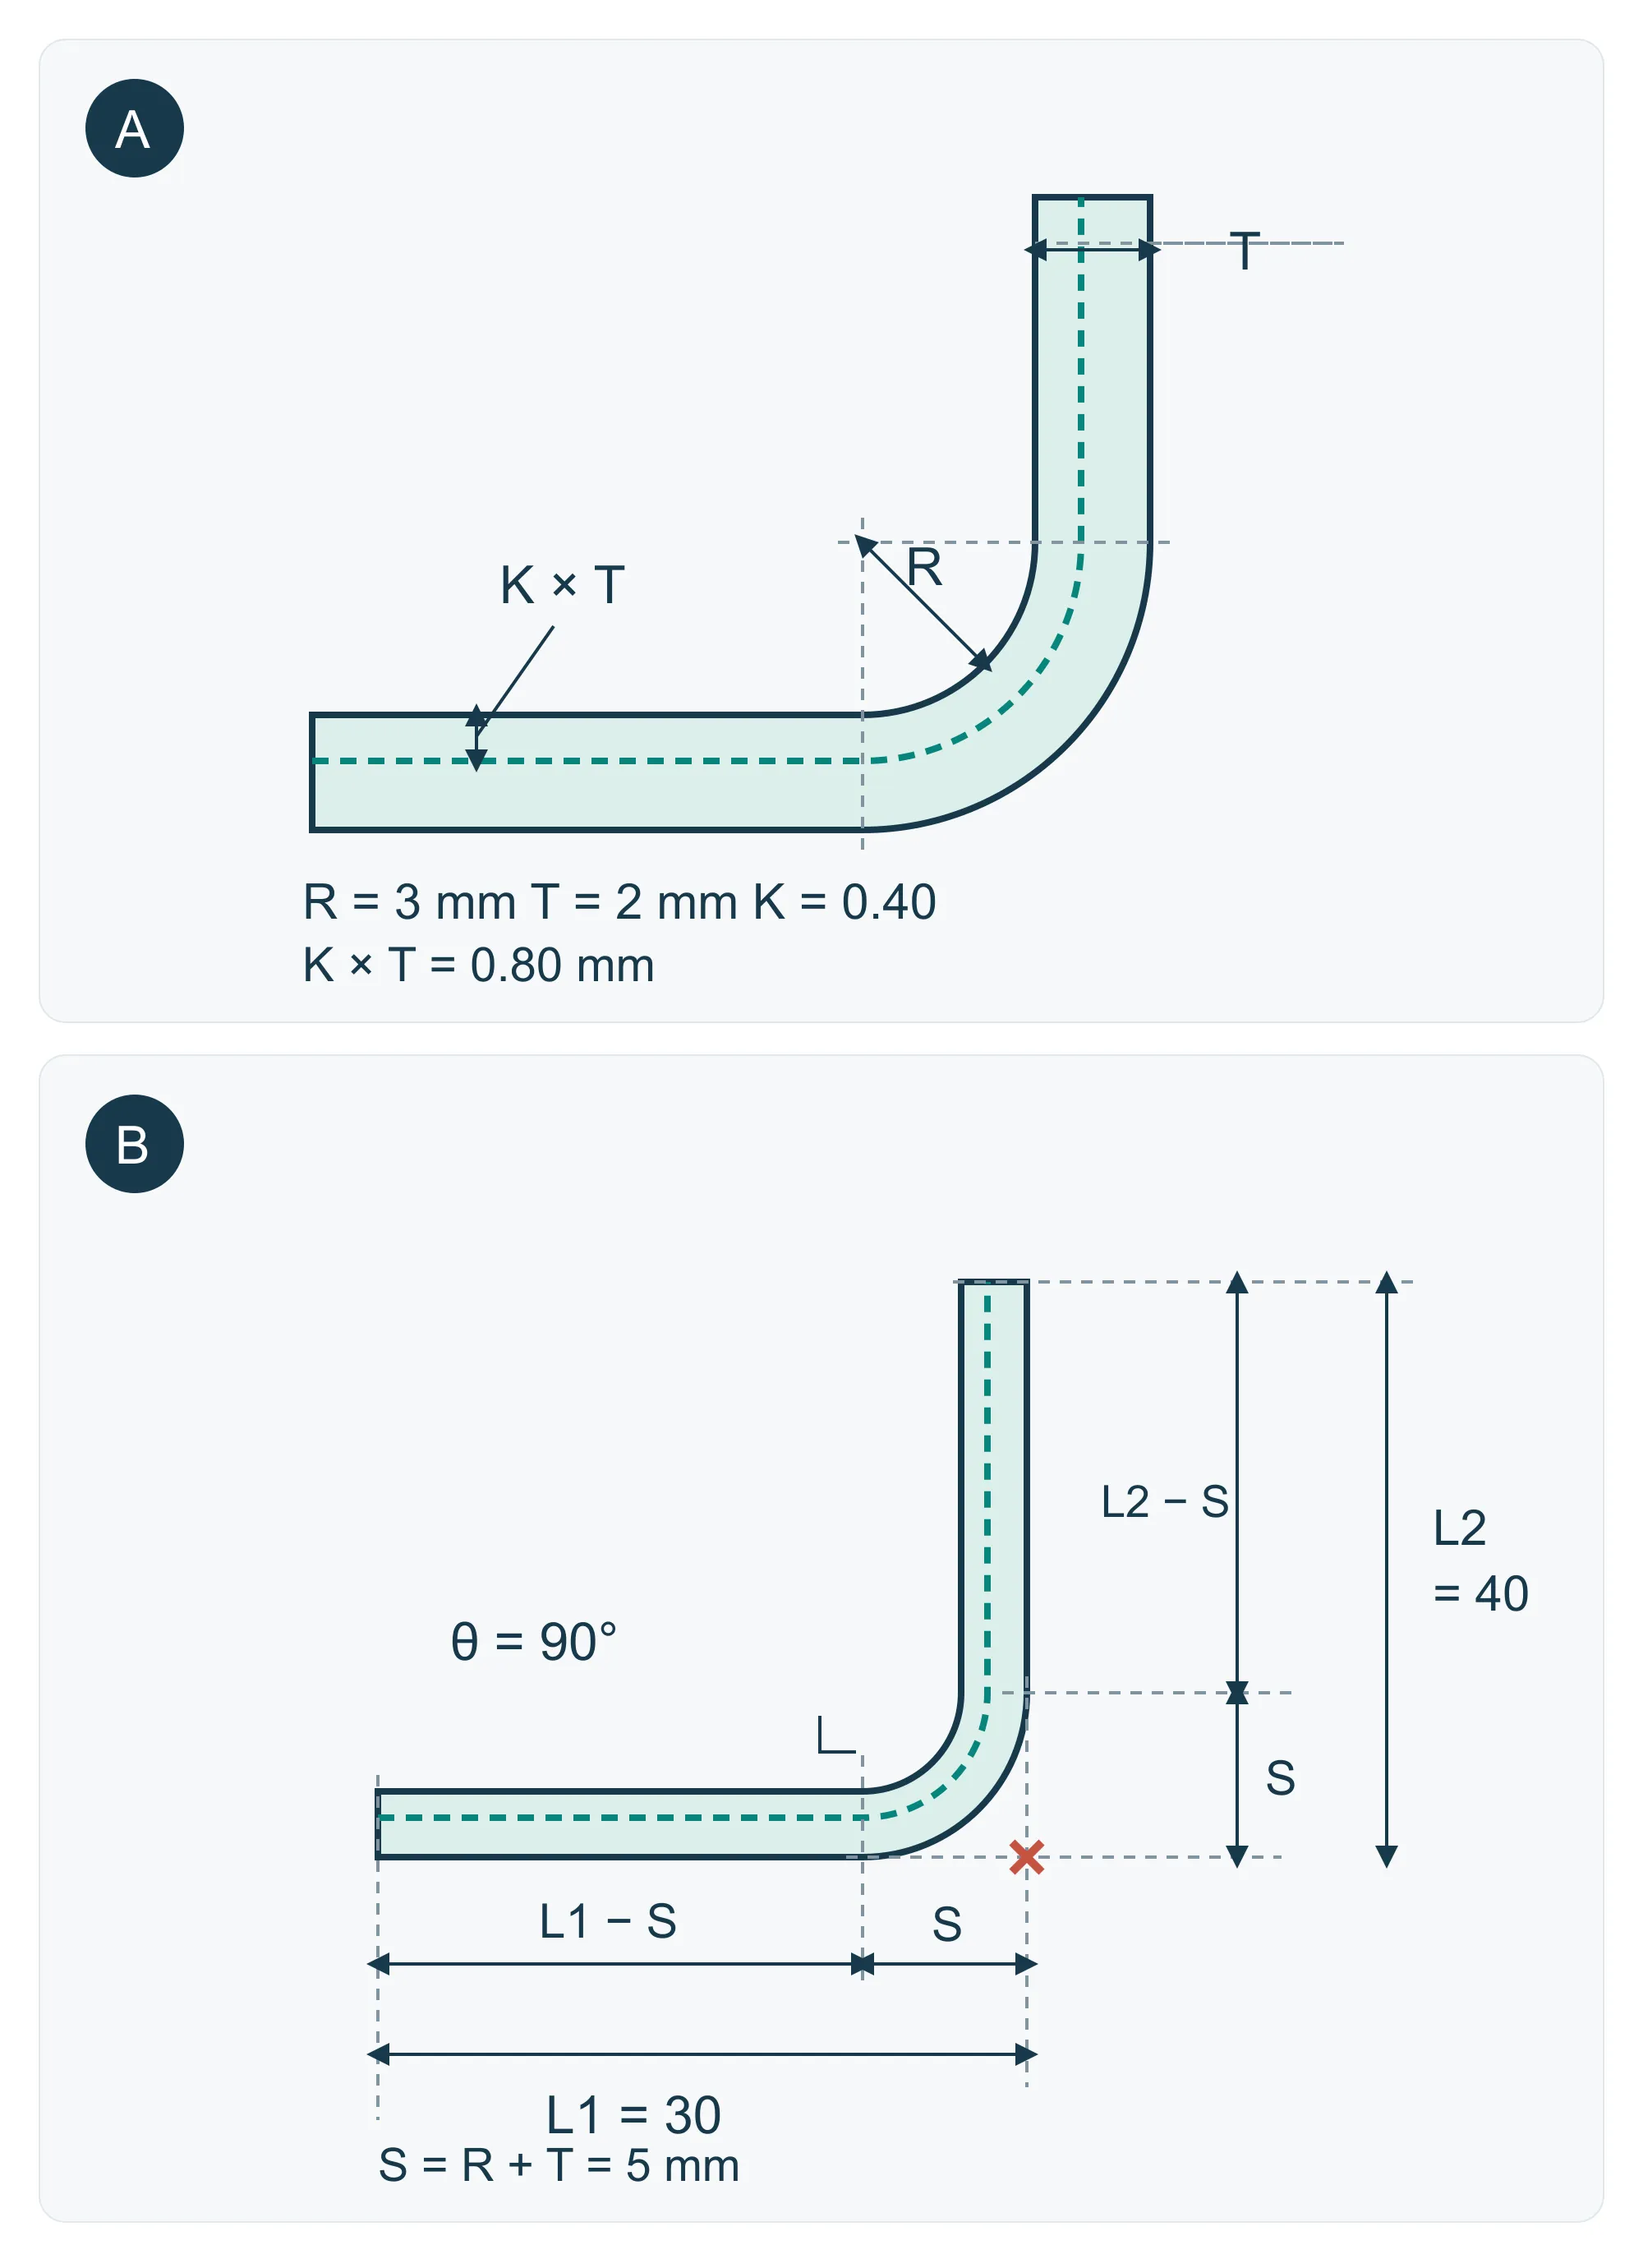
La longueur de pli BA est la longueur développée suivant la fibre neutre dans le pli : BA = θ × (π/180) × (R + K × T). θ est l'angle parcouru depuis la tôle plane, en degrés ; R est le rayon intérieur ; T est l'épaisseur ; K × T est la distance entre la face intérieure et la fibre neutre. R, T et BA utilisent la même unité de longueur. La référence SOLIDWORKS sur le facteur K ci-dessous emploie cette convention.
Pour un pli ouvert simple, l'angle intérieur entre les ailes est α = 180° − θ. Un angle intérieur de 120° correspond donc à θ = 60°, et non 120°. Pour un angle droit, les deux valent 90° : cet exemple seul ne révèle pas une confusion de conventions.
Si L1 et L2 sont mesurées jusqu'à l'intersection théorique des faces extérieures, le retrait extérieur vaut S = (R + T) × tan(θ/2). La déduction est BD = 2S − BA, d'où L = L1 + L2 − BD. On peut aussi soustraire S de chaque cote extérieure puis ajouter BA aux deux longueurs droites tangentes. Les deux voies vérifient la même géométrie ; ne soustrayez pas une autre déduction après avoir ajouté BA.
Exemple de calcul : un pli à 90°, R = 3 mm, T = 2 mm, K supposé égal à 0.40, L1 = 30 mm et L2 = 40 mm. Le modèle suppose une section uniforme, sans revêtement ni amincissement local. Le schéma définit les extrémités des cotes ; ses proportions sont indicatives.
- Décalage de la fibre neutre : K × T = 0.40 × 2 = 0.80 mm ; rayon de cette fibre : R + K × T = 3.80 mm.
- Longueur de pli : BA = (π/2) × 3.80 = 5.969 mm.
- Retrait extérieur : S = (3 + 2) × tan(45°) = 5.00 mm ; déduction : BD = 10 − 5.969 = 4.031 mm.
- Calcul par cotes extérieures : L = 30 + 40 − 4.031 = 65.969 mm, soit 65.97 mm après arrondi.
- Vérification par longueurs tangentes : L = (30 − 5) + (40 − 5) + 5.969 = 65.969 mm. Avant de libérer le développé, utilisez des données de fabrication validées ; K = 0.40 est une hypothèse de cet exemple.
Une table de pliage dont les valeurs sont vérifiables par calcul
Le tableau est un exemple de calcul géométrique, pas une table de valeurs par matériau. Chaque ligne suppose un pli à 90°, un rayon intérieur R égal à l’épaisseur T et K = 0.40. Les longueurs sont en mm ; le modèle suppose une section uniforme, sans revêtement ni amincissement local. R = T est une hypothèse de calcul, pas un rayon minimal recommandé.
Sous ces hypothèses, BA = (π/2) × 1.40T ≈ 2.199115T et BD = 4T − BA ≈ 1.800885T. Une déduction normalisée proche de 1.80 et un facteur K de 0.40 peuvent donc décrire le même pli supposé. Conservez la précision complète jusqu’au résultat final.
| T (mm) | R (mm) | K | BA (mm) | BD (mm) |
|---|---|---|---|---|
| 0.50 | 0.50 | 0.40 | 1.100 | 0.900 |
| 0.80 | 0.80 | 0.40 | 1.759 | 1.441 |
| 1.00 | 1.00 | 0.40 | 2.199 | 1.801 |
| 1.20 | 1.20 | 0.40 | 2.639 | 2.161 |
| 1.50 | 1.50 | 0.40 | 3.299 | 2.701 |
| 2.00 | 2.00 | 0.40 | 4.398 | 3.602 |
- Pour T = R = 1.50 mm et des cotes extérieures de 30 et 40 mm, L = 70 − 2.701327 = 67.298673 mm, soit 67.30 mm. L’exemple précédent utilisait T = 2 mm et R = 3 mm.
- Pour des plis indépendants réalisés dans les mêmes conditions, soustrayez la déduction de chaque pli. Recalculez si rayon, angle ou procédé changent ; n’appliquez pas directement cette table à 90° à un ourlet fermé, un décalage avec zones de pliage qui interagissent ou un autre rapport R/T.
Construire une table d’atelier à partir d’essais de pliage
Utilisez une éprouvette simple avec un seul pli, dans le matériau et avec l’outillage prévus. Vérifiez l’angle final après déchargement avant de modifier le calcul du développé : K modifie la longueur développée en CAO, tandis que la compensation du retour élastique règle l’angle formé.
Pour la géométrie simple ci-dessus, la longueur à plat connue L0 et les cotes extérieures mesurées donnent BD = L1 + L2 − L0. Avec le rayon intérieur et l’angle de rotation réels, calculez BA = 2 × (R + T) × tan(θ/2) − BD, puis K = [BA / (θ × π/180) − R] / T. Les extrémités des cotes doivent correspondre au schéma.
- Consignez nuance et état du matériau, T mesuré, sens de laminage, procédé, poinçon, matrice et ouverture du vé. Mesurez la longueur à plat L0 avant pliage.
- Après déchargement, mesurez angle final, rayon intérieur et cotes extérieures jusqu’à l’intersection théorique des faces extérieures. Gardez la même méthode pour toutes les éprouvettes.
- Répétez les essais pour apprécier la dispersion et comparez développé prévu et résultat. Enregistrez le BD ou K effectif accepté avec outillage, date et révision. Une seule éprouvette ne définit pas une constante universelle du matériau.
- Contrôlez une première pièce selon le plan de la pièce formée et les cotes d’assemblage. Revalidez après modification de l’état du matériau, de l’épaisseur, du sens de laminage, des outils ou du procédé.
Vérifier le calcul inverse et rechercher la cause d’un écart
En reprenant les données pédagogiques précédentes, L0 = 65.97 mm, L1 = 30 mm, L2 = 40 mm, R = 3 mm, T = 2 mm et θ = 90°, on obtient BD = 4.03 mm, BA = 5.97 mm et K ≈ 0.400. Ce sont des données de démonstration, pas des mesures d’essais ; le faible écart avec exactement 0.40 provient de l’arrondi de L0.
Si l’angle est correct mais la longueur développée totale est fausse, vérifiez BD, rayon obtenu et références de cotation. Si une aile est trop longue et l’autre trop courte d’une valeur similaire, vérifiez la position du pli et la butée arrière. Corrigez la cause identifiée avant de changer K.
Choisir le rayon intérieur avec matière et outillage
Indiquez le rayon intérieur lorsqu'il affecte ajustement, résistance ou aspect. Un rayon proche d'une épaisseur est un point de départ pour certains aciers doux ductiles, pas un minimum universel. Nuances plus dures, inox et certains états d'aluminium peuvent exiger davantage, surtout parallèlement au grain. Bavures ou rayures côté traction peuvent aussi amorcer des fissures.
En pliage en l'air, le rayon obtenu dépend fortement de l'ouverture V, de la matière et de l'épaisseur ; il peut différer du nez de poinçon. Matriçage et formage spécial se comportent autrement. Des rayons inutilement variés ajoutent des changements d'outils : standardisez les plis non critiques.
Demandez au fournisseur de confirmer le rayon obtenu avec l'outillage prévu. Pour un profil sensible aux fissures ou à l'accostage, définissez le contrôle et approuvez des échantillons dans l'état matière prévu.
Longueur minimale d'aile et accès presse plieuse
Une aile doit rester soutenue par la matrice pendant la rotation du flan. Son minimum pratique dépend de l'ouverture V, du profil outil, de l'angle, du rayon et de la convention de mesure. Une règle comme quatre épaisseurs peut signaler un risque sans confirmer l'outillage de chaque atelier.
Une matrice étroite ou un outil spécial peut former une aile plus courte au prix d'effort, marques, réglage ou risque de rayon. Retours, plis écrasés et boîtes profondes exigent aussi du jeu au poinçon, à la matrice, au coulisseau et à la butée. Une paroi déjà formée peut bloquer un pli ultérieur.
Envoyez le modèle entièrement formé et les sens de pli pour revoir la séquence. Si une aile courte est fonctionnelle, expliquez pourquoi et acceptez une proposition de rayon ou dégagement.
Distance trou-pli et déformation des fonctions
La matière proche du pli s'allonge, se comprime et glisse. Un trou ou une fente proche peut s'ovaliser, être tiré vers le pli ou se déplacer de son repère. Mesurez le jeu depuis le bord de la fonction jusqu'à la tangence, pas seulement du centre à une ligne de pli dessinée.
Pour un premier filtre, on garde souvent le bord d'un trou ordinaire à environ R + 2T ou davantage de la tangence ; certains ateliers ou fonctions utilisent R + 2,5T ou plus. C'est un seuil de revue, pas une limite d'acceptation. Grandes fentes, fraisures, crevés, inserts et trous de position peuvent exiger plus selon matière, ouverture V et orientation.
Si la fonction ne peut bouger, envisagez dégagement, découpe après pli ou forme préalable validée. Dites si diamètre, position, distance au bord ou jeu d'assemblage est critique pour orienter l'analyse du fournisseur.
Dégagements de pli et d'angle pour éviter les déchirures
Lorsqu'un pli s'arrête dans un flan, son extrémité peut se déchirer, gonfler ou tirer le bord voisin. Le dégagement de pli laisse l'aile tourner ; celui d'angle gère la rencontre de plusieurs parois.
Un premier contrôle commence souvent vers une épaisseur de large et s'étend d'environ rayon intérieur plus épaisseur au-delà de la tangence. Ce n'est pas un minimum fixe : trait de coupe, matière, rayon, finition et jeu d'angle pilotent la forme. Les extrémités arrondies réduisent la concentration de contrainte, mais un grand dégagement peut ouvrir ou affaiblir l'angle.
Montrez si l'angle reste ouvert, est soudé, reçoit un capot ou un joint. Incluez accès de soudage et finition au lieu de supposer que la soudure élimine toute déformation.
Prévoir retour élastique, sens du grain et séquence
Le retour élastique est la récupération après retrait de l'effort. Résistance matière, rapport rayon-épaisseur et outillage l'influencent. Le tôlier compense par surpliage, choix d'outil ou correction d'essai. Spécifiez angle fini et tolérance ; ne pré-déformez pas la CAO nominale sans correction convenue et maîtrisée.
Plier perpendiculairement au sens de laminage réduit généralement les fissures par rapport au pli parallèle, surtout pour les états durs. N'indiquez le grain que s'il est fonctionnel, car il peut dégrader l'imbrication et augmenter le coût matière.
La séquence contrôle accès et cumul d'erreur. Une grande paroi formée tôt peut bloquer un outil, tandis que plusieurs plis empilent les variations. Identifiez repères d'assemblage et cotes formées critiques, puis laissez le fournisseur choisir une gamme stable de formage et contrôle.
Quatre plis, une pièce : former les retours avant de relever les parois
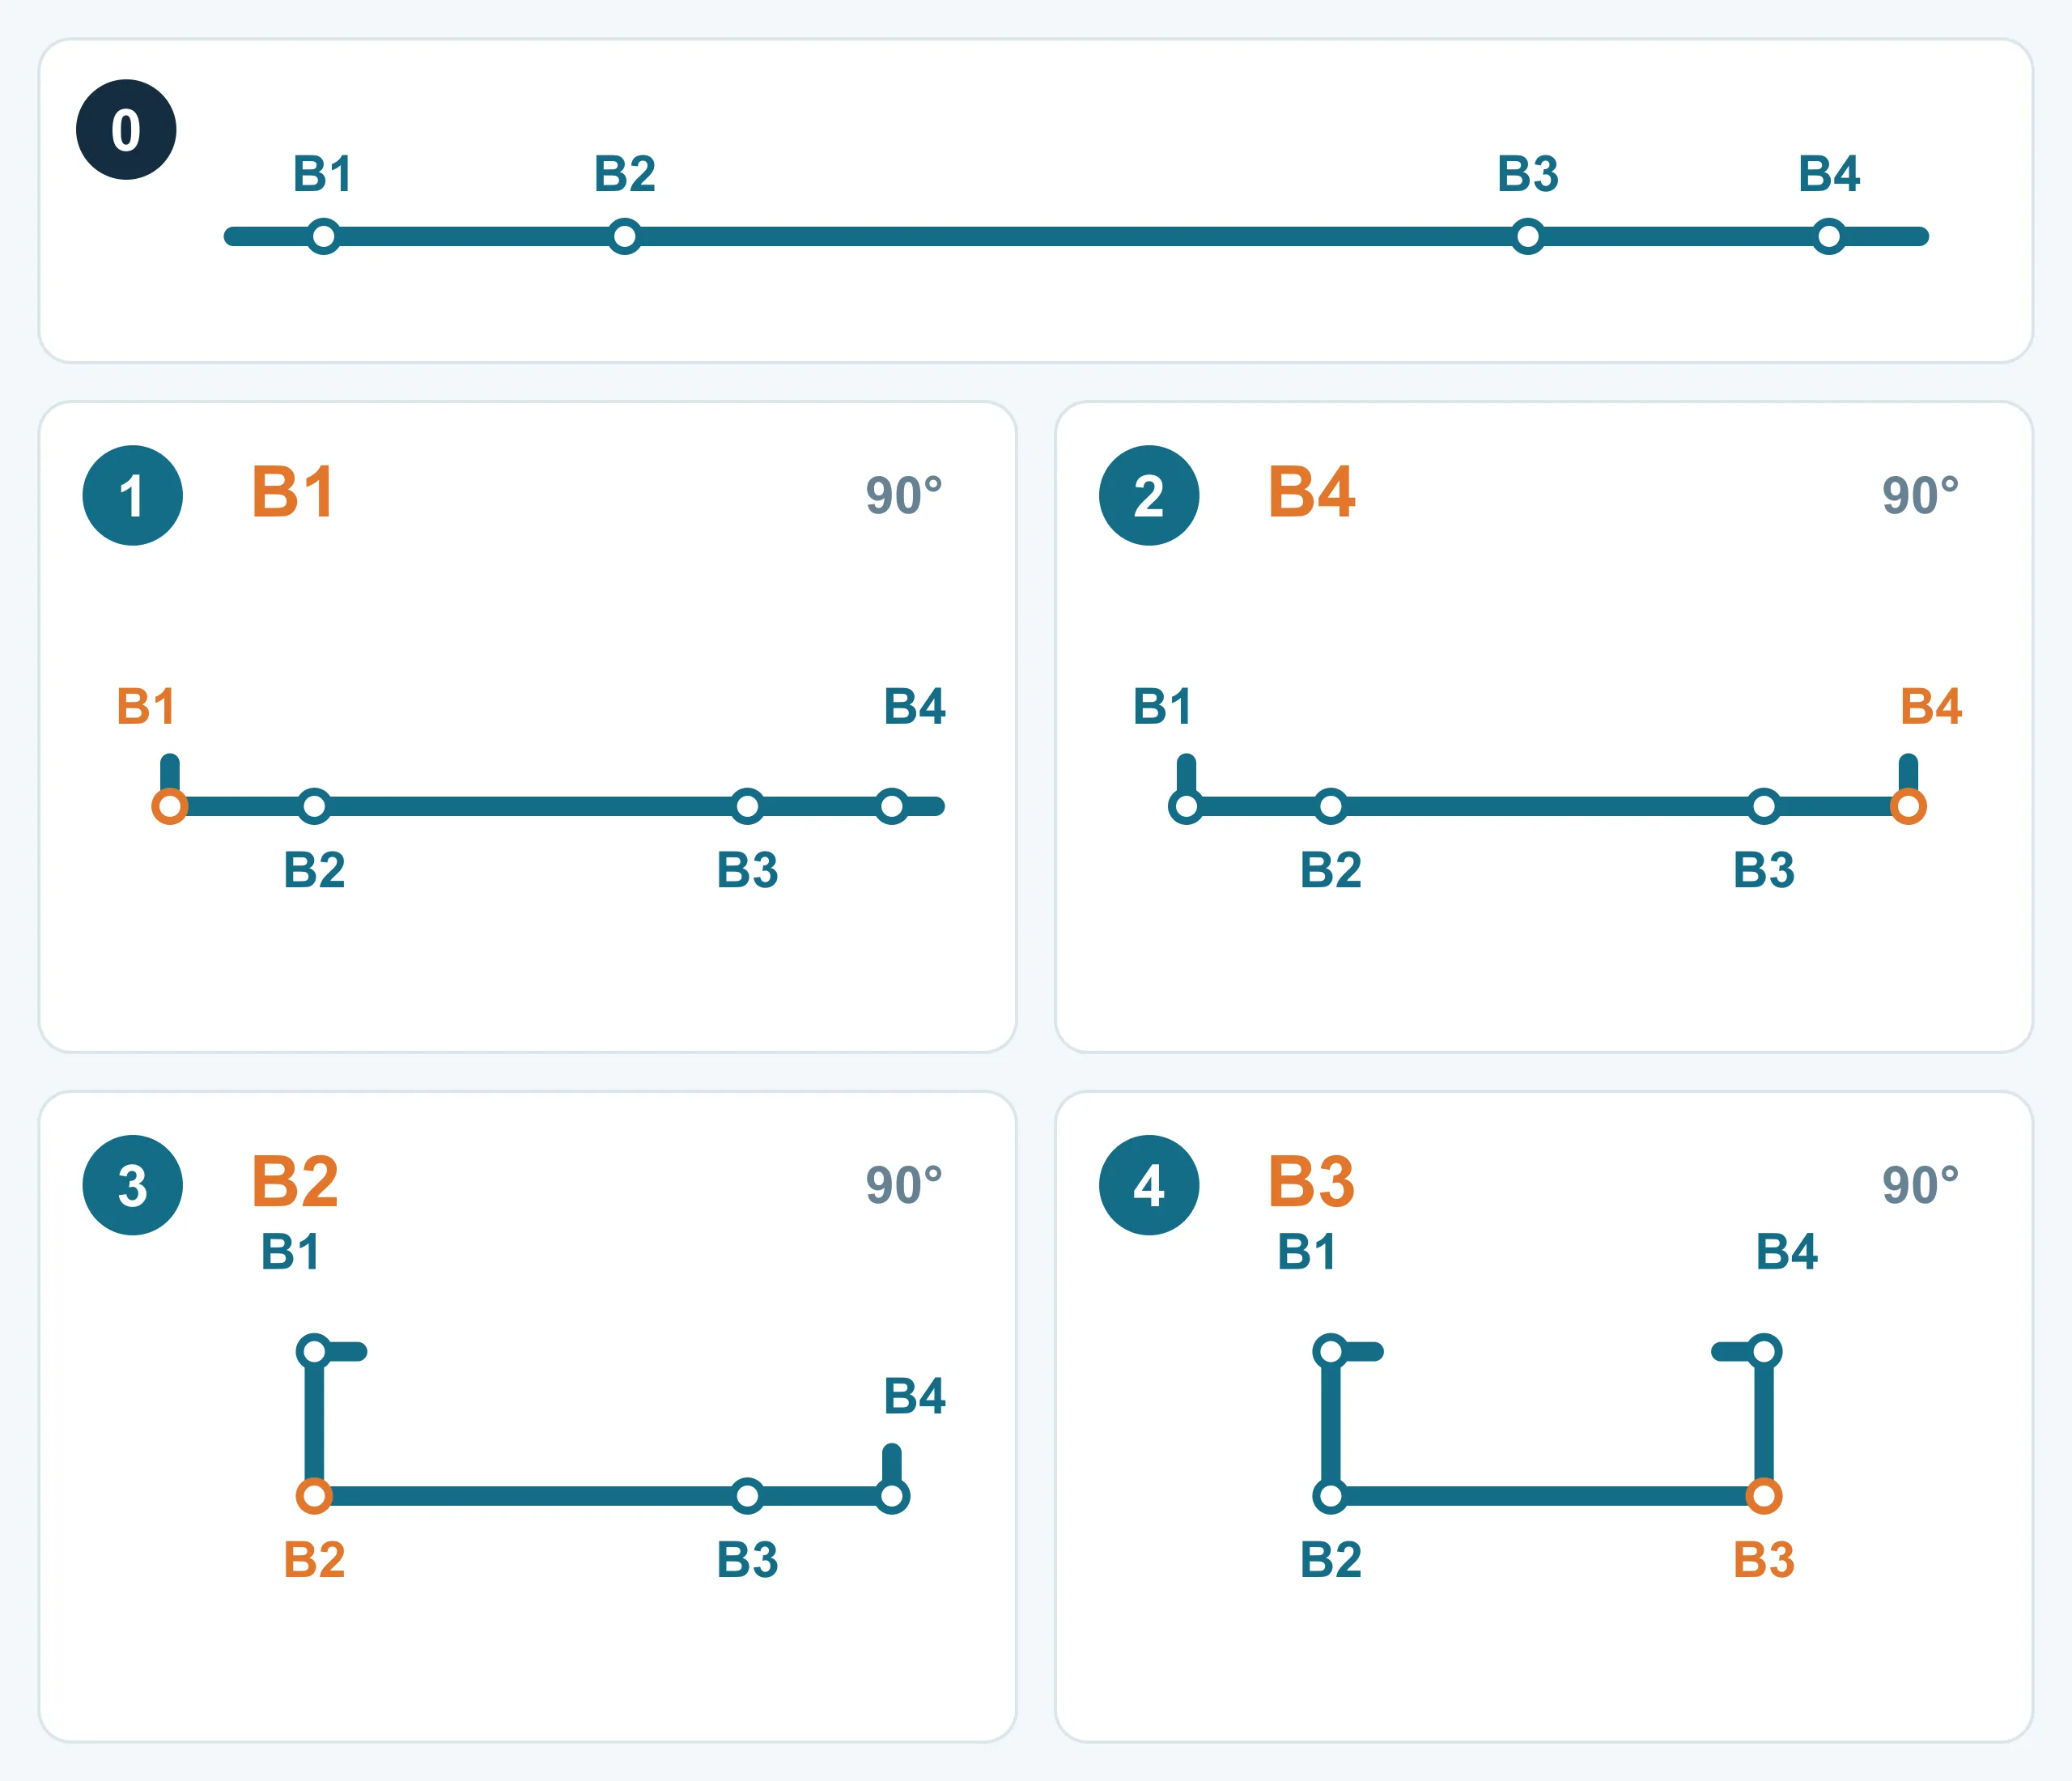
Pour un profilé en U avec deux retours vers l’intérieur, examiner la formation des petits retours avant celle des parois principales. Si les parois sont relevées en premier, le long fond peut revenir vers le poinçon lors du pliage d’un retour restant. Les repères de pliage désignent des positions sur la même tôle ; ils n’imposent pas l’ordre de fabrication.
Le profil pédagogique représenté comporte quatre plis parallèles et des extrémités ouvertes dans la direction des axes de pliage. Sur la bande plane, B1–B4 se succèdent de gauche à droite. Sa section idéalisée utilise un fond de 120 unités, des parois de 40 unités et des retours de 12 unités uniquement pour générer les dessins ; ce ne sont ni des dimensions de flan, ni une spécification de matériau, ni un dégagement d’outillage validé. L’ordre proposé est B1 → B4 → B2 → B3.
- B1 — Former le retour gauche. Garder la paroi adjacente à plat pour que le corps principal ne revienne pas encore vers l’outil. Vérifier que le retour court conserve un appui suffisant sur la matrice choisie.
- B4 — Former le retour droit. Les deux petits éléments d’extrémité sont maintenant formés, tandis que B2 et B3 restent dans la partie plane. Réorienter et positionner la pièce pour ce pli ; le dessin à orientation fixe ne représente pas cette manutention.
- B2 — Relever la paroi gauche. Le retour B1 déjà formé accompagne le mouvement de la paroi et se retrouve dirigé vers l’intérieur. Vérifier toute sa trajectoire par rapport au poinçon et aux porte-outils, pas seulement la silhouette finale.
- B3 — Relever la paroi droite. Vérifier les deux retours, la paroi opposée et le trajet disponible pour sortir la pièce. Pour établir la faisabilité de ce dernier pli, il faut encore tenir compte du profil réel de l’outil et de la géométrie complète de la machine.
Dans le repère de la bande plane, cet exemple progresse des deux lignes de pliage extérieures vers le centre. Choisir l’ordre selon la géométrie et les faces disponibles pour la mise en butée ; une formule telle que « l’intérieur d’abord » ne définit pas ces références. Le document de formation d’AMADA présente les règles de séquencement comme des points de départ comportant des exceptions. [2]
Un bord court doit lui aussi disposer d’un appui suffisant sur la matrice. L’ouverture du V, le rayon des épaulements de la matrice, le matériau et l’effort requis doivent être adaptés ; une matrice plus étroite modifie également les conditions de pliage. Confirmer ces points avant de libérer la séquence proposée pour la fabrication. [3]
Comparaison avec un ordre inadapté : où le fond rencontrerait le poinçon droit
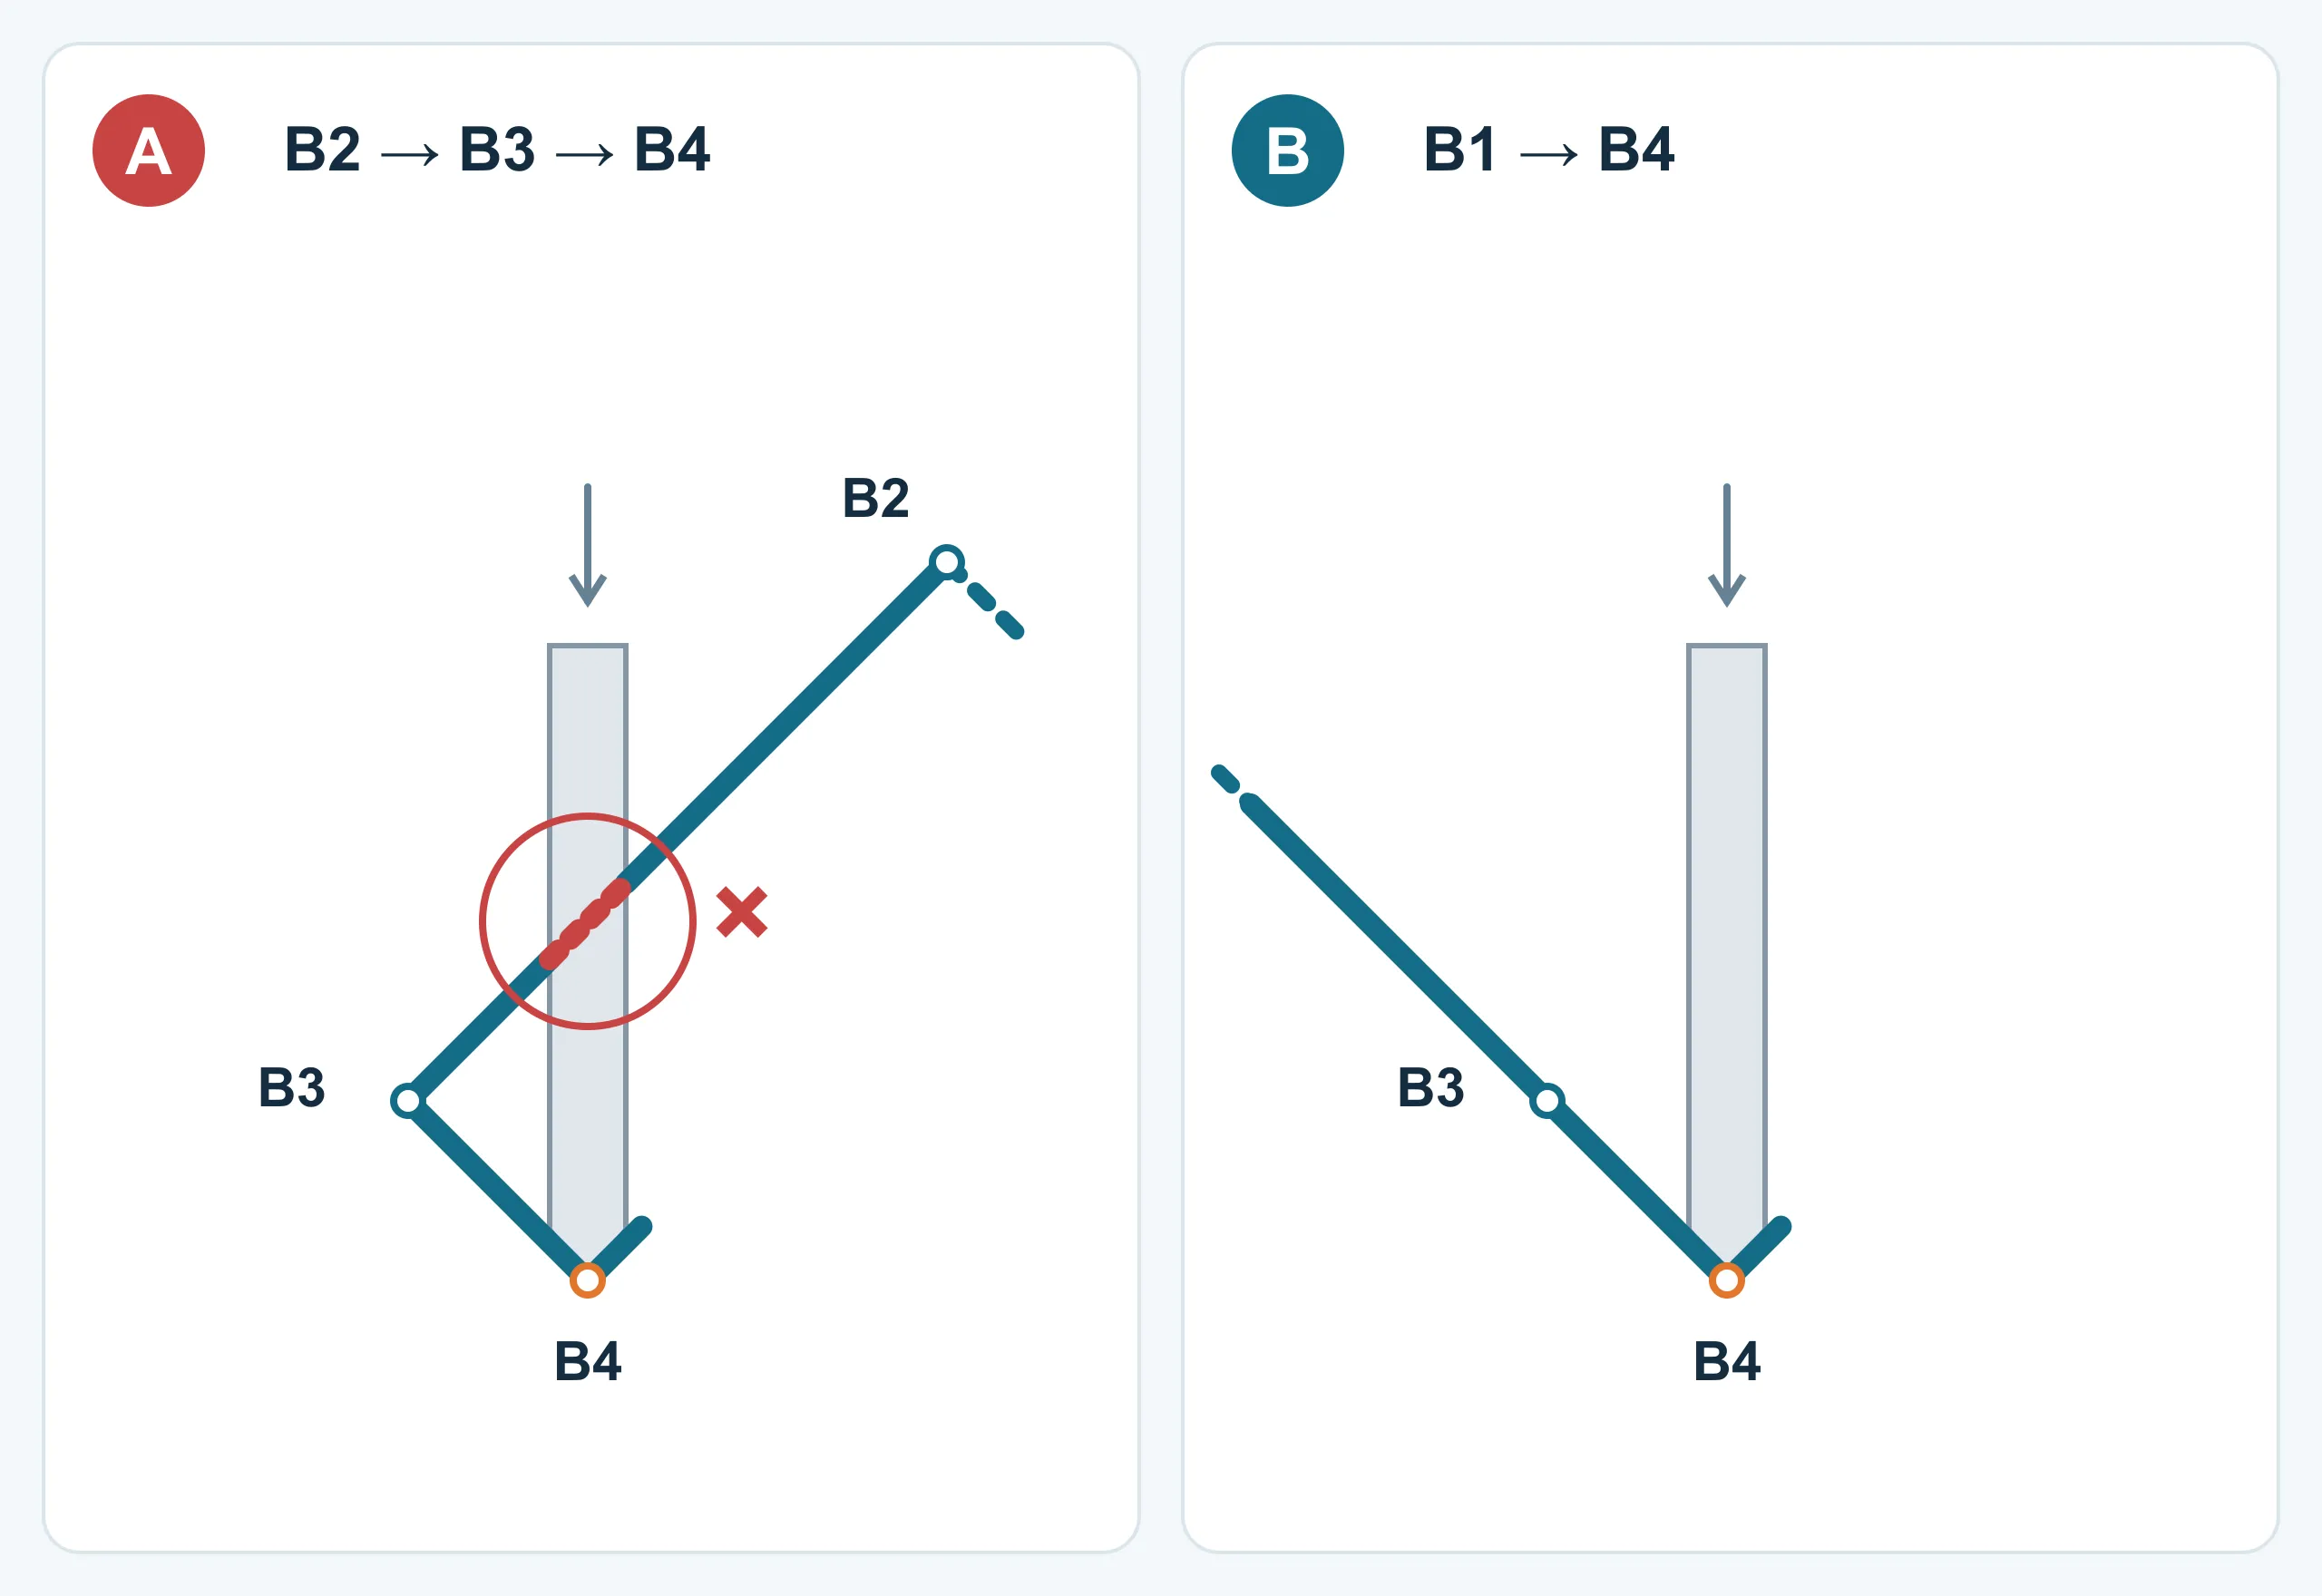
La vue A examine l’ordre B2 → B3 → B4, en laissant B1 non formé. La paroi droite est réorientée pour tenter B4. À mesure que le retour approche de son angle cible, le fond déjà plié revient en travers du corps du poinçon droit. Le chevauchement rouge exclut cette combinaison précise d’ordre, d’orientation et d’outil ; il ne prouve pas que toutes les autres orientations ou tous les autres outils échoueraient.
La vue B montre B4 comme deuxième pli après B1, avant le relevage de l’une ou l’autre paroi. La matière adjacente se prolonge en s’éloignant de l’enveloppe de ce poinçon, ce qui supprime le chevauchement signalé en A. Cette amélioration locale ne certifie pas l’absence de collision pour B2 ou B3. Un poinçon à col de cygne est une autre possibilité à examiner, mais son profil réel, sa capacité de charge et le trajet de sortie de la pièce restent à vérifier. [2]
Avant de transformer le croquis en gamme de pliage
Utiliser les modèles des outils de production et la pièce complète pour vérifier toute l’approche, la course de pliage, le repositionnement et la sortie de la pièce. Un logiciel de pliage hors ligne peut contrôler les interactions entre la pièce, les outils et la machine ; son résultat dépend de la géométrie configurée. [4]
- Positionner chaque pli : consigner la face en contact avec la butée arrière, l’orientation de la pièce et son mode de soutien.
- Vérifier le mouvement et la sortie de pièce : inclure le poinçon, la matrice, les porte-outils, le coulisseau, la butée arrière ainsi que les extrémités fermées ou éléments latéraux absents de la vue en coupe.
- Confirmer les limites de l’outillage : longueur minimale de bord avec appui, ouverture du V, rayon, effort requis et capacité nominale de l’outil.
- Valider une première pièce : contrôler l’angle après décharge, la position des retours, l’écartement des parois et les références d’assemblage avec le matériau et le réglage prévus ; consigner tout changement d’ordre.
Plans, modèles STEP et maîtrise du développé
Envoyez modèle STEP/STP formé et plan 2D maîtrisé. Le modèle communique la forme finie ; le plan indique matière, épaisseur, sens de pli, rayons critiques, repères, cotes formées, tolérances, grain, finition et faces esthétiques. Cotez la fonction après formage plutôt que de surdéfinir des états plat et formé contradictoires.
Un DXF/DWG à plat aide imbrication et estimation seulement si sa révision et sa base de pliage sont claires. Étiquetez-le indicatif ou maîtrisé par l'acheteur et indiquez facteur K, table ou déduction. Le tôlier peut le régénérer avec ses données validées.
Évitez une tolérance serrée unique sur arêtes coupées, angles et positions formées. Serrez connecteurs, ailes d'accostage, jeux de capot ou repères de montage selon le besoin et convenez de tolérances normales ailleurs. Le contrôle utilise des repères stables et l'état d'assemblage du produit.
Liste RFQ et DFM avant premiers articles
Donnez à l'ingénierie assez de contexte pour choisir l'outillage et signaler les risques avant de figer prix et délai. La quantité peut changer la voie préférée et les faces visibles demander une manutention spéciale contre les marques de presse.
Demandez une DFM écrite plutôt que des changements silencieux de rayon, développé ou trou. Mettez à jour modèle et plan ensemble, puis vérifiez les cotes formées critiques sur le premier article.
- Fournissez STEP/STP formé, PDF maîtrisé et DXF/DWG à plat étiqueté si disponible.
- Indiquez nuance, épaisseur, état, finition, contrainte de grain et alternatives admises.
- Marquez sens de pli, angle fini, rayon critique, repères et cotes formées critiques.
- Identifiez ailes courtes, fonctions proches, dégagements, plis écrasés, inserts et parois à risque de collision.
- Définissez faces visibles, limites de marques, ébavurage, masquage et contraintes de matière préfinie.
- Listez volumes prototype et annuels, mesures premier article et contrôles d'assemblage.
- Demandez confirmation de méthode, outils, données de pli, séquence et modifications proposées.
| Élément | Point de départ pratique | À confirmer en DFM |
|---|---|---|
| Fibre neutre | La modéliser dans l'épaisseur, décalée vers l'intérieur | Position réelle pour matière, rayon et méthode |
| Facteur K | N'utiliser une estimation CAO documentée que pour le concept | Table validée ou résultat d'éprouvette pour le procédé |
| Développé ou déduction | Employer une seule méthode cohérente | Convention d'angle, de cote et valeur par pli |
| Rayon intérieur | Ne partir près de l'épaisseur que pour un concept ductile adapté | Rayon obtenu avec ouverture V, matière et outils choisis |
| Aile minimale | Vérifier ouverture V et support, pas un multiple T universel | Accès, butée, effort et séquence |
| Distance trou-pli | Filtrer les trous vers R + 2T ou plus du bord à la tangence | Déformation réelle selon fonction, orientation et outil |
| Dégagement de pli | Partir vers T de large et R + T au-delà de la tangence | Trait de coupe, jeu d'angle, fissure, finition et soudage |
| Retour élastique | Coter l'angle fini requis | Compensation atelier, échantillon et tolérance réaliste |
| Sens du grain | Préférer plier en travers si la fissure compte | Orientation stock, coût d'imbrication et note éventuelle |