1. Convertir «1.0 mm» en un requisito evaluable
El registro debe identificar grado, forma del producto, especificación y edición, espesor requerido, ancho y clase de tolerancia. La chapa laminada en caliente, en frío, con recubrimiento metálico y la banda cortada de una bobina más ancha no comparten automáticamente una tabla porque tengan el mismo espesor nominal.
Distinga el pedido por espesor nominal del pedido por espesor mínimo. El primero necesita las desviaciones positivas y negativas correspondientes; en el segundo también deben leerse el alcance y la desviación positiva permitida, sin convertirlo en una tolerancia ± simétrica. U. S. Steel publica tablas separadas para ambas convenciones, con intervalos de espesor y ancho.[1]
Si plano, pedido y confirmación del proveedor discrepan, aclare qué requisito controlado prevalece. No elija una tabla más permisiva después de obtener una lectura baja. Una conversión Gauge no define por sí sola el intervalo admisible del material recibido.
2. Elegir el instrumento por la tarea, no por los decimales
El instrumento debe alcanzar el punto requerido y ser adecuado para la superficie y el intervalo de espesores. Un micrómetro de exteriores convencional tiene profundidad limitada. Para puntos interiores de una chapa ancha, acuerde un método accesible o un muestreo y preparación aprobados; medir solo el borde alcanzable no caracteriza toda la chapa.
La resolución del visualizador describe el cambio de indicación que puede distinguirse; no equivale a exactitud de medida. Compruebe también error máximo permitido, estado de calibración o verificación, repetibilidad e incertidumbre del proceso. Mostrar 0.001 mm no garantiza esa exactitud.[2][3]
Antes de usarlo, limpie las caras de medida, compruebe el movimiento y verifique el cero o una referencia adecuada según las instrucciones. El cero no sustituye la calibración del intervalo. Deje que material e instrumento alcancen temperaturas estables y próximas en un entorno apropiado. Use el dispositivo de fuerza constante especificado, sin apretar más el tambor a mano. Mitutoyo incluye temperatura, limpieza y fuerza entre sus instrucciones para micrómetros de exteriores.[4][5]
3. Vincular cada punto con la chapa original
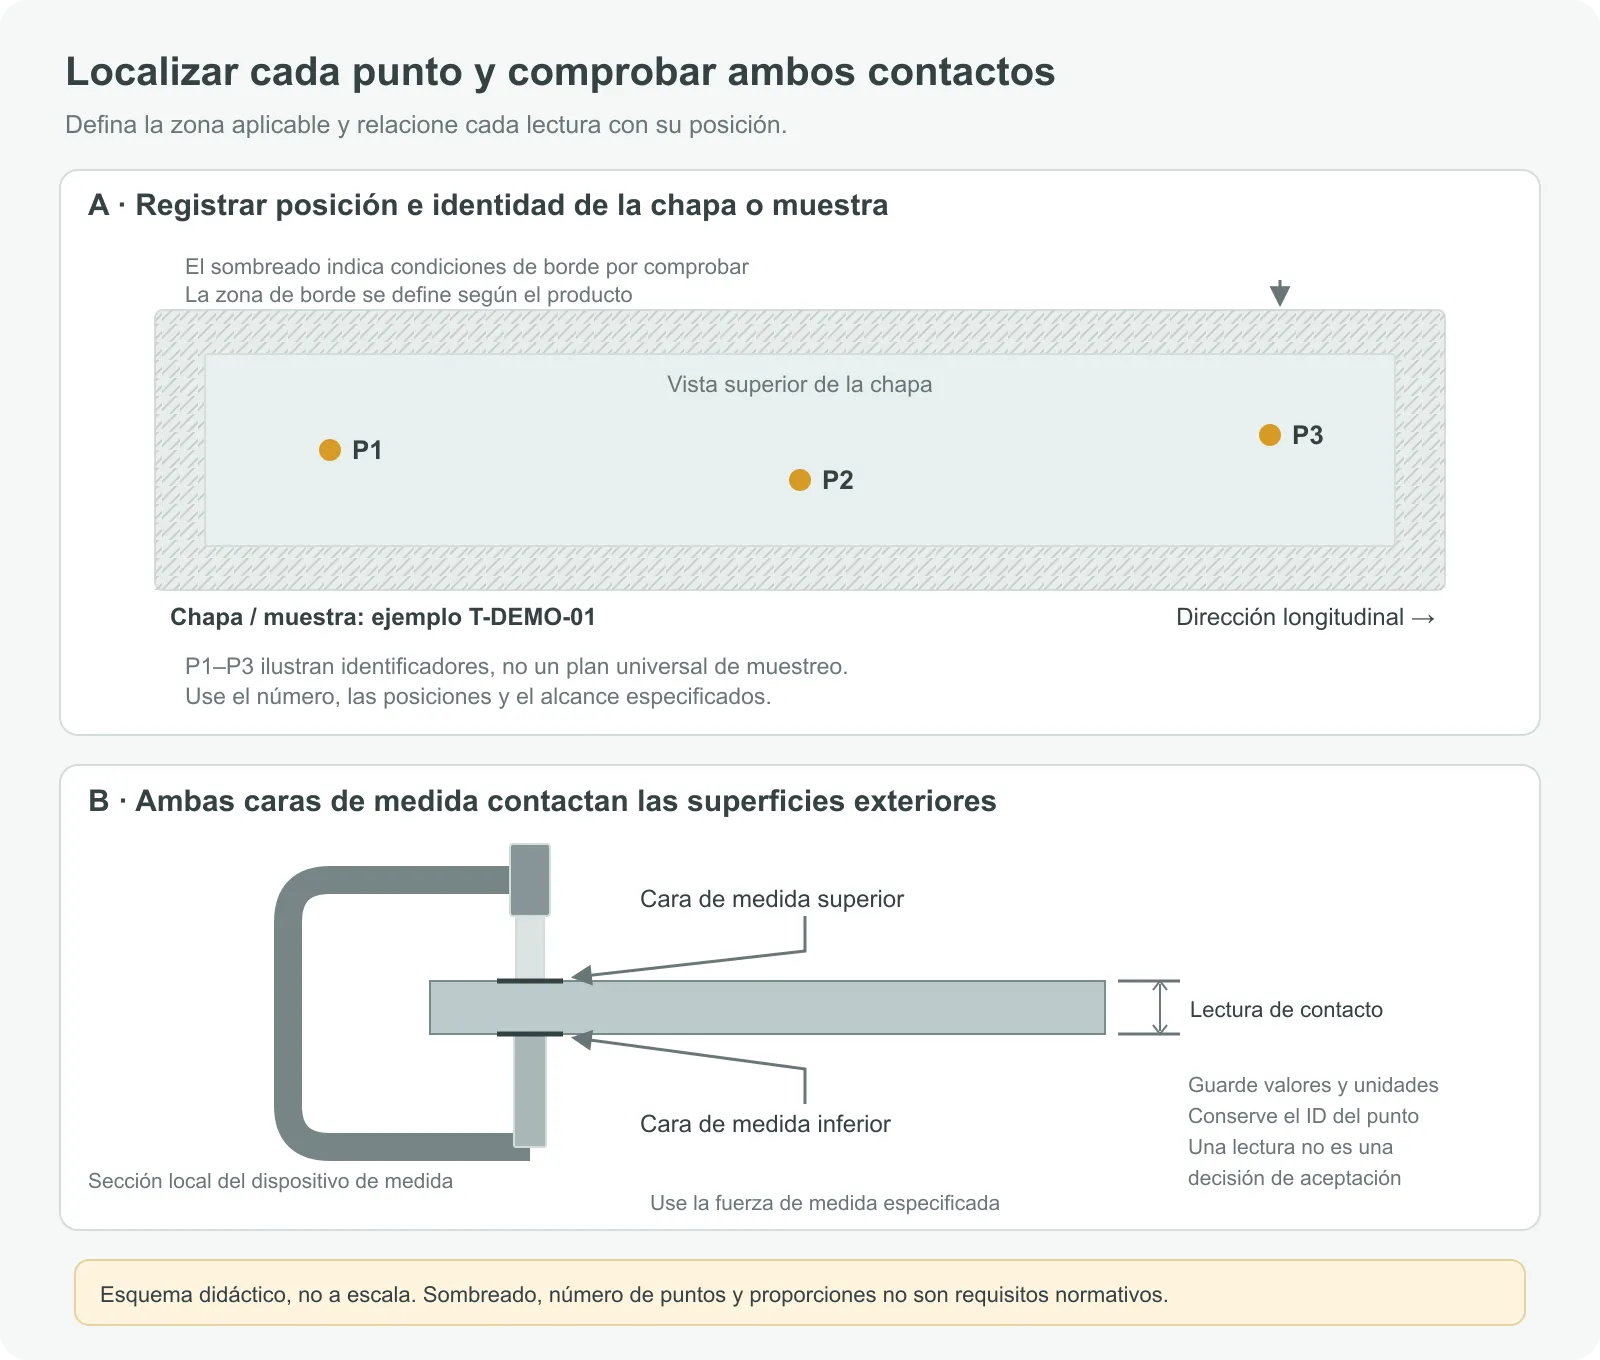
Identifique la chapa o probeta seleccionada y conserve su relación con bobina, placa o lote de recepción. Registre los puntos. Distribuirlos en longitud y ancho ayuda a distinguir variaciones por posición, pero número, ubicación y selección proceden de los requisitos del producto y del plan de inspección.
Una rebaba de corte, un borde vuelto o una deformación local pueden alterar el contacto. Los requisitos pueden excluir una zona del borde y distinguir bordes de laminación, cortados o banda estrecha. La documentación de U. S. Steel incluye una condición de distancia al borde para sus productos correspondientes.[1] Aplique la regla del producto real, sin universalizar una distancia.
Separe los puntos de aceptación de los adicionales para investigar un borde. No rectifique en secreto una depresión brillante y presente ese espesor como estado original. Si hace falta preparar una muestra, defina el método y si modifica sustrato o recubrimiento.
4. En chapa recubierta, identificar las dos superficies medidas
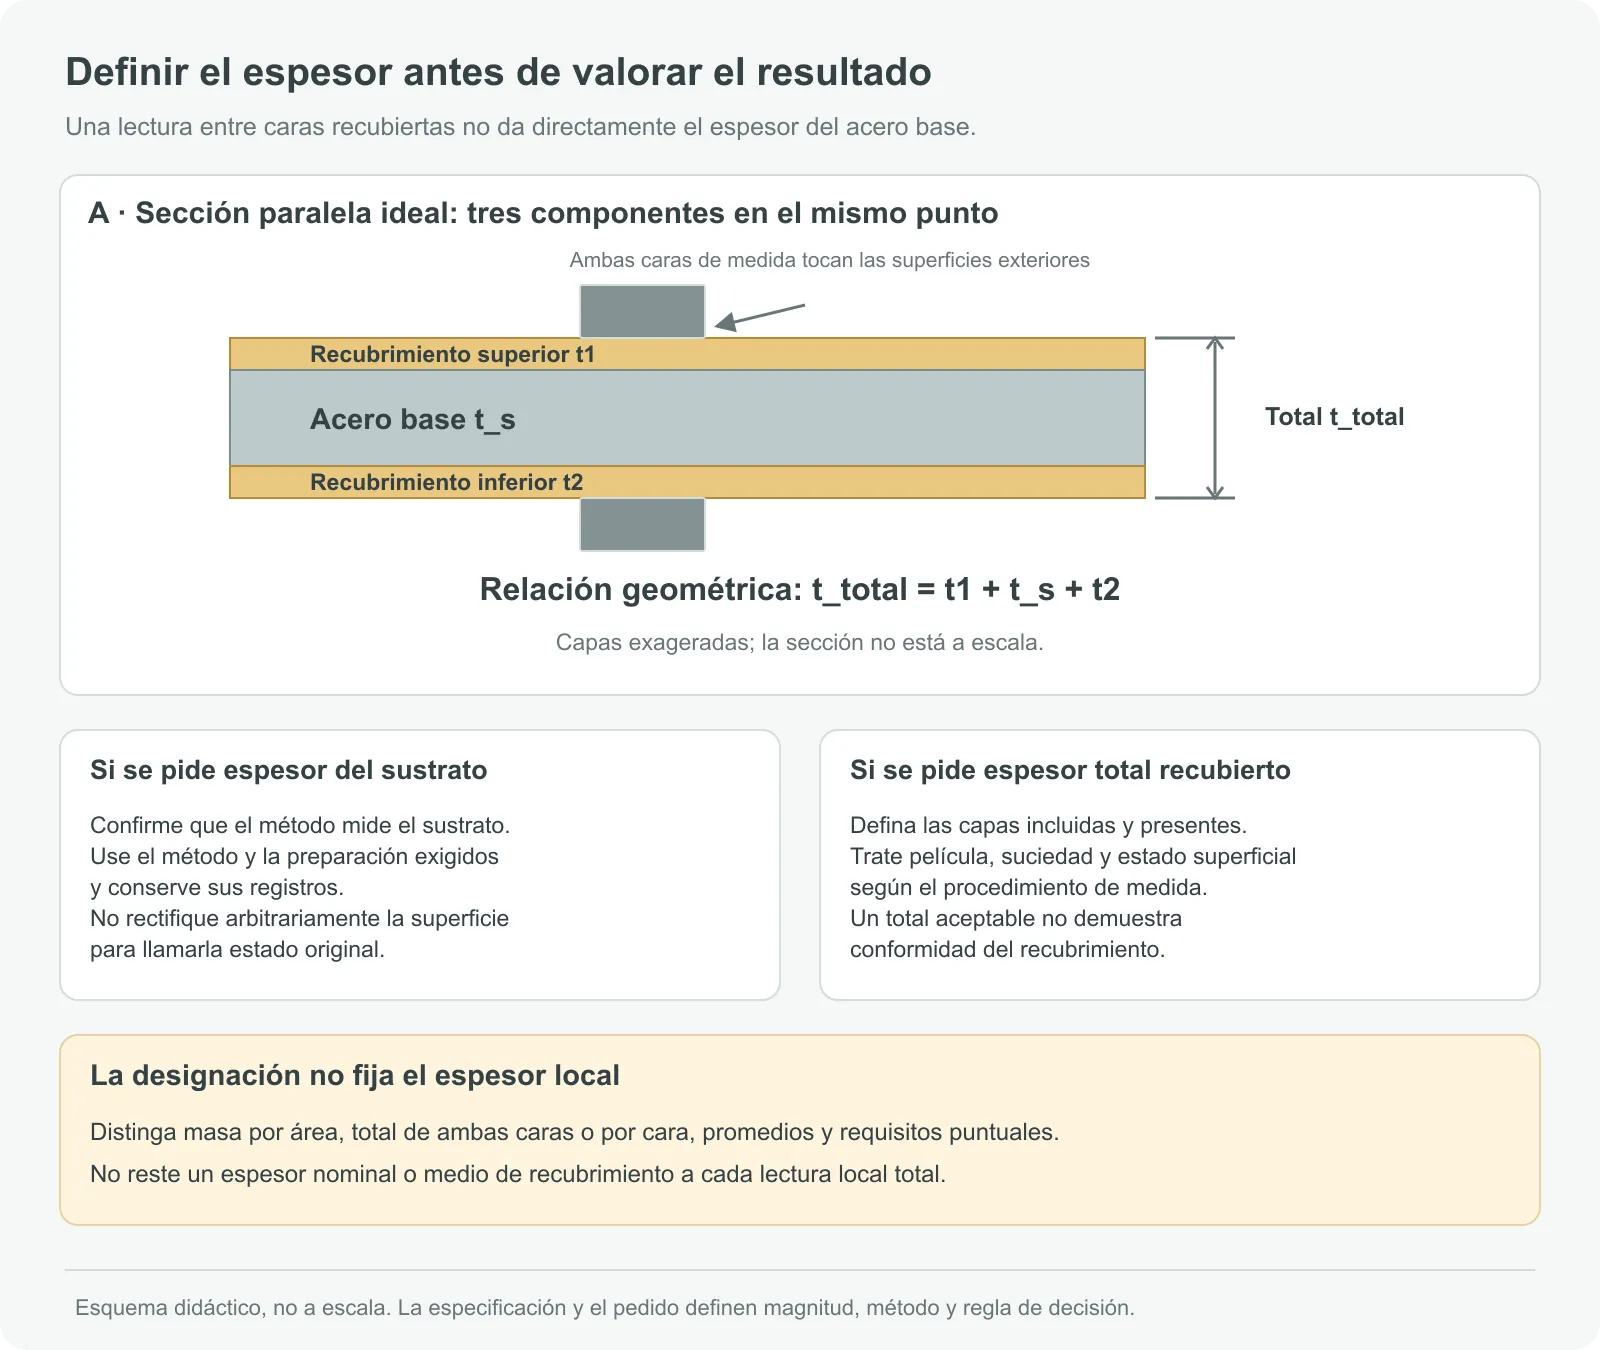
Un micrómetro de exteriores de contacto sobre chapa recubierta indica la distancia entre sus dos superficies exteriores de contacto. En una sección ideal de tres capas paralelas, el espesor total es la suma del acero base y ambos recubrimientos. Esa relación geométrica no significa que los tres componentes ya se hayan medido por separado.
La designación del recubrimiento no fija un espesor en cada punto. Algunas designaciones de zinc por inmersión expresan masa por unidad de superficie evaluada mediante muestreo, con requisitos de suma de ambas caras o por cara y de promedios o puntos individuales. Convertir la designación en un promedio y restarlo de cada lectura no determina el espesor local del sustrato.[6]
Si el pedido exige espesor del sustrato, el método debe producir un resultado con esa definición. Medir el recubrimiento aparte, retirarlo mediante preparación prescrita u optar por otro método exige precisar materiales, posiciones correspondientes y capacidad del método. No elimine el recubrimiento arbitrariamente ni confunda la lectura de un medidor de recubrimiento con espesor del acero base. GalvInfo describe procedimientos específicos, como pesar, retirar el recubrimiento y volver a pesar.[6]
La película protectora desprendible, partículas y suciedad también pueden afectar al contacto. Trátelas conforme al procedimiento acordado y conserve el estado original y los tratamientos realizados. Ante cascarilla, corrosión o rugosidad importante, compruebe primero si el método es apropiado.
5. Registrar juntos los pasos y la revisión de anomalías
Alinee según el método del instrumento, con el eje de medida perpendicular a la superficie local y ambas caras correctamente apoyadas en las superficies exteriores opuestas. Sostenga la chapa de forma estable; evite inclinación, movimiento o aplanarla con el instrumento. Si la lectura fluctúa, revise contacto, fuerza y entorno antes de atribuirlo al material.[4][5]
| Etapa | Qué registrar | Primera revisión ante diferencias |
|---|---|---|
| Identificar material y requisitos | Identificadores, edición de especificación, ancho, definición de espesor y fuente de tolerancia | ¿Los documentos corresponden a este lote y producto? |
| Revisar instrumento y entorno | Identificador, intervalo, verificación, control previo y temperatura relevante | Cero/referencia, caras de medida, daños, diferencia térmica y alcance |
| Identificar y medir el punto | Chapa/probeta, posición, estado del borde y lectura original | Rebabas, partículas, película o contacto inclinado |
| Repetir y comparar | Lecturas repetidas del mismo punto, separadas de otros puntos | Separar repetibilidad y variación por posición; no mirar solo el promedio |
| Decidir | Límites aplicables, regla acordada, revisión y alcance afectado | Valores de borde, puntos anómalos, reglas de repetición y autoridad para disponer |
Repetir en un punto comprueba principalmente la estabilidad de medida; medir puntos distintos investiga variaciones de posición. Promediarlos juntos puede ocultar una zona delgada. Si se exige que cada punto cumpla un límite, otras lecturas mayores no lo convierten en conforme por promedio.
6. Cerca de un límite, conservar el valor original y aplicar la regla
Suponga un pedido con intervalo definido y una lectura cercana al límite inferior. No la redondee primero hasta hacerla parecer aceptable para igualar los decimales del plano. Los dígitos informados y el redondeo deben seguir la regla aplicable, conservando registros originales trazables.
Las mediciones tienen incertidumbre. Una decisión próxima al límite requiere una regla definida. ILAC G8 explica la relación entre resultado, límites de especificación y límites de aceptación, y el acuerdo de la regla antes de medir.[7] En recepción, conviene acordar el tratamiento de resultados limítrofes en compras e inspección, sin elegir la regla después de conocer el resultado.
Si operadores o instrumentos discrepan de forma importante, mantenga el material y el punto mientras verifica método e instrumento. Después siga la repetición aprobada; no cambie puntos o herramientas hasta obtener la cifra deseada.
7. Dejar claro qué se evaluó y qué sigue pendiente
La tabla es una plantilla de campos. Una casilla vacía no significa aceptación. Cada punto que requiera decisión debe tener registro; si se resumen mínimos, máximos o medias, conserve las lecturas de origen.
| Requisito del pedido | Condiciones de medida | Resultado medido | Base y resultado de la decisión |
|---|---|---|---|
| Material, especificación/edición y bobina, chapa o lote correspondiente | Chapa/probeta seleccionada y criterio de muestreo | Referencia al registro pertinente | ¿Se ha establecido la relación documento-material? |
| Espesor nominal o mínimo, intervalo y unidades | Instrumento/estado, fuerza y entorno relevante | Lectura original y unidades | Aplicar límite y regla acordada |
| Espesor del sustrato o total recubierto | Capas presentes, preparación y método | Resultado con la definición indicada | No comparar definiciones de espesor diferentes |
| Posiciones y alcance exigidos | Mapa de puntos, tipo de borde y posición original | Resultados separados por punto y repeticiones necesarias | Anomalías, estado de repetición y alcance de la conclusión |
Ejemplo ficticio: lote IN-DEMO-01, chapa 2, punto P1; definición medida: espesor total recubierto; lectura original ilustrativa: 1.012 mm; instrumento G-DEMO-01. Añada estado del instrumento, referencia del mapa y condiciones ambientales. Si sigue sin aclararse si el pedido exige sustrato o total, registre «Definición de espesor pendiente de aclaración», no «Conforme». La cifra solo ilustra un registro: no es espesor recomendado, tolerancia ni resultado real.
El muestreo respalda la conclusión prevista por el plan; no significa haber medido cada posición de todas las chapas. Ante anomalías, conserve identificadores, fotos de puntos y lecturas originales, y gestione el material afectado según el procedimiento antes de mezclarlo en producción.
8. Un espesor conforme no termina la aceptación
El espesor es una parte de la inspección. Grado, estado de suministro, superficie, forma y requisitos de conformado posterior necesitan su propia base. El espesor recibido conforme no demuestra por sí solo que agujeros, planitud o holguras de la pieza terminada sean aceptables.
Para revisar una pieza de chapa o estampación, comparta requisitos, certificado, identificación recibida, mapa de puntos y lecturas originales. Si no se ha definido sustrato frente a total, explique si la pieza soporta carga, encaja, desliza o presenta una cara visible. Así se relaciona el pedido con la función final.
- [1] U. S. Steel — Coated Sheet: tablas nominales/mínimas y posiciones de medida del producto.
- [2] JCGM/BIPM — VIM 4.15: resolución de un dispositivo visualizador.
- [3] JCGM/BIPM — VIM 2.13: exactitud de medida.
- [4] Mitutoyo — Quick Guide, PG11: uso de micrómetros de exteriores.
- [5] Mitutoyo — Check Points for Small Tool Instruments, pp.1–2: micrómetros de exteriores.
- [6] GalvInfoNote 1.1, Rev4.0 dic.2020, PDF pp.1–3: designaciones y medición del recubrimiento.
- [7] ILAC G8:09/2019 — Reglas de decisión y declaraciones de conformidad, pp.5–10.