1. “1.0 mm” ifadesini değerlendirilebilir bir şart haline getirin
Kontrol kaydı malzeme kalitesini, ürün biçimini, şartname ve sürümünü, kalınlık şartını, sac genişliğini ve tolerans sınıfını tanımlamalıdır. Sıcak haddelenmiş, soğuk haddelenmiş, metal kaplamalı sac ve geniş bobinden dilinen şerit, nominal kalınlıkları aynı diye aynı tolerans tablosuna tabi olmaz.
Nominal kalınlıkla siparişi minimum kalınlıkla siparişten ayırın. İlkinde ilgili artı ve eksi sapmalar gerekir. Minimum kalınlık için de kapsamı ve izin verilen üst sapmayı okuyun; bunu kendiliğinizden simetrik ± toleransa çevirmeyin. U. S. Steel kaplamalı sac için kalınlık ve genişlik aralıklarına göre ayrı tablolar yayımlar.[1]
Çizim, sipariş ve tedarikçi teyidi çelişiyorsa hangi kontrollü şartın geçerli olduğunu açıklığa kavuşturun. Düşük bir değer gördükten sonra daha geniş bir tablo seçmeyin. Gauge dönüşümü tek başına teslim alınan malzemenin kabul aralığını belirlemez.
2. Cihazı ondalık basamak sayısına değil işe göre seçin
Cihaz gerekli noktaya ulaşmalı; yüzeye ve kalınlık aralığına uygun olmalıdır. Geleneksel dış çap mikrometresinin erişim derinliği sınırlıdır. Geniş sacın iç bölgeleri ölçülecekse erişilebilir bir yöntem veya onaylı numune alma ve hazırlama gerekir. Yalnız ulaşılabilen kenarı ölçmek tüm sacı temsil etmez.
Gösterge çözünürlüğü ayırt edilebilen gösterge değişimiyle ilgilidir; ölçüm doğruluğuyla aynı değildir. İzin verilen maksimum hata, kalibrasyon veya doğrulama durumu, tekrarlanabilirlik ve ölçüm süreci belirsizliği de değerlendirilmelidir. Ekranın 0.001 mm göstermesi bu doğruluğu garanti etmez.[2][3]
Kullanımdan önce ölçme yüzlerini temizleyin, hareketi kontrol edin, talimata göre sıfır veya uygun referansı doğrulayın. Sıfır kontrolü ölçüm aralığının kalibrasyonu yerine geçmez. Cihaz ve malzeme uygun ortamda kararlı, birbirine yakın sıcaklıklara ulaşmalıdır. Tamburu elle daha fazla sıkmak yerine belirtilen sabit kuvvet mekanizmasını kullanın. Mitutoyo dış mikrometre talimatlarında sıcaklık, temizlik ve ölçme kuvvetini ele alır.[4][5]
3. Her ölçüm noktasını ilk saca geri bağlayın
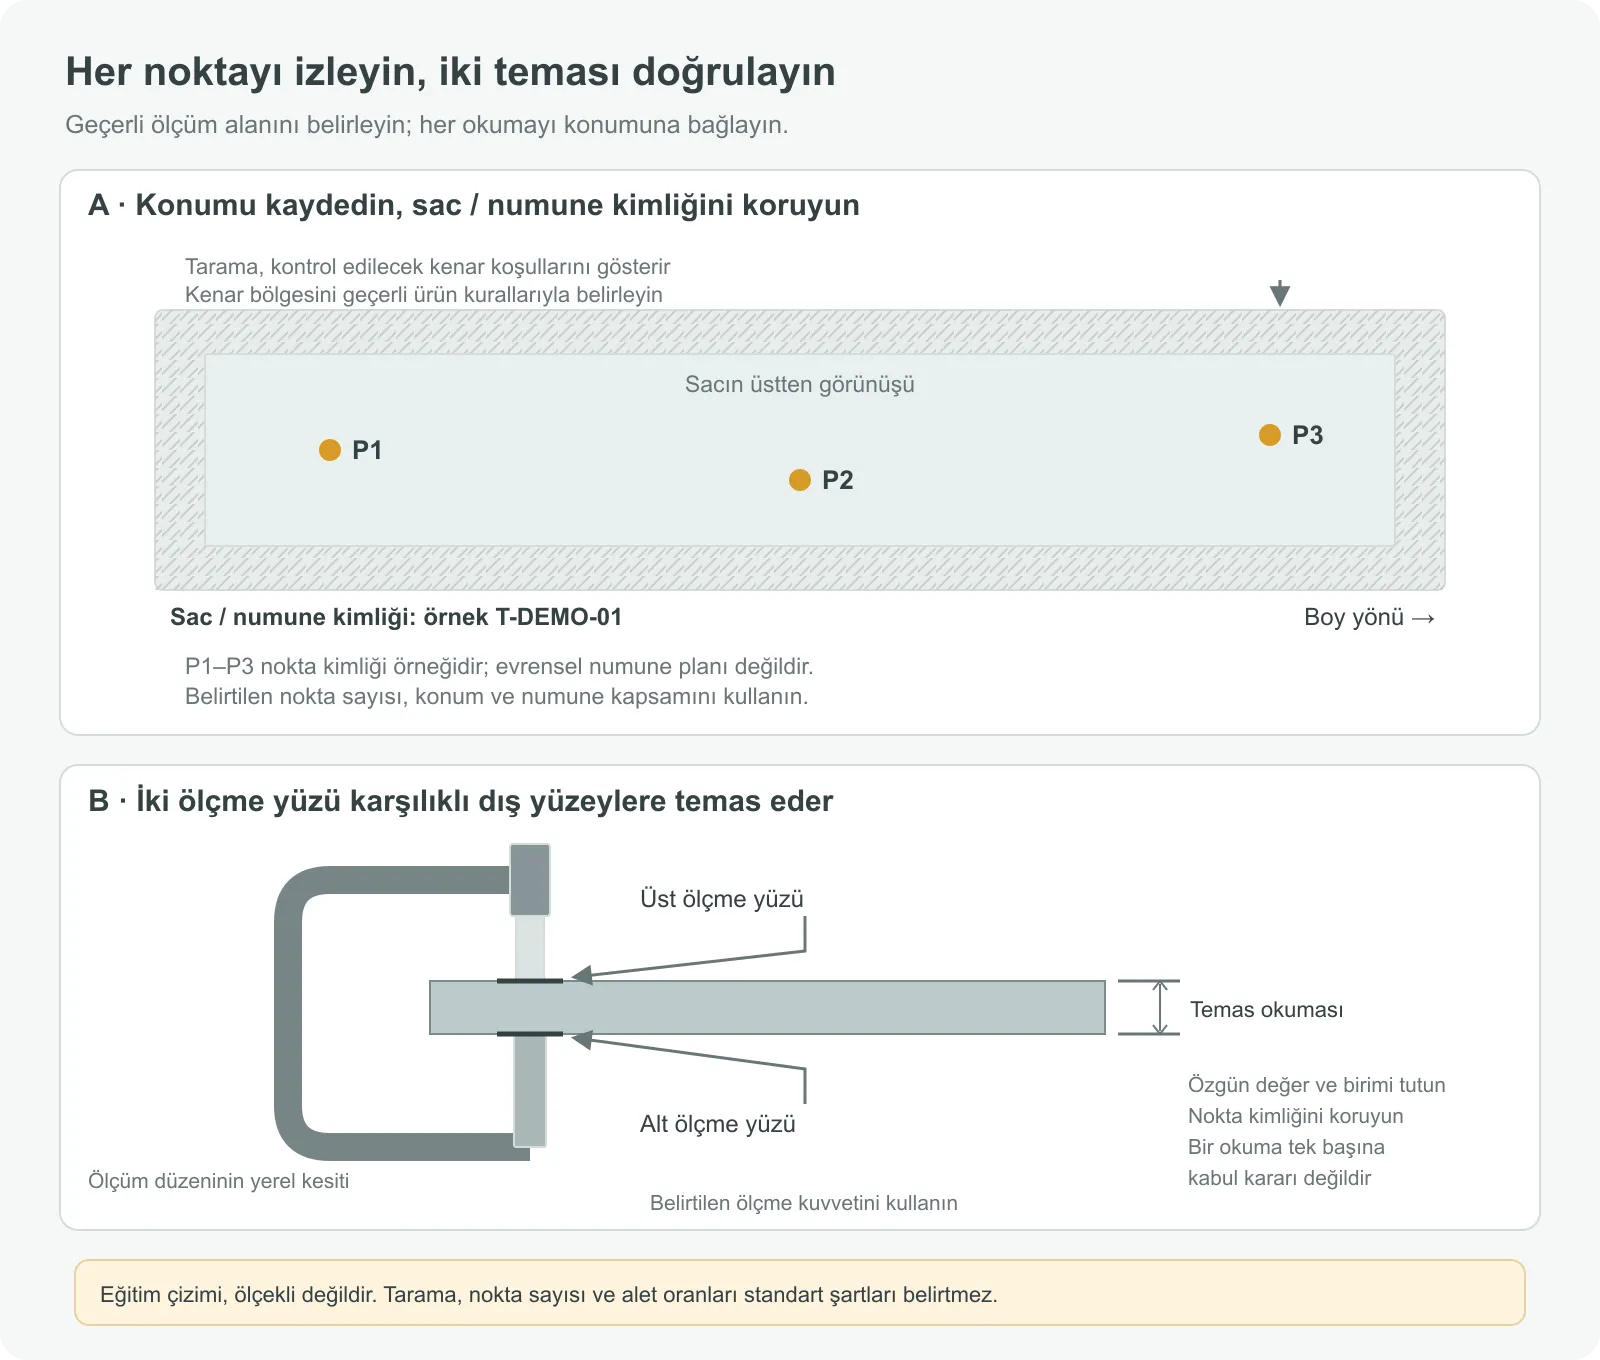
Seçilen sacı veya numuneyi tanımlayın ve bobin, levha ya da giriş partisiyle ilişkisini koruyun. Noktaların yerini kaydedin. Boy ve en boyunca noktalar konuma bağlı farkları görmeye yardımcı olur; sayı, yer ve seçim ise ürün şartları ve kontrol planınca belirlenir.
Kesme çapağı, kıvrılmış kenar veya yerel şekil değişimi teması etkileyebilir. Ürün şartları bir kenar bölgesini hariç tutabilir; hadde kenarı, kesilmiş kenar ve dar şerit arasında ayrım yapabilir. U. S. Steel ilgili kaplamalı ürünleri için kenardan ölçüm uzaklığı belirtir.[1] Gerçek ürünün kuralını kullanın; tek bir uzaklığı bütün saclar için genellemeyin.
Kabul noktalarıyla kenar sorununu araştırmak için eklenen noktaları ayrı kaydedin. Yüzeyde gizlice parlak bir oyuk taşlayıp o kalınlığı ilk durum diye sunmayın. Numune hazırlamak gerekiyorsa yöntemi ve altlık veya kaplamayı değiştirip değiştirmediğini tanımlayın.
4. Kaplamalı sacda ölçülen iki yüzeyi belirleyin
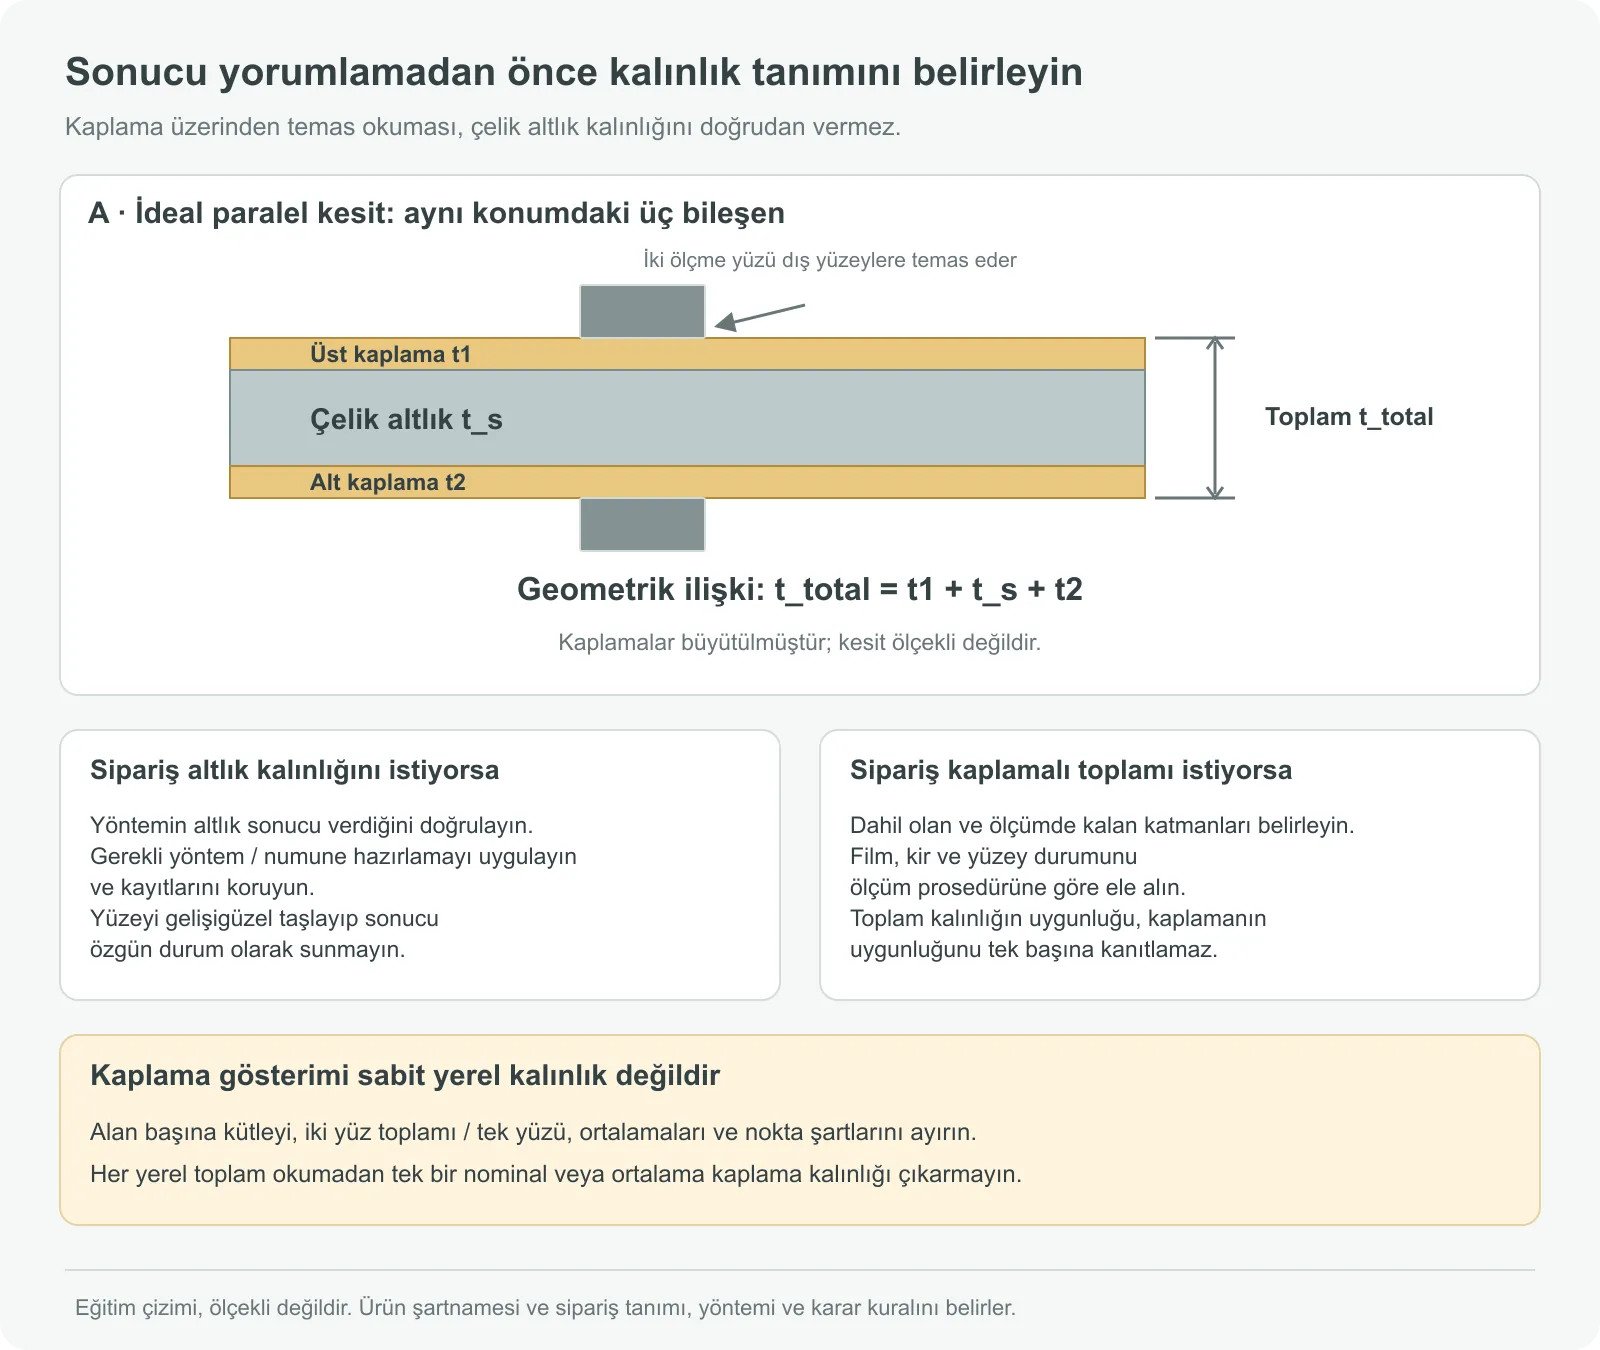
Kaplamalı sacda sıradan temaslı dış mikrometre, iki dış temas yüzeyi arasındaki uzaklığı okur. İdeal, paralel üç katmanlı kesitte toplam kalınlık çelik altlığın ve iki kaplamanın toplamıdır. Bu geometrik ilişki, üç bileşenin ayrı ayrı ölçüldüğü anlamına gelmez.
Kaplama gösterimi her noktada sabit bir kalınlık değildir. Bazı sıcak daldırma çinko gösterimleri, belirli numune alma düzeniyle değerlendirilen birim alan başına kütleyi ifade eder; iki yüz toplamı veya tek yüz şartları, ortalamalar ve tekil noktalar ayrılmalıdır. Gösterimi bir ortalamaya çevirip her mikrometre değerinden çıkarmak o noktadaki altlık kalınlığını belirlemez.[6]
Sipariş altlık kalınlığı istiyorsa yöntem bu tanıma uygun sonuç vermelidir. Kaplamayı ayrı değerlendirmek, numuneden usulüne göre kaldırmak veya başka bir yöntem kullanmak; malzeme uygunluğunu, eşleşen konumları ve yöntem yeterliliğini tanımlamayı gerektirir. Kaplamayı gelişigüzel taşlamayın; kaplama ölçer sonucunu çelik altlık kalınlığı saymayın. GalvInfo tartma–kaplama kaldırma–yeniden tartma gibi özel değerlendirme yöntemlerini açıklar.[6]
Soyulabilir koruyucu film, yapışık parçacıklar ve kir de teması etkileyebilir. Bunları kararlaştırılan ölçüm prosedürüne göre ele alın; ilk durum ve işlem kaydını koruyun. Tufal, korozyon veya belirgin pürüzlülük varsa önce yöntemin bu yüzeye uygunluğunu kontrol edin.
5. Ölçüm adımlarıyla anormallik kontrollerini birlikte kaydedin
Cihaz yöntemine göre hizalayın: ölçüm ekseni yerel yüzeye dik olmalı ve iki ölçme yüzü karşılıklı dış yüzeylere doğru oturmalıdır. Sacı kararlı destekleyin; eğilme, hareket ve cihazla yerel şekli zorla düzleştirmeden kaçının. Değer kararsızsa farkı malzemeye bağlamadan önce temas, kuvvet ve ortamı kontrol edin.[4][5]
| Aşama | Kayıt | Fark görülürse ilk kontrol |
|---|---|---|
| Malzeme ve şartları belirleme | Kimlikler, şartname sürümü, genişlik, kalınlık tanımı ve tolerans kaynağı | Belgeler bu parti ve ürün aralığını kapsıyor mu? |
| Cihaz ve ortam kontrolü | Cihaz kimliği, aralık, doğrulama, kullanım öncesi kontrol ve sıcaklık koşulları | Sıfır/referans, ölçme yüzleri, hasar, sıcaklık farkı ve erişim |
| Konumu tanımlama ve ölçme | Sac/numune kimliği, nokta, kenar durumu ve özgün okuma | Çapak, parçacık, film veya eğik temas |
| Tekrarlama ve karşılaştırma | Aynı noktadaki tekrarlar ile diğer noktaları ayrı tutma | Tekrarlanabilirlik ve konum farkını ayırma; yalnız ortalamaya bakmama |
| Karar verme | Geçerli sınırlar, kararlaştırılmış kural, inceleme ve etkilenen kapsam | Sınırdaki sonuçlar, anormal noktalar, tekrar kuralları ve yetkili işlem kararı |
Aynı noktada tekrarlamak öncelikle ölçüm kararlılığını sınar; farklı noktalar konum değişimini araştırır. Bunları birlikte ortalamak yerel ince bölgeyi gizleyebilir. Her noktanın sınırı sağlaması gerekiyorsa başka yerlerdeki yüksek değerler onu ortalamayla uygun yapmaz.
6. Sınıra yakın değeri koruyun, kararlaştırılan kuralı uygulayın
Siparişin belirli bir kalınlık aralığı olduğunu ve bir noktanın alt sınıra yakın okunduğunu varsayalım. Çizimdeki basamak sayısına uydurmak için sonucu önce kabul edilebilir görünen bir sayıya yuvarlamayın. Raporlama basamakları ve yuvarlama geçerli kurala uymalı, izlenebilir özgün kayıtlar korunmalıdır.
Ölçümlerde belirsizlik vardır. Sınır yakınındaki uygunluk kararı tanımlı bir karar kuralı gerektirir. ILAC G8 sonuç, şartname sınırları ve kabul sınırları arasındaki ilişkiyi ve kuralın ölçümden önce belirlenmesini açıklar.[7] Giriş kontrolünde bu yaklaşım, sonuç görüldükten sonra kural seçmek yerine sınır değerlerin satın alma ve kontrol planında nasıl ele alınacağını önceden kararlaştırmaya yardımcı olur.
Operatör veya cihaz sonuçları belirgin biçimde farklıysa yöntem ve cihaz durumunu araştırırken aynı malzeme ve noktayı koruyun. Sonra onaylı tekrar düzenini izleyin; istenen sayıya ulaşana kadar nokta ya da cihaz değiştirmeyin.
7. Neyin değerlendirildiğini ve neyin açık kaldığını gösterin
Aşağıdaki tablo bir alan şablonudur. Boş alan uygunluk sonucu değildir. Karar gerektiren her noktanın kaydı bulunmalı; minimum, maksimum veya ortalama özetlenirse kaynak okumalar da korunmalıdır.
| Sipariş şartı | Ölçüm koşulları | Ölçülen sonuç | Karar dayanağı ve sonuç |
|---|---|---|---|
| Malzeme, şartname/sürüm ve ilgili bobin, sac veya giriş partisi | Seçilen sac/numune kimliği ve örnekleme dayanağı | İlgili kayıt referansı | Belge–malzeme ilişkisi kurulmuş mu? |
| Nominal/minimum kalınlık, aralık ve birimler | Cihaz/durum, kuvvet yöntemi ve ilgili ortam | Özgün okuma ve birim | Geçerli sınır ile kararlaştırılmış kuralı uygulama |
| Altlık veya kaplamalı toplam kalınlık | Ölçümdeki katmanlar, hazırlama ve yöntem | Belirtilen tanıma uygun sonuç | Farklı kalınlık tanımlarını karşılaştırmama |
| Gerekli konumlar ve kontrol kapsamı | Nokta haritası, kenar türü ve özgün sac konumu | Noktalar ve gerekli tekrarları ayrı yazma | Anormallik, tekrar durumu ve sonucun kapsamı |
Kurgusal kayıt örneği: giriş partisi IN-DEMO-01, sac 2, nokta P1; ölçülen tanım kaplamalı toplam kalınlık; örnek özgün gösterge 1.012 mm; cihaz G-DEMO-01. Cihaz durumu, nokta haritası ve ilgili ortam kayıtlarını da ekleyin. Siparişin altlık mı toplam mı istediği hâlâ belirsizse karar alanına “Kalınlık tanımı açıklama bekliyor” yazın, “Uygun” değil. Sayı yalnız kayıt örneğidir; önerilen kalınlık, tolerans veya gerçek muayene sonucu değildir.
Numune alma, kontrol planında tanımlanan sonucu destekler; her sacın her noktasının ölçüldüğü anlamına gelmez. Anormallikte kimlikleri, nokta fotoğraflarını ve özgün değerleri koruyun; etkilenen malzemeyi üretime karıştırmadan önce prosedürüne göre ele alın.
8. Kalınlık sonucu malzeme ve parça kabulünü tamamlamaz
Kalınlık, malzeme kontrolünün bir bölümüdür. Kalite, teslim durumu, yüzey, sac şekli ve sonraki şekillendirme gerekleri ayrı dayanak ister. Uygun giriş kalınlığı, bitmiş parçanın delik konumlarını, düzlemselliğini veya montaj boşluğunu otomatik olarak doğrulamaz.
Sac veya pres parçası incelemesi için malzeme şartlarını, sertifikayı, teslim kimliklerini, nokta haritasını ve özgün okumaları paylaşın. Altlık mı kaplamalı toplam mı gerektiği belli değilse parçanın yük taşıma, geçme, kayma veya görünür yüzey işlevini açıklayın. Böylece satın alma şartı son parçanın işleviyle eşleşir.
- [1] U. S. Steel — Coated Sheet: nominal/minimum kalınlık tabloları ve ürüne özgü ölçüm konumları.
- [2] JCGM/BIPM — VIM 4.15: gösterge çözünürlüğü.
- [3] JCGM/BIPM — VIM 2.13: ölçüm doğruluğu.
- [4] Mitutoyo — Quick Guide, PG11: dış mikrometre kullanımı.
- [5] Mitutoyo — Check Points for Small Tool Instruments, s.1–2: dış mikrometreler.
- [6] GalvInfoNote 1.1, Rev4.0 Aralık2020, PDF s.1–3: kaplama gösterimleri, değerlendirme temeli ve ölçüm.
- [7] ILAC G8:09/2019 — Karar Kuralları ve Uygunluk Beyanları, s.5–10.