本文主要讨论普通碳钢和低合金钢零件。换成不锈钢、铝或已镀覆的材料时,应重新确认适用的处理体系,不能直接套用同一工艺。
1. 发黑是什么?颜色来自表面反应
钢铁零件常见的氧化发黑,通过化学反应在表面形成以四氧化三铁(Fe₃O₄)为代表的黑色氧化膜。这层膜很薄,通常能保留较多原有表面纹理,对尺寸的影响较小。因此,当零件需要黑色外观,同时又有孔、轴、螺纹等配合要求时,发黑往往是值得评估的方案。[1]
但“尺寸影响小”不等于所有尺寸都可以免检。前处理造成的表面变化、处理后的残留物,以及最终的油或封闭层,都需要结合实际配合检查。精密零件应明确图纸尺寸是在表面处理前还是处理后验收。
发黑后的防锈表现也不能只看氧化膜。Birchwood Technologies 的工艺说明明确把合适的防锈油与防护效果联系在一起。对使用油封的零件,油膜是否完整、后续是否被清洗掉、储存和包装是否合适,都会改变实际保护条件。[2]
还要注意,供应商所说的“发黑”可能包含传统热发黑、中温氧化发黑、常温黑化等不同路线。不能只凭成品颜色相同,就认定它们的膜层、性能和适用规范相同。 询价时应写清采用的工艺及后处理,不能只写颜色。[1]
2. 磷化是什么?先分清铁系、锌系和锰系
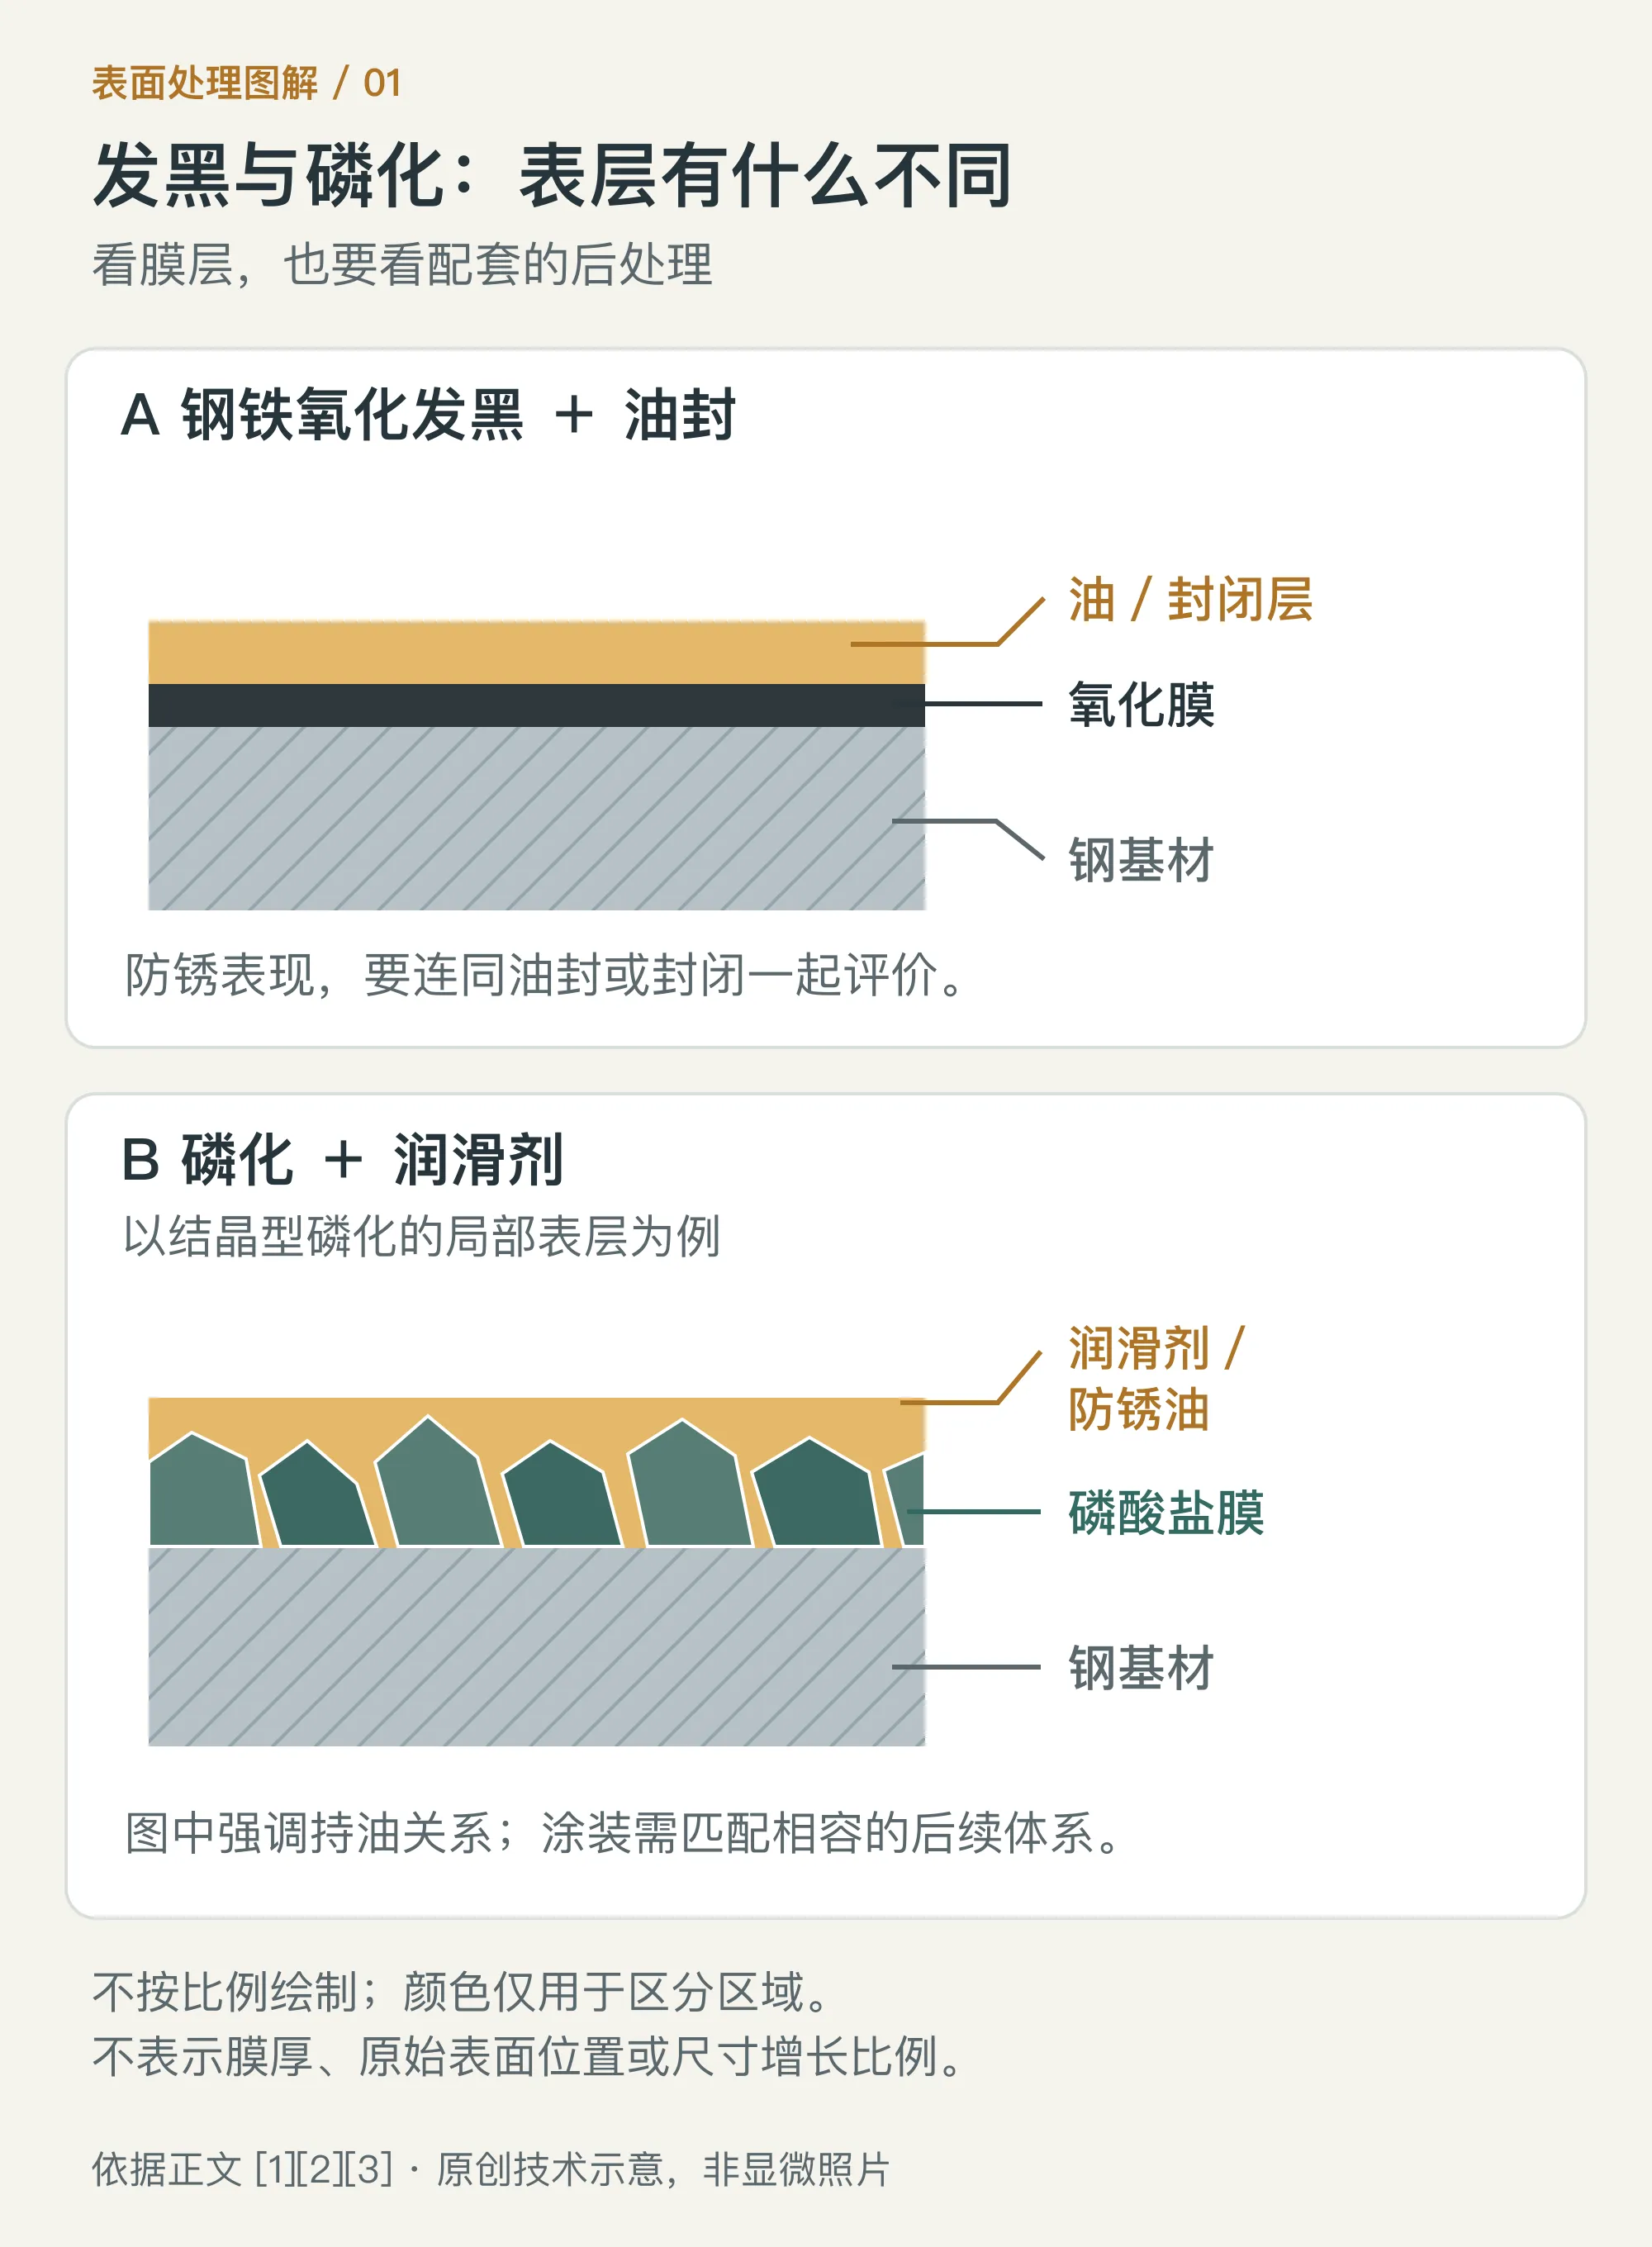
磷化是在金属表面形成难溶磷酸盐转化膜的处理方法。它既可以为后续涂层提供基础,也可以配合油或其他润滑剂使用。不同用途对膜层结构、膜重和后处理的要求不同,所以“做磷化”还不够具体。[3]
这些是常见应用方向,不是每一类工艺的全部用途。Narayanan 的技术综述区分了涂装用磷化和机械摩擦应用,并指出,磷化层保持润滑剂的能力是其作用的一部分;不能把相关效果理解为零件可以长期无润滑运行。[3]
锌系磷化也不等于镀锌。前者形成磷酸盐转化膜,后者形成金属锌镀层。两者的膜层性质和防护机制不同,不能因为名称里都有“锌”就互相替代。
| 磷化类型 | 常见用途 | 选型时重点确认 |
|---|---|---|
| 铁系磷化 | 作为涂装前处理,常用于防腐要求相对温和的涂装体系 | 是否适配所用涂料;完成涂装后的附着力和防腐验收 |
| 锌系磷化 | 作为涂装底层,或配合防锈油、润滑剂承担防锈和成形辅助功能 | 具体用途、膜层要求及配套后处理;不能把不同体系混为一谈 |
| 锰系磷化 | 配合润滑剂,用于部分机械接触面的磨合、减轻咬合和磨损 | 润滑条件、接触面状态、配合尺寸,以及磨合后的功能 |
3. 把发黑和磷化放在同一张表里比较
这张表没有给出统一的“谁更防锈”或“谁更便宜”。因为真正交付的是经过一整套处理的零件,单独比较两种工艺的名称,会漏掉决定结果的条件。
| 比较项目 | 钢铁氧化发黑 | 磷化 |
|---|---|---|
| 表面形成什么 | 典型为黑色氧化膜 | 磷酸盐转化膜,需区分铁系、锌系、锰系及具体配方 |
| 常见选用目的 | 黑色外观、较小的尺寸影响,配合后处理防锈 | 涂装前处理,或配合油及润滑剂用于防锈、成形或磨合 |
| 怎样判断防锈性 | 连同油封或封闭层一起评价 | 连同封闭、油或后续涂层一起评价 |
| 对配合尺寸的影响 | 通常较小,但关键配合仍应在规定的成品状态下检查 | 与膜层类型、膜重、表面结构和后处理有关,不能统一视为可忽略 |
| 后续还要喷粉或喷漆时 | 不能默认把已油封的发黑面直接作为合格涂装底层 | 铁系、锌系常见于涂装前处理,但仍需与整套涂装工艺匹配 |
| 摩擦和润滑方面 | 应评价实际表面状态和配套润滑条件 | 部分锰系、锌系体系可配合润滑剂工作,不能据此保证干摩擦性能 |
| 采购文件应写什么 | 发黑路线、适用规范、封闭方式、外观及成品验收要求 | 磷化类型、适用规范、膜层要求、后处理及成品验收要求 |
4. 防锈性怎么比?把后处理和使用环境一起写清楚
比较“发黑+防锈油”与“磷化+防锈油”,和比较“发黑+防锈油”与“磷化+完整涂装”,是两件不同的事。后者包含了不同的保护层和工序,不能把测试结果全部归因于发黑或磷化本身。
磷化膜存在孔隙,仅凭形成了磷化层,不能推定已经满足长期防锈要求。后续的油、封闭剂或涂层,需要与预期环境共同评价。[3] 比较方案时,至少要明确:
- 零件用于干燥室内,还是会遇到冷凝水、户外雨水、盐分或清洗液。
- 交付时是否带油;装配前是否会脱脂或清洗;使用中能否维护油膜。
- 是否还有喷粉、喷漆或其他涂层,以及这些涂层采用什么验收要求。
- 试样是平板还是实际零件,边缘、孔口、接缝和容易积液的位置如何评价。
盐雾验收需要明确哪些条件
有盐雾要求时,要同时约定试验方法、持续时间、试样状态和失效判据。例如,观察钢基材红锈,和观察涂装起泡或划线处腐蚀扩展,并不是同一项验收。
ASTM B117 的公开说明指出,这项标准规定的是盐雾试验环境,并不为每种产品规定统一的试验时长或结果判定;单独的盐雾结果也不能直接换算成自然环境中的使用年限。[4] 因此,供应商只报一个小时数,还不足以完成方案比较。
5. 哪些尺寸和功能位置要特别检查?
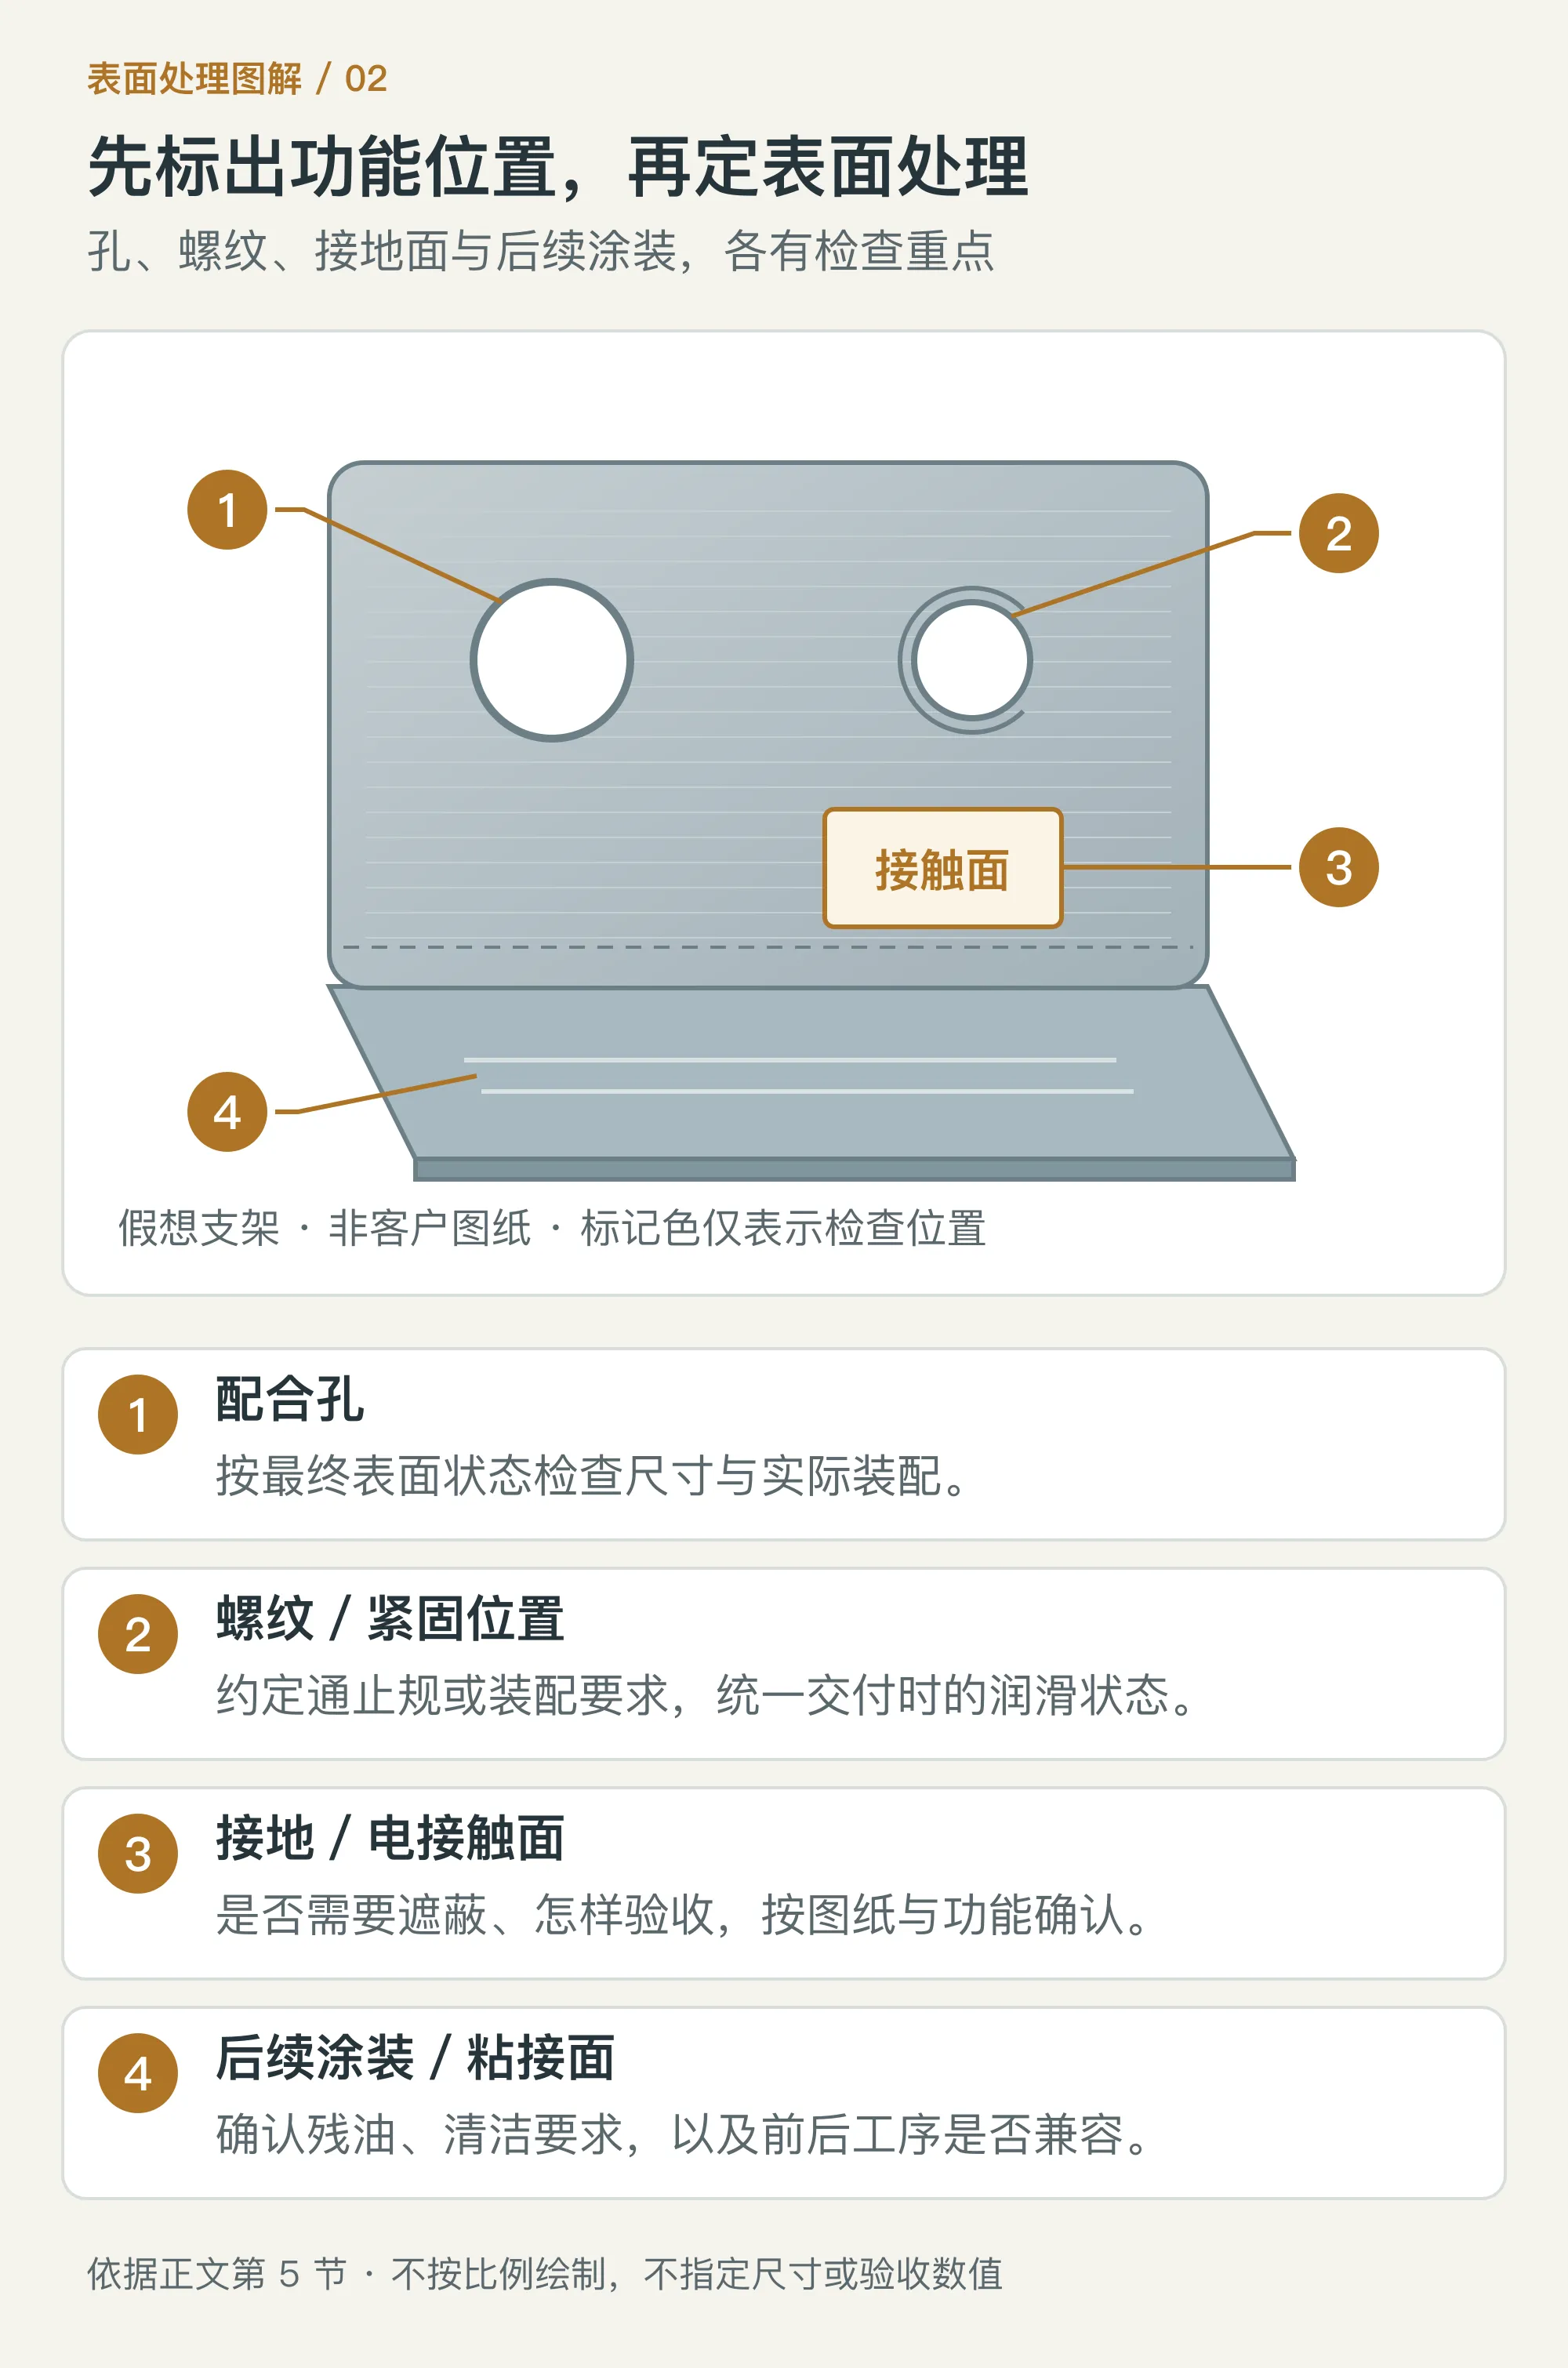
有配合要求的零件,应按最终交付状态确认尺寸和功能。 不能把“发黑膜薄”写成所有尺寸都不受影响,也不能给所有磷化工艺套一个固定厚度。
磷化处理中经常使用“膜重”,即单位面积上的膜层质量,例如 g/m²,作为控制指标之一。膜重和几何厚度是不同的量;膜层结构、孔隙和表面起伏不同,不能把某个膜重直接当成通用的尺寸增量。技术综述也指出,膜重本身不足以单独评价防腐质量。[3]
在图纸上,建议把下面几类位置单独标出:
这些要求应围绕零件实际功能提出,不必把每个普通尺寸都列成特殊验收项目。
- 定位孔、销轴配合面和紧密滑动面: 明确尺寸、表面状态和检查时机,必要时用实际装配验证。
- 螺纹和紧固连接: 明确通止规或装配要求;连接性能有要求时,还要统一交付时的润滑状态。
- 接地或电接触位置: 明确接触面是否允许处理、是否需要遮蔽,以及成品电气功能怎样验收。不能用颜色或膜薄来判断导电效果。
- 后续需要涂装或粘接的位置: 明确残油、清洁和前处理要求,避免表面处理完成后又出现工序不兼容。
6. 按零件用途选,比按颜色选更直接
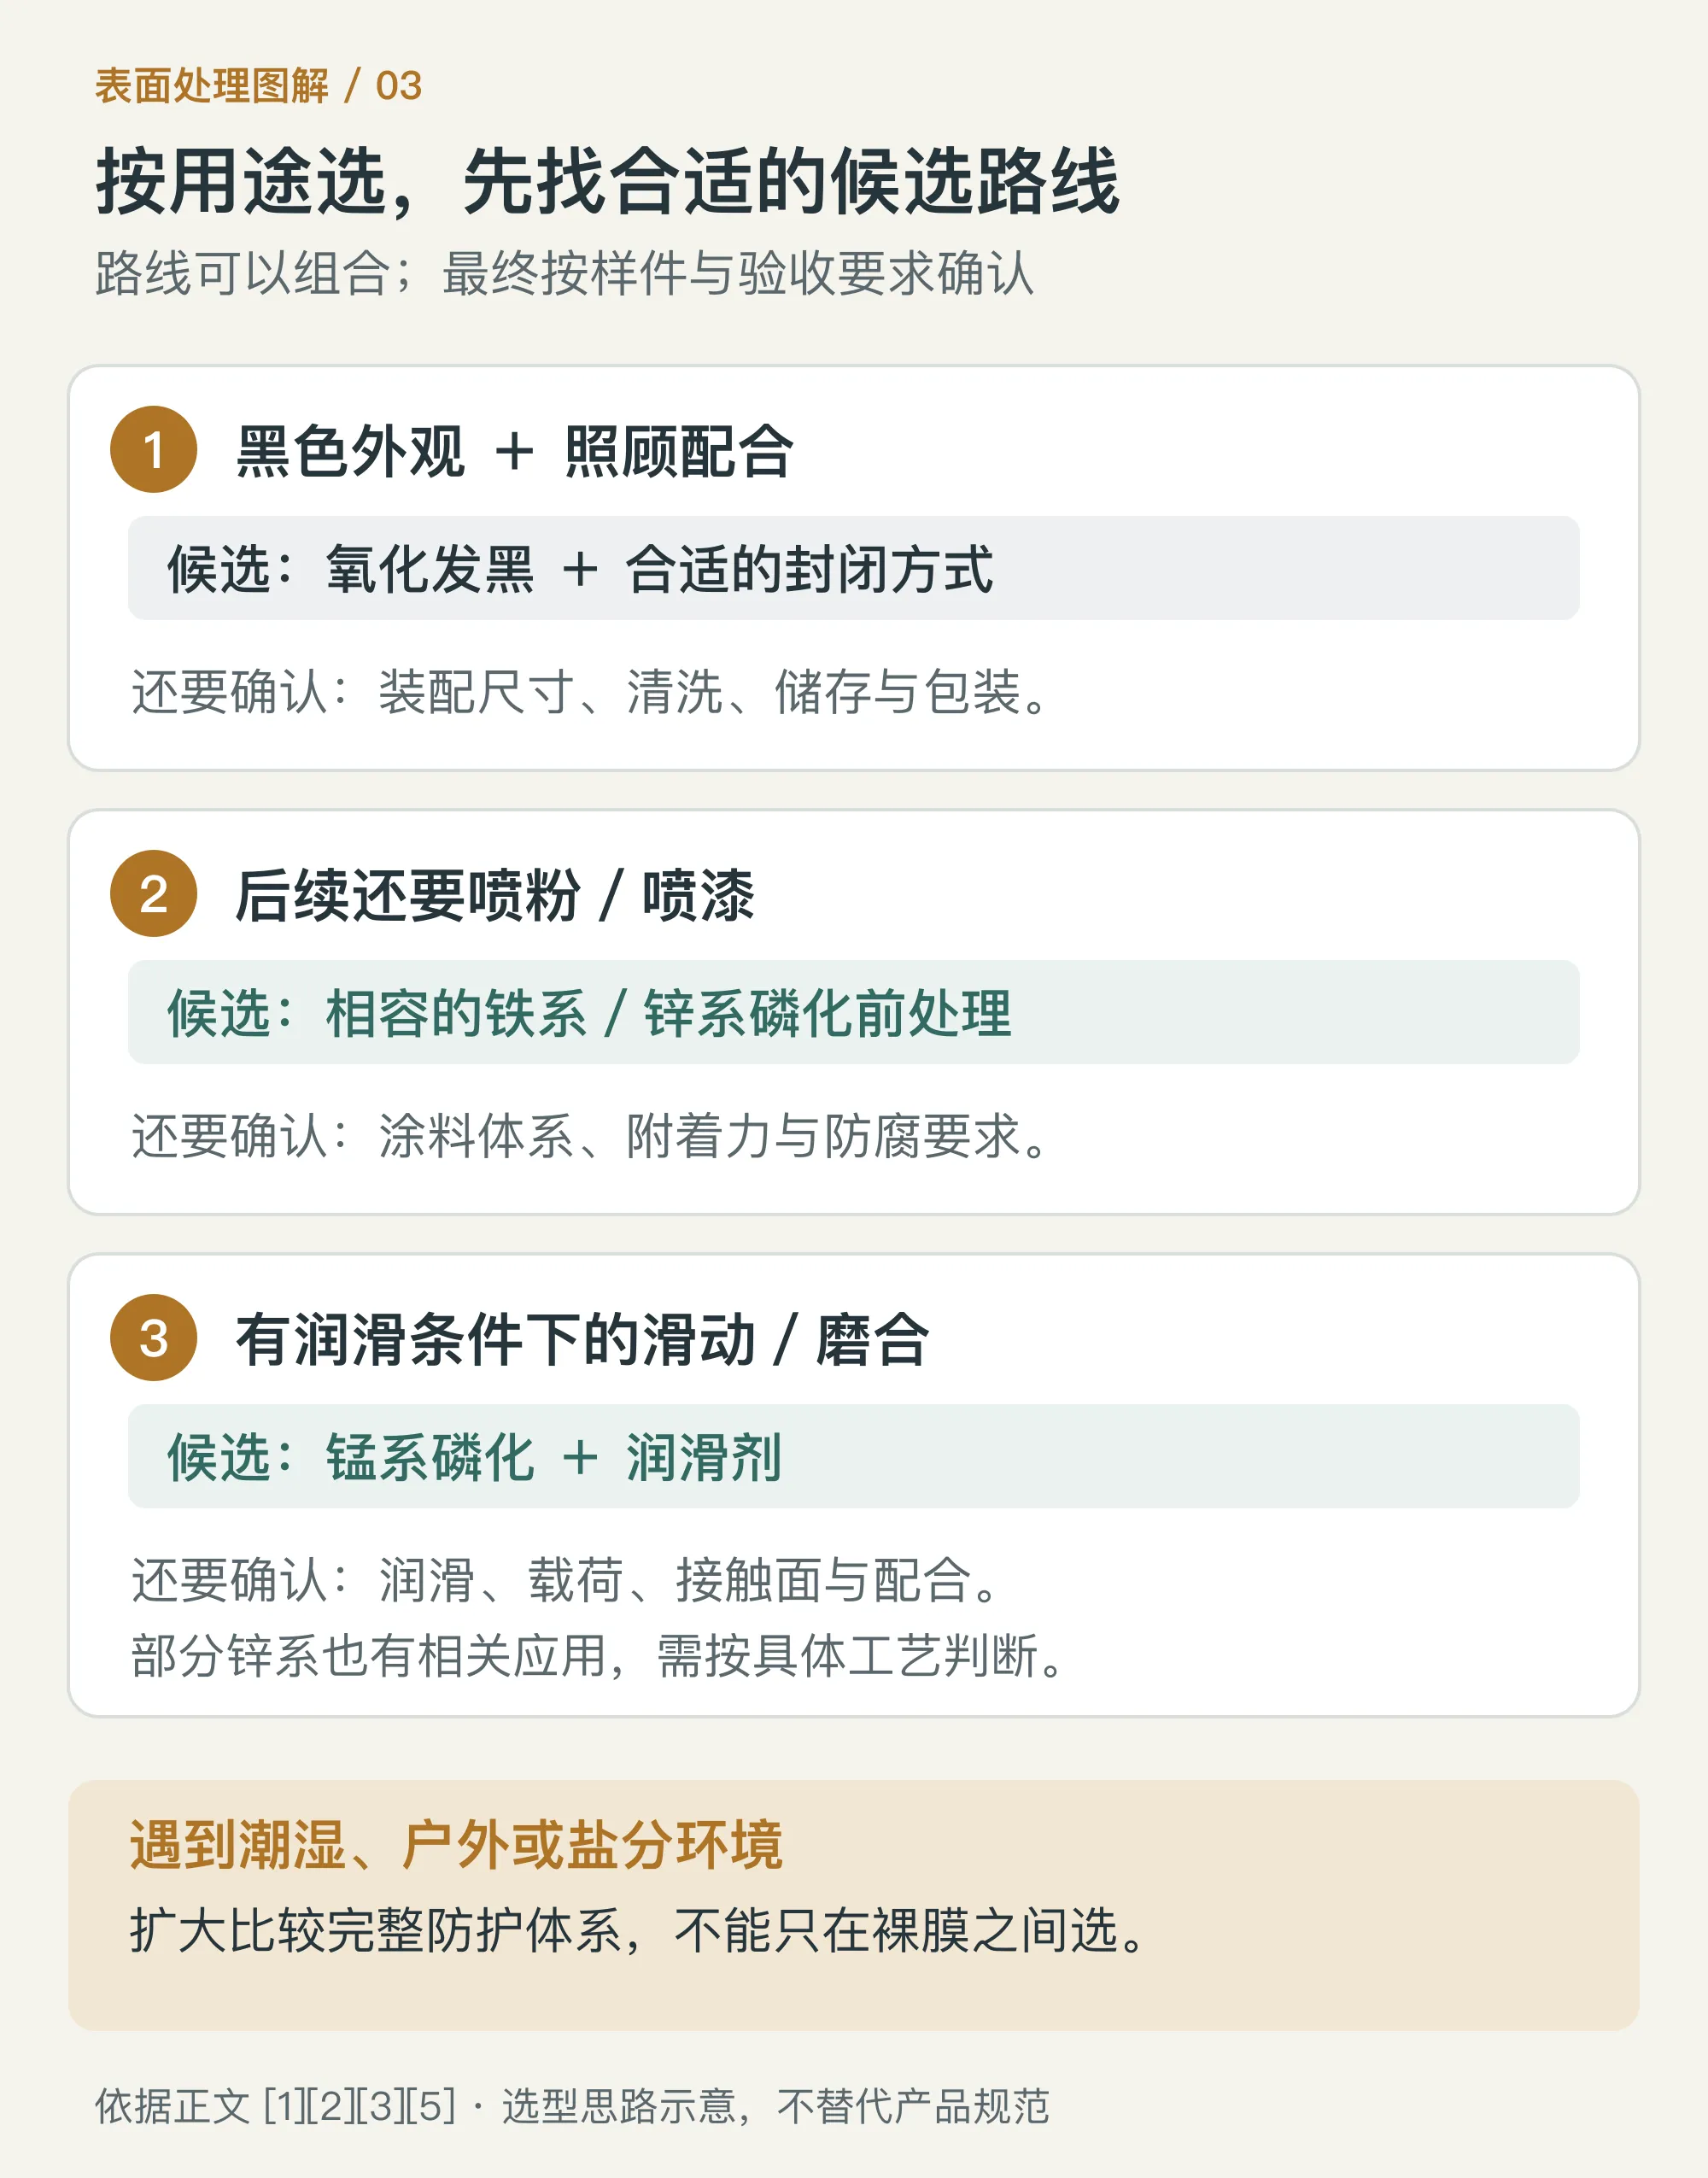
需要黑色外观,同时又要照顾配合尺寸
可以先评估钢铁氧化发黑,再确认适用的封闭方式、外观样板和成品配合。若零件会反复清洗、接触潮气,或不能带油,应把这些条件提前交给供应商,不能沿用“室内、带油、妥善包装”条件下的判断。
零件最终还要喷粉或喷漆
应先确定完整的涂装体系,再选择兼容的前处理。铁系或锌系磷化可能是候选方案,选择取决于基材、涂料、前处理线和防腐要求。既然最后会被涂层覆盖,就不应把磷化前后的深浅颜色作为主要选择依据。[3]
零件有滑动接触或磨合要求
可以评估锰系磷化与润滑剂的组合,重点确认载荷、相对运动、接触面状态和配合。锌系体系也有相关应用,但需要针对实际工艺判断。[3][5] “做了磷化”不能代替磨合或功能验证,更不能自动推出可以无油运行。
零件长期处于潮湿、户外或盐分环境
先确定所需防护和维护条件,再比较完整表面处理方案。不要把选择限定成裸发黑与裸磷化二选一;必要时还应把适合基材的其他涂镀层纳入比较。有关不同处理家族的区别,可继续阅读喷粉、电镀与阳极氧化对比。
7. 图纸和询价怎样写,供应商才不会各做各的?
“发黑”和“磷化”可以作为起点,但下单前应把以下内容补成双方认可的要求:
| 要写清的内容 | 对采购和工程有什么作用 |
|---|---|
| 材料牌号、原始表面状态及相关热处理状态 | 让供应商判断路线是否适用,识别前处理限制 |
| 处理类型及适用规范、版本 | 区分不同发黑路线,或明确铁系、锌系、锰系磷化 |
| 油封、封闭、润滑或后续涂装要求 | 确定最终交付的是哪一种完整表面状态 |
| 外观样板和允许差异 | 约定颜色、光泽、斑点、挂具接触位置等可见要求 |
| 关键配合、接地及遮蔽位置 | 防止处理影响装配、导电或后续工序 |
| 防腐及功能验收 | 写清方法、条件和合格判据,避免只报一个盐雾小时数 |
| 包装、储存与装配前清洗要求 | 让交付状态与实际使用流程一致 |
还没确定工艺时,可以先这样描述需求
请按图评估表面处理方案。重点要求为:〔黑色外观/后续涂装/配合与磨合/防锈〕;使用环境为〔待填写〕;装配前〔会/不会〕清洗;图中已标出关键配合和接触位置。请在报价中注明处理类型、后处理方式及建议的样件验收内容,未确认事项单独列出。
这是一份沟通起点,不是可以直接替代产品规范的通用图纸注释。具体要求确定后,再写入受控图纸或双方确认的技术文件。更完整的资料准备方法,可参考金属件表面处理询价指南。
- [1] Birchwood Technologies — Black Oxide Temperature Guide:不同温度路线及磁铁矿膜;产品性能、时长与合规宣传不作为通用指标。
- [2] Birchwood Technologies — Black Oxide Finishes:发黑、防锈油、尺寸影响及表面用途。
- [3] Narayanan(2005)— Surface Pretreatment by Phosphate Conversion Coatings: A Review,130–177 页;参考表 5、3.6.2–3.6.3 节及 3.12 节。采用基础机理,不将历史配方和环保论述作为当前要求。
- [4] ASTM B117-26:仅参考公开 Scope 与 Significance and Use,未查阅付费标准全文。
- [5] Birchwood Technologies — MicroLok MZN Zinc Phosphate:配合防锈剂和磨合的具体产品例证,不代表所有锌系磷化。资料访问日期:2026-09-20(America/Los_Angeles)。