本稿の対象は一般的な炭素鋼と低合金鋼です。ステンレス鋼、アルミニウム、既にめっきなどが施された材料では、適用できる処理を改めて確認します。
1. 黒染め:表面反応で色が生まれる
鋼の一般的な酸化黒染めでは、磁鉄鉱である四酸化三鉄 Fe₃O₄ を主体とする黒色酸化皮膜が形成されます。皮膜が薄いため元の表面性状を比較的よく残し、寸法への影響も小さくなります。穴、軸、ねじのはめあいと黒い外観を両立したい場合に検討できます。[1]
寸法変化が小さくても検査は必要です。前処理、残留物、最後に付ける油や封孔剤が実際のはめあいに影響する可能性があります。精密部品では、寸法を表面処理前と処理後のどちらで受け入れるか明確にします。
防錆性は後処理にも左右されます。Birchwood Technologies は、適切な防錆油と保護性能の関係を説明しています。油膜の連続性、後の洗浄による除去、保管、梱包によって保護条件が変わります。[2]
「黒染め」には高温の酸化黒染め、中温処理、常温黒化などが含まれる場合があります。同じ色でも、皮膜の化学組成、性能、適用規格が同じとは限りません。色だけでなく処理方式と後処理を指定します。[1]
2. リン酸塩処理:鉄系・亜鉛系・マンガン系を分ける
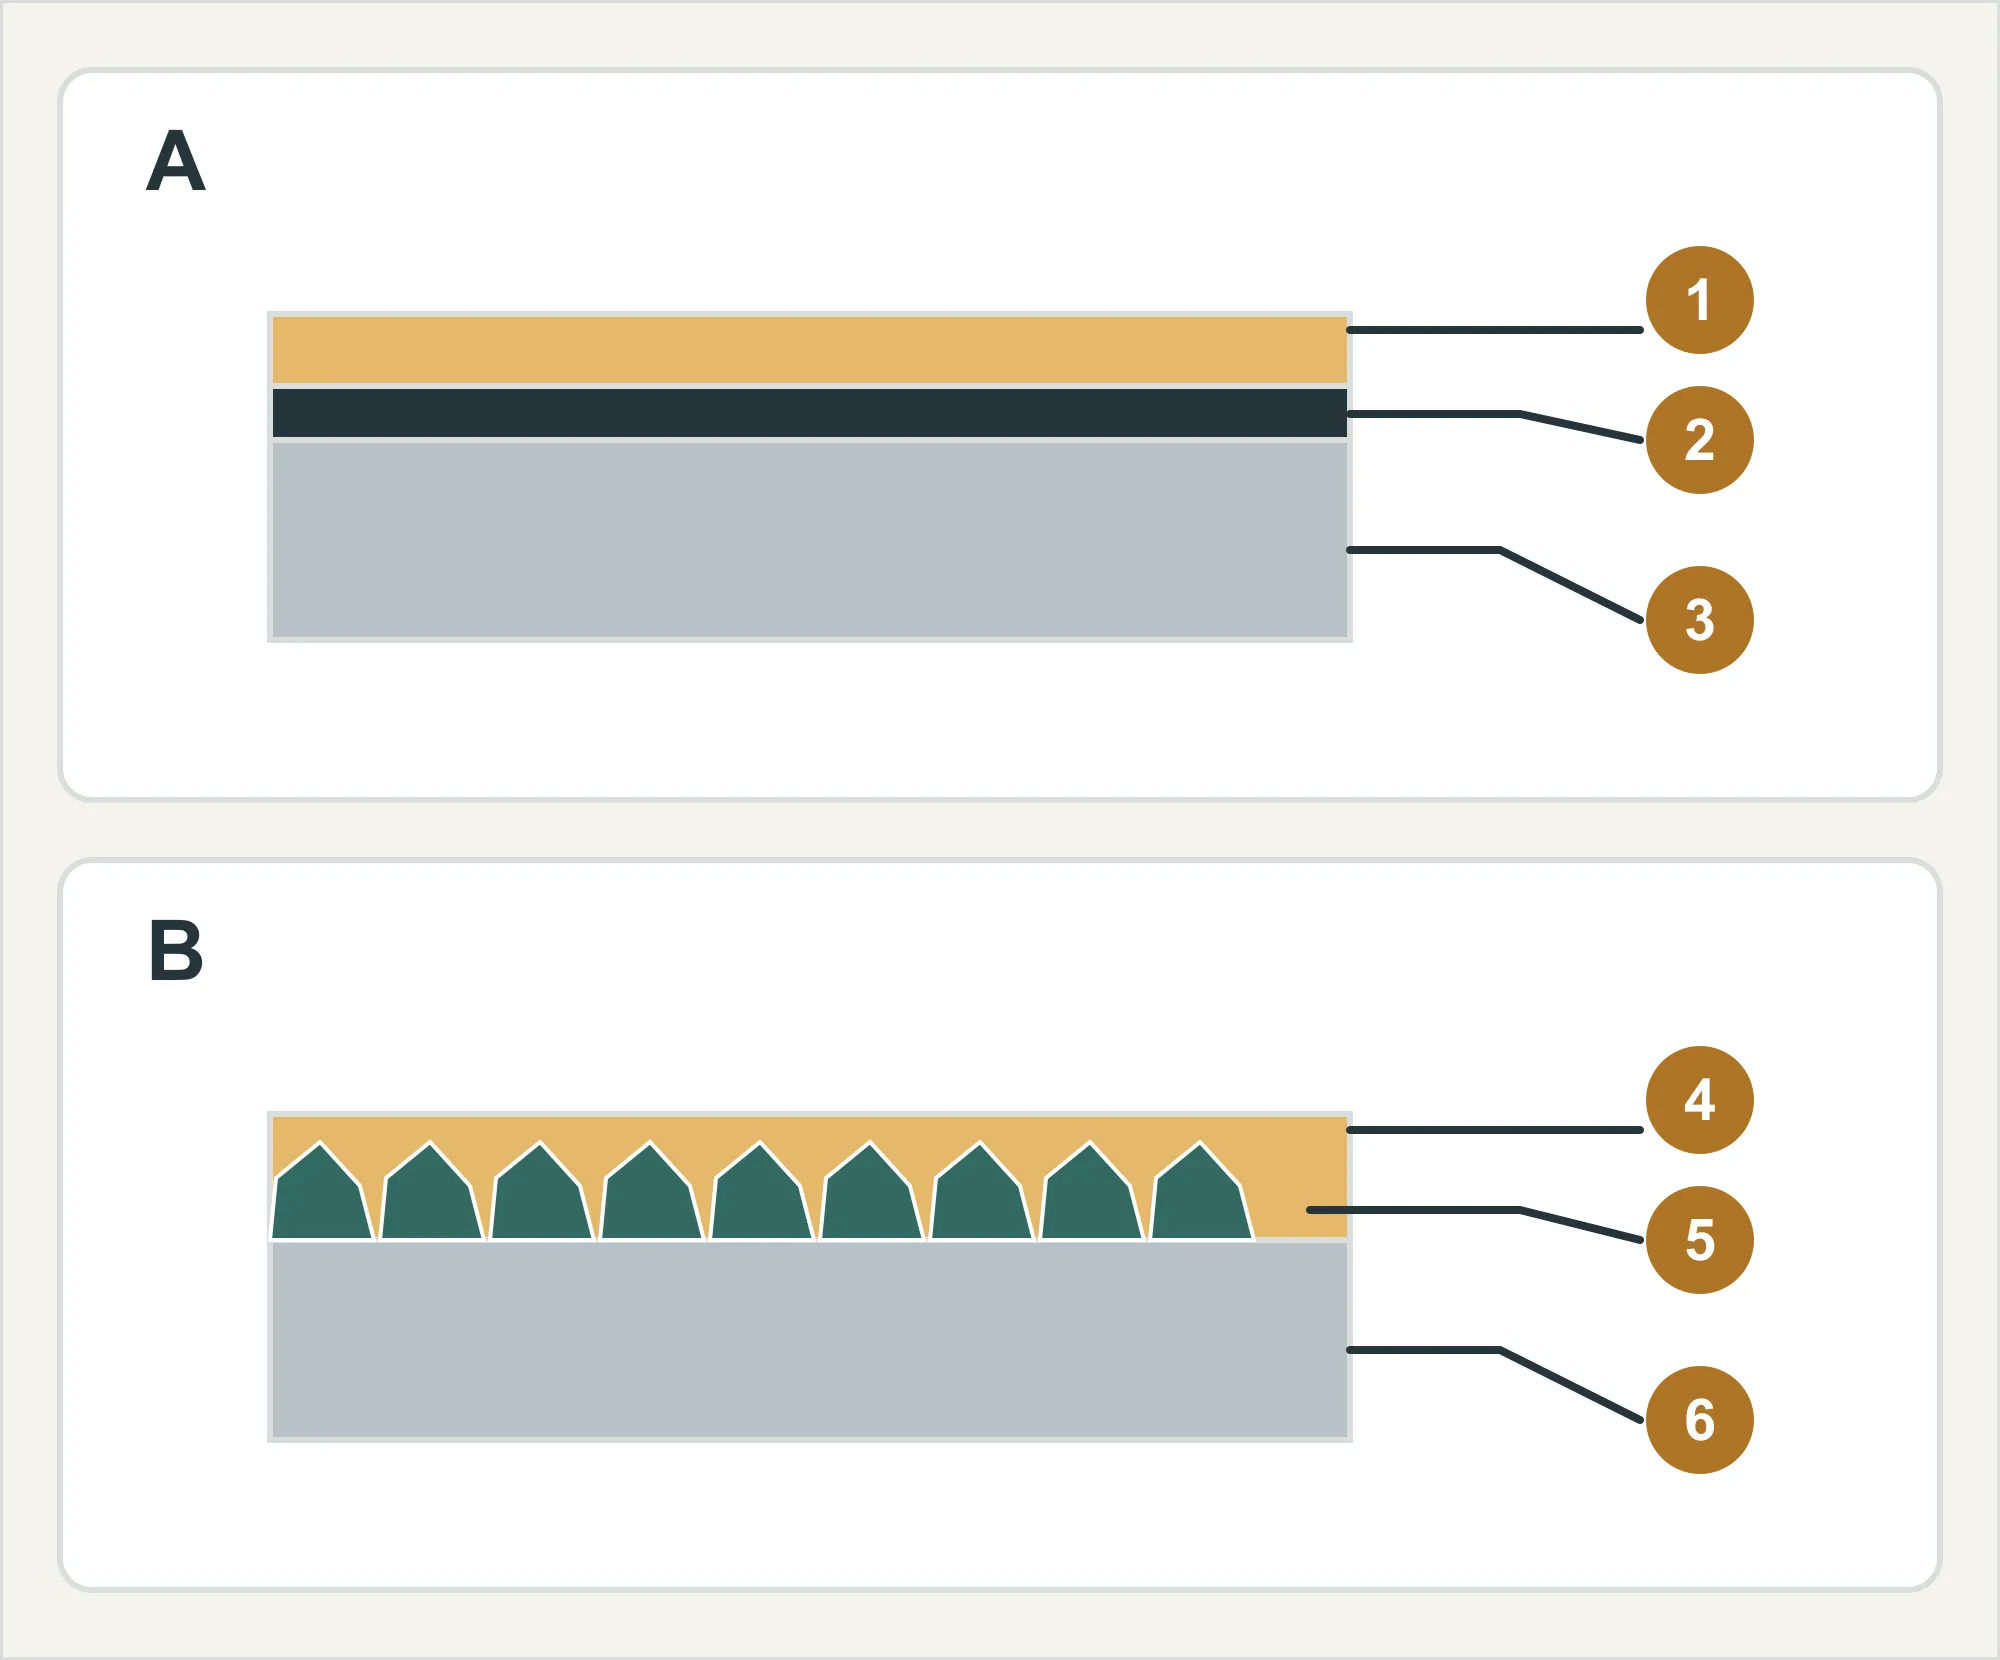
リン酸塩処理は金属表面に難溶性のリン酸塩皮膜を作ります。塗装下地として使うほか、油や潤滑剤と組み合わせます。用途によって皮膜構造、皮膜質量、後処理が変わるため、「リン酸塩処理」だけでは仕様が不十分です。[3]
これは代表的な用途であり、用途のすべてではありません。Narayanan の総説は塗装用途と摩擦用途を区別し、潤滑剤の保持が作用の一部であると説明しています。長期間の無潤滑運転が可能という意味ではありません。[3]
リン酸亜鉛処理と亜鉛めっきも別の処理です。前者はリン酸塩の化成皮膜、後者は金属亜鉛の層を形成します。皮膜の性質も保護機構も異なります。
| 種類 | 主な用途 | 確認する事項 |
|---|---|---|
| リン酸鉄系 | 比較的穏やかな防食要求の塗装系などでの前処理 | 塗料との適合性、塗装後の密着性と防食性の受入条件 |
| リン酸亜鉛系 | 塗装下地、または防錆油・潤滑剤と組み合わせた防錆や成形補助 | 具体的な用途、皮膜要求、後処理。異なるシステムを同一視しない |
| リン酸マンガン系 | 一部の機械接触面で、潤滑下のなじみ運転、焼付きや摩耗の低減 | 潤滑、接触面状態、はめあい、なじみ運転後の機能 |
3. 同じ項目で比較する
防錆性や価格に一律の優劣はありません。納入されるのは複数工程を経た部品なので、処理名だけの比較では結果を左右する条件が抜け落ちます。
| 比較項目 | 鋼の酸化黒染め | リン酸塩処理 |
|---|---|---|
| 形成する膜 | 通常は黒色酸化皮膜 | リン酸塩皮膜。鉄・亜鉛・マンガン系と処理系を特定する |
| 主な目的 | 黒色外観、小さな寸法影響、後処理との組合せによる防錆 | 塗装前処理、または油・潤滑剤による防錆、成形、なじみ運転 |
| 防錆性の評価 | 油や封孔層を含めて評価 | 封孔、油、後続の塗膜を含めて評価 |
| はめあいへの影響 | 通常は小さいが、重要部は指定された完成状態で確認 | 種類、皮膜質量、構造、後処理による。一律に無視できない |
| 後で粉体・液体塗装する場合 | 油付き黒染め面をそのまま適切な塗装下地とみなさない | 鉄系・亜鉛系は一般的だが、塗装工程全体との適合が必要 |
| 摩擦と潤滑 | 実際の表面状態と潤滑条件を評価 | 一部のマンガン・亜鉛系は潤滑剤と併用。乾燥摩擦性能を保証しない |
| 購買仕様 | 黒染め方式、規格、封孔、外観、完成品の受入条件 | 種類、規格、皮膜要求、後処理、完成品の受入条件 |
4. 使用環境と後処理を含めて防錆性を比べる
黒染め+油とリン酸塩+油の比較は、黒染め+油とリン酸塩+塗装系全体の比較とは異なります。追加された層や工程も効果を持つため、試験結果をすべて化成皮膜に帰属させることはできません。
リン酸塩皮膜には空隙があります。皮膜があるだけで長期防錆を満たすとは判断できません。油、封孔剤、塗膜を使用環境に照らして評価します。[3] 少なくとも次を明確にします。
- 乾燥した屋内か、結露、屋外の雨、塩分、洗浄液に接するか。
- 油付きで納入するか、組立前に脱脂するか、使用中に油膜を維持できるか。
- 粉体塗装、液体塗装などの後続皮膜と、その受入条件。
- 平板試験片か実部品か。端部、穴、継ぎ目、液だまり部をどう評価するか。
塩水噴霧試験で決めること
方法、時間、試験片状態、不合格判定を合意します。鋼の赤さび、塗膜の膨れ、傷からの腐食進展は別の評価です。
ASTM B117 の公開説明は塩水噴霧環境を定めており、すべての製品に共通する時間や判定を指定していません。試験結果だけを自然環境の使用年数へ直接換算することもできません。時間数だけでは比較が不十分です。[4]
5. 寸法と機能面は最終状態で確認する
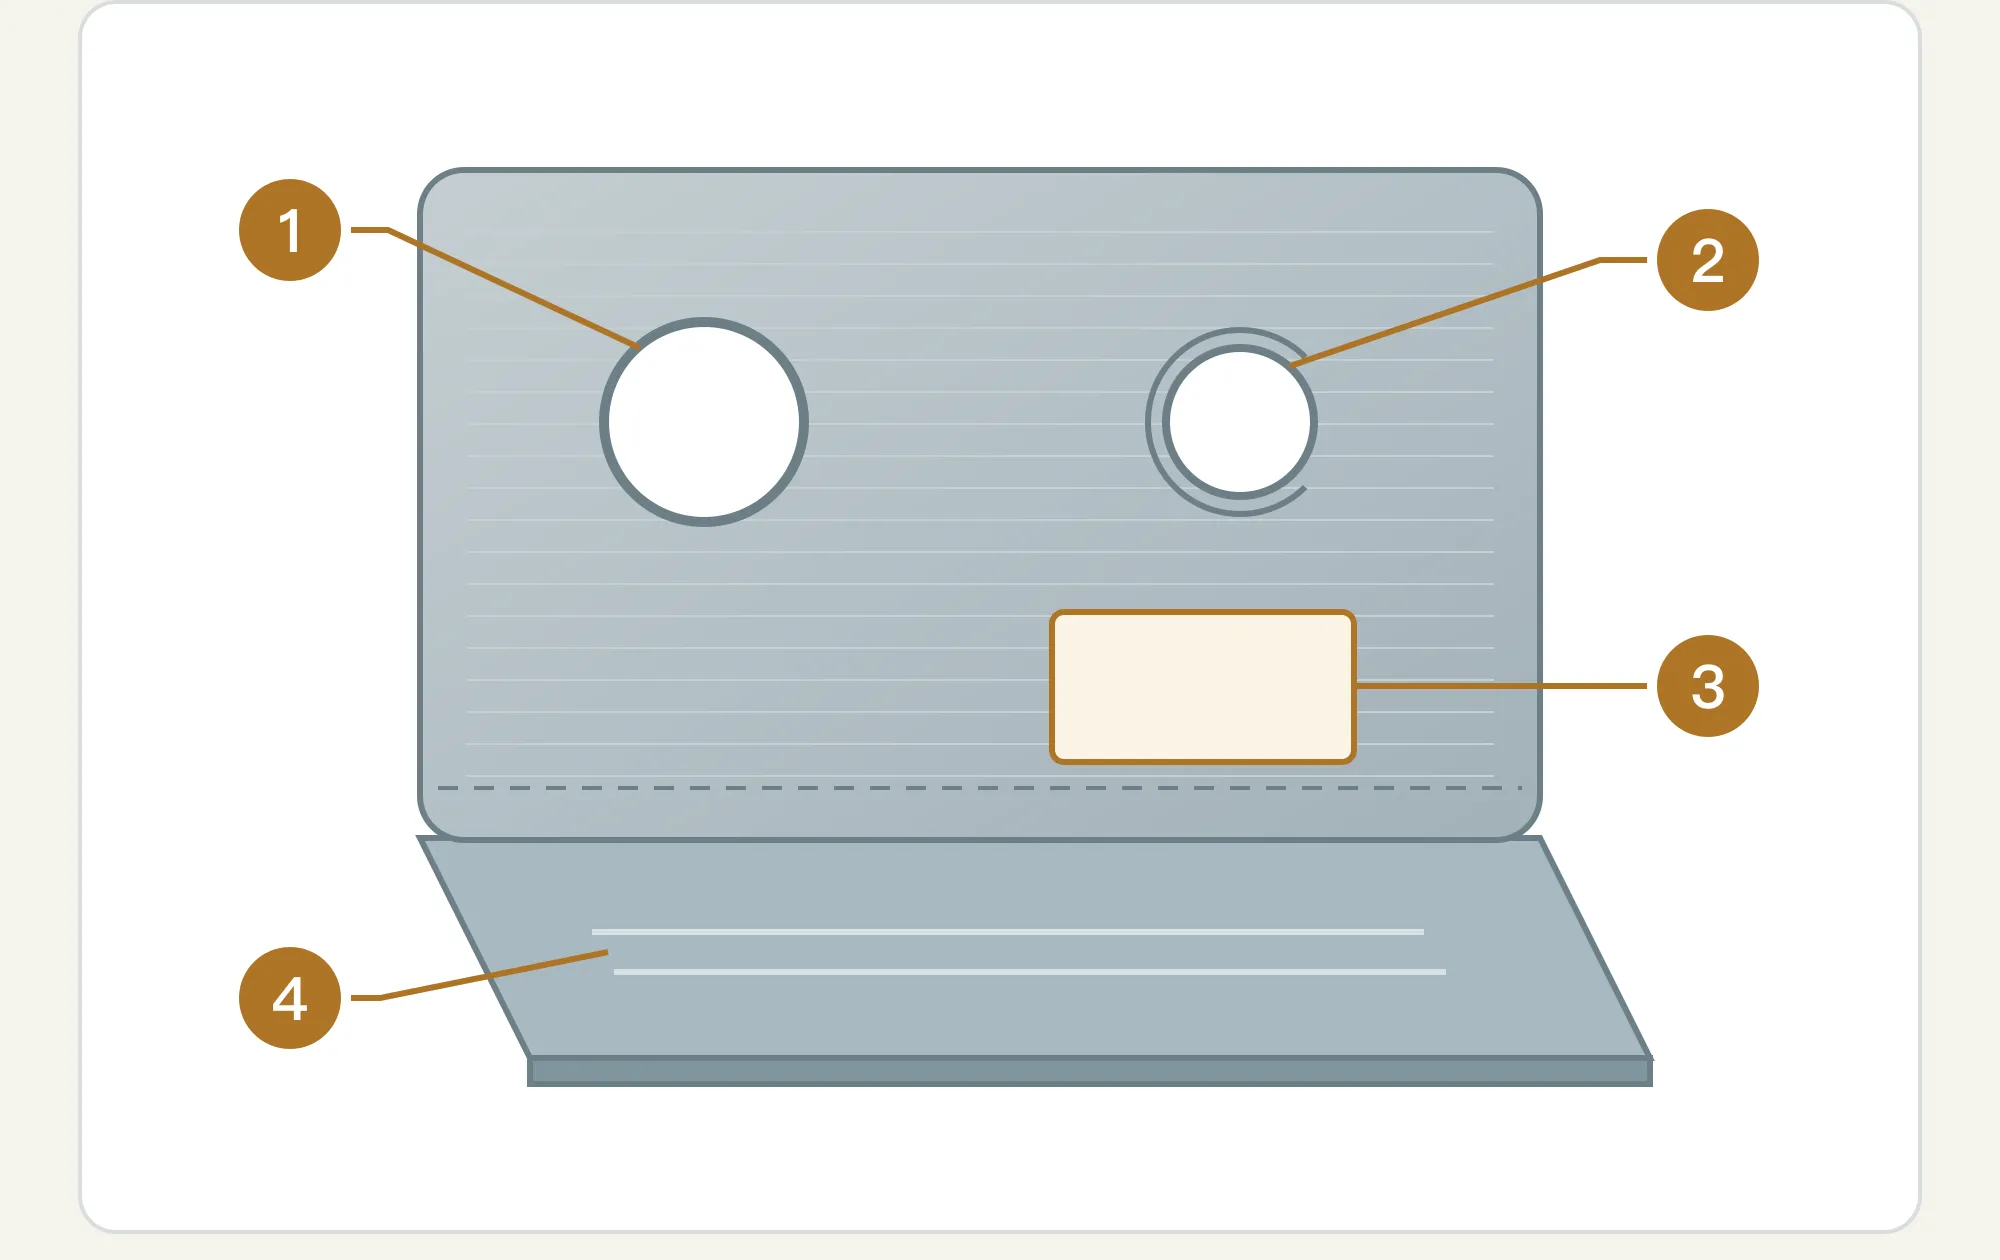
寸法と機能は最終納入状態で確認します。黒染めが薄くても全寸法が無影響とは限らず、すべてのリン酸塩処理に同じ厚さを仮定することもできません。
皮膜質量は、例えば g/m² で表す単位面積当たりの質量です。幾何学的な厚さとは異なり、構造、空隙、凹凸の差があるため、一つの質量値を共通の寸法増加量に換算できません。総説は、皮膜質量だけでは防食品質も評価できないと説明しています。[3]
図面で必要な場所を示します。
実際の機能に沿って要求を設定します。通常の寸法すべてを特別検査にする必要はありません。
- 位置決め穴、ピンとのはめあい、狭いすきまの摺動面:寸法、表面状態、検査時点を決め、必要に応じ実組立で確認する。
- ねじ・締結部:通り/止まりゲージまたは組立条件を決め、締結性能が重要なら納入時の潤滑状態も統一する。
- 接地・電気接点:処理可否、マスキング要否、完成後の電気機能の受入条件を決める。色や薄さで導電性を判断しない。
- 後で塗装・接着する面:残油、清浄度、前処理を決め、後工程との不適合を避ける。
6. 色ではなく部品の用途から選ぶ
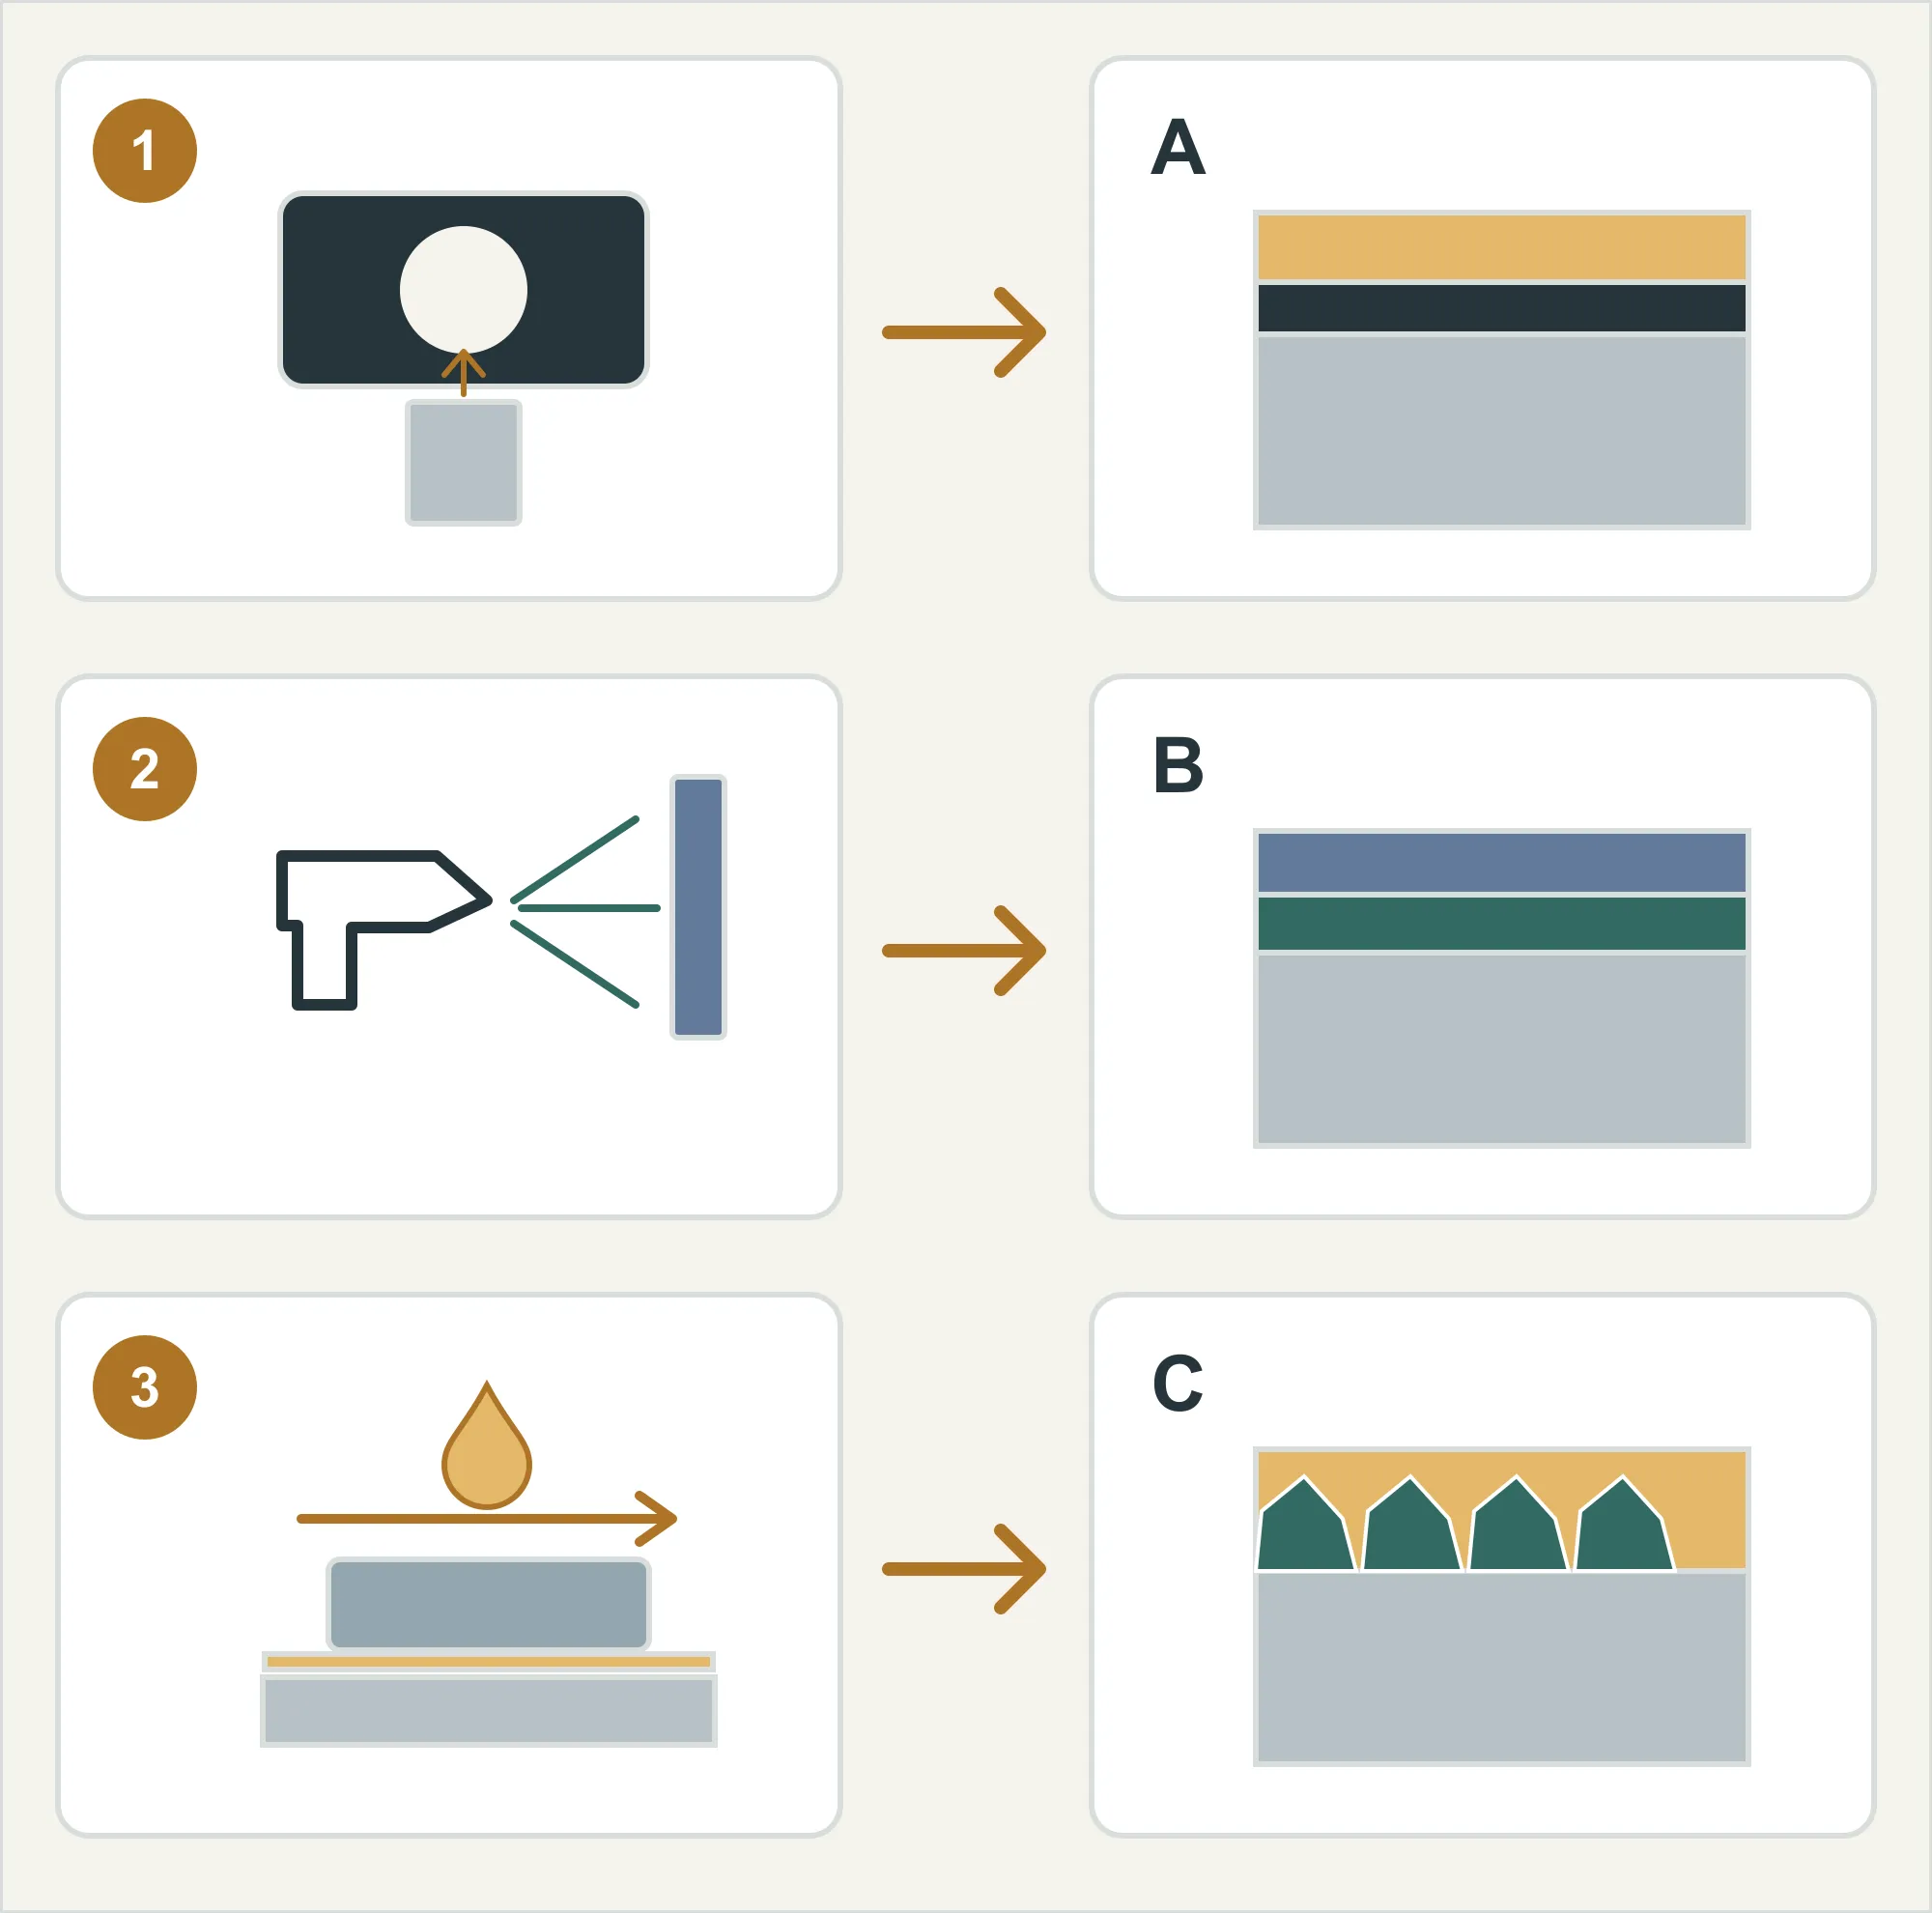
黒色外観とはめあいが必要
酸化黒染めを候補とし、封孔方法、外観見本、完成後のはめあいを確認します。繰り返す洗浄、湿気、油の使用禁止は事前に伝えます。屋内・油付き・適切な梱包という条件の評価をそのまま流用できません。
最後に粉体塗装や液体塗装を行う
まず塗装系全体を決め、適合する前処理を選びます。母材、塗料、ライン、防食要求により鉄系・亜鉛系が候補になります。塗膜で覆われるので、リン酸塩皮膜の色の濃さを主な判断基準にしません。[3]
摺動接触やなじみ運転が必要
マンガン系と潤滑剤を組み合わせ、荷重、相対運動、接触状態、はめあいを確認します。亜鉛系にも関連用途がありますが、具体的な工程で判断します。[3][5] 処理済みというだけで機能検証やなじみ運転を省略したり、無給油運転を認めたりはできません。
長期の湿気、屋外、塩分にさらされる
必要な保護と保守を決め、完成した処理系を比較します。必要なら母材に適する他の塗膜・めっきも含め、裸の黒染めと裸のリン酸塩だけに限定しません。粉体塗装・めっき・アルマイトの比較も参照してください。
7. 図面と見積依頼を具体化する
黒染めやリン酸塩処理という名称は検討の出発点です。発注前に次を合意します。
| 記載内容 | 目的 |
|---|---|
| 材料規格、初期表面、関係する熱処理状態 | 処理の適否と前処理の制約を判断する |
| 処理方式と適用規格・版 | 黒化方式や鉄・亜鉛・マンガン系を区別する |
| 油、封孔、潤滑、後続塗装 | 完成した納入表面を定義する |
| 外観見本と許容差 | 色、光沢、斑点、治具接触部を合意する |
| 重要なはめあい、接地、マスキング部 | 組立、導電、後工程を保護する |
| 防食・機能の受入条件 | 時間数だけでなく方法、条件、合格基準を定める |
| 梱包、保管、組立前の洗浄 | 納入状態と実際の使用工程を一致させる |
工程がまだ決まっていない場合
初期依頼の例:「図面に基づき表面処理案を検討してください。重点は〔黒色外観/後続塗装/はめあい・なじみ/防錆〕、環境は〔記入〕、組立前洗浄は〔あり/なし〕です。重要なはめあいと接点を図示しています。処理種類、後処理、推奨する試作品の受入確認を見積に記載し、未確定事項は別記してください。」
これは相談の出発点で、製品仕様に代わる汎用図面注記ではありません。合意内容は管理された図面や技術文書に反映します。表面処理の見積依頼ガイドでは準備資料を詳しく説明しています。
- [1] Birchwood Technologies — Black Oxide Temperature Guide:処理方式の説明。製品性能を共通基準にしない。
- [2] Birchwood Technologies — Black Oxide Finishes:油、寸法、用途。
- [3] Narayanan(2005)— Surface Pretreatment by Phosphate Conversion Coatings: A Review、130–177頁。表5、3.6.2–3.6.3節、3.12節。基礎機構を参照し、過去の薬液や環境記述を現在の仕様にしない。
- [4] ASTM B117-26:公開の Scope と Significance and Use のみ参照。有料全文は未読。
- [5] Birchwood Technologies — MicroLok MZN Zinc Phosphate:潤滑下のなじみ運転の特定製品例。資料閲覧日:2026年9月20日(America/Los_Angeles)。