Ce guide concerne les aciers au carbone et faiblement alliés. Pour l’inox, l’aluminium ou un matériau déjà revêtu, il faut réexaminer l’adéquation du système.
1. Brunissage : une couleur issue d’une réaction de surface
Le brunissage oxydatif courant de l’acier produit un film noir associé à la magnétite, Fe₃O₄. Ce film mince conserve généralement une grande partie de la texture initiale et modifie peu les dimensions. Il peut convenir lorsque l’aspect noir doit coexister avec des ajustements de trous, d’arbres ou de filetages. [1]
Une faible incidence dimensionnelle ne dispense pas de contrôler les zones critiques. Prétraitement, résidus, huile et scellement final peuvent influer sur l’assemblage. Précisez si les cotes de précision sont réceptionnées avant ou après finition.
Le traitement final participe au résultat anticorrosion. Birchwood Technologies relie la protection à une huile antirouille adaptée. Continuité du film d’huile, nettoyage ultérieur, stockage et emballage changent les conditions de protection. [2]
Le mot « noircissement » peut couvrir le brunissage à chaud, l’oxydation à température intermédiaire ou des procédés à température ambiante. Une couleur similaire ne prouve pas l’équivalence de la chimie, des performances ou des spécifications. Indiquez le procédé et le traitement final. [1]
2. Phosphatation : distinguer fer, zinc et manganèse
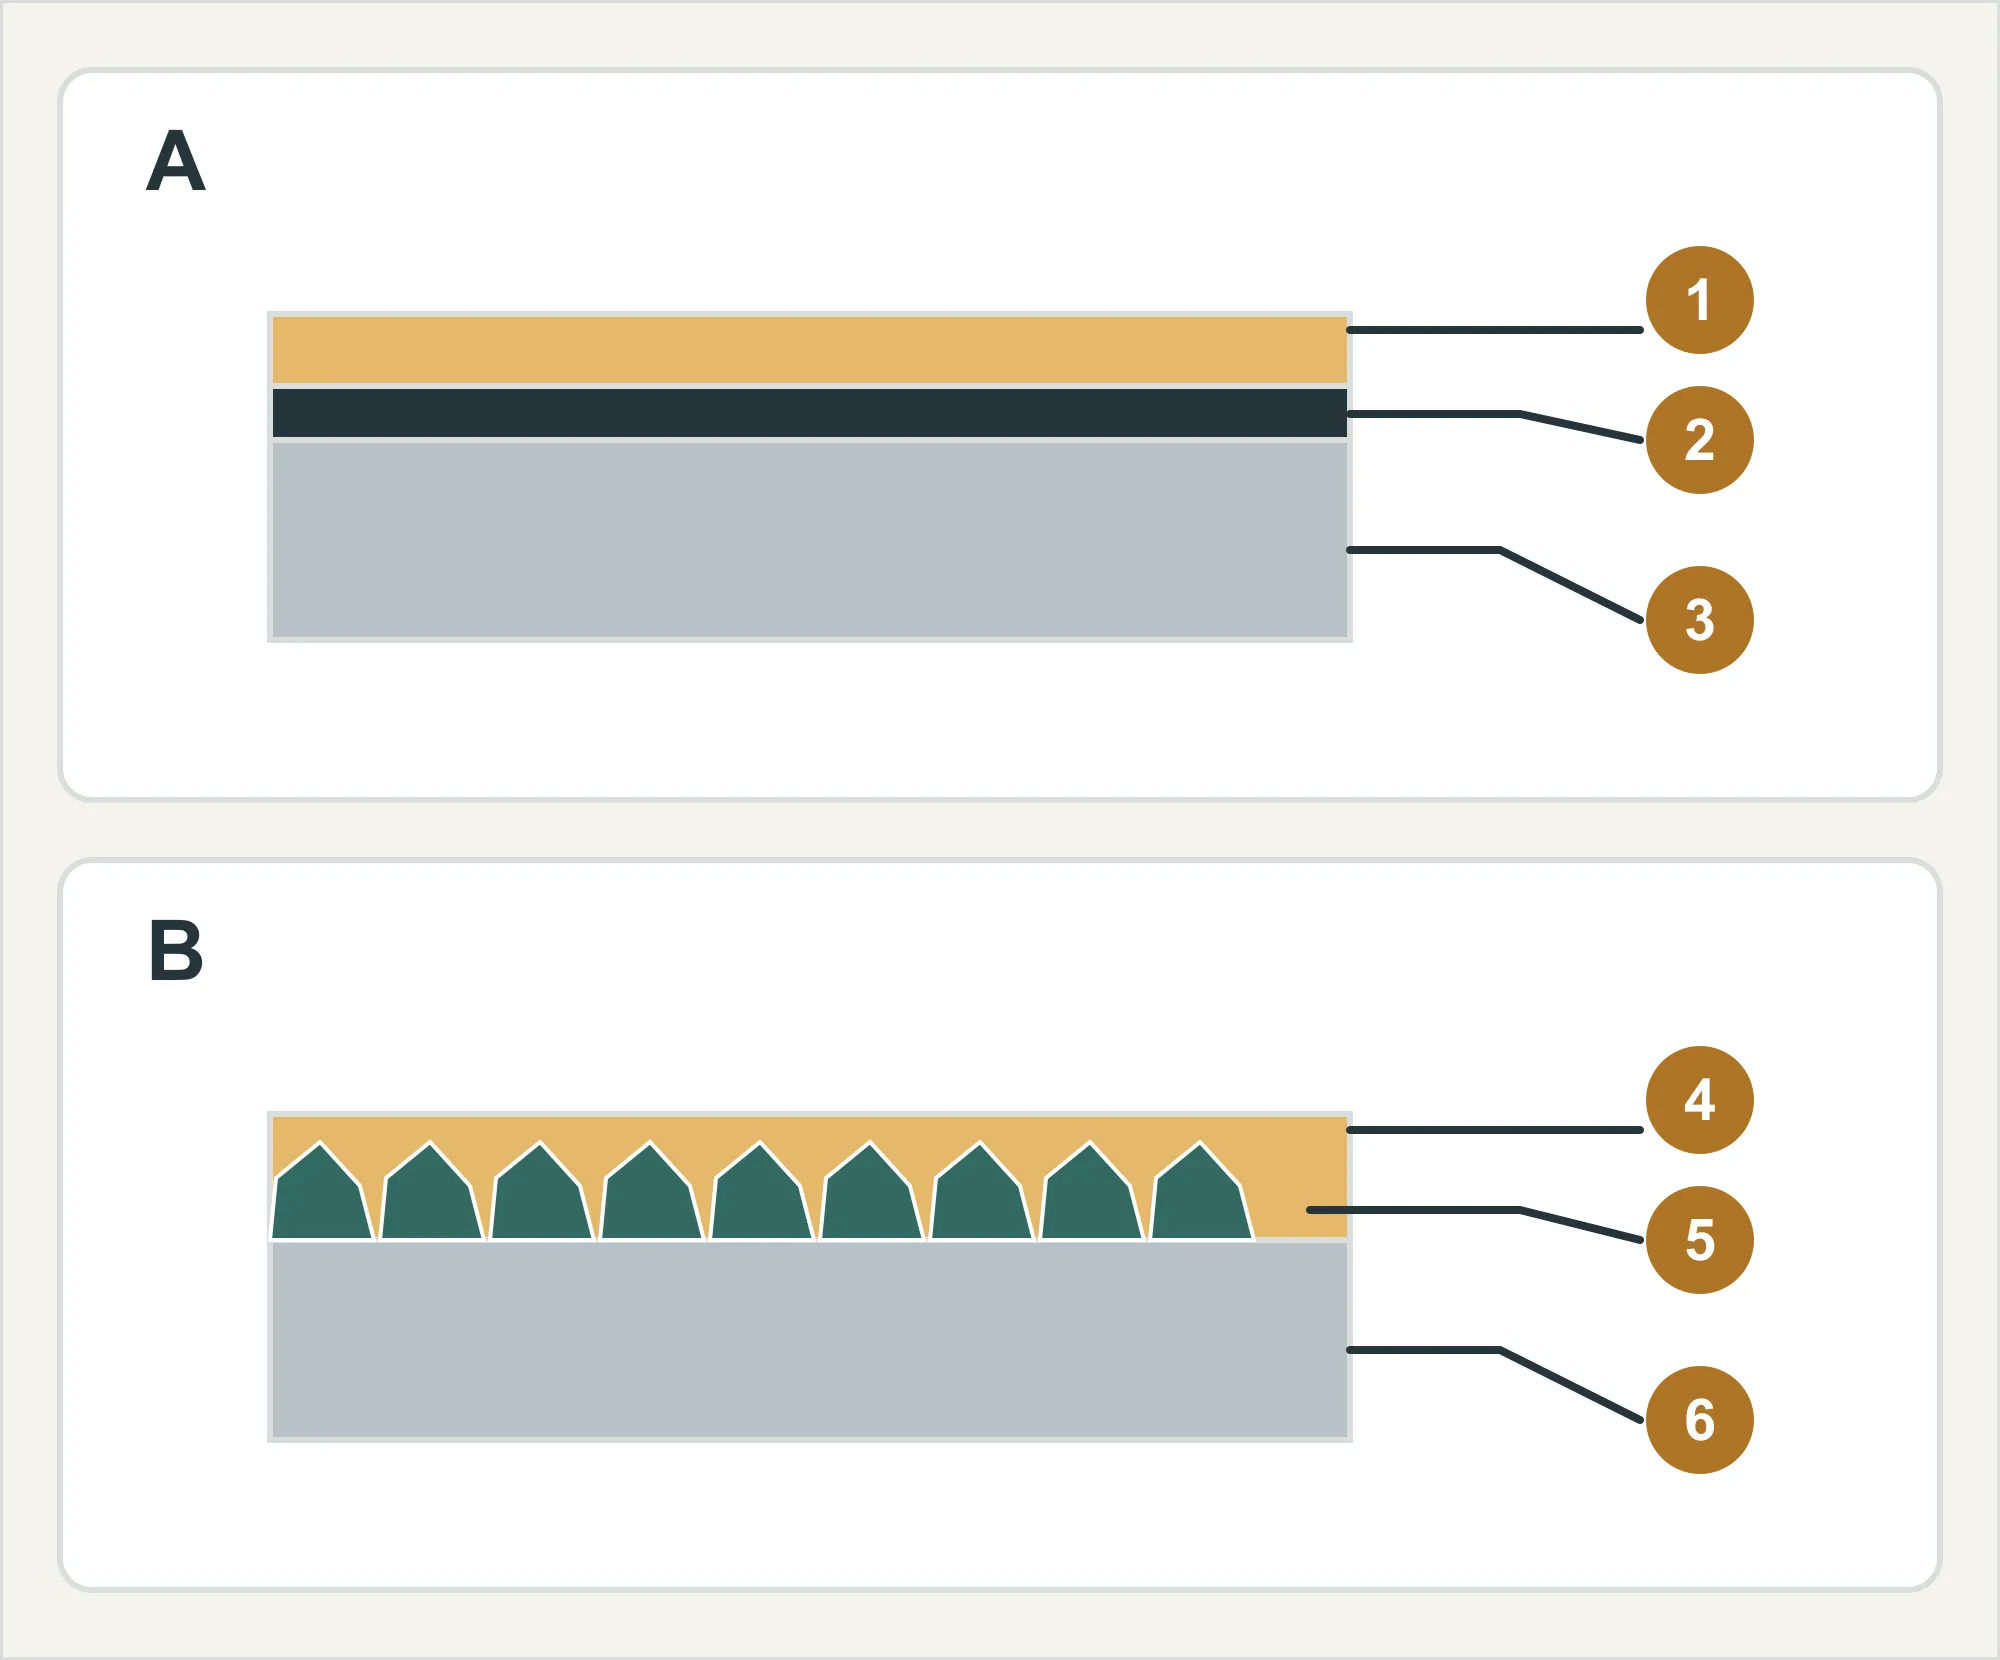
La phosphatation forme des phosphates insolubles à la surface du métal. Elle peut préparer une peinture ou fonctionner avec une huile ou un lubrifiant. Structure, masse surfacique et traitement final dépendent de l’usage ; la mention « phosphaté » est insuffisante. [3]
Ces usages ne sont pas exhaustifs. La synthèse de Narayanan distingue les applications de peinture et de frottement et décrit la rétention du lubrifiant comme une partie du mécanisme. Elle ne démontre pas un fonctionnement prolongé sans lubrification. [3]
Phosphatation au zinc et zingage sont différents : la première forme un film de conversion de phosphates, le second une couche métallique de zinc. Leurs mécanismes protecteurs ne se confondent pas.
| Type | Usages courants | Points à confirmer |
|---|---|---|
| Phosphatation au fer | Prétraitement de peinture, souvent pour des exigences anticorrosion modérées | Compatibilité avec la peinture ; adhérence et réception anticorrosion du système peint |
| Phosphatation au zinc | Base de peinture ou association avec huile ou lubrifiant pour protection ou aide au formage | Application, film et traitement final précis ; les systèmes ne sont pas interchangeables |
| Phosphatation au manganèse | Rodage lubrifié de certaines surfaces mécaniques, pour limiter grippage et usure | Lubrification, contact, ajustement et fonctionnement après rodage |
3. Comparer selon les mêmes critères
Il n’existe pas de vainqueur universel en protection ou en prix. Une pièce livrée a subi plusieurs opérations ; comparer seulement les noms élimine des conditions décisives.
| Critère | Brunissage oxydatif de l’acier | Phosphatation |
|---|---|---|
| Film formé | Généralement un oxyde noir | Phosphates ; préciser fer, zinc ou manganèse et la formulation |
| But courant | Aspect noir, faible effet dimensionnel et protection avec traitement final | Préparation de peinture ou protection, formage et rodage avec huile ou lubrifiant |
| Évaluation anticorrosion | Évaluer oxyde et huile ou scellement ensemble | Évaluer phosphate et scellement, huile ou revêtement ultérieur ensemble |
| Effet sur les ajustements | Généralement faible ; contrôler les ajustements critiques dans l’état fini convenu | Dépend du type, de la masse surfacique, de la structure et du traitement final ; pas toujours négligeable |
| Peinture liquide ou poudre ultérieure | Une surface brunie déjà huilée n’est pas automatiquement une base qualifiée | Fer et zinc sont des prétraitements courants, à adapter au système de peinture complet |
| Frottement et lubrification | Évaluer la surface réelle et sa lubrification | Certains systèmes au manganèse et au zinc fonctionnent avec lubrifiant ; aucune garantie de fonctionnement à sec |
| Documents d’achat | Procédé, spécification, scellement, aspect et réception finale | Type, spécification, exigences du film, traitement final et réception |
4. Préciser l’environnement et le traitement final
Comparer brunissage avec huile et phosphatation avec huile diffère d’une comparaison avec phosphatation suivie d’un système complet de peinture. Les couches et opérations supplémentaires participent au résultat ; tout ne peut être attribué au film de conversion.
Les films phosphatés présentent des pores. Leur seule présence ne garantit pas une protection durable. Évaluez huile, scellement ou peinture selon l’environnement prévu. [3] Précisez au moins :
- Intérieur sec, condensation, pluie extérieure, sels ou produits de nettoyage.
- Livraison huilée, dégraissage avant montage et possibilité d’entretenir le film d’huile en service.
- Peinture poudre, liquide ou autre couche de finition et critères de réception.
- Éprouvettes planes ou pièces réelles ; évaluation des arêtes, trous, joints et zones de rétention de liquide.
Ce que doit définir un essai au brouillard salin
Convenez de la méthode, de la durée, de l’état des éprouvettes et des critères de défaillance. Rouille rouge de l’acier, cloquage et propagation de corrosion depuis une rayure ne sont pas les mêmes observations.
La présentation publique d’ASTM B117 définit l’environnement d’essai, sans imposer une durée ou une interprétation commune à tous les produits. Un résultat isolé ne se convertit pas directement en années d’exposition naturelle. Un nombre d’heures ne suffit donc pas à comparer les systèmes. [4]
5. Contrôler les cotes et les surfaces fonctionnelles à l’état final
Confirmez dimensions et fonction dans l’état de livraison. Un film de brunissage mince ne rend pas toutes les cotes insensibles ; aucune épaisseur unique ne représente tous les phosphatages.
La masse surfacique, par exemple en g/m², n’est pas une épaisseur géométrique. Structure, porosité et relief empêchent d’en déduire une surépaisseur universelle. La synthèse indique également que cette masse seule ne suffit pas à caractériser la qualité anticorrosion. [3]
Repérez sur le plan les zones utiles :
Ces exigences doivent répondre à la fonction réelle ; toutes les cotes ordinaires ne nécessitent pas une réception spéciale.
- Trous de positionnement, ajustements de goupilles et glissements serrés : cotes, état de surface et moment du contrôle ; vérifier l’assemblage réel si nécessaire.
- Filetages et fixations : calibres entre/n’entre pas ou exigences de montage ; maîtriser la lubrification à la livraison si les performances de liaison en dépendent.
- Mise à la terre et contacts électriques : traitement permis, masquage éventuel et réception de la fonction électrique. La couleur et la faible épaisseur ne prouvent pas la conductivité.
- Surfaces à peindre ou à coller : huile résiduelle, propreté et prétraitement compatibles avec la suite du procédé.
6. Partir de l’usage de la pièce
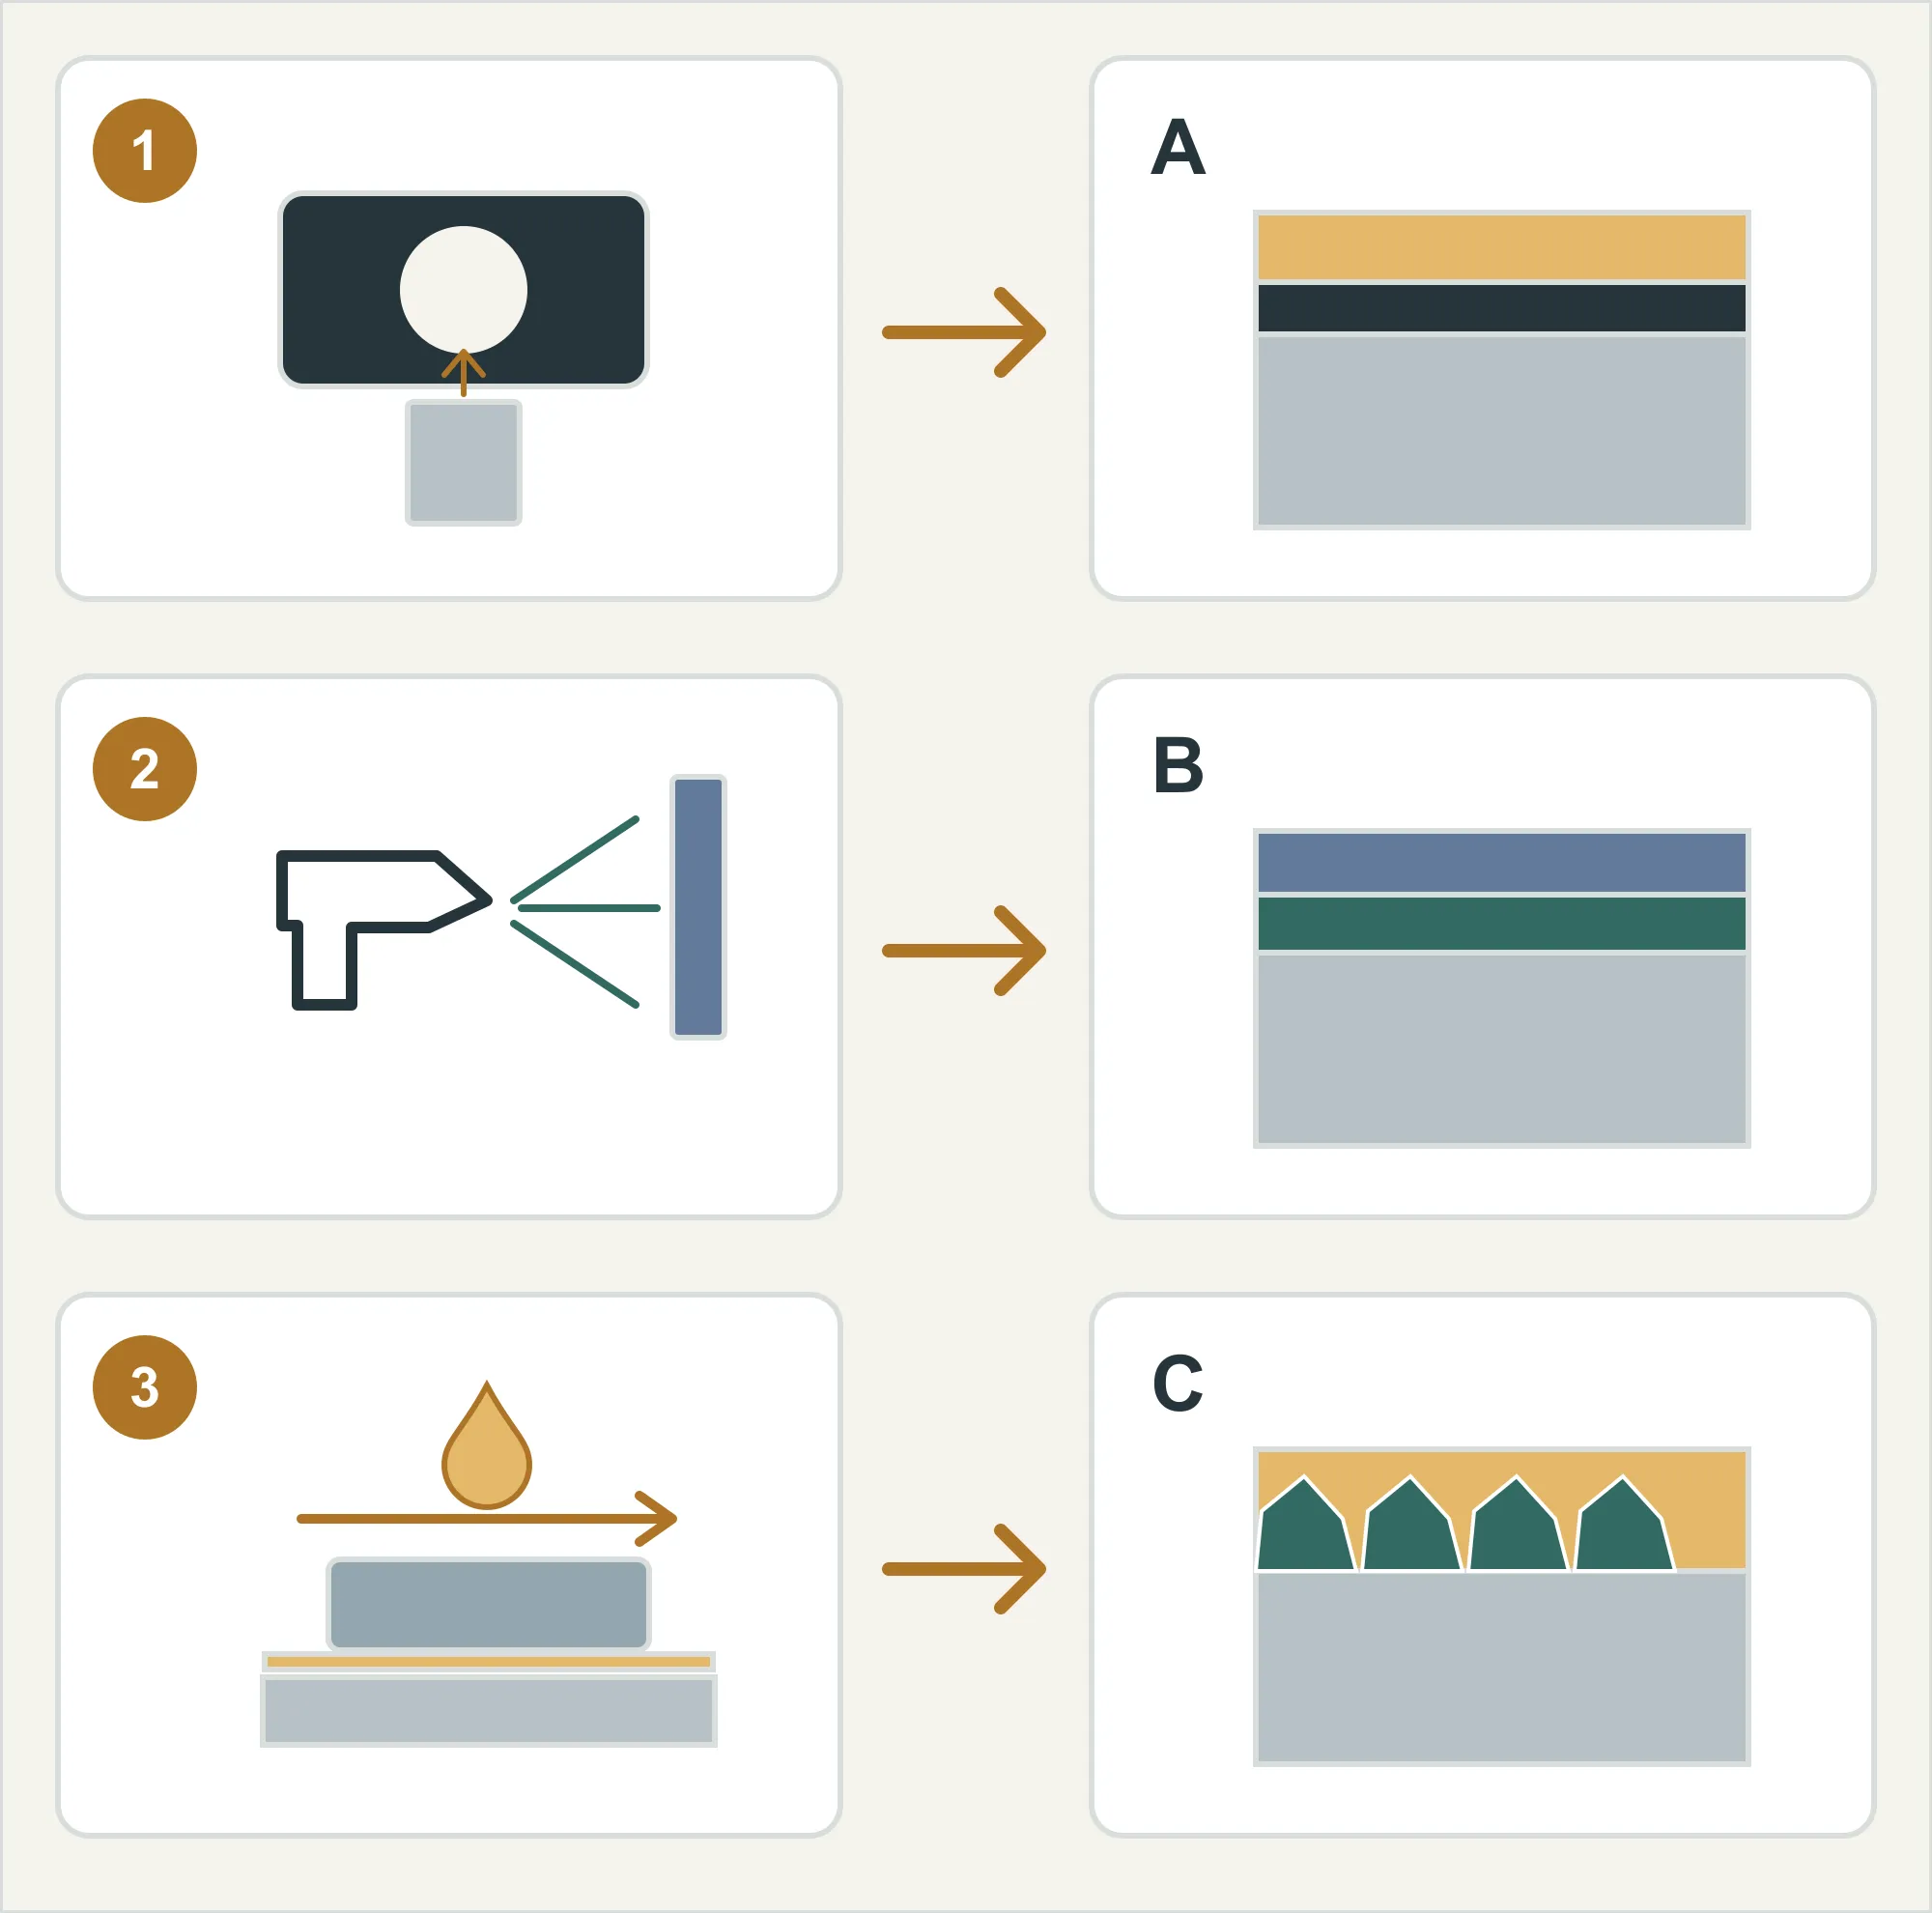
Aspect noir avec ajustements
Envisagez le brunissage oxydatif, puis confirmez scellement, échantillon d’aspect et ajustement fini. Signalez nettoyages répétés, humidité ou interdiction d’huile : les hypothèses d’un usage intérieur avec huile et bon emballage ne couvrent pas ces conditions.
Peinture ultérieure
Choisissez d’abord le système de peinture, puis le prétraitement compatible. Fer ou zinc peuvent être candidats selon substrat, peinture, ligne et corrosion attendue. La teinte de la couche phosphatée, qui sera recouverte, ne doit pas guider le choix. [3]
Contact glissant ou rodage
Évaluez manganèse et lubrifiant en tenant compte de la charge, du mouvement relatif, du contact et de l’ajustement. Certains systèmes au zinc ont aussi ces applications, à vérifier pour le procédé réel. [3][5] Phosphater ne remplace ni le rodage ni la validation fonctionnelle et n’autorise pas automatiquement un fonctionnement sans huile.
Humidité durable, extérieur ou sels
Définissez protection et entretien, puis comparez des systèmes complets. Incluez au besoin d’autres revêtements adaptés au substrat, sans limiter le choix aux seuls films nus. Voir la comparaison entre poudre, traitement électrolytique et anodisation.
7. Rendre les plans et demandes de prix explicites
« Brunissage » ou « phosphatation » peut lancer la discussion. Avant commande, convenez des points suivants :
| Exigence | Utilité |
|---|---|
| Nuance, surface initiale et état de traitement thermique pertinent | Vérifier l’aptitude du procédé et les limites du prétraitement |
| Type et spécification avec indice | Distinguer les procédés noirs et les phosphatations au fer, zinc ou manganèse |
| Huile, scellement, lubrification ou peinture ultérieure | Définir l’état complet à la livraison |
| Échantillon d’aspect et écarts admis | Fixer couleur, brillance, taches et contacts d’accrochage |
| Ajustements critiques, terre et masquage | Préserver assemblage, fonction électrique et étapes suivantes |
| Réception anticorrosion et fonctionnelle | Définir méthodes, conditions et critères, pas seulement des heures de brouillard salin |
| Emballage, stockage et nettoyage avant montage | Aligner livraison et utilisation |
Si le procédé reste à choisir
Une demande initiale peut dire : « Veuillez évaluer les finitions selon le plan. Priorités : [aspect noir / peinture ultérieure / ajustement et rodage / protection]. Environnement : [à compléter]. Nettoyage avant montage : [oui / non]. Les ajustements et contacts critiques sont repérés. Précisez le procédé, le traitement final et les contrôles proposés sur échantillons ; listez séparément les points non confirmés. »
C’est un point de départ, pas une note universelle remplaçant une spécification produit. Intégrez l’accord dans un plan maîtrisé ou un document technique approuvé. Le guide RFQ des finitions détaille la préparation.
- [1] Birchwood Technologies — Black Oxide Temperature Guide : procédés, pas de seuils universels de performance.
- [2] Birchwood Technologies — Black Oxide Finishes : huile, dimensions et usages.
- [3] Narayanan (2005) — Surface Pretreatment by Phosphate Conversion Coatings: A Review ; tableau 5, sections 3.6.2–3.6.3 et 3.12, p. 130–177. Mécanismes fondamentaux, pas de prescriptions chimiques ou environnementales actuelles.
- [4] ASTM B117-26 : uniquement Scope et Significance and Use publics ; texte intégral payant non consulté.
- [5] Birchwood Technologies — MicroLok MZN Zinc Phosphate : exemple particulier de rodage lubrifié. Consultation des sources : 20 septembre 2026 (America/Los_Angeles).