Esta guía trata del acero al carbono y de baja aleación. Para acero inoxidable, aluminio o materiales previamente recubiertos, debe comprobarse de nuevo qué sistema resulta adecuado.
1. Pavonado: el color procede de una reacción superficial
El pavonado por oxidación habitual del acero forma una película negra asociada a la magnetita, Fe₃O₄. Es fina, suele conservar buena parte de la textura inicial y modifica poco las dimensiones. Puede ser una opción cuando se busca un aspecto negro sin perder de vista el ajuste de agujeros, ejes o roscas. [1]
Un efecto dimensional pequeño no elimina la inspección. El pretratamiento, los residuos y el aceite o sellador final pueden influir en el ajuste. En piezas de precisión, indique si las dimensiones se aceptan antes o después del acabado.
La protección depende también del tratamiento posterior. Birchwood Technologies relaciona el resultado protector con un aceite anticorrosivo adecuado. La continuidad de esa película, su eliminación durante la limpieza, el almacenamiento y el embalaje cambian las condiciones de protección. [2]
El término «ennegrecido» puede abarcar oxidación en caliente, procesos a temperatura intermedia y ennegrecido a temperatura ambiente. Un color parecido no demuestra equivalencia de película, prestaciones o especificaciones. Defina el proceso y el tratamiento posterior, además del color. [1]
2. Fosfatado: distinguir hierro, zinc y manganeso
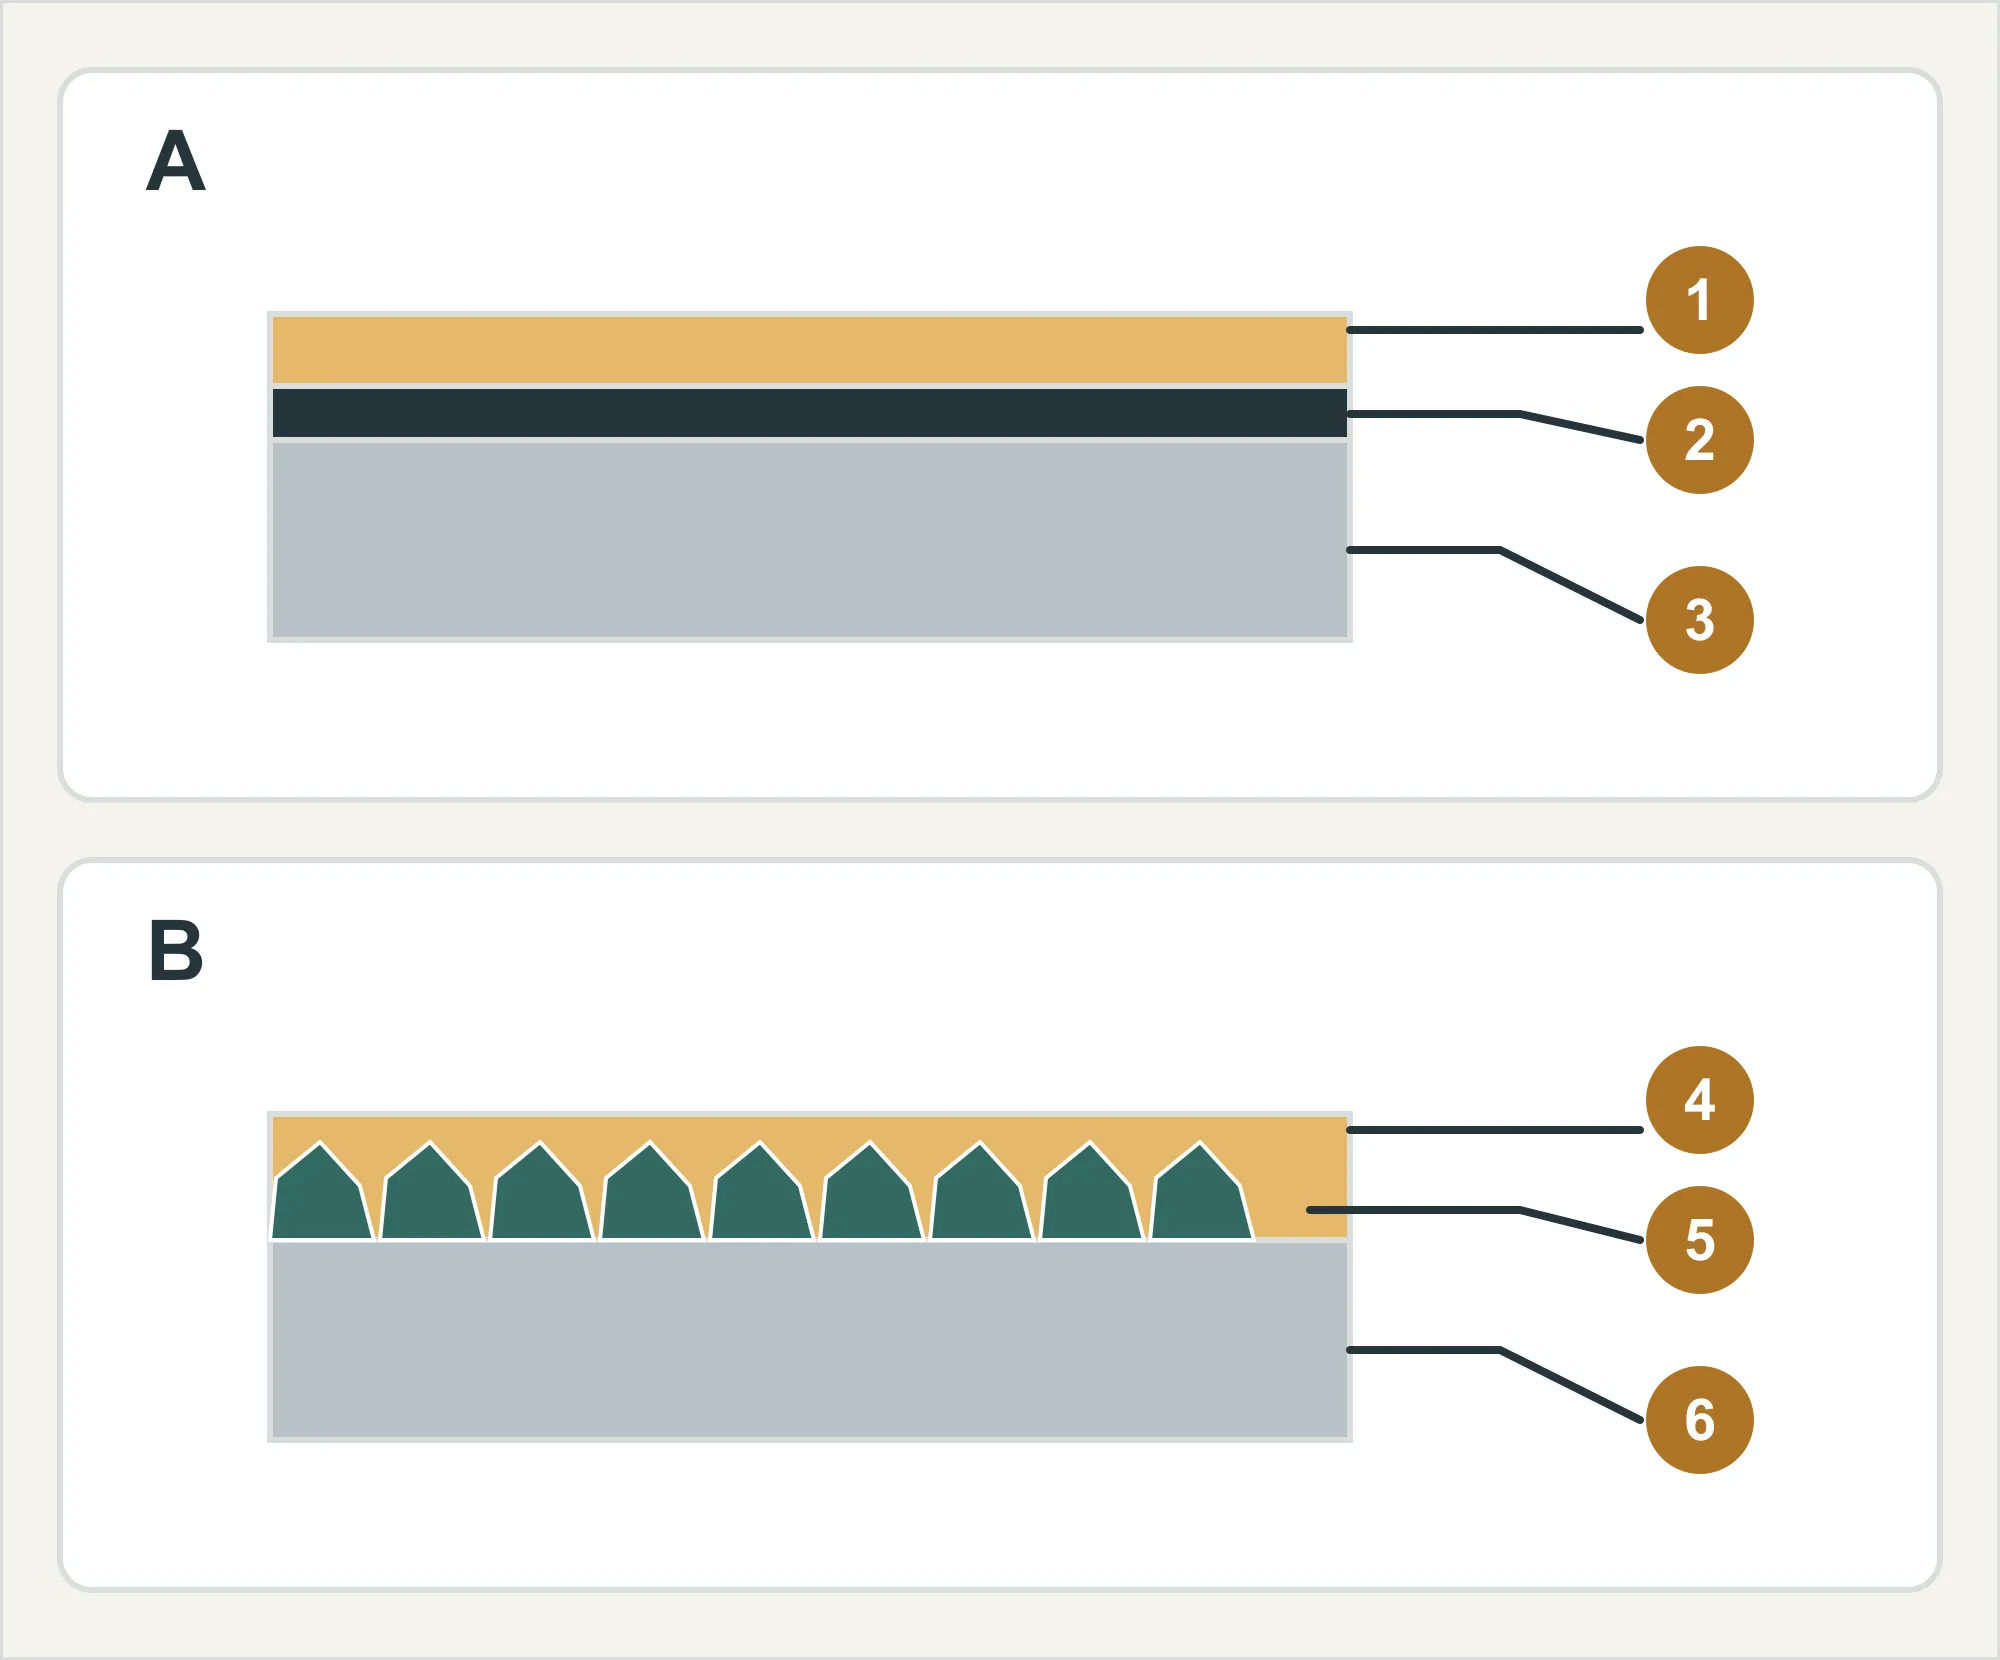
El fosfatado forma fosfatos insolubles sobre la superficie. Puede preparar la pieza para pintar o utilizarse con aceite y lubricantes. La estructura, la masa de recubrimiento por unidad de superficie y el tratamiento posterior dependen de la aplicación; pedir simplemente «fosfatado» no basta. [3]
Son aplicaciones frecuentes, no una lista exhaustiva. La revisión de Narayanan distingue las aplicaciones de pintura y de fricción, y explica la importancia de retener lubricante. Esto no demuestra que una pieza pueda funcionar de forma prolongada sin lubricación. [3]
Fosfatar con zinc no equivale a zincar. El primer proceso genera una película de conversión de fosfatos; el segundo deposita zinc metálico. Sus capas y mecanismos protectores son diferentes.
| Tipo | Usos habituales | Qué confirmar |
|---|---|---|
| Fosfato de hierro | Pretratamiento de pintura, a menudo en sistemas con exigencias anticorrosivas moderadas | Compatibilidad con la pintura; adhesión y resistencia a la corrosión del sistema terminado |
| Fosfato de zinc | Base para pintura o sistema con aceite o lubricante para protección o ayuda al conformado | Aplicación concreta, requisitos de película y tratamiento posterior; los sistemas no son intercambiables |
| Fosfato de manganeso | Rodaje lubricado de determinadas superficies mecánicas, para reducir gripado y desgaste | Lubricación, estado de contacto, ajustes y función después del rodaje |
3. Comparar con los mismos criterios
No hay un ganador universal en protección o precio. Se entrega una pieza sometida a una secuencia de operaciones; comparar solo los nombres omite condiciones decisivas.
| Criterio | Pavonado por oxidación del acero | Fosfatado |
|---|---|---|
| Película formada | Habitualmente, óxido negro | Fosfatos; identificar hierro, zinc o manganeso y la formulación |
| Objetivo habitual | Aspecto negro, escasa variación dimensional y protección con tratamiento posterior | Preparación para pintar o protección, conformado y rodaje con aceite o lubricante |
| Evaluación anticorrosiva | Evaluar óxido y aceite o sellador conjuntamente | Evaluar fosfato y sellado, aceite o recubrimiento posterior conjuntamente |
| Efecto en los ajustes | Generalmente pequeño; comprobar los ajustes críticos en el estado final especificado | Depende del tipo, masa de recubrimiento, estructura y tratamiento posterior; no siempre es despreciable |
| Pintura líquida o en polvo posterior | Una superficie pavonada y aceitada no es automáticamente una base apta para pintar | Hierro y zinc son pretratamientos frecuentes, pero deben ser compatibles con todo el proceso de pintura |
| Fricción y lubricación | Evaluar el estado superficial real y la lubricación | Algunos sistemas de manganeso y zinc trabajan con lubricantes; no garantizan prestaciones en seco |
| Documentación de compra | Proceso de pavonado, especificación, sellador, aspecto y aceptación final | Tipo de fosfatado, especificación, requisitos de película, tratamiento posterior y aceptación final |
4. Definir el entorno y el tratamiento posterior
Comparar pavonado más aceite con fosfatado más aceite es distinto de compararlo con fosfatado más un sistema completo de pintura. Este último incorpora otras capas y operaciones; no se puede atribuir todo el resultado a la conversión superficial.
Las películas de fosfato tienen poros. Su presencia no demuestra protección prolongada. Evalúe aceite, sellador o pintura según el ambiente previsto. [3] Defina al menos:
- Uso interior seco, condensación, lluvia exterior, sales o líquidos de limpieza.
- Entrega con aceite, desengrase antes del montaje y posibilidad de mantener la película de aceite durante el uso.
- Pintura en polvo, líquida u otra capa posterior y sus criterios de aceptación.
- Probetas planas o piezas reales, y evaluación de bordes, agujeros, uniones y zonas de acumulación de líquidos.
Qué debe incluir un requisito de niebla salina
Acuerde método, duración, estado de la probeta y criterios de fallo. La corrosión roja del acero, el ampollamiento de pintura y el avance de corrosión desde una incisión no son la misma observación.
La información pública de ASTM B117 define el ambiente del ensayo, pero no fija una duración ni una interpretación universal para todos los productos. El resultado aislado no se convierte directamente en años de exposición natural. Un número de horas no basta para comparar sistemas. [4]
5. Comprobar dimensiones y zonas funcionales en el estado final
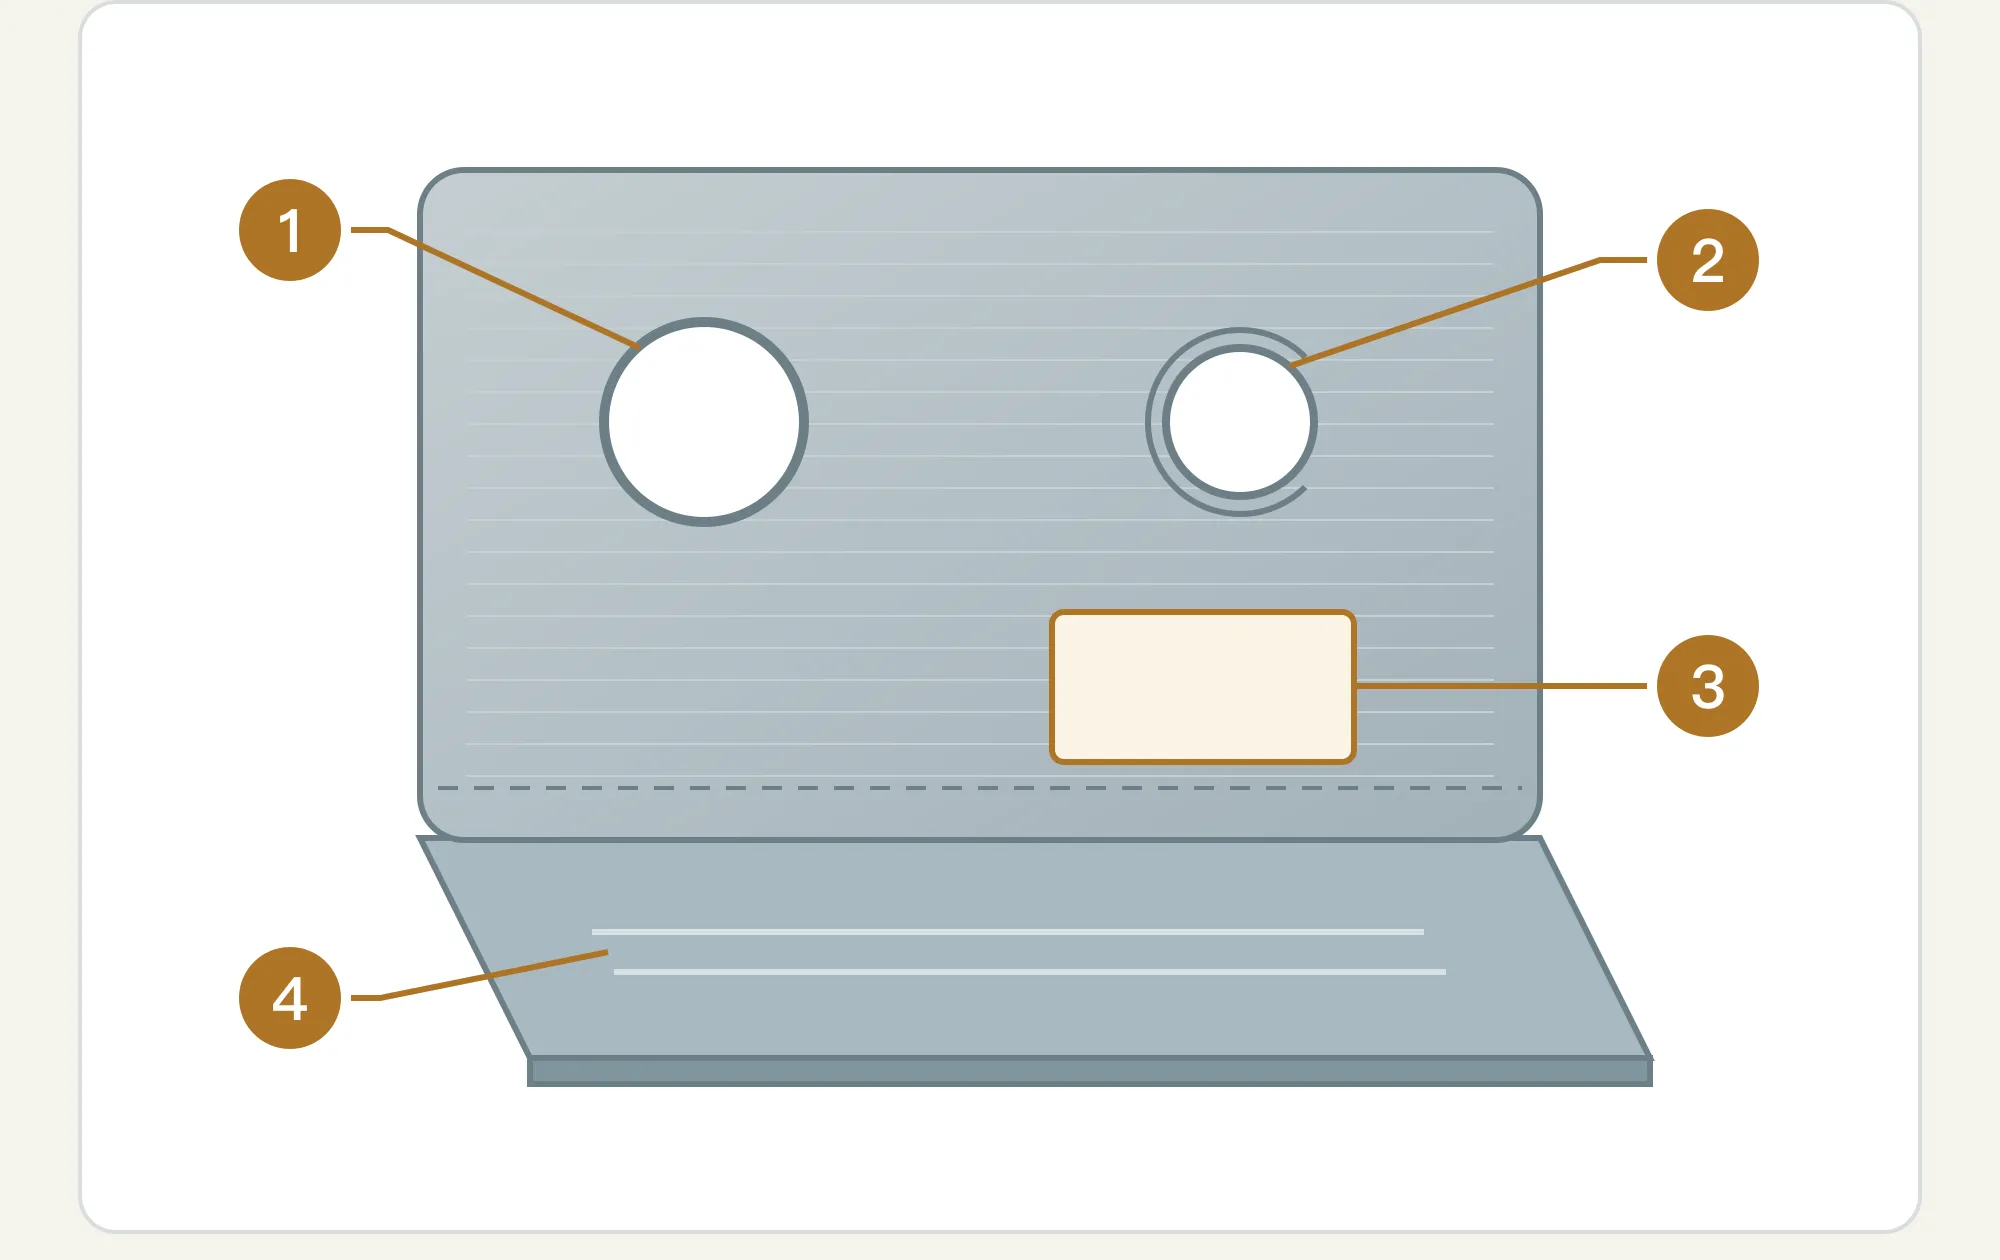
Confirme dimensiones y función en el estado de entrega. Una película fina de pavonado no significa que ninguna cota cambie; tampoco existe un espesor único aplicable a todo fosfatado.
La masa de recubrimiento por unidad de superficie, expresada por ejemplo en g/m², no es un espesor geométrico. La estructura, los poros y la rugosidad impiden convertirla en un incremento dimensional universal. Según la revisión, esa masa por sí sola tampoco determina la calidad anticorrosiva. [3]
Marque en el plano las zonas pertinentes:
Los requisitos deben responder a la función de la pieza; no todas las cotas ordinarias necesitan una aceptación especial.
- Agujeros de posicionamiento, ajustes con pasadores y superficies de deslizamiento estrecho: dimensiones, estado superficial y momento de inspección; comprobar el montaje real cuando sea necesario.
- Roscas y fijaciones: requisitos de calibres pasa/no pasa o de montaje; uniformar la lubricación de entrega cuando importe el comportamiento de la unión.
- Puesta a tierra y contactos eléctricos: tratamiento permitido, necesidad de enmascarado y aceptación eléctrica final. Ni el color ni una película fina demuestran conductividad.
- Zonas para pintar o pegar: residuos de aceite, limpieza y pretratamiento compatibles con las operaciones posteriores.
6. Elegir según el uso de la pieza
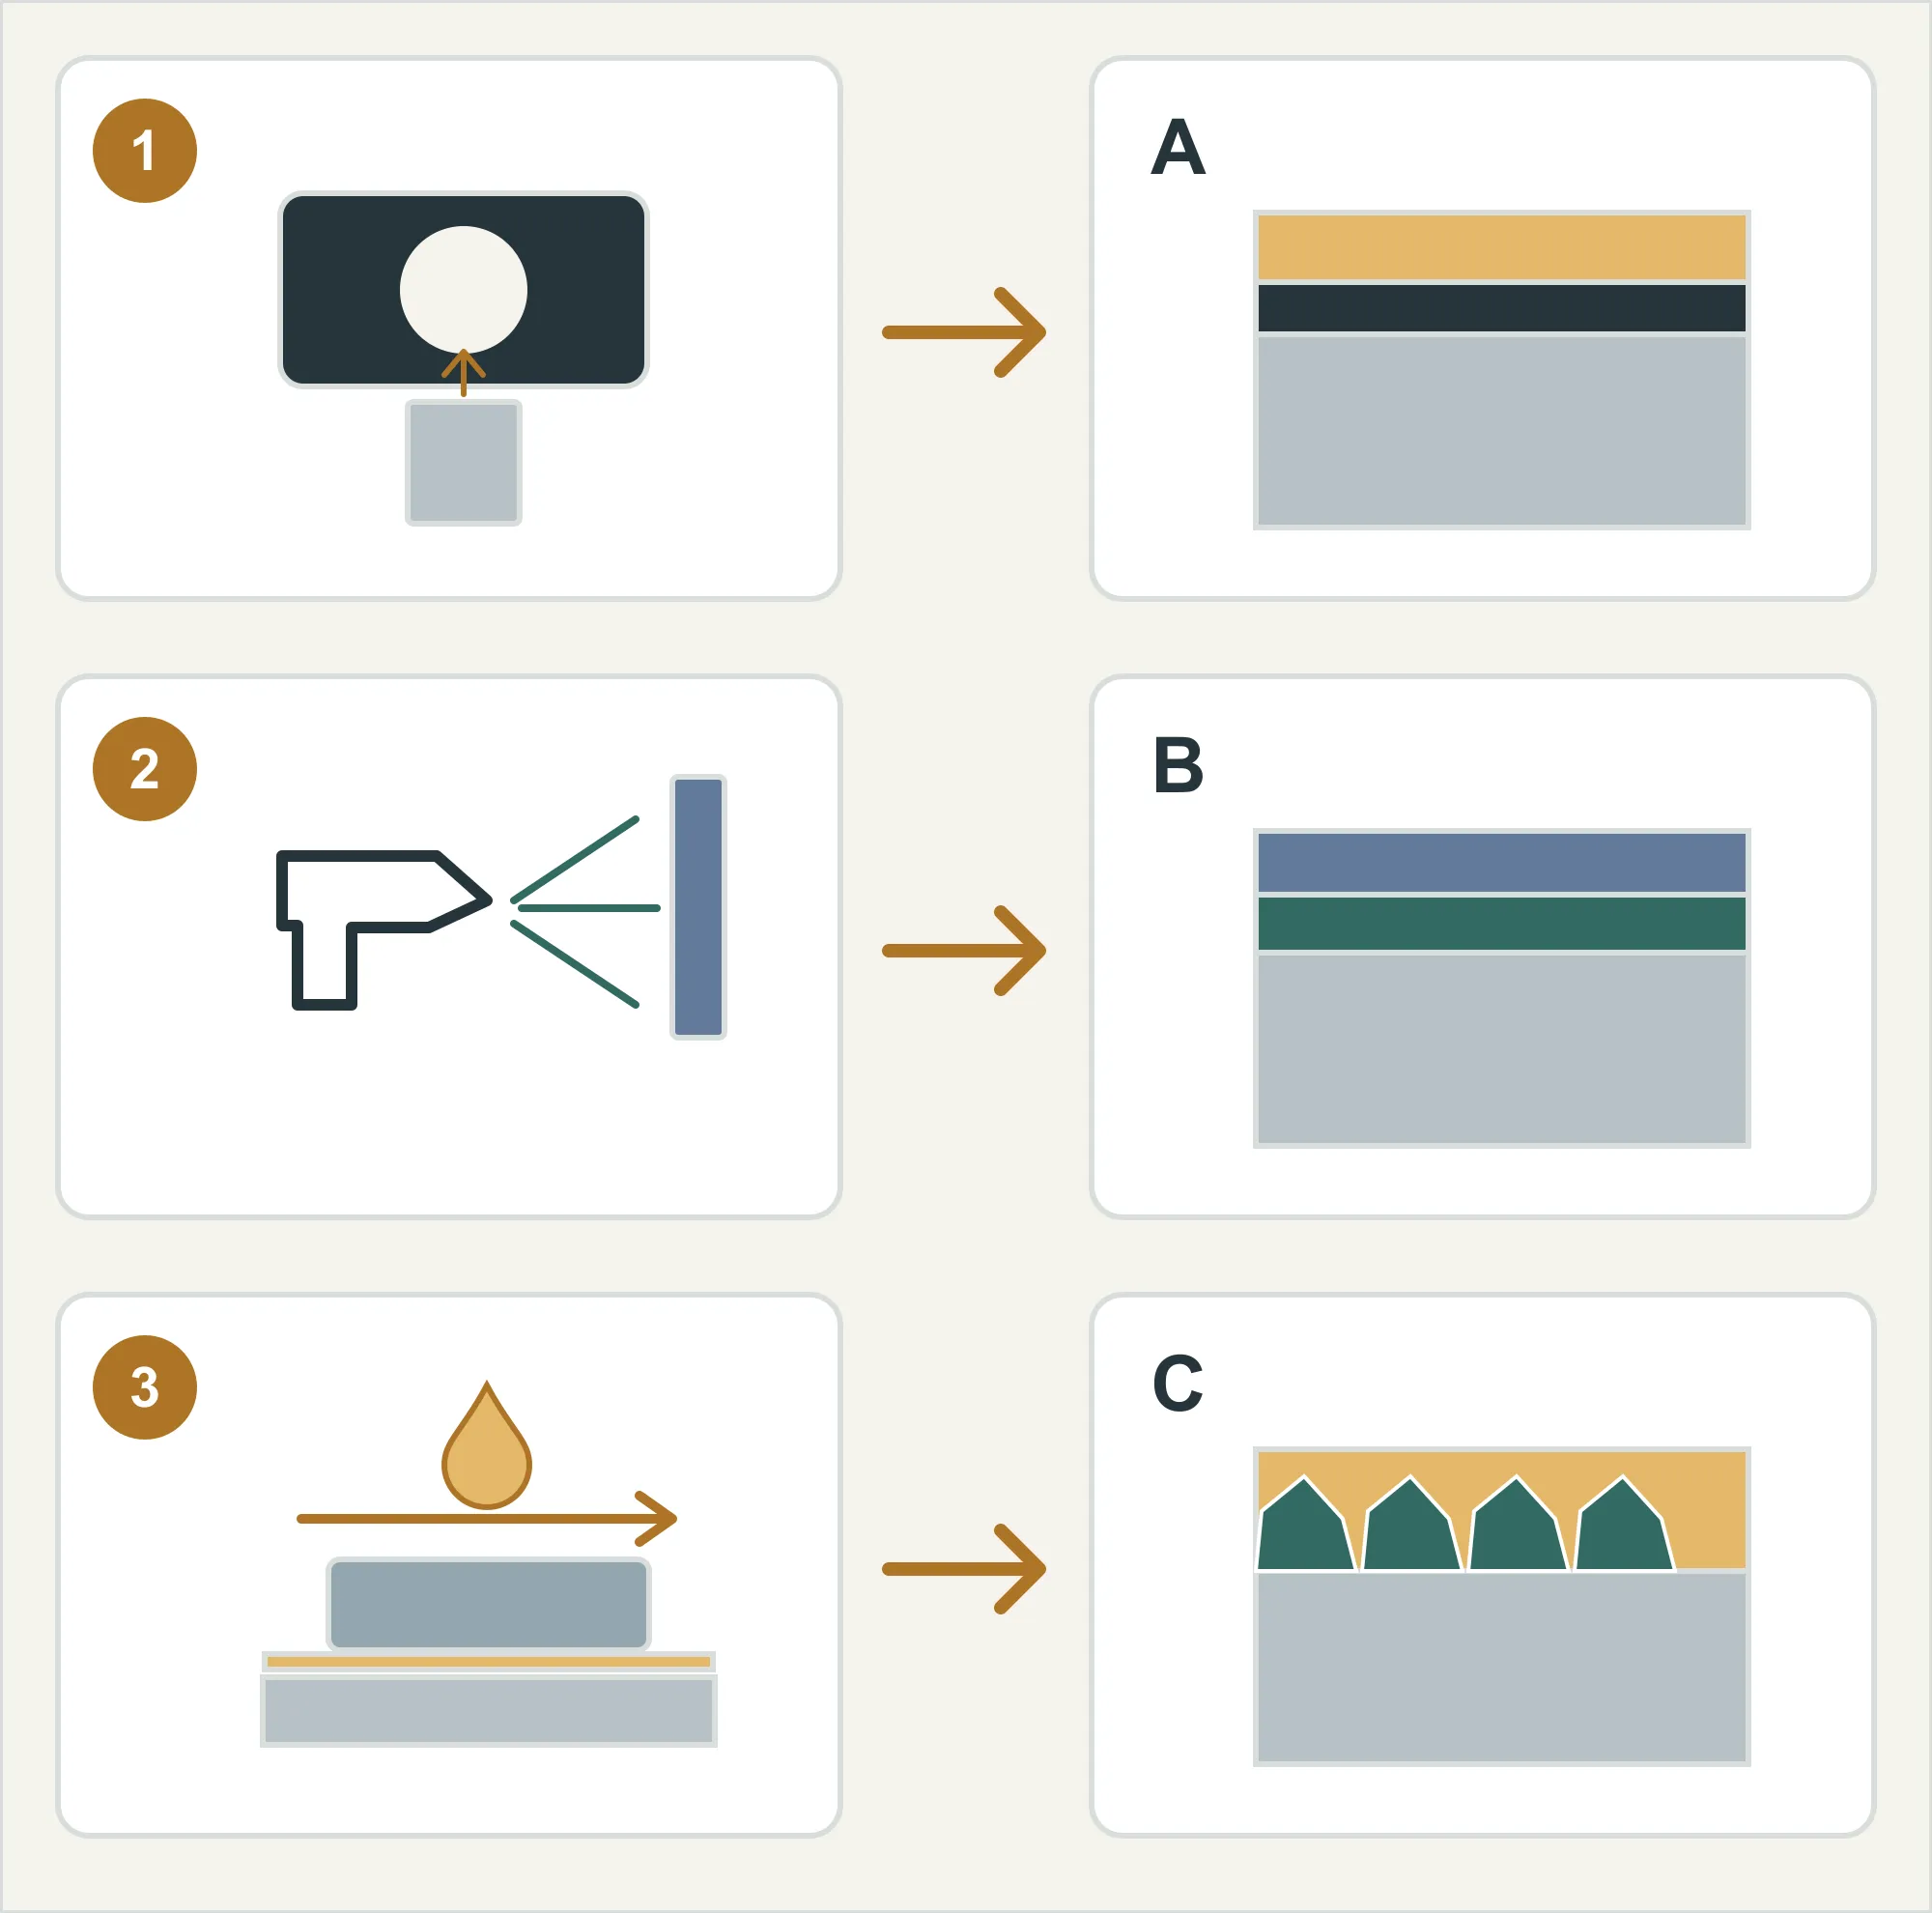
Aspecto negro y ajustes
Evalúe el pavonado por oxidación y confirme sellador, muestra de aspecto y ajuste final. Avise si habrá limpiezas repetidas, humedad o prohibición de aceite: las condiciones interiores, aceitadas y bien embaladas no representan esos usos.
Pintura posterior
Defina primero el sistema de pintura y después el pretratamiento compatible. El fosfatado de hierro o zinc puede ser candidato según sustrato, pintura, línea de proceso y exigencia anticorrosiva. El tono del fosfato no debería decidir una superficie que quedará cubierta. [3]
Contacto deslizante o rodaje
Evalúe fosfatado de manganeso con lubricante, considerando carga, movimiento relativo, contacto y ajuste. Algunos sistemas de zinc también tienen estas aplicaciones, pero debe comprobarse el proceso concreto. [3][5] Fosfatar no sustituye la validación funcional o del rodaje ni autoriza automáticamente trabajar sin aceite.
Humedad prolongada, exterior o sales
Defina protección y mantenimiento y compare sistemas completos. Incluya otros recubrimientos adecuados al sustrato si hace falta, sin limitarse a películas desnudas de pavonado o fosfato. Consulte la comparación entre pintura en polvo, electrodeposición y anodizado.
7. Redactar planos y solicitudes de oferta sin ambigüedad
«Pavonado» o «fosfatado» pueden iniciar la conversación. Antes de comprar, acuerde:
| Requisito | Utilidad |
|---|---|
| Calidad del material, superficie inicial y tratamiento térmico pertinente | Confirmar aptitud y límites del pretratamiento |
| Tipo de proceso y especificación con revisión | Distinguir rutas de ennegrecido o fosfatos de hierro, zinc y manganeso |
| Aceite, sellado, lubricación o pintura posterior | Definir el estado superficial completo de entrega |
| Muestra de aspecto y variaciones admitidas | Acordar color, brillo, manchas y contactos de utillaje |
| Ajustes críticos, puesta a tierra y enmascarado | Proteger montaje, función eléctrica y operaciones posteriores |
| Aceptación anticorrosiva y funcional | Definir métodos, condiciones y criterios, no solo horas de niebla salina |
| Embalaje, almacenamiento y limpieza previa al montaje | Adaptar la entrega al uso real |
Si todavía no ha elegido el proceso
Una solicitud inicial puede decir: «Evalúen opciones de acabado según el plano. Prioridades: [aspecto negro / pintura posterior / ajuste y rodaje / protección anticorrosiva]. Entorno: [por completar]. Las piezas [se limpiarán / no se limpiarán] antes del montaje. Los ajustes y contactos críticos están marcados. Indiquen proceso, tratamiento posterior y comprobaciones propuestas para las muestras, separando lo pendiente de confirmar».
Es un punto de partida, no una nota universal que sustituya la especificación del producto. Incorpore lo acordado al plano controlado o documento técnico aprobado. La guía de RFQ de acabados amplía la preparación.
- [1] Birchwood Technologies — Black Oxide Temperature Guide: rutas de proceso, no límites universales de prestaciones.
- [2] Birchwood Technologies — Black Oxide Finishes: aceite, dimensiones y aplicaciones.
- [3] Narayanan (2005) — Surface Pretreatment by Phosphate Conversion Coatings: A Review; tabla 5, apartados 3.6.2–3.6.3 y 3.12, pp. 130–177. Mecanismos básicos, no especificaciones químicas o ambientales actuales.
- [4] ASTM B117-26: solo Scope y Significance and Use públicos; no se consultó el texto completo de pago.
- [5] Birchwood Technologies — MicroLok MZN Zinc Phosphate: ejemplo específico de rodaje lubricado, no todos los fosfatados de zinc. Consulta: 20 de septiembre de 2026 (America/Los_Angeles).