Dieser Leitfaden betrifft unlegierte und niedriglegierte Stähle. Für rostfreien Stahl, Aluminium oder bereits beschichtete Werkstoffe ist die Eignung des Verfahrens neu zu prüfen.
1. Brünieren: Farbe durch eine Oberflächenreaktion
Beim üblichen oxidativen Brünieren entsteht eine schwarze Oxidschicht mit Magnetit, Fe₃O₄. Die dünne Schicht erhält meist einen großen Teil der ursprünglichen Oberflächenstruktur und verändert Maße nur wenig. Das ist interessant, wenn schwarze Optik mit Passungen an Bohrungen, Wellen oder Gewinden vereinbar sein soll. [1]
Geringe Maßänderung bedeutet nicht, dass die Prüfung entfällt. Vorbehandlung, Rückstände und das abschließende Öl oder Versiegelungsmittel können die Passung beeinflussen. Bei Präzisionsteilen muss feststehen, ob Maße vor oder nach der Oberflächenbehandlung gelten.
Auch der Rostschutz hängt von der Nachbehandlung ab. Birchwood Technologies stellt einen Zusammenhang mit geeignetem Korrosionsschutzöl her. Geschlossenheit des Ölfilms, spätere Reinigung, Lagerung und Verpackung verändern die Schutzbedingungen. [2]
„Schwärzen“ kann Heißbrünieren, oxidative Verfahren bei mittlerer Temperatur oder Verfahren bei Raumtemperatur bezeichnen. Gleiche Farbe beweist weder gleiche Schichtchemie noch gleiche Leistung oder Spezifikationskonformität. Geben Sie Verfahren und Nachbehandlung an. [1]
2. Phosphatieren: Eisen, Zink und Mangan unterscheiden
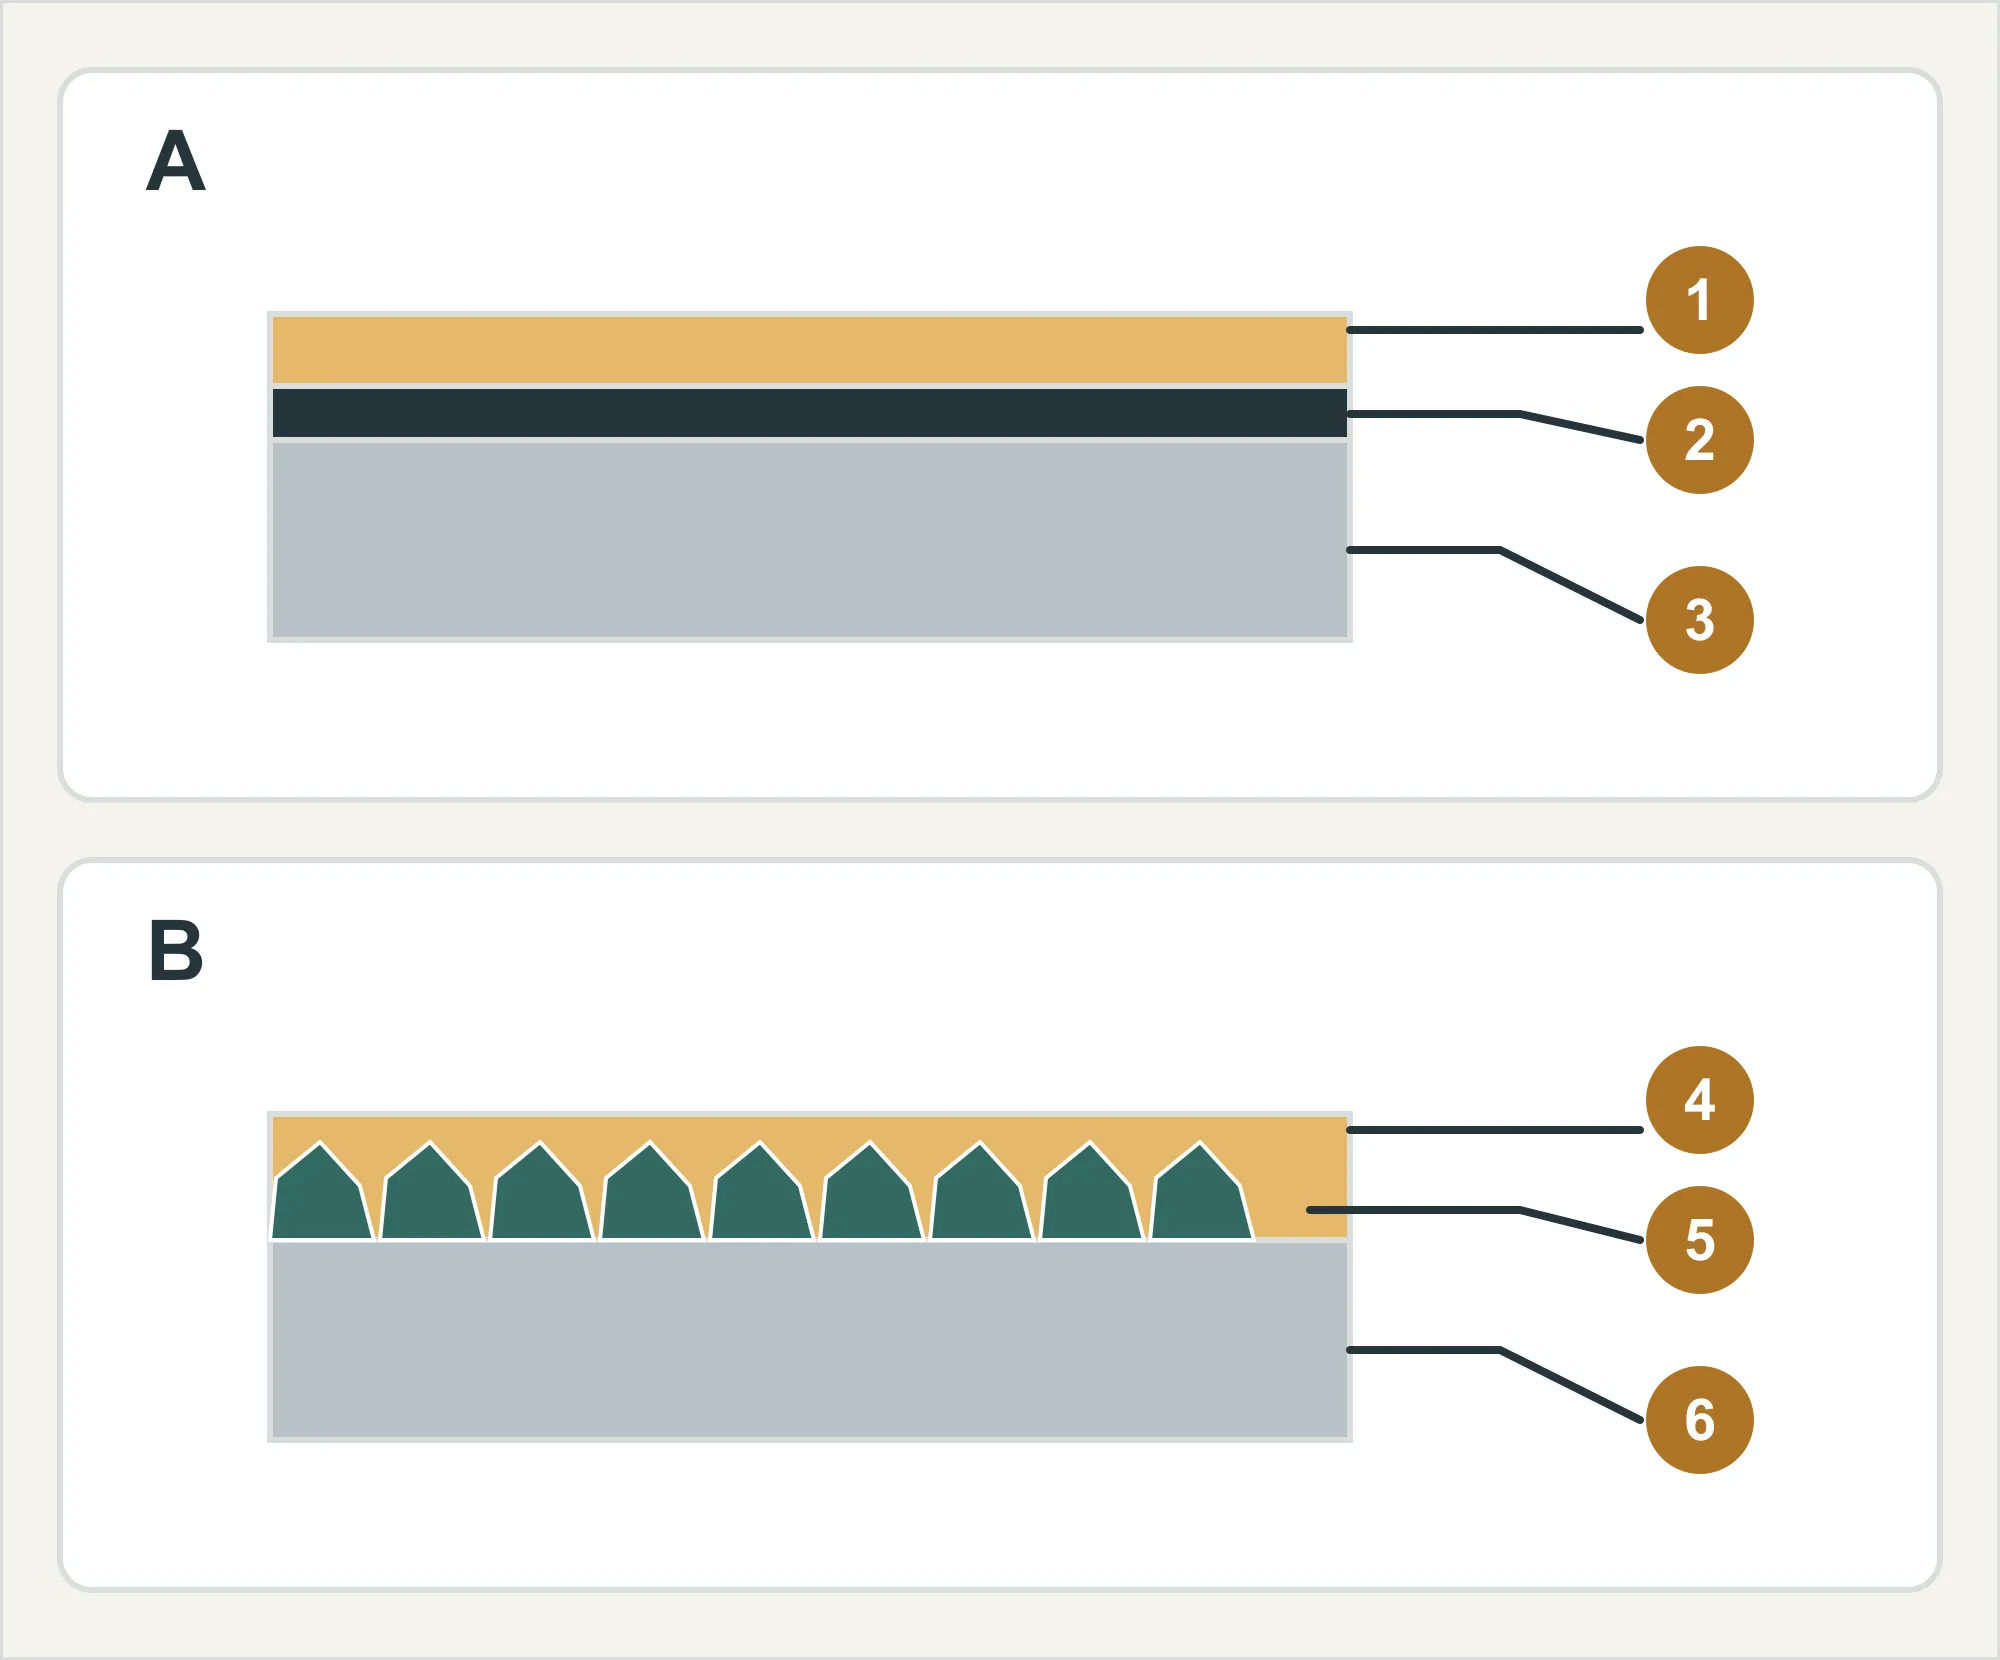
Phosphatieren bildet schwer lösliche Phosphate auf der Metalloberfläche. Die Schicht kann als Lackiergrund dienen oder mit Öl und anderen Schmiermitteln arbeiten. Struktur, flächenbezogene Schichtmasse und Nachbehandlung richten sich nach der Anwendung; „phosphatieren“ allein ist zu ungenau. [3]
Das sind typische Einsatzrichtungen, keine vollständige Aufzählung. Narayanans Übersicht unterscheidet Lackier- und Reibungsanwendungen und beschreibt die Schmierstoffspeicherung als Teil der Wirkung. Daraus folgt keine Eignung für dauerhaften ungeschmierten Betrieb. [3]
Zinkphosphatieren ist nicht Verzinken. Ersteres bildet eine Phosphat-Konversionsschicht, Letzteres eine metallische Zinkschicht. Schichtaufbau und Schutzmechanismus unterscheiden sich.
| Typ | Häufige Anwendungen | Zu klären |
|---|---|---|
| Eisenphosphatierung | Lackiervorbehandlung, häufig bei mäßigen Korrosionsanforderungen | Verträglichkeit mit dem Lack; Haftung und Korrosionsprüfung des fertig lackierten Systems |
| Zinkphosphatierung | Lackiergrund oder Kombination mit Öl bzw. Schmiermittel für Korrosionsschutz oder Umformung | Konkreter Zweck, Schichtanforderungen und Nachbehandlung; Systeme nicht gleichsetzen |
| Manganphosphatierung | Geschmierter Einlauf bestimmter mechanischer Kontaktflächen, zur Verringerung von Fressen und Verschleiß | Schmierung, Kontaktzustand, Passung und Funktion nach dem Einlauf |
3. Beide Verfahren nach denselben Kriterien vergleichen
Es gibt keinen allgemeinen Sieger bei Rostschutz oder Preis. Geliefert wird ein vollständig behandeltes Teil; der Vergleich bloßer Verfahrensnamen lässt entscheidende Bedingungen aus.
| Kriterium | Oxidatives Brünieren von Stahl | Phosphatieren |
|---|---|---|
| Entstehende Schicht | Typischerweise schwarze Oxidschicht | Phosphatschicht; Typ und konkrete Formulierung festlegen |
| Typischer Zweck | Schwarze Optik, geringe Maßänderung und Rostschutz mit Nachbehandlung | Lackiervorbehandlung oder Korrosionsschutz, Umformung und Einlauf mit Öl bzw. Schmiermittel |
| Korrosionsbewertung | Oxid und Öl oder Versiegelung gemeinsam bewerten | Phosphat und Versiegelung, Öl oder Folgebeschichtung gemeinsam bewerten |
| Einfluss auf Passungen | Meist gering; kritische Passungen im festgelegten Endzustand prüfen | Abhängig von Typ, Schichtmasse, Struktur und Nachbehandlung; nicht pauschal vernachlässigbar |
| Spätere Pulver- oder Nasslackierung | Eine bereits geölte Brünierung ist nicht automatisch ein geeigneter Lackiergrund | Eisen und Zink sind verbreitete Vorbehandlungen, müssen aber zum gesamten Lackierprozess passen |
| Reibung und Schmierung | Tatsächlichen Oberflächenzustand und Schmierung bewerten | Manche Mangan- und Zinksysteme arbeiten mit Schmiermitteln; keine Garantie für Trockenlauf |
| Bestellangaben | Brünierverfahren, Spezifikation, Versiegelung, Optik und Endabnahme | Phosphattyp, Spezifikation, Schichtanforderungen, Nachbehandlung und Endabnahme |
4. Umgebung und Nachbehandlung in den Korrosionsvergleich einbeziehen
Brünierung mit Öl gegen Phosphatierung mit Öl zu vergleichen ist etwas anderes als der Vergleich mit Phosphatierung plus vollständiger Lackierung. Zusätzliche Schichten und Arbeitsschritte tragen zum Ergebnis bei; ihre Wirkung kann nicht allein der Konversionsschicht zugeschrieben werden.
Phosphatschichten besitzen Poren. Eine solche Schicht allein belegt keinen langfristigen Rostschutz. Öl, Versiegelung oder Lack sind anhand der vorgesehenen Umgebung zu bewerten. [3] Klären Sie mindestens:
- Trockene Innenräume, Kondenswasser, Regen, Salz oder Reinigungsflüssigkeiten.
- Geölte Lieferung, Entfettung vor der Montage und Erhalt des Ölfilms im Betrieb.
- Pulver-, Nasslackierung oder andere Deckschichten und deren Abnahmeanforderungen.
- Flache Prüfbleche oder tatsächliche Teile sowie die Bewertung von Kanten, Bohrungen, Fugen und Flüssigkeitsansammlungen.
Anforderungen an die Salzsprühprüfung
Vereinbaren Sie Methode, Dauer, Probenzustand und Versagenskriterien. Rotrost am Stahl, Lackblasen und Korrosionsausbreitung am Ritz sind unterschiedliche Prüfmerkmale.
Die öffentliche Beschreibung von ASTM B117 definiert die Salzsprühumgebung, jedoch keine einheitliche Dauer oder Bewertung für jedes Produkt. Ein einzelnes Salzsprühresultat lässt sich nicht direkt in Nutzungsjahre unter natürlicher Bewitterung umrechnen. Eine Stundenangabe allein reicht zum Vergleich nicht aus. [4]
5. Maße und Funktionsflächen im Endzustand prüfen
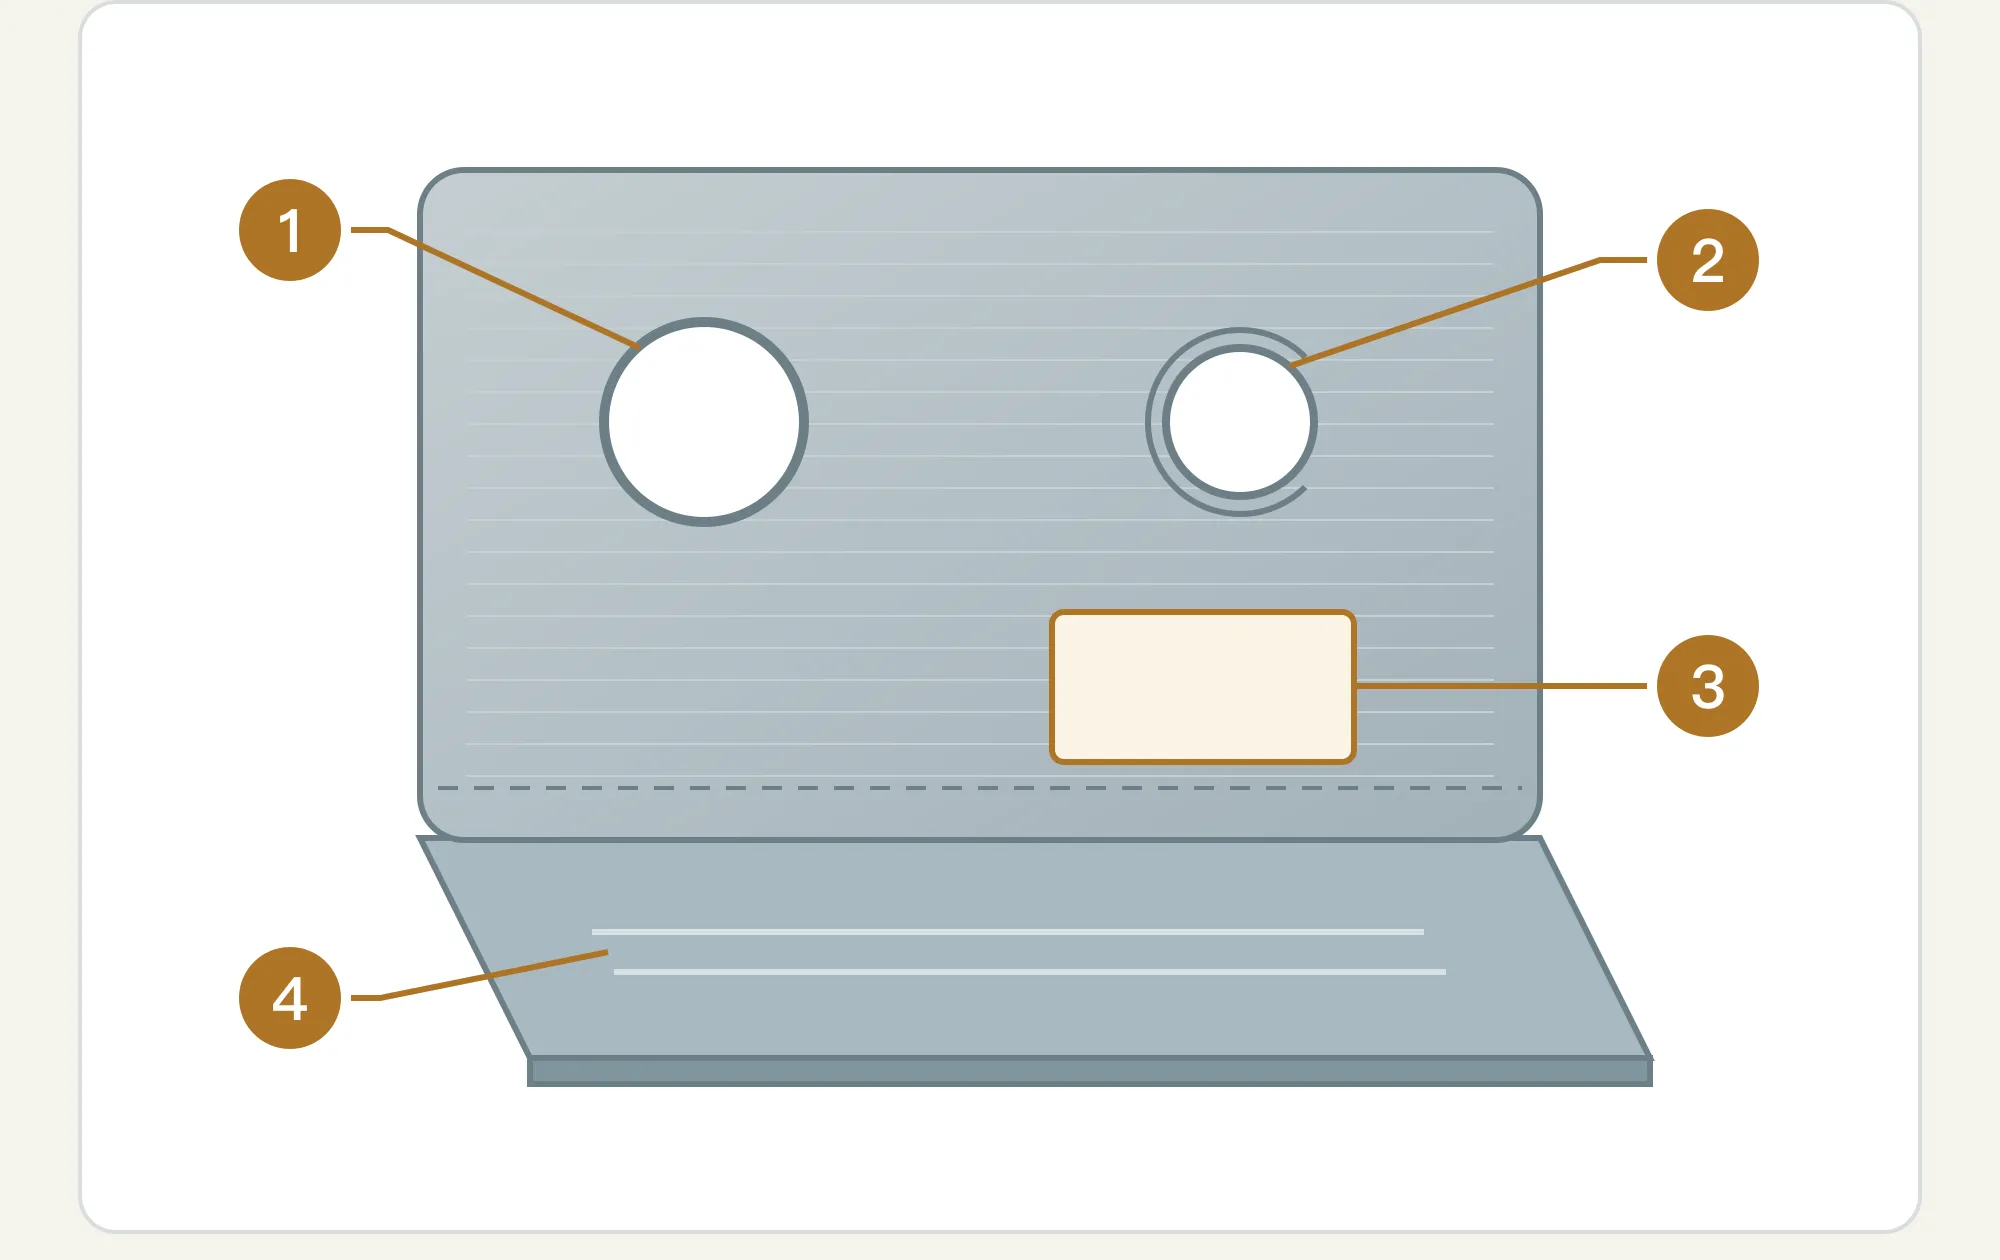
Prüfen Sie Maße und Funktion im endgültigen Lieferzustand. Eine dünne Brünierung macht nicht jedes Maß unbeeinflusst; für alle Phosphatierungen lässt sich keine gemeinsame Schichtdicke ansetzen.
Die flächenbezogene Schichtmasse, beispielsweise in g/m², ist keine geometrische Dicke. Struktur, Porosität und Rauheit verhindern eine allgemeingültige Umrechnung in Maßzuwachs. Auch die Korrosionsqualität lässt sich laut Übersicht nicht allein daraus ableiten. [3]
Kennzeichnen Sie relevante Stellen in der Zeichnung:
Die Anforderungen sollen der tatsächlichen Funktion folgen. Nicht jedes gewöhnliche Maß benötigt eine Sonderprüfung.
- Positionierbohrungen, Stiftpassungen und enge Gleitflächen: Maße, Oberflächenzustand und Prüfzeitpunkt festlegen; bei Bedarf reale Montage prüfen.
- Gewinde und Befestigungen: Gut-/Ausschusslehren oder Montageanforderungen festlegen; bei funktionsrelevanten Verbindungen den Schmierzustand bei Lieferung vereinheitlichen.
- Erdungs- und elektrische Kontaktflächen: zulässige Behandlung, nötige Maskierung und elektrische Endabnahme definieren. Farbe oder geringe Schichtdicke beweisen keine Leitfähigkeit.
- Später zu lackierende oder zu verklebende Flächen: Restöl, Sauberkeit und Vorbehandlung auf Folgeprozesse abstimmen.
6. Vom Einsatzzweck ausgehen
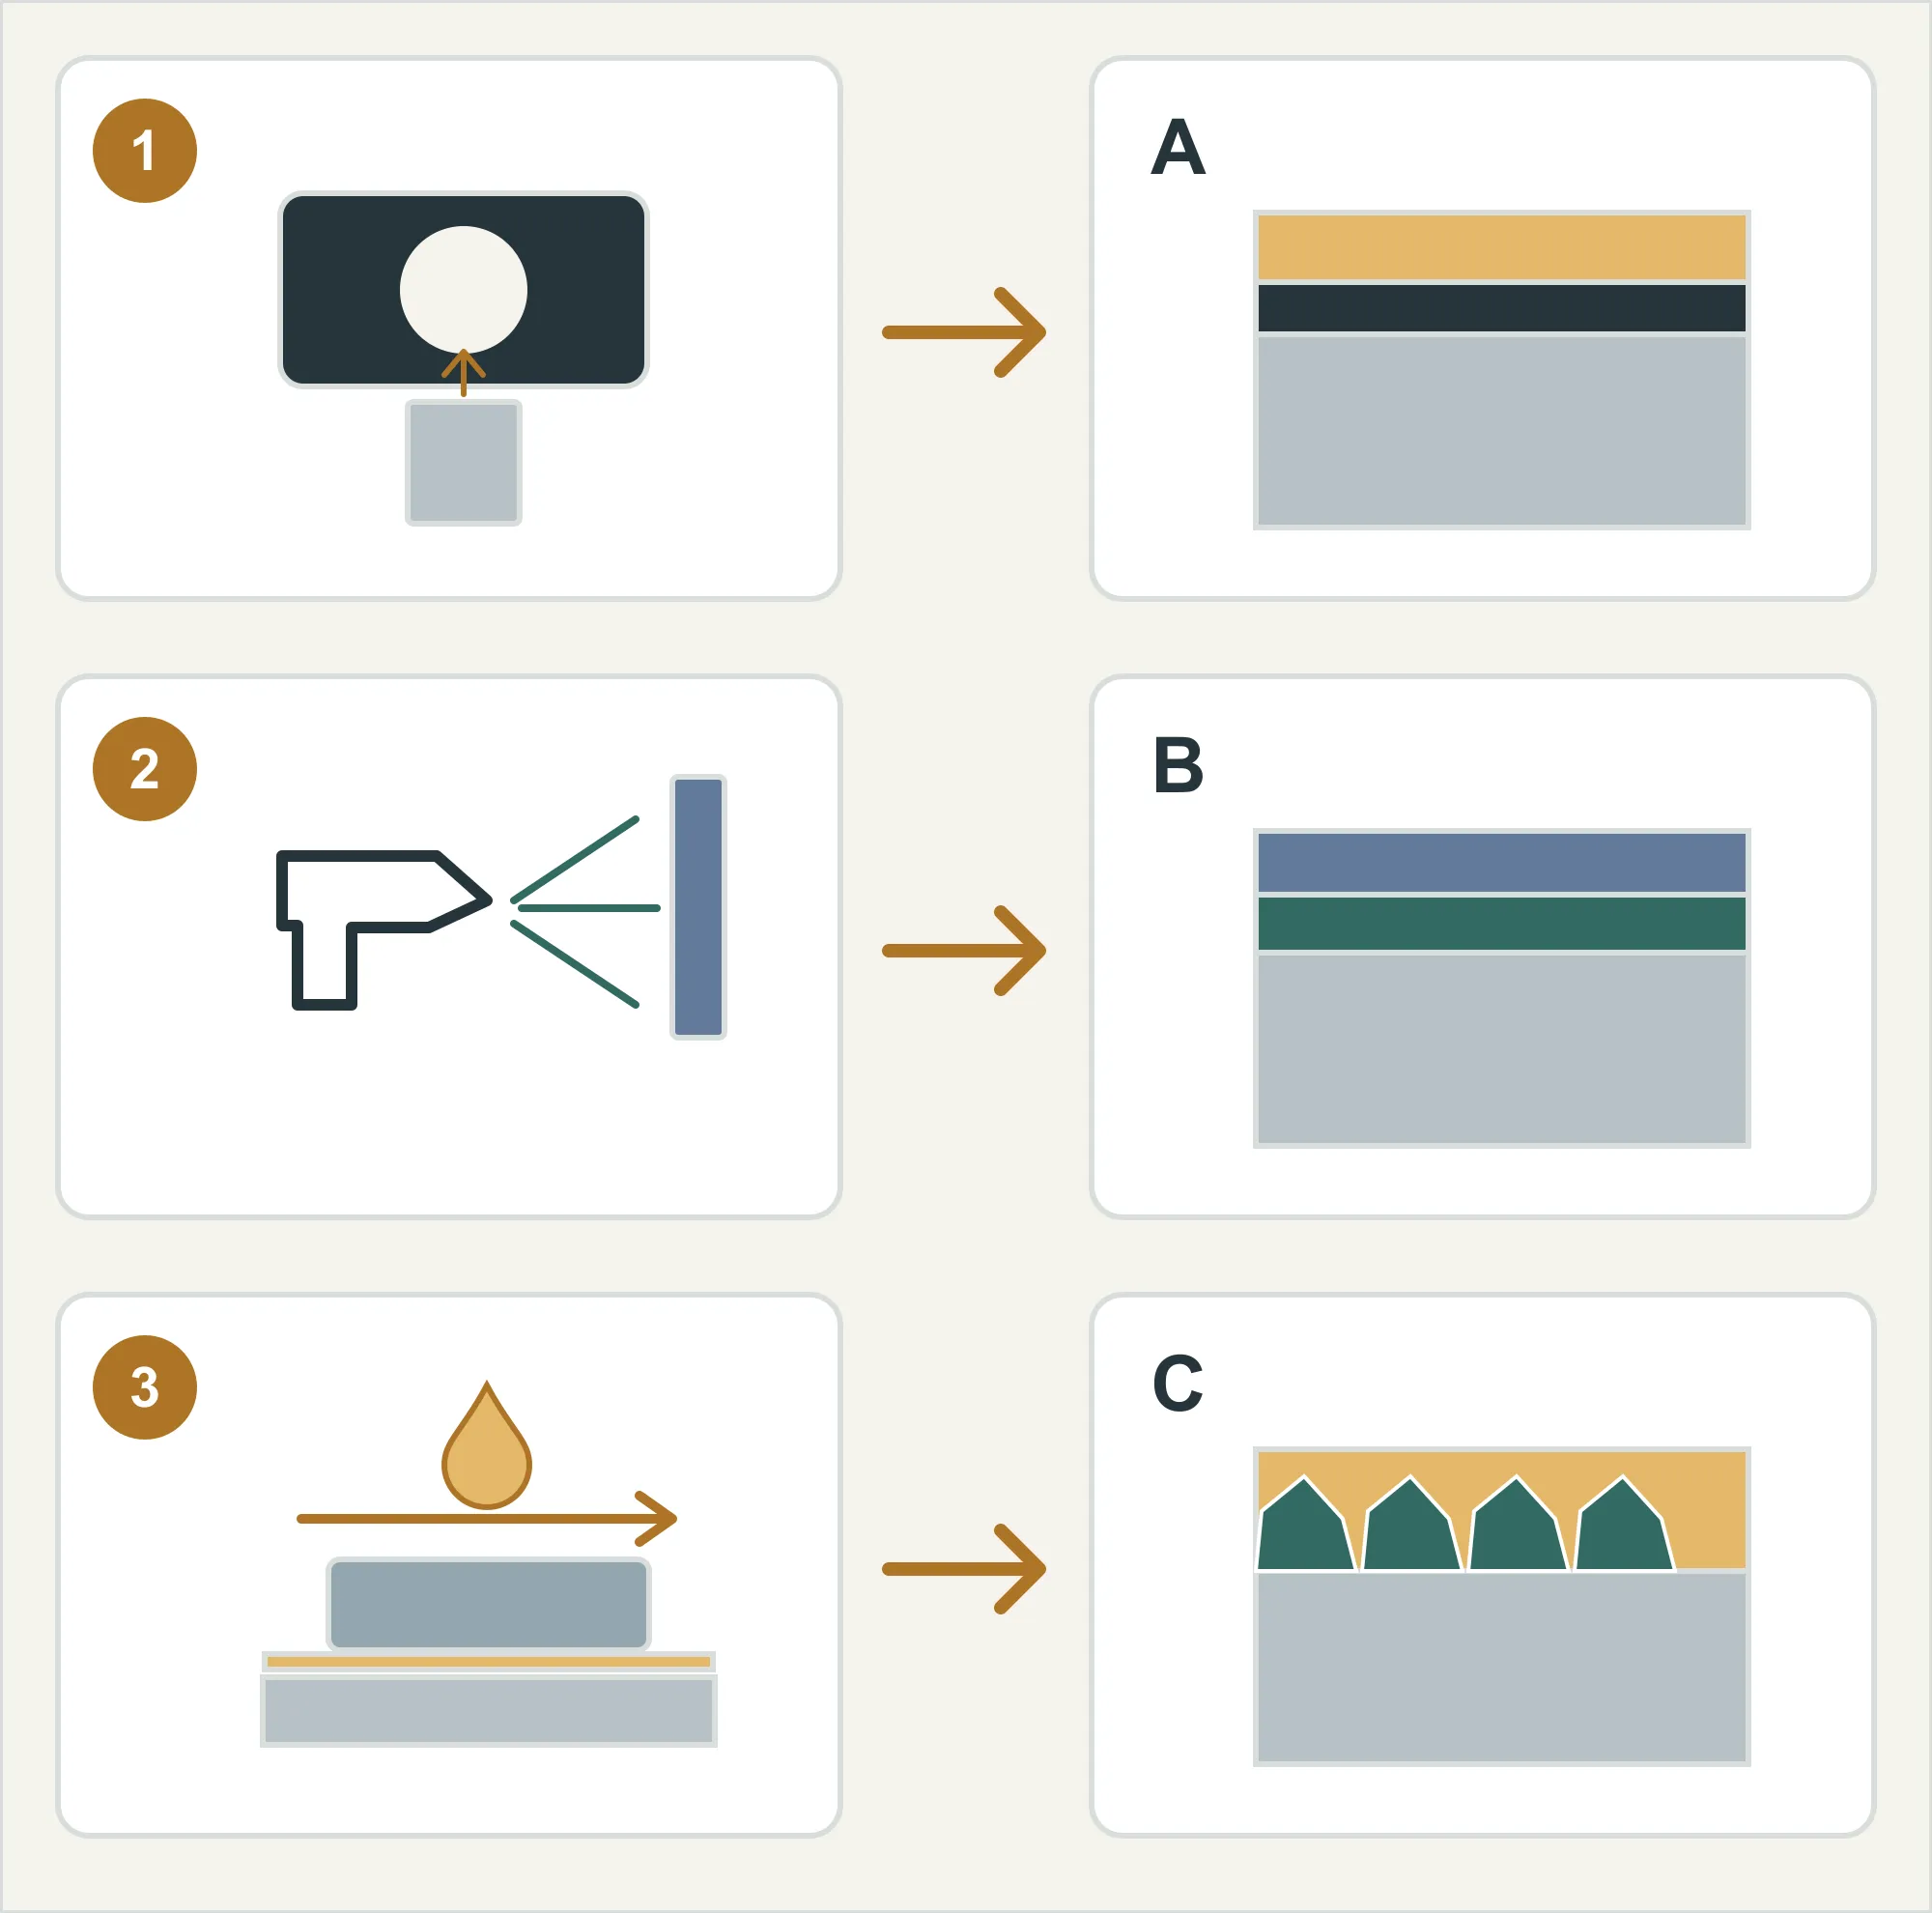
Schwarze Optik bei Passungsanforderungen
Brünieren ist ein möglicher Kandidat; Versiegelung, Erscheinungsmuster und fertige Passung sind zu bestätigen. Wiederholte Reinigung, Feuchtigkeit oder ein Ölverbot müssen früh bekannt sein. Bedingungen für geölte, gut verpackte Innenteile decken diese Anwendungen nicht ab.
Anschließende Pulver- oder Nasslackierung
Zuerst das Lackiersystem wählen, dann eine verträgliche Vorbehandlung. Eisen- oder Zinkphosphatierung kommen abhängig von Grundwerkstoff, Lack, Anlage und Korrosionsanforderung infrage. Die Helligkeit der später überlackierten Phosphatschicht sollte nicht entscheidend sein. [3]
Gleitkontakt oder Einlauf
Manganphosphatierung mit Schmiermittel unter Berücksichtigung von Last, Relativbewegung, Kontaktzustand und Passung prüfen. Auch bestimmte Zinksysteme haben solche Anwendungen; das konkrete Verfahren ist maßgeblich. [3][5] Phosphatieren ersetzt weder Einlauf- noch Funktionsnachweise und erlaubt nicht automatisch ölfreien Betrieb.
Dauerhafte Feuchte, Außenbereich oder Salz
Schutz und Wartung festlegen und vollständige Systeme vergleichen. Falls erforderlich, weitere zum Grundwerkstoff passende Beschichtungen einbeziehen. Die Wahl muss nicht auf unversiegelte Brünier- und Phosphatschichten begrenzt bleiben. Siehe den Vergleich von Pulverbeschichtung, Galvanik und Eloxieren.
7. Zeichnungen und Anfragen eindeutig formulieren
„Brünieren“ oder „Phosphatieren“ kann ein Gespräch beginnen. Vor der Bestellung sollten folgende Punkte vereinbart sein:
| Anforderung | Nutzen |
|---|---|
| Werkstoffsorte, Ausgangsoberfläche und relevanter Wärmebehandlungszustand | Verfahrenseignung und Grenzen der Vorbehandlung klären |
| Behandlungsart und Spezifikation mit Ausgabe | Brünierverfahren bzw. Eisen-, Zink- und Manganphosphatierung unterscheiden |
| Öl, Versiegelung, Schmierung oder nachfolgende Lackierung | Vollständigen Lieferzustand festlegen |
| Erscheinungsmuster und zulässige Abweichungen | Farbe, Glanz, Flecken und Gestellkontaktstellen vereinbaren |
| Kritische Passungen, Erdung und Maskierung | Montage, elektrische Funktion und Folgeprozesse sichern |
| Korrosions- und Funktionsabnahme | Methode, Bedingungen und Kriterien statt bloßer Salzsprühstunden angeben |
| Verpackung, Lagerung und Reinigung vor Montage | Lieferung auf den tatsächlichen Ablauf abstimmen |
Wenn das Verfahren noch offen ist
Eine erste Anfrage kann lauten: „Bitte Oberflächenoptionen anhand der Zeichnung bewerten. Wichtig sind [schwarze Optik / spätere Lackierung / Passung und Einlauf / Rostschutz]. Umgebung: [ergänzen]. Vor Montage wird [gereinigt / nicht gereinigt]. Kritische Passungen und Kontakte sind markiert. Bitte Verfahren, Nachbehandlung und vorgeschlagene Musterprüfungen im Angebot nennen und offene Punkte separat aufführen.“
Das ist ein Gesprächseinstieg, kein universeller Zeichnungsvermerk als Ersatz für eine Produktspezifikation. Vereinbarte Anforderungen gehören in eine gelenkte Zeichnung oder gemeinsam bestätigte technische Unterlage. Der RFQ-Leitfaden für Oberflächen hilft bei weiteren Angaben.
- [1] Birchwood Technologies — Black Oxide Temperature Guide: Verfahren, keine allgemeinen Leistungsgrenzen.
- [2] Birchwood Technologies — Black Oxide Finishes: Öl, Maße und Anwendungen.
- [3] Narayanan (2005) — Surface Pretreatment by Phosphate Conversion Coatings: A Review; Tabelle 5, Abschnitte 3.6.2–3.6.3 und 3.12, S. 130–177. Grundlagen, keine aktuellen Chemie- oder Umweltvorgaben.
- [4] ASTM B117-26: nur öffentliche Scope sowie Significance and Use gelesen, nicht die kostenpflichtige Vollfassung.
- [5] Birchwood Technologies — MicroLok MZN Zinc Phosphate: konkretes Beispiel für geschmierten Einlauf, nicht alle Zinkphosphatierungen. Quellenabruf: 20. September 2026 (America/Los_Angeles).