Bu rehber karbon çelikleri ve düşük alaşımlı çeliklerle ilgilidir. Paslanmaz çelik, alüminyum veya önceden kaplanmış malzemeler için uygun sistem yeniden değerlendirilmelidir.
1. Siyah oksit: renk yüzey tepkimesinden doğar
Çeliğin yaygın oksidatif karartılması, manyetit Fe₃O₄ ile ilişkili siyah bir oksit tabakası oluşturur. İnce tabaka genellikle başlangıç dokusunun büyük bölümünü korur ve boyutları az etkiler. Siyah görünümle birlikte delik, mil veya diş geçmeleri gerekiyorsa değerlendirilebilir. [1]
Boyutsal etkinin küçük olması kontrolü ortadan kaldırmaz. Ön işlem, kalıntılar ve son yağ ya da sızdırmazlık tabakası gerçek geçmeyi etkileyebilir. Hassas ölçülerin işlemden önce mi sonra mı kabul edileceğini belirtin.
Pas koruması son işleme de bağlıdır. Birchwood Technologies uygun pas önleyici yağın korumadaki rolünü belirtir. Yağ filminin sürekliliği, sonradan temizlenmesi, depolama ve ambalaj koruma koşullarını değiştirir. [2]
“Karartma”; sıcak siyah oksit, orta sıcaklıkta oksidasyon veya oda sıcaklığında karartma anlamına gelebilir. Benzer renk, tabaka kimyasının, performansın veya şartnamenin aynı olduğunu kanıtlamaz. Rengin yanında işlem ve son işlemi de tanımlayın. [1]
2. Fosfatlama: demir, çinko ve manganı ayırın
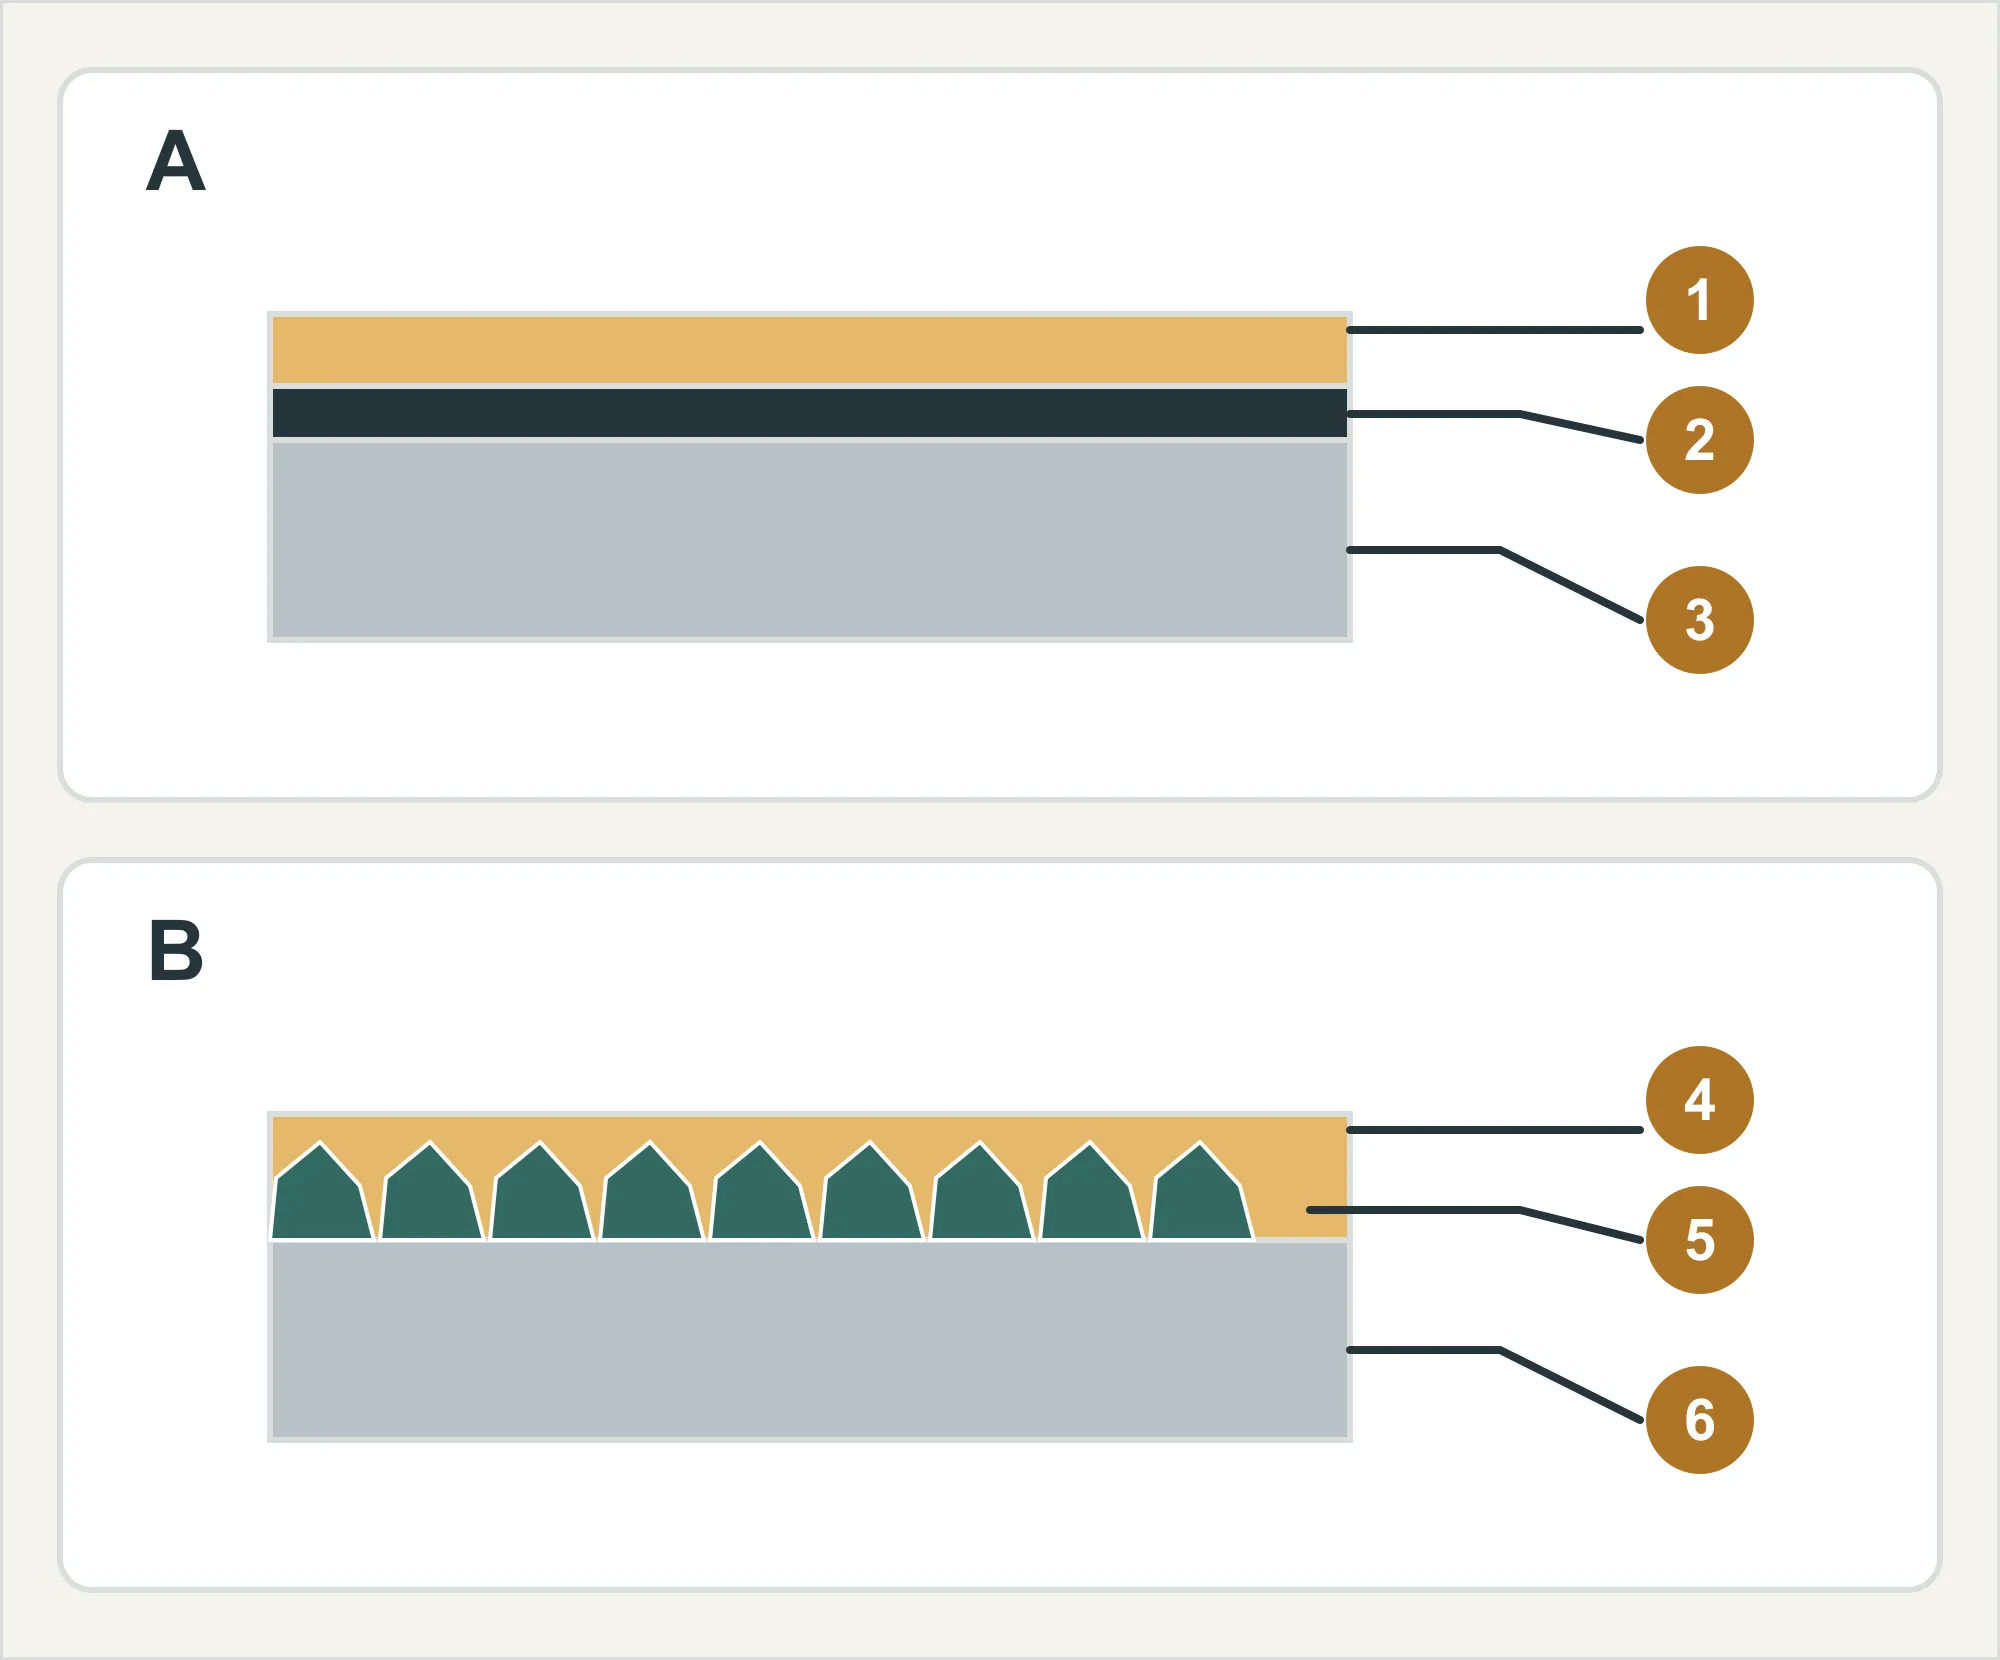
Fosfatlama metal yüzeyde çözünürlüğü düşük fosfatlar oluşturur. Boyaya hazırlık sağlayabilir veya yağ ve diğer yağlayıcılarla çalışabilir. Yapı, birim alan başına kaplama kütlesi ve son işlem amaca bağlıdır; yalnızca “fosfatlama” demek yeterli değildir. [3]
Bu liste tüm uygulamaları kapsamaz. Narayanan'ın derlemesi boya ve sürtünme uygulamalarını ayırır; yağlayıcı tutmanın etkideki rolünü açıklar. Bu, uzun süre yağsız çalışmanın kanıtı değildir. [3]
Çinko fosfatlama, çinko kaplama değildir. İlki fosfat dönüşüm tabakası, ikincisi metalik çinko tabakası oluşturur. Koruma mekanizmaları farklıdır.
| Tür | Yaygın kullanım | Doğrulanacak noktalar |
|---|---|---|
| Demir fosfat | Genellikle orta düzey korozyon beklentili boya sistemlerinde ön işlem | Boyayla uyum; tamamlanmış sistemde yapışma ve korozyon kabulü |
| Çinko fosfat | Boya altlığı veya yağla birlikte koruma ve şekillendirmeye yardımcı sistem | Kullanım, tabaka şartları ve son işlem; farklı sistemler birbirinin yerine geçmez |
| Mangan fosfat | Bazı mekanik temas yüzeylerinde yağlı alıştırma, yapışmalı aşınma ve aşınmayı azaltma | Yağlama, temas durumu, geçme ve alıştırma sonrası işlev |
3. Aynı ölçütlerle karşılaştırın
Pas koruması veya fiyat açısından her koşulda üstün tek bir seçenek yoktur. Teslim edilen parça bir işlem dizisinden geçer; yalnızca adları karşılaştırmak belirleyici koşulları dışarıda bırakır.
| Ölçüt | Çelikte oksidatif siyah oksit | Fosfatlama |
|---|---|---|
| Oluşan tabaka | Tipik olarak siyah oksit | Fosfat; demir, çinko veya mangan türü ve formülasyon belirtilmeli |
| Yaygın amaç | Siyah görünüm, küçük boyutsal etki, son işlemle pas koruması | Boya ön işlemi veya yağla koruma, şekillendirme ve alıştırma |
| Korozyon değerlendirmesi | Oksit ile yağ veya sızdırmazlık birlikte değerlendirilir | Fosfat ile sızdırmazlık, yağ veya sonraki kaplama birlikte değerlendirilir |
| Geçmeye etkisi | Genellikle küçük; kritik geçmeler belirtilen bitmiş durumda kontrol edilir | Tür, kaplama kütlesi, yapı ve son işleme bağlıdır; her zaman ihmal edilemez |
| Sonraki toz veya yaş boya | Yağlanmış siyah oksit yüzey otomatik olarak uygun boya altlığı değildir | Demir ve çinko yaygın ön işlemlerdir, ancak tüm boya süreciyle uyum gerekir |
| Sürtünme ve yağlama | Gerçek yüzey ve yağlama koşulları değerlendirilir | Bazı mangan ve çinko sistemleri yağlayıcıyla çalışır; kuru sürtünme performansını garanti etmez |
| Satın alma bilgisi | Karartma yöntemi, şartname, sızdırmazlık, görünüm ve son kabul | Fosfat türü, şartname, tabaka, son işlem ve son kabul |
4. Ortamı ve son işlemi birlikte tanımlayın
Siyah oksit artı yağ ile fosfat artı yağı karşılaştırmak, fosfat artı tam boya sistemiyle karşılaştırmaktan farklıdır. Ek tabakalar ve işlemler sonuçlara katkı sağlar; tüm etki dönüşüm tabakasına yüklenemez.
Fosfat tabakaları gözeneklidir. Tabakanın varlığı uzun süreli pas korumasını göstermez. Yağ, sızdırmazlık veya boya hedef ortama göre değerlendirilmelidir. [3] En azından şunları belirtin:
- Kuru iç ortam, yoğuşma, dış yağmur, tuz veya temizlik sıvısı.
- Yağlı teslim, montaj öncesi yağ alma ve kullanımda yağ filmini koruma olanağı.
- Toz boya, yaş boya veya başka üst kaplama ve kabul gerekleri.
- Düz panel ya da gerçek parça numunesi; kenar, delik, birleşim ve sıvı biriken bölgelerin değerlendirilmesi.
Tuz püskürtme şartında ne olmalı?
Yöntem, süre, numune durumu ve başarısızlık ölçütlerinde anlaşın. Çelikte kırmızı pas, boya kabarması ve çizikten ilerleyen korozyon farklı değerlendirmelerdir.
ASTM B117'nin açık açıklaması test ortamını tanımlar; tüm ürünler için ortak süre veya sonuç ölçütü belirlemez. Tek başına tuz püskürtme sonucu doğal ortamda kullanım yılına doğrudan çevrilemez. Bir saat sayısı sistemleri karşılaştırmaya yetmez. [4]
5. Ölçüleri ve işlev bölgelerini teslim durumunda kontrol edin
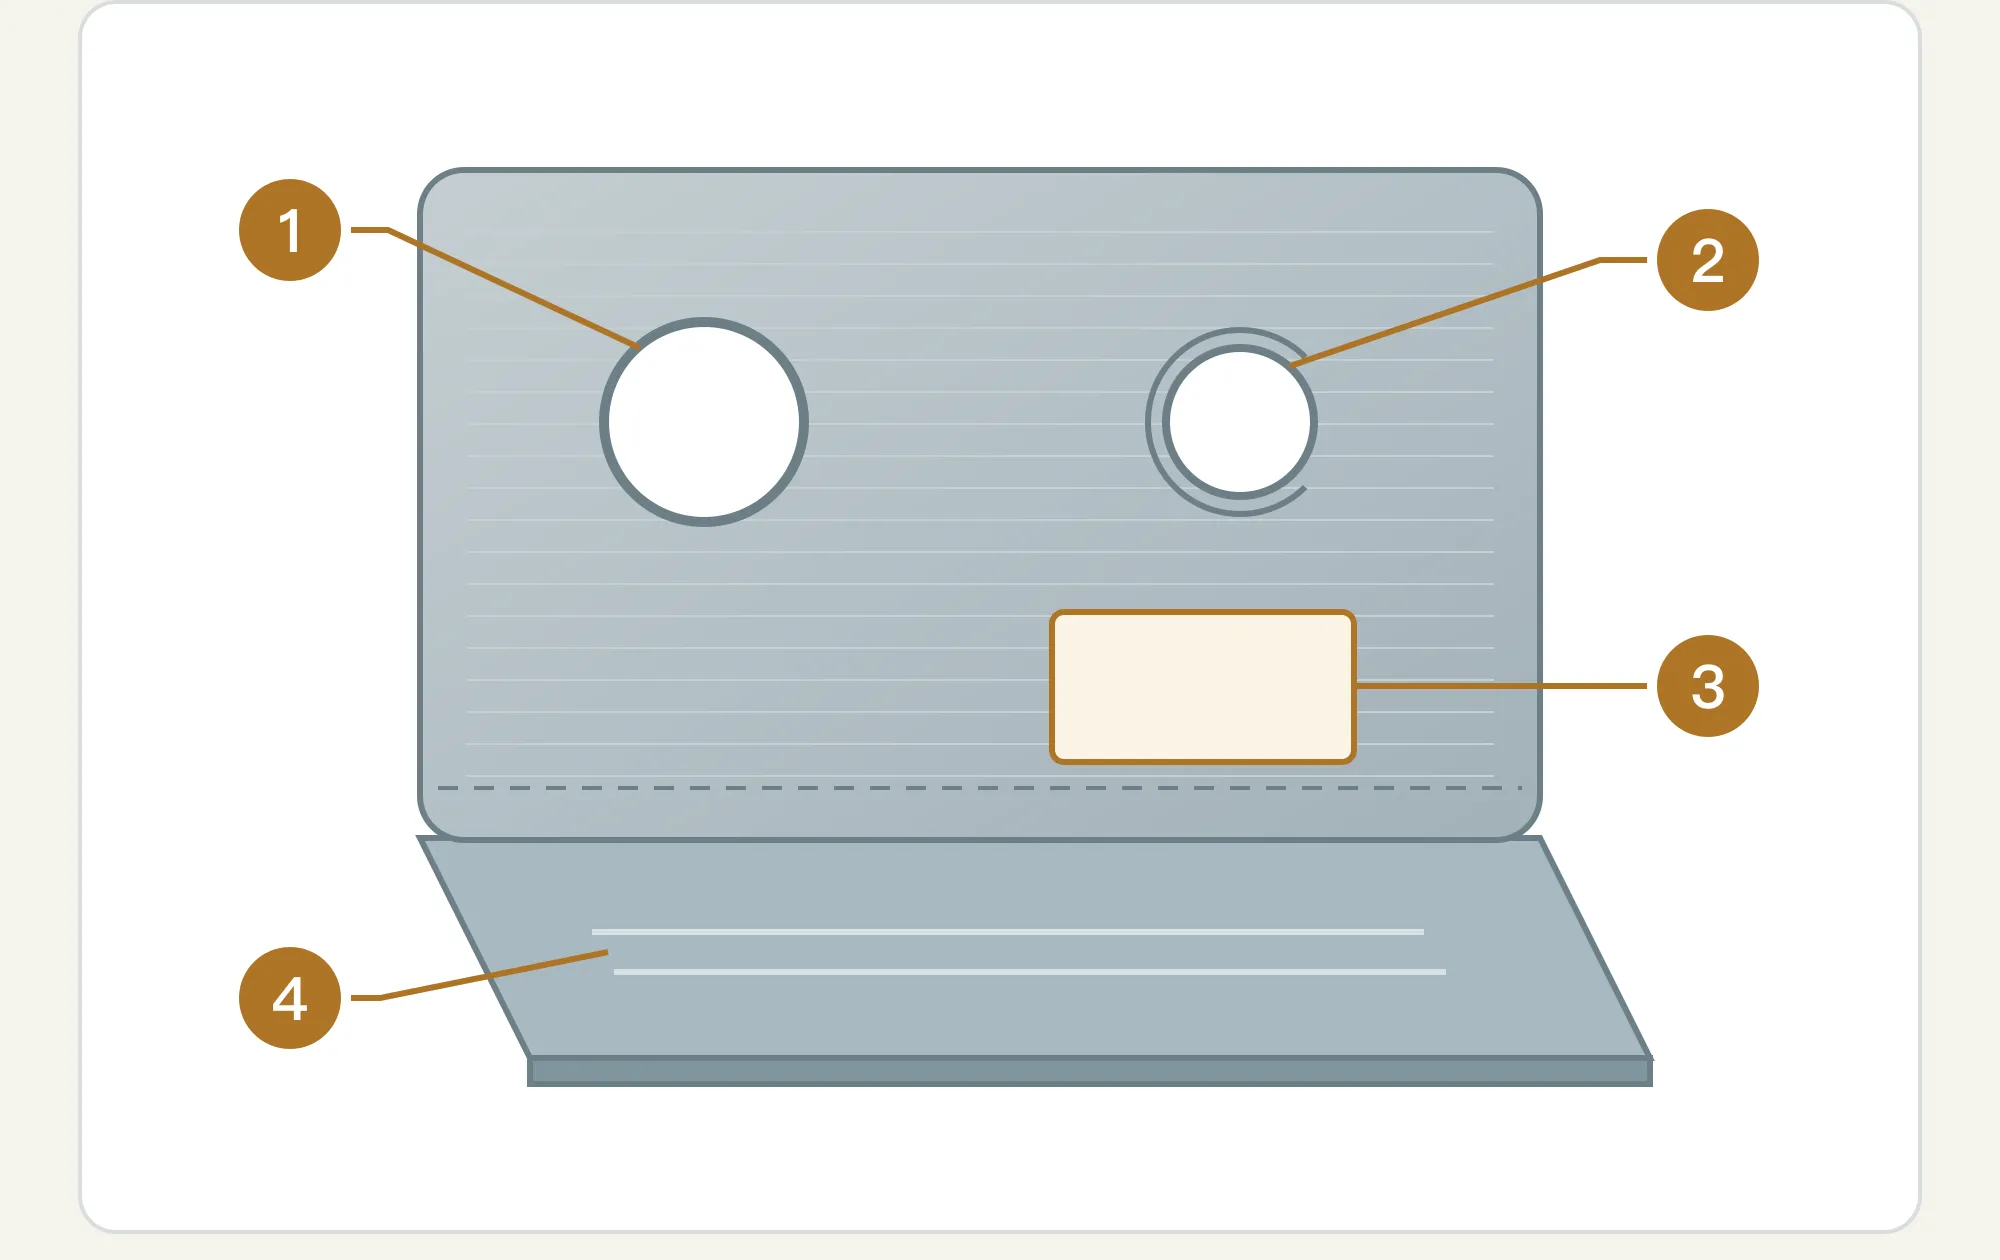
Ölçü ve işlevi son teslim durumunda doğrulayın. İnce siyah oksit her ölçünün etkilenmediği anlamına gelmez; tüm fosfatlamalar için tek kalınlık varsayılamaz.
Kaplama kütlesi, örneğin g/m² olarak birim alan başına kütledir; geometrik kalınlık değildir. Yapı, gözenek ve pürüzlülük farkları tek bir değerin genel boyut artışına çevrilmesini engeller. Derleme, bu değerin tek başına korozyon kalitesini de belirleyemeyeceğini açıklar. [3]
Çizimde ilgili bölgeleri işaretleyin:
Şartlar parçanın gerçek işlevine dayanmalıdır; her sıradan ölçü özel kabul gerektirmez.
- Konumlandırma delikleri, pim geçmeleri ve sıkı kayma yüzeyleri: ölçü, yüzey durumu ve kontrol zamanı; gerektiğinde gerçek montaj kontrolü.
- Dişler ve bağlantılar: geçer/geçmez mastar veya montaj şartı; bağlantı performansı önemliyse teslim yağlaması tutarlı olmalı.
- Topraklama ve elektrik temasları: işleme izin verilip verilmediği, maskeleme ve son elektriksel kabul. Renk veya incelik iletkenliği kanıtlamaz.
- Boyanacak veya yapıştırılacak bölgeler: artık yağ, temizlik ve ön işlem sonraki süreçle uyumlu olmalı.
6. Parçanın kullanımından başlayın
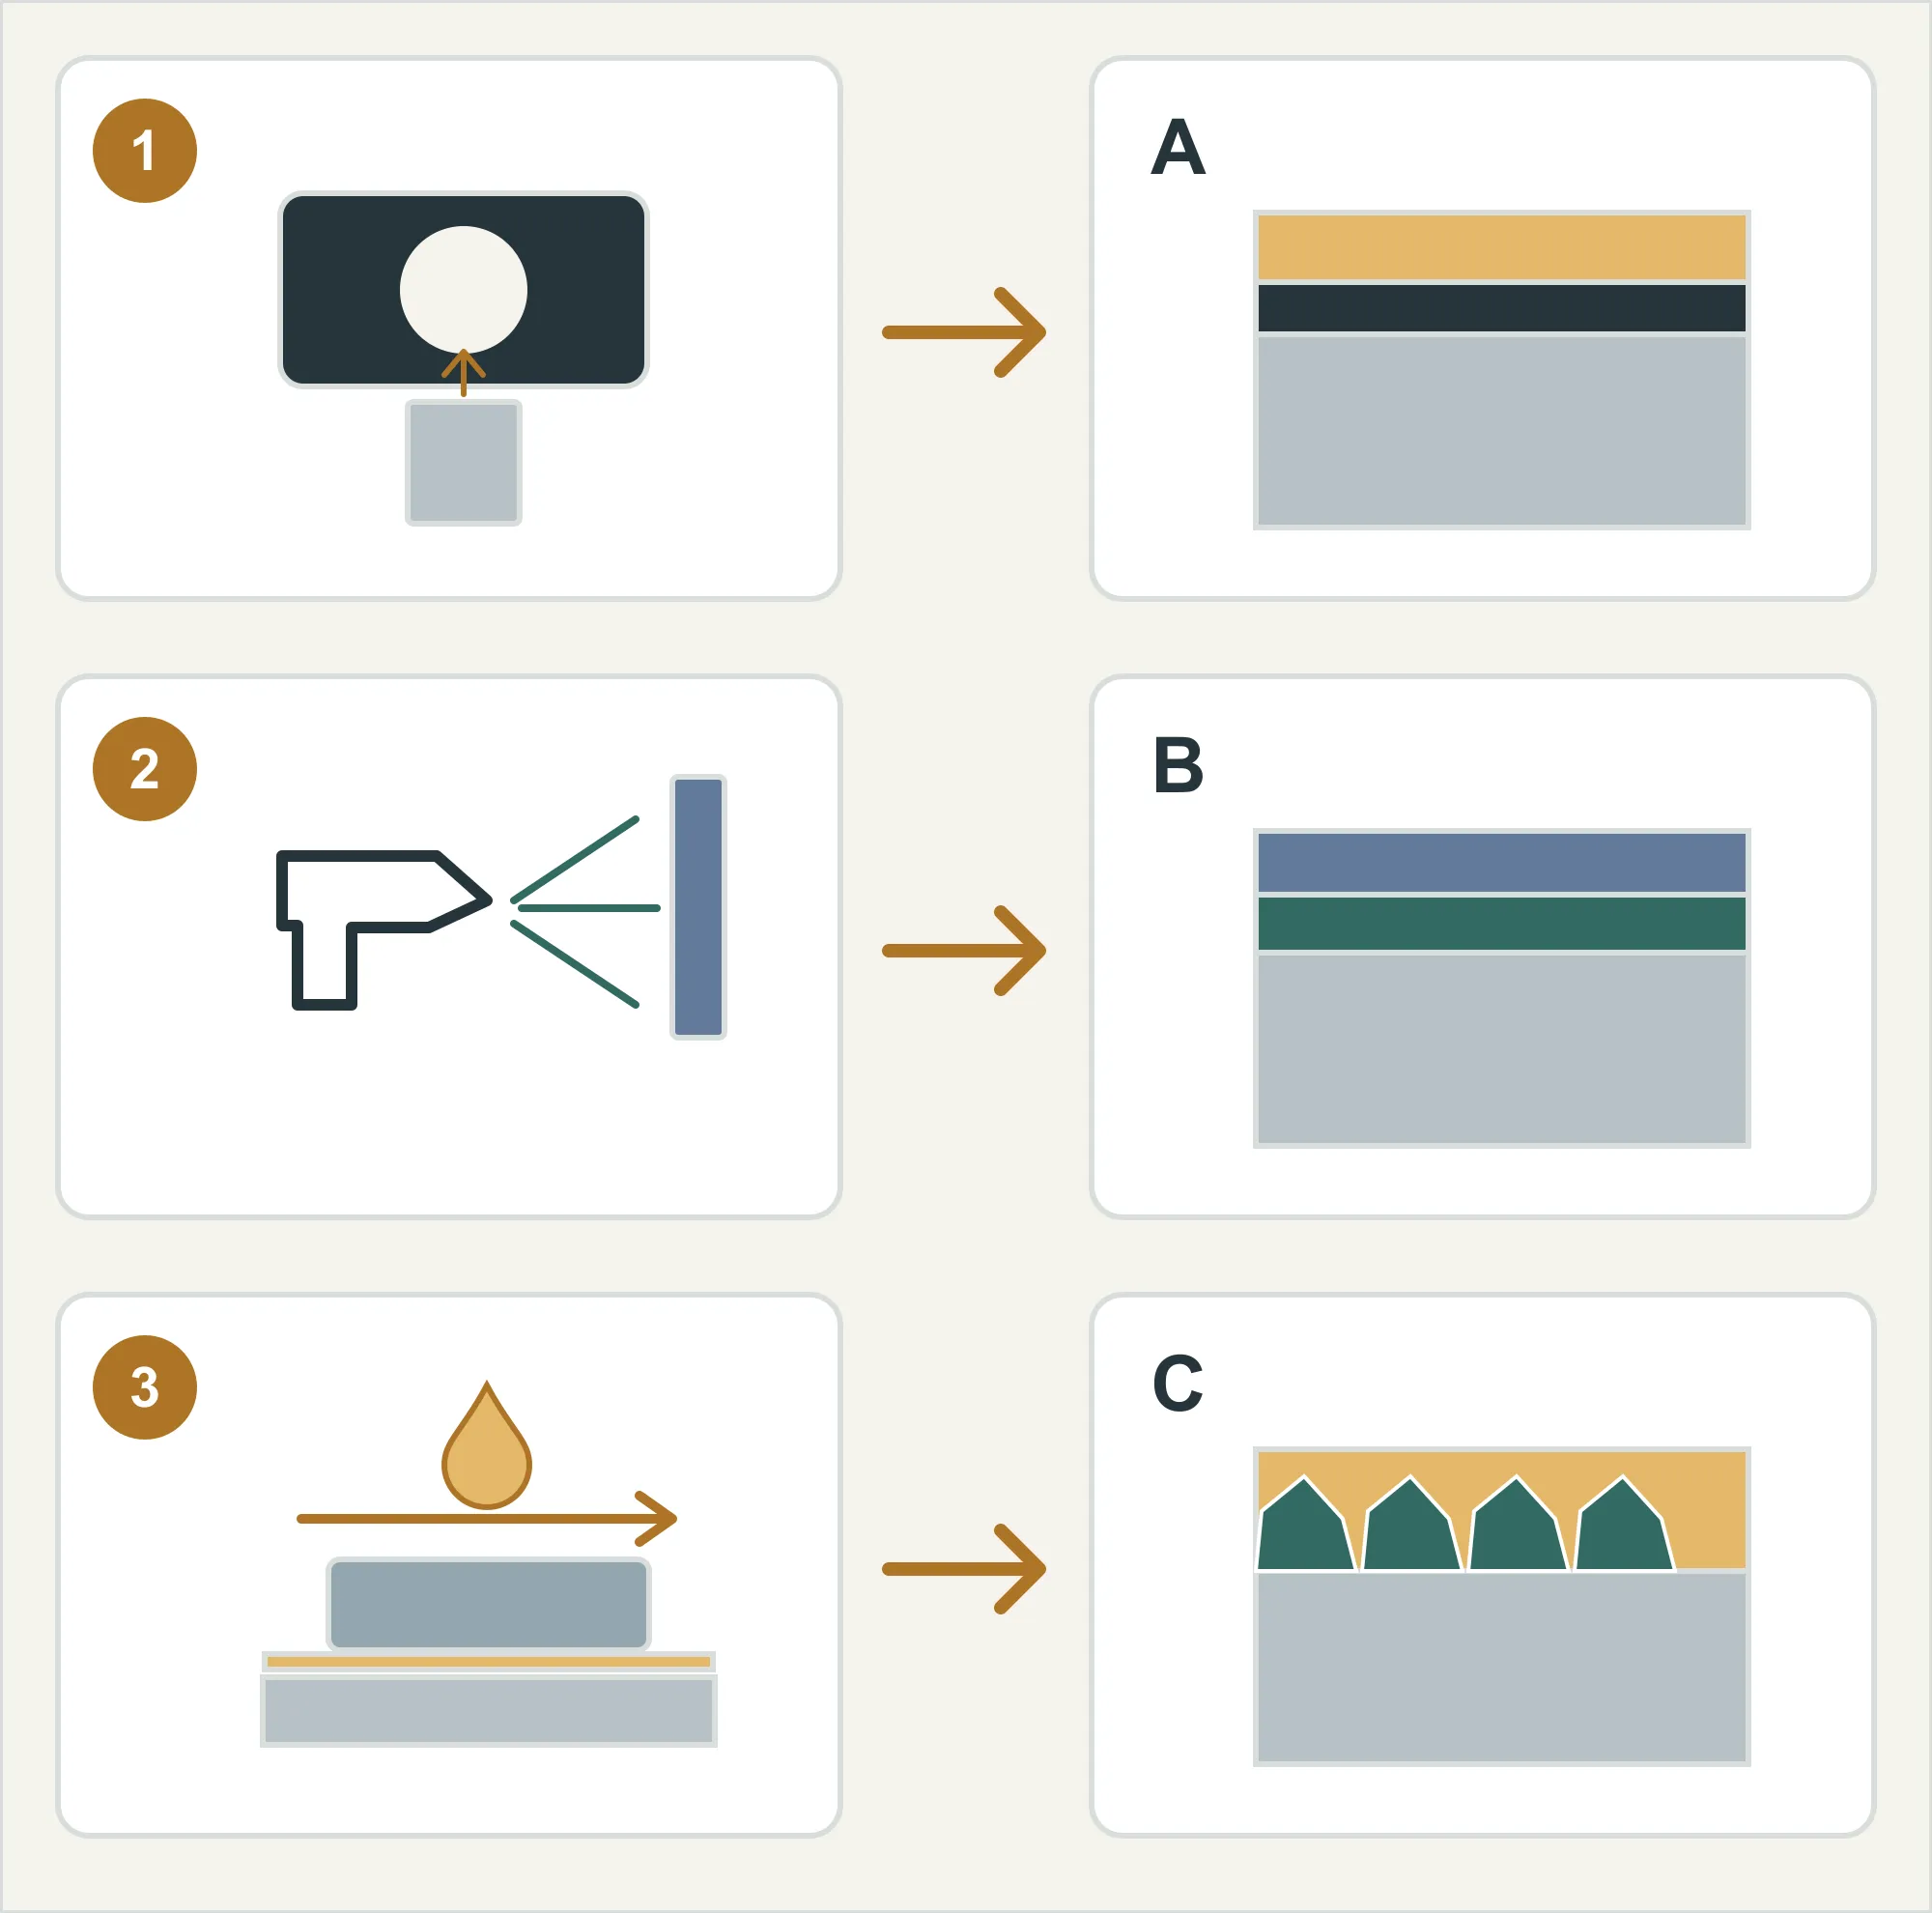
Siyah görünüm ve geçme gereği
Oksidatif siyah oksidi değerlendirip sızdırmazlık, görünüm numunesi ve bitmiş geçmeyi doğrulayın. Tekrarlanan temizlik, nem veya yağ yasağını önceden bildirin; iç ortamda yağlı ve iyi paketlenmiş parça varsayımları bu kullanımları kapsamaz.
Sonradan boyanacak parçalar
Önce boya sistemini, sonra uyumlu ön işlemi seçin. Demir veya çinko fosfat; altlık, boya, hat ve korozyon şartına göre aday olabilir. Üzeri boyanacağı için fosfatın koyuluğu ana seçim ölçütü olmamalıdır. [3]
Kayma teması veya alıştırma
Mangan fosfat ile yağlayıcıyı yük, bağıl hareket, temas ve geçme açısından değerlendirin. Bazı çinko sistemlerinde de bu uygulamalar vardır; gerçek süreç doğrulanmalıdır. [3][5] Fosfatlama, alıştırma veya işlev doğrulamasının yerine geçmez ve otomatik olarak yağsız çalışmaya izin vermez.
Sürekli nem, dış ortam veya tuz
Koruma ve bakım ihtiyacını belirleyip tam sistemleri karşılaştırın. Gerekirse altlığa uygun diğer kaplamaları da değerlendirin; seçenekleri çıplak oksit ve çıplak fosfatla sınırlamayın. Toz boya, kaplama ve eloksal karşılaştırmasına bakabilirsiniz.
7. Çizim ve teklif taleplerini açık yazın
“Siyah oksit” veya “fosfatlama” görüşmeyi başlatabilir. Siparişten önce şu maddelerde anlaşın:
| Şart | Sağladığı açıklık |
|---|---|
| Malzeme kalitesi, ilk yüzey ve ilgili ısıl işlem durumu | Yöntem uygunluğu ve ön işlem sınırları |
| İşlem türü ve revizyonuyla şartname | Karartma yolları veya demir, çinko, mangan fosfatın ayrımı |
| Yağ, sızdırmazlık, yağlama veya sonraki boya | Tam teslim yüzeyinin tanımı |
| Görünüm numunesi ve izin verilen farklar | Renk, parlaklık, lekeler ve askı temasları |
| Kritik geçmeler, topraklama ve maskeleme | Montaj, elektrik işlevi ve sonraki işlemlerin korunması |
| Korozyon ve işlev kabulü | Yalnız saat yerine yöntem, koşul ve kabul ölçütü |
| Ambalaj, depolama ve montaj öncesi temizlik | Teslim ile kullanım akışının uyumu |
Yöntem henüz belli değilse
İlk talep şöyle olabilir: “Çizime göre yüzey seçeneklerini değerlendirin. Öncelik [siyah görünüm / sonraki boya / geçme ve alıştırma / pas koruması]. Ortam [doldurulacak]. Montajdan önce [temizlenecek / temizlenmeyecek]. Kritik geçmeler ve temaslar işaretlidir. Teklifte işlem türünü, son işlemi ve önerilen numune kontrollerini belirtin; açık konuları ayrı listeleyin.”
Bu bir görüşme başlangıcıdır; ürün şartnamesi yerine geçen genel çizim notu değildir. Anlaşılan gerekleri kontrollü çizime veya onaylı teknik belgeye aktarın. Yüzey işlemi RFQ rehberi daha geniş hazırlığı açıklar.
- [1] Birchwood Technologies — Black Oxide Temperature Guide: işlem yolları; genel performans sınırları değildir.
- [2] Birchwood Technologies — Black Oxide Finishes: yağ, boyut ve kullanım.
- [3] Narayanan (2005) — Surface Pretreatment by Phosphate Conversion Coatings: A Review; tablo 5, bölümler 3.6.2–3.6.3 ve 3.12, s. 130–177. Temel mekanizmalar; güncel kimyasal veya çevresel şartname değildir.
- [4] ASTM B117-26: yalnız herkese açık Scope ve Significance and Use; ücretli tam metin okunmadı.
- [5] Birchwood Technologies — MicroLok MZN Zinc Phosphate: belirli bir yağlı alıştırma örneği. Kaynak erişimi: 20 Eylül 2026 (America/Los_Angeles).