Doğrudan YanıtHassas metal damgalama neleri kontrol etmelidir?
Hassas metal damgalama, süreç ve kontrol çabasını montajı, teması, hareketi veya görünümü belirleyen ölçülere ve yüzeylere yoğunlaştırır. Uygulanabilir bir inceleme, en dar toleransı her deliğe, büküme ve kenara uygulamak yerine bu kritik özellikleri normal proses ölçülerinden ayırır.
- Uyumu belirleyen datumları, delik veya yuva konumunu, şekillendirilmiş yüksekliği, düzlüğü ve eşleşen özellikleri tanımlayın.
- Kalıptan önce çapak yönünü, kenar durumunu, temas bölgelerini ve kozmetik yüzleri işaretleyin.
- Kritik ölçülerin nasıl ve parçanın hangi durumunda ölçüleceğini tanımlayın.
- Kalıp ve kontrol maliyetini yönetmek için kritik olmayan ölçüleri gerçekçi bir genel toleransta tutun.
Bileşen KapsamıHassas damgalanmış parçaları işlev ve malzemeye göre inceleyin
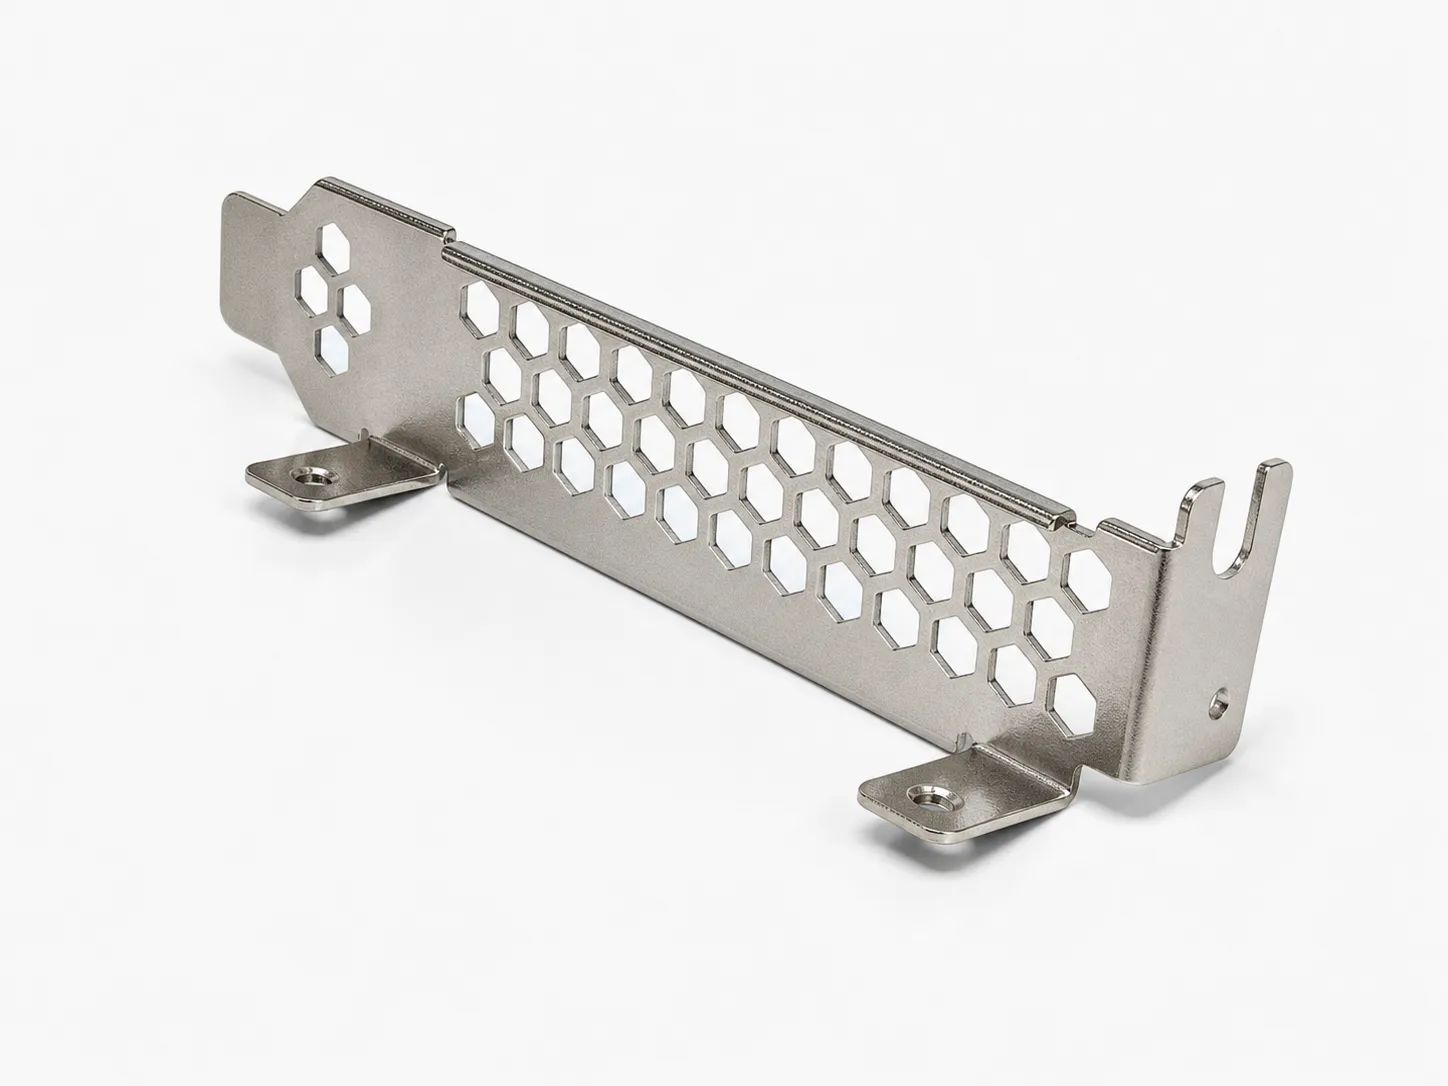
Hassas damgalama; çizime dayalı braketleri, klipsleri, kontakları, terminalleri, ekranlama parçalarını, I/O donanımlarını, kapakları ve diğer küçük veya şekillendirilmiş OEM bileşenlerini destekleyebilir. Fizibilite tam geometriye, malzeme durumuna, kalınlığa, miktara ve yüzey işleme bağlıdır; elektriksel, termal veya sistem performansı hedeflenen montajda alıcının doğrulamasına tabidir.
- Braketler, klipsler, tutucular, kapaklar ve yapısal donanım için çelik ve paslanmaz çelik parçalar.
- Terminaller, kontaklar, baralar ve iletken arayüzler için bakır ve pirinç parçalar.
- Hafif kapaklar, braketler ve termal veya görünüm odaklı donanım için alüminyum parçalar.
- Çizimin ihtiyacı tanımladığı durumlarda teneke, nikel gümüş, galvanizli çelik ve projeye özel sac.
Tolerans DFM'siKalıp tasarımından önce toleransları damgalama davranışına bağlayın
Delik konumu, dar ağlar, kısa flanşlar, büküm sırası, geri yaylanma, malzeme hadde yönü ve kaplama kalınlığı birbiriyle etkileşebilir. DFM incelemesi hangi ölçülerin hangi datumdan ölçüldüğünü, yüzey işlemden önce mi sonra mı kontrol edildiğini ve kalıp rotasının nerede rahatlatma, insert veya numune ayarı gerektirebileceğini göstermelidir.
- Küçük delikleri, yuvaları, kenar mesafesini ve delik-büküm aralığını kalınlık ve malzeme dayanımına göre inceleyin.
- Büküm yarıçaplarını, şekillendirilmiş yükseklikleri, kabartmaları, tırnakları ve yay özelliklerini erişim ve geri yaylanma açısından kontrol edin.
- Kalıp içi ölçüleri çapak alma, galvanik kaplama, anodizasyon veya kaplamadan etkilenen ölçülerden ayırın.
- Çift yönlü, profil, konum veya işlevsel mastar gereksinimlerini yalnızca montajın ihtiyaç duyduğu yerlerde kullanın.
Kalıp ve NumuneKalıp rotasını hacim, geometri ve revizyon riskine göre seçin
Hassasiyet otomatik olarak progresif kalıp anlamına gelmez. Tek istasyonlu, bileşik, progresif veya karma imalat rotalarının tümü uygun olabilir. Doğru seçim, numuneler sipariş edilmeden önce ilk parça süresini, kalıp yatırımını, tekrarlanabilirliği, beklenen tasarım değişikliklerini ve yıllık talebi dengeler.
- Miktarlar düşük veya tasarım hâlâ değişiyorsa esnek ya da daha basit kalıp kullanın.
- Kararlı tekrarlı talep ve birden fazla işlem haklı çıkarıyorsa progresif kalıbı değerlendirin.
- Temsil edici olmayan bir numune ikamesi yerine üretim amaçlı malzeme ve yüzey işlemi onaylayın.
- Numune düzeltmelerini ve kabul edilen sapmaları mevcut çizim revizyonu altında kaydedin.
Kontrol ve RFQNumune onayı ve tekrarlı siparişler için kanıtları tanımlayın
Bir hassas damgalama RFQ'su yalnızca parçanın hassas olduğunu değil, alıcının hangi kanıtlara ihtiyaç duyduğunu da belirtmelidir. Çizimler, numune kontrolleri, ölçüm yöntemleri, görünüm standartları ve ambalaj; tedarikçi kalıp ve üretimi fiyatlandırmadan önce kabul esasını açıklamalıdır.
- Kontrollü 2D/3D dosyaları, malzeme durumu, kalınlık, miktar aralıkları ve montaj bağlamını gönderin.
- Kritik ölçüleri, datumları, ölçüm yöntemini, numune miktarını ve onay sorumlusunu listeleyin.
- Yüzey işlemi, maskeleme, temizlik, uygunluk kayıtları, kozmetik kriterler ve koruyucu ambalajı tanımlayın.
- İlk parça veya üretim kayıtlarını yalnızca programın gerçekten ihtiyaç duyduğu özellikler için isteyin.