PVD는 어떻게 부품에 물질을 증착하는가?
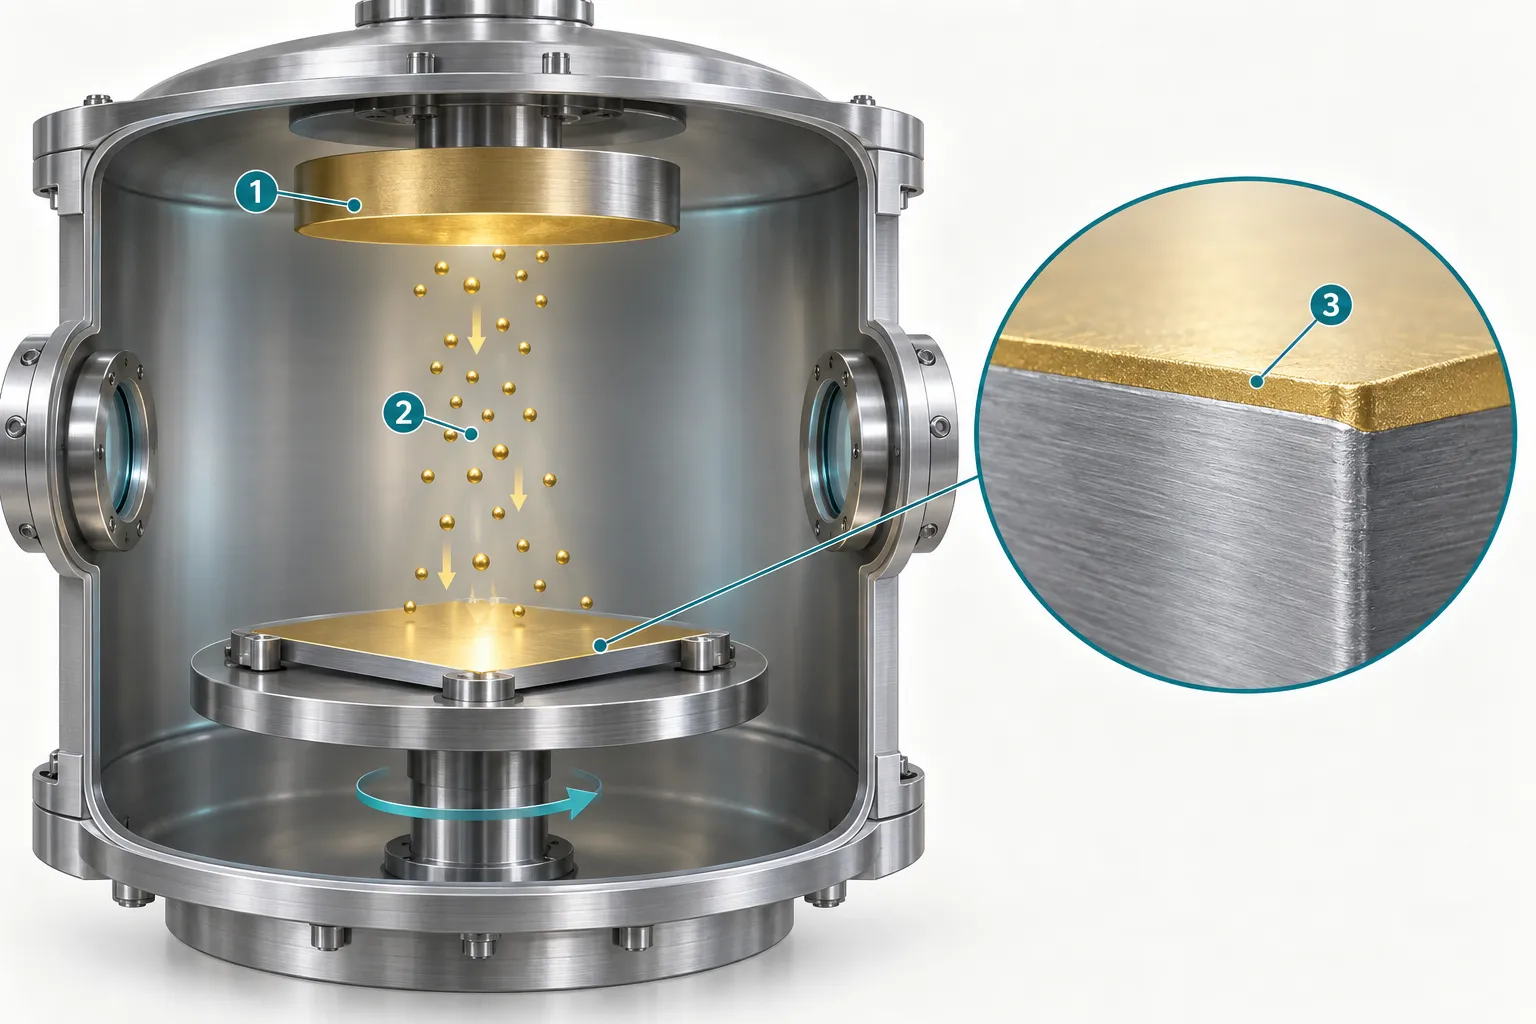
PVD는 물리적 기상 증착입니다. 진공 또는 저압에서 재료를 원자·분자·이온으로 방출하여 챔버를 거쳐 부품에 얇은 막을 형성합니다. 질소·산소·탄소 함유 반응 가스로 질화물·산화물·탄화물도 만들 수 있습니다. [1]
대표 경로는 증발과 스퍼터링입니다. 증발에는 열, 전자빔 또는 음극 아크 등이 사용됩니다. 스퍼터링은 고에너지 입자 충돌로 타깃에서 물질을 방출하며 마그네트론 방식이 흔합니다. 이온 충격, 기판 바이어스, 온도와 반응 가스는 구조와 밀착성에 영향을 줍니다. [1]
PVD, 전기도금, ‘티타늄 코팅’은 동의어가 아닙니다. 전기도금은 전해액의 전기화학 반응이고 PVD는 진공 증착 기술군입니다. ‘티타늄’은 장식 외관의 상업적 명칭일 수 있습니다. 실제 공정과 막을 지정하거나 용도에 맞춰 검증 가능한 구조를 제안받으십시오. DLC는 다이아몬드 유사 탄소라는 재료군으로 PVD 외의 방법으로도 만들어지므로 명칭만으로 공정이 정해지지 않습니다. [1]
표면 준비도 결과를 결정한다
PVD는 보통 기존 표면 형상을 유지합니다. 뚜렷한 용접 흔적, 불규칙한 헤어라인이나 연마 함몰을 자동으로 메우지 않습니다. 경면과 브러싱 차이, 결 방향과 과도한 용접 연삭은 코팅 후 더 눈에 띌 수 있습니다. 장식 코팅 공급업체도 모재 질감 유지가 특징이라고 설명합니다. [1][2]
다음은 공정 흐름이며 실제 단계는 모재와 막 구조에 따라 달라집니다.
- 가공과 표면 준비 완료: 외관면의 성형·용접·버 제거·연마·브러싱 상태를 확인하고 모재 결함을 먼저 처리합니다.
- 세척과 오염 관리: 오일과 연마 잔류물을 제거하고 이후 보관·취급·고정에 따른 재오염도 관리합니다.
- 고정·마스킹·진공 처리: 필요한 가열·이온 에칭과 방향·회전을 정해 계면 결합과 성장을 관리합니다.
- 증착·냉각·검사: 색상·피복·결함·성능을 확인하고 취급과 조립 때 외관면을 보호합니다. [1]
전체 열 공정에 견디는지 확인합니다. 조립된 플라스틱·접착제·씰은 막이 얇다는 이유로 적합하지 않습니다. 공정별 온도가 달라 장식 PVD 전체에 고정 온도를 적용할 수 없습니다. [1]
코팅 후 절곡할 경우 대표 반경·재료 상태·외관 요구로 균열과 박리를 검증합니다. 성형을 먼저 하면 후속 변형 위험이 줄지만 홈과 안쪽 피복이 어려워집니다. 완성 형상으로 두 순서를 비교합니다.
앞면과 깊은 홈·안쪽 모서리가 다른 이유
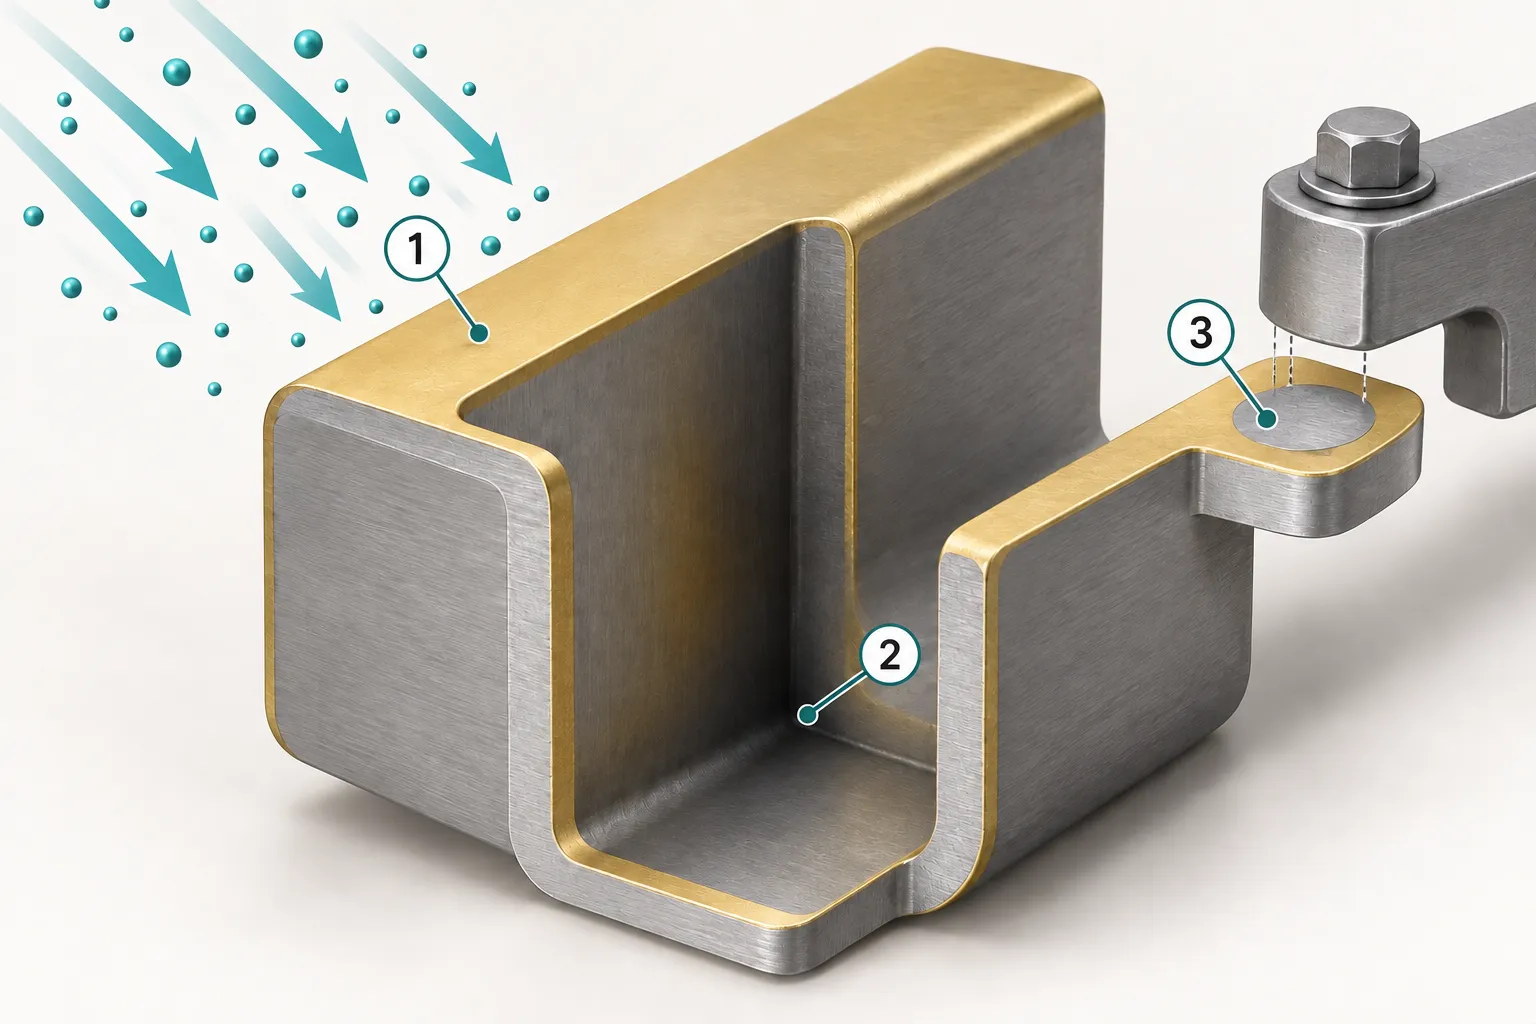
물질 전달에는 방향성이 있습니다. 공급원을 향한 면은 홈 바닥, 절곡 안쪽 또는 다른 부품에 가려진 면보다 입자를 받기 쉽습니다. 압력·이온화·바이어스·회전이 피복을 바꾸지만 회전만으로 모든 구멍과 깊은 홈이 균일하게 코팅되지는 않습니다. [1]
평판 색상 견본은 주로 색조와 질감을 확인합니다. 성형된 부품은 필요한 면들이 동시에 요구를 충족하는지 확인하는 데 적합합니다. 정면·절곡·인터페이스 주변을 표시하고 뒷면·구멍 내부·지그 접점의 미코팅 또는 외관 차이 허용을 정합니다.
시제품 전에 지그 접점을 정하고 양산 재현성을 확인하십시오. 대표 면과 위험 위치에서 두께를 측정합니다. 별도의 동시 처리 시험편 결과가 전체 부품을 자동으로 대표하지는 않습니다.
금색·건메탈·검은색과 코팅 재료의 관계
상업적 색상명은 외관이지 조성이 아닙니다. TiN과 ZrN은 금을 함유하지 않아도 금색을 만들 수 있습니다. DLC, 일부 탄화물과 복합막도 어두운 외관을 만들므로 검은색이 반드시 DLC는 아닙니다. [1]
| 외관 | 검토할 막 종류 | 함께 확인할 항목 |
|---|---|---|
| 금색 | TiN·ZrN·관련 복합계 | 색조·밝기·질감·로트 일치; 명칭은 금 함유 증거가 아님. |
| 은회색·건메탈 | 크롬계·질화물·장식막 | 실물과 배합; 공급업체의 같은 색상명도 다를 수 있음. |
| 검정·어두운색 | DLC·탄화물·복합막 | 재료·공정·광택·밀착; 색상은 성능 증거가 아님. |
표는 후보이며 단일 조성 규칙은 아닙니다. 색과 성능은 배합·구조·증착에 따라 변합니다. [1] 인접 패널은 모재·질감·색을 함께 승인합니다. 경면과 헤어라인은 동일 막 종류에서도 빛 반사가 다릅니다.
조명·관찰 각도·결 방향·검사 위치를 정합니다. 수치 비교에는 CIELAB·색차 공식·허용값을 지정합니다. 측정 기하·광택·질감도 영향을 주므로 하나의 ΔE 한계는 모든 금속면의 공통 기준이 아닙니다. [1]
단단한 막에도 긁힘과 박리가 생기는 이유
경도는 국부 압입 저항, 마모는 정해진 접촉에서의 재료 손실, 밀착성은 모재 또는 층간 결합입니다. 집중 하중으로 부드러운 모재가 변형하면 얇은 경질막도 갈라질 수 있고 계면 결합이 부족하면 박리가 생깁니다. [1][3]
적층제조 316L의 쇼트피닝과 TiAlCuN 연구는 스크래치 파괴를 모재 지지, 표면 상태와 결합에 연결했습니다. 그 하중과 경도는 일반 스테인리스 판금의 합격 한계가 아닙니다. 모재·계면·막 전체를 평가해야 한다는 의미입니다. [3]
반복 손 접촉, 힌지 미끄럼, 열쇠 충돌, 입자 있는 천으로 닦기는 다른 접촉입니다. 상대재·하중·횟수·액체·입자와 파손 기준을 정합니다. 가시적 긁힘, 모재 노출, 변색과 박리는 다른 판정을 사용할 수 있습니다. [1]
계측 스크래치 시험에는 압자, 하중 프로그램과 파손 정의가 필요합니다. 조건 없는 임계 하중으로 일상 충돌 횟수를 알 수 없습니다. 외관 유지가 목적이라면 시험 후 외관도 보며 경도만 보고하지 않습니다.
PVD는 항상 내식성을 높이는가?
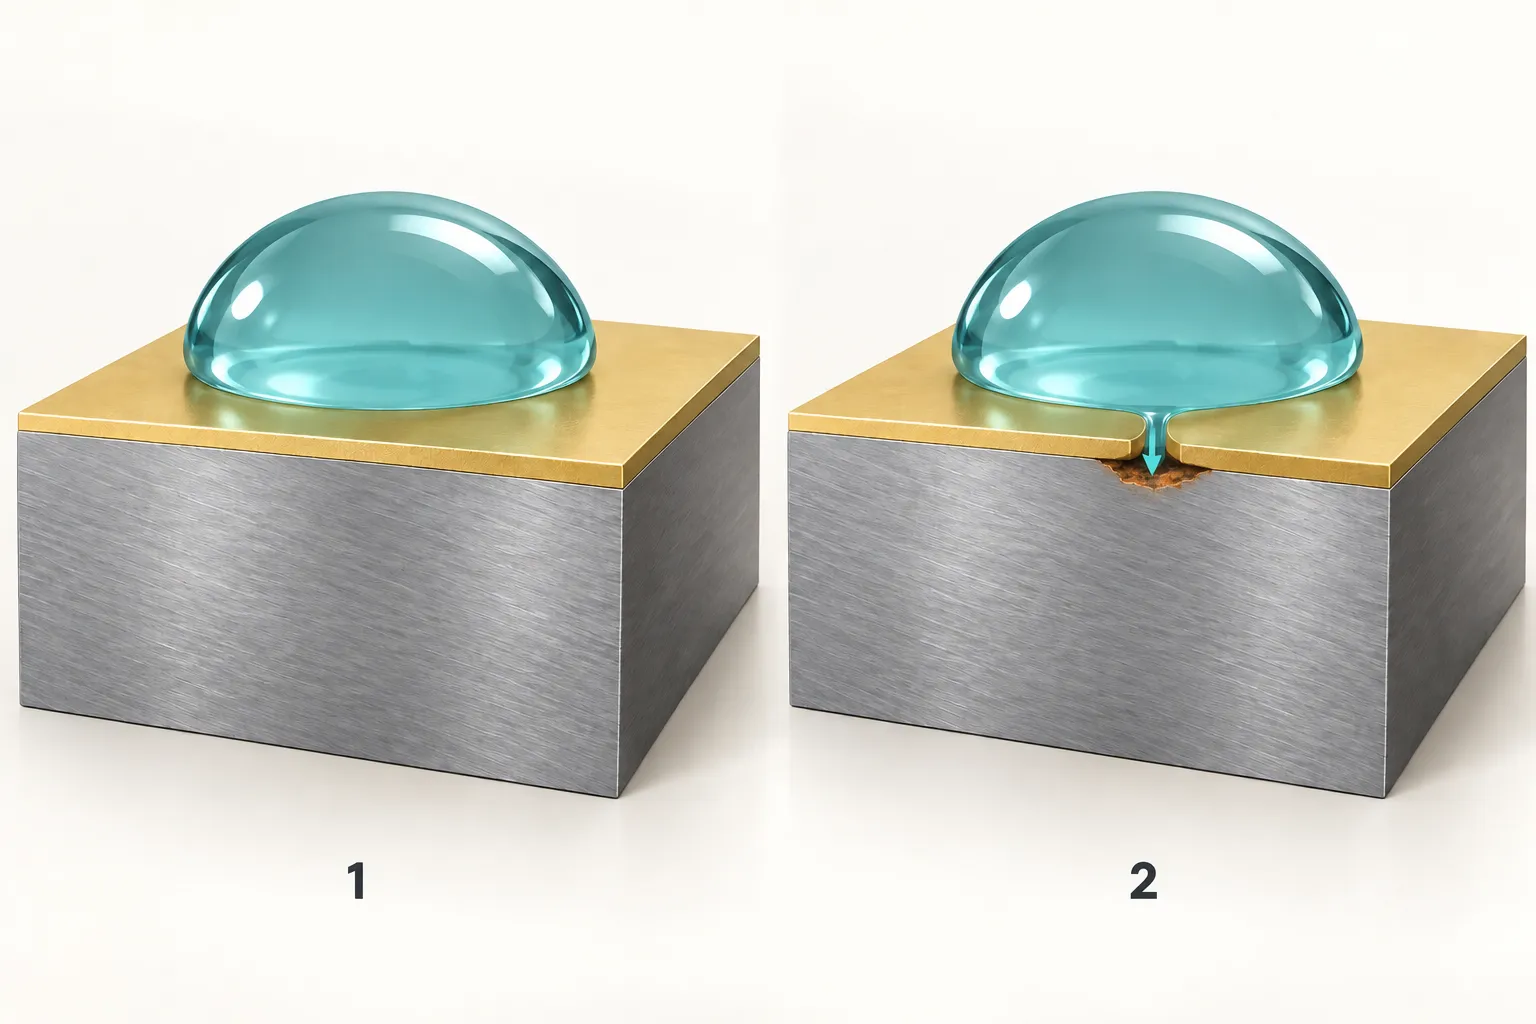
항상 그렇지는 않습니다. 연속적이고 치밀하며 환경에 적합한 막은 장벽이 될 수 있지만 핀홀·미세 균열·피복 부족은 매질이 모재에 도달하게 합니다. 재질·초기 표면·막 구조와 노출 조건이 결과에 관여합니다. [1][4]
Staszuk 등의 연구는 연삭·연마한 316L 시험편에서 약 2 μm CrN PVD와 CrN/TiO₂ 복합막을 비교했습니다. 실온의 3.5% NaCl 전기화학 시험에서 CrN 단독은 측정 내식성을 개선하지 않았고 적절한 ALD 산화티타늄 층은 지표를 개선했습니다. ALD는 다른 증착법이므로 이 특정 복합계의 결과를 전체 PVD로 일반화할 수 없습니다. [4]
그 연구의 최적 내식성 조건이 최적 마찰 조건과 같지는 않았습니다. 더 두꺼운 산화막은 지정 접촉 시험에서 취성 균열과 박락을 보였습니다. ‘두꺼울수록 좋다’는 부족하며 추가 밀봉층은 부식·마찰·밀착·외관을 함께 평가해야 합니다. [4]
자주 만지는 부품은 땀도 고려합니다. Carneiro 등은 베이스코트가 있는 AA5052 알루미늄에 크롬계 장식막을 만들고 지정 인공 땀에서 최대 96시간 시험했습니다. 막마다 전기화학 및 표면 변화가 달랐습니다. 모재는 알루미늄으로 스테인리스가 아니며 용도에 맞는 시험 선택을 뒷받침할 뿐 스테인리스 제품의 땀 내구 수명은 입증하지 않습니다. [5]
ASTM B117-19 공식 공개 설명은 염수 분무만으로 자연환경 성능을 일반적으로 예측하기 어렵고 제품별 시간이나 결과 해석도 정하지 않는다고 설명합니다. 시간을 실외 사용 연수로 직접 바꿀 수 없습니다. 프로젝트 지정 판본으로 방법·시험편 상태·노출 영역·파손 기준을 정합니다. [6]
외관 요구를 완성품 검사 기준으로 바꾸기
측정법에 앞서 실제 용도로 검사 항목을 정합니다. 장식 패널은 색상과 피복, 미끄럼 접촉은 마모와 밀착, 땀·염분·세제 접촉은 추가 환경 평가가 중요할 수 있습니다.
| 항목 | 대상과 방법 | 사전 판정 기준 |
|---|---|---|
| 외관·색 | 실제 모재/질감 승인품; 고정 조명·각도·위치 | 색·광택 차이, 입자·가시 결함, 조립 인접품 비교. |
| 피복·두께 | 정면·절곡·홈·위험 위치; 적합 측정법 | 위치별 요구, 미코팅·마스킹 영역, 총 두께 또는 층별 두께. |
| 밀착·마모 | 적합한 긁힘·압입·접촉 시험 | 조건과 균열·박리·노출·가시 흠 판정. |
| 환경 저항 | 부식·땀·세척·습열 등 | 매질·온도·시간·가장자리 및 허용 변색·부식·박리. |
| 후가공·조립 | 실제 절곡·체결·접촉·포장 | 허용 후작업, 끼워맞춤·지그 흔적·접점 처리. |
두께 측정과 교정은 재료 및 다층 구조에 맞아야 합니다. 단면은 층을 직접 보여주며 XRF 적합성은 막·모재·모델에 달려 있습니다. 숫자가 표시된다고 방법이 적합한 것은 아닙니다. [1]
기능 접점을 따로 지정합니다. 접지·전기 접촉·타이트한 끼워맞춤은 실제 조립으로 검증하고 필요시 마스킹합니다. 장식막 이름만으로 접촉 기능을 판단하지 않습니다.
장비 패널을 통한 선정 예
실내용 건메탈 헤어라인 스테인리스 패널을 가정합니다. 정면과 양쪽 절곡이 보이고 버튼 주위를 자주 만지며 뒷면에는 조립 접점이 있습니다.
- 같은 색 영역, 결 방향과 허용 지그 접점을 표시하고 조립 접점은 별도 요구로 정합니다.
- 실제 모재와 준비 질감으로 평판 견본을 만들어 색조와 광택을 승인합니다.
- 주요 절곡과 표면 정리 후 실제 부품을 코팅하고 절곡·구멍 입구·내부 모서리·지그 흔적을 확인합니다.
- 버튼 주변에 실제 만짐·닦기와 비슷한 검사를 추가하고 세제와 판정을 기록합니다.
- 승인 견본·완성품·영역 요구를 보관하고 후속 로트를 같은 조건으로 비교합니다.
이것은 요구 정리 예이며 공통 두께·색차·시험 시간 규정이 아닙니다. 동일 합격 완성품을 기준으로 준비·지그·마스킹·검사·포장을 포함해 가격을 비교합니다. 증착 가격만 보면 필요한 작업을 누락할 수 있습니다.
- [1] Vorobyova et al. PVD for Decorative Applications: A Review. Materials 2023, 16:4919
- [2] Ionbond IHI Group. Decorative Coatings
- [3] Bonnici et al. Additively Manufactured 316L Stainless Steel Subjected to a Duplex Peening-PVD Coating Treatment. Materials 2023, 16:663
- [4] Staszuk et al. Investigations of CrN/TiO₂ Coatings Obtained in the Hybrid PVD/ALD Process on 316L Steel Substrates. Materials 2026, 19:1921
- [5] Carneiro et al. Corrosion Resistance in Artificial Perspiration of Cr-Based Decorative Coatings. Nanomaterials 2023, 13:2346
- [6] ASTM B117-19 — 공식 공개 적용 범위 및 사용 설명