Wie scheidet PVD Material auf einem Teil ab?
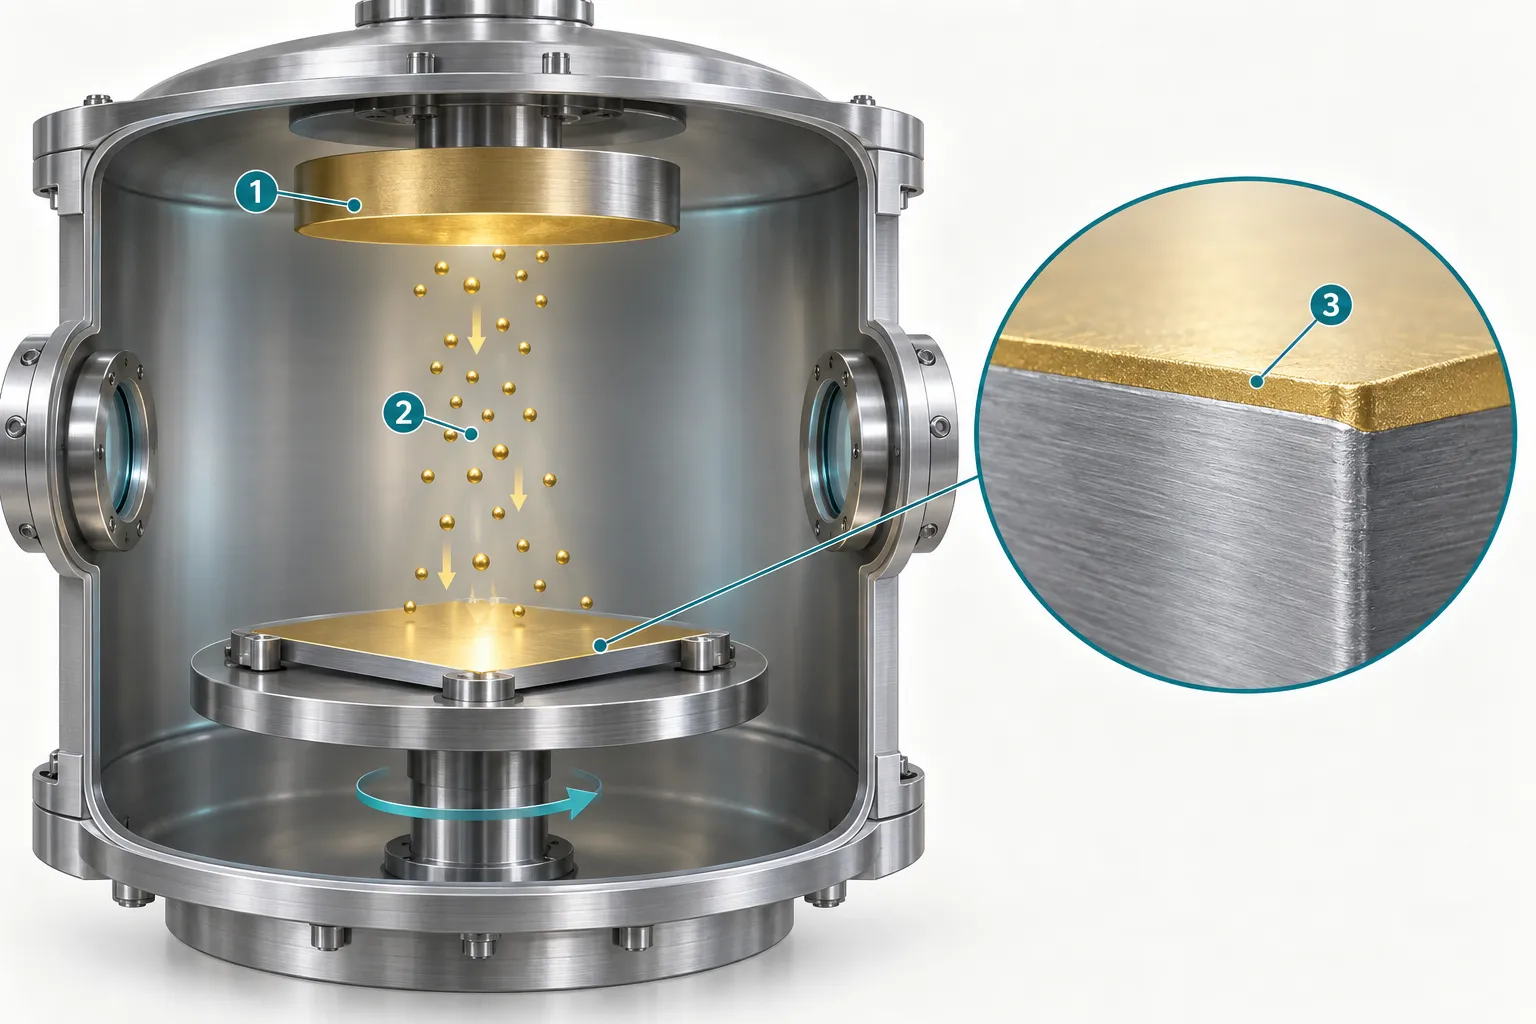
PVD bedeutet physikalische Gasphasenabscheidung. Im Vakuum oder bei niedrigem Druck wird Material als Atome, Moleküle oder Ionen freigesetzt, durch die Kammer transportiert und als dünner Film abgeschieden. Reaktive Gase mit Stickstoff, Sauerstoff oder Kohlenstoff ermöglichen Nitride, Oxide oder Carbide. [1]
Übliche Wege sind Verdampfung und Sputtern. Wärme, Elektronenstrahl oder Lichtbogen setzen beim Verdampfen Material frei; dazu gehört der kathodische Lichtbogen. Beim Sputtern lösen energiereiche Teilchen Material aus einem Target; Magnetronsputtern ist verbreitet. Ionenbeschuss, Substrat-Bias, Temperatur und Reaktivgase beeinflussen Struktur und Haftung. [1]
PVD, Galvanisieren und «Titanbeschichtung» sind keine Synonyme. Galvanisieren nutzt elektrochemische Reaktionen im Elektrolyten; PVD umfasst Vakuumverfahren. «Titanbeschichtung» kann nur eine Handelsbezeichnung sein. Verfahren und Aufbau angeben oder ein für den Einsatz prüfbares System vorschlagen lassen. DLC, diamantähnlicher Kohlenstoff, bezeichnet einen Schichtwerkstoff, der durch PVD und andere Verfahren entsteht; der Name bestimmt das Verfahren nicht. [1]
Die Vorbehandlung entscheidet bereits mit
PVD bildet normalerweise die vorhandene Topografie ab und gleicht auffällige Schweißnähte, ungleichmäßigen Schliff oder Schleifmulden nicht automatisch aus. Spiegel- oder Bürstfinish, Schliffrichtung und übermäßiger Nahtabtrag können nachher stärker auffallen. Auch Anbieter dekorativer Schichten nennen den Erhalt der Grundtextur als Merkmal. [1][2]
Die folgende Folge erläutert die Prozesskette; die konkreten Schritte hängen vom Substrat und Schichtaufbau ab:
- Bearbeitung und Oberflächenvorbereitung abschließen: Umformen, Schweißen, Entgraten, Polieren oder Bürsten der Sichtflächen bestätigen und Grundwerkstofffehler beseitigen.
- Reinigen und Kontamination kontrollieren: Öl und Polierreste entfernen; Lagerung, Handhabung und Aufspannung können erneut verunreinigen.
- Aufspannen, maskieren und im Vakuum behandeln: Wärme und Ionenätzen nach Bedarf, mit geplanter Orientierung und Rotation; sie beeinflussen Bindung und Wachstum.
- Abscheiden, abkühlen und prüfen: Farbe, Abdeckung, Fehler und geforderte Leistung kontrollieren; Sichtflächen bei Transport und Montage schützen. [1]
Den gesamten thermischen Prozess prüfen. Montierte Kunststoffe, Klebstoffe und Dichtungen sind nicht wegen geringer Filmdicke automatisch geeignet. Temperaturen unterscheiden sich; ein Festwert gilt nicht für alle dekorativen PVD-Verfahren. [1]
Bei Beschichtung vor dem Biegen Risse und Ablösung mit repräsentativen Radien, Materialzustand und Optikanforderungen prüfen. Vorheriges Umformen mindert spätere Verformungsrisiken, erschwert aber die Abdeckung von Nuten und Innenwinkeln. Beide Folgen am Fertigteil vergleichen.
Warum können Nuten und Innenkanten anders aussehen?
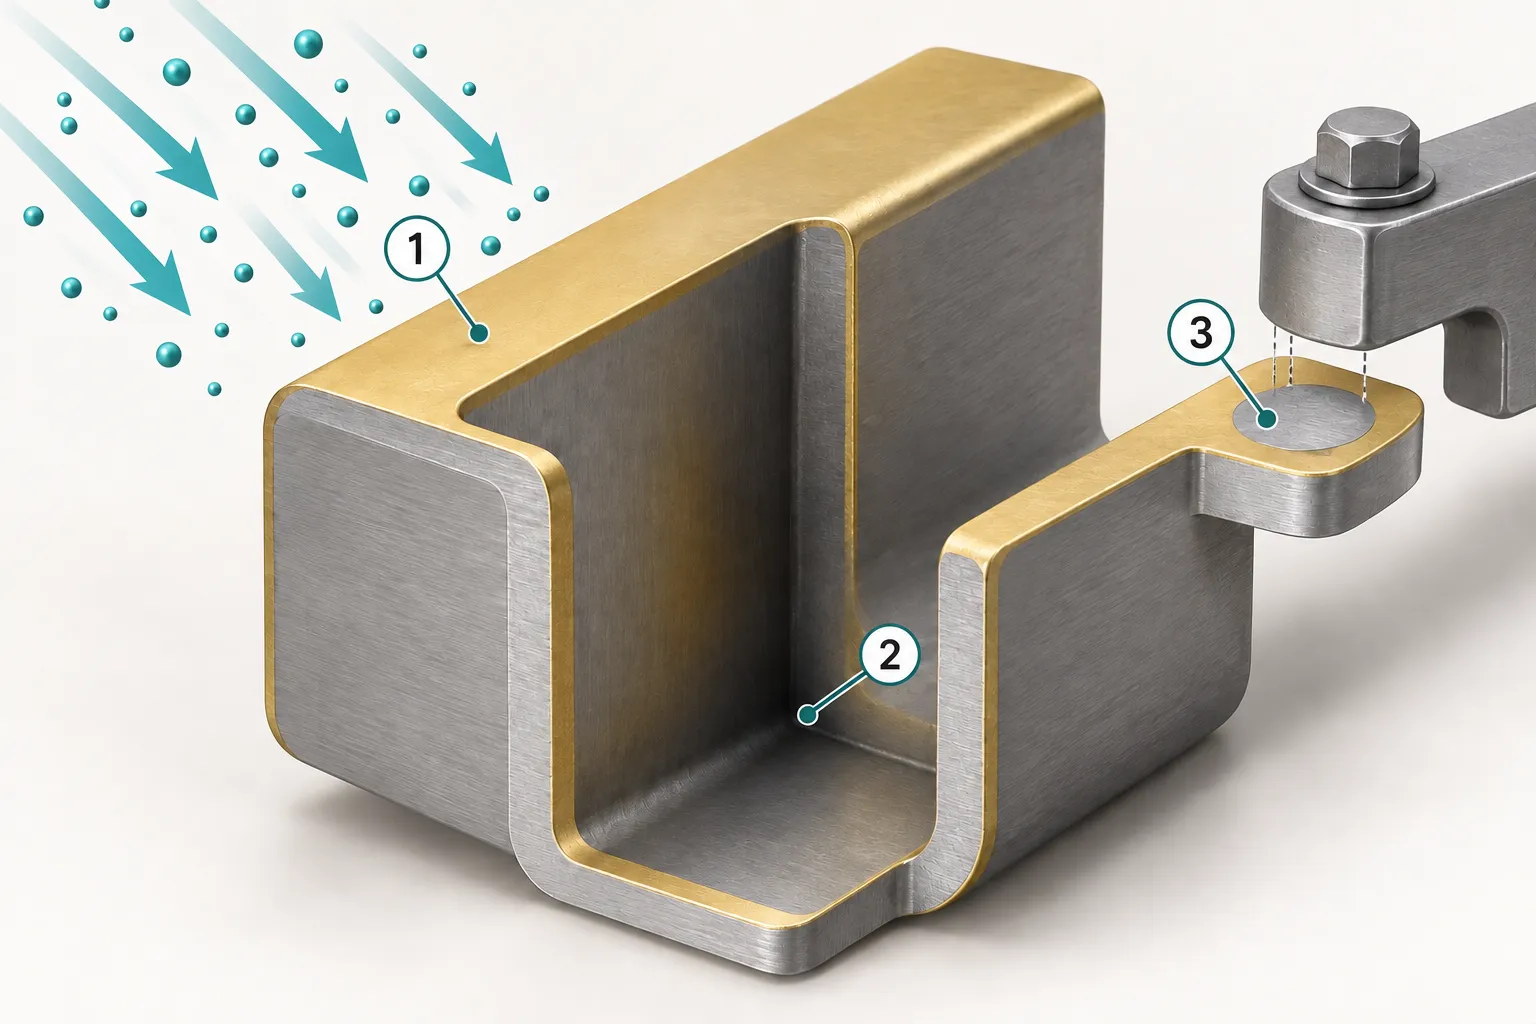
Der Materialtransport ist deutlich gerichtet. Zur Quelle ausgerichtete Flächen empfangen Teilchen leichter als Nutgründe, innere Abkantungen oder abgeschirmte Bereiche. Druck, Ionisierung, Bias und Rotation verändern die Abdeckung. Rotation garantiert keine gleichmäßige Beschichtung beliebiger Bohrungen oder tiefer Nuten. [1]
Ein flaches Farbmuster bestätigt vor allem Farbton und Textur. Das geformte Teil zeigt, ob alle verlangten Flächen gemeinsam passen. Sichtbare Fronten, Abkantungen und Schnittstellenbereiche kennzeichnen; zulässige Abweichungen oder unbeschichtete Rückseiten, Bohrungen und Haltepunkte festlegen.
Haltepunkte vor der Bemusterung planen und ihre Wiederholbarkeit in der Serie prüfen. Dicke an repräsentativen Flächen und Risikostellen messen. Eine gesonderte Begleitprobe repräsentiert nicht automatisch jedes Gebiet des Bauteils.
Wie hängen Gold, Dunkelgrau und Schwarz mit dem Schichtwerkstoff zusammen?
Handelsfarbnamen beschreiben Optik, keine Zusammensetzung. TiN und ZrN können goldfarben sein, ohne Gold zu enthalten. DLC, manche Carbide und Verbundsysteme ergeben dunkle Filme; Schwarz bedeutet nicht zwangsläufig DLC. [1]
| Optik | Zu prüfende Schichtklassen | Zusätzlich bestätigen |
|---|---|---|
| Goldfarben | TiN, ZrN oder Verbunde | Ton, Helligkeit, Textur, Chargenkonstanz; Name beweist kein Gold. |
| Silbergrau oder Dunkelgrau | Chrombasierte Systeme, Nitride und andere Zierschichten | Muster und Rezeptur; Dunkelgrau kann je Anbieter stark variieren. |
| Schwarz oder dunkel | DLC, Carbide und Verbunde | Material, Verfahren, Glanz und Haftung; Farbe belegt keine Leistung. |
Die Tabelle nennt Kandidaten, keine eindeutigen Rezepturen. Farbe und Leistung hängen von Rezeptur, Aufbau und Abscheidung ab. [1] Bei angrenzenden Blenden Werkstoff, Textur und Farbe gemeinsam freigeben; Spiegel- und Bürstflächen reflektieren trotz gleicher Schichtklasse unterschiedlich.
Beleuchtung, Blickwinkel, Schliffrichtung und Prüfpunkte vereinbaren. Für Zahlenvergleiche CIELAB-Werte, Farbdifferenzformel und Toleranz festlegen. Messgeometrie, Glanz und Textur beeinflussen das Ergebnis; kein ΔE-Grenzwert ist allgemein gültig. [1]
Auch eine harte Schicht kann verkratzen oder abplatzen
Härte beschreibt lokalen Eindringwiderstand, Verschleiß den Abtrag bei definiertem Kontakt und Haftung die Verbindung zum Substrat oder zwischen Schichten. Ein dünner harter Film kann reißen, wenn konzentrierte Last den weicheren Untergrund verformt; mangelhafte Grenzflächenbindung kann Abblättern verursachen. [1][3]
Eine Untersuchung an additiv gefertigtem 316L mit Kugelstrahlen und TiAlCuN verknüpfte Ritzversagen mit Substratstützung, Oberfläche und Haftung. Lasten und Härten daraus sind keine Abnahmegrenzen für gewöhnliches Edelstahlblech. Bewertet werden muss das Zusammenspiel von Substrat, Grenzfläche und Schicht. [3]
Handkontakt, Scharniergleiten, Schlüsselstöße und partikelhaltige Wischtücher sind unterschiedliche Kontakte. Gegenwerkstoff, Last, Zyklen, Flüssigkeit oder Partikel sowie Versagenskriterien festlegen. Sichtbare Kratzer, freiliegendes Substrat, Farbänderung und Ablösung brauchen nicht dasselbe Kriterium. [1]
Instrumentierte Ritzprüfungen benötigen Angaben zu Spitze, Lastprogramm und Versagensdefinition. Eine kritische Last ohne diese Bedingungen sagt nichts über die Anzahl alltäglicher Stöße aus. Bei optischen Anforderungen nach dem Test auch das Aussehen bewerten, statt nur Härte zu berichten.
Verbessert PVD immer die Korrosionsbeständigkeit?
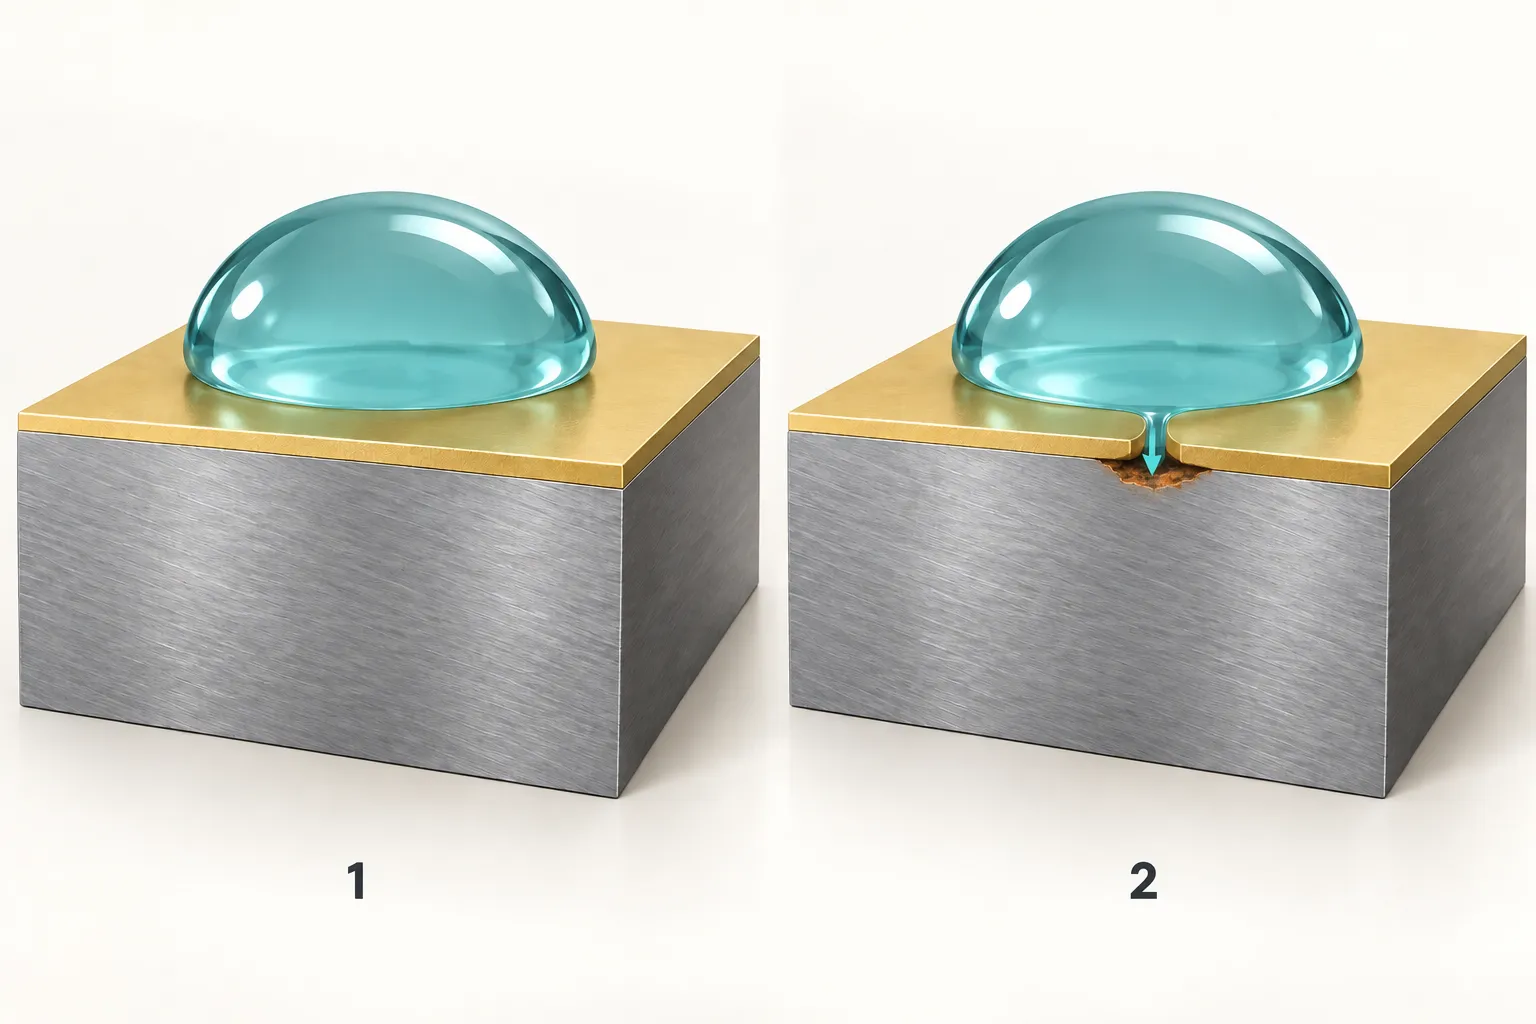
Nicht unbedingt. Ein durchgehender, dichter und geeigneter Film kann eine Barriere bilden; Poren, Mikrorisse und fehlende Abdeckung lassen Medien zum Grundwerkstoff gelangen. Sorte, Ausgangsoberfläche, Aufbau und Exposition bestimmen das Ergebnis mit. [1][4]
Staszuk und Kollegen verglichen CrN-PVD und CrN/TiO₂ auf geschliffenen, polierten 316L-Proben mit etwa 2 μm CrN. Bei elektrochemischer Prüfung in 3.5% NaCl bei Raumtemperatur verbesserte CrN allein das gemessene Korrosionsverhalten nicht; eine geeignete ALD-Titanoxidschicht verbesserte Kennwerte. ALD ist ein anderes Abscheideverfahren: Die Ergebnisse betreffen diesen Verbund, nicht alle PVD-Schichten. [4]
Die korrosionsbeste Variante war nicht zwingend die reibungsbeste. Dickere Titanoxidschichten zeigten in den verwendeten Kontaktprüfungen Sprödbruch und Abplatzungen. «Dicker ist besser» reicht nicht; Korrosion, Reibung, Haftung und Optik gemeinsam bewerten, wenn eine zusätzliche Versiegelung erwogen wird. [4]
Bei häufig berührten Teilen auch Schweiß berücksichtigen. Carneiro und Kollegen untersuchten chrombasierte Zierschichten auf grundbeschichtetem AA5052-Aluminium in definiertem künstlichem Schweiß bis 96 Stunden. Elektrochemische und sichtbare Veränderungen unterschieden sich. Das Substrat war Aluminium, kein Edelstahl; die Arbeit begründet die Auswahl einer Kontaktumweltprüfung, keine Edelstahl-Lebensdauer. [5]
Die öffentliche Erläuterung zu ASTM B117-19 weist darauf hin, dass Salzsprühdaten allein natürliche Umgebungen im Allgemeinen nicht vorhersagen. Die Norm legt auch keine produktspezifischen Expositionszeiten oder Interpretation fest. Stunden lassen sich nicht direkt in Außenjahre umrechnen. Methode, Probenzustand, exponierte Bereiche und Versagen mit der projektspezifisch geforderten Ausgabe vereinbaren. [6]
Von der gewünschten Optik zur Bauteilabnahme
Abnahmegegenstände aus dem Einsatz ableiten, bevor Messmethoden gewählt werden. Bei Zierblenden können Farbe und Abdeckung Vorrang haben, bei Gleitkontakten Verschleiß und Haftung; Schweiß, Salze und Reiniger erfordern weitere Umweltbewertung.
| Prüfpunkt | Objekt und Methode | Vorab festzulegende Kriterien |
|---|---|---|
| Optik und Farbe | Muster mit echtem Substrat/Finish; feste Beleuchtung und Winkel | Farb-/Glanzabweichung, Partikel, sichtbare Fehler; Nachbarteile im Zusammenbau. |
| Abdeckung und Dicke | Fronten, Kanten, Nuten und Risiken; geeignete Methode | Prüfpositionen, unbeschichtete oder maskierte Bereiche; Gesamt- oder Einzeldicke. |
| Haftung und Verschleiß | Geeignete Ritz-, Eindring- oder Kontaktprüfung | Bedingungen und Grenzen für Risse, Ablösung, Freilegung und Kratzer. |
| Umweltbeständigkeit | Korrosion, Schweiß, Reinigung oder feuchte Wärme | Medium, Temperatur, Dauer, Randzustand und zulässige Veränderung/Schäden. |
| Bearbeitung und Montage | Reales Biegen, Befestigen, Kontakte und Verpacken | Zulässige Nachbearbeitung; Passungen, Haltespuren und Kontakte. |
Dickenmessung und Kalibrierung müssen zu Material und Mehrschichtaufbau passen. Querschliffe zeigen Schichten direkt; XRF hängt von Film, Substrat und Modell ab. Eine angezeigte Zahl beweist keine Methodeneignung. [1]
Funktionale Kontakte separat festlegen: Erdung, Stromkontakt und enge Passungen am realen Zusammenbau prüfen und gegebenenfalls maskieren. Der dekorative Name belegt keine Kontaktfunktion.
Praktisches Beispiel einer Geräteblende
Beispiel: eine gebürstete, dunkelgraue Edelstahlblende im Innenraum, mit sichtbarer Front und zwei Abkantungen, häufig berührten Tastenbereichen und einer rückseitigen Montagekontaktstelle:
- Gleichfarbige Bereiche, Schliffrichtung und zulässige Haltepunkte markieren; Montagekontakte separat spezifizieren.
- Flache Farbmuster mit tatsächlichem Werkstoff und Finish zur Freigabe von Farbton und Glanz herstellen.
- Nach wesentlichem Abkanten und Vorbereiten beschichten; Kanten, Bohrungsmündungen, Innenwinkel und Haltepunkte prüfen.
- Tastenbereiche mit realitätsnahen Berührungs- und Wischprüfungen untersuchen; Reiniger und Kriterien dokumentieren.
- Freigegebene Farbmuster, Fertigteile und Bereichsvorgaben aufbewahren und spätere Chargen gleichartig vergleichen.
Das ist ein Anforderungsbeispiel, keine allgemeine Dicke, Farbtoleranz oder Prüfdauer. Kosten für dasselbe abgenommene Fertigteil vergleichen, einschließlich Vorbereitung, Aufspannung, Maskierung, Prüfung und Verpackung. Der reine Beschichtungspreis kann notwendige Arbeit auslassen.
- [1] Vorobyova et al. PVD for Decorative Applications: A Review. Materials 2023, 16:4919
- [2] Ionbond IHI Group. Decorative Coatings
- [3] Bonnici et al. Additively Manufactured 316L Stainless Steel Subjected to a Duplex Peening-PVD Coating Treatment. Materials 2023, 16:663
- [4] Staszuk et al. Investigations of CrN/TiO₂ Coatings Obtained in the Hybrid PVD/ALD Process on 316L Steel Substrates. Materials 2026, 19:1921
- [5] Carneiro et al. Corrosion Resistance in Artificial Perspiration of Cr-Based Decorative Coatings. Nanomaterials 2023, 13:2346
- [6] ASTM B117-19 — offizieller öffentlicher Anwendungsbereich und Verwendungshinweise