PVD malzemeyi parçaya nasıl biriktirir?
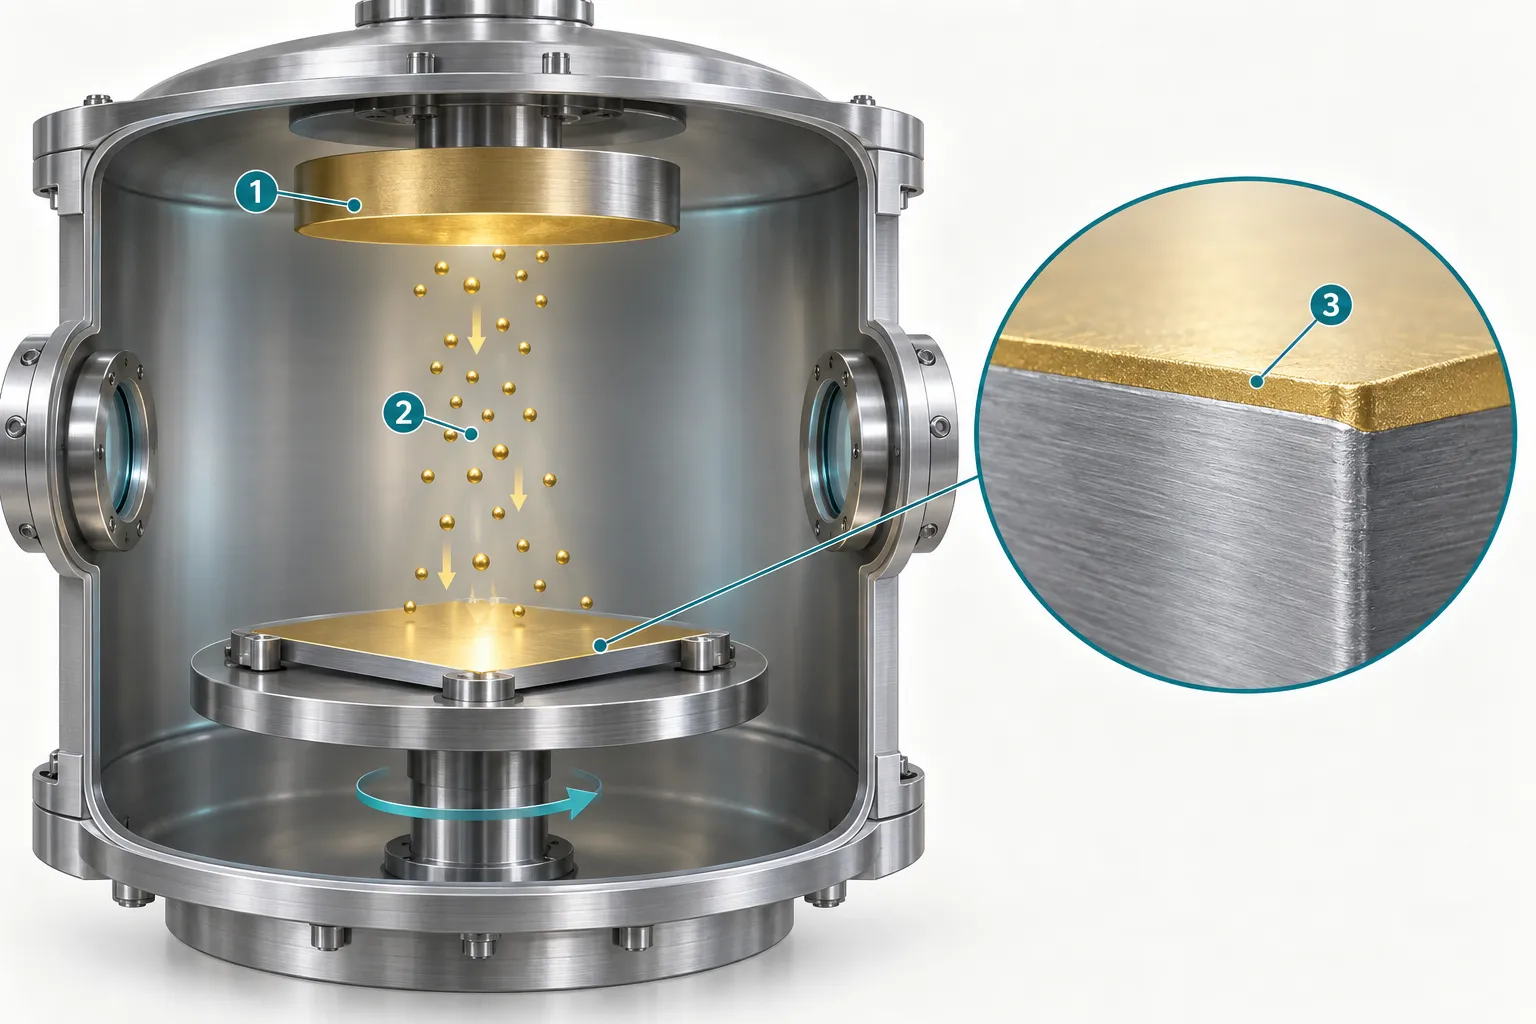
PVD fiziksel buhar biriktirmedir. Vakumda veya düşük basınçta malzeme atom, molekül veya iyon olarak salınır, hazneden geçer ve ince film oluşturur. Azot, oksijen veya karbon içeren reaktif gazlarla nitrür, oksit veya karbür üretilebilir. [1]
Yaygın yollar buharlaştırma ve sıçratmadır. Isı, elektron demeti veya katodik ark gibi arklar malzemeyi buharlaştırır. Sıçratmada enerjik parçacıklar hedef malzemeyi yüzeyinden çıkarır; magnetron sıçratma yaygındır. İyon bombardımanı, altlık biası, sıcaklık ve gazlar yapı ile yapışmayı etkiler. [1]
PVD, elektrolitik kaplama ve ‘titanyum kaplama’ eş anlamlı değildir. Elektrolitik kaplama elektrolitte elektrokimyasal tepkime kullanır; PVD vakum süreçleri ailesidir. ‘Titanyum’ ticari görünüm adı olabilir. Gerçek süreç ve katmanları belirtin veya uygulamaya göre doğrulanabilir sistem isteyin. DLC, elmas benzeri karbon, PVD veya başka yollarla üretilebilen malzeme sınıfıdır; adı süreci tek başına belirlemez. [1]
Yüzey hazırlığı sonucu önceden etkiler
PVD genellikle mevcut topografyayı korur; belirgin kaynak izlerini, düzensiz fırçalamayı veya taşlama çukurlarını kendiliğinden doldurması beklenmez. Ayna veya fırçalı yüzey, çizgi yönü ve aşırı kaynak taşlama kaplama sonrasında daha görünür olabilir. Dekoratif tedarikçiler de altlık dokusunun korunmasını belirtir. [1][2]
Aşağıdaki sıra süreç zincirini açıklar; gerçek işlemler altlık ve katman yapısına bağlıdır:
- İşleme ve yüzey hazırlığını bitirin: görünür bölgelerde şekillendirme, kaynak, çapak alma, parlatma veya fırçalamayı doğrulayın; altlık kusurlarını giderin.
- Temizlik ve kir kontrolü yapın: yağ ve parlatma kalıntılarını çıkarın; sonraki depolama, taşıma ve fikstür yeniden kirletebilir.
- Fikstür, maskeleme ve vakum işlemini planlayın: gerekli ısı ve iyon aşındırma, yönelim ve dönüş bağ ile büyümeyi etkiler.
- Biriktirin, soğutun ve renk, örtme, kusur ve performansı inceleyin; taşıma ve montajda görünür yüzleri koruyun. [1]
Tüm ısıl sürece dayanımı kontrol edin. Monte plastik, yapıştırıcı ve contalar ince film nedeniyle otomatik uygun değildir. Süreç sıcaklıkları değişir; tüm dekoratif PVD için sabit sıcaklık yoktur. [1]
Bükümden önce kaplamada temsilî yarıçap, malzeme ve görünümle çatlama/soyulmayı doğrulayın. Önce şekillendirmek sonraki deformasyonu azaltır ama iç köşe ve oluk kaplamasını zorlaştırır. İki sırayı bitmiş geometriyle karşılaştırın.
Oluklar ve iç köşeler neden farklı görünebilir?
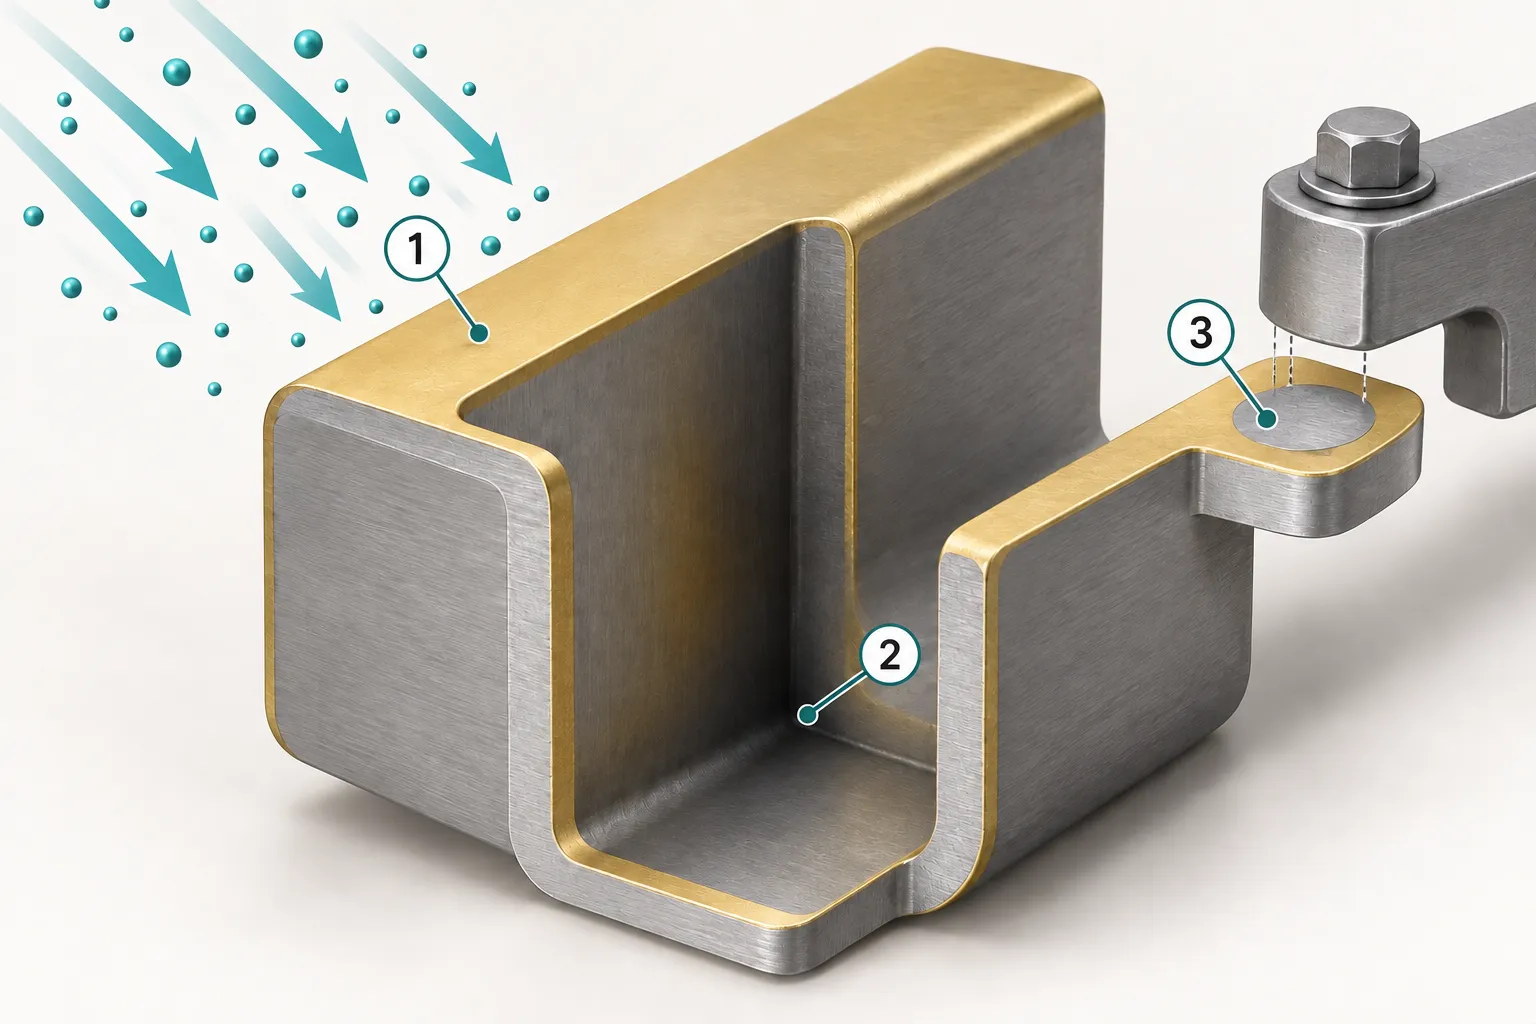
Malzeme taşınması yönlüdür. Kaynağa dönük yüzeyler parçacıkları oluk tabanlarına, iç bükümlere veya diğer parçalarla gölgelenen bölgelere göre daha kolay alır. Basınç, iyonlaşma, bias ve dönüş sonucu değiştirir; dönüş her delik ve derin oluğun eşit kaplanmasını garanti etmez. [1]
Düz renk numunesi esas olarak ton ve dokuyu onaylar. Şekillendirilmiş parça tüm gerekli yüzeyleri birlikte kontrol etmeye uygundur. Ön yüzü, görünen bükümleri ve bağlantı çevrelerini işaretleyin; arka yüz, delikler ve askı temaslarında kaplamasız alan veya görünüm farkı kabulünü belirtin.
Numune öncesi askı temaslarını belirleyin ve seri üretimde tekrarlanabilirliği kontrol edin. Temsilî yüzler ve riskli yerlerde kalınlık ölçün; ayrı tanık numune bütün parçanın her bölgesini otomatik temsil etmez.
Altın, gri ve siyah hangi kaplama malzemeleriyle ilişkilidir?
Ticari renk adları bileşimi değil görünümü belirtir. TiN ve ZrN altın içermeden altın tonları oluşturabilir. DLC, bazı karbürler ve bileşik sistemler koyu görünüm verebilir; siyah mutlaka DLC değildir. [1]
| Görünüm | Tartışılacak sistem | Doğrulanacaklar |
|---|---|---|
| Altın tonlu | TiN, ZrN veya bileşikler | Ton, açıklık, doku ve parti tutarlılığı; ad altın kanıtı değildir. |
| Gümüş gri veya koyu gri | Krom, nitrür ve dekoratif sistemler | Gerçek numune ve formül; tedarikçi grileri farklı olabilir. |
| Siyah veya koyu | DLC, karbür ve bileşikler | Malzeme, yöntem, parlaklık ve yapışma; renk performans değildir. |
Bunlar adaydır, tek reçete değildir. Ton ve özellikler formül, mimari ve biriktirmeye bağlıdır. [1] Yan yana panellerde malzeme, doku ve rengi birlikte onaylayın; ayna ve fırçalı yüzey aynı film sınıfında farklı ışık yansıtır.
Işık, bakış açısı, yön ve kontrol yerlerini belirleyin. Nicel karşılaştırmada CIELAB, renk farkı formülü ve toleransı tanımlayın. Cihaz geometrisi, parlaklık ve doku etkilidir; ΔE sınırı evrensel değildir. [1]
Sert katman neden çizilebilir veya soyulabilir?
Sertlik yerel batmaya direnci, aşınma tanımlı temastaki kaybı, yapışma ise altlık veya katman arası bağı anlatır. Yoğun yük daha yumuşak altlığı deforme ettiğinde ince sert film çatlayabilir; yetersiz ara yüz bağı soyulmaya yol açabilir. [1][3]
Eklemeli üretilmiş 316L üzerinde bilyalı dövme ve TiAlCuN araştırması çizik hasarını altlık desteği, yüzey ve bağla ilişkilendirmiştir. Yük ve sertlikleri sıradan paslanmaz sac için kabul sınırı değildir. Altlık–ara yüz–film birlikte değerlendirilmelidir. [3]
El teması, menteşe kayması, anahtar darbesi ve parçacıklı bez farklı temaslardır. Karşı malzeme, yük, çevrim, sıvı veya parçacık ve hasar kriterini tanımlayın. Görünür çizik, altlığın açılması, renk değişimi ve soyulma farklı kriterler isteyebilir. [1]
Cihazlı çizik testi uç, yük programı ve hasar tanımı gerektirir. Koşulsuz bir kritik yük gündelik kaç darbe dayanılacağını söylemez. Görünüm amaçlanıyorsa test sonrası görünümü de inceleyin; yalnızca sertlik raporlamayın.
PVD korozyon direncini her zaman artırır mı?
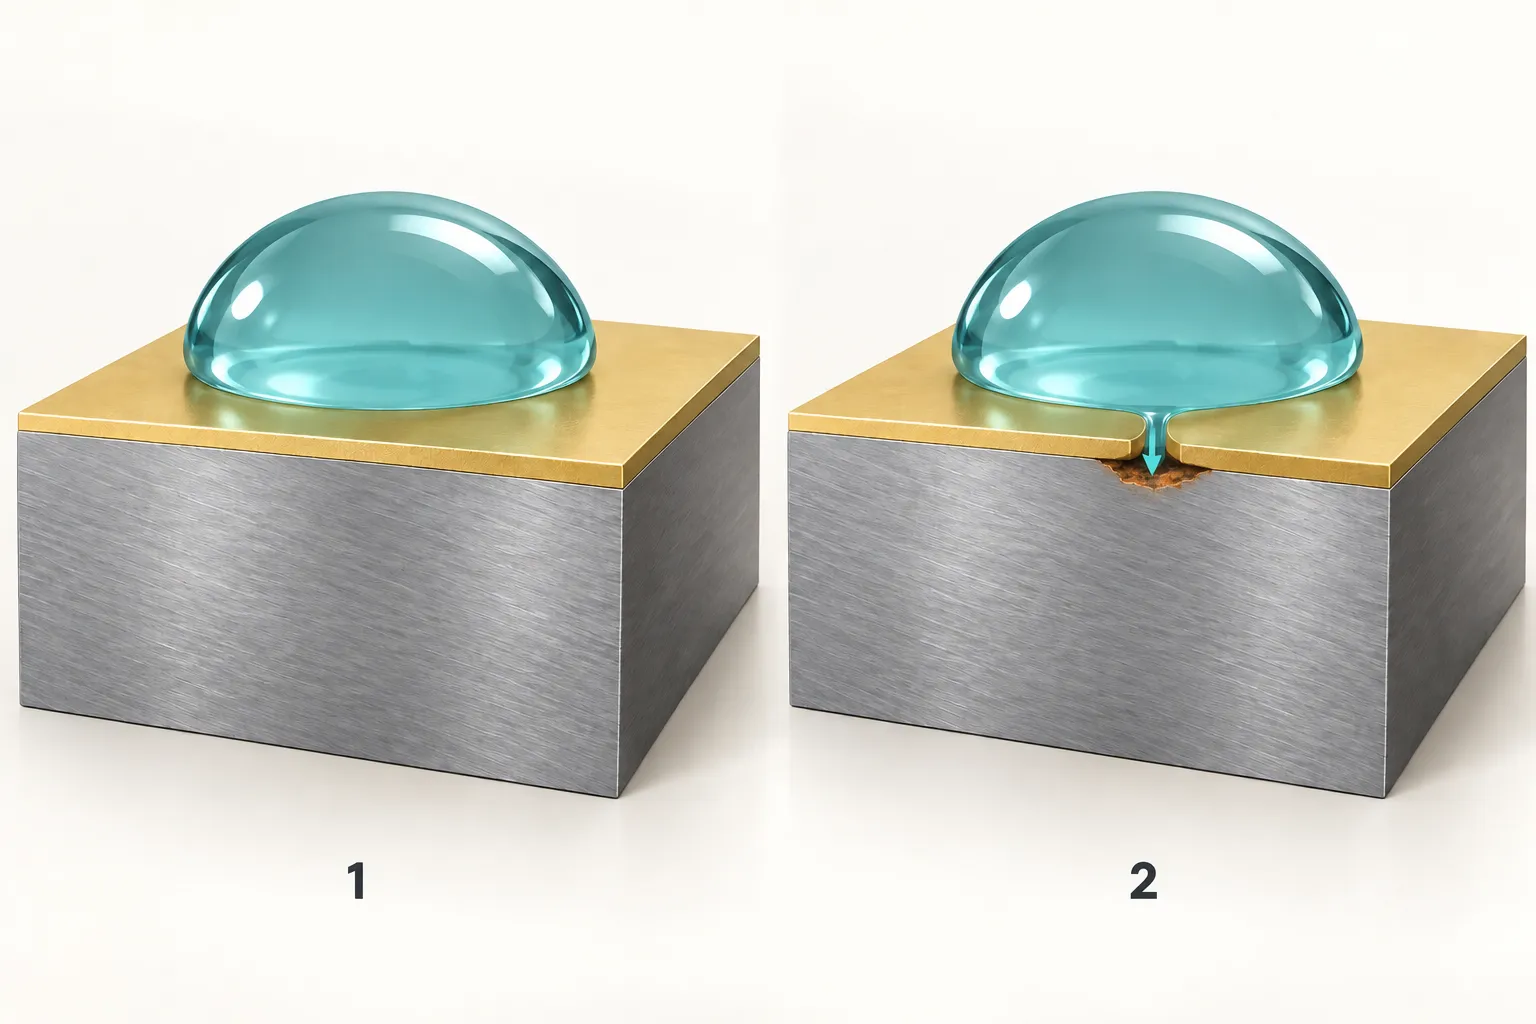
Her zaman değil. Sürekli, yoğun ve ortama uygun film bariyer olabilir; iğne delikleri, mikroçatlaklar ve eksik örtme ortamın altlığa ulaşmasına izin verebilir. Kalite, ilk yüzey, katman mimarisi ve maruziyet birlikte etkilidir. [1][4]
Staszuk ve ekibi taşlanmış, parlatılmış 316L numunelerde yaklaşık 2 μm CrN PVD ile CrN/TiO₂ hibritlerini karşılaştırmıştır. Oda sıcaklığında 3.5% NaCl elektrokimyasında CrN tek başına ölçülen korozyonu iyileştirmemiş; uygun ALD titanyum oksit katmanı göstergeleri iyileştirmiştir. ALD başka yöntemdir; sonuç tüm PVD’ye değil bu hibrite aittir. [4]
Korozyonda en iyi varyant sürtünmede en iyi olmayabilir. Daha kalın oksit kullanılan temas testlerinde gevrek çatlama ve kopma göstermiştir. ‘Kalın daha iyi’ yeterli değildir; ek sızdırmazlık katmanı için korozyon, sürtünme, yapışma ve görünümü birlikte değerlendirin. [4]
Sık dokunulan parçalarda teri de düşünün. Carneiro ve ekibi taban katmanlı AA5052 alüminyum üzerinde krom esaslı dekoratif filmleri tanımlı yapay terde 96 saate kadar test ederek farklı elektrokimyasal ve yüzey değişimleri bulmuştur. Altlık alüminyumdur, paslanmaz değil; temas ortamına uygun test seçimini destekler, paslanmaz ürünün ter ömrünü kanıtlamaz. [5]
ASTM B117-19’un kamuya açık kullanım açıklaması tuz sisi verisinin tek başına doğal ortamı genellikle öngöremediğini belirtir; kapsam ürüne özgü süre veya yorum da belirlemez. Saatler dış ortam yıllarına doğrudan çevrilemez. Projenin istediği sürümle yöntem, numune durumu, açık bölgeler ve hasarı tanımlayın. [6]
Görünüm isteğini bitmiş parça kabulüne dönüştürmek
Önce gerçek kullanıma göre kabul maddelerini, sonra ölçme yöntemini seçin. Dekoratif panelde renk ve örtme, kayan temasta aşınma ve yapışma öne çıkabilir; ter, tuz ve temizleyiciler çevresel değerlendirme ister.
| Kabul maddesi | Nesne ve yöntem | Önceden tanımlanacak kriter |
|---|---|---|
| Görünüm ve renk | Gerçek altlık/doku numunesi; sabit ışık ve açı | Farklar, parçacık ve görünür kusur; komşu monte parçalar. |
| Örtme ve kalınlık | Ön, büküm, oluk ve riskler; uygun yöntem | Konum gereksinimi, kaplamasız/maskeli alan; toplam veya katman kalınlığı. |
| Yapışma ve aşınma | Uygun çizik, batma veya sürtünme | Koşullar ve çatlama, soyulma, açılma, çizik sınırları. |
| Çevresel dayanım | Korozyon, ter, temizlik veya nemli sıcaklık | Ortam, sıcaklık, süre, kenar durumu ve izinli değişim/hasar. |
| Son işlem ve montaj | Gerçek büküm, sabitleme, temas, ambalaj | İzin verilen son iş; geçmeler, askı izleri ve temaslar. |
Kalınlık yöntemi ve kalibrasyonu malzeme ve çoklu katmanlara uymalıdır. Kesit katmanları gösterir; XRF uygunluğu film, altlık ve modele bağlıdır. Ekrandaki sayı yöntem uygunluğunu kanıtlamaz. [1]
İşlevsel temasları ayrıca belirleyin. Topraklama, elektrik ve sıkı geçmeler gerçek montajla doğrulanmalı, gerekirse maskelenmelidir; dekoratif ad temas işlevini kanıtlamaz.
Pratik bir cihaz paneli örneği
İç mekânda koyu gri fırçalı paslanmaz cihaz panelini düşünün: ön yüz ve iki büküm görünür, düğmeler çevresine sık dokunulur, arkada montaj teması vardır:
- Aynı renk alanları, fırçalama yönü ve izin verilen fikstür temaslarını işaretleyin; montaj temasını ayrı tanımlayın.
- Gerçek malzeme ve doku ile düz numunelerde ton ve parlaklığı onaylayın.
- Ana büküm ve hazırlık sonrası parçayı kaplayın; büküm, delik ağzı, iç köşe ve askıları inceleyin.
- Düğme çevresinde gerçek dokunma ve silmeye yakın test yapın; temizleyici ve kriteri kaydedin.
- Onaylı renk ve ürün numunelerini bölge gereksinimleriyle saklayıp sonraki partileri aynı koşulda karşılaştırın.
Bu gereksinim örneğidir; evrensel kalınlık, renk farkı veya test süresi değildir. Aynı kabul edilmiş ürün için hazırlık, fikstür, maskeleme, kontrol ve ambalajı karşılaştırın; yalnızca biriktirme fiyatı gerekli işi eksik gösterebilir.
- [1] Vorobyova et al. PVD for Decorative Applications: A Review. Materials 2023, 16:4919
- [2] Ionbond IHI Group. Decorative Coatings
- [3] Bonnici et al. Additively Manufactured 316L Stainless Steel Subjected to a Duplex Peening-PVD Coating Treatment. Materials 2023, 16:663
- [4] Staszuk et al. Investigations of CrN/TiO₂ Coatings Obtained in the Hybrid PVD/ALD Process on 316L Steel Substrates. Materials 2026, 19:1921
- [5] Carneiro et al. Corrosion Resistance in Artificial Perspiration of Cr-Based Decorative Coatings. Nanomaterials 2023, 13:2346
- [6] ASTM B117-19 — resmi açık kapsam ve kullanım açıklaması