¿Cómo deposita material el PVD?
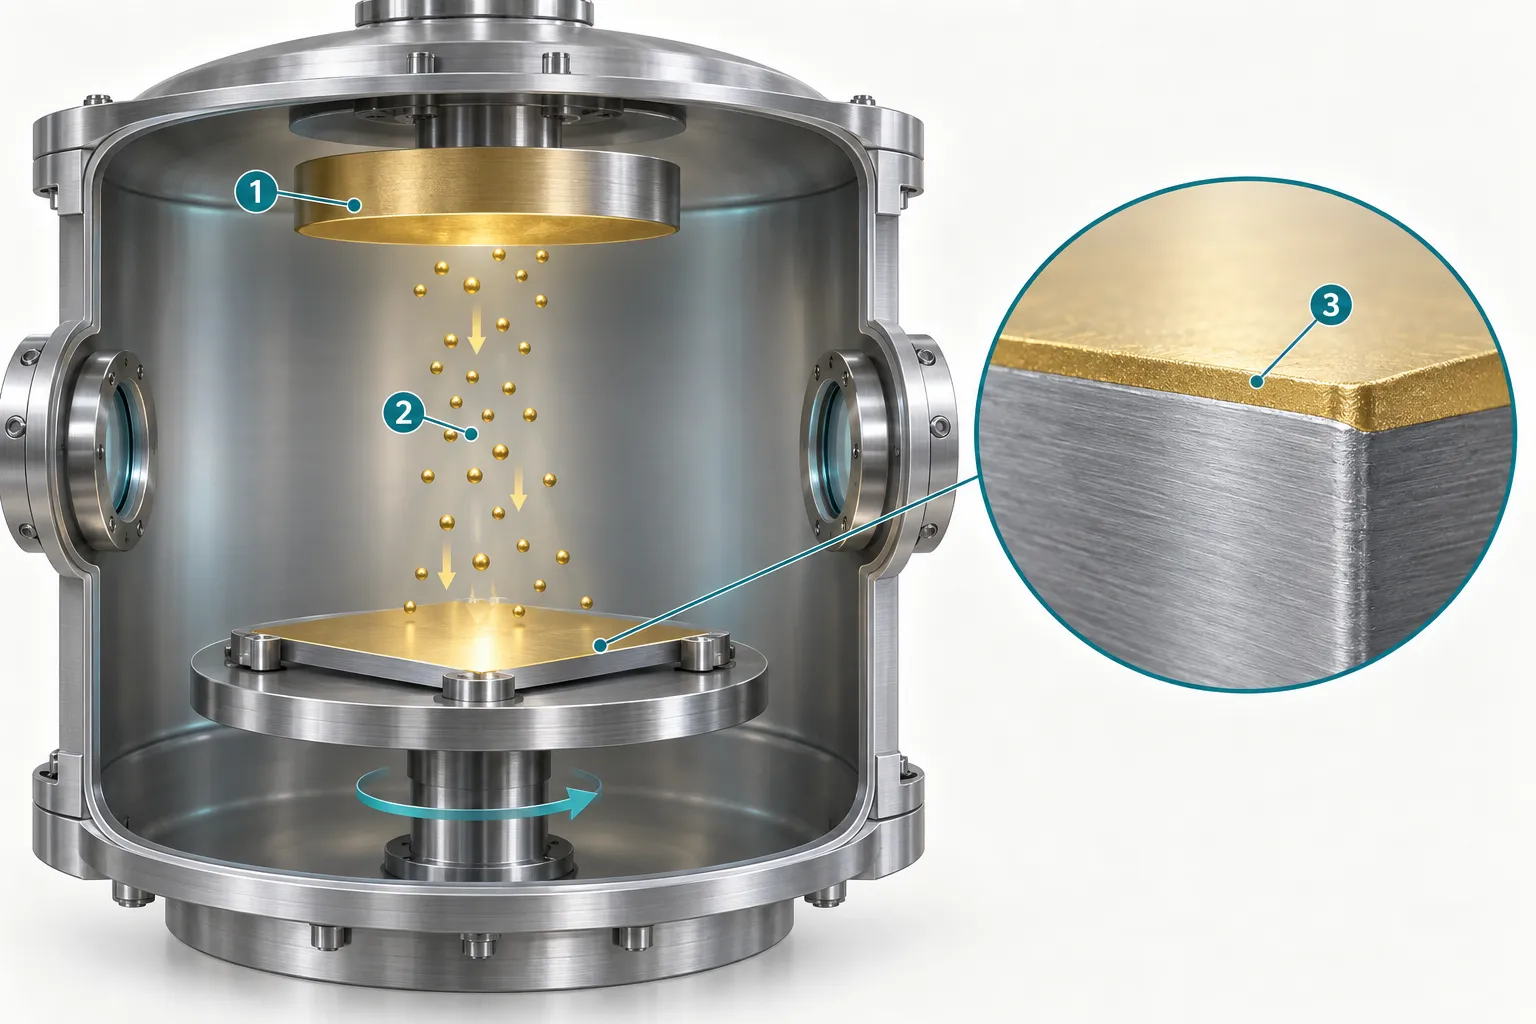
PVD significa deposición física de vapor. En vacío o a baja presión, el material se libera como átomos, moléculas o iones, atraviesa la cámara y forma una película. Gases reactivos con nitrógeno, oxígeno o carbono permiten obtener nitruros, óxidos o carburos. [1]
Las rutas habituales incluyen evaporación y pulverización catódica. La primera libera material mediante calor, haz de electrones o arco, incluido el arco catódico. La segunda expulsa partículas de un blanco por bombardeo energético; el magnetrón es una variante habitual. Bombardeo iónico, polarización, temperatura y gases modifican estructura y adherencia. [1]
PVD, galvanoplastia y «recubrimiento de titanio» no son sinónimos. La galvanoplastia deposita por reacción electroquímica en un electrolito; PVD agrupa procesos de vacío. «Titanio» puede ser una descripción comercial. Especifique proceso y capas, o solicite un sistema verificable para el uso. DLC, carbono tipo diamante, identifica un material que puede obtenerse mediante PVD u otras rutas, no un proceso único. [1]
La preparación superficial ya determina parte del resultado
El PVD suele conservar la topografía original: no debe esperarse que nivele soldaduras evidentes, cepillados irregulares o depresiones de lijado. El acabado espejo o cepillado, su dirección y un repasado excesivo pueden hacerse más visibles. Los proveedores decorativos también destacan que se conserva la textura del sustrato. [1][2]
La secuencia siguiente explica la cadena de proceso; las operaciones concretas dependen del sustrato y las capas:
- Complete mecanizado y preparación: confirme conformado, soldadura, desbarbado, pulido o cepillado de caras visibles y resuelva defectos del sustrato.
- Limpie y controle contaminación: retire aceite y residuos; almacenamiento, manejo y sujeción posteriores también pueden contaminar.
- Sujete, enmascare y trate en vacío: calor y ataque iónico según el sistema, con orientación y rotación previstas; afectan unión y crecimiento.
- Deposite, enfríe e inspeccione color, cobertura, defectos y prestaciones; proteja las caras visibles durante manejo y montaje. [1]
Compruebe la tolerancia al ciclo térmico completo. Plásticos, adhesivos y juntas montados no son compatibles solo porque la película sea fina. Las temperaturas varían; no existe una única temperatura para todo PVD decorativo. [1]
Si se recubre antes de plegar, valide grietas y desprendimiento con radios, estado del material y aspecto representativos. Conformar primero reduce deformación posterior, pero dificulta cubrir interiores y ranuras. Compare ambas secuencias con geometría final.
¿Por qué pueden diferir ranuras y esquinas interiores?
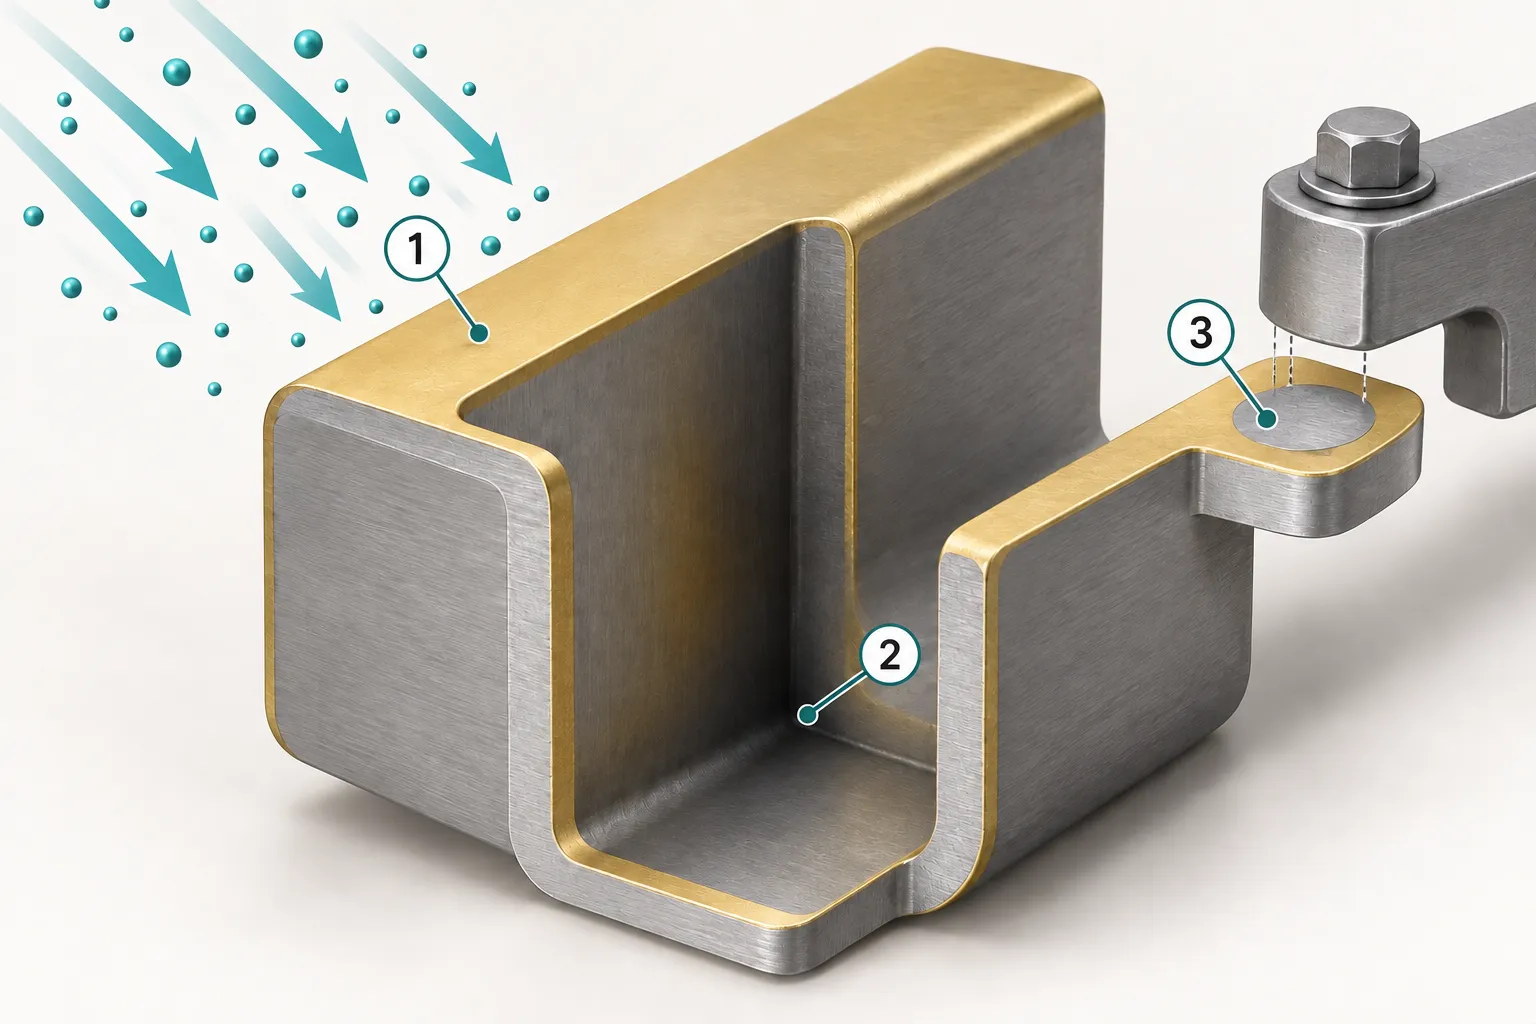
El transporte de material es direccional. Las caras orientadas a la fuente reciben partículas con más facilidad que fondos de ranuras, interiores plegados o zonas ocultas por otras piezas. Presión, ionización, polarización y rotación influyen: girar la pieza no garantiza cobertura uniforme de cualquier agujero o ranura profunda. [1]
Una probeta plana confirma principalmente tono y textura. La pieza conformada permite comprobar todas las superficies requeridas conjuntamente. Marque frente, pliegues visibles y zonas alrededor de interfaces; aclare si cara posterior, interiores y contactos de utillaje pueden quedar sin recubrir o presentar diferencias.
Defina los contactos del utillaje antes de las muestras y compruebe su repetibilidad en producción. Mida espesor en caras representativas y zonas de riesgo; una probeta testigo independiente no representa automáticamente toda la pieza.
Relación entre color y material del recubrimiento
Los nombres comerciales expresan aspecto, no composición. TiN y ZrN pueden dar tonos dorados sin implicar oro. DLC, determinados carburos y otros sistemas compuestos pueden producir colores oscuros; negro no equivale necesariamente a DLC. [1]
| Aspecto | Sistemas a discutir | Qué confirmar |
|---|---|---|
| Dorado | TiN, ZrN o compuestos | Tono, luminosidad, textura y consistencia; el nombre no demuestra oro. |
| Gris plata o metálico | Sistemas de cromo, nitruros y otros decorativos | Muestra y formulación; «gris metálico» varía entre proveedores. |
| Negro u oscuro | DLC, carburos y compuestos | Material, proceso, brillo y adherencia; el color no prueba prestaciones. |
Son opciones de partida, no recetas únicas: tono y prestaciones cambian con formulación, estructura y deposición. [1] En paneles contiguos apruebe material, textura y color juntos; espejo y cepillado reflejan luz de modo distinto incluso con capas de la misma clase.
Acuerde luz, ángulo, dirección y puntos de inspección. Para comparar cuantitativamente, registre CIELAB y defina fórmula de diferencia y tolerancia. Geometría instrumental, brillo y textura influyen; ningún límite ΔE es universal para metal. [1]
Una capa dura también puede rayarse o desprenderse
Dureza es resistencia a la penetración local; desgaste es pérdida bajo un contacto definido; adherencia es unión al sustrato o entre capas. Una película dura y fina puede agrietarse si una carga concentrada deforma el sustrato más blando; una unión insuficiente puede provocar desprendimiento. [1][3]
Un estudio de granallado y TiAlCuN en 316L de fabricación aditiva relacionó el fallo por rayado con soporte del sustrato, estado superficial y unión. Sus cargas y durezas no son límites de aceptación para chapa inoxidable convencional. La enseñanza es evaluar sustrato, interfaz y capa conjuntamente. [3]
Contacto manual, deslizamiento de bisagras, golpes con llaves y paños con partículas son situaciones diferentes. Defina contramaterial, carga, ciclos, líquidos o partículas y criterio de fallo. Rayas visibles, sustrato expuesto, cambio de color y desprendimiento pueden requerir criterios distintos. [1]
El rayado instrumentado necesita punta, programa de carga y definición de fallo. Una carga crítica aislada no indica cuántos golpes cotidianos resiste la pieza. Si importa el aspecto, inspecciónelo después del ensayo, además de medir dureza.
¿El PVD mejora siempre la resistencia a la corrosión?
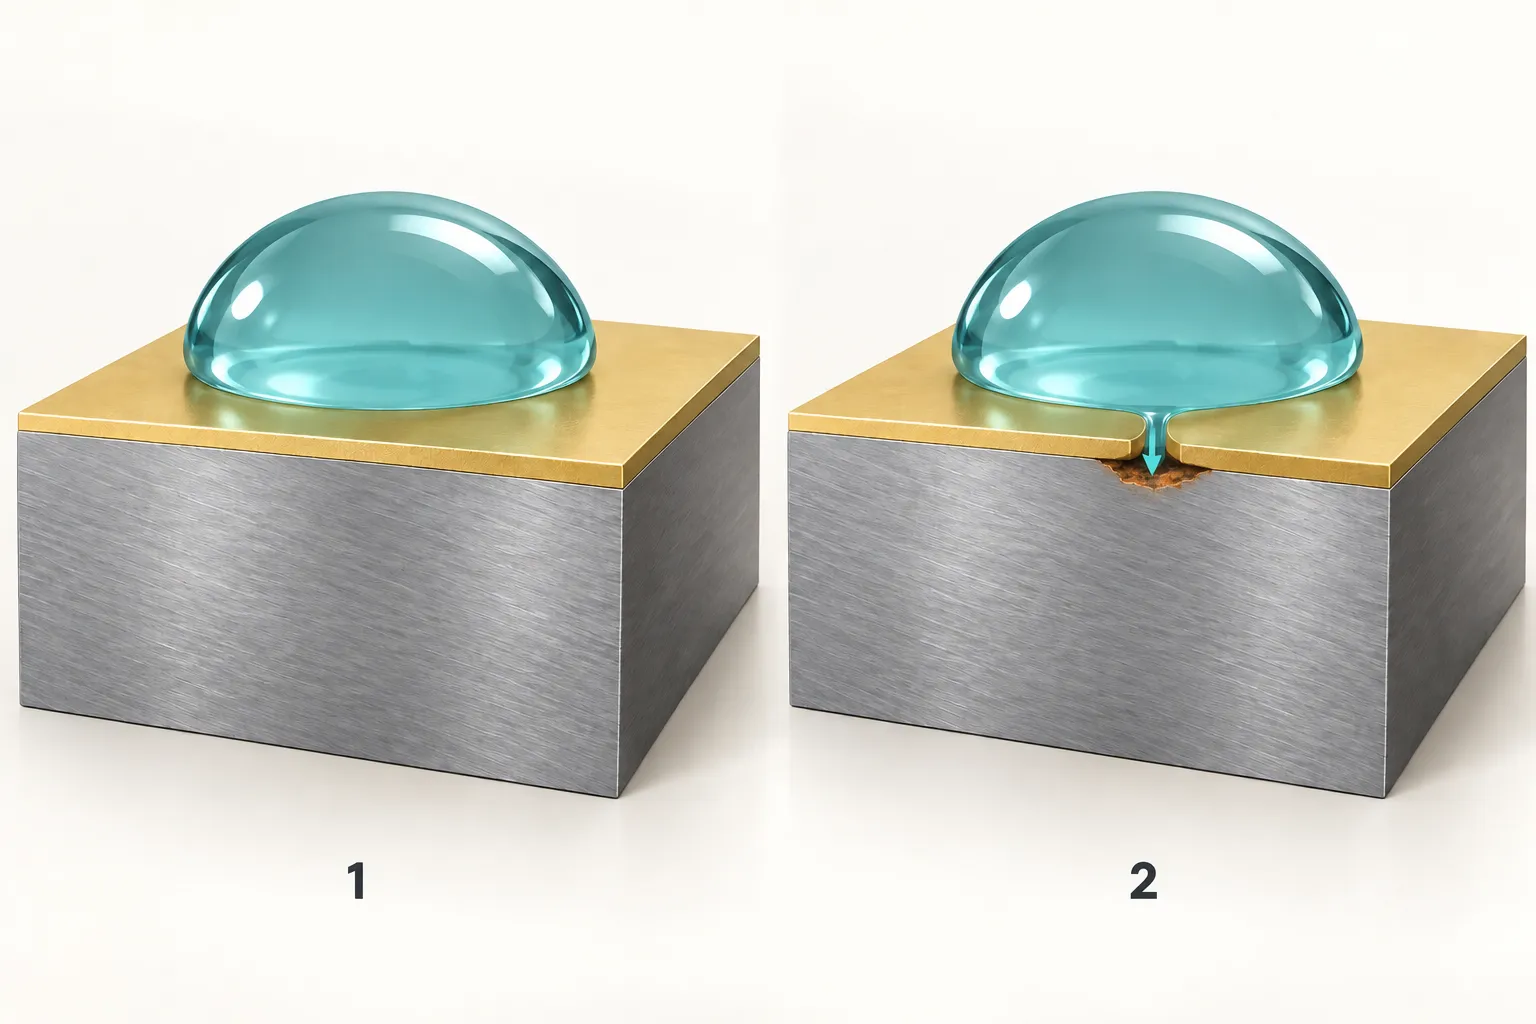
No necesariamente. Una película continua, densa y adecuada puede actuar como barrera; poros, microgrietas y cobertura incompleta permiten llegar al sustrato. Grado, superficie inicial, estructura y exposición intervienen en el resultado. [1][4]
Staszuk y colaboradores compararon CrN PVD y CrN/TiO₂ en probetas 316L lijadas y pulidas, con CrN de unos 2 μm. En ensayos electroquímicos a temperatura ambiente y NaCl al 3.5%, CrN solo no mejoró el comportamiento medido; una capa ALD adecuada de óxido de titanio mejoró indicadores. ALD es otro método: el resultado corresponde al sistema híbrido, no a todo PVD. [4]
La variante mejor frente a corrosión no fue necesariamente la mejor en fricción. Una capa de óxido más gruesa presentó fractura frágil y desprendimiento en los contactos ensayados. No basta «más grueso es mejor»: examine corrosión, fricción, adherencia y aspecto al añadir un sellado. [4]
Para piezas tocadas con frecuencia, considere sudor. Carneiro y colaboradores ensayaron capas decorativas de cromo sobre aluminio AA5052 con capa base en sudor artificial definido, hasta 96 horas, con cambios electroquímicos y superficiales diferentes. El sustrato era aluminio, no inoxidable; orienta la selección del ensayo, pero no prueba la vida útil frente al sudor de una pieza inoxidable. [5]
La explicación pública de ASTM B117-19 señala que la niebla salina por sí sola generalmente no predice el comportamiento natural; tampoco fija tiempos ni interpretación para cada producto. Las horas no se convierten directamente en años exteriores. Acuerde método, estado de probeta, áreas expuestas y fallo usando la edición requerida por el proyecto. [6]
Convertir el aspecto solicitado en criterios de aceptación
Elija qué aceptar según el uso antes de elegir cómo medirlo. En paneles decorativos pueden primar color y cobertura; en contactos deslizantes, desgaste y adherencia; sudor, sales y limpiadores exigen evaluar el entorno.
| Aspecto a aceptar | Objeto y método | Criterios previos |
|---|---|---|
| Aspecto y color | Muestra del material y textura reales; luz, ángulo y puntos fijos | Variaciones, partículas y defectos visibles; comparación entre piezas montadas. |
| Cobertura y espesor | Frente, pliegues, ranuras y riesgos; método adecuado | Posiciones exigidas, zonas sin capa o enmascaradas; espesor total o por capa. |
| Adherencia y desgaste | Rayado, penetración o fricción apropiados | Condiciones y grietas, desprendimiento, exposición y rayas; no solo «buena adherencia». |
| Resistencia ambiental | Corrosión, sudor, limpieza o humedad-calor | Medio, temperatura, tiempo, bordes y cambios o daños permitidos. |
| Procesado y montaje | Plegado, fijación, contactos y embalaje reales | Trabajo posterior permitido; ajustes, marcas y contactos. |
Método y calibración del espesor deben corresponder a materiales y capas. La sección transversal permite observarlas; XRF depende de recubrimiento, sustrato y modelo. Que un instrumento muestre un número no demuestra idoneidad. [1]
Especifique contactos funcionales aparte: puesta a tierra, conducción y ajustes estrechos requieren validar el montaje real y, cuando proceda, enmascarar. El nombre decorativo no acredita desempeño del contacto.
Ejemplo práctico de un panel de equipo
Considere un panel inoxidable interior, cepillado gris metálico, con frente y dos pliegues visibles, contacto frecuente alrededor de botones y un contacto de montaje posterior:
- Marque zonas del mismo color, dirección del cepillado y contactos permitidos del utillaje; especifique aparte los contactos de montaje.
- Prepare probetas planas con material y textura reales para aprobar tono y brillo.
- Recubra piezas tras los principales pliegues y preparación; revise pliegues, bocas de agujeros, esquinas y marcas de sujeción.
- Añada verificaciones cerca de botones que representen contacto y limpieza reales; registre limpiador y criterio.
- Conserve probetas, piezas aprobadas y requisitos de cada zona para comparar lotes bajo las mismas condiciones.
Es un ejemplo de requisitos, no un espesor, diferencia de color o duración universal. Compare el mismo producto aceptado incluyendo preparación, sujeción, enmascarado, inspección y embalaje; el precio de depositar solo puede omitir trabajo necesario.
- [1] Vorobyova et al. PVD for Decorative Applications: A Review. Materials 2023, 16:4919
- [2] Ionbond IHI Group. Decorative Coatings
- [3] Bonnici et al. Additively Manufactured 316L Stainless Steel Subjected to a Duplex Peening-PVD Coating Treatment. Materials 2023, 16:663
- [4] Staszuk et al. Investigations of CrN/TiO₂ Coatings Obtained in the Hybrid PVD/ALD Process on 316L Steel Substrates. Materials 2026, 19:1921
- [5] Carneiro et al. Corrosion Resistance in Artificial Perspiration of Cr-Based Decorative Coatings. Nanomaterials 2023, 13:2346
- [6] ASTM B117-19 — alcance y explicación de uso públicos oficiales