Comment le PVD dépose-t-il la matière ?
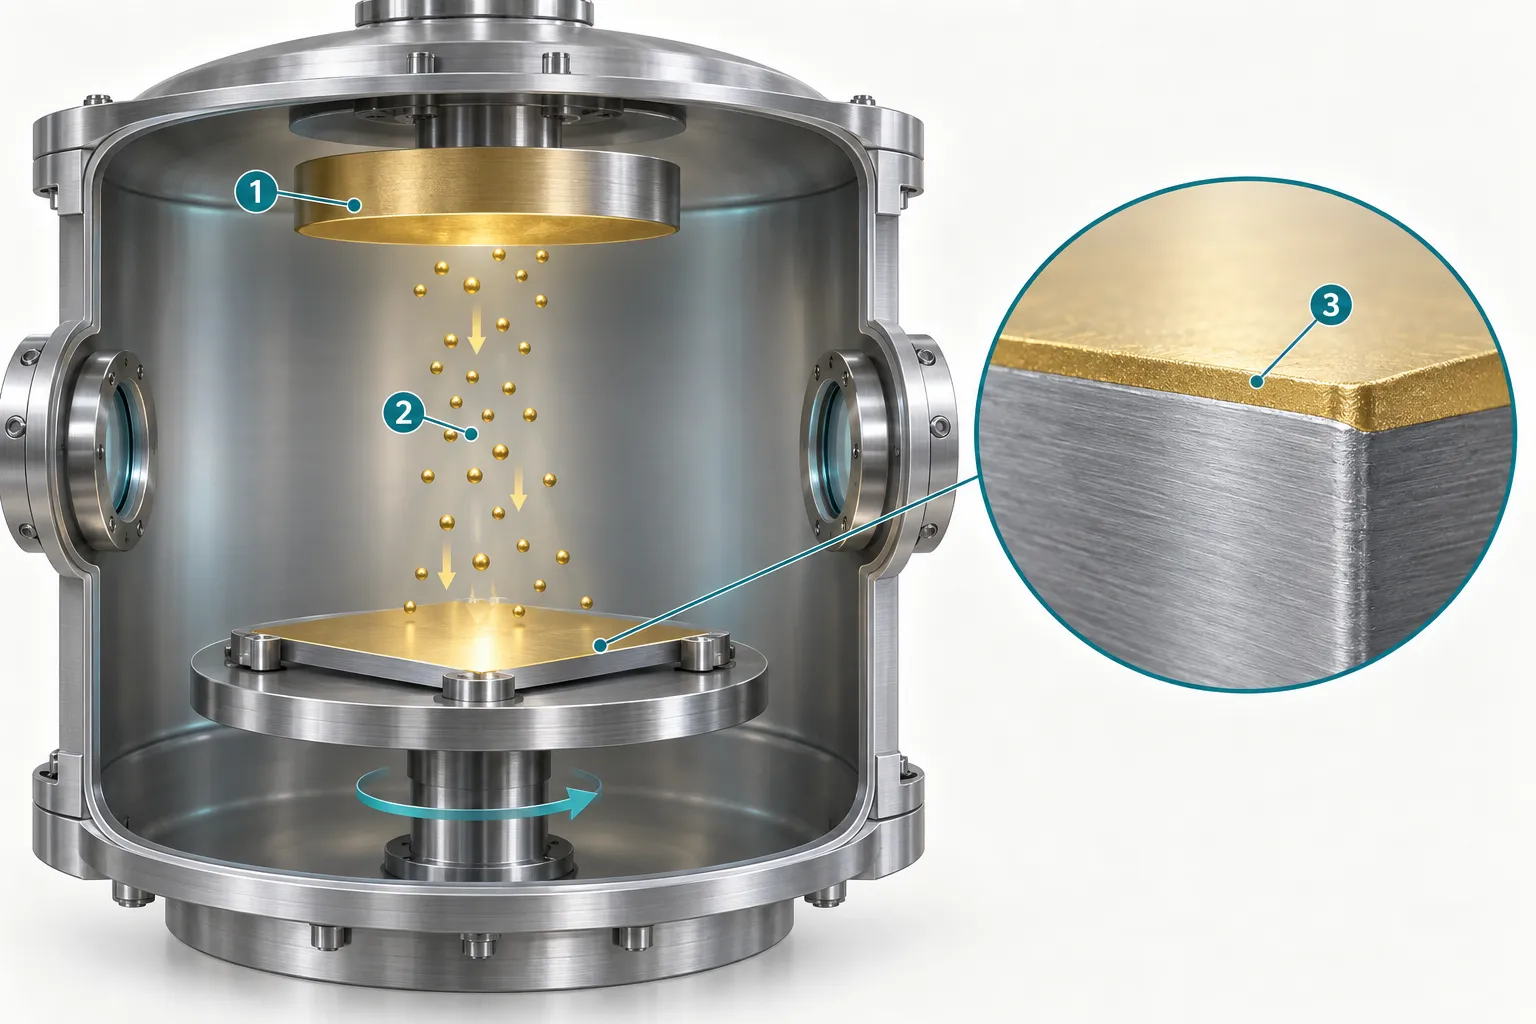
PVD signifie dépôt physique en phase vapeur. Sous vide ou à basse pression, la matière est libérée sous forme d’atomes, molécules ou ions, traverse la chambre et forme un film. Des gaz réactifs contenant azote, oxygène ou carbone permettent des nitrures, oxydes ou carbures. [1]
Les voies courantes sont évaporation et pulvérisation cathodique. Chaleur, faisceau d’électrons ou arc, dont l’arc cathodique, libèrent la matière par évaporation. La pulvérisation éjecte des particules d’une cible par bombardement énergétique ; le magnétron est courant. Bombardement ionique, polarisation du substrat, température et gaz influencent structure et adhérence. [1]
PVD, galvanoplastie et «revêtement titane» ne sont pas synonymes. La galvanoplastie emploie une réaction électrochimique dans un électrolyte ; PVD regroupe des procédés sous vide. «Titane» peut n’être qu’un nom commercial. Précisez procédé et couches, ou demandez un système vérifiable pour l’usage. Le DLC, carbone de type diamant, est une catégorie de matériau obtenue par PVD ou d’autres voies, pas une méthode unique. [1]
La préparation détermine déjà une partie du résultat
Le PVD conserve généralement la topographie : il ne faut pas attendre qu’il nivelle soudures marquées, brossage irrégulier ou creux de ponçage. Aspect miroir ou brossé, sens des traits et reprise excessive des soudures peuvent être accentués. Les fournisseurs décoratifs mentionnent aussi la conservation de la texture du support. [1][2]
Cette succession explique la chaîne de fabrication ; les opérations exactes dépendent du substrat et de l’architecture :
- Terminez usinage et préparation : vérifiez formage, soudage, ébavurage, polissage ou brossage des zones visibles et corrigez les défauts du support.
- Nettoyez et maîtrisez la contamination : retirez huiles et résidus ; stockage, manutention et accrochage peuvent recontaminer.
- Fixez, masquez et traitez sous vide : chauffage et attaque ionique selon les couches, avec orientation et rotation prévues ; ils influencent liaison et croissance.
- Déposez, refroidissez et inspectez couleur, couverture, défauts et performances ; protégez l’aspect pendant manutention et montage. [1]
Vérifiez la tenue au cycle thermique complet. Plastiques, colles et joints déjà montés ne sont pas compatibles du seul fait d’un film mince. Les températures varient ; aucune température unique ne décrit tous les PVD décoratifs. [1]
Si le dépôt précède le pliage, validez fissuration et décollement avec rayon, état matière et aspect représentatifs. Former d’abord réduit la déformation ultérieure mais complique les rainures et angles internes. Comparez les deux séquences sur géométrie finale.
Pourquoi les rainures et angles intérieurs peuvent-ils différer ?
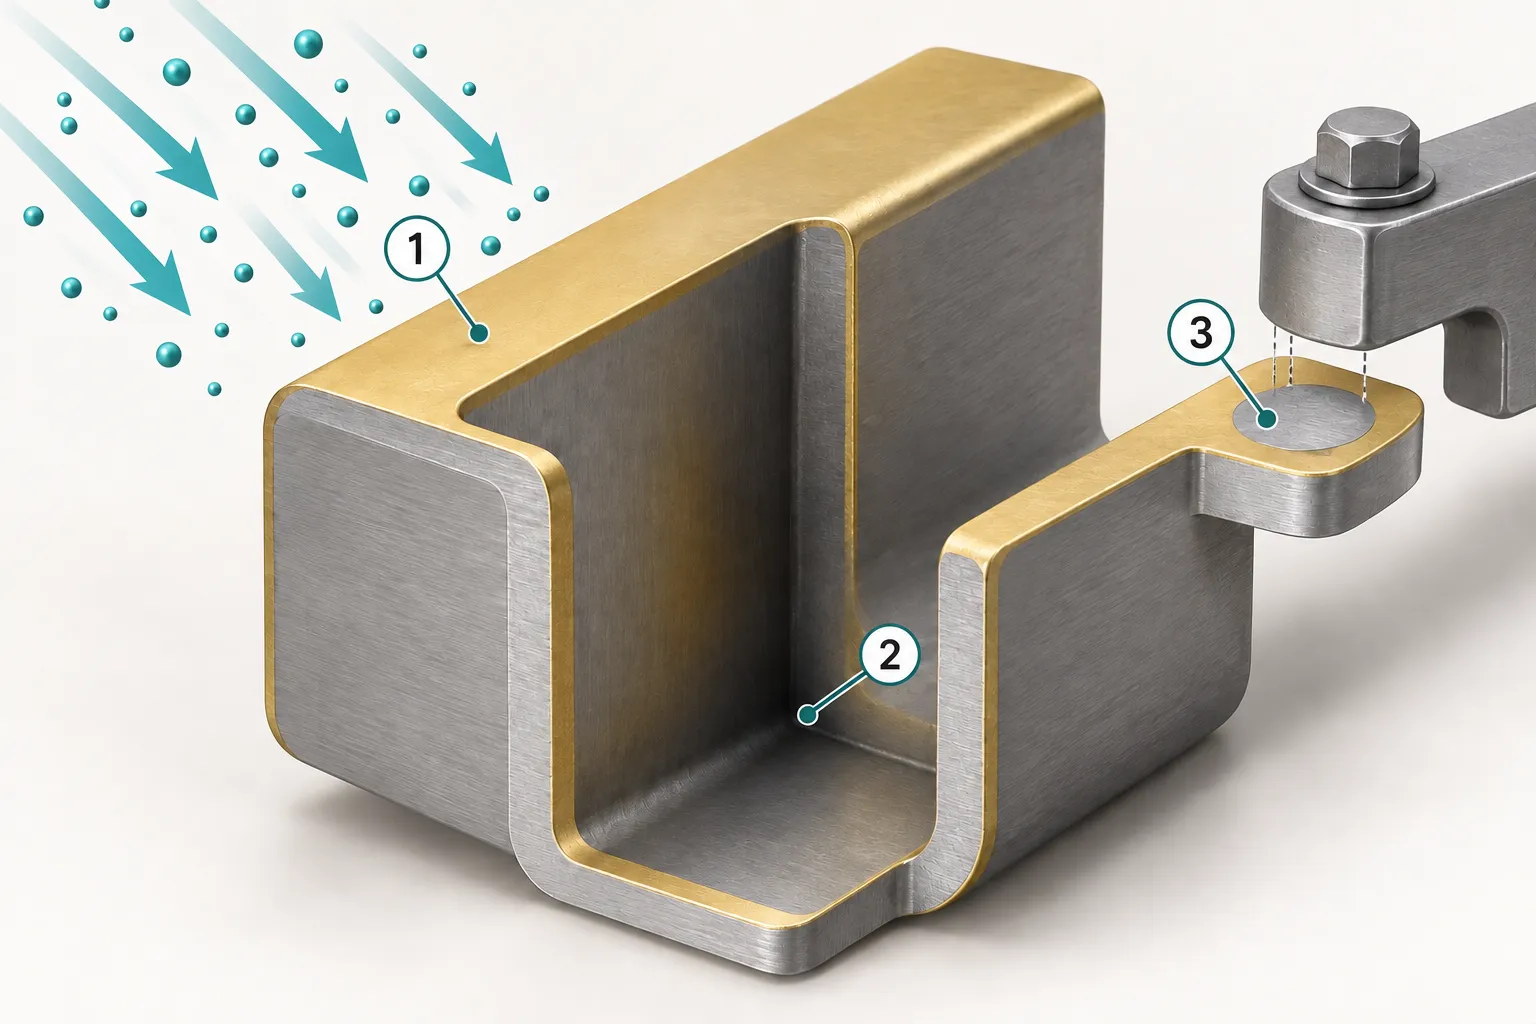
Le transport de matière est directionnel. Les faces tournées vers la source reçoivent plus facilement les particules que fonds de rainures, faces pliées internes ou zones masquées par d’autres pièces. Pression, ionisation, polarisation et rotation modifient la couverture. La rotation ne garantit pas l’uniformité dans n’importe quel trou ou rainure profonde. [1]
Une éprouvette plane valide surtout teinte et texture. Une pièce formée permet de vérifier ensemble les surfaces requises. Indiquez faces visibles, plis et pourtours d’interfaces ; précisez si dos, trous et contacts d’accrochage peuvent rester non revêtus ou différer visuellement.
Prévoyez les contacts de montage avant l’échantillonnage et vérifiez leur répétabilité en série. Mesurez l’épaisseur sur faces représentatives et zones à risque ; une éprouvette témoin indépendante ne représente pas automatiquement tout le produit.
À quels matériaux correspondent or, gris et noir ?
Un nom commercial exprime l’aspect, pas la composition. TiN et ZrN donnent des teintes dorées sans impliquer de l’or. DLC, certains carbures et systèmes composites peuvent produire du foncé ; noir ne signifie pas forcément DLC. [1]
| Aspect | Systèmes à étudier | Points à confirmer |
|---|---|---|
| Doré | TiN, ZrN ou composites | Teinte, luminosité, texture et lots ; le nom ne prouve pas l’or. |
| Gris argent ou foncé | Chrome, nitrures et autres systèmes décoratifs | Échantillon et formulation ; un même nom peut varier selon le fournisseur. |
| Noir ou sombre | DLC, carbures et composites | Matériau, voie, brillant et adhérence ; couleur seule ne prouve pas performance. |
Ce sont des pistes, pas des formulations uniques. Teinte et performance varient avec composition, architecture et dépôt. [1] Pour panneaux voisins, approuvez matière, texture et couleur ensemble ; miroir et brossé réfléchissent différemment malgré une même classe de film.
Convenez lumière, angle, direction et points d’inspection. Pour quantifier, enregistrez CIELAB, formule de différence et tolérance. Géométrie instrumentale, brillant et texture influencent la comparaison ; un seuil ΔE n’est pas universel. [1]
Une couche dure peut aussi se rayer ou s’écailler
La dureté décrit la résistance à une pénétration locale ; l’usure, la perte sous contact défini ; l’adhérence, la liaison au substrat ou entre couches. Un film mince et dur peut fissurer si une charge concentrée déforme le support plus tendre. Une liaison insuffisante peut provoquer un décollement. [1][3]
Une étude de grenaillage et TiAlCuN sur 316L de fabrication additive relie les ruptures par rayure au soutien du substrat, à sa surface et à la liaison. Ses charges et duretés ne sont pas des limites pour la tôlerie inox ordinaire. Il faut évaluer ensemble substrat, interface et film. [3]
Toucher répété, glissement d’une charnière, choc d’une clé et essuyage avec particules sont des contacts différents. Définissez antagoniste, charge, cycles, liquide ou particules et critères de rupture. Rayures visibles, mise à nu, changement de couleur et décollement peuvent avoir des critères distincts. [1]
L’essai de rayure instrumenté exige pointe, programme de charge et définition de rupture. Une charge critique isolée n’indique pas le nombre de chocs usuels admissibles. Si l’objectif est esthétique, contrôlez l’aspect après essai, pas seulement la dureté.
Le PVD améliore-t-il toujours la résistance à la corrosion ?
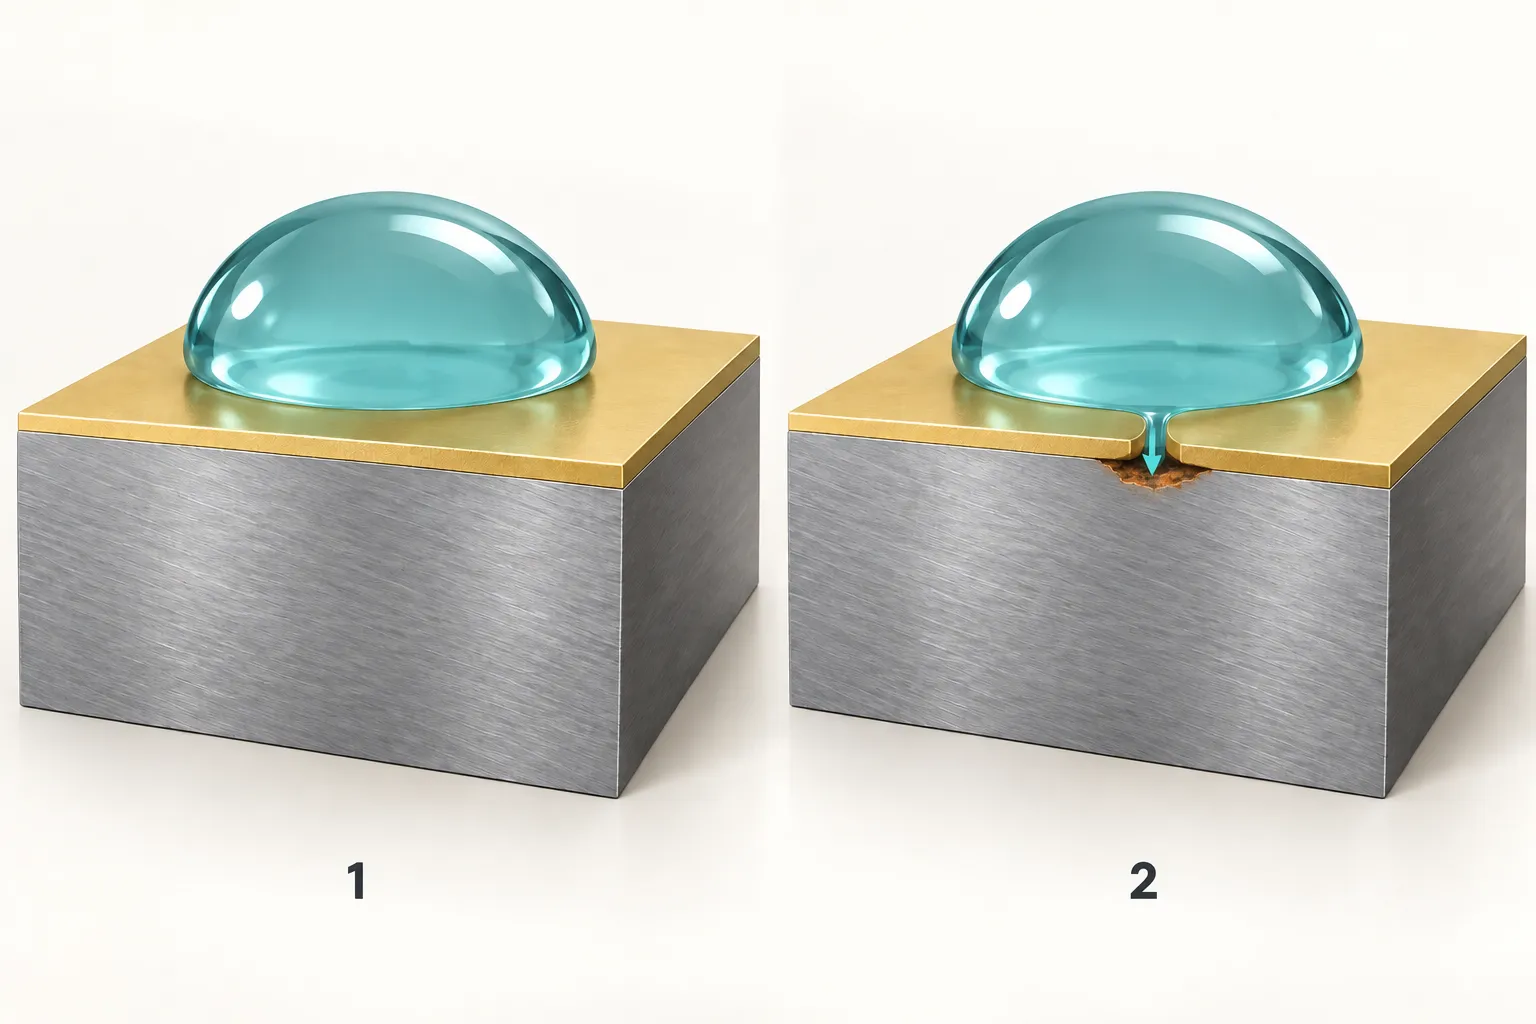
Pas nécessairement. Un film continu, dense et adapté peut être une barrière ; pores, microfissures et couverture incomplète peuvent laisser le milieu atteindre le substrat. Nuance, état initial, architecture et exposition interviennent. [1][4]
Staszuk et ses collègues ont comparé CrN PVD et CrN/TiO₂ sur 316L poncé et poli, avec environ 2 μm de CrN. En électrochimie à température ambiante dans NaCl à 3.5%, CrN seul n’améliorait pas le comportement mesuré ; une couche ALD appropriée d’oxyde de titane améliorait certains indicateurs. ALD est une autre méthode : le résultat concerne ce système hybride, pas tous les PVD. [4]
La meilleure variante en corrosion n’était pas nécessairement la meilleure en frottement. Un oxyde plus épais présentait fissuration fragile et écaillage dans les essais de contact utilisés. «Plus épais est meilleur» ne suffit pas : évaluez corrosion, frottement, adhérence et aspect pour ajouter un scellement. [4]
Pour les pièces fréquemment touchées, considérez la sueur. Carneiro et ses collègues ont testé des films décoratifs à base de chrome sur aluminium AA5052 avec couche de base, dans une sueur artificielle définie jusqu’à 96 heures. Les changements électrochimiques et superficiels différaient. Le substrat était aluminium, pas inox ; cela justifie un essai adapté au toucher, sans prouver une durée de vie sur inox. [5]
La présentation publique d’ASTM B117-19 indique que le brouillard salin seul prédit généralement mal le comportement naturel ; elle ne fixe pas durée ni interprétation pour un produit particulier. Les heures ne deviennent pas directement des années dehors. Définissez méthode, état des éprouvettes, régions exposées et rupture selon l’édition exigée par le projet. [6]
Transformer l’aspect souhaité en critères d’acceptation
Choisissez les critères selon l’usage avant les méthodes. Pour un panneau décoratif, couleur et couverture peuvent primer ; pour un contact glissant, usure et adhérence ; sueur, sels et nettoyants demandent une évaluation environnementale.
| Critère | Objet et méthode | À définir avant essai |
|---|---|---|
| Aspect et couleur | Support/texture approuvés ; lumière, angles et points fixes | Variations, particules et défauts visibles ; voisins assemblés. |
| Couverture et épaisseur | Faces, plis, rainures et risques ; méthode adaptée | Positions, régions non revêtues ou masquées ; épaisseur totale ou par couche. |
| Adhérence et usure | Rayure, pénétration ou frottement appropriés | Conditions et fissures, écaillage, exposition ou rayures ; pas seulement «bonne adhérence». |
| Milieu | Corrosion, sueur, nettoyage ou chaleur humide | Milieu, température, durée, bords et décolorations/dommages admis. |
| Opérations et montage | Pliage, fixation, contacts et emballage réels | Travaux après dépôt autorisés ; ajustements, traces et contacts. |
Mesure d’épaisseur et étalonnage doivent convenir aux matériaux et couches. La coupe montre directement l’architecture ; la pertinence de XRF dépend du film, du substrat et du modèle. Un chiffre affiché ne prouve pas l’adéquation. [1]
Définissez les contacts fonctionnels séparément. Terre, conduction et ajustements serrés demandent validation sur assemblage réel et masquage si nécessaire ; le nom décoratif ne démontre pas la fonction.
Exemple pratique d’un panneau d’équipement
Prenons un panneau inox intérieur, brossé gris foncé, dont façade et deux plis sont visibles, avec boutons souvent touchés et une zone de contact au montage à l’arrière :
- Marquez régions de même couleur, sens de brossage et accrochages acceptables ; définissez séparément les contacts d’assemblage.
- Préparez des éprouvettes planes sur matière et texture réelles pour approuver teinte et brillant.
- Revêtez les pièces après pliage principal et préparation ; examinez plis, entrées de trous, angles et marques d’accrochage.
- Ajoutez près des boutons des contrôles représentatifs du toucher et de l’essuyage ; notez nettoyant et critère.
- Conservez éprouvettes, pièces approuvées et exigences régionales ensemble pour comparer les lots dans les mêmes conditions.
C’est un exemple de besoins, pas une épaisseur, un écart de couleur ou une durée universels. Comparez le même produit accepté en incluant préparation, accrochage, masquage, inspection et emballage ; le dépôt seul peut omettre du travail nécessaire.
- [1] Vorobyova et al. PVD for Decorative Applications: A Review. Materials 2023, 16:4919
- [2] Ionbond IHI Group. Decorative Coatings
- [3] Bonnici et al. Additively Manufactured 316L Stainless Steel Subjected to a Duplex Peening-PVD Coating Treatment. Materials 2023, 16:663
- [4] Staszuk et al. Investigations of CrN/TiO₂ Coatings Obtained in the Hybrid PVD/ALD Process on 316L Steel Substrates. Materials 2026, 19:1921
- [5] Carneiro et al. Corrosion Resistance in Artificial Perspiration of Cr-Based Decorative Coatings. Nanomaterials 2023, 13:2346
- [6] ASTM B117-19 — domaine et indications d’usage officiels publics