亜鉛めっき鋼製ブラケットに白い腐食生成物が現れる場合もあれば、表面がきれいでも端に赤さびが出る場合もあります。母材腐食、外観、膨れなどに定めた製品要求によって合否が変わります。
塩水噴霧試験では何を調べる?
試験片を管理された腐食環境に置き、合意した方法で表面を評価します。同種部品の表面処理の一貫性確認や、案件ごとの受入試験に利用できます。
ISO 9227:2022 [1] は NSS、AASS、CASS の方法を定めますが、個別製品の試験片、時間、結果の判定は決めません。ASTM B117 [2] も同様です。GB/T 10125-2021 [3] は ISO 9227:2017 を修正採用しているため、指定版を確認します。
| 方法 | 主な違い | 事前に決める事項 |
|---|---|---|
| NSS:中性塩水噴霧 | 複数の金属や表面処理に用いる中性環境 | 規格と版、試験片、時間、受入条件 |
| AASS:酢酸塩水噴霧 | 酢酸を加え、NSS と異なる環境にする | 製品規格、試験片、評価方法 |
| CASS:銅加速酢酸塩水噴霧 | 酢酸塩水噴霧に銅塩を加える | 製品規格、試験片、評価方法 |
NSS 96時間と CASS 96時間は別の試験です。同じ方法でも母材、処理体系、試験片状態、評価面、基準をそろえて確認します。結果から異なる材料の屋外耐食性を一律に順位付けできません。
保護等級と外観等級の違いは?
ISO 10289:1999 [4] は金属母材上の金属およびその他の無機皮膜の腐食後評価に適用されます。GB/T 6461-2002 [5] は同規格を一致採用しています。次の二つを区別します。
- Rp 保護等級:母材の腐食に関係する欠陥を評価します。
- Ra 外観等級:外観上の欠陥を評価し、種類や程度の記号を併記する場合があります。
Rp 10 はその保護評価で母材腐食が観察されなかったことを示し、白い生成物や変色がないことまでは保証しません。亜鉛めっき鋼の白い生成物は亜鉛に関係する場合があり、赤さびでは鋼の腐食を確認します。色だけでは確定できません。
0~10級と欠陥面積の関係は?
A は評価面積に対する対象欠陥の面積割合です。まず重要面と対象欠陥を決めます。ISO 10289 [6] の整数等級の範囲は次のとおりです。
| 等級 | 対象欠陥の面積 A |
|---|---|
| 10 | その評価で数える欠陥なし |
| 9 | 0 < A ≤ 0.1% |
| 8 | 0.1% < A ≤ 0.25% |
| 7 | 0.25% < A ≤ 0.5% |
| 6 | 0.5% < A ≤ 1.0% |
| 5 | 1.0% < A ≤ 2.5% |
| 4 | 2.5% < A ≤ 5.0% |
| 3 | 5.0% < A ≤ 10% |
| 2 | 10% < A ≤ 25% |
| 1 | 25% < A ≤ 50% |
| 0 | A > 50% |
仮定の例:評価面が 100 cm²、確認された母材腐食面積が 0.20 cm² の場合、A=0.20 ÷ 100 × 100%=0.20%で Rp 8 です。実部品では穴、端部、腐食生成物によって評価が難しくなることがあります。
5級は共通の合格線ではありません。Rp 8 以上ならこの例はその条件を満たしますが、Rp 9 以上なら満たしません。外観や膨れなど別の条件は個別に確認します。
この表をすべての塩水噴霧報告に適用することはできません。塗膜の傷周囲の腐食・剥離には ISO 4628-8 [7]、陽極酸化アルミニウムの孔食には ISO 8993 [8] が使われる場合があります。異なる評価法の数字を同一視しません。
「96時間」の要求には何が必要?
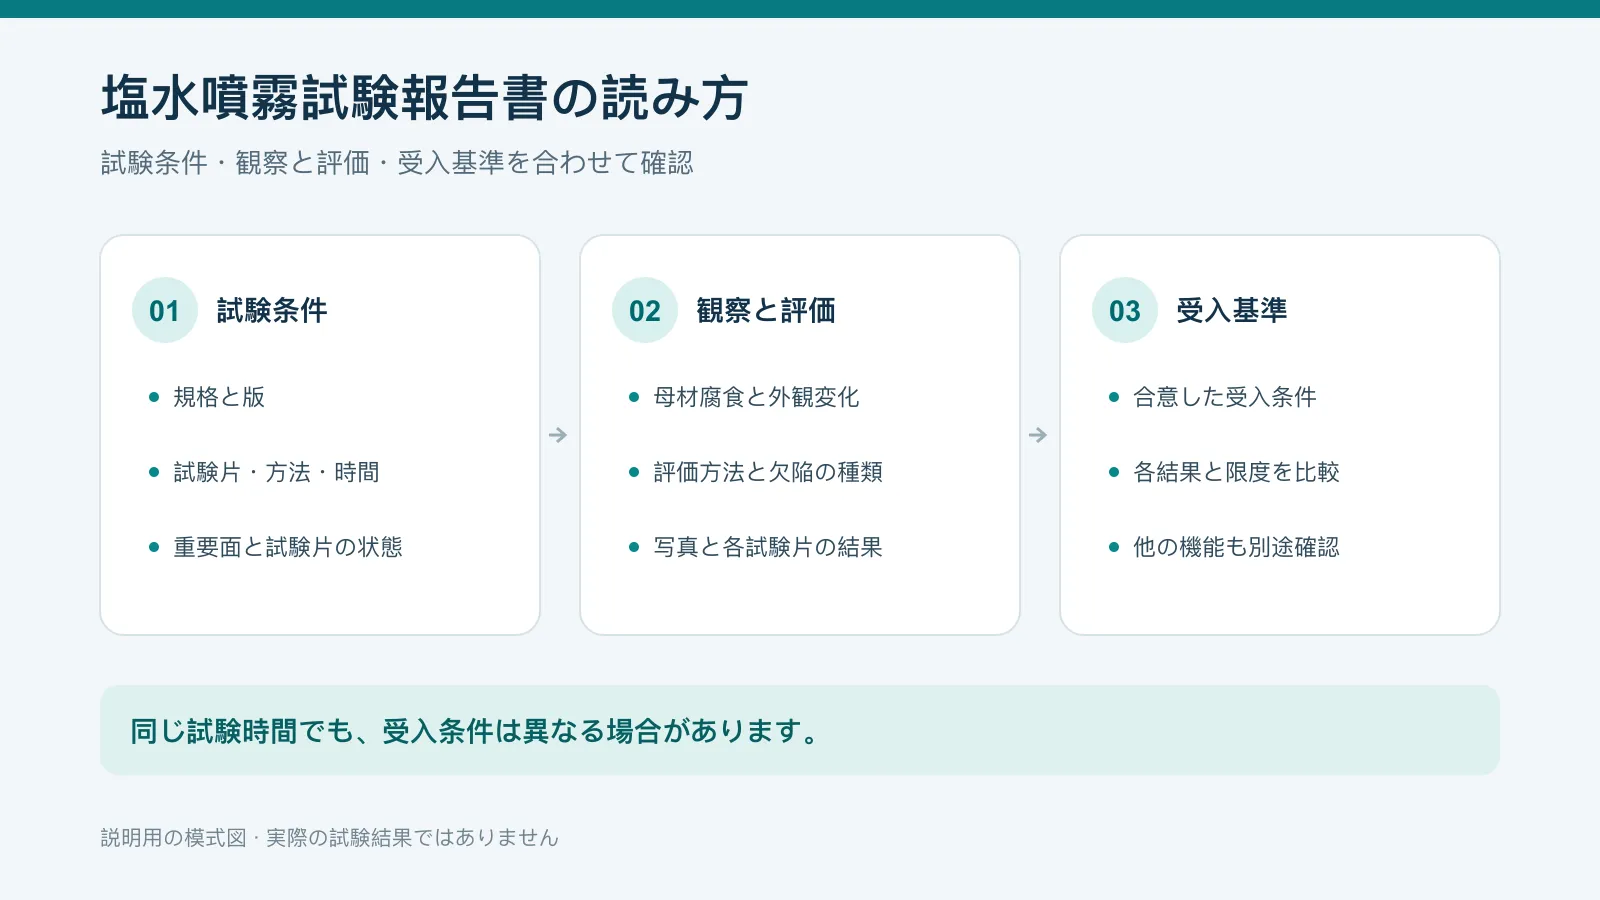
実用的な要求には以下を記載します。
- 部品名、図面版、母材、表面処理体系、および実部品か試験板か。
- 規格と版、NSS/AASS/CASS、時間、試験片数。
- 重要面と、端部、穴、治具接点、マスキング、人工傷の扱い。
- 母材腐食、皮膜腐食生成物、変色、膨れ、傷からの広がりを区別。
- 評価方法、各許容限度、各試験片または全体の合否条件。
- 試験前後の写真、各試験片の結果、実際の時間、逸脱事項。
見積依頼の仮定例:実際の亜鉛めっき鋼製ブラケット3個を、合意した版の ISO 9227 により NSS 96時間試験。図面の重要面を ISO 10289 で評価し、各個 Rp 8 以上。外観、端部、治具接点は別途定義し、写真と個別結果を報告します。3個、96時間、Rp 8 は例であり、共通の最低値や実測結果ではありません。
「赤さびなし」を要求する場合は、評価範囲、判断方法、端部の扱いを明記します。規格が未定なら、使用環境、外観上重要な面、懸念を伝えて試験を相談できます。
膜厚を増やせば試験時間は一定量延びる?
膜厚と試験時間に共通の換算式はありません。母材、洗浄、前処理、皮膜体系、均一性、端部、穴、後処理、評価方法が結果に影響します。
陽極酸化アルミニウムでは膜厚と封孔状態が影響し得ます。封孔の有無と方法は機能や後工程にも合わせます。適用可能な場合、ISO 3210 [9] などで封孔品質を別途評価できます。
結果が不良なら欠陥の種類と場所を確認し、記録を調べます。必要に応じて合意した位置で膜厚、被覆、前処理、封孔を確認します。単に厚くしても端部や穴の問題が解決するとは限りません。
試験時間を屋外寿命に換算できる?
固定倍率では換算できません。乾湿サイクル、温度、紫外線、汚染物、水溜まり、摩耗、取り付け方は実環境で異なります。ASTM B117 [2] は自然環境への推定に適切な長期暴露などの裏付けが必要としています。
塩水噴霧結果は、組み付け、電気接触、密着性などの検証の代わりにはなりません。屋外や海岸では使用環境と目標寿命を伝え、必要に応じて複合サイクル腐食や屋外暴露を検討します。