Une équerre en acier zingué peut présenter des produits blancs de corrosion ; une autre peut sembler propre mais avoir de la rouille rouge sur un bord. L’acceptation dépend des exigences sur le métal de base, l’aspect, les cloques ou d’autres défauts.
Que mesure l’essai au brouillard salin ?
L’éprouvette est exposée à un environnement corrosif contrôlé puis examinée selon la méthode convenue. L’essai peut aider à suivre la régularité de pièces similaires ou servir à une réception propre au projet.
ISO 9227:2022 [1] décrit NSS, AASS et CASS, sans choisir l’éprouvette, la durée ou l’interprétation pour chaque produit. ASTM B117 [2] ne fixe pas non plus ces paramètres. GB/T 10125-2021 [3] modifie ISO 9227:2017 ; vérifiez l’édition demandée.
| Méthode | Différence principale | À convenir |
|---|---|---|
| NSS : brouillard salin neutre | Milieu neutre pour plusieurs métaux et finitions | Norme, édition, éprouvette, durée et réception |
| AASS : brouillard salin acétique | L’acide acétique crée un milieu différent du NSS | Norme produit, éprouvette et évaluation |
| CASS : brouillard acétique accéléré au cuivre | Un sel de cuivre est ajouté au milieu acétique | Norme produit, éprouvette et évaluation |
96 h NSS et 96 h CASS sont des essais différents. Même avec la même méthode, vérifiez métal, système complet, état de l’éprouvette, surface et critères. Ces résultats ne classent pas universellement les matériaux pour une exposition extérieure.
Quelle différence entre classement de protection et d’aspect ?
ISO 10289:1999 [4] classe les revêtements métalliques et autres revêtements inorganiques sur métal. GB/T 6461-2002 [5] l’adopte à l’identique. Elle distingue :
- Rp, protection : défauts liés à la corrosion du métal de base.
- Ra, aspect : défauts d’apparence, avec éventuellement des symboles de type et de gravité.
Rp 10 signifie qu’aucune corrosion du métal de base n’a été observée pour cette évaluation ; cela ne garantit pas l’absence de produits blancs ou de changement d’aspect. Sur acier zingué, les produits blancs peuvent concerner le zinc ; la rouille rouge conduit à examiner l’acier. La couleur seule ne suffit pas au diagnostic.
Comment les classes 0 à 10 correspondent-elles à la surface affectée ?
A est le pourcentage de la surface évaluée affectée par le défaut pertinent. Définissez d’abord les surfaces significatives et le défaut compté. L’échelle entière d’ISO 10289 [6] est la suivante :
| Classe | Surface A du défaut concerné |
|---|---|
| 10 | Aucun défaut compté pour cette évaluation |
| 9 | 0 < A ≤ 0.1% |
| 8 | 0.1% < A ≤ 0.25% |
| 7 | 0.25% < A ≤ 0.5% |
| 6 | 0.5% < A ≤ 1.0% |
| 5 | 1.0% < A ≤ 2.5% |
| 4 | 2.5% < A ≤ 5.0% |
| 3 | 5.0% < A ≤ 10% |
| 2 | 10% < A ≤ 25% |
| 1 | 25% < A ≤ 50% |
| 0 | A > 50% |
Exemple hypothétique : sur 100 cm² évalués, 0,20 cm² présentent une corrosion confirmée du métal de base. A = 0,20 ÷ 100 × 100 % = 0,20 %, soit Rp 8. Trous, bords et produits de corrosion peuvent compliquer l’évaluation réelle.
La classe 5 n’est pas une limite universelle de conformité. Avec Rp ≥ 8, l’exemple satisfait cette exigence ; avec Rp ≥ 9, il ne la satisfait pas. Les limites d’aspect ou de cloquage restent à vérifier séparément.
Ce tableau ne s’applique pas à tous les rapports. ISO 4628-8 [7] peut évaluer corrosion et décollement autour d’une rayure sur peinture ; ISO 8993 [8] peut évaluer les piqûres de l’aluminium anodisé. Les chiffres de systèmes différents ne sont pas interchangeables.
Que préciser dans une exigence « 96 heures » ?
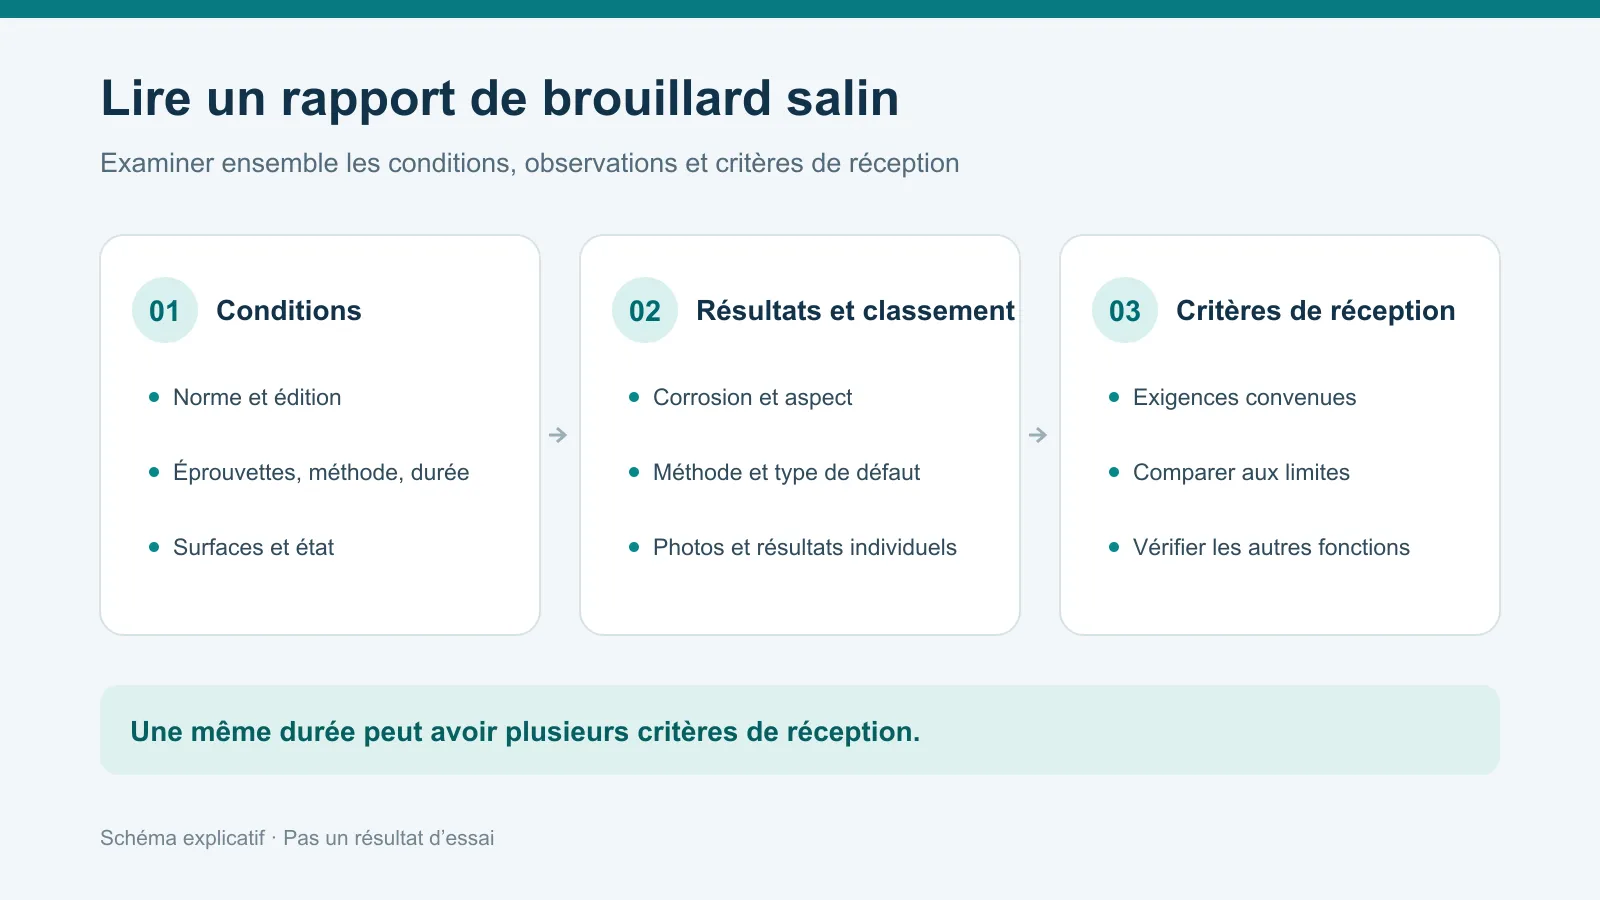
Une exigence exploitable précise :
- La pièce, la révision du plan, le métal, le système complet et la nature de l’éprouvette : pièce ou panneau.
- La norme et son édition, NSS/AASS/CASS, la durée et le nombre de pièces.
- Les surfaces significatives et le traitement convenu des bords, trous, points de suspension, masques ou rayure.
- Les observations distinctes : corrosion du métal ou du revêtement, décoloration, cloques ou progression depuis la rayure.
- La méthode, les limites et la conformité exigée pour chaque éprouvette ou pour le groupe.
- Photos avant/après, résultats individuels, durée réelle et écarts dans le rapport.
Exemple de demande : trois équerres réelles en acier zingué, 96 h NSS selon l’édition convenue d’ISO 9227 ; surfaces indiquées au plan évaluées selon ISO 10289, chaque pièce au moins Rp 8. Définir séparément aspect, bords et points de suspension ; joindre photos et résultats individuels. Trois pièces, 96 h et Rp 8 sont des hypothèses, pas des minima généraux ni des résultats mesurés.
Si « sans rouille rouge » est exigé, précisez la zone, son interprétation et le traitement des bords. Sans spécification, décrivez le milieu, les surfaces visibles et les préoccupations pour discuter d’un essai adapté.
Une couche plus épaisse garantit-elle davantage d’heures ?
Il n’existe pas de conversion universelle entre épaisseur et durée. Métal, nettoyage, prétraitement, système, répartition, bords, trous, post-traitement et évaluation influencent le résultat.
Pour l’aluminium anodisé, épaisseur et colmatage peuvent compter ; le choix du colmatage dépend aussi de la fonction et des étapes suivantes. ISO 3210 [9] peut, si applicable, évaluer séparément sa qualité.
Si le résultat est insuffisant, localisez et identifiez les défauts puis vérifiez les dossiers ; contrôlez si nécessaire épaisseur, couverture, préparation ou colmatage aux endroits convenus. Épaissir ne résout pas toujours un défaut de bord ou de trou.
Peut-on convertir les heures en années à l’extérieur ?
Aucun multiplicateur fixe n’existe. Cycles humide-sec, température, UV, polluants, rétention d’eau, usure et montage diffèrent. ASTM B117 [2] indique qu’une extrapolation exige des données complémentaires appropriées, notamment d’exposition à long terme.
L’essai ne remplace pas les contrôles d’ajustement, de contact électrique, d’adhérence ou d’autres fonctions. Pour l’extérieur ou le littoral, décrivez le milieu et la durée visée, puis examinez l’intérêt d’essais cycliques ou d’exposition extérieure.