Un soporte de acero zincado puede presentar productos blancos de corrosión; otro puede verse limpio pero mostrar óxido rojo en un borde. La aceptación depende de si la especificación limita la corrosión del acero, el aspecto, las ampollas u otros defectos.
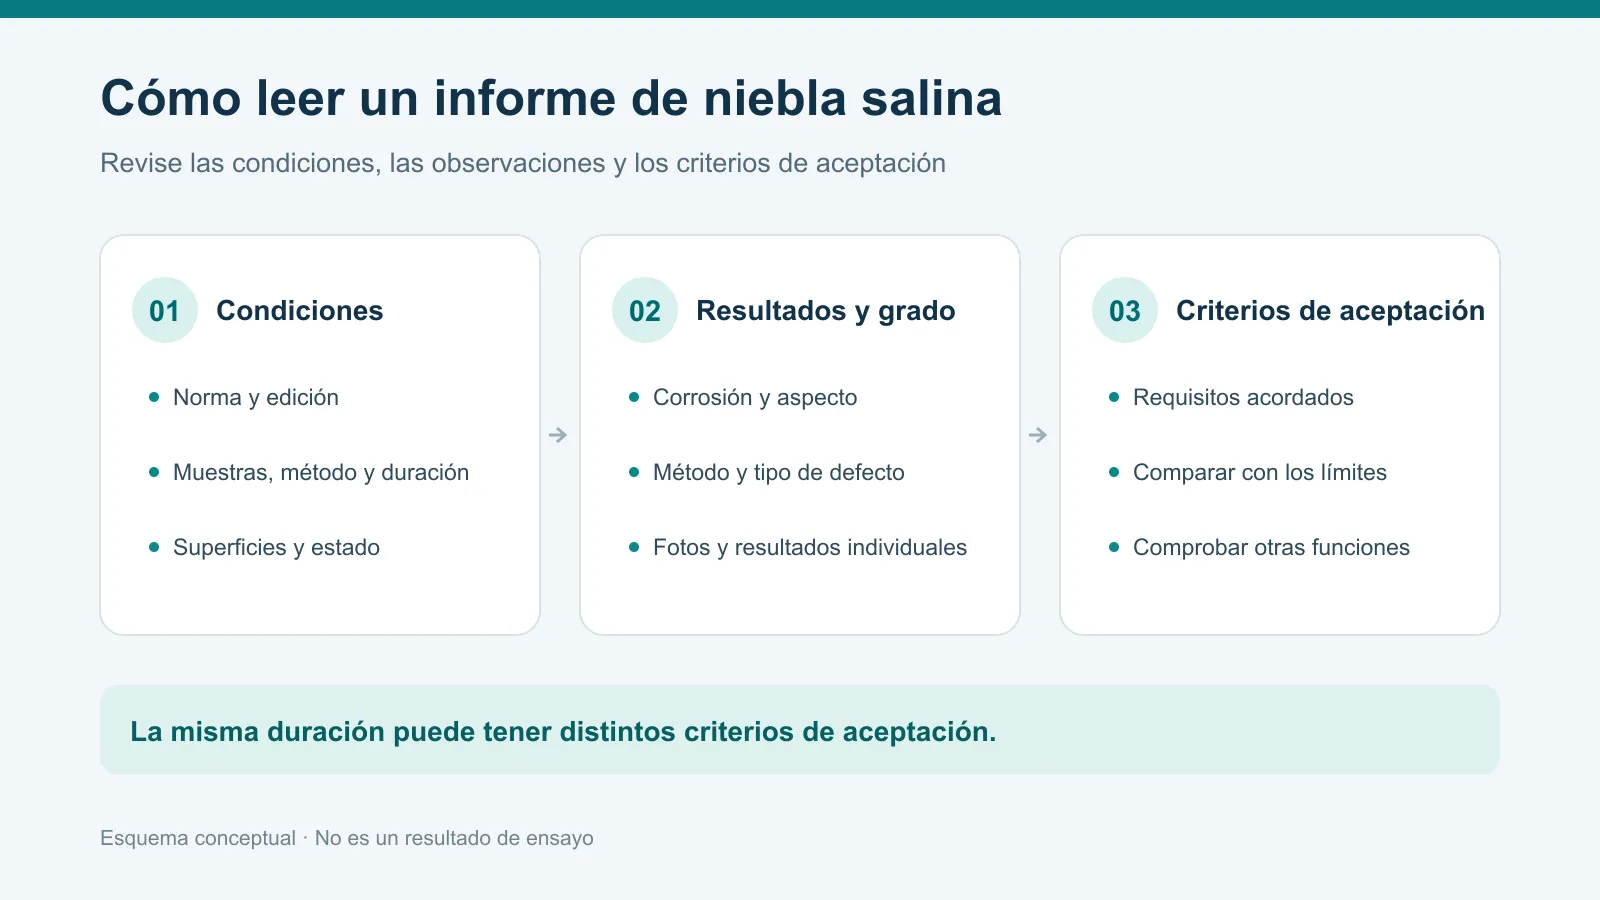
¿Qué mide el ensayo de niebla salina?
La probeta se expone a un ambiente corrosivo controlado y se evalúa según un método acordado. El ensayo puede ayudar a controlar la uniformidad de piezas similares o servir como prueba de aceptación del proyecto.
ISO 9227:2022 [1] define NSS, AASS y CASS, pero no elige la probeta, duración o interpretación para cada producto. ASTM B117 [2] tampoco fija esos requisitos. GB/T 10125-2021 [3] modifica ISO 9227:2017: compruebe la edición aplicable.
| Método | Diferencia principal | Qué acordar |
|---|---|---|
| NSS: niebla salina neutra | Ambiente neutro para diversos metales y acabados | Norma y edición, probeta, tiempo y aceptación |
| AASS: niebla salina acética | El ácido acético cambia el ambiente respecto a NSS | Norma de producto, probeta y evaluación |
| CASS: niebla salina acética acelerada con cobre | Añade sales de cobre al ambiente acético | Norma de producto, probeta y evaluación |
NSS 96 h y CASS 96 h son ensayos distintos. Incluso con el mismo método, compare el metal, sistema de acabado, preparación, superficie evaluada y criterio. El resultado no establece una clasificación universal de materiales para uso exterior.
¿En qué se diferencian las clasificaciones de protección y aspecto?
ISO 10289:1999 [4] evalúa recubrimientos metálicos e inorgánicos sobre metal. GB/T 6461-2002 [5] adopta esa norma de forma idéntica. Distingue dos evaluaciones:
- Rp, protección: defectos asociados a la corrosión del metal base.
- Ra, aspecto: defectos de apariencia; el informe puede incluir su tipo y gravedad.
Rp 10 indica ausencia de corrosión del metal base observada en esa evaluación; no garantiza ausencia de productos blancos o cambios de aspecto. En acero zincado, el producto blanco puede proceder del zinc y el óxido rojo exige revisar el acero. El color por sí solo no permite un diagnóstico completo.
¿Cómo se relacionan los grados 0 a 10 con el área defectuosa?
A es el porcentaje de la superficie evaluada afectada por el defecto pertinente. Primero acuerde las superficies significativas y el defecto que se cuenta. La escala entera de ISO 10289 [6] usa los siguientes intervalos:
| Grado | Área A del defecto correspondiente |
|---|---|
| 10 | Sin defectos contados en esa evaluación |
| 9 | 0 < A ≤ 0.1% |
| 8 | 0.1% < A ≤ 0.25% |
| 7 | 0.25% < A ≤ 0.5% |
| 6 | 0.5% < A ≤ 1.0% |
| 5 | 1.0% < A ≤ 2.5% |
| 4 | 2.5% < A ≤ 5.0% |
| 3 | 5.0% < A ≤ 10% |
| 2 | 10% < A ≤ 25% |
| 1 | 25% < A ≤ 50% |
| 0 | A > 50% |
Ejemplo hipotético: en 100 cm² evaluados, 0,20 cm² presentan corrosión confirmada del metal base. A = 0,20 ÷ 100 × 100 % = 0,20 %; el resultado es Rp 8. Agujeros, bordes y productos de corrosión pueden dificultar la evaluación de piezas reales.
El grado 5 no es una línea universal de aprobado. Si se exige Rp ≥ 8, el ejemplo cumple ese requisito; si se exige Rp ≥ 9, no lo cumple. Otros límites de aspecto o ampollas se comprueban por separado.
La tabla no se aplica automáticamente a todos los ensayos. Para pintura, ISO 4628-8 [7] puede evaluar corrosión o desprendimiento alrededor de una raya; ISO 8993 [8] puede evaluar picaduras del aluminio anodizado. No equipare números de sistemas distintos.
¿Qué debe incluir un requisito de «96 horas»?
Un requisito útil debe identificar:
- Pieza, revisión del plano, metal base, sistema completo de acabado y pieza real o panel.
- Norma y edición, NSS/AASS/CASS, duración y número de muestras.
- Superficies significativas y tratamiento acordado de bordes, agujeros, contactos de suspensión, máscaras o raya.
- Defectos observados: corrosión del metal base o del recubrimiento, cambios de color, ampollas o propagación desde la raya.
- Método de evaluación, límite de cada defecto y si debe cumplir cada muestra o el conjunto.
- Informe con fotos anteriores y posteriores, resultados por muestra, tiempo real y desviaciones.
Ejemplo de solicitud: tres soportes reales de acero zincado, NSS 96 h según la edición acordada de ISO 9227, superficies indicadas evaluadas con ISO 10289 y Rp ≥ 8 en cada pieza; definir por separado aspecto, bordes y contactos, y aportar fotos y resultados individuales. Las tres piezas, 96 h y Rp 8 son elecciones hipotéticas, no valores mínimos generales ni resultados medidos.
Si se exige «sin óxido rojo», defina superficie, interpretación y tratamiento de bordes. Si aún no hay norma, describa el uso, las caras visibles y el problema antes de acordar el ensayo.
¿Un recubrimiento más grueso garantiza más horas?
No existe una conversión universal entre espesor y horas. Influyen metal base, limpieza, pretratamiento, sistema, uniformidad, bordes, agujeros, postratamiento y evaluación.
En aluminio anodizado importan el espesor y el estado del sellado; decidir si sellar depende también de la función y del proceso posterior. ISO 3210 [9] puede servir para una evaluación separada del sellado cuando sea aplicable.
Ante un fallo, localice y clasifique los defectos; revise los registros y, en posiciones acordadas, espesor, cobertura, preparación o sellado. Engrosar por sí solo puede no resolver un problema en bordes o agujeros.
¿Se pueden convertir las horas en años de servicio exterior?
No hay un multiplicador fijo. Ciclos húmedo-seco, temperatura, radiación UV, contaminantes, agua retenida, desgaste y montaje cambian la exposición. ASTM B117 [2] advierte que extrapolar a la intemperie exige evidencia adicional apropiada.
La niebla salina no reemplaza las comprobaciones de ajuste, contacto eléctrico, adherencia u otras funciones. Para exterior o costa, describa el ambiente y la vida prevista y evalúe ensayos cíclicos o exposición exterior cuando corresponda.