鋼製筐体の外側には厚い塗膜があるのに、折曲げフランジの内側には素地が見えている。別のブラケットのロットでは、炉から出た時点で色は均一なのに、締結すると穴の周りの塗膜が欠ける。どちらも粉体塗装部品ですが、前者は粉体が届く位置に関係する可能性があり、後者は界面、硬化、組立も確認する必要があります。調整する内容を決める前に、問題が発生する段階を特定します。
実物写真:折り曲げ部付近だけ粉体塗装の肌が粗くなるのはなぜか
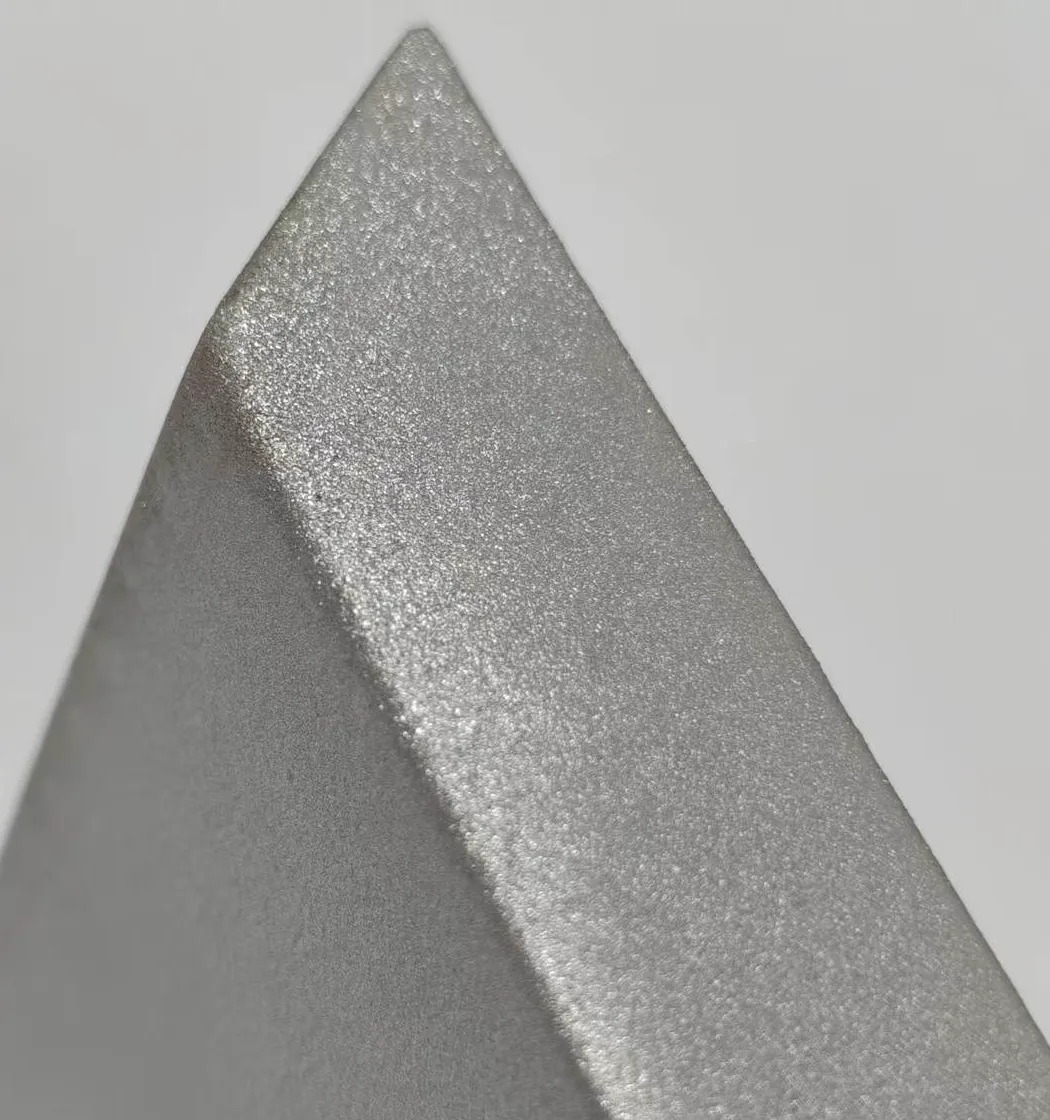
写真の粉体塗装品では、隣接する広い面よりもフランジ付近の凹凸が粗く見えます。原因を決める前に「局所的な肌の粗れ」として記録します。平滑仕上げの指定ならオレンジピールやレベリング不良を調べ、意匠性のある粉体なら承認見本と肌の均一性を比較します。両面の光の当たり方は異なるため、明るさだけで膜厚を判断したり、隣接面を合格見本と見なしたりはできません。
粗れがフランジに沿う場合は、まず局所的な付着量と塗り重なりを確認します。広い面とフランジを別々に吹くと同じ帯状部分に二度付着することがあります。方向転換時の停止や繰り返しの補正吹きも付着量を増やし、露出した縁への優先的な付着が差を拡大する場合もあります。厚い堆積は額縁状の粗い肌につながりますが、位置別の膜厚測定で確かめる必要があります。[11]
逆電離も調べます。堆積層の過剰な電荷による局所放電が粉体層を乱し、微小なくぼみや粗れを生じることがあります。ガンが近すぎる、帯電が強い、接地が不十分、粉体層が厚いといった条件が関係します。焼付け後の外観だけでなく、入炉前の粉体層に星状の乱れ、微小なくぼみ、粉体の反発がないかを観察し、実際の塗装電流を記録します。[4]
写真で分かるのは粗い肌の位置であり、逆電離、膜を貫通するピンホール、硬化不足の確証ではありません。素地、粉体製品、膜厚、実際の被塗物温度の記録が必要です。未塗装品の曲げ外側に既に粗い帯があれば、成形と表面前処理も調べます。
| 最初の確認 | 原因の切り分け | 改善試験と確認 |
|---|---|---|
| 局所膜厚と塗り重なり | 粗い帯、フランジの平坦部、広い面で複数点を測り、ガン軌跡と補正吹き位置を照合する。 | 停止と重複吹きを減らして製品指定の膜厚を狙い、内側や縁の必要な被覆が維持されることも確認する。 |
| 過剰帯電と接地 | 未硬化層、フック接触、実電流を調べ、ガンに近い部分と比較する。 | 確実な接地を回復してから、装置の指示に沿って電流制限、電圧、距離を別々に試す。一度に全条件を変えない。 |
| 曲げ部の素地 | 同じロットの未塗装品について曲げ外側、金型接触部、研削部を調べる。 | 成形と表面準備の均一性を管理する。粉体を増やして全ての素地の凹凸を隠そうとしない。 |
| 粉体と回収粉の状態 | 近い膜厚で平板と同一の成形形状を比較し、保管、凝集、新粉・回収粉の使用を記録する。 | ふるい、保管、回収は供給元の指示に従う。メタリック粉体では回収の適否と外観の均一性も確認する。 |
| 実際の被塗物の加熱 | 昇温と有効保持時間を粉体の技術資料と照合し、投入量と吊り方を記録する。 | 認められた硬化条件内だけで調整する。局所的な粗れだけを理由に炉温を上げず、外観だけで硬化合格としない。 |
素地と形状に適した膜厚計とプローブを使います。鋭い縁、曲面、粗面は測定値に影響するため、機器と測定法の要件を確認します。全体平均が適切でもフランジ局所の適切な膜厚を保証しません。[6] 厚すぎても薄すぎてもレベリングに影響するため、吐出量を下げる前に測定します。[12]
見栄えのよい一個だけでなく、繰り返し製作した部品で改善を確かめる
元の条件で塗装した対照品を残します。同じ形状・粉体ロットと比較可能な前処理・焼付け条件で、まずフランジの重なりや補正吹きを変え、肌と膜厚を合わせて確認します。改善しなければ電流制限またはガン距離を個別に試し、実際の設定を保存します。
同じ位置を同じ照明・観察角度で比較します。各点の膜厚、焼付け前後の写真、組立結果を保存します。付着量を減らして外観が改善しても、内側フランジや開口部など指定箇所が薄くなったり露出したりしていないか確認します。図面と承認見本に従い、必要な被覆、硬化、密着、機能の検査を完了します。
供給元には「フランジ付近だけ肌が粗いので、大面との膜厚を比較し、塗り重なり、補正吹き、過剰帯電を確認して、同じ形状での試験前後の写真と測定値を提示してください」と依頼できます。粉体や炉を直ちに原因と決めつけず、再確認できる調査にします。
塗装条件を検討する前に、粉体系を選定する
「静電粉体塗装」は、帯電した乾燥粉体を部品に届ける方法を表します。樹脂、用途、硬化条件を定義する言葉ではありません。熱硬化性粉体は加熱により不可逆の架橋反応を起こします。熱可塑性粉体は主に溶融と冷却で塗膜を形成するため、同じ化学硬化の考え方では評価しません。本記事では、金属筐体やブラケットによく使われる熱硬化性粉体の静電塗装を中心に説明します。[1]
エポキシ、ポリエステル、エポキシ・ポリエステルハイブリッドといった名称は、候補材料の選定に役立ちますが、使用寿命を直接決めるものではありません。一般的なエポキシ系を長期間日光にさらされる場所で使う場合は、白亜化や外観変化を評価する必要があります。屋外で色や光沢を保つことが重要な場合は、適切な耐候性ポリエステル製品などを検討できます。それでも、具体的な配合、顔料、耐候性の等級、塗装系全体の確認が必要です。「ポリエステル」という名称だけで、すべての屋外要求を満たしたとは判断できません。[1][2]
工程を検討するときは、実際に使う製品の技術データシート(TDS)を入手します。適した素地、前処理、推奨膜厚、外観、硬化条件の範囲、下塗りや既存塗膜との適合性を確認してください。同じ黒の色番号でも、光沢、模様、加熱条件が異なる製品があります。色見本では製品の特定を代用できません。
処理方法をまだ比較している場合は、粉体塗装、電気めっき、陽極酸化の比較を先にご覧ください。本記事では、粉体を選定した後に、合格する塗膜を形成する方法を説明します。
工程と検査位置を一緒に計画する
塗膜の不具合の原因は、スプレーガンを使う前の段階にある場合があります。工程記録では、最後のガン圧力や炉温だけでなく、部品ロット、粉体ロット、吊り位置、問題を発見した時点を特定できるようにします。
折曲げフランジ、溶接ナット、接地スタッドのある筐体では、まず広い外観面、フランジ内側、穴の開口部、溶接部の周辺、吊り点、電気接触面を図面に示します。試し塗りの写真、膜厚記録、組立問題を同じ位置に対応させられます。
工程の許容範囲は、粉体、前処理、設備によって異なります。すべての部品に適用できる一律のガン距離、電圧、膜厚、炉温・時間設定はありません。実際の条件を記録し、代表的なサンプルで検証します。
前処理は、塗膜の下にある問題に対処する
粉体は素地を覆いますが、プレス油、さび、ミルスケール、溶接スラグ、洗浄残留物を自動的に除去するわけではありません。前処理では、実際の表面を選定した系に適した状態にし、必要な場合は適合する化成皮膜を形成した後、すすぎと乾燥を行います。鋼、亜鉛めっき鋼、アルミニウムでは表面状態が異なります。いずれも導電性があるからといって、まったく同じ前処理工程を使ってよいとは限りません。[2]
板金部品では、広い平面に加えて、次の三種類の箇所を検査します。
- 切断縁と溶接部。密着していない酸化物、ばり、溶接スパッタが塗膜の下に残る場合があります。特に、酸素アシストのレーザー切断で生じた切断縁の酸化膜を評価します。すべてのレーザー切断縁に同じ研磨方法が必要だという意味ではありません。[2]
- 折曲げフランジ、溶接継目、液がたまる箇所。平面が乾いていても、狭いすき間に水や処理液が残っていない証明にはなりません。吊り方向、排液経路、乾燥を一緒に確認します。[2][5]
- 洗浄後に触れる箇所。指紋、スパッタ防止剤、圧縮空気中の油や水、周辺作業の汚染物により、洗浄済みの表面が再汚染される場合があります。[3][10]
研磨やブラストを行う場合は、除去するものと処理後に許容する表面状態を定義し、その後に残留物を除去します。粗さを増しても脱脂の代わりにはなりません。過度な粗さは、仕上がり外観に現れたり、各部を完全に覆うことを難しくしたりする場合があります。[2]
乾燥炉と硬化炉の役割は異なります。前者は前処理に由来する水分を除去し、後者は粉体の塗膜を形成します。濡れた部品を塗装ブースに入れ、最後の焼付けで問題を解決しようとすると、塗膜が形成される途中で蒸気や残留物が出てくる場合があります。[2][5]
静電付着:外側が厚くても凹部が薄い理由
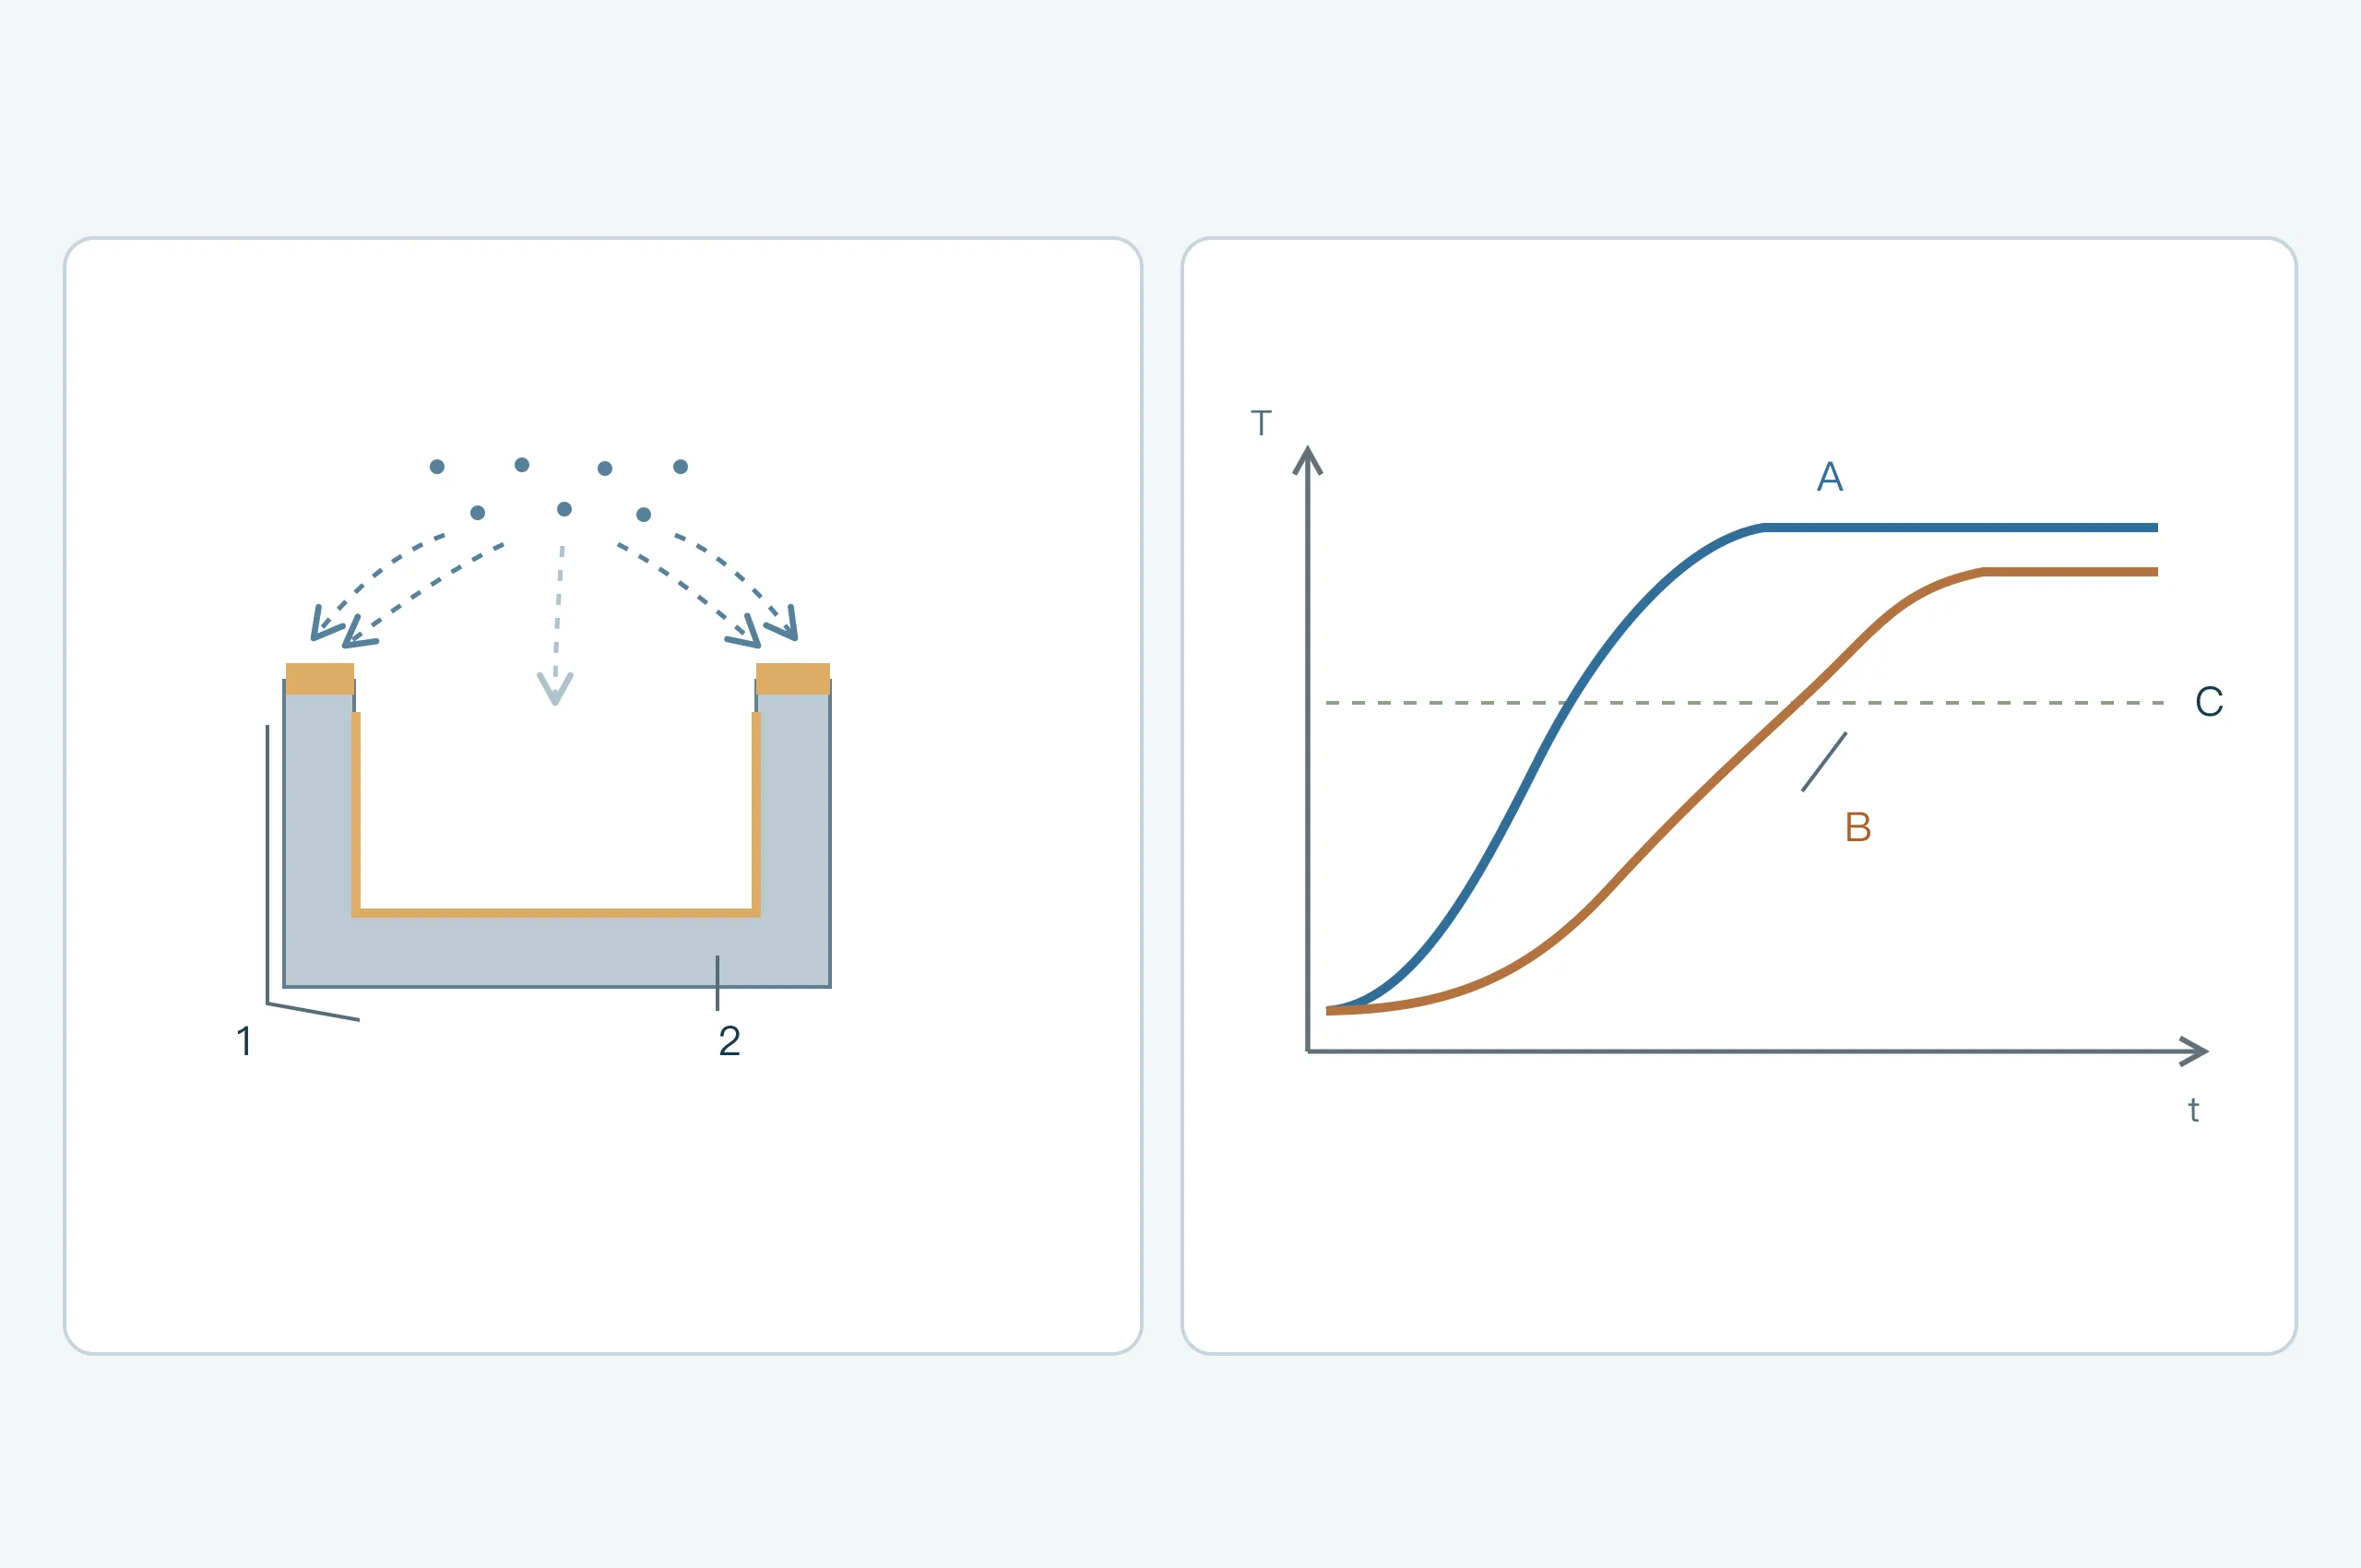
ガンで帯電した粉体は、気流と電場の作用によって接地された部品に到達します。フックや治具から部品までの接触経路が確実でなければなりません。古い塗膜、油、接触の緩みは粉体の付着に影響します。素地が導電性金属であっても、吊り下げ後の接地経路が有効な証明にはなりません。[3]
静電引力は、溶融前の粉体を一時的に保持します。これは、硬化した塗膜が下地からの剥離に抵抗する性質とは異なります。入炉前に粉体が落ちる場合は、まず接地、粉体供給、気流、取扱い時の振動を確認します。形成後の塗膜が剥がれる場合は、破壊した界面と硬化も調べます。両方を単に「密着不良」と呼ぶと、段階の違いが分からなくなります。[2][3]
深いフランジ、スロット開口、くぼみでは、ファラデーケージ効果がよく見られます。外縁には粉体が付着しやすい一方、内部の深い位置では有効な付着が弱くなります。長く吹き付けても、開口付近だけに粉体が積み上がり、内側は同じ割合では増えない場合があります。実際の形状に合わせて、吊り方法、噴射角度、ノズル、粉体搬送用の気流、電圧・電流制御を一緒に評価します。[3][10]
まず粉体が必要な位置に到達するための適切な経路があるかを確認し、その後に塗装条件を調整します。気流が強すぎると内角の粉体を吹き飛ばし、弱すぎると必要な位置まで運べない場合があります。設備の許容運転範囲内で試験し、一つの設定値だけを追うのではなく、凹部、外縁、広い面の膜厚を比較します。[3]
バックイオナイゼーション(逆電離)は、別の問題です。粉体層が厚くなって電荷を蓄積すると、局部電場によって微小な放電が生じ、粉体層が乱されて、最終的にくぼみや粗い外観になる場合があります。過度な帯電、不適切なガン距離、接地不良、厚すぎる粉体層が関与し得ます。これは、最初から粉体が付きにくい凹部とは異なります。また、一つのくぼみの写真だけで汚染を除外することもできません。[4]
溶融、流動、架橋が完成塗膜をつくる仕組み
熱硬化性粉体を加熱すると、粒子が軟化、溶融し、つながって連続した膜になります。溶融物がまだ流動できる間は、表面の凹凸がならされます。架橋が進むにつれて流動が制限され、最終的に硬化した塗膜になります。これらの過程は重なって進むため、互いに独立した三つのスイッチのように考えてはいけません。[1][5]
外観は、流動できる時間が初期の粉体層に適しているかによって変わります。経時劣化や部分反応が進んだ粉体、局部的に厚すぎる・薄すぎる膜、不適切な加熱は、いずれも最終的な肌を変える場合があります。温度を上げると一つの条件が改善する一方、流動できる時間を短くしたり、変色を起こしたりする可能性もあります。まず粉体製品、保管状態、膜厚、温度履歴を確認します。[2][10]
模様仕上げ用の粉体は、意図的に凹凸を形成する場合があります。ゆず肌を不具合と判定する前に、承認済みサンプルで、要求する仕上げが平滑、細かい模様、粗い模様のどれかを明確にします。合意した照明条件で比較してください。凹凸のある表面がすべて同じ不具合とは限りません。
硬化は炉温だけでなく、部品温度で確認する
TDSが部品温度を基準に硬化条件を指定している場合、部品が必要な温度に達してからの有効時間が重要です。炉内の空気が先に熱くなっても、部品はまだ昇温中の場合があります。厚い補強板、薄いカバー、異なる吊り位置では、温度履歴が違うこともあります。[5]
温度記録は、代表的な薄い箇所、厚い箇所、昇温が遅い位置を対象にし、装入量、ライン速度、在炉時間の条件も保存します。図2の二つの曲線は、熱応答が異なる可能性を示すだけです。実際の合否は、製品が許容する温度と時間の組合せと照合して判断します。図の水平線は、共通の硬化温度を示すものではありません。
外観が平滑でも、架橋が使用上必要な水準に達した証明にはなりません。過度な加熱によって、色や機械的性能が要求から外れる場合もあります。下塗りと上塗りを別々に焼き付ける場合や、手直しで再度加熱する場合は、各層の累積加熱履歴と、素地・構成部品の耐熱条件も確認します。[5]
適切な溶剤ラビング試験は、指定条件での耐溶剤性を評価します。一定の水準に達したことだけで、完全硬化が証明されるわけではありません。溶剤、こする回数、合否基準は、製品と合意した方法によって決まります。軽く一度拭くだけで、硬化の合否確認全体を代用することはできません。[8]
ゆず肌、はじき、ピンホールを区別する
不具合名は、原因を決める前に現象を記述するために使います。初めて現れたのが塗装ブース内、入炉時、冷却後のどの段階か、どの面、素地、吊り位置に生じたかを記録します。直ちにロット全体の粉体を変えるより、有用な証拠になります。
| 外観と分布 | 考えられる仕組み | 最初に確認すること |
|---|---|---|
| 平滑仕上げが必要な面に、連続したゆず肌がある | 初期粉体層、流動時間、架橋の不適合、または素地の模様が表面に現れる | 承認外観、局部膜厚、保管状態、実際の加熱履歴を確認し、同じ粉体で塗装した条件管理下の試験片を比較する |
| はじき、魚眼状のはじき、くぼみ | 油、水、シリコーン、異種粉体による汚染。逆電離が関与する場合もある | ブース内の粉体層と焼付け後を比較し、汚染源、色替え時の清掃、接地を確認する。清浄な対照試験片を保存する |
| 入炉後に生じるピンホールや小さな気泡跡 | 素地や残留物からのガス放出、湿った粉体、一部の系で反応により生じる揮発物 | 素地のロット、乾燥、粉体状態、局部膜厚を比較し、必要に応じて断面を調べる |
| 凹部には素地の露出があり、外縁には粉体が積み上がる | 到達経路、電場、気流、形状の相互作用 | 同じ部品で吊り方法や塗装方法を比較し、広い面だけを測らず内側と外側の位置を記録する |
| 局部的な厚すぎる塗膜、たれ、下縁への堆積 | 噴射軌跡の重なり、過剰な粉体供給、溶融中の流動 | 該当する粉体層、噴射軌跡、吊り方向を比較し、加熱履歴と最終的なはめ合いを確認する |
| 色差、むら、光沢の不均一 | 隠ぺい性と膜厚、加熱、ロット、回収粉体の組成変化 | 照明と観察角度を固定し、粉体ロット、実際の温度履歴、新粉・回収粉の使用方法を確認する。エフェクト粉体では塗装の一貫性も確認する |
この表は調査の方向を示すもので、現象と原因が一対一で対応する表ではありません。[2][3][4][5][10]
液体溶剤がなくてもピンホールが生じる理由
乾燥粉体には液体塗料のような液状の媒体はありませんが、加熱中にガスが抜ける必要がある場合があります。ガスは素地、前処理残留物、下層塗膜、粉体そのものに由来し得ます。たとえば、一部のポリエステル粉体の硬化系は、反応時に水を放出します。ガスが出る時点、膜厚、表面がまだ流動できる時間の組合せによって、穴が残るかどうかが変わります。[2][5]
鋳物や亜鉛めっき部品からのガス放出、フランジの残留水、粉体中の水分を別々に調べます。予熱による脱ガスや、適切なガス放出対応粉体の使用は選択肢になり得ますが、温度、時間、その後の塗装方法は試験で決める必要があります。金属皮膜、素地、構成部品の変化も確認します。ガス放出対応製品を使っても、深刻なガス放出のすべてを解消できる保証にはなりません。[5]
回収粉体を工程変数として記録する
オーバースプレーを回収できても、回収粉体を無条件に加えてよいわけではありません。回収によって粒度分布が変わり、色替え後の残粉や他の汚染物が混入する場合があります。エフェクト粉体では、金属顔料とベース粉体の分離が起きる可能性と、それによる外観への影響も考慮します。[2]
実際の製品について、回収粉の使用が認められるか、補給をどう一定に保つかを確認します。新粉と回収粉の使用状況を記録してください。一つのガイドの推奨比率をすべての粉体に適用したり、色差を直すために未検証の同色粉体を混ぜたりしてはいけません。
条件を管理した比較で原因を探し、実部品で検証する
各比較は、元の条件を残しながら一つの問いに答えるようにします。たとえば、凹部の被覆が吊り方向に依存するかを調べる場合は、同じ部品、同じ粉体ロット、比較可能な他の条件で吊り方法を比べます。内側の被覆が改善したかを見るときは、外縁が厚くなっていないか、膜厚のばらつきが増えていないかも確認します。
硬化不足が疑われる場合は、まず実際の温度履歴を取得し、製品の許容範囲内で加熱方法を比較して、機械的性能と外観を再評価します。ピンホールが素地のガス放出に由来する可能性があれば、同じ粉体で素地の準備方法を比較し、各位置の熱応答を記録します。平板と複雑な部品では加熱状態が違う場合があるため、その差を誤って粉体の問題と判断しないようにします。
各試験で、未修補の不良部品、良品、ロット情報、工程記録を保存します。粉体、ガン軌跡、膜厚、炉温を同時に変えると、外観が改善しても何が有効だったかを特定しにくくなります。繰返しのサンプルと実際の部品形状で、診断を確認します。
受入検査では外観、被覆、組立を確認する
完成部品の合否判定では、少なくとも検査位置、方法、基準を定義する必要があります。一枚の平らな色見本では、筐体フランジ内側の膜厚、溶接ナットのはめ合い、接地スタッドを通る電気経路を確認できません。
| 確認する内容 | 検査の方法 | 保存する記録 |
|---|---|---|
| 色、光沢、模様 | 承認済みサンプルまたは色見本。合意した照明、観察距離、方向、見える面 | 粉体製品、ロット、許容外観差、不具合位置 |
| 膜厚と完全な被覆 | 素地と形状に合う膜厚測定方法を選び、深い箇所では必要に応じて分解や断面観察を行う | 位置図、各測定値、計器の確認、局部の基準。多層の場合は総膜厚か層別の結果かを記載 |
| 硬化と機械的性能 | 温度履歴をTDSと比較し、用途に必要な密着性、曲げ、衝撃の確認を行う | 加熱履歴、試験位置、方法と版、試験片の状態、剥離した位置 |
| はめ合いと電気接触 | 完成後の穴、ねじ、位置決め、密封、および最終組立状態での電気確認 | 無塗装とする範囲、マスキング方法、処理後寸法、締結状態、結果 |
| 環境に対する保護 | 実際の湿気、洗浄、日光、腐食暴露に合う試験を選ぶ | 塗装系全体、試験片の状態、暴露条件、不合格基準 |
磁気式または渦電流式の膜厚測定では、計器と適用方法に従って校正、検証、調整を確認します。縁、曲面、小穴、粗い表面は測定値に影響する場合があります。一点の値や全体の平均では、重要な位置の結果を代用できません。[6]
粉体塗膜は、はめ合いの空間を占めます。穴の両側に実際に塗膜が形成される場合は、両側の硬化膜厚の合計で穴径の減少量を見積もれます。ただし、その幾何学的関係だけではねじの合否は決まりません。必要なゲージや組立条件で完成部品を確認します。マスキングが必要な穴、密封面、接地点を、図面と工程の間で対応させます。
一般的な有機粉体塗膜を、信頼できる電気接触面として扱ってはいけません。接触部を残すか部分処理を指定した後も、最終的な締結条件で電気経路を検証し、露出部の保護を検討します。塗装中の治具接地が良好でも、完成した組立品の接地が合格している証明にはなりません。[3][5]
適用可能な密着性試験方法を選びます。ASTM D3359の切込み・テープ試験による等級は、界面破壊に必要な力の絶対値を示すものではなく、ISO 2409と技術的に同等の方法でもありません。多層系では層間で破壊する場合があるため、報告書には実際に剥離した位置を記載します。[7]
耐食性と耐候性は、用途に合わせて別々に評価します。塩水噴霧は管理された環境での比較に用います。ASTM B117は特定製品の暴露時間や合否基準を自動的に定めるものではなく、単独の塩水噴霧結果を屋外使用年数に換算することもできません。[9]
手直しの前に、どの層を残せるか判断する
局部的な外観修正、液体塗料での補修、粉体の再塗装、剥離後の再塗装は、それぞれ異なる問題に対応します。既存塗膜を残せるかは、不具合の深さ、界面状態、適合性、使用要求によって決まります。くぼみを覆っても、その下の汚染や孔が除去された証明にはなりません。
硬化済みの塗膜上に再度粉体を塗る場合は、既存層の絶縁性と静電的な挙動にも影響されるため、無塗装部品の設定をそのまま使うことはできません。[2] 再塗装では、洗浄、必要な表面調整、累積膜厚、追加の焼付けを確認します。局部補修では、色、保護性能、関連する機能を再評価します。
広範囲の剥離、層間破壊、塗膜下の腐食がある場合は、まず除去範囲を定義し、素地、金属皮膜、寸法が引き続き使えるかを評価します。詳しい調査は、金属焼付け塗装の剥離・密着性ガイドをご覧ください。手直し品では、元のロット、手直し回数、再検査結果を保存します。
用途と図面を基に要求を決める
図面、スケッチ、写真に、材料、用途、予定数量、外観面、凹部、はめ合い穴、ねじ、密封部、電気接触部の位置を添えてお送りください。既存の不具合がある場合は、発見した段階と修補前の写真も添付します。未決定の粉体、膜厚、試験要求は「要確認」と記し、実部品を基にサンプル、検査、見積を検討できます。
- [1] PPG Coatings Services — Powder Coating Process Specifics
- [2] TIGER Coatings — Tips & Tricks for Powder Coating: Troubleshooting Guide (01-2022)
- [3] Nordson — Powder Coating System Troubleshooting Guide, PWL-14-3292 (2014)
- [4] Powder Coated Tough — Ask the Experts (September–October 2024), republished by Gema
- [5] PPG Powder Coatings — FAQ: cure curves, cure checks, storage and outgassing
- [6] ASTM D7091-22 — Nondestructive Measurement of Dry Film Thickness
- [7] ASTM D3359-23 — Rating Adhesion by Tape Test
- [8] ASTM D5402-19(2024) — Solvent Resistance of Organic Coatings Using Solvent Rubs
- [9] ASTM B117-26a — Operating Salt Spray (Fog) Apparatus
- [10] IFS Coatings — Powder Coating Troubleshooting Guide
- [11] IFS Coatings — Appearance Issues in Powder Coating: Picture Framing
- [12] Axalta — Problems on the coated object: Levelling (orange peel)