Une section creuse similaire peut recevoir une autre pièce, être intégrée à un support moulé ou participer à une connexion électrique. Avant de choisir l’outillage ou le nom du produit, déterminez le rôle de chaque surface, ouverture et extrémité.
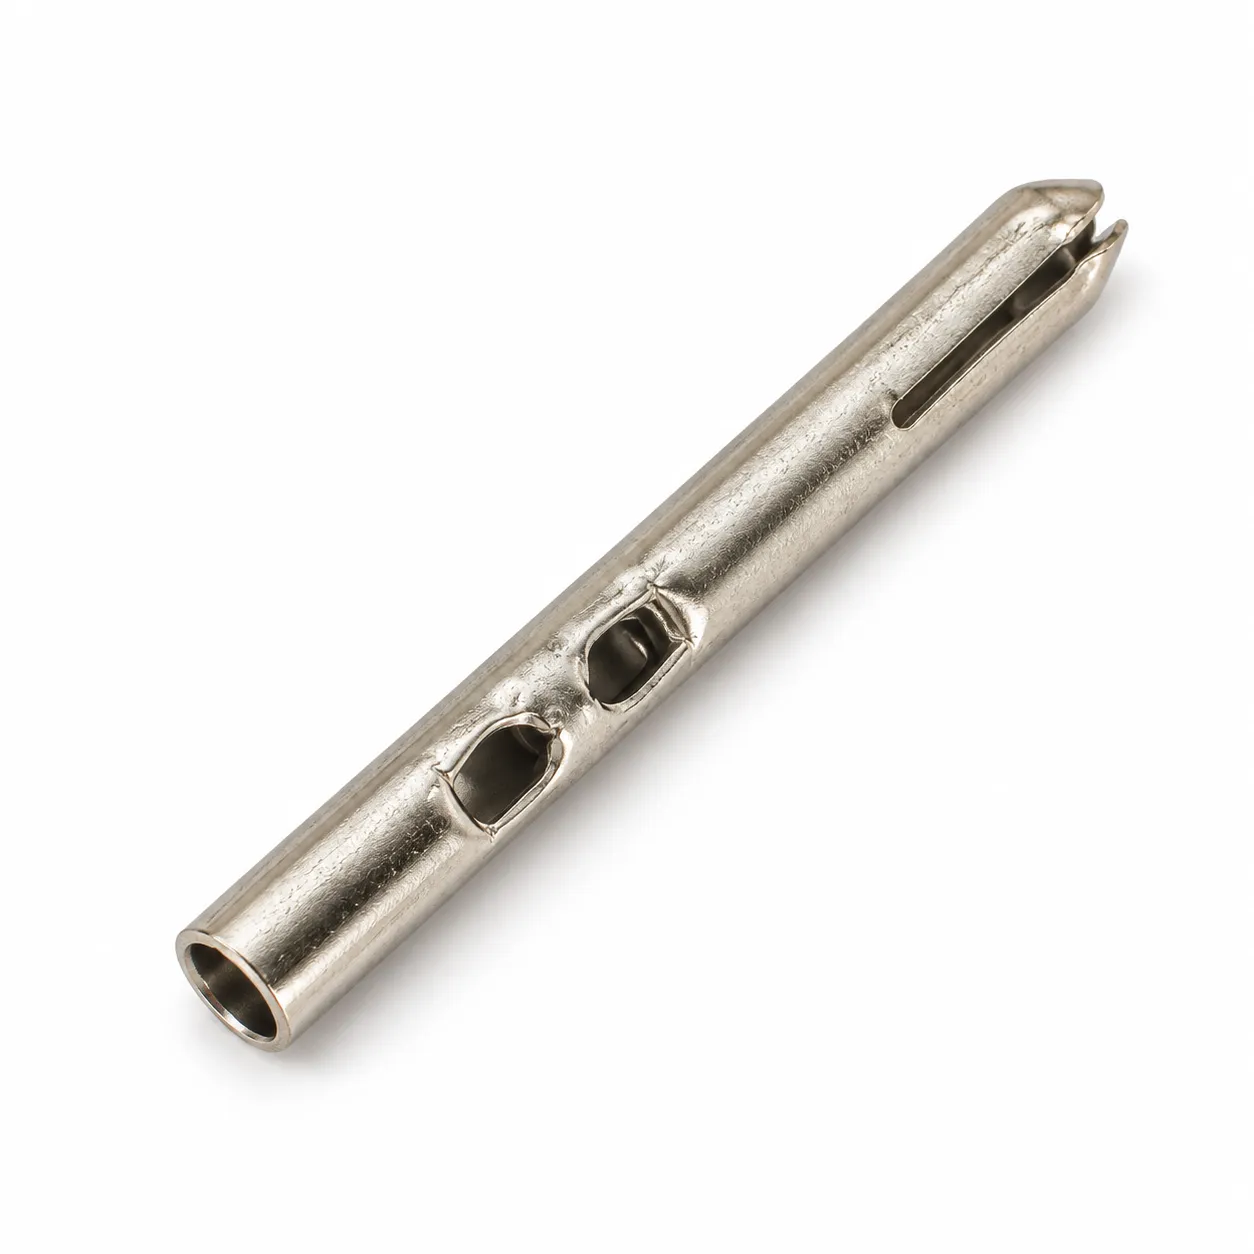
Les photos originales montrent un bout ouvert à paroi mince, deux ouvertures latérales voisines et une fente étroite près du bout opposé. Les vues sur fond blanc sont retouchées par IA pour la présentation. La pièce réelle et le plan définissent la géométrie ; les images n’établissent ni dimensions, ni alliage, ni revêtement, ni performances.
Partir de la structure visible pour définir sa fonction
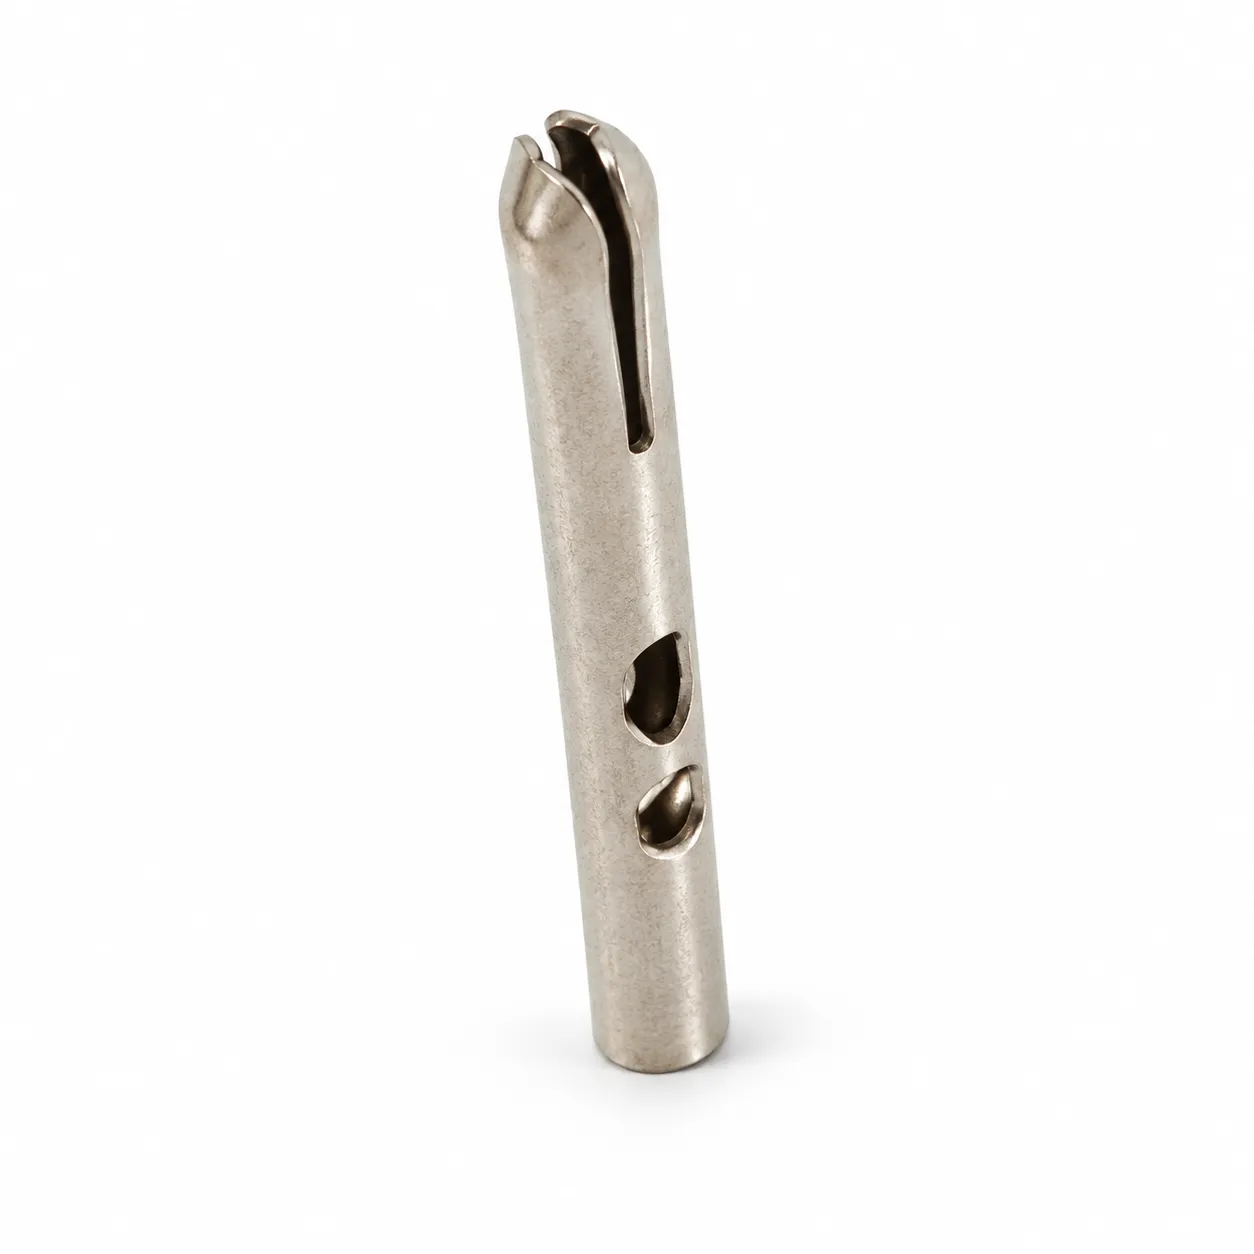
Le bord visible et le joint longitudinal apparent rendent plausible une fabrication à partir de tôle roulée. Ils ne prouvent pas la gamme employée. Un plan, un flan ou une pièce intermédiaire aideraient à distinguer cette gamme d’une reprise sur tube.
Tant que l’assemblage reste inconnu, employer une désignation neutre : tube métallique creux fendu avec ouvertures latérales. S’il s’agit d’un contact électrique, vérifier si le bout fendu entre dans un logement ou reçoit une broche. Une ouverture seule ne permet pas de distinguer contact mâle et femelle.
| Détail visible | Point à établir |
|---|---|
| Corps creux et bout ouvert | L’alésage positionne-t-il une pièce, reçoit-il un fil ou de la matière moulée, ou ménage-t-il un dégagement ? |
| Deux ouvertures latérales voisines | Retenue, accès de fabrication ou autre fonction ? Les situer par rapport à la référence utile au montage. |
| Longue fente et bout divisé | Un déplacement élastique est-il requis ? Définir alors la pièce associée, la course et la déformation permanente admissible. |
| Joint longitudinal apparent | Peut-il rester ouvert ou doit-il être fermé ou assemblé ? Définir le jeu et l’orientation. |
Gamme envisageable : poinçonner, préformer, rouler et calibrer
Des broches creuses en tôle roulée comportant un joint longitudinal sont documentées.[1] Pour cette forme générale, il est utile d’étudier le flan et ses ouvertures avec la section finale. La séquence suivante est une proposition à examiner, pas la gamme confirmée de cet échantillon.
- Définir la matière et l’épaisseur de bande selon le formage et le service. Préciser l’orientation autorisée du joint et des bords critiques.
- Lorsque cela convient, poinçonner les trous, découper la fente et le contour à plat. Prévoir la matière nécessaire au bout et aux formages suivants.
- Préformer puis rouler progressivement le flan autour d’un outillage adapté jusqu’à la section voulue. Maîtriser la position relative des trous, de la fente et du joint.
- Former l’extrémité et calibrer le tube si nécessaire. Contrôler le retour élastique, l’ovalisation et les déformations locales près des ouvertures sur des pièces d’essai.
- Prévoir le traitement des bords, le nettoyage et la finition spécifiée. Contrôler l’état de livraison, y compris les dimensions influencées par la finition.
Le poinçonnage à plat facilite l’accès, mais les trous peuvent se déformer au roulage. Pour un trou de positionnement ou d’ajustement, définir les dimensions après formage et évaluer une reprise éventuelle. L’ordre et le nombre de postes dépendent du plan, du matériau et des essais d’outillage.
Une demande récurrente et un dessin stable peuvent justifier l’étude d’un outil progressif. Comparer outillage, rendement, finition, contrôle et maintenance sur la quantité envisagée. Une forme creuse ne prouve pas à elle seule une économie.
Décider séparément du rôle des trous, de la fente et du joint
Dans certaines broches creuses, la matière plastique traverse une ouverture latérale, remplit l’intérieur et se relie au support extérieur. Elle assure ainsi une retenue mécanique. Ce rôle documenté ne prouve pas celui des deux trous de cet échantillon.[1][2]
Si la fente doit permettre une flexion lors de l’accouplement, sa longueur, sa largeur, sa racine et ses bords deviennent fonctionnels. Définir d’abord la pièce associée et la course. Sans exigence de mouvement élastique, ne pas traiter la fente comme une spécification de ressort.
Décider aussi si le joint reste ouvert, se ferme au calibrage ou reçoit une opération d’assemblage. Le joint soudé d’un modèle de broche est propre à cette construction et n’est pas imposé à tous les tubes roulés.[1]
Secteurs possibles pour les pièces creuses apparentées
Des broches creuses et contacts découpés-formés sont utilisés dans des produits électriques, mais le montage et sa qualification déterminent leur adéquation. Ces exemples indiquent des secteurs à examiner, sans établir l’usage réel de cet échantillon.
| Secteur | Application apparentée | Points à confirmer pour cette pièce |
|---|---|---|
| Fiches secteur et cordons d’alimentation | Broches creuses retenues dans un support plastique surmoulé.[1][2] | Géométrie de la broche, raccordement du fil, zone de moulage et exigences du produit. |
| Chargeurs et adaptateurs secteur | Des supports de fiche à broches creuses intégrées sont décrits pour des chargeurs.[3] | Disposition complète de la fiche, retenue dans le boîtier, conception électrique et validation du montage. |
| Prises et matériel d’installation électrique | Des broches creuses sont proposées pour des prises et multiprises à broche de terre.[4] | Fonction conductrice ou de protection à la terre, connexion réelle et retenue. |
| Connecteurs industriels et de véhicules | Des fabricants proposent des contacts découpés-formés pour les machines et les transports.[5] | Système de contact compatible, géométrie d’accouplement, raccordement et environnement ; cette catégorie est plus large. |
Ne pas choisir l’application sur la seule ressemblance. Une broche, un contact femelle et une douille de positionnement non électrique peuvent présenter des sections creuses proches, mais demander d’autres matières, tolérances et essais.
Choisir matière et finition selon la fonction
Une surface argentée ne permet d’identifier ni l’inox, ni un alliage de cuivre, ni un dépôt précis. Pour un usage électrique, définir le trajet du courant, le mouvement d’accouplement, l’environnement et le raccordement avant le matériau et la finition. TE propose par exemple différents revêtements d’interface sur ses propres familles de contacts ; options et valeurs nominales appartiennent au système concerné.[5]
Pour le positionnement ou le soutien, privilégier l’ajustement, la rigidité, les bords et l’environnement. Ne pas imposer un alliage de contact électrique parce que la forme évoque une broche. Dans les deux cas, préciser les dimensions applicables avant et après traitement de surface.
Approuver la pièce formée dans son montage réel
Mesurer les caractéristiques fonctionnelles puis assembler avec les véritables pièces associées. Un tube libre peut respecter son diamètre et se déformer lors de l’emmanchement, du sertissage ou du surmoulage. Définir une réception avant montage, après montage ou aux deux étapes.
| Zone à examiner | Points à convenir |
|---|---|
| Section du tube | Diamètres extérieur et intérieur, longueur, épaisseur, circularité et positions de mesure. |
| Trous, fente et joint | Dimensions finales et références, jeu et orientation du joint, déformation locale admise et état des bords. |
| Bout et surfaces d’accouplement | Forme d’entrée, longueur engagée, jeu et déplacement élastique si nécessaire. |
| Retenue et raccordement | Zone de moulage ou d’assemblage, méthode de montage et essai de retenue ou d’arrachement si applicable. |
| Usage électrique, si requis | Résistance de contact, échauffement, isolation et endurance à vérifier pour le produit complet, avec conditions et limites définies. |
| État de livraison | Identification matière et finition, référence d’aspect, propreté et emballage protégeant le bout fendu. |
Commencer avec un plan, un croquis ou une photo. Indiquer le bout qui s’accouple, la zone de retenue et la présence éventuelle de courant. Ajouter quantité et questions ouvertes ; matière, dimensions ou finition peuvent rester « à confirmer » pendant la définition du besoin.