1. «Boy kesilmiş» ifadesi kabul şartının tamamı değildir
Tipik boy kesme hattı rulo açma, doğrultma, kesme ve istiflemeyi birleştirerek sürekli şeridi istenen uzunlukta saclara çevirir. Boy kesme ve doğrultma birbirini dışlayan seçenekler değildir. Malzemenin gerçekte hangi işlemlerden geçtiğini sorun. [1]
Doğrultma rulo şeridinde veya kesilmiş sac ve parçalarda ayrı olarak yapılabilir. Ekipman, işlemler ve amaçlar üretim yoluna göre değişir. «Hassas boy kesilmiş» veya «doğrultulmuş» ifadeleri aynı işlemi ya da gelecekteki bitmiş parçanın uygunluğunu kanıtlamaz. [2]
| İşlem | Temel amaç | Kabulde hâlâ kontrol edilecekler |
|---|---|---|
| Rulo açma ve besleme | Ruloyu açıp sonraki işlemlere beslemek | Rulo kimliği, yüzey yönü, taşıma veya besleme hasarı |
| Doğrultma | Malzeme ve başlangıç şekline uygun işlemle şekli iyileştirmek | Malzeme ve boyut aralığı, oluşan şekil, yüzey ve sonraki şartlar |
| Boy kesme | Sürekli şeridi kararlaştırılan uzunluklara ayırmak | Boy, en, kesilmiş kenarlar, diklik ve ayırma sonrası şekil |
| İstifleme ve paketleme | Malzeme kimliğini koruyarak taşıma ve teslimi desteklemek | Sac-etiket ilişkisi, destek ve kısıtlama, ıslanma ve yerel hasar |
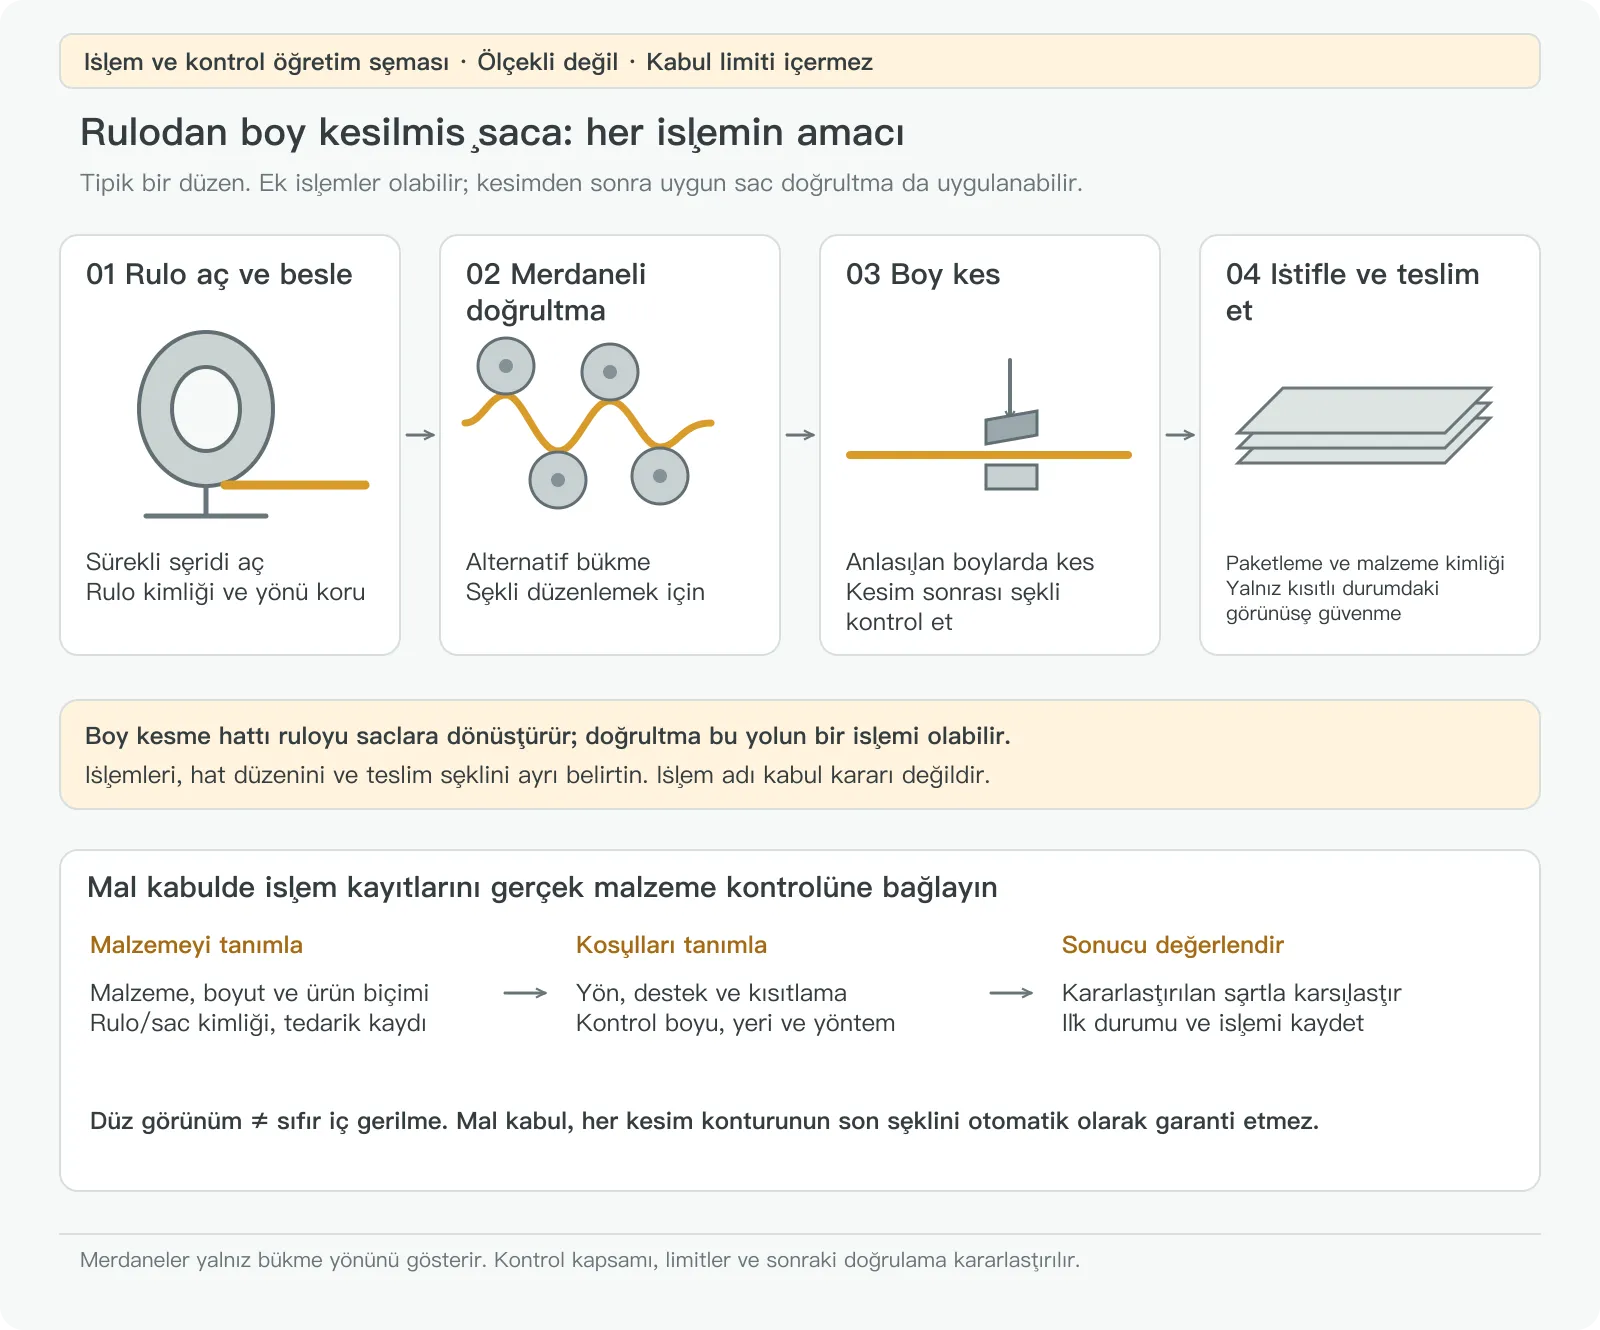
İşlem açıklaması ile teslim şartlarını ayrı belirtin. Boy kesilmiş sac siparişine malzeme, boyut, şekil, yüzey ve kontrol esasını ekleyin. Büyük pencereli panel, dar şerit veya birleşme yüzeyi yapılacaksa kullanım amacını bildirin; gerekli sonraki işlem doğrulaması buna göre konuşulabilir.
2. Şekle isim vermeden önce boy ve en yönünü belirleyin
Kontrolden önce izlenebilir yön işaretini koruyun. Burada L sac boyu, W sac enidir. L'yi orijinal rulonun boyuna veya hadde yönü olarak ancak kayıtlar bunu doğruluyorsa tanımlayın. Döndürme, yerleşim ve yeniden kesme, son sac boyutlarının başlangıç eksenleriyle ilişkisini değiştirebilir.
Rulo eğriliği veya coil set, asıl şeridin boyu boyunca eğilme eğilimidir. Enine bombe, crossbow, en boyunca eğrilik ve kavisli en kesit oluşturur. Kenar dalgası kenarlara yakın, merkez dalgası veya kabarmalar orta bölgede oluşur. Birden fazla şekil birlikte görülebilir. [3]
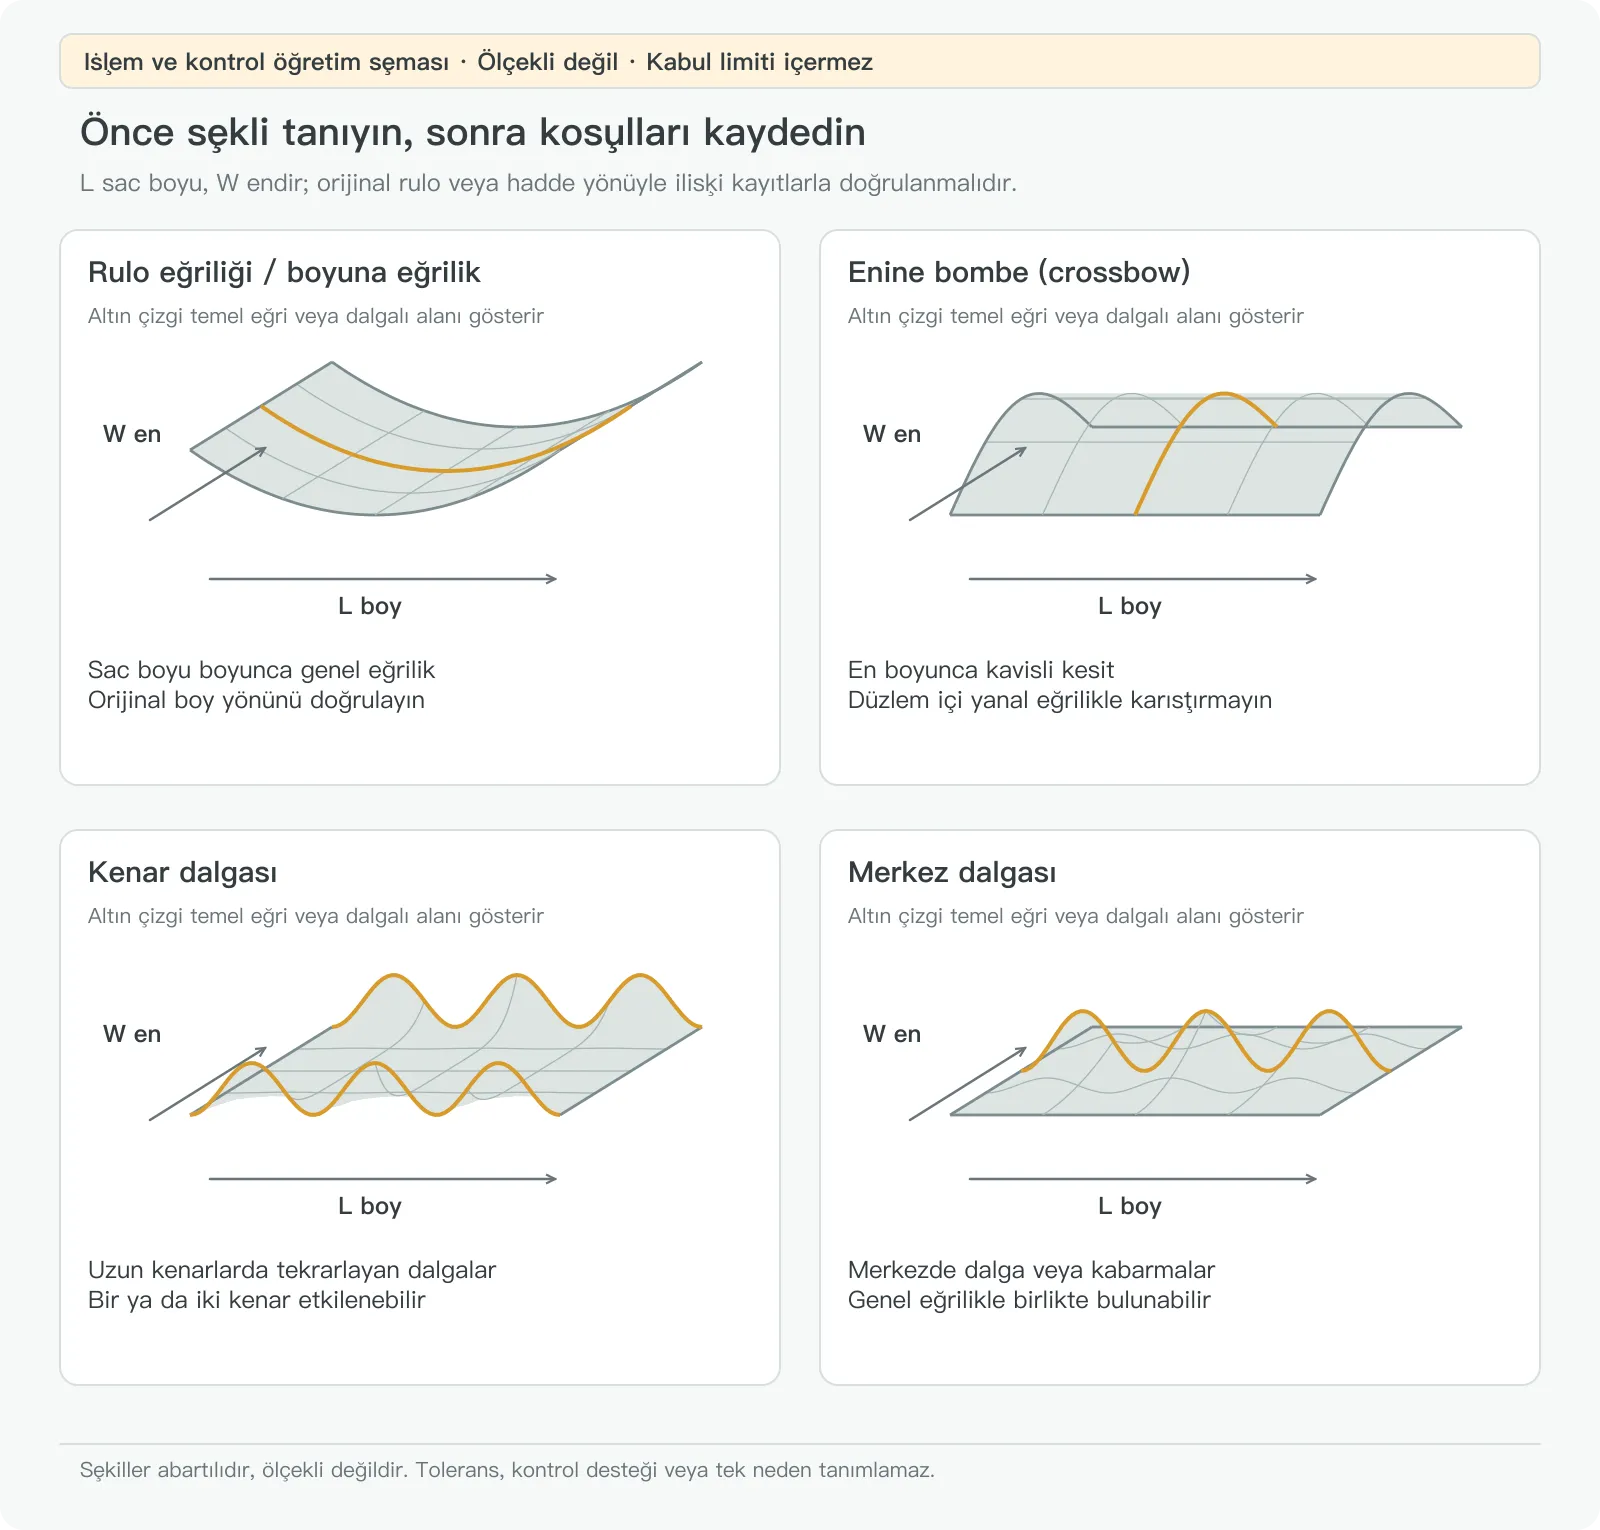
Kenar ve merkez dalgaları en boyunca bölgelerin boy farklarının görünür sonucu olabilir. Görünüş tek başına belirli makineyi veya ayarı neden olarak göstermez. Haddeleme, sonraki işlemler, doğrultma ve taşıma kayıtlarını duruma göre inceleyin. Boyuna kenarın sac düzlemi içindeki yana eğriliği, camber, enine bombe ile karıştırılmamalıdır. [3]
3. Doğrultma sıfır kalıntı gerilme belgesi değildir
Merdaneli doğrultmada komşu merdaneler arasında, genellikle çıkışa doğru azalan alternatif bükmeler uygulanır. Uygun malzeme, geometri ve ekipman koşullarında şekli iyileştirebilir ve iç gerilme dağılımını etkileyebilir. Sonuç parça ve ayara bağlıdır; bir makine açıklaması her sac için garanti değildir. [4]
Dış yük olmadan da kalıntı gerilmeler bulunabilir. Düz görünen yüzey ile iç gerilme durumu farklıdır. Malzeme kaldırmak, yeni kontur oluşturmak veya ısı uygulamak mevcut dengeyi değiştirebilir. Tersine, çarpılma görülmesi tek nedenin kalıntı gerilme olduğunu göstermez. [4]
Gelen sac şeklini, kararlaştırılmış işlem denemesini ve bitmiş parçanın montaj şartlarını ayrı doğrulayın. Satın alma şartı kesim sonrası şekli içeriyorsa numune yeri, kontur, işlem koşulları, destek ve değerlendirme kapsamını önceden belirleyin. Rastgele kesilen bir örnek bütün ruloyu veya tüm parça biçimlerini garanti etmez.
4. Okumaları karşılaştırmadan kontrol koşullarını eşitleyin
Kontrol sacını uygun taşıma prosedürüyle çıkarmadan önce paketleme ve istif düzenini kaydedin. Büyük veya keskin kenarlı malzemede uygun kaldırma ve destek kullanın. Düz göstermek için tehlikeli noktalara bastırmayın. Seçilen sacı ergitme, rulo veya kabul kimliğine bağlayın; kontrol edilenleri kalanlardan ayırın.
Kontrol yüzeyi ve destekler temiz olmalıdır. Kalıntı, çapak veya yanlış takoz yerel kalkmaya yol açabilir. Üst yüzü, yönleri, destekleri ve kalan çember veya kelepçeleri kaydedin. Esnek sac kendi ağırlığına ve konumuna tepki verir; iki destek çubuğu üzerindeki gözlem ile sürekli yüzeydeki gözlem doğrudan önce/sonra karşılaştırması değildir. Serbest ve kısıtlı durumları ayrı kaydedin. [5]
Düz mastar ve sentil, tanımlı kontrol çizgisine yakın boşlukları bulabilir. Mastar boyunu, yerini, temas düzenini ve okuma noktasını yazın. Daha küçük sayı için mastara veya saca bastırmayın. Kaldırıp yerine koyunca sonuç belirgin değişiyorsa önce destek, temas ve operatör tekrarlanabilirliğini araştırın.
Sac ürün şartnamesindeki düzlük testi, bitmiş parçanın geometrik düzlemsellik şartından farklı kapsam veya değerlendirme kullanabilir. Geometrik düzlemsellik, incelenen yüzeyin belirli aralıklı iki paralel düzlem arasında kalmasını ele alır. Mastar altındaki tek yerel boşluk bütün yüzeyi kapsamaz. Ölçüm yönteminden önce sipariş şartını belirleyin. [6]
5. Gözlenen şekle göre sonraki kontrolü seçin
Aşağıdaki tablo araştırma sırasıdır; görsel kabul/ret standardı değildir.
| Gözlem | Önce kaydedilecek koşullar | Sonra belirlenecek nokta |
|---|---|---|
| Boy boyunca genel eğrilik | Yön, üst yüz, kontrol boyu ve destek noktaları | Orijinal rulo yönüyle ilişki ve partideki benzer saclar |
| En boyunca kavisli şekil | Enine kontrol çizgisi, gerçek en, kenar ve merkez teması | Enine bombe mi, takoz veya tutarsız destekten kalkma mı? |
| Kenarda tekrarlayan dalgalar | Hangi kenar, dalga tepeleri, yerel ve genel şekil | Yöntemin istediği dalga yüksekliği, aralığı ve diğer veriler; ardından malzeme ve işlem kayıtları |
| Merkezde dalga veya kabarma | Etkilenen alan, çevre teması ve olası genel eğrilik | Merkez dalgası, yerel hasar veya birleşik şekiller |
| Pakette düz, çıkarılınca düzensiz | Çemberler, sacın sırası ve çıkarma öncesi/sonrası destek | İlk durum kısıtlı mıydı, taşıma ilave deformasyon yarattı mı? |
| Gelen sac düz, kesilen parça bozuk | Ana sacdaki konum, kesim konturu, kesim sonrası destek ve soğuma | Gelen ve kesilmiş durumu koruyarak ayrı kesim süreci incelemesi |
Okumaları sipariş edilen ürün standardı ve sürümü, kalınlık ve boyut aralığıyla birlikte değerlendirin. Ürün biçimleri farklı şekil toleransları ve üretici garantileri taşıyabilir; aynı ailede kalın levha, sıcak ve soğuk haddelenmiş sac ayrılabilir. [7] Başka kalite, marka veya en tablosundan uygun görünen sınırı almayın; metre başına evrensel tolerans üretmeyin.
6. Varsayımsal bir mal kabul karşılaştırması
Aynı boy kesilmiş sac partisinde iki kayıt olduğunu varsayalım: «çemberliyken gözle düz» ve «çıkarınca uzun kenarda dalga». Malzeme aynı olabilir, koşullar farklıdır. Bunlar öğretim koşullarıdır, müşteri test sonucu değildir.
Sac, yüz ve yönü tanımlayın; aynı kararlaştırılmış destek düzeninde tekrar kontrol edin. Baskısız fotoğrafları saklayın, her okumayı çizgi ve noktasına bağlayın. İlk kayıtlarda sac kimliği yoksa farklı sacların gözlemlerini aynı sacın önce/sonrası saymayın.
Ancak bundan sonra kararlaştırılan ürün şartıyla karşılaştırın. Siparişte uygulanabilir kontrol esası olmadan yalnız «boy kesilmiş, iyi düzlük» varsa şartı netleştirin ve bekleyen malzemeyi ilgili prosedürle yönetin. Sonradan geçer sonuç veren standardı seçmeyin.
İlave doğrultmadan önce yetkili proses personeli malzeme durumu, boyut, yüzey ve sonraki kullanımı değerlendirmeli, temsil edici doğrulama planlamalıdır. İşlemden sonra şekil, boyut ve yüzeyi tekrar kontrol edin. Bastırılarak düz tutulan sac fotoğrafı incelemeyi tamamlamaz.
7. Kontrolün nasıl yapıldığını açıklayan kayıtları paylaşın
Yararlı bir kayıt malzeme kimliği, sipariş, seçilen sac, yön ve destek, yöntem ve noktalar, gözlemler ve işlemi birbirine bağlar. Fotoğraflarda yön, yer ve ölçek referansı bulunmalı; yazılı kayıtla aynı kimlikler kullanılmalıdır. Kimliği belirsiz yakın çekim bütün sacın durumunu nadiren açıklar.
İşlem görüşmesi için malzeme ve boyut şartlarını, giriş fotoğraflarını paylaşın. Birleşme yüzeyi, pencere veya dar şerit bölgesini işaretleyin. Düzlemsellik şartı belli değilse önce kullanım amacını anlatın. Giriş şartlarını sonraki ihtiyaçlardan ayırmak tedarik ve doğrulamayı kararlaştırmayı kolaylaştırır.
- [1] Shapeline — Boy kesme hatları
- [2] ARKU — Rulo işleme hatları
- [3] WorldAutoSteel — AHSS Guidelines: profil şekillendirmeyi etkileyen rulo şekil kusurları
- [4] ARKU — Doğrultma ve sonraki işlemler
- [5] KEYENCE — Rijit olmayan parçaların GD&T değerlendirmesi
- [6] KEYENCE — Şekil toleransı: düzlemsellik
- [7] SSAB — Hardox 450: tolerans, şekil ve düzlük