1. «Cortada a longitud» no define por sí solo la aceptación
Una línea habitual combina desenrollado, nivelado, corte y apilado para convertir banda continua en chapas de la longitud requerida. Por tanto, corte a longitud y nivelado no son opciones excluyentes. Confirme las operaciones que realmente recibió el material. [1]
El nivelado puede realizarse sobre banda de bobina o por separado sobre chapas y piezas ya cortadas. Equipos, operaciones y objetivos dependen de la ruta. Expresiones como «corte de precisión» o «nivelada» no demuestran tratamientos idénticos ni la conformidad de la futura pieza. [2]
| Operación | Objetivo principal | Qué comprobar todavía al recibir |
|---|---|---|
| Desenrollado y alimentación | Abrir la bobina y alimentar las operaciones siguientes | Identidad de bobina, orientación superficial y daños de manipulación o alimentación |
| Nivelado | Mejorar la forma mediante un proceso adecuado al material y a su estado inicial | Rango de material y dimensiones, forma obtenida, superficie y requisitos posteriores |
| Corte a longitud | Dividir la banda continua en longitudes acordadas | Longitud, anchura, bordes cortados, escuadría y forma tras separar |
| Apilado y embalaje | Facilitar manipulación y entrega conservando la identidad del material | Relación chapa-etiqueta, apoyos y sujeciones, humedad y daños locales |
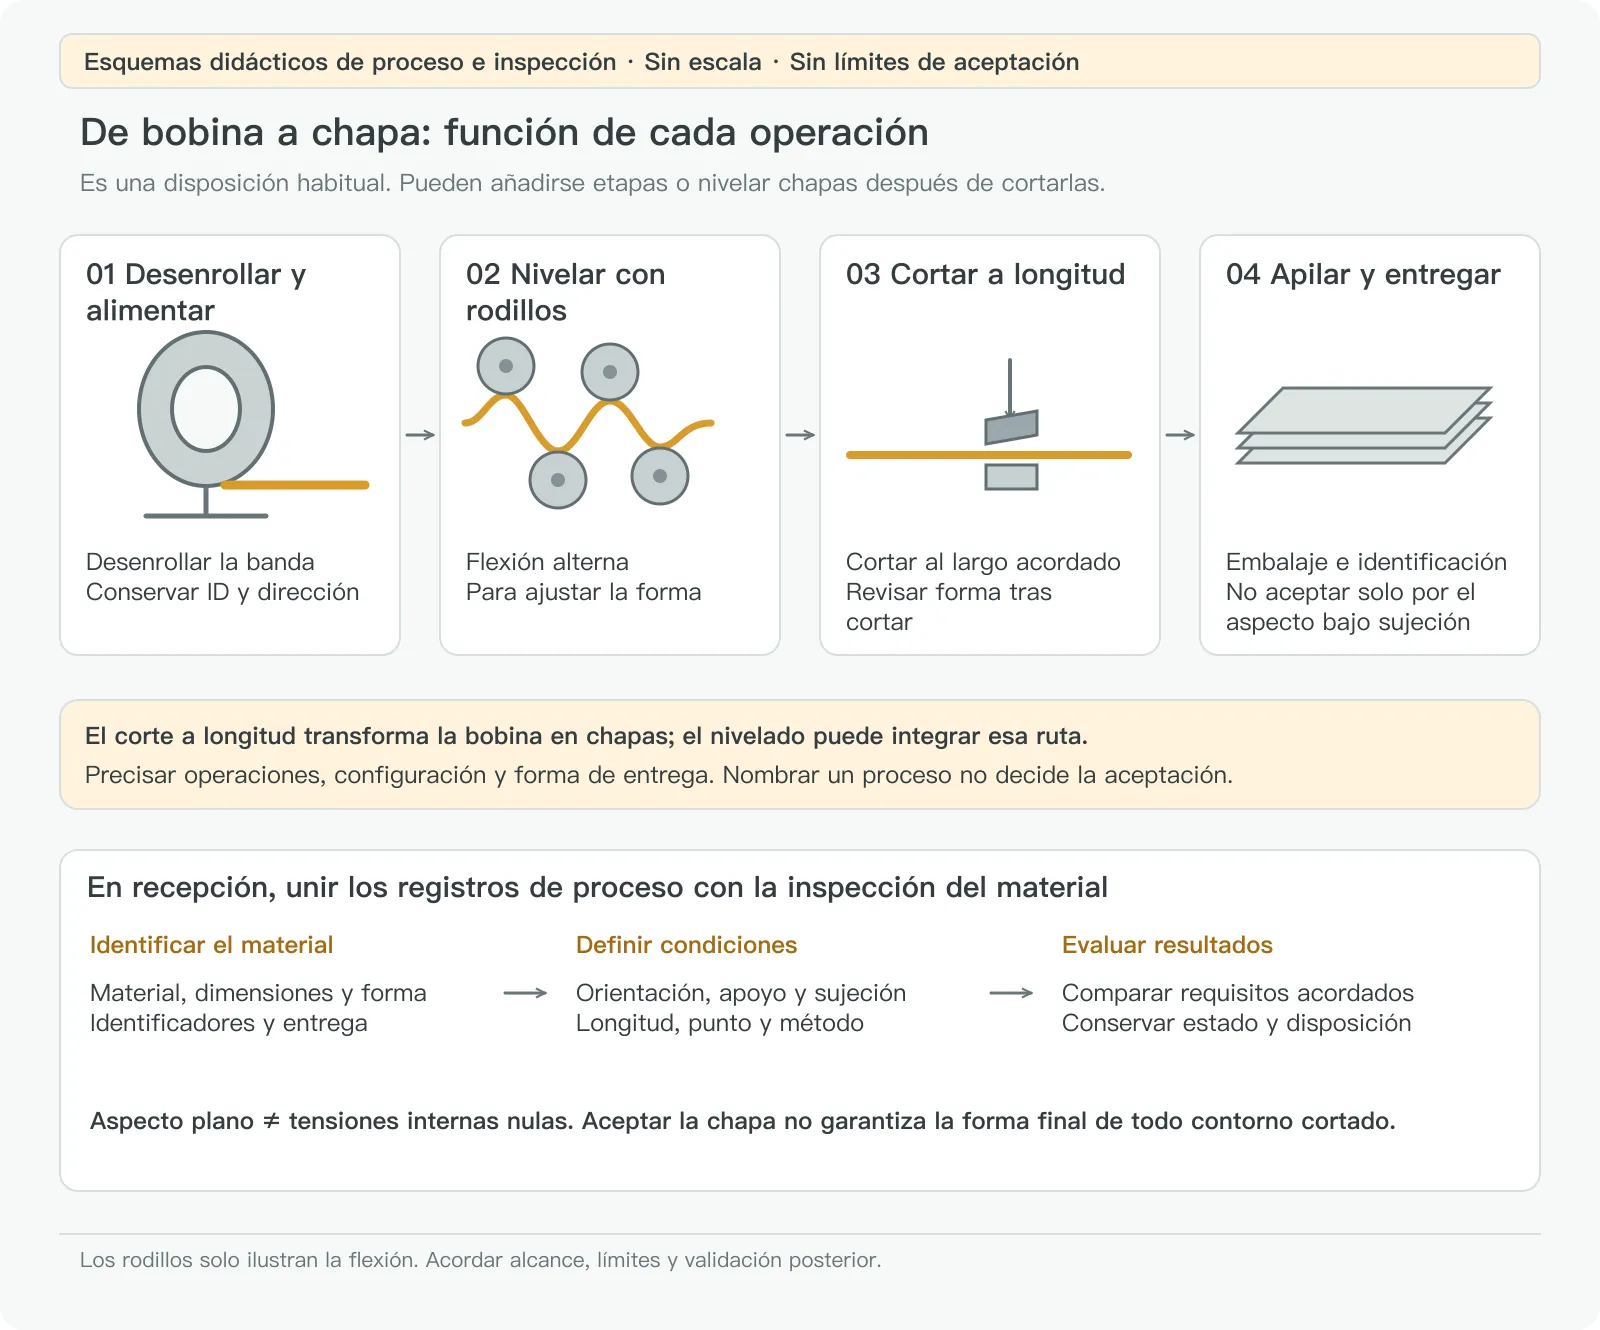
Especifique por separado el proceso y los requisitos de entrega. Además de pedir chapas cortadas, defina material, dimensiones, forma, superficie y base de inspección. Si habrá ventanas grandes, tiras estrechas o superficies de acoplamiento, comunique esos usos para acordar la validación de las operaciones posteriores que resulte necesaria.
2. Defina longitud y anchura antes de nombrar la deformación
Conserve una marca de orientación trazable antes de inspeccionar. Aquí L indica la longitud y W la anchura de la chapa. Identifique L como dirección longitudinal de la bobina o de laminación solo si los registros lo respaldan. El giro, el anidado y los cortes posteriores pueden cambiar la relación entre las dimensiones finales y los ejes originales.
La curvatura de bobina, o coil set, es una tendencia a curvarse a lo largo de la banda original. El arqueo transversal, crossbow, curva la anchura y produce una sección transversal arqueada. Las ondas de borde aparecen cerca de los bordes; las ondas o bolsas centrales, en la zona media. Pueden coexistir varias formas. [3]
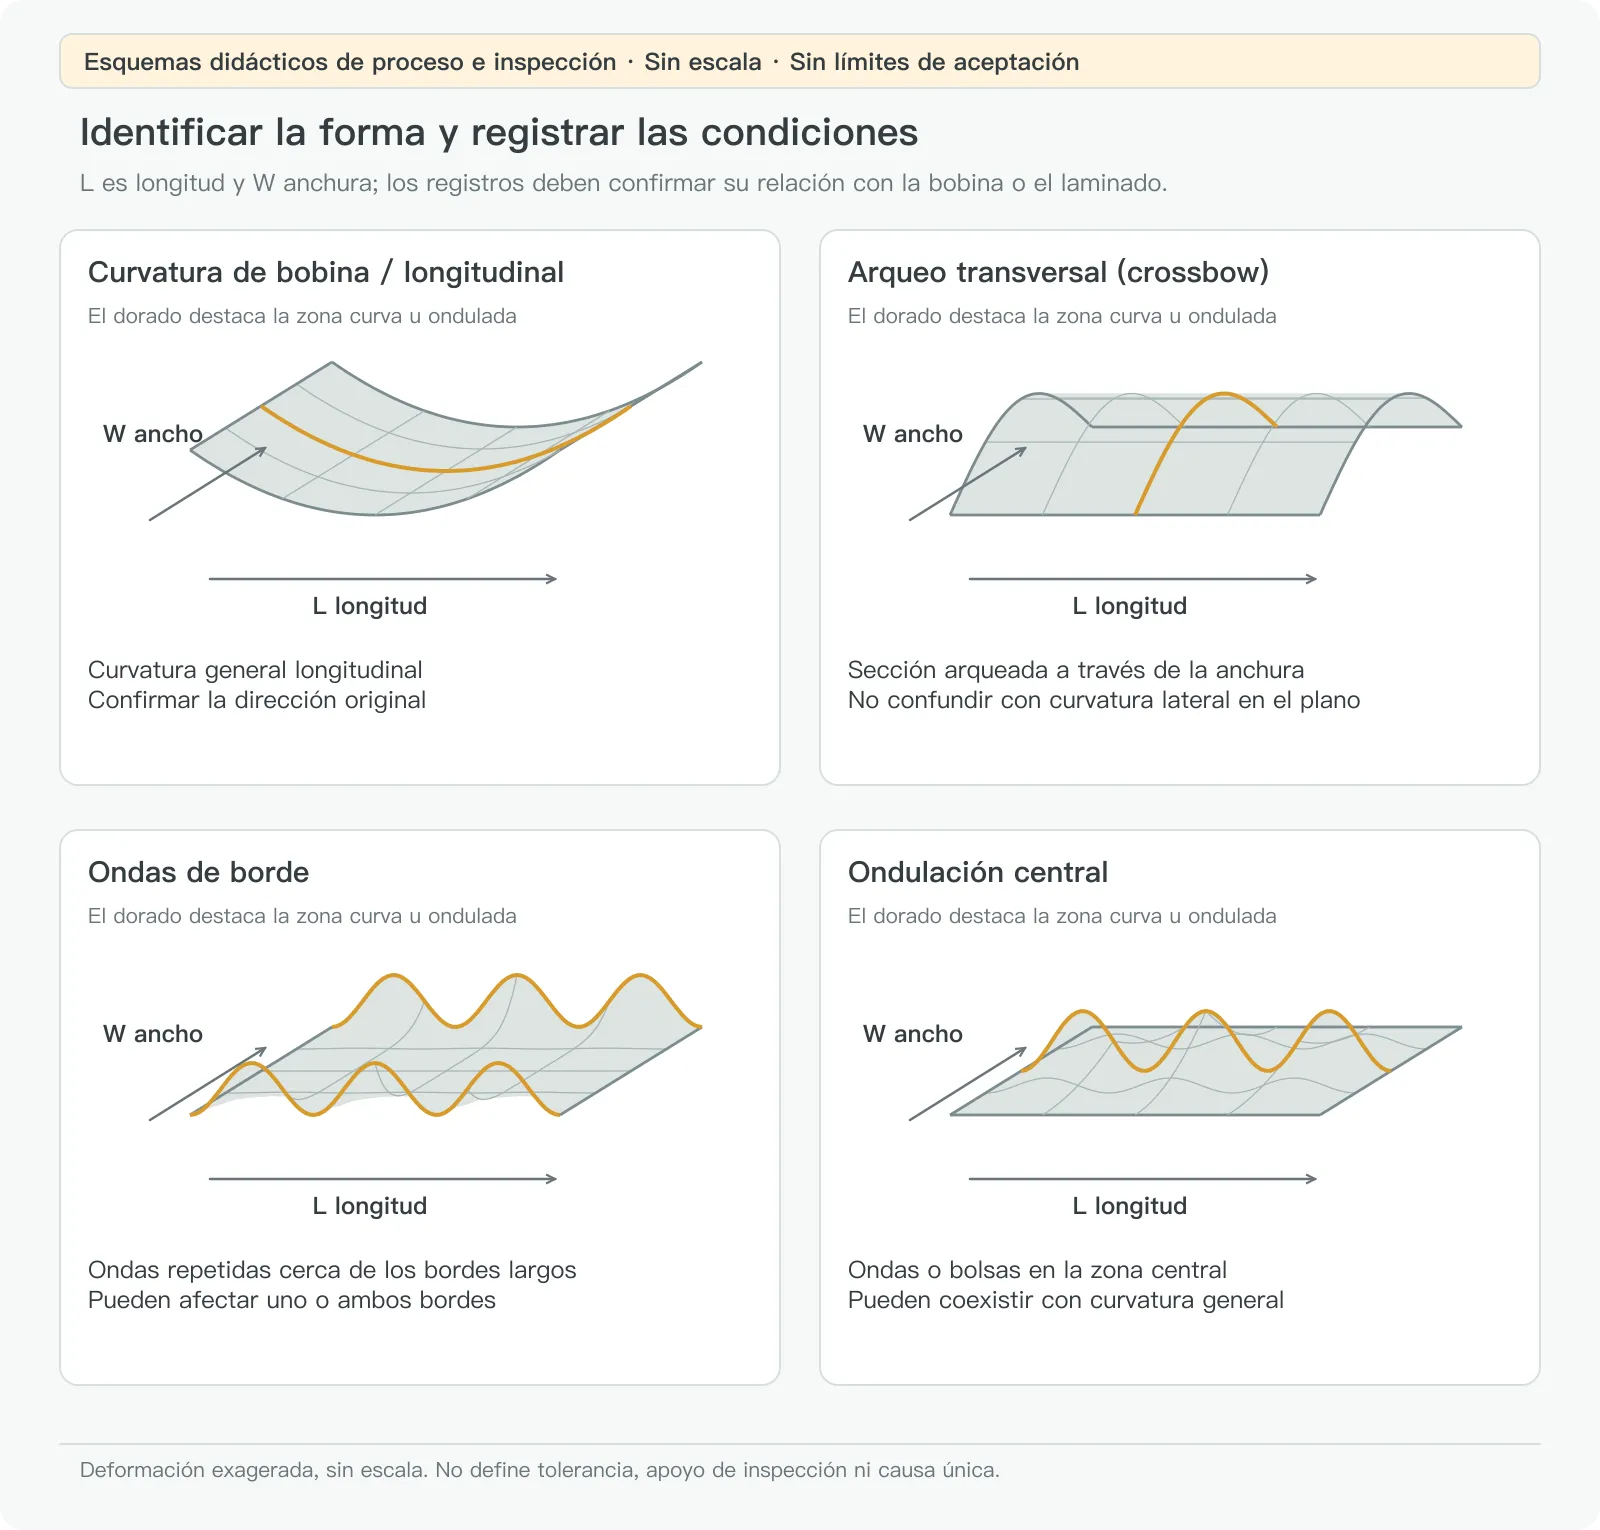
Las ondas de borde y centrales pueden reflejar diferencias de longitud entre zonas de la anchura. Su aspecto no identifica por sí solo una máquina o ajuste causante. Revise los registros de laminación, transformación, nivelado y manipulación que correspondan. La desviación lateral de un borde longitudinal dentro del plano —camber— no debe confundirse con el arqueo a través de la anchura. [3]
3. El nivelado no certifica la ausencia de tensiones residuales
El nivelado por rodillos aplica flexiones alternas entre rodillos próximos, normalmente decrecientes hacia la salida. Con material, geometría y equipo adecuados puede mejorar la forma y modificar la distribución de tensiones internas. El resultado depende de la pieza y los ajustes; una descripción comercial no garantiza el comportamiento de toda chapa. [4]
Puede haber tensiones residuales sin carga externa. El aspecto plano y el estado interno de tensiones son cuestiones distintas. Retirar material, crear un contorno o aplicar calor puede cambiar el equilibrio existente. A la inversa, observar alabeo no demuestra que las tensiones residuales sean la única causa. [4]
Verifique por separado la forma recibida, el comportamiento en una prueba de proceso acordada y el montaje de la pieza final. Si el pedido exige una forma tras cortar, acuerde antes ubicación y contorno de probeta, proceso, apoyos y alcance de evaluación. Una muestra cortada sin planificación no garantiza una bobina entera ni todas las piezas posibles.
4. Iguale las condiciones antes de comparar lecturas
Registre embalaje y apilado originales antes de extraer la chapa conforme al procedimiento de manipulación. Emplee elevación y apoyo adecuados para material grande o cortante. No presione zonas peligrosas para aparentar planitud. Vincule la chapa elegida a colada, bobina o recepción y distinga lo inspeccionado del resto.
Mantenga limpios superficie de inspección y apoyos. Restos, rebabas o separadores mal colocados pueden levantar zonas. Registre cara superior, direcciones, apoyos y flejes o mordazas presentes. La chapa flexible responde al peso propio y a la orientación; las observaciones sobre dos barras y sobre una superficie continua no son comparaciones directas de antes y después. Separe estado libre y sujeto. [5]
Una regla y galgas de espesores ayudan a localizar holguras cerca de una línea definida. Registre longitud y posición de regla, contactos y punto de lectura. No presione regla o chapa para reducir la cifra. Si el resultado cambia al levantar y recolocar, investigue primero apoyos, contacto y repetibilidad del operario.
El ensayo de planitud de una especificación de chapa puede tener un alcance o evaluación distintos de la planitud geométrica de una pieza. Esta última considera si toda la superficie examinada queda entre dos planos paralelos separados por la distancia especificada. Una holgura local bajo regla no cubre toda esa superficie. Aclare el requisito del pedido antes de elegir el método. [6]
5. Use la forma observada para elegir la siguiente comprobación
La tabla propone una secuencia de investigación, no un criterio visual de aceptación o rechazo.
| Observación | Condiciones que registrar primero | Qué establecer a continuación |
|---|---|---|
| Curvatura longitudinal general | Orientación, cara superior, longitud examinada y apoyos | Relación con la dirección original de bobina y otras chapas comparables del lote |
| Sección arqueada a través de la anchura | Línea transversal, anchura real y contacto en bordes y centro | Arqueo transversal o levantamiento causado por separador o apoyo irregular |
| Ondas repetidas junto a un borde | Qué borde, posiciones de crestas y forma local y general | Altura, separación u otros datos exigidos por el método, y después registros del material y proceso |
| Ondas o bolsas centrales | Zona afectada, contacto circundante y curvatura general | Ondulación central, daño local o superposición de formas |
| Plana en el paquete, irregular al extraer | Flejes, posición de la chapa y apoyos antes y después | Si el estado inicial estaba restringido o la manipulación añadió deformación |
| Chapa recibida plana, pieza cortada deformada | Ubicación en la chapa original, contorno, apoyo posterior y enfriamiento | Investigación específica del corte, conservando evidencia de recepción y posterior |
Interprete las lecturas con la especificación y edición compradas, el espesor y el rango dimensional. Las formas de producto pueden tener distintas tolerancias y garantías: una misma familia de una acería puede distinguir placa, chapa laminada en caliente y chapa laminada en frío. [7] No tome un límite conveniente de otra calidad, marca o anchura, ni invente una tolerancia universal por metro.
6. Una comparación hipotética de recepción
Supongamos que dos registros describen un lote de chapas cortadas. Uno dice «plano a la vista con flejes»; otro, «ondas en borde largo al extraer». El material podría ser el mismo, pero las condiciones difieren. Son condiciones didácticas, no ensayos de un cliente.
Identifique chapa, cara y orientación; repita con el mismo apoyo acordado. Conserve fotos sin presión y relacione cada lectura con su línea y punto. Sin identificación en los registros originales, no trate observaciones de chapas distintas como antes y después de una misma chapa.
Solo entonces compare con el requisito acordado. Si el pedido dice únicamente «cortada, buena planitud» sin una base ejecutable de inspección, aclare el requisito y controle el material pendiente según el procedimiento. No seleccione después la norma que produzca un aprobado.
Antes de un nivelado adicional, el personal de proceso debe evaluar estado, dimensiones, superficie y uso posterior, y planificar una validación representativa. Después, revise forma, dimensiones y superficie. Una foto tomada mientras se presiona la chapa no completa esa revisión.
7. Comparta registros que permitan reconstruir la inspección
Un registro útil conecta identidad, pedido, chapa elegida, orientación y apoyo, método y posiciones, observaciones y disposición. Incluya orientación, ubicación y referencia de escala en las fotos, con los mismos identificadores que en el escrito. Un detalle sin identificar rara vez explica la chapa entera.
Para discutir el proceso, comparta requisitos de material y dimensiones y fotos de recepción. Marque la superficie de acoplamiento, ventana o zona de tiras estrechas. Si la planitud aún no está definida, describa primero el uso. Separar requisitos de recepción y necesidades posteriores facilita acordar suministro y validación.
- [1] Shapeline — Líneas de corte a longitud
- [2] ARKU — Líneas de procesado de bobina
- [3] WorldAutoSteel — AHSS Guidelines: defectos de forma de bobina que afectan al perfilado
- [4] ARKU — Nivelado y operaciones posteriores
- [5] KEYENCE — GD&T de piezas no rígidas
- [6] KEYENCE — Tolerancia de forma: planitud
- [7] SSAB — Hardox 450: tolerancias, forma y planitud