1. Définir la ligne de pli par rapport à RD avant de parler du « grain »
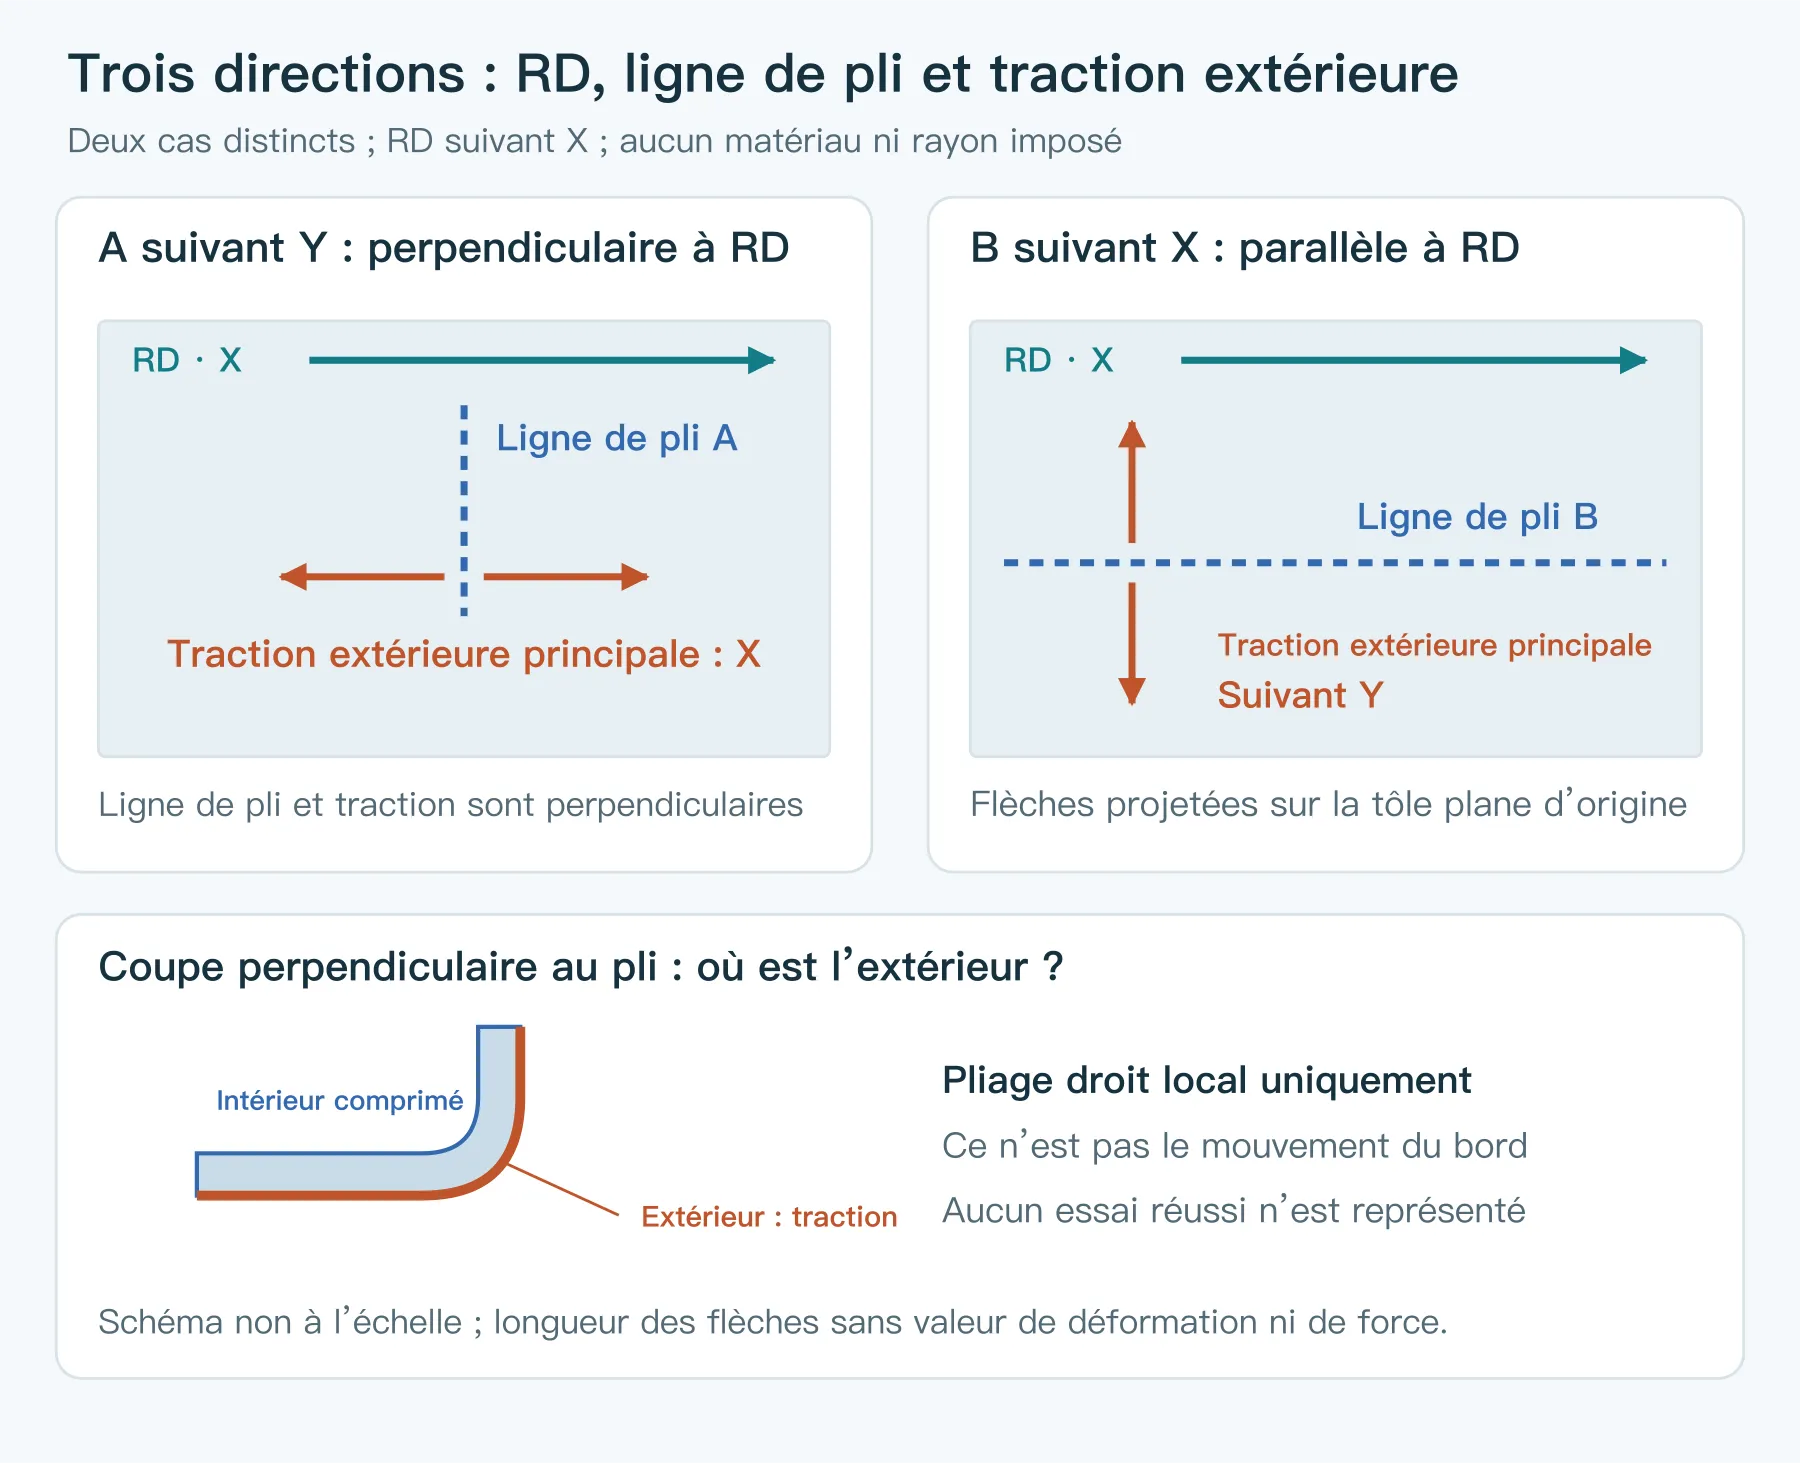
Le sens de laminage RD est le sens de déplacement du matériau pendant le laminage. La ligne de pli indique l’emplacement du pli sur le développé et suit l’axe de pliage ; elle ne représente pas le mouvement du bord lorsqu’il se relève. Dans une coupe locale d’un pli droit simple, les couches extérieures sont tendues et les couches intérieures comprimées. L’allongement principal à l’extérieur est perpendiculaire à la ligne de pli.
« Plier suivant RD » peut désigner une ligne de pli suivant RD, ou un matériau courbé et étiré suivant RD. Ces deux axes sont à angle droit. JX Advanced Metals appelle Good Way un pli d’alliage de cuivre dont l’axe est perpendiculaire à RD ; Materion utilise longitudinal pour sa direction Good Way dans sa documentation sur les bandes de cuivre. Pour comparer des fournisseurs, consultez le schéma d’orientation et la définition de l’essai, plutôt que de traduire un mot isolé. JX Advanced Metals : sens de pliage ; Materion : aptitude au formage des bandes d’alliage de cuivre.
| Direction à identifier | Indication à porter au plan ou au relevé | Ce qui ne peut pas la remplacer |
|---|---|---|
| Sens de laminage du matériau | Flèche RD, son origine et l’identifiant du matériau parent | Grand côté de la pièce ou sens d’avance de la machine |
| Chaque ligne de pli | Repère A ou B, par exemple, et sa relation avec RD | Seulement « dans le grain » ou « en travers du grain » |
| Extérieur du pli | Face qui devient l’extérieur tendu pendant cette opération | Seulement face avant ou face d’aspect de la pièce entière |
| Direction décorative | Signification des flèches de brossage, de texture ou de film | L’assimiler à RD sans confirmation du fournisseur |
2. Relier un schéma de directions à deux cas de pliage
Supposons que RD suive X sur une tôle plane. La ligne A suit Y : elle est donc perpendiculaire à RD. La ligne B suit X : elle est parallèle à RD. Pour les plis droits simples illustrés, les couches extérieures de A s’allongent principalement suivant X, celles de B suivant Y. Le dessin compare uniquement les directions ; il ne fixe ni matériau, ni rayon, ni résultat conforme.
Un matériau laminé peut présenter un comportement plastique différent selon la direction : cette variation s’appelle l’anisotropie. Le taux d’écrouissage peut influencer la dépendance directionnelle d’une bande de cuivre. Une meilleure aptitude au formage dans un sens ne signifie pas que l’autre est impossible à travailler. Appuyez la décision sur les données de la nuance et de l’état réels et sur une vérification représentative de la pièce.
SSAB recommande, lorsque c’est possible, une ligne de pli transversale à RD pour ses aciers spéciaux. Pourtant, sa table de garanties pour les bandes Strenx contient aussi des produits avec la même exigence de rayon intérieur final dans les deux sens. Cette garantie définit également produit, épaisseur et conditions de pliage. « Perpendiculaire à RD est toujours préférable » ne s’applique donc pas à tous les aciers, aluminiums ou alliages de cuivre ; les multiples de rayon d’un acier à haute résistance ne se transposent pas à une tôle mince ordinaire. SSAB : préparation au pliage des aciers spéciaux ; SSAB : garanties et conditions de pliage Strenx.
3. Identifier l’axe décrit par L et T dans le rapport matière
Dans un essai de traction sur tôle, L signifie généralement que l’axe de traction de l’éprouvette est parallèle à RD ; T indique qu’il est perpendiculaire à RD dans le plan de la tôle. La description de RISE emploie des éprouvettes longitudinales, transversales et diagonales par rapport à RD. Il s’agit de directions de prélèvement et de chargement, pas de la ligne de pli d’une pièce. RISE : essai de traction sur tôle d’aluminium.
Dans la figure 1, la traction extérieure principale de A est orientée comme l’axe d’une éprouvette L, alors que la ligne de pli A est perpendiculaire à RD. Cette correspondance sert uniquement à identifier la direction. Un essai de traction uniaxiale n’est pas équivalent à un essai de pliage, et l’allongement ne détermine pas directement un rayon de pliage utilisable sur la pièce.
Pour une table de « pliage longitudinal/transversal », vérifiez si les en-têtes désignent la longueur de l’éprouvette, la direction de traction ou l’axe de pliage. Demander au fournisseur un croquis de RD, de l’éprouvette et de la ligne de pli est souvent plus clair qu’une discussion sur le « grain ». Avant de comparer les tables, harmonisez aussi nuance, état, épaisseur, largeur d’éprouvette, angle, méthode d’essai et critères de surface. Consignez séparément rugosité, peau d’orange et fissures observées. KME : Matériaux cuivreux, page 52, évaluation du pliage.
4. Transmettre la direction pendant le refendage, l’imbrication et la manutention
Établissez la preuve du sens RD de la bobine ou de la tôle mère, puis reportez-la sur les bobines refendues, tôles coupées à longueur, flans et chutes réutilisables. Les marques peuvent être placées sur des marges de fabrication, des étiquettes ou des plans d’imbrication maîtrisés, mais doivent correspondre au matériau réel sans rayer les surfaces critiques ou zones de pliage. L’identifiant du matériau parent indique le lot ; RD indique l’orientation. Les deux ont des fonctions distinctes.
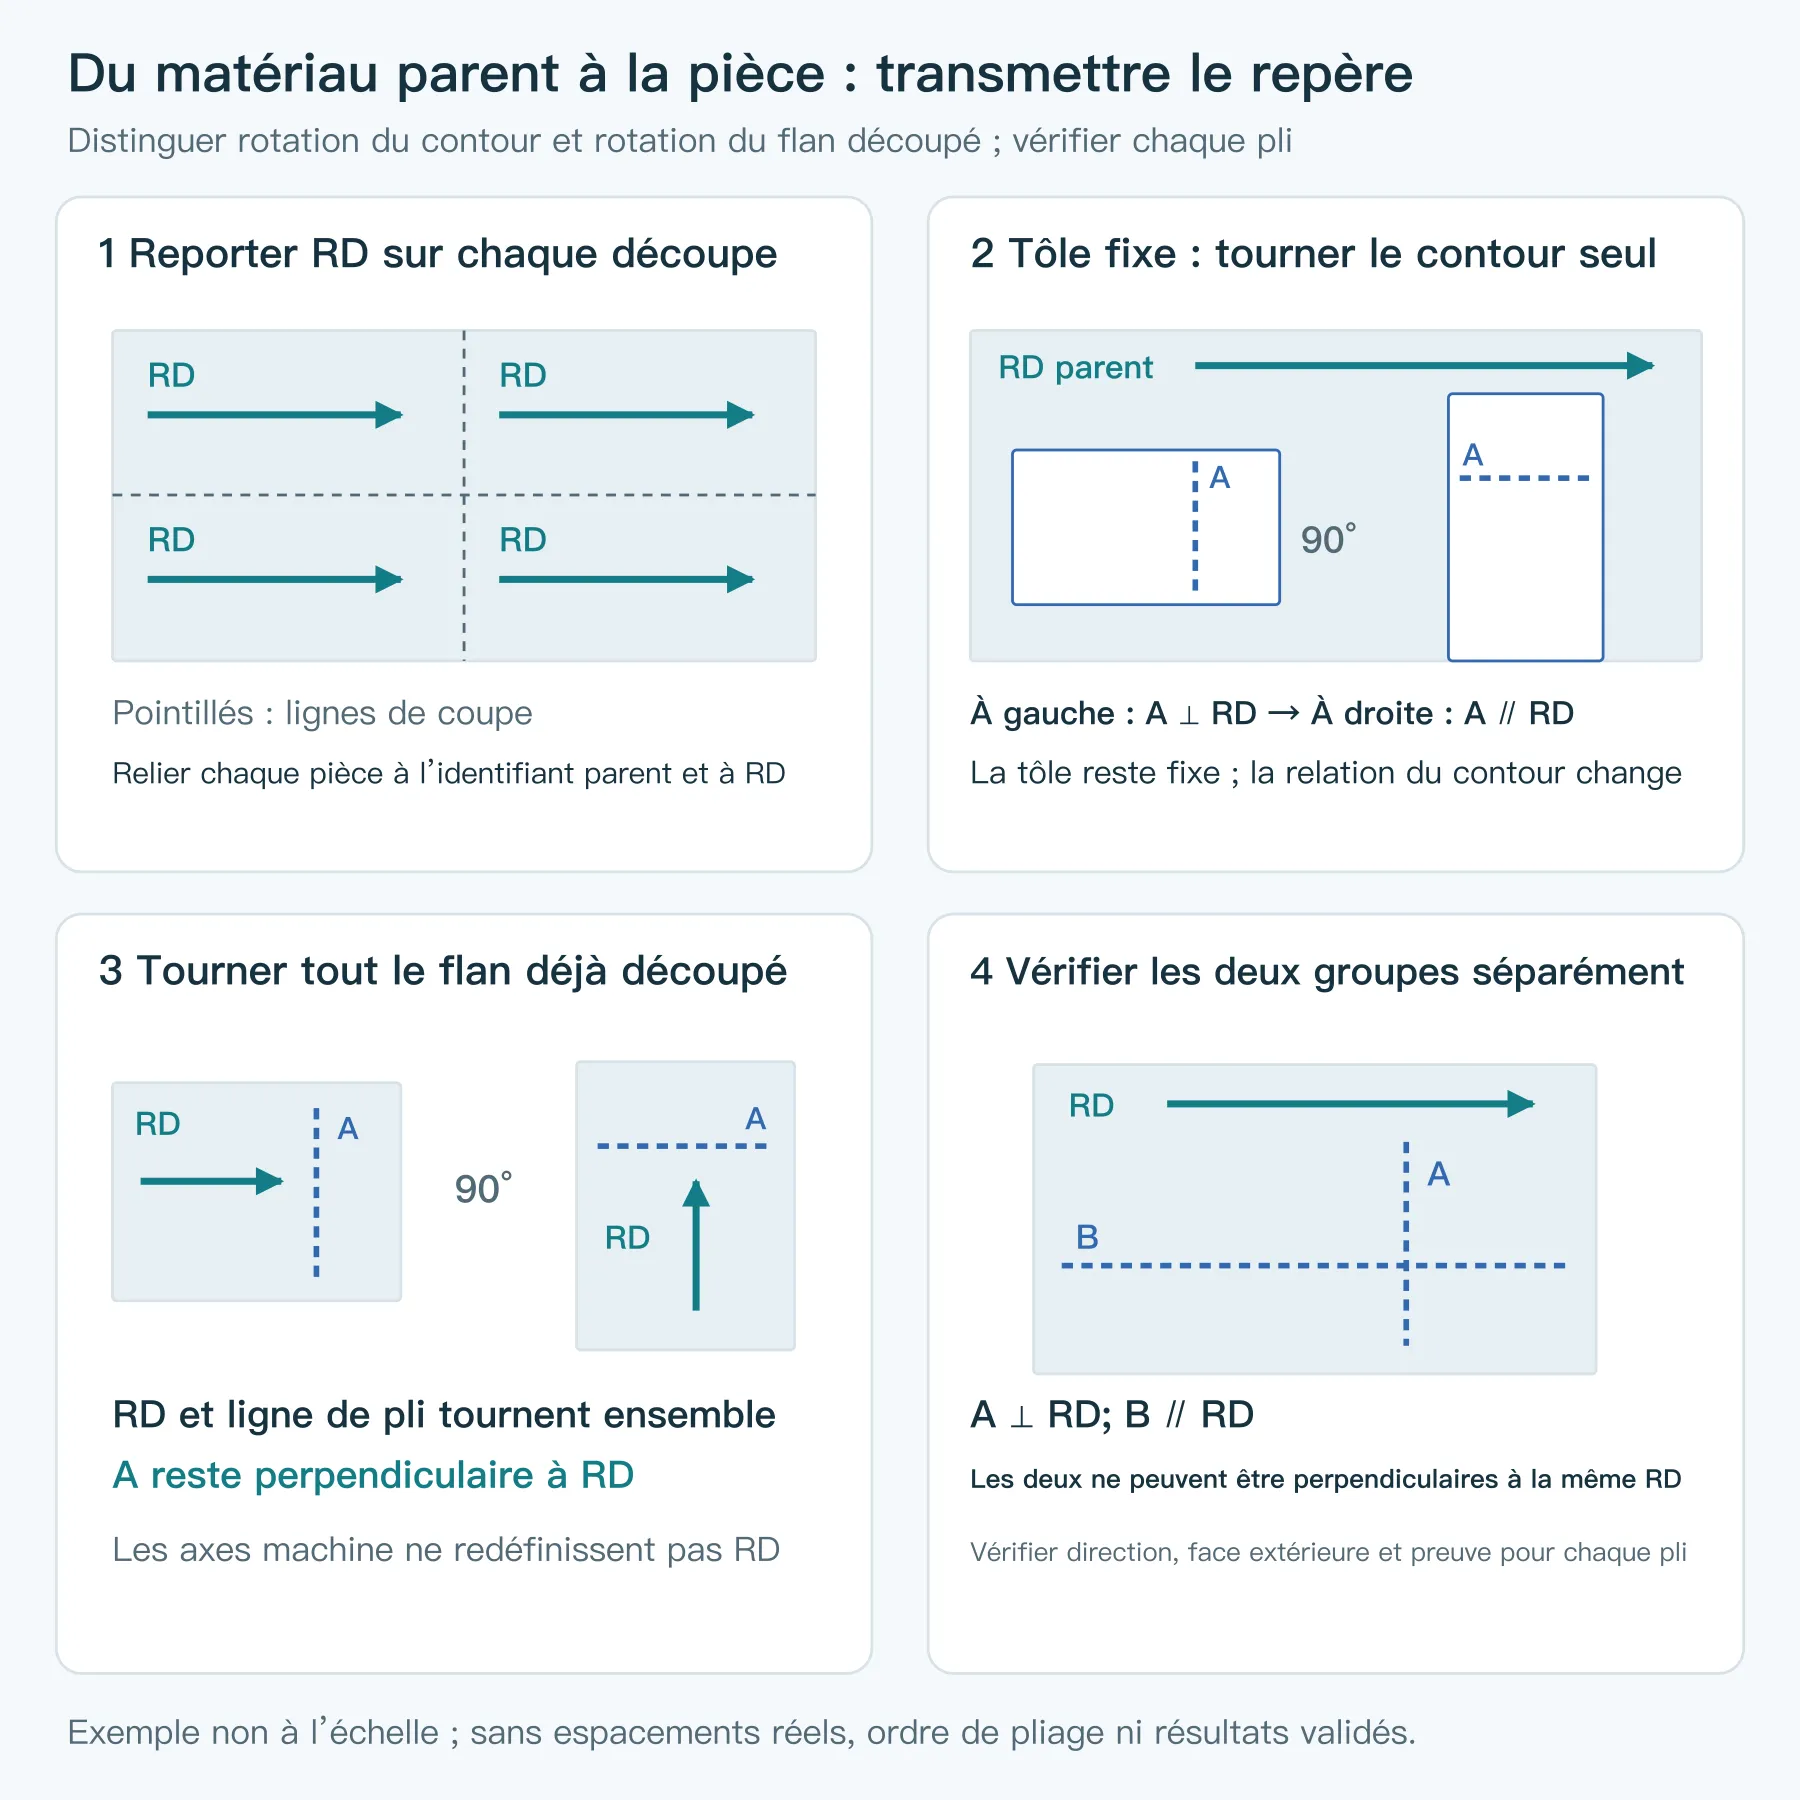
Tourner le contour d’une pièce de 90° sur une tôle mère immobile peut rendre parallèle à RD une ligne de pli auparavant perpendiculaire. Après découpe, tourner tout le flan de 90° fait aussi tourner sa direction matière : l’angle entre ligne de pli et RD reste inchangé. Une nouvelle position de chargement en machine ne justifie pas de redessiner RD suivant l’axe long de la machine.
Si une pièce comporte deux groupes de lignes de pli perpendiculaires entre eux, ils ne peuvent pas être tous deux perpendiculaires à une même RD. Vérifiez-les séparément au lieu d’indiquer « tous les plis en travers du grain ». Une imbrication en diagonale ne fait que modifier les angles ; elle ne prouve pas que les deux groupes seront formables. Si nécessaire, comparez des changements d’état du matériau, de géométrie locale ou de procédé.
| Exemple de directions : RD suivant X | Relation sur le développé | Question pour la revue de fabrication |
|---|---|---|
| Pli A, ligne suivant Y | A perpendiculaire à RD | La surface extérieure et les chants aux deux extrémités sont-ils conformes avec le matériau et l’outillage choisis ? |
| Pli B, ligne suivant X | B parallèle à RD | Dispose-t-on de données matière et d’une vérification représentative pour cette direction ? |
| Tourner tout le contour de 90° sur la tôle mère | A et B échangent leurs relations avec RD | La nouvelle imbrication respecte-t-elle toujours les conditions validées pour chaque pli ? |
Si la direction est inconnue, notez « RD à confirmer » et recherchez les marquages de livraison et relevés de découpe. Longueur de tôle, traces de brossage et flèches du film protecteur ne prouvent pas automatiquement RD. N’utilisez une flèche qu’après avoir confirmé sa définition et sa transmission. Des essais dans deux directions permettent de comparer ce lot, mais le sens le plus facile à plier ne révèle pas à lui seul sa véritable RD.
5. Vérifier si la direction contribue aux fissures
Localisez d’abord l’amorce : milieu de la surface extérieure du pli, chants aux extrémités, bord de trou ou rayure existante. Les dommages de surface, l’état des chants et le réglage des outils influencent aussi la fissuration. Si méthode de découpe, côté bavuré ou lot changent avec la direction, le résultat ne peut pas être attribué uniquement à RD.
Un plan comparable utilise deux groupes d’éprouvettes de géométrie identique, dans un matériau traçable de RD connue, en changeant seulement la relation entre ligne de pli et RD. Gardez constants état, plage d’épaisseur, face orientée, préparation des chants, outillage et réglages de formage. Notez explicitement les écarts inévitables. Convenez à l’avance du nombre d’éprouvettes, de la méthode d’inspection et des critères d’acceptation.
| Champ du relevé comparatif | Groupe A : ligne perpendiculaire à RD | Groupe B : ligne parallèle à RD |
|---|---|---|
| Matériau parent, nuance, état et épaisseur mesurée | Saisir les données réelles | Vérifier la comparabilité |
| Face tendue, méthode de découpe et état des bavures | Saisir les données réelles | Maintenir identiques ou préciser les écarts |
| Outillage, réglages et forme après déchargement | Consigner outils, angle et rayon intérieur mesurés | Consigner les résultats sur la même base |
| Surface extérieure, deux chants d’extrémité et marques existantes | Consigner positions, photos et conditions d’inspection | Inspecter avec la même méthode |
| Résultat et domaine d’application | Compléter selon les critères convenus | Indiquer si cette orientation de pièce est étayée |
Ce tableau est un relevé vierge, sans groupe déclaré conforme à l’avance. Des différences répétées, cohérentes avec l’orientation sous conditions maîtrisées, renforcent l’identification de la direction comme facteur. Si les deux groupes fissurent sur des chants similaires, poursuivez l’examen des chants et du formage local. Même si changer l’orientation élimine les fissures, vérifiez les autres plis et exigences d’assemblage sur la géométrie finale.
6. Conserver l’orientation approuvée pour le lot suivant
Après approbation de l’échantillon, conservez ensemble nuance et état, preuve de RD, révision du développé, rotations d’imbrication autorisées et relevés de vérification de chaque pli critique. Revérifiez ces conditions lors d’un réapprovisionnement, d’un changement de bobine, de l’emploi de chutes ou d’une nouvelle imbrication. Une photo d’un échantillon conforme ne montre pas à elle seule si le prochain lot de flans est orienté de la même façon.
Consultez le guide DFM du pliage de tôle pour le calcul du développé et la géométrie des outils, et le guide des formats de tôle et des devis d’imbrication pour les quantités achetées et le rendement matière selon les formats. Déterminez d’abord comment la pièce peut être positionnée et quelle direction matière correspond à chaque ligne de pli.
Si RD reste inconnue, commencez par un plan, un croquis ou des photos des fissures. Indiquez leur emplacement, le matériau connu et l’usage, et signalez comme à confirmer les informations manquantes sur l’état ou la direction. Examiner un emplacement concret et les conditions de fabrication permet de mieux définir la suite que demander seulement si la tôle a fissuré « dans le grain ».