1. Die Biegelinie zu RD zuordnen, bevor von „längs zur Faser“ die Rede ist
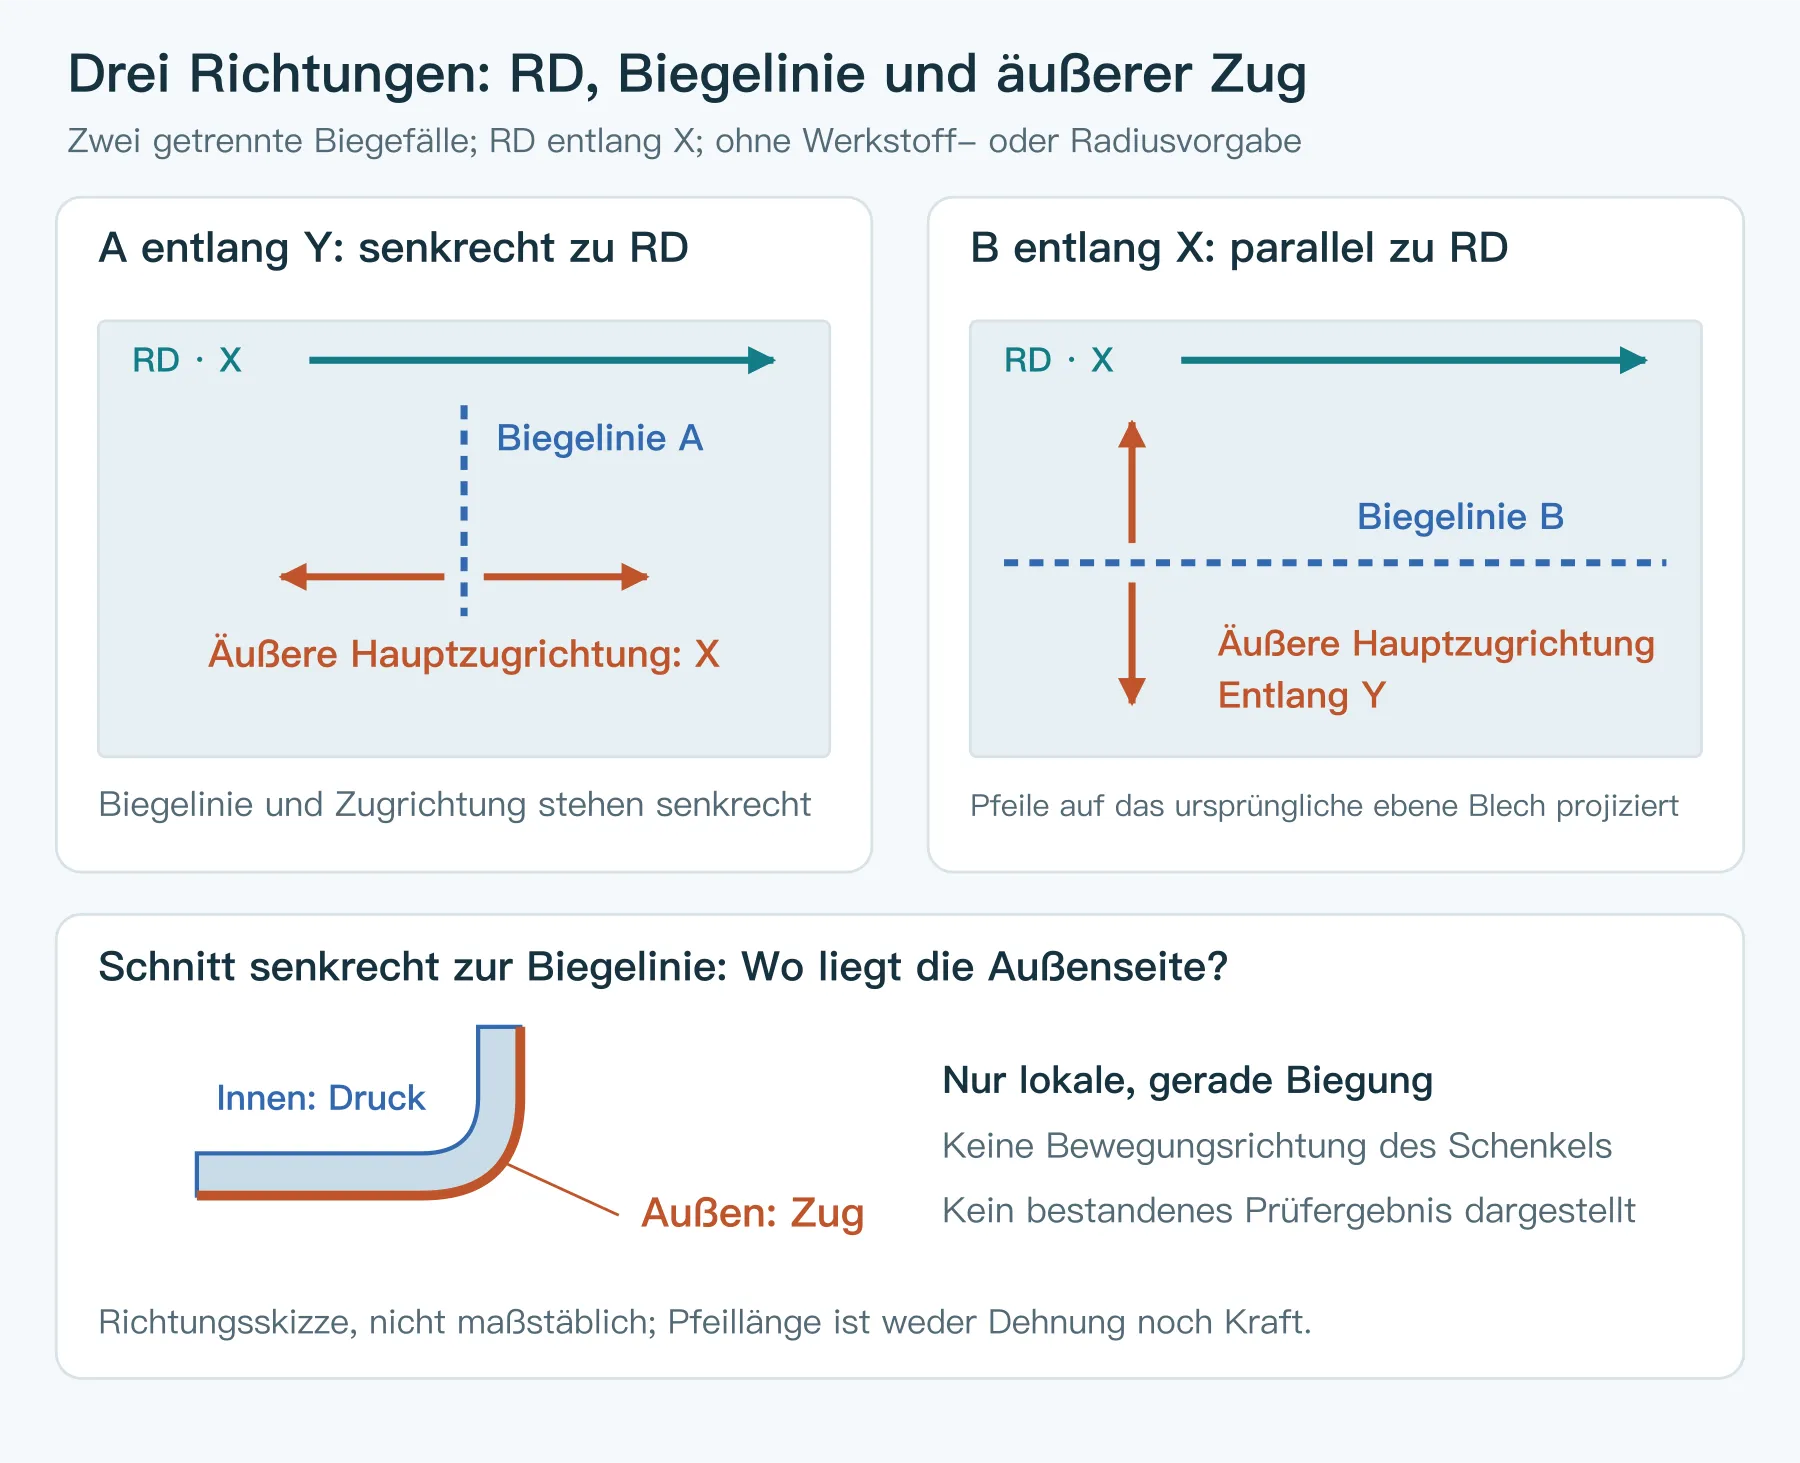
Die Walzrichtung RD ist die Bewegungsrichtung des Werkstoffs beim Walzen. Die Biegelinie markiert die Biegestelle in der Abwicklung und verläuft entlang der Biegeachse. Sie ist nicht mit der Bewegung des aufgerichteten Schenkels gleichzusetzen. Im lokalen Querschnitt einer einfachen geraden Biegung werden die äußeren Schichten gedehnt und die inneren gestaucht. Die hauptsächliche Zugdehnung außen verläuft senkrecht zur Biegelinie.
„Entlang RD biegen“ kann eine Biegelinie entlang RD oder ein Krümmen und Dehnen des Materials entlang RD meinen. Diese Achsen stehen rechtwinklig zueinander. JX Advanced Metals bezeichnet bei Kupferlegierungen eine Biegeachse senkrecht zu RD als Good Way; Materion verwendet in seinen Kupferbandhinweisen longitudinal für seine Good-Way-Richtung. Prüfen Sie bei Daten verschiedener Lieferanten das Richtungsbild und die Prüfdefinition, statt nur ein einzelnes Wort zu übersetzen. JX Advanced Metals: Biegerichtung; Materion: Umformbarkeit von Kupferlegierungsband.
| Zu bestimmende Richtung | Angabe in Zeichnung oder Prüfprotokoll | Kein geeigneter Ersatz |
|---|---|---|
| Walzrichtung des Werkstoffs | RD-Pfeil, seine Grundlage und Kennung des zugehörigen Ausgangsmaterials | Lange Bauteilkante oder Vorschubrichtung der Maschine |
| Jede Biegelinie | Kennung wie A oder B und ihre Beziehung zu RD | Nur „längs“ oder „quer zur Faser biegen“ |
| Außenseite der Biegung | Welche Fläche bei diesem Arbeitsgang zur zugbeanspruchten Außenseite wird | Nur Vorderseite oder Sichtfläche des gesamten Bauteils |
| Dekorative Richtung | Bedeutung von Schliff-, Struktur- oder Folienpfeilen | Ohne Lieferantenbestätigung als RD übernehmen |
2. Ein Richtungsbild zwei Biegefällen zuordnen
Angenommen, RD verläuft auf einem ebenen Blech entlang X. Biegelinie A verläuft entlang Y und damit senkrecht zu RD; Biegelinie B verläuft entlang X und damit parallel zu RD. Bei den dargestellten einfachen geraden Biegungen werden die äußeren Schichten bei A hauptsächlich entlang X und bei B entlang Y gedehnt. Die Darstellung vergleicht nur Richtungen; Werkstoff, Radius und ein bestandenes Prüfergebnis sind nicht vorgegeben.
Gewalzter Werkstoff kann sich in verschiedenen Richtungen unterschiedlich plastisch verformen. Diese Richtungsabhängigkeit heißt Anisotropie. Der Kaltverformungsgrad kann die Richtungsabhängigkeit von Kupferband beeinflussen. Bessere Umformbarkeit in einer Richtung bedeutet nicht, dass die andere überhaupt nicht bearbeitbar ist. Grundlage der Entscheidung sind Daten zur tatsächlichen Sorte und zum Zustand sowie eine bauteilrepräsentative Prüfung.
SSAB empfiehlt für seine Spezialstähle nach Möglichkeit eine Biegelinie quer zu RD. Die Garantietabelle für Strenx-Band enthält jedoch auch Produkte mit gleichen Anforderungen an den fertigen Innenradius in beiden Richtungen. Die Garantie legt außerdem Produkt, Dicke und Biegebedingungen fest. „Senkrecht zu RD ist immer besser“ gilt daher nicht für jeden Stahl und jede Aluminium- oder Kupferlegierung. Auch Radiusvielfache eines hochfesten Stahls lassen sich nicht auf gewöhnliches Feinblech übertragen. SSAB: Spezialstähle zum Biegen vorbereiten; SSAB: Strenx-Biegegarantien und Bedingungen.
3. Klären, welche Achse L und T im Werkstoffbericht beschreiben
Beim Zugversuch an Blech bedeutet L üblicherweise, dass die Zugprobenachse parallel zu RD verläuft. T bezeichnet eine Achse senkrecht zu RD in der Blechebene. RISE beschreibt Längs-, Quer- und Diagonalproben relativ zu RD. Das sind Entnahme- und Belastungsrichtungen, nicht die Richtung der Biegelinie eines Bauteils. RISE: Zugversuch an Aluminiumblech.
In Abbildung 1 stimmt die hauptsächliche äußere Zugrichtung bei A mit der Achse einer L-Zugprobe überein, obwohl Biegelinie A selbst senkrecht zu RD liegt. Diese Zuordnung beschreibt nur die Richtung. Ein einachsiger Zugversuch ist kein gleichwertiger Biegeversuch, und die Bruchdehnung bestimmt nicht unmittelbar einen nutzbaren Biegeradius für das Bauteil.
Klären Sie bei einer Tabelle zum „Längs-/Querbiegen“, ob die Überschriften die Probenlängsachse, die Zugrichtung oder die Biegeachse bezeichnen. Eine Lieferantenskizze mit RD, Probe und Biegelinie ist oft eindeutiger als die Diskussion über „Faserrichtung“. Gleichen Sie vor dem Tabellenvergleich auch Sorte, Zustand, Dicke, Probenbreite, Biegewinkel, Prüfverfahren und Oberflächenkriterien ab. Rauheit, Orangenhaut und beobachtete Risse sind getrennt zu erfassen. KME: Kupferwerkstoffe, Seite 52, Biegebewertung.
4. Die Richtung beim Spalten, Schachteln und Umsetzen weitergeben
Belegen Sie zunächst RD des Ausgangscoils oder Ausgangsblechs. Übertragen Sie die Richtung anschließend auf Spaltband, abgelängte Tafeln, Zuschnitte und wiederverwendbare Reststücke. Markierungen können auf Bearbeitungszugaben, Etiketten oder gelenkten Schachtelzeichnungen stehen, müssen aber zum tatsächlichen Material passen und dürfen kritische Oberflächen oder Biegezonen nicht verkratzen. Die Ausgangsmaterialkennung nennt die Charge, RD die Orientierung. Beide Angaben erfüllen unterschiedliche Aufgaben.
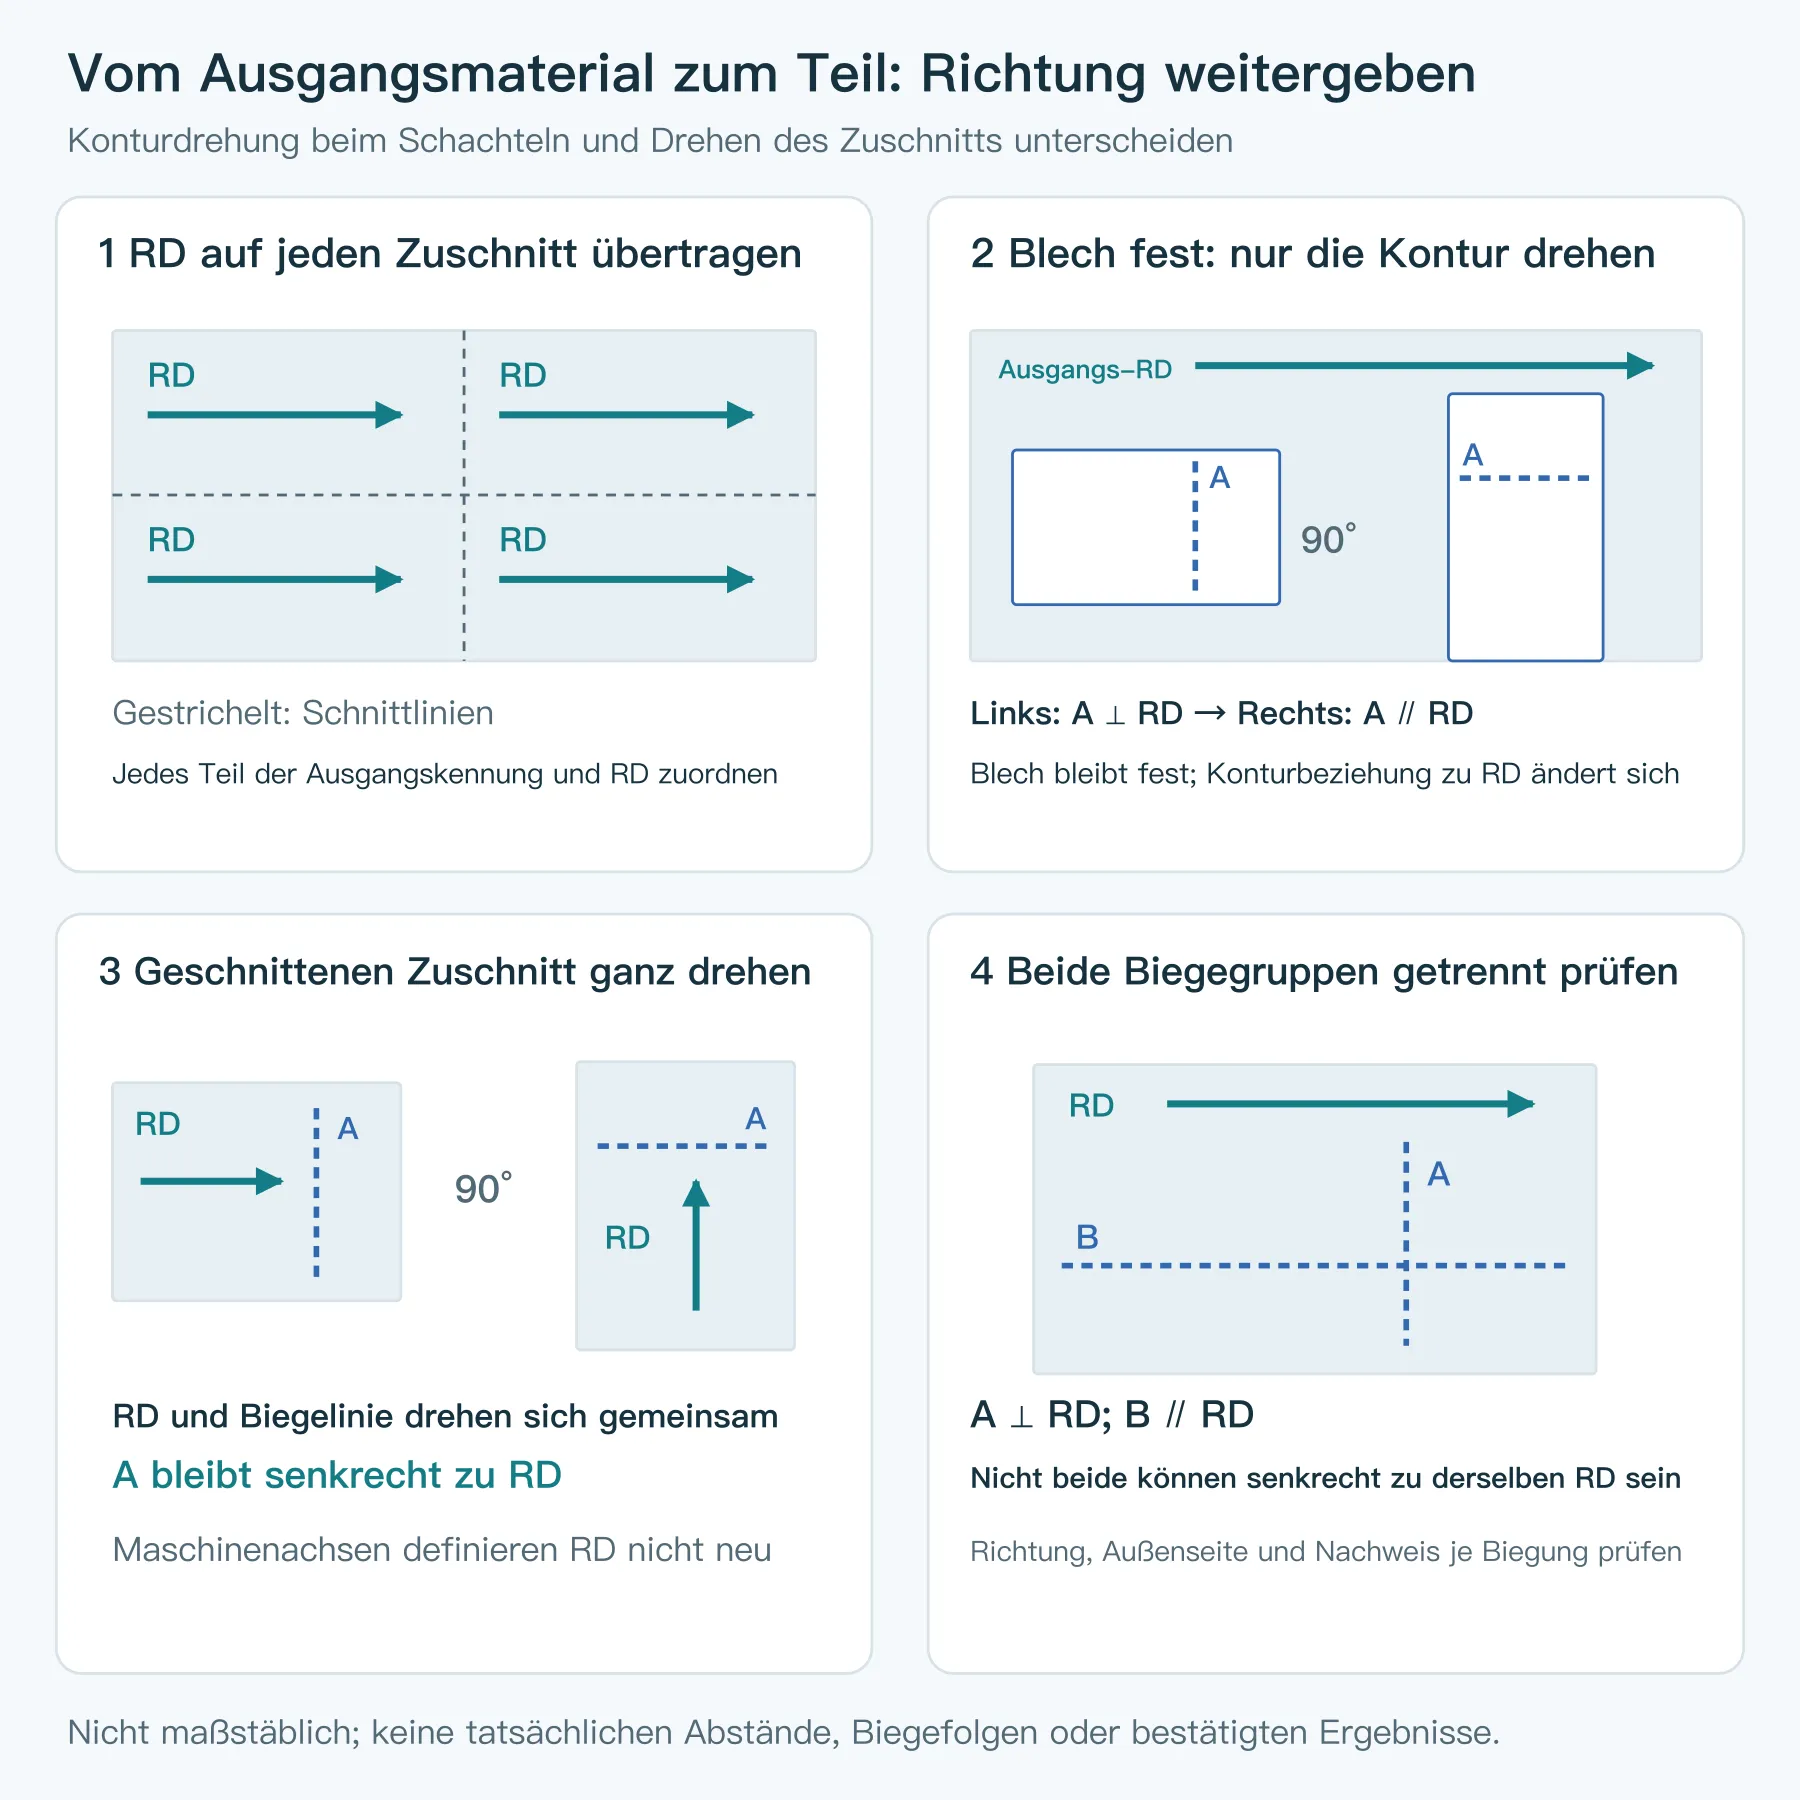
Wird die Bauteilkontur auf einem festliegenden Ausgangsblech um 90° gedreht, kann eine zuvor zu RD senkrechte Biegelinie parallel dazu werden. Wird der bereits geschnittene Zuschnitt insgesamt um 90° gedreht, dreht sich seine Materialrichtung mit; der Winkel zwischen Biegelinie und RD bleibt gleich. Eine andere Einlegeposition an der Maschine rechtfertigt keinen neuen RD-Pfeil entlang der Maschinenlängsachse.
Hat ein Bauteil zwei rechtwinklig zueinander verlaufende Gruppen von Biegelinien, können nicht beide Gruppen senkrecht zu derselben RD sein. Prüfen Sie sie getrennt, statt für das ganze Bauteil „alle Biegungen quer zur Faser“ anzugeben. Eine diagonale Schachtelung ändert nur die Winkel und beweist nicht, dass beide Gruppen erfolgreich umgeformt werden können. Vergleichen Sie bei Bedarf Änderungen an Werkstoffzustand, lokaler Geometrie oder Verfahren.
| Richtungsbeispiel: RD entlang X | Beziehung in der Abwicklung | Frage für die Verfahrensprüfung |
|---|---|---|
| Biegung A, Linie entlang Y | A senkrecht zu RD | Erfüllen Außenseite und Schnittkanten an beiden Enden mit dem gewählten Werkstoff und Werkzeug die Anforderungen? |
| Biegung B, Linie entlang X | B parallel zu RD | Liegen Werkstoffnachweise und eine repräsentative Prüfung für diese Richtung vor? |
| Gesamte Kontur auf dem Ausgangsblech um 90° drehen | A und B tauschen ihre Beziehungen zu RD | Erfüllt die neue Schachtelung weiterhin die bestätigten Bedingungen jeder Biegung? |
Ist die Richtung unbekannt, dokumentieren Sie „RD noch zu bestätigen“ und verfolgen Sie Lieferkennzeichnungen und Schnittaufzeichnungen. Blechlänge, Schliffspuren und Schutzfolienpfeile belegen RD nicht automatisch. Verwenden Sie einen Pfeil erst, wenn seine Bedeutung und Weitergabe geklärt sind. Versuche in zwei Richtungen können das Verhalten dieser Charge vergleichen; allein aus der leichter biegbaren Richtung lässt sich die tatsächliche RD nicht ableiten.
5. Prüfen, ob die Richtung zur Rissbildung beiträgt
Bestimmen Sie zuerst den Rissbeginn: Mitte der Biegeaußenseite, Schnittkante an einem Ende, Lochkante oder vorhandener Kratzer. Oberflächenschäden, Kantenqualität und Werkzeugeinstellung beeinflussen die Rissbildung ebenfalls. Ändern sich mit der Richtung auch Schnittverfahren, Gratseite oder Materialcharge, lässt sich das Ergebnis nicht allein RD zuschreiben.
Ein vergleichbarer Prüfplan verwendet zwei geometrisch gleiche Probengruppen aus rückverfolgbarem Material mit bekannter RD. Nur die Beziehung zwischen Biegelinie und RD wird verändert. Halten Sie Zustand, Dickenbereich, Flächenorientierung, Kantenvorbereitung, Werkzeuge und Umformeinstellungen konstant. Dokumentieren Sie Abweichungen, wenn gleiche Bedingungen nicht möglich sind. Vereinbaren Sie Probenzahl, Prüfverfahren und Annahmekriterien vorher.
| Vergleichsangabe | Gruppe A: Linie senkrecht zu RD | Gruppe B: Linie parallel zu RD |
|---|---|---|
| Ausgangsmaterial, Sorte, Zustand und gemessene Dicke | Tatsächliche Angaben eintragen | Vergleichbarkeit prüfen |
| Zugseite, Schnittverfahren und Gratzustand | Tatsächliche Angaben eintragen | Gleich halten oder Unterschiede angeben |
| Werkzeuge, Biegeeinstellungen und Form nach Entlastung | Werkzeuge, gemessenen Winkel und Innenradius dokumentieren | Ergebnisse auf gleicher Grundlage erfassen |
| Biegeaußenseite, beide Endkanten und vorhandene Spuren | Positionen, Fotos und Prüfbedingungen dokumentieren | Mit demselben Verfahren prüfen |
| Ergebnis und Geltungsbereich | Nach vereinbarten Kriterien ausfüllen | Angeben, ob diese Bauteilorientierung gestützt wird |
Dies ist ein leeres Protokoll, keine vorweggenommene Freigabe einer Gruppe. Wiederholte, zur Orientierung passende Unterschiede unter kontrollierten Bedingungen stärken die Grundlage, die Richtung als Einflussgröße zu benennen. Reißen beide Gruppen an ähnlichen Schnittkanten, sind Kanten und lokale Umformbedingungen weiter zu untersuchen. Auch wenn eine andere Orientierung die Risse beseitigt, müssen weitere Biegungen und Montageanforderungen an der fertigen Geometrie geprüft werden.
6. Die freigegebene Orientierung in die nächste Charge übernehmen
Bewahren Sie nach der Musterfreigabe Sorte und Zustand, RD-Nachweis, Abwicklungsrevision, zulässige Schachteldrehungen und Prüfaufzeichnungen jeder kritischen Biegung gemeinsam auf. Prüfen Sie diese Bedingungen bei Nachbeschaffung, Coilwechsel, Reststücknutzung oder geänderter Schachtelung erneut. Ein Foto eines konformen Musters allein zeigt nicht, ob die nächste Zuschnittcharge dieselbe Orientierung hat.
Nutzen Sie den DFM-Leitfaden zum Blechbiegen für Abwicklungsberechnung und Werkzeuggeometrie sowie den Leitfaden zu Blechformaten und Schachtelkalkulation für Einkaufsmenge und Materialausnutzung verschiedener Formate. Zuerst ist festzulegen, wie das Bauteil angeordnet werden darf und welche Materialrichtung zu jeder Biegelinie gehört.
Ist RD noch nicht bestätigt, reichen zunächst Zeichnung, Skizze oder Rissfotos. Markieren Sie die Rissstelle, den bekannten Werkstoff und die Anwendung und kennzeichnen Sie fehlende Zustands- oder Richtungsangaben als offen. Eine konkrete Stelle zusammen mit den Prozessbedingungen zu prüfen führt eher zum nächsten Schritt als die bloße Frage, ob das Blech „längs zur Faser“ gerissen ist.