1. 「順目」と呼ぶ前に、曲げ線とRDの関係を明記する
圧延方向RDは、圧延加工時に材料が進む方向です。曲げ線は展開図上の曲げ位置を示し、曲げ軸に沿っています。フランジが立ち上がる際の運動方向とは異なります。単純な直線曲げの局所断面では、外側の層に引張り、内側の層に圧縮が生じます。外側の主な引張伸びは曲げ線に直角です。
「RDに沿って曲げる」は、曲げ線がRDに沿うことと、材料がRDに沿って曲がり伸びることの両方に受け取れます。この両軸は直角です。JX金属は銅合金の曲げ軸がRDに直角の場合をGood Wayと呼び、Materionの銅合金条の資料はGood Wayの方向にlongitudinalという語を用います。異なる供給元の表を読むときは、単語の訳だけで判断せず、方向図と試験上の定義を確認します。JX金属:曲げ方向;Materion:銅合金条の成形性。
| 確認する方向 | 図面や記録に記す内容 | 代用できない情報 |
|---|---|---|
| 材料の圧延方向 | RD矢印、その根拠、対応する母材番号 | 部品の長辺や機械の送り方向 |
| 各曲げ線 | A、Bなどの識別記号とRDとの関係 | 「順目曲げ」「逆目曲げ」という言葉だけ |
| 曲げの外側 | その工程で引張りを受ける外側になる面 | 部品全体の表面や意匠面という指定だけ |
| 意匠上の方向 | ヘアライン、模様、保護フィルム矢印の意味 | 供給元の確認なしにRDとみなすこと |
2. 方向図を二つの曲げ条件に対応させる
平板のRDがX方向だとします。曲げ線AはY方向なのでRDに直角、曲げ線BはX方向なのでRDに平行です。図の単純な直線曲げでは、Aの外層は主にX方向、Bの外層は主にY方向に伸びます。比較しているのは方向関係であり、材種、半径、合格結果を指定した図ではありません。
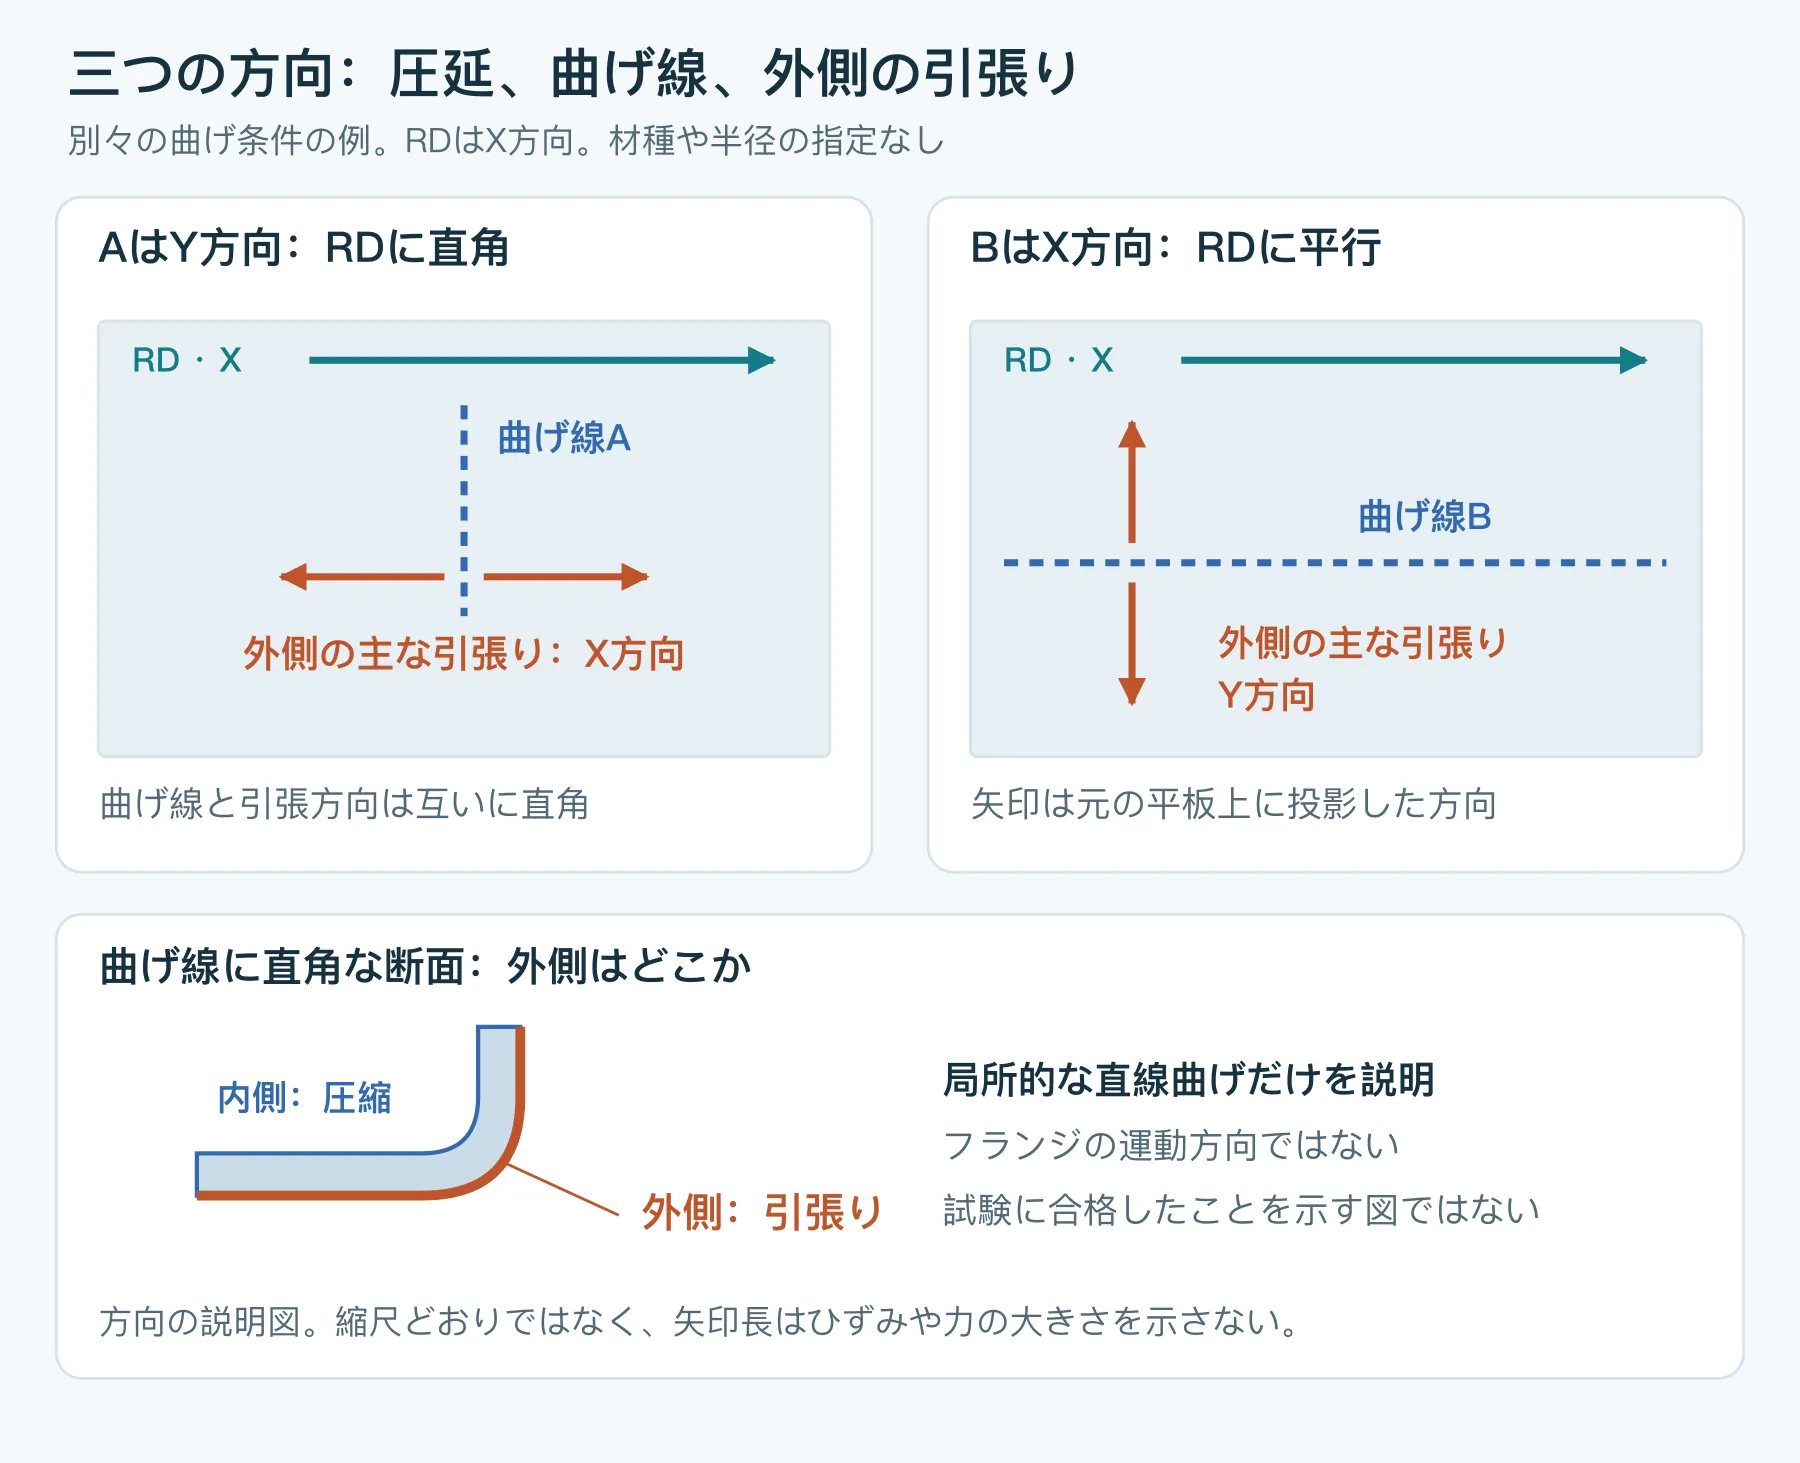
圧延材は、方向によって塑性変形の挙動が異なる場合があり、この方向差を異方性と呼びます。銅合金条では冷間加工の程度が方向差に影響することがあります。ある方向の成形性がよいからといって、他方がまったく加工できないわけではありません。実際の材種と調質のデータ、および部品条件を代表する検証に基づいて判断します。
SSABは自社の特殊鋼について、可能なら曲げ線をRDに直角にするよう推奨しています。一方、Strenx帯材の保証表には、両方向で最終内半径の要求値が同じ製品もあります。保証には製品、板厚、曲げ条件の指定もあります。したがって「RDに直角なら必ず有利」とすべての鋼、アルミニウム、銅合金に一般化できず、高強度鋼の半径倍率を一般的な薄板に流用することもできません。SSAB:特殊鋼の曲げ準備;SSAB:Strenxの曲げ保証と条件。
3. 材料報告書のL、Tがどの軸を示すかを確認する
板材の引張試験では、通常Lは試験片の引張軸がRDに平行、Tは板面内でRDに直角であることを意味します。RISEの板材試験の説明では、RDに対して長手方向、横方向、斜め方向の試験片を使用しています。これは採取方向と負荷方向であり、部品の曲げ線方向ではありません。RISE:アルミニウム板の引張試験。
図1では、Aの外側の主な引張方向はL引張試験片の軸と一致しますが、曲げ線A自体はRDに直角です。この対応は方向を識別するためのものです。単軸引張試験と曲げ試験が同等という意味ではなく、伸びの値から部品に使える曲げ半径が直接決まるわけでもありません。
「縦方向/横方向曲げ」の表では、見出しが試験片の長手軸、引張方向、曲げ軸のどれを指すかを確認します。RD、試験片、曲げ線を供給元に小図で示してもらう方が、「目の方向」という言葉の説明より明確です。表を比較する前に、材種、調質、板厚、試験片幅、曲げ角度、試験方法、表面判定基準もそろえます。粗れ、オレンジピール、観察された割れは別々に記録します。KME:銅材料ハンドブック、52ページ、曲げ評価。
4. スリット、ネスティング、持ち替えでも方向を引き継ぐ
母コイルや母板のRDの根拠を確認し、スリットコイル、定尺板、ブランク、再利用する残材へ引き継ぎます。表示は加工余白、ラベル、管理された配置図に記せますが、現物と対応させ、重要面や曲げ部に傷をつけない方法を選びます。母材番号はどのロット由来かを、RDはどちら向きかを示し、それぞれ役割が異なります。
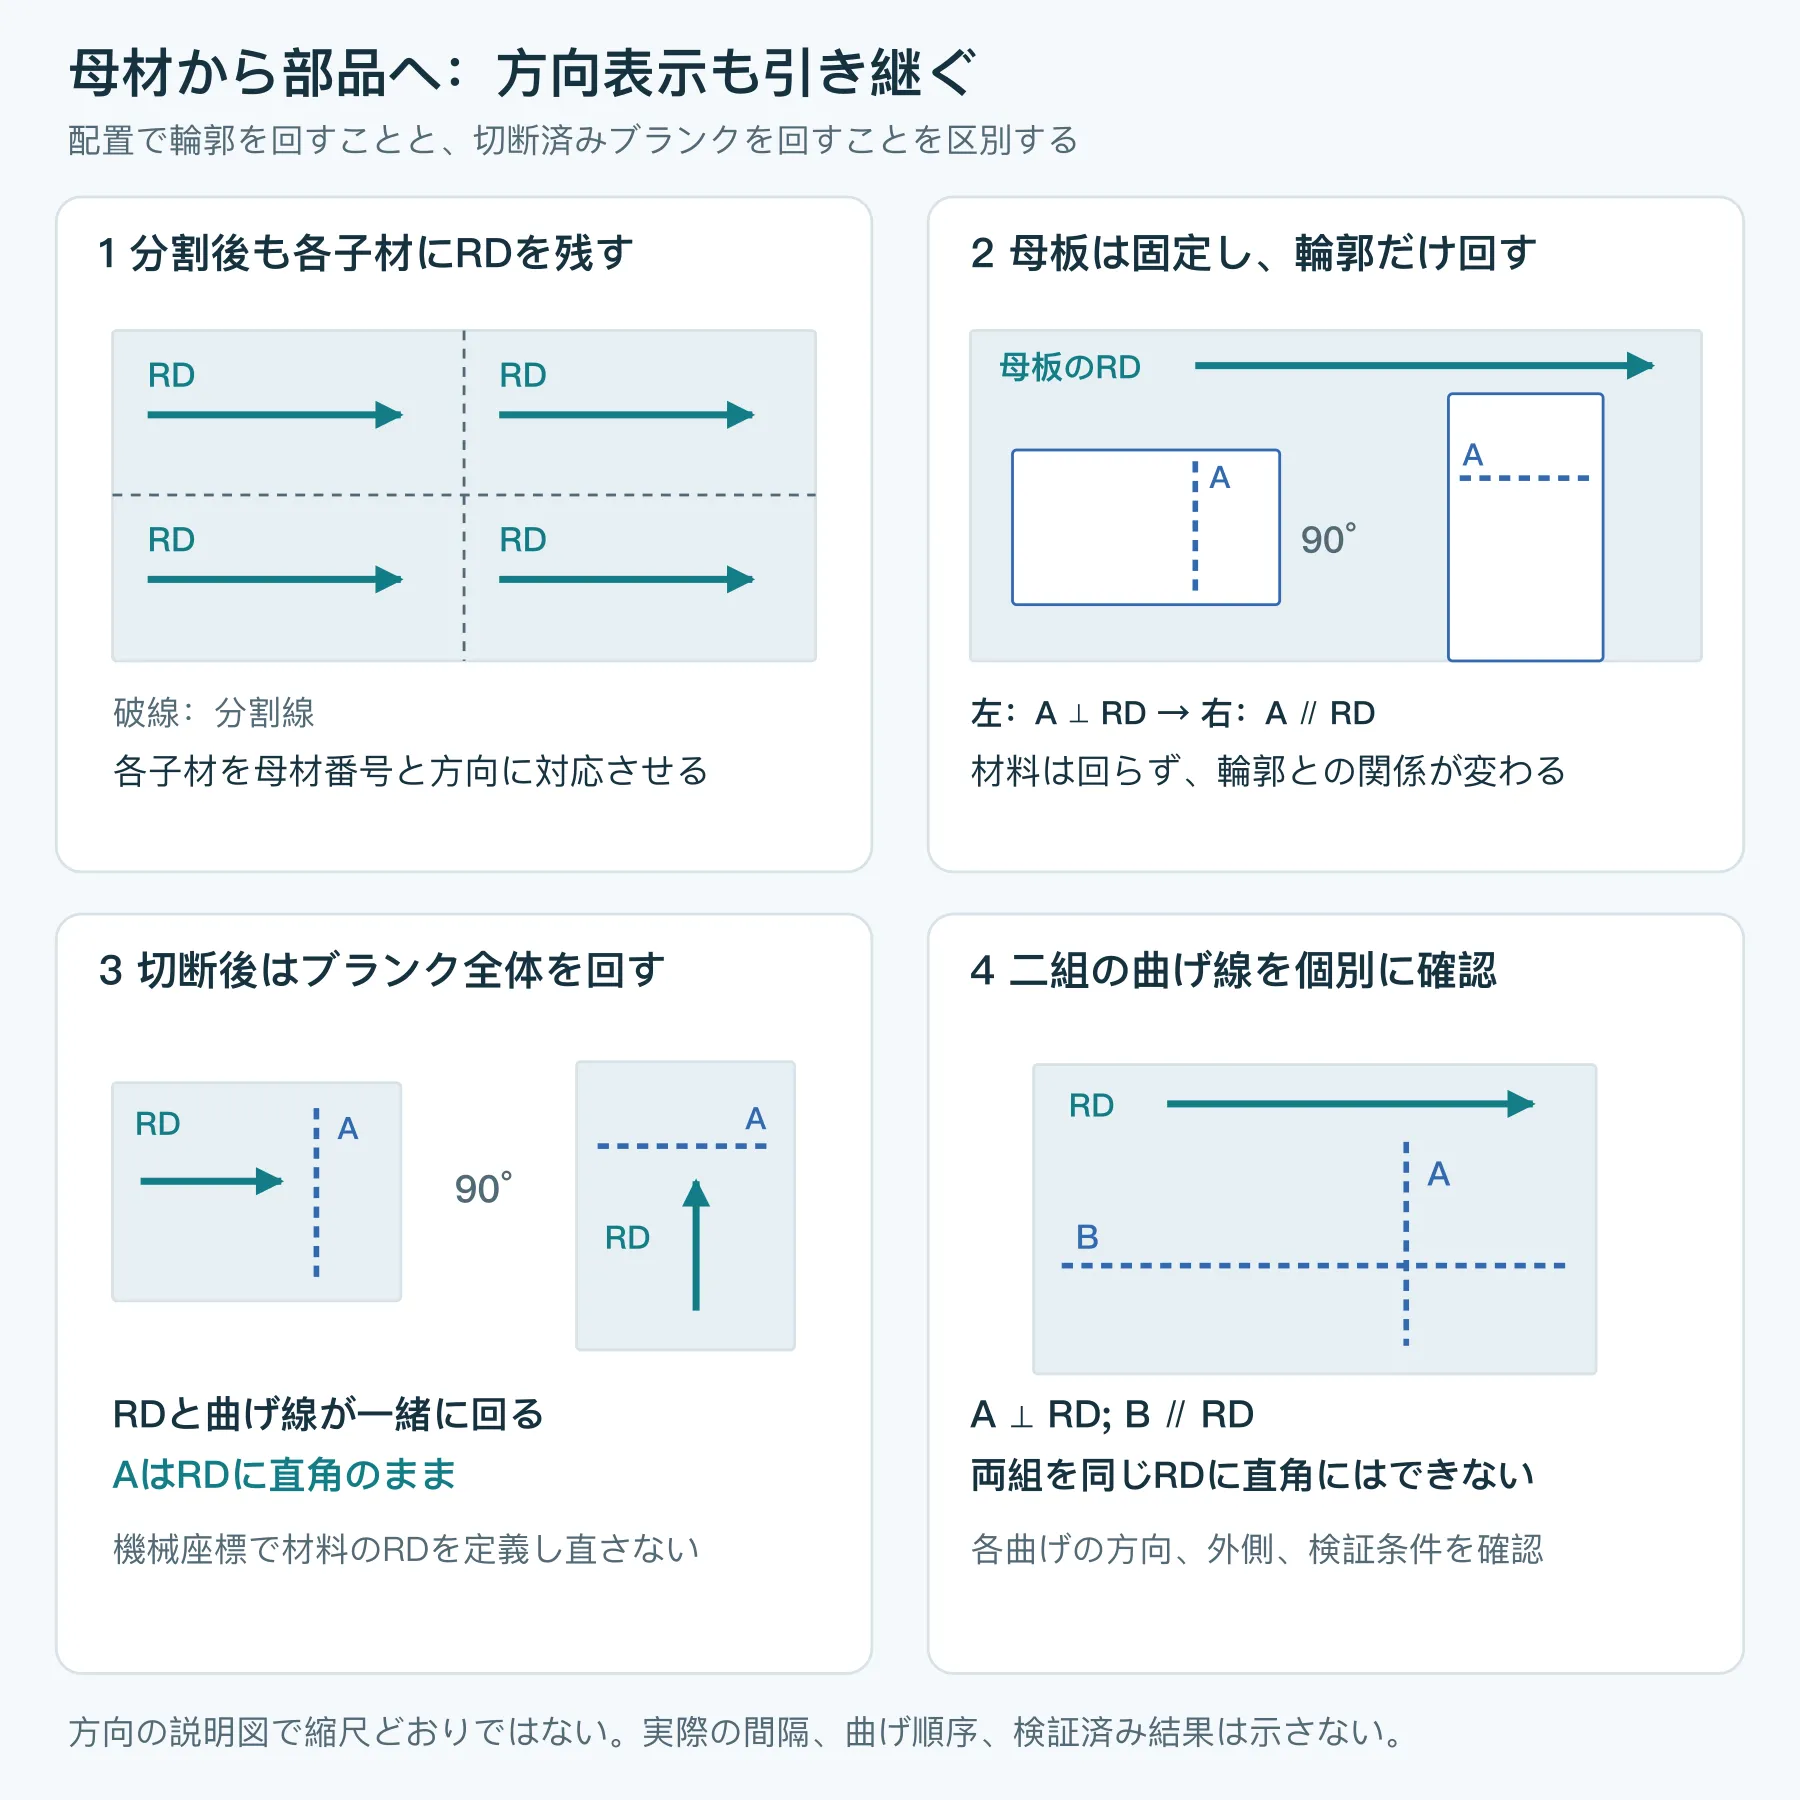
固定した母板上で部品輪郭を90°回すと、RDに直角だった曲げ線が平行になる場合があります。切断後にブランク全体を90°回した場合は、材料方向も一緒に回るため、曲げ線とRDの角度は変わりません。機械への置き方が変わったからといって、機械の長手方向に新しいRD矢印を描いてはいけません。
同じ部品に互いに直角の曲げ線群がある場合、両方を同じRDに直角にはできません。部品全体に「すべて横方向曲げ」と書くのではなく、それぞれ確認します。斜め配置も各線の角度を変えるだけで、両方が成形できることの証明にはなりません。必要なら調質、局所形状、工程の変更を比較します。
| 方向の例:RDはX方向 | 展開図上の関係 | 工程検討で確認する事項 |
|---|---|---|
| 曲げA、線はY方向 | AはRDに直角 | 選定した材料と工具で、外側表面と両端の切断端面が要求を満たすか? |
| 曲げB、線はX方向 | BはRDに平行 | この方向の材料データと、代表性のある検証があるか? |
| 母板上で輪郭全体を90°回す | AとBのRDに対する関係が入れ替わる | 新しい配置でも、各曲げの確認済み条件を満たすか? |
方向が不明なら「RD要確認」と記録し、納入時の表示や分割記録をたどります。板の長さ、ヘアライン、保護フィルムの矢印だけでRDを判断することはできません。矢印の定義と引継ぎが確認できてから使用します。二方向の試し曲げはそのロットの挙動比較に役立ちますが、曲げやすい方向だけから本来のRDを逆算することはできません。
5. 割れに方向が影響しているかを確認する
まず割れの起点を特定します。曲げ外側の中央、両端の切断端面、穴縁、既存の傷のどこでしょうか。表面損傷、端面状態、工具設定も割れに影響します。向きと同時に切断方法、ばり面、材料ロットも変えた場合、結果をRDだけに帰することはできません。
比較できる確認計画の一例は、RDが既知で追跡可能な材料から同一形状の二群の試験片を作り、曲げ線とRDの関係だけを変える方法です。調質、板厚範囲、表面の向き、端面処理、工具、成形設定をそろえ、そろえられない差は明記します。試験片数、検査方法、合否基準は事前に合意します。
| 比較記録の項目 | A群:曲げ線がRDに直角 | B群:曲げ線がRDに平行 |
|---|---|---|
| 母材、材種、調質、実測板厚 | 実際の記録を記入 | 比較可能か確認 |
| 引張側の面、切断方法、ばり状態 | 実際の記録を記入 | 同じ条件を保つか、差を記載 |
| 工具、曲げ設定、除荷後の形状 | 工具、実測角度、実測内半径を記録 | 同じ基準で結果を記録 |
| 曲げ外側、両端の端面、既存の表面痕 | 位置、写真、検査条件を記録 | 同じ方法で検査 |
| 結果と適用範囲 | 合意した基準に従って記入 | この部品方向を裏付けるか明記 |
これは記入用の様式で、どちらが合格するかをあらかじめ決めた表ではありません。条件をそろえたうえで方向に対応する差が繰り返し現れると、方向を影響因子とする根拠が強まります。両群とも同様の端面から割れるなら、端面と局所成形条件を続けて調べます。向きを変えて割れがなくなっても、完成形状で他の曲げや組立要求を確認する必要があります。
6. 承認した方向を次の材料ロットにも引き継ぐ
サンプル承認後は、材種と調質、RDの根拠、展開図の版、許容する配置回転、重要な各曲げの検証記録をまとめて保存します。補充、コイル交換、残材使用、配置変更の際に条件を再確認します。合格サンプルの写真だけでは、次のブランクロットが同じ向きかどうかは分かりません。
展開計算と工具形状は板金曲げDFMガイド、板サイズ別の購入量と材料利用率は鋼板サイズとネスティング見積りガイドで確認できます。まず固定すべき条件は、部品をどの向きに配置してよいか、各曲げ線がどの材料方向に対応するかです。
RDがまだ不明でも、部品図、スケッチ、割れの写真から検討を始められます。割れ位置、判明している材料、用途を示し、不明な調質や方向は要確認と記してください。「順目だから割れたのか」とだけ問うより、具体的な位置と加工条件を確認する方が次の調査につながります。