1. Defina la relación de la línea de pliegue con RD antes de hablar de «fibra»
La dirección de laminación, RD, es la dirección de avance del material durante el laminado. La línea de pliegue marca su posición en el desarrollo y sigue el eje de plegado; no es el movimiento de la pestaña al levantarse. En una sección local de un pliegue recto sencillo, las capas exteriores están en tracción y las interiores en compresión. El alargamiento principal de la cara exterior es perpendicular a la línea de pliegue.
«Plegar siguiendo RD» puede significar una línea de pliegue paralela a RD o un material curvado y estirado en dirección RD. Esos ejes difieren en un ángulo recto. JX Advanced Metals llama Good Way al plegado de una aleación de cobre cuyo eje es perpendicular a RD; Materion emplea longitudinal para su dirección Good Way en fleje de cobre. Al leer datos de distintos proveedores, compruebe el esquema y la definición del ensayo, sin limitarse a traducir una palabra. JX Advanced Metals: dirección de plegado; Materion: conformabilidad del fleje de aleación de cobre.
| Dirección que debe identificarse | Qué indicar en el plano o registro | Qué no puede sustituirla |
|---|---|---|
| Dirección de laminación del material | Flecha RD, su procedencia e identificación del material de origen | Borde largo de la pieza o avance de la máquina |
| Cada línea de pliegue | Identificador como A o B y su relación con RD | Solo «a favor de fibra» o «a través de fibra» |
| Cara exterior del pliegue | Qué cara queda por fuera, sometida a tracción, en esa operación | Solo la cara frontal o estética de toda la pieza |
| Dirección decorativa | Significado de las flechas de cepillado, textura o película | Considerarla RD sin confirmación del proveedor |
2. Relacione un esquema de direcciones con dos casos de plegado
Suponga que RD sigue X en una chapa plana. La línea A sigue Y y, por tanto, es perpendicular a RD; la línea B sigue X y es paralela a RD. En los pliegues rectos sencillos mostrados, las capas exteriores de A se alargan principalmente en X y las de B en Y. El esquema solo compara direcciones; no especifica material, radio ni resultado conforme.
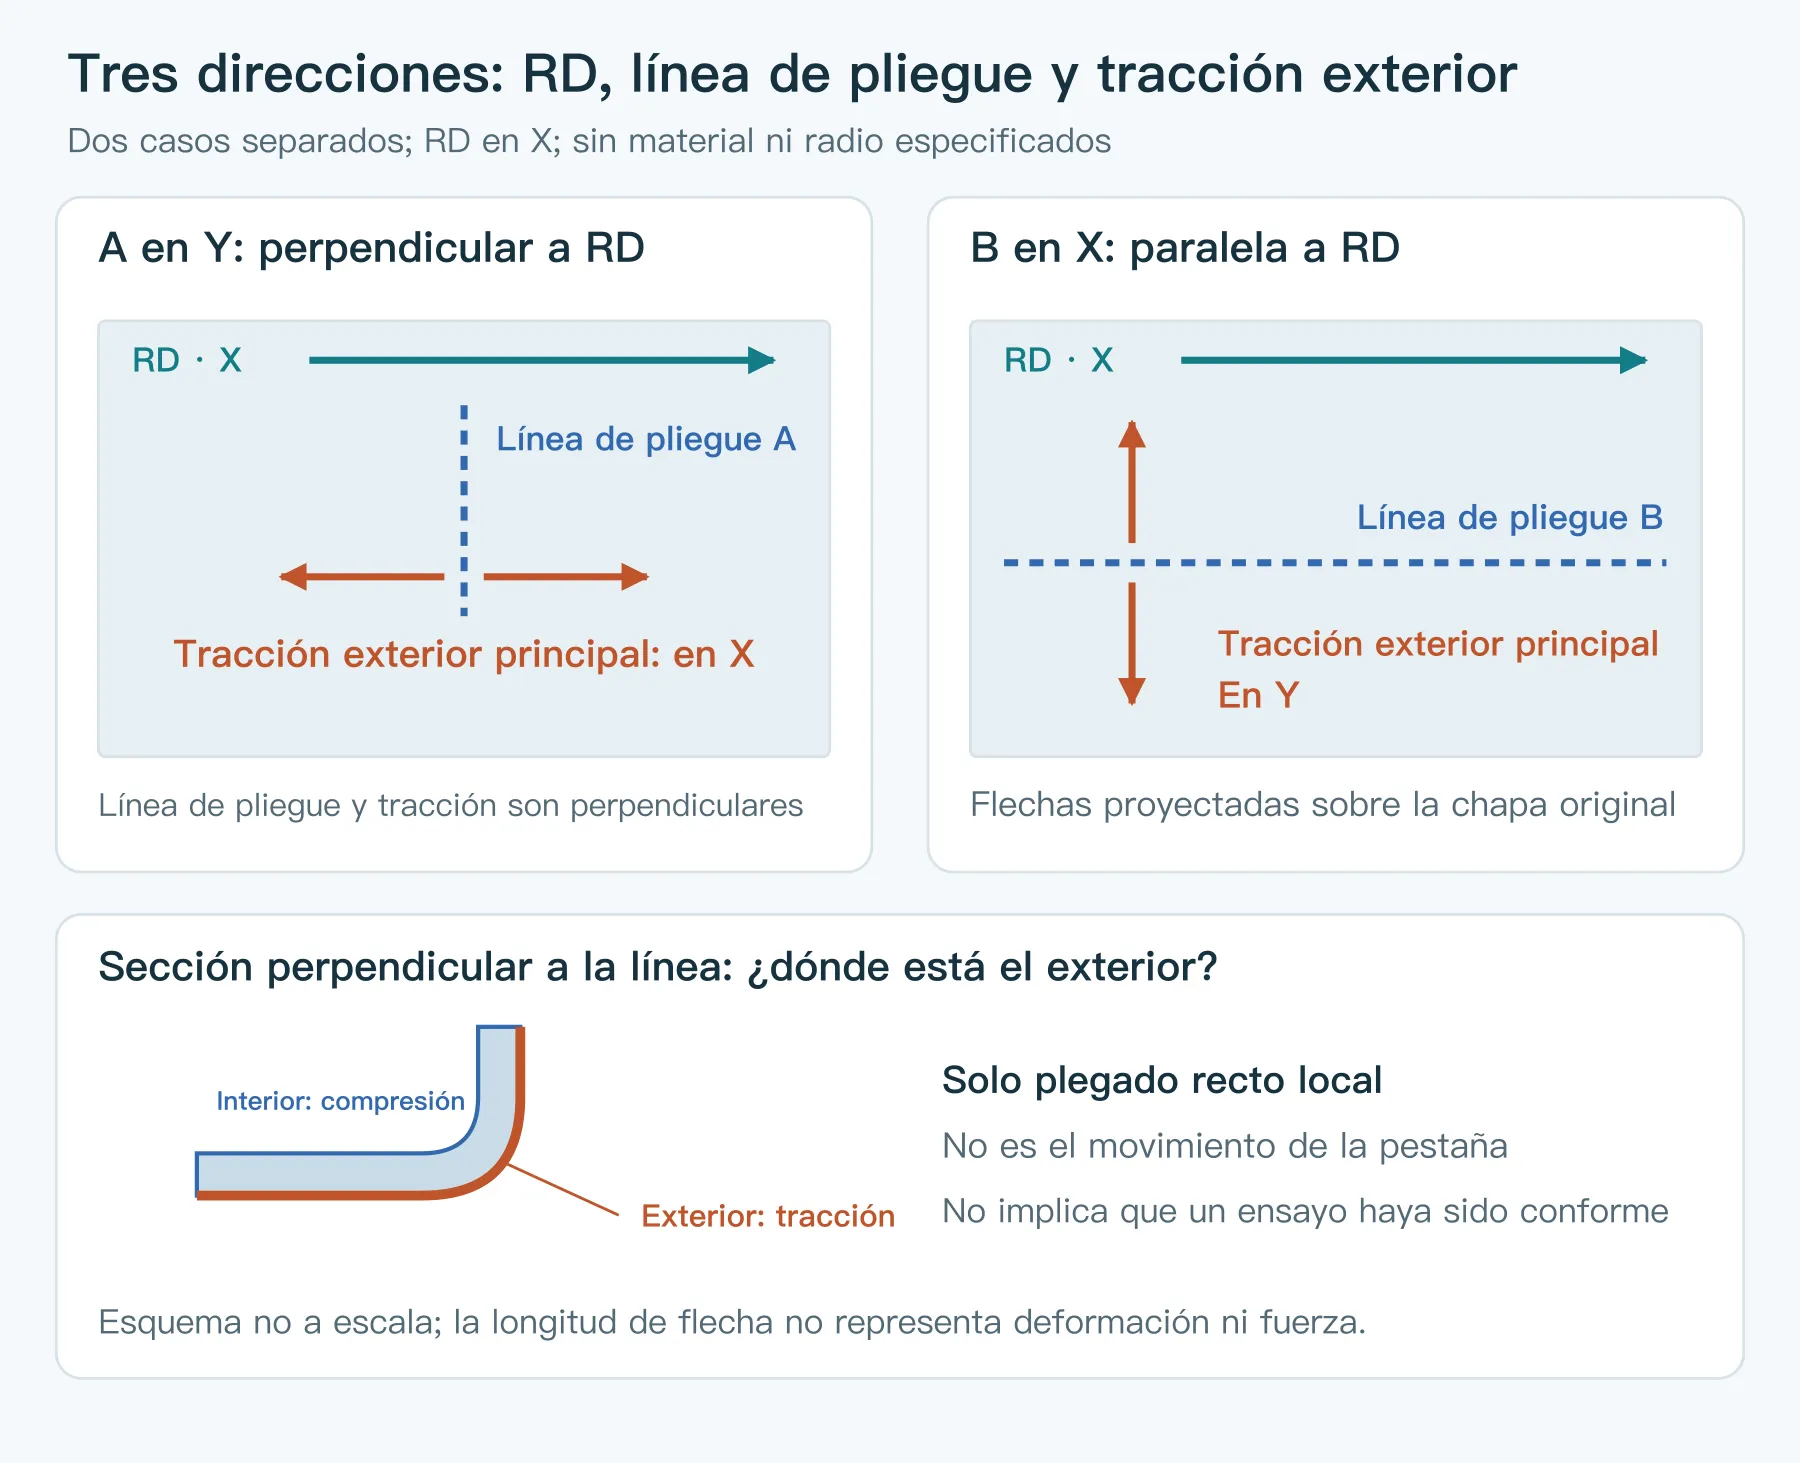
El material laminado puede presentar distinta deformación plástica según la dirección; esta variación se denomina anisotropía. El grado de trabajo en frío puede influir en la direccionalidad del fleje de cobre. Una mayor conformabilidad en una dirección no significa que la otra sea imposible de procesar. Base la decisión en datos de la calidad y el estado reales y en una verificación representativa de la pieza.
SSAB recomienda orientar la línea de pliegue transversalmente a RD cuando sea posible para sus aceros especiales, pero su tabla de garantías para flejes Strenx también incluye productos con el mismo requisito de radio interior final en ambas direcciones. La garantía especifica además producto, espesor y condiciones de plegado. Por ello, «perpendicular a RD siempre es mejor» no vale para cualquier acero, aluminio o aleación de cobre; tampoco pueden trasladarse los múltiplos de radio de un acero de alta resistencia a una chapa fina ordinaria. SSAB: preparación de aceros especiales para plegado; SSAB: garantías y condiciones de plegado Strenx.
3. Identifique qué eje describen L y T en el informe del material
En el ensayo de tracción de chapa, L suele indicar que el eje de la probeta es paralelo a RD; T indica que es perpendicular a RD dentro del plano de la chapa. La descripción de ensayos de RISE utiliza probetas longitudinales, transversales y diagonales respecto a RD. Son direcciones de extracción y carga, no la dirección de la línea de pliegue de una pieza. RISE: ensayo de tracción de chapa de aluminio.
En la figura 1, la dirección principal de tracción exterior de A coincide con el eje de una probeta L, aunque la propia línea A sea perpendicular a RD. Esta correspondencia solo identifica la orientación. Un ensayo de tracción uniaxial no equivale a uno de plegado, y el alargamiento no determina directamente un radio de plegado utilizable en la pieza.
En una tabla de «plegado longitudinal/transversal», averigüe si los encabezados se refieren al eje longitudinal de la probeta, a la dirección de tracción o al eje de plegado. Pedir al proveedor un croquis con RD, la probeta y la línea de pliegue suele ser más claro que hablar de «fibra». Antes de comparar tablas, iguale también calidad, estado, espesor, anchura de probeta, ángulo, método de ensayo y criterios de superficie. Registre por separado rugosidad, piel de naranja y grietas observadas. KME: Materiales de cobre, página 52, evaluación del plegado.
4. Transmita la dirección durante el corte longitudinal, el anidado y la manipulación
Establezca la evidencia de RD de la bobina o chapa de origen y transfiérala a bobinas cortadas, chapas a medida, piezas planas y retales reutilizables. Las marcas pueden situarse en márgenes de proceso, etiquetas o planos de anidado controlados, pero deben corresponder al material real y evitar rayar superficies críticas o zonas de plegado. La identificación del material de origen indica el lote; RD indica la orientación. Cada dato cumple una función distinta.
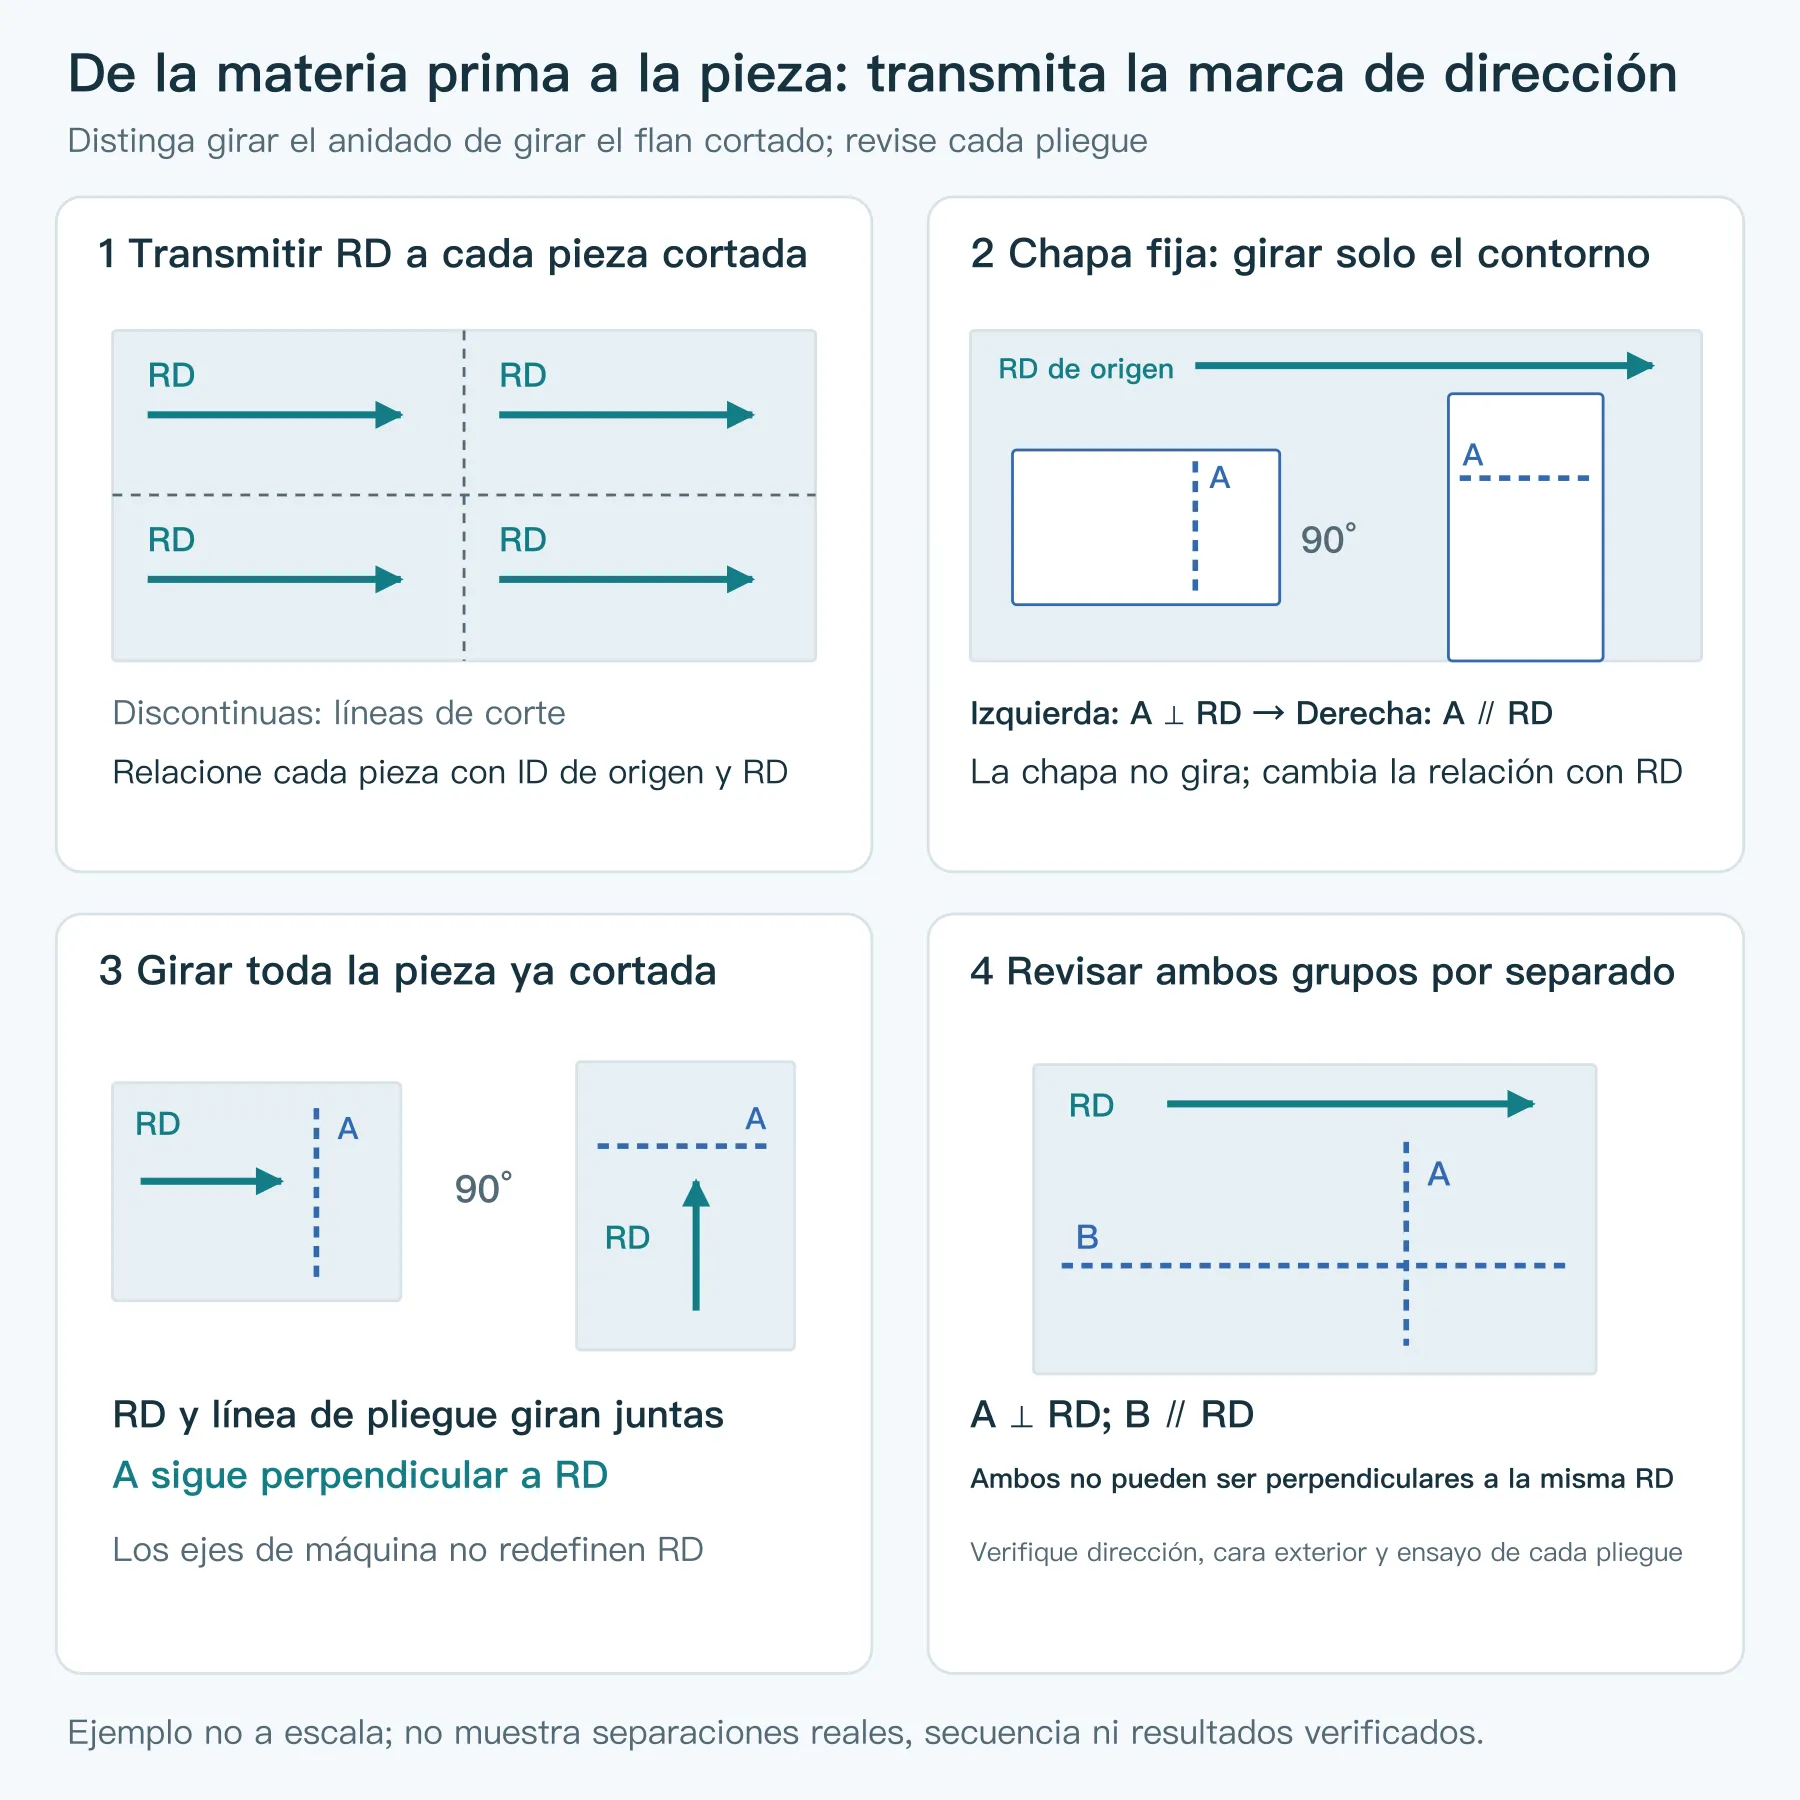
Girar el contorno de una pieza 90° sobre una chapa de origen inmóvil puede convertir una línea perpendicular a RD en paralela. Una vez cortada la pieza, girarla entera 90° también gira su dirección material, por lo que el ángulo entre la línea de pliegue y RD permanece igual. Cambiar la posición de carga en la máquina no justifica dibujar otra flecha RD siguiendo el eje largo de la máquina.
Si una pieza tiene dos grupos de líneas de pliegue perpendiculares entre sí, ambos no pueden ser perpendiculares a una misma RD. Compruébelos por separado en lugar de anotar «todos los pliegues a través de fibra». Colocar el contorno en diagonal solo cambia los ángulos; no demuestra que ambos grupos se conformen correctamente. Si hace falta, compare cambios de estado del material, geometría local o proceso.
| Ejemplo de direcciones: RD en X | Relación en el desarrollo | Pregunta para revisar el proceso |
|---|---|---|
| Pliegue A, línea en Y | A perpendicular a RD | ¿Cumplen la cara exterior y los bordes de ambos extremos con el material y utillaje elegidos? |
| Pliegue B, línea en X | B paralela a RD | ¿Existen datos del material y una verificación representativa para esta dirección? |
| Girar todo el contorno 90° sobre la chapa de origen | A y B intercambian sus relaciones con RD | ¿Sigue el nuevo anidado cumpliendo las condiciones confirmadas para cada pliegue? |
Si se desconoce la dirección, registre «RD pendiente de confirmar» y revise las marcas de suministro y los registros de corte. La longitud de la chapa, las marcas de cepillado y las flechas de la película protectora no establecen RD automáticamente; utilice una flecha solo tras confirmar su significado y cómo se transmitió. Ensayar dos direcciones permite comparar este lote, pero la dirección que se pliega más fácilmente no revela por sí sola la RD real.
5. Compruebe si la dirección contribuye a las grietas
Localice primero el inicio de las grietas: centro de la superficie exterior del pliegue, bordes de los extremos, borde de un agujero o rayadura previa. Los daños superficiales, los bordes y el ajuste del utillaje también influyen. Si al cambiar la dirección cambian el método de corte, la cara con rebaba o el lote, no puede atribuirse el resultado únicamente a RD.
Un plan comparable utiliza dos grupos de probetas geométricamente iguales de material trazable con RD conocida, cambiando solo la relación de la línea de pliegue con RD. Mantenga constantes estado, intervalo de espesores, cara orientada, preparación de bordes, utillaje y ajustes; registre claramente cualquier diferencia inevitable. Acuerde antes el número de probetas, el método de inspección y los criterios de aceptación.
| Campo del registro comparativo | Grupo A: línea perpendicular a RD | Grupo B: línea paralela a RD |
|---|---|---|
| Material de origen, calidad, estado y espesor medido | Anote los datos reales | Compruebe la comparabilidad |
| Cara en tracción, método de corte y estado de rebabas | Anote los datos reales | Mantenga iguales las condiciones o indique diferencias |
| Utillaje, ajustes y forma tras descargar | Registre utillaje, ángulo y radio interior medidos | Registre resultados con el mismo criterio |
| Superficie exterior, bordes de ambos extremos y marcas previas | Registre posiciones, fotos y condiciones de inspección | Inspeccione con el mismo método |
| Resultado y alcance aplicable | Complete según los criterios acordados | Indique si respalda esta orientación de la pieza |
Es un formato de registro vacío: no presupone qué grupo cumple. Diferencias repetidas y coherentes con la orientación, bajo condiciones controladas, dan más fundamento para considerarla un factor. Si ambos grupos se agrietan en bordes similares, siga investigando el corte y la conformación local. Aunque cambiar la orientación elimine las grietas, verifique los demás pliegues y requisitos de montaje con la geometría final.
6. Mantenga la orientación aprobada en el siguiente lote
Tras aprobar la muestra, conserve conjuntamente calidad y estado, evidencia de RD, revisión del desarrollo, giros permitidos de anidado y registros de verificación de cada pliegue crítico. Revise estas condiciones al reponer material, cambiar bobina, usar retales o modificar el anidado. Una foto de una muestra conforme no demuestra por sí sola que las siguientes piezas planas tengan la misma orientación.
Consulte la guía DFM de plegado de chapa para el cálculo del desarrollo y la geometría del utillaje, y la guía de formatos de chapa y presupuestos de anidado para cantidades compradas y aprovechamiento según el formato. Primero establezca cómo se permite colocar la pieza y qué dirección del material corresponde a cada línea de pliegue.
Si RD sigue sin confirmarse, empiece con un plano, croquis o fotos de las grietas. Señale dónde aparecen, el material conocido y su uso, y marque como pendientes los datos de estado o dirección que faltan. Examinar un punto concreto y las condiciones del proceso ayuda a decidir el siguiente paso más que preguntar solo si se agrietó «a favor de fibra».