Un boîtier en acier est épais à l'extérieur mais reste à nu à l'intérieur d'un rebord. Sur un autre lot, les supports sortent du four avec une couleur uniforme, mais la peinture éclate près des trous au serrage. Le premier défaut peut concerner l'accès de la poudre ; le second exige aussi d'examiner interface, cuisson et montage. Identifiez d'abord l'étape d'apparition pour savoir quoi régler.
Cas photographique : pourquoi la poudre est-elle plus rugueuse près d’un rebord ?
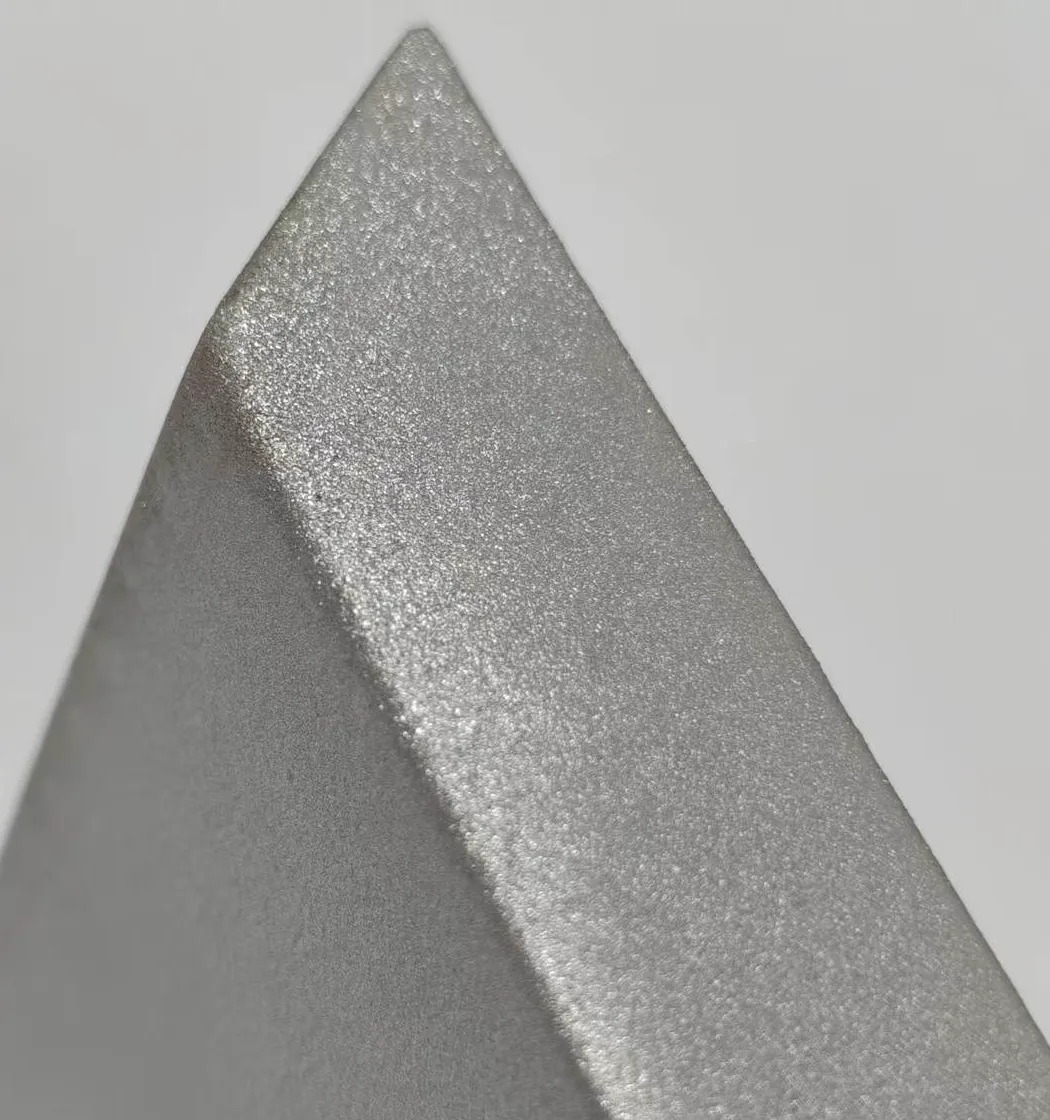
La pièce poudrée présente une texture visiblement plus grossière près du rebord que sur la grande face adjacente. Décrivez d’abord cette différence localisée avant de désigner une cause. Pour une finition lisse spécifiée, recherchez une peau d’orange ou un mauvais tendu. Pour une poudre texturée, comparez l’uniformité à l’échantillon approuvé. L’éclairage différent des deux faces ne permet ni de déduire l’épaisseur du brillant ni de considérer la face adjacente comme référence acceptée.
Si la rugosité suit le rebord, contrôlez d’abord le dépôt local et le chevauchement des passes. La pulvérisation de la grande face puis du rebord peut couvrir deux fois la même bande ; les arrêts au changement de direction et les retouches répétées ajoutent aussi de la poudre. Le dépôt préférentiel sur les arêtes exposées peut accentuer la différence. Une forte épaisseur peut produire une texture grossière en forme de cadre, mais une cartographie des épaisseurs doit le confirmer.[11]
Examinez aussi la rétro-ionisation. Un excès de charge dans la couche déposée peut provoquer des décharges locales qui perturbent la poudre et laissent de petites dépressions ou une rugosité. Une distance trop courte, une charge excessive, une mauvaise mise à la terre et une couche trop épaisse peuvent y contribuer. Observez la couche avant cuisson : marques étoilées, petits creux ou rejet de poudre ; relevez le courant réel plutôt que de vous fier au seul aspect après cuisson.[4]
La photo localise la texture grossière ; elle ne prouve ni rétro-ionisation, ni pores traversants, ni cuisson insuffisante. Il faut encore connaître le support, le produit, l’épaisseur et les températures réelles de la pièce. Si la pièce nue présente déjà une bande rugueuse à l’extérieur du pli, examinez aussi le formage et la préparation de surface.
| Contrôle prioritaire | Distinguer les causes | Essai correctif et vérification |
|---|---|---|
| Épaisseur locale et chevauchement des passes | Relevez plusieurs points sur la bande rugueuse, une zone plane du rebord et la grande face ; comparez les trajets et les retouches. | Réduisez les arrêts et les passages répétés pour atteindre l’épaisseur prévue par le produit ; vérifiez la couverture requise à l’intérieur et sur les arêtes. |
| Charge excessive et mise à la terre | Observez la poudre non cuite, contrôlez les contacts des crochets et le courant réel, puis comparez les zones proches du pistolet. | Rétablissez une mise à la terre fiable puis testez séparément limitation de courant, tension ou distance selon la notice ; ne modifiez pas tous les réglages ensemble. |
| Surface du support au pli | Inspectez des pièces nues du même lot à l’extérieur du pli, aux contacts d’outillage et dans les zones meulées. | Maîtrisez l’uniformité du formage et de la préparation ; ajouter de la poudre ne corrige pas de façon fiable toutes les irrégularités du support. |
| État de la poudre et de la récupération | À épaisseur comparable, comparez une plaque plane à une pièce de même géométrie ; notez stockage, agglomération et utilisation de poudre neuve/récupérée. | Suivez les consignes du fournisseur pour le tamisage, le stockage et la récupération. Pour les effets métalliques, confirmez aussi l’aptitude à la récupération et l’uniformité visuelle. |
| Échauffement réel de la pièce | Comparez montée en température et maintien effectif à la fiche technique ; conservez les conditions de chargement et d’accrochage. | Restez dans la fenêtre de cuisson approuvée. Une rugosité locale ne justifie pas seule un four plus chaud ; l’aspect ne démontre pas la cuisson. |
Choisissez un appareil et une sonde adaptés au support et à la géométrie. Arêtes, courbures et rugosité peuvent influencer les lectures : vérifiez les exigences de l’appareil et de la méthode. Une moyenne globale acceptable ne démontre pas une épaisseur locale acceptable au rebord.[6] Une épaisseur trop forte comme trop faible peut nuire au tendu ; mesurez avant de réduire le débit.[12]
Confirmer la correction sur plusieurs pièces, pas seulement sur un bel échantillon
Conservez un témoin réalisé selon le procédé initial. Avec la même géométrie, le même lot de poudre et des conditions comparables de préparation et cuisson, modifiez d’abord les chevauchements ou retouches du rebord et contrôlez texture et épaisseur ensemble. Si le défaut persiste, testez séparément limitation de courant ou distance, en conservant les réglages réels.
Comparez les mêmes emplacements sous le même éclairage et angle. Conservez les lectures individuelles, les photos avant et après cuisson et les résultats de montage. Si moins de dépôt améliore l’aspect, assurez-vous que les rebords intérieurs, ouvertures et autres zones spécifiées ne deviennent ni trop fins ni découverts. Effectuez les contrôles requis de couverture, cuisson, adhérence et fonction selon le plan et l’échantillon approuvé.
Une demande utile au fournisseur serait : « La texture est localement plus grossière près du rebord. Comparez son épaisseur à celle de la grande face, contrôlez chevauchements, retouches et charge excessive, puis fournissez photos de même géométrie et mesures avant/après essai. » Cette démarche est vérifiable, contrairement à l’attribution immédiate du problème à la poudre ou au four.
Choisir le système poudre avant les conditions d'application
La « projection électrostatique de poudre » décrit l'apport de poudre sèche chargée sur une pièce. Elle ne définit ni résine, ni usage, ni conditions de cuisson. Les poudres thermodurcissables réticulent irréversiblement sous la chaleur. Les thermoplastiques forment surtout leur film par fusion puis refroidissement, sans la même logique de durcissement chimique. Cet article traite principalement des poudres thermodurcissables appliquées électrostatiquement aux boîtiers et supports métalliques.[1]
Époxy, polyester ou hybride époxy-polyester aide à sélectionner des candidats, sans déterminer directement leur durée de vie. Pour une époxy courante durablement exposée au soleil, il faut considérer farinage et évolution d'aspect. Pour conserver couleur et brillant dehors, des polyesters résistants aux intempéries adaptés et d'autres options peuvent être discutés. Formulation, pigments, classe de tenue climatique et système complet restent à vérifier ; « polyester » ne satisfait pas automatiquement toutes les exigences extérieures.[1][2]
Pour définir le procédé, obtenez la fiche technique (TDS) du produit réel. Confirmez substrats, préparation, épaisseur recommandée, aspect, fenêtre de cuisson et compatibilité avec primaires ou anciennes couches. Un même code noir peut couvrir plusieurs brillants, textures et cycles thermiques. Un nuancier ne remplace pas l'identification du produit.
Si vous comparez encore les procédés, commencez par poudre, dépôt électrolytique et anodisation. Cet article explique comment obtenir un revêtement acceptable après le choix de la poudre.
Prévoir ensemble étapes et emplacements de contrôle
Un défaut peut trouver son origine avant l'utilisation du pistolet. Les enregistrements doivent relier lot de pièces, lot de poudre, position d'accrochage et moment de découverte, plutôt que la seule dernière pression de pistolet ou température du four.
Pour un boîtier avec rebords, écrous soudés et goujons de masse, repérez d'abord sur le plan grandes faces visibles, intérieur des rebords, ouvertures, voisinage des soudures, points d'accrochage et contacts électriques. Photos d'essai, mesures d'épaisseur et problèmes de montage pourront alors désigner les mêmes zones.
La fenêtre du procédé dépend de la poudre, de la préparation et de l'équipement. Distance du pistolet, tension, épaisseur et couple température-durée du four n'ont pas de valeurs universelles adaptées à toutes les pièces. Enregistrez les conditions réelles et vérifiez-les sur des échantillons représentatifs.
La préparation traite les problèmes sous le revêtement
La poudre couvre le substrat sans enlever automatiquement huile d'emboutissage, rouille, calamine, laitier de soudage ou résidus de nettoyage. La préparation doit rendre la surface réelle compatible avec le système et, si nécessaire, former une conversion adaptée avant rinçage et séchage. Acier, acier galvanisé et aluminium ont des états différents ; leur conductivité ne justifie pas un traitement strictement identique.[2]
Sur la tôlerie, contrôlez trois types de zones en plus des grandes faces planes :
- Chants coupés et soudures. Oxydes non adhérents, bavures et projections peuvent rester sous le film. Évaluez notamment l'oxyde de chant issu d'une découpe laser assistée à l'oxygène. Cela n'impose pas le même meulage à tous les chants découpés au laser.[2]
- Rebords, joints soudés et pièges à liquide. Une face plane sèche ne prouve pas l'absence d'eau ou de solution dans les interstices. Vérifiez ensemble orientation d'accrochage, écoulement et séchage.[2][5]
- Zones manipulées après nettoyage. Traces de doigts, anti-projections, huile et eau de l'air comprimé ou opérations voisines peuvent recontaminer une surface propre.[3][10]
Pour meulage ou grenaillage, définissez ce qui doit être retiré et l'état admis ensuite, puis éliminez les résidus. La rugosité ne remplace pas le dégraissage. Trop forte, elle peut se retrouver dans l'aspect ou compliquer la couverture locale complète.[2]
Le four de séchage élimine l'eau de préparation ; le four de cuisson forme le film. Envoyer une pièce humide en cabine en comptant sur la cuisson finale peut faire apparaître vapeur et résidus pendant la formation du revêtement.[2][5]
Dépôt électrostatique : extérieur épais, creux toujours minces
Chargée par le pistolet, la poudre atteint la pièce mise à la terre sous l'action du flux d'air et du champ électrique. La chaîne de contact entre crochets, support et pièce doit être fiable. Ancienne peinture, huile ou contact desserré influencent le dépôt. Un substrat conducteur ne prouve pas une terre efficace après accrochage.[3]
L'attraction électrostatique retient provisoirement la poudre avant fusion. Elle diffère de l'adhérence du film durci, c'est-à-dire de sa résistance à la séparation du support. Si la poudre tombe avant le four, vérifiez terre, alimentation, air et vibrations de manutention. Si le film formé se décolle, examinez aussi interface de rupture et cuisson. La seule expression « mauvaise adhérence » masque ces étapes différentes.[2][3]
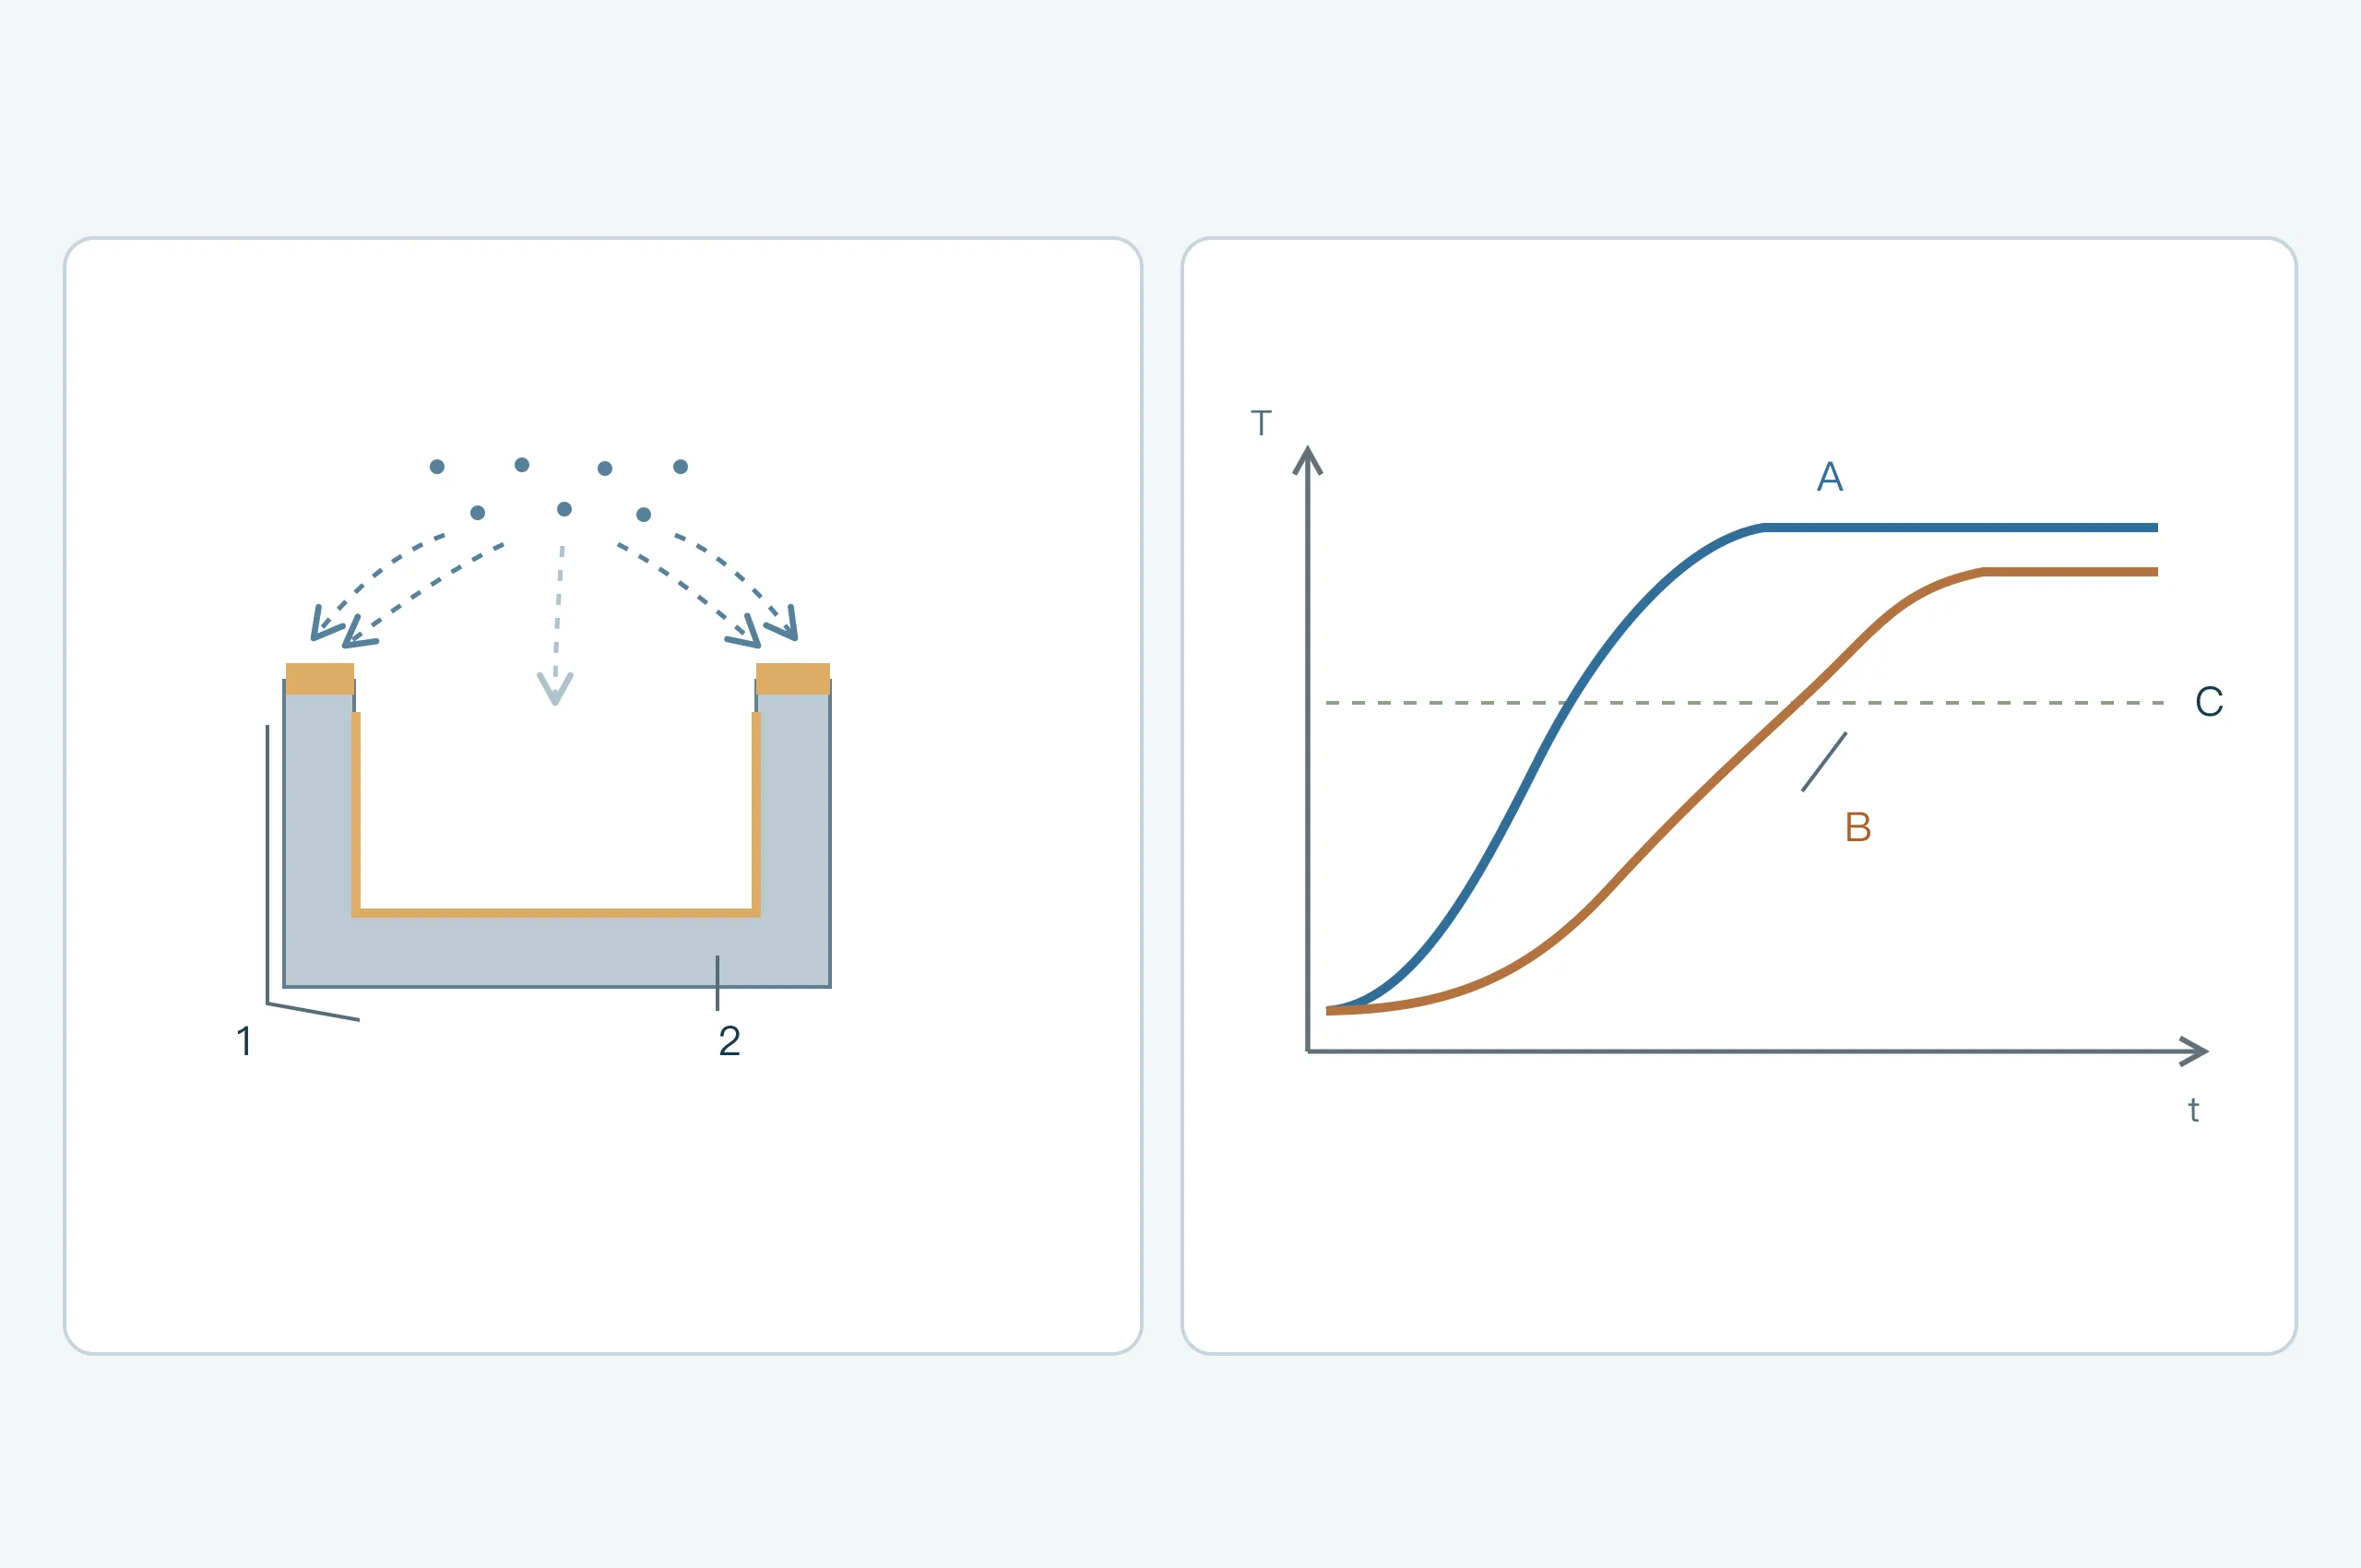
Rebords profonds, ouvertures étroites et cavités présentent souvent l'effet de cage de Faraday : le dépôt privilégie les arêtes extérieures, et l'intérieur reçoit moins efficacement la poudre. Prolonger la projection peut épaissir l'entrée sans augmenter autant l'intérieur. Évaluez ensemble accrochage, angle, buses, air d'alimentation et réglages de tension et courant selon la géométrie réelle.[3][10]
Vérifiez d'abord le chemin d'accès de la poudre, puis ajustez l'application. Trop d'air peut chasser la poudre d'un angle intérieur ; trop peu peut ne pas l'y amener. Essayez dans les limites de l'équipement et comparez épaisseurs au fond, aux arêtes et sur les grandes faces, plutôt que de viser un seul réglage.[3]
La rétro-ionisation est un autre problème. En s'épaississant et en accumulant des charges, la couche peut subir de petites décharges dues au champ local, être perturbée et présenter ensuite creux ou rugosité. Charge excessive, distance inadaptée, mauvaise terre et trop forte épaisseur peuvent contribuer. Cela diffère d'un creux difficile à couvrir dès le départ. Une seule photo de creux ne permet pas non plus d'écarter une contamination.[4]
Comment fusion, étalement et réticulation forment le film
Sous la chaleur, les particules thermodurcissables ramollissent, fondent et se rejoignent en un film continu. Tant que le fondu peut couler, il atténue les irrégularités. La réticulation limite progressivement cet écoulement jusqu'au film durci. Ces phénomènes se chevauchent ; ce ne sont pas trois interrupteurs indépendants.[1][5]
L'aspect dépend de l'accord entre le temps disponible pour l'étalement et la couche initiale. Poudre vieillie ou partiellement réagie, épaisseur locale excessive ou insuffisante et chauffe inadaptée peuvent modifier la texture. Une température accrue peut améliorer un point tout en raccourcissant l'étalement ou en décolorant. Vérifiez d'abord produit, stockage, épaisseur et profil thermique.[2][10]
Une poudre texturée peut produire volontairement un relief. Avant de qualifier une peau d'orange de défaut, définissez avec l'échantillon approuvé si le fini attendu est lisse, finement ou grossièrement texturé. Comparez sous l'éclairage convenu ; toutes les irrégularités ne sont pas le même défaut.
Pour la cuisson, vérifier la température de pièce, pas seulement celle du four
Lorsque le TDS définit la cuisson par la température de pièce, c'est le temps effectif après atteinte de cette température qui compte. L'air chauffe avant la pièce. Renforts épais, couvercles minces et différentes positions d'accrochage peuvent suivre des profils différents.[5]
Enregistrez des zones minces et épaisses représentatives et les endroits lents à chauffer, avec chargement, vitesse de ligne ou séjour au four. Les courbes de la figure 2 illustrent seulement des réponses différentes. L'acceptation compare aux combinaisons température-durée autorisées du produit. La ligne horizontale schématique n'est pas une température universelle de cuisson.
Un aspect lisse ne prouve pas la réticulation nécessaire en service. Une chauffe excessive peut aussi modifier couleur ou comportement mécanique. Si primaire et finition cuisent séparément, ou si une reprise ajoute une cuisson, vérifiez l'historique thermique cumulé de chaque couche et la tolérance du substrat et des composants.[5]
Un essai de frottement au solvant adapté évalue la résistance dans des conditions spécifiées. Un niveau atteint ne prouve pas à lui seul la cuisson complète. Solvant, nombre de frottements et critères dépendent du produit et de la méthode convenue ; un simple essuyage improvisé ne représente pas toute l'acceptation de cuisson.[8]
Distinguer peau d'orange, cratères et piqûres
Les noms décrivent d'abord des observations avant de suggérer des causes. Notez la première apparition en cabine, à l'entrée du four ou après refroidissement, ainsi que face, substrat et position concernés. Ces données expliquent mieux le problème qu'un changement immédiat de poudre sur tout le lot.
| Aspect et répartition | Mécanismes possibles | À vérifier en priorité |
|---|---|---|
| Peau d'orange continue alors qu'un fini lisse est requis | Désaccord entre couche initiale, étalement et réticulation ; texture du substrat transmise | Vérifier aspect approuvé, épaisseur locale, stockage et chauffe réelle ; comparer des éprouvettes contrôlées avec la même poudre |
| Cratères, yeux de poisson ou creux | Huile, eau, silicone ou autre poudre ; rétro-ionisation également possible | Comparer dépôt en cabine et film cuit ; vérifier contamination, nettoyage au changement de couleur et terre ; conserver un témoin propre |
| Piqûres ou petits cratères de bulles après entrée au four | Dégazage du substrat ou des résidus ; poudre humide ; volatils de réaction dans certains systèmes | Comparer lots de substrat, séchage, état de poudre et épaisseur ; examiner une coupe si nécessaire |
| Creux non couverts et poudre accumulée aux arêtes | Interaction entre accès, champ électrique, air et géométrie | Comparer accrochage ou application sur la même pièce ; documenter intérieur et extérieur, pas seulement les grandes faces |
| Surépaisseur locale, coulures ou accumulation en partie basse | Chevauchement des passes et alimentation excessive ; écoulement lors de la fusion | Comparer dépôt correspondant, passes et orientation ; vérifier chauffe et ajustement final |
| Écart de couleur, marbrures ou brillant inégal | Pouvoir couvrant et épaisseur, chauffe, lots et composition de poudre récupérée | Fixer éclairage et angle ; vérifier lots, profils réels et apport neuf/récupéré ; pour poudres à effet, contrôler aussi la constance d'application |
Le tableau propose des pistes d'enquête, pas une correspondance unique entre observation et cause.[2][3][4][5][10]
Pourquoi des piqûres apparaissent sans solvant liquide
La poudre sèche n'a pas le véhicule liquide d'une peinture humide, mais des gaz peuvent devoir s'échapper à la chauffe. Ils peuvent venir du substrat, des résidus, des couches inférieures ou de la poudre. Certains systèmes polyester libèrent par exemple de l'eau à la réaction. Moment du dégagement, épaisseur et temps restant pour l'étalement déterminent ensemble si des trous subsistent.[2][5]
Vérifiez séparément dégazage de pièces moulées ou galvanisées, eau dans les rebords et humidité de poudre. Préchauffage de dégazage ou poudre adaptée tolérante au dégazage sont des options, mais température, durée et application ultérieure demandent des essais. Vérifiez aussi les changements du dépôt métallique, du substrat et des composants. Une poudre tolérante ne garantit pas la disparition de tout dégazage sévère.[5]
Documenter la poudre récupérée comme variable du procédé
Récupérer la surpulvérisation n'autorise pas son ajout sans conditions. La récupération peut changer la granulométrie et introduire des restes de couleur ou d'autres contaminants. Pour les poudres à effet, une séparation entre pigments métalliques et poudre de base peut aussi modifier l'aspect.[2]
Confirmez pour le produit si la récupération est permise et comment stabiliser l'apport. Enregistrez poudre neuve et récupérée. N'appliquez pas un ratio de guide à toutes les poudres et n'ajoutez pas une autre poudre de même couleur sans compatibilité confirmée pour corriger une teinte.
Trouver la cause par des comparaisons contrôlées, puis vérifier sur la pièce
Chaque comparaison doit répondre à une question et conserver les conditions de départ. Pour étudier l'effet d'accrochage sur les creux, utilisez même pièce, même lot de poudre et autres conditions comparables. Quand l'intérieur s'améliore, vérifiez aussi si les arêtes épaississent ou si la dispersion d'épaisseur augmente.
En cas de cuisson insuffisante suspectée, mesurez d'abord le profil réel, puis comparez les cycles autorisés par le produit et réévaluez mécanique et aspect. Pour des piqûres liées au dégazage, comparez les préparations du substrat avec la même poudre et enregistrez les réponses locales. Une plaque et une pièce complexe peuvent chauffer différemment ; n'attribuez pas à tort cette différence à la poudre.
Conservez à chaque essai pièces défectueuses non réparées, pièces correctes, lots et données de procédé. Modifier simultanément poudre, passes, épaisseur et four empêche d'identifier ce qui agit, même avec un meilleur aspect. Confirmez le diagnostic sur des essais répétés et la géométrie réelle.
L'acceptation doit couvrir aspect, couverture et assemblage
Définissez au minimum emplacements, méthodes et critères de contrôle final. Une seule plaque colorée ne répond pas à l'épaisseur dans un rebord, à l'ajustement d'un écrou soudé ou au chemin électrique d'un goujon de masse.
| À confirmer | Organisation du contrôle | Enregistrements à conserver |
|---|---|---|
| Couleur, brillant et texture | Échantillon ou plaque approuvés ; éclairage, distance, direction d'observation et surfaces visibles convenus | Produit poudre, lot, écarts d'aspect admis et zones de défaut |
| Épaisseur et couverture complète | Choisir la mesure selon substrat et géométrie ; démonter ou examiner des coupes dans les creux si nécessaire | Plan de points, valeurs, vérifications de l'appareil et critères locaux ; préciser épaisseur totale ou par couche |
| Cuisson et comportement mécanique | Comparer profil et TDS, puis appliquer contrôles d'adhérence, pliage ou choc requis par l'usage | Historique thermique, points de test, méthode et édition, état d'éprouvette et lieu de séparation |
| Ajustement et contact électrique | Contrôler trous, filetages, positionnement, étanchéité et électricité du montage final | Zones sans peinture, masquage, dimensions finales, état de serrage et résultats |
| Protection contre l'environnement | Choisir les essais selon humidité, nettoyage, soleil ou corrosion réels | Système complet, état d'éprouvette, exposition et critères de défaillance |
Confirmez étalonnage, vérification et réglage de la mesure magnétique ou par courants de Foucault selon appareil et méthode. Arêtes, courbures, petits trous et rugosité peuvent influencer les lectures. Une mesure unique ou moyenne globale ne remplace pas les valeurs critiques.[6]
La peinture occupe l'espace d'ajustement. Si le film se forme sur les deux côtés d'un trou, la somme des épaisseurs durcies estime la réduction du diamètre. Cette relation ne suffit pas pour accepter un filetage. Contrôlez le fini avec calibres ou exigences de montage. Reliez trous, joints et contacts de masse à masquer entre plan et procédé.
Un film organique courant ne doit pas être considéré comme un contact conducteur fiable. Après réserve de contact ou traitement local, vérifiez le chemin électrique dans l'état final de serrage et la protection des zones exposées. Une bonne terre du support à l'application ne prouve pas la conformité de la masse du montage final.[3][5]
Choisissez une méthode d'adhérence adaptée. Le classement par coupe et ruban d'ASTM D3359 ne donne pas une force absolue de rupture d'interface et n'est pas techniquement équivalent à ISO 2409. Un système multicouche peut rompre entre couches ; indiquez la séparation réelle au rapport.[7]
Évaluez séparément corrosion et tenue climatique selon l'usage. Le brouillard salin permet des comparaisons contrôlées. ASTM B117 ne fixe pas automatiquement durée et critères d'un produit, et un résultat isolé ne se convertit pas en années dehors.[9]
Avant reprise, décider quelles couches peuvent rester
Correction d'aspect, retouche liquide, nouvelle poudre et décapage-revêtement traitent des problèmes différents. Garder l'ancien film dépend de profondeur du défaut, interface, compatibilité et usage. Couvrir un creux ne prouve pas l'élimination de contamination ou de pores dessous.
Une nouvelle poudre sur film durci subit aussi l'isolation et le comportement électrostatique de l'ancienne couche ; les paramètres du métal nu ne sont pas directement réutilisables.[2] Confirmez nettoyage, préparation nécessaire, épaisseur cumulée et nouvelle cuisson. Pour une retouche locale, réévaluez couleur, protection et fonctions concernées.
Pour un décollement étendu, une rupture intercouche ou une corrosion sous film, définissez d'abord ce qui doit être enlevé, puis vérifiez si substrat, dépôt métallique et dimensions restent utilisables. Le guide du décollement de peinture cuite sur métal détaille l'enquête. Conservez lot d'origine, nombre de reprises et nouvelle acceptation.
Définir les exigences à partir de l'usage et du plan
Envoyez plan, croquis ou photo avec matériau, usage, quantité prévue et zones visibles, creux, trous d'ajustement, filetages, joints et contacts électriques. Pour un défaut existant, précisez l'étape de découverte et joignez des photos avant réparation. Notez « à confirmer » pour poudre, épaisseur ou essais ouverts afin de discuter échantillons, acceptation et devis sur la pièce réelle.
- [1] PPG Coatings Services — Powder Coating Process Specifics
- [2] TIGER Coatings — Tips & Tricks for Powder Coating: Troubleshooting Guide (01-2022)
- [3] Nordson — Powder Coating System Troubleshooting Guide, PWL-14-3292 (2014)
- [4] Powder Coated Tough — Ask the Experts (September–October 2024), republished by Gema
- [5] PPG Powder Coatings — FAQ: cure curves, cure checks, storage and outgassing
- [6] ASTM D7091-22 — Nondestructive Measurement of Dry Film Thickness
- [7] ASTM D3359-23 — Rating Adhesion by Tape Test
- [8] ASTM D5402-19(2024) — Solvent Resistance of Organic Coatings Using Solvent Rubs
- [9] ASTM B117-26a — Operating Salt Spray (Fog) Apparatus
- [10] IFS Coatings — Powder Coating Troubleshooting Guide
- [11] IFS Coatings — Appearance Issues in Powder Coating: Picture Framing
- [12] Axalta — Problems on the coated object: Levelling (orange peel)