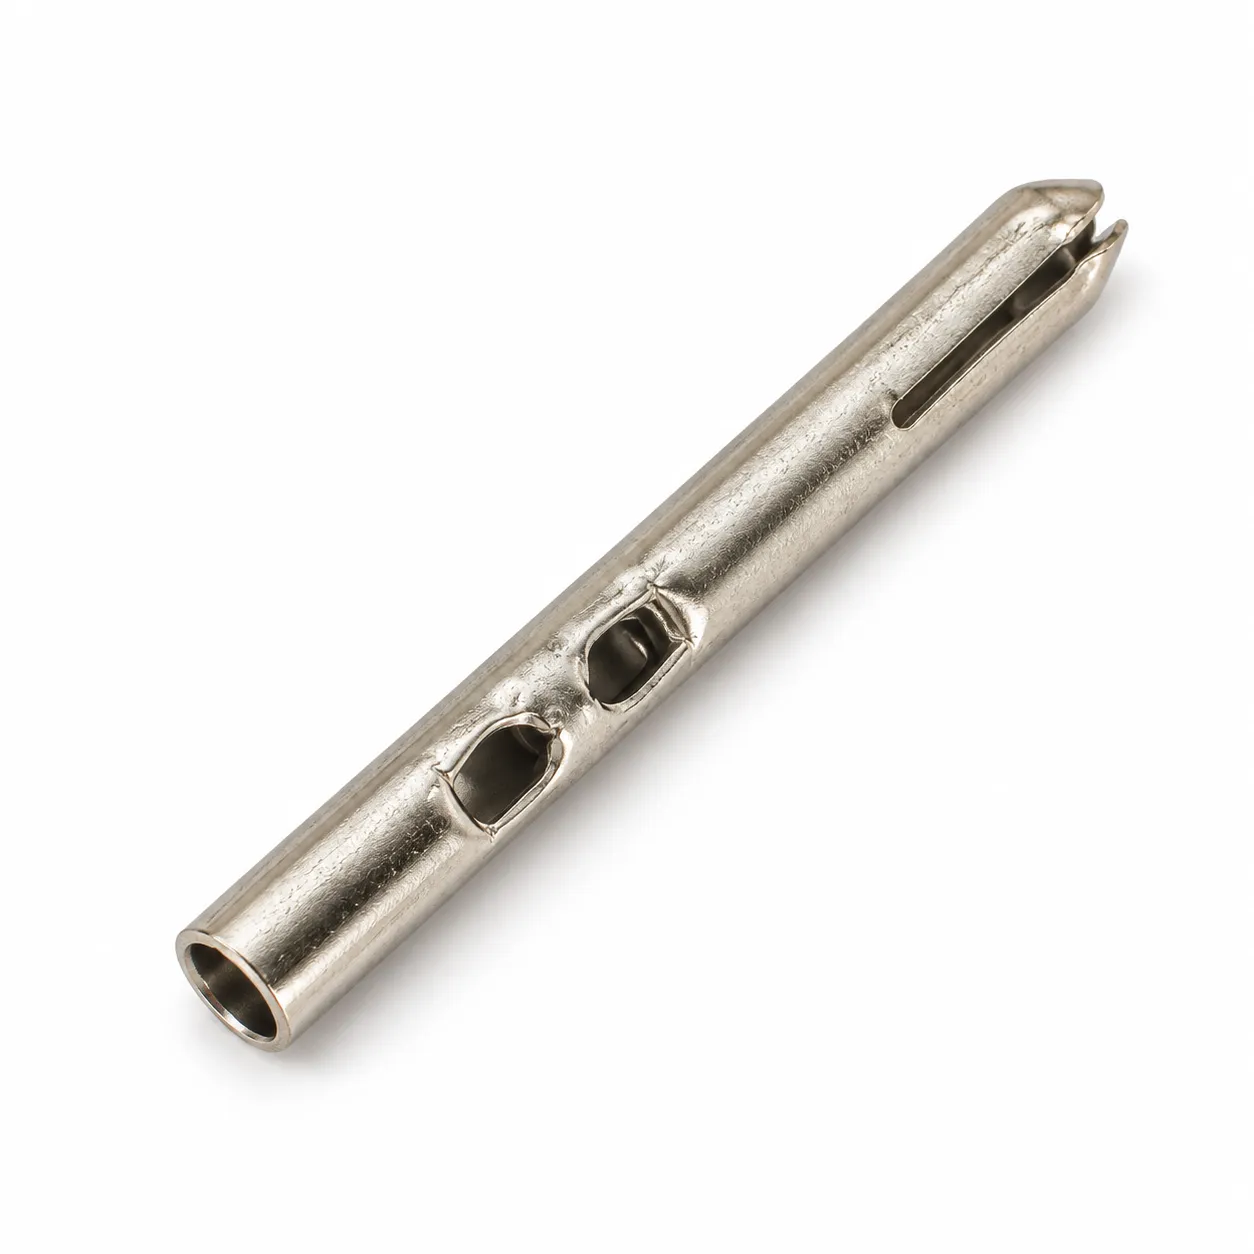
相近的空心截面,可能用来容纳配合件、嵌入塑料支架,或组成电气连接。确定模具和产品名称前,先弄清每一个孔、端部和表面在装配中承担什么作用。
原始样件照片中,可以看到薄壁开口端、两个相邻侧孔,以及另一端附近的窄长槽。文中的白底图由样件照片经 AI 修饰而成,适合展示外形;尺寸、材料、镀层和性能应以实物、图纸及相应记录确认。
先看得见的结构,再确定它要完成的工作
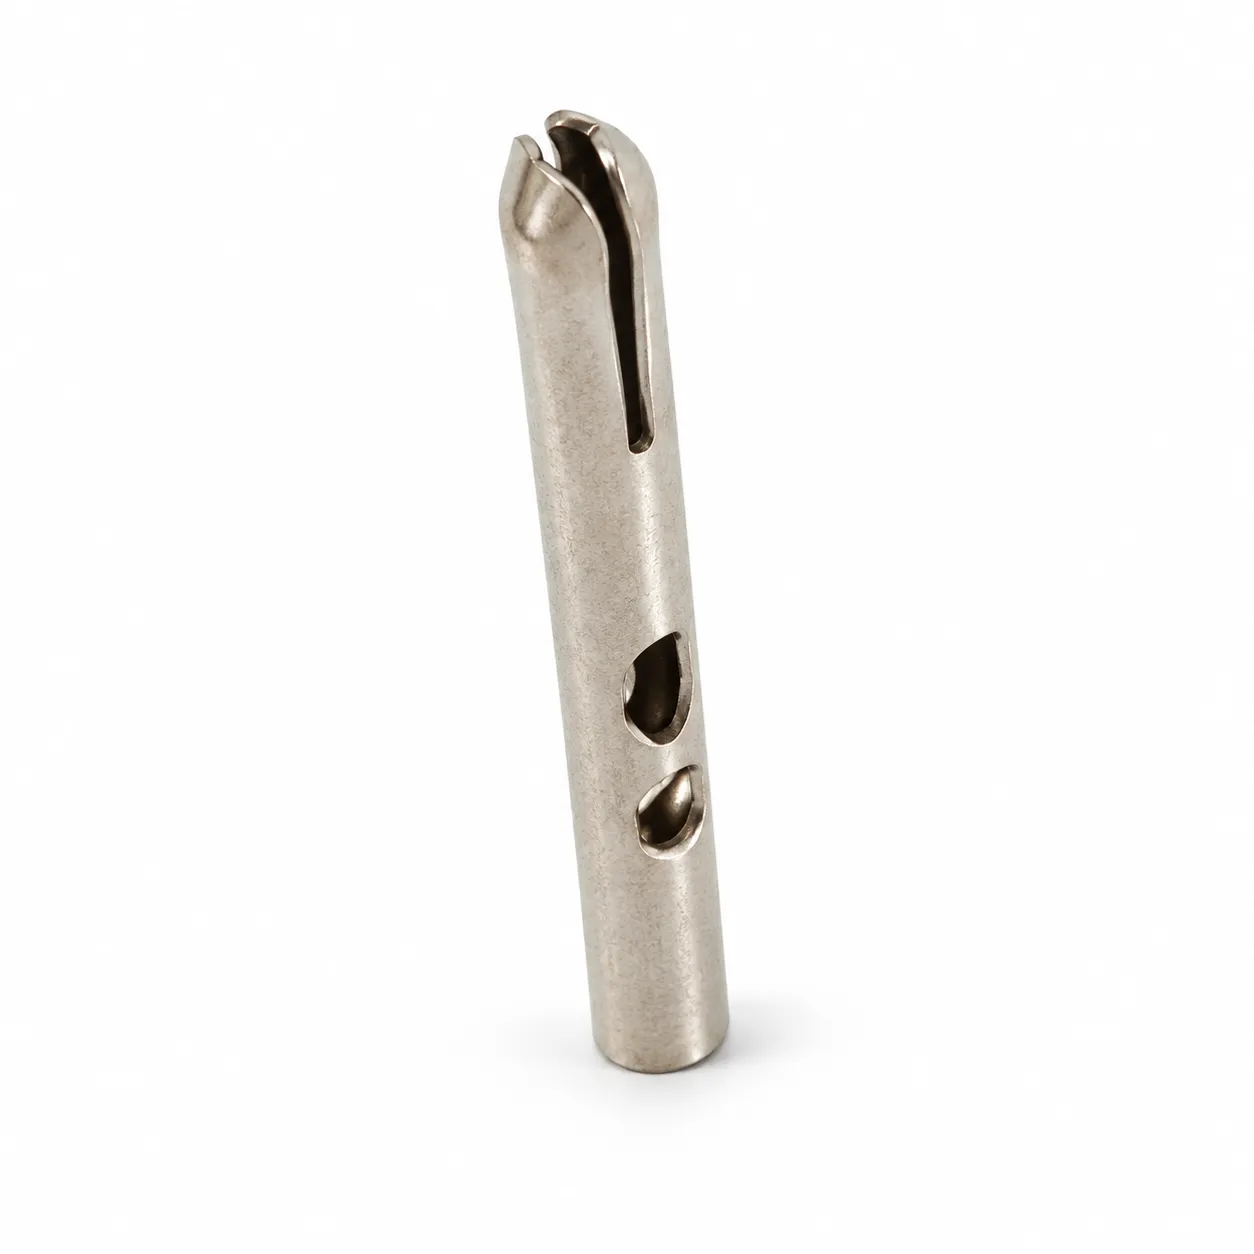
从可见的薄壁边缘和疑似纵向接缝看,板材卷圆是一条值得核实的工艺路线,但外形不能还原完整制造过程。图纸、展开坯料或中间工序样件,有助于区分卷圆件和管材二次加工件。
用途未明确时,可以先称为“带侧孔开槽空心金属管件”。如果它用于导电,还要确认开槽端是插入另一零件,还是供另一根针插入;仅凭一个开口,不能确定它属于公插针还是母端接触件。
| 可见特征 | 需要确认的问题 |
|---|---|
| 中空管身与开口端 | 内孔用于定位配合件、接线、容纳注塑材料,还是预留空间? |
| 两个相邻侧孔 | 用于固定、工艺操作还是其他功能?应从哪一个装配基准定位? |
| 长槽与分口端部 | 是否需要弹性变形?若需要,应明确配合件、工作位移和允许的永久变形。 |
| 疑似纵向接缝 | 是否允许开缝,还是要求合缝或连接?缝隙和方向怎样影响配合? |
候选工艺:冲孔切槽、预弯、卷圆与整形
带纵向接缝的板材卷圆空心插针,有明确的结构实例。[1] 对这类外形,可以从平面坯料出发,把孔槽与后续管身形状一起评估。下面是一条供讨论的候选路线,并非本样件已经确认的生产工序。
- 按成形和使用要求确认带料材质与厚度,同时明确接缝和关键切边允许朝向哪里。
- 在适合平面加工的情况下,先冲侧孔、切长槽并加工展开轮廓,为端部成形及后续变形保留材料。
- 先预弯,再借助合适的工具逐步卷成所需截面,控制孔、槽与接缝之间的相对位置。
- 按需要进行端部成形和管身整形,通过试件检查回弹、椭圆及孔口附近的局部变形。
- 安排边缘处理、清洗及图纸要求的表面处理,在最终交付状态下检验,包括可能受到表面处理影响的尺寸。
先冲孔的好处是能在平面上接近加工位置,但孔形可能随卷圆发生变化。用于配合或定位的孔,要定义成形后的尺寸,并评估是否需要后续加工。实际工序顺序和工位数量,应结合图纸、材料和试模确定。
当设计稳定、需求持续重复时,可以评估级进模。比较时应包括预计下单数量内的模具、良率、表面处理、检验和维护费用;仅凭“空心结构”,不能得出成本一定更低的结论。
侧孔、端槽和接缝,各自需要明确功能
某些空心插脚会让注塑材料经过侧孔进入管内,再与外部塑料支架相连,以限制零件移动。这说明侧孔可以承担机械固定作用,但不代表本样件的两个孔已确认用于注塑固定。[1][2]
如果端槽用于让端部在插接时变形,槽长、槽宽、槽根形状和切边状态就成为工作特征。先明确配合件及所需位移,再讨论允许怎样变形;如果没有弹性动作要求,也不应把这条槽直接当成弹簧结构。
接缝是否保持开口、经整形合拢,或另加连接工序,也需要单独决定。某个插针方案采用焊接纵缝,是该结构的设计选择,不能变成所有卷圆管件的统一要求。[1]
同类空心件可能涉及哪些应用行业
相关空心插针和冲压接触件用于多种电气产品,是否适用取决于装配和验证要求。下表列出有资料支持、值得进一步讨论的方向,不表示本样件已经装入这些产品。
| 行业方向 | 同类零件的应用 | 本样件要对应此用途,还需确认什么 |
|---|---|---|
| 电源插头与电源线组件 | 空心插脚与塑料支架注塑结合。[1][2] | 插脚几何、接线方式、注塑边界,以及适用的产品要求。 |
| 充电器与电源适配器 | 一体式空心插脚内架有用于充电器的结构说明。[3] | 完整插头布局、壳体固定、电气设计与装配验证。 |
| 插座与电气安装配件 | 空心插针有用于带接地针插座及多位插座的产品实例。[4] | 承担载流还是保护接地功能,以及实际连接和固定方式。 |
| 工业与车辆连接器 | 制造商提供用于工业设备和交通运输系统的冲压成形接触件。[5] | 匹配的接触系统、配合几何、端接和环境要求;此项仅指更广泛的同类接触件。 |
不能只凭外观相似就确定应用。插脚、母端接触件和非导电定位套可以具有相近的空心截面,但材料、公差与验证项目可能完全不同。
材料与表面处理,要跟着用途确定
银白色外观不能证明它是不锈钢、某种铜合金,或采用了哪一种镀层。若用于导电,先明确电流路径、插接动作、使用环境和端接方式,再选择材料与表面处理。例如,TE 的冲压接触件系列提供不同接触表面处理;这些选择及额定参数属于指定的接触系统。[5]
若用于定位或支撑,应优先考虑配合、刚度、边缘状态和使用环境,不必因为外形像插针就套用电接触材料。无论哪种用途,都应明确尺寸要求适用于表面处理前还是处理后。
在实际装配状态下认可成形件
先测量影响功能的部位,再用实际配合件装配样件。单独测量时管径合格,不代表压装、压接或注塑后内孔形状仍满足要求。应约定在装配前、装配后,还是两个阶段分别验收。
| 审核部位 | 需要约定的内容 |
|---|---|
| 管身截面 | 外径、内径、总长、壁厚、圆度及测量位置。 |
| 孔、槽与接缝 | 最终尺寸、定位基准、接缝间隙和方向、允许的局部变形及边缘状态。 |
| 端部与配合面 | 导入形状、配合长度、间隙及需要时的弹性位移。 |
| 固定与端接 | 注塑或连接边界、装配方式,以及适用时的固定或拔出试验。 |
| 需要导电时 | 按完整产品选择接触电阻、温升、绝缘和耐久检查,并明确条件与验收限值。 |
| 交付状态 | 材料与表面处理标识、外观样板、清洁度,以及保护开槽端部的包装。 |
开始沟通时,可以先发图纸、草图或样件照片,标出哪一端参与配合、哪里固定、是否需要导电,再说明预计数量和当前疑问。尚未确定的材料、尺寸或表面处理,可以先标为“待确认”,围绕实际用途继续讨论。