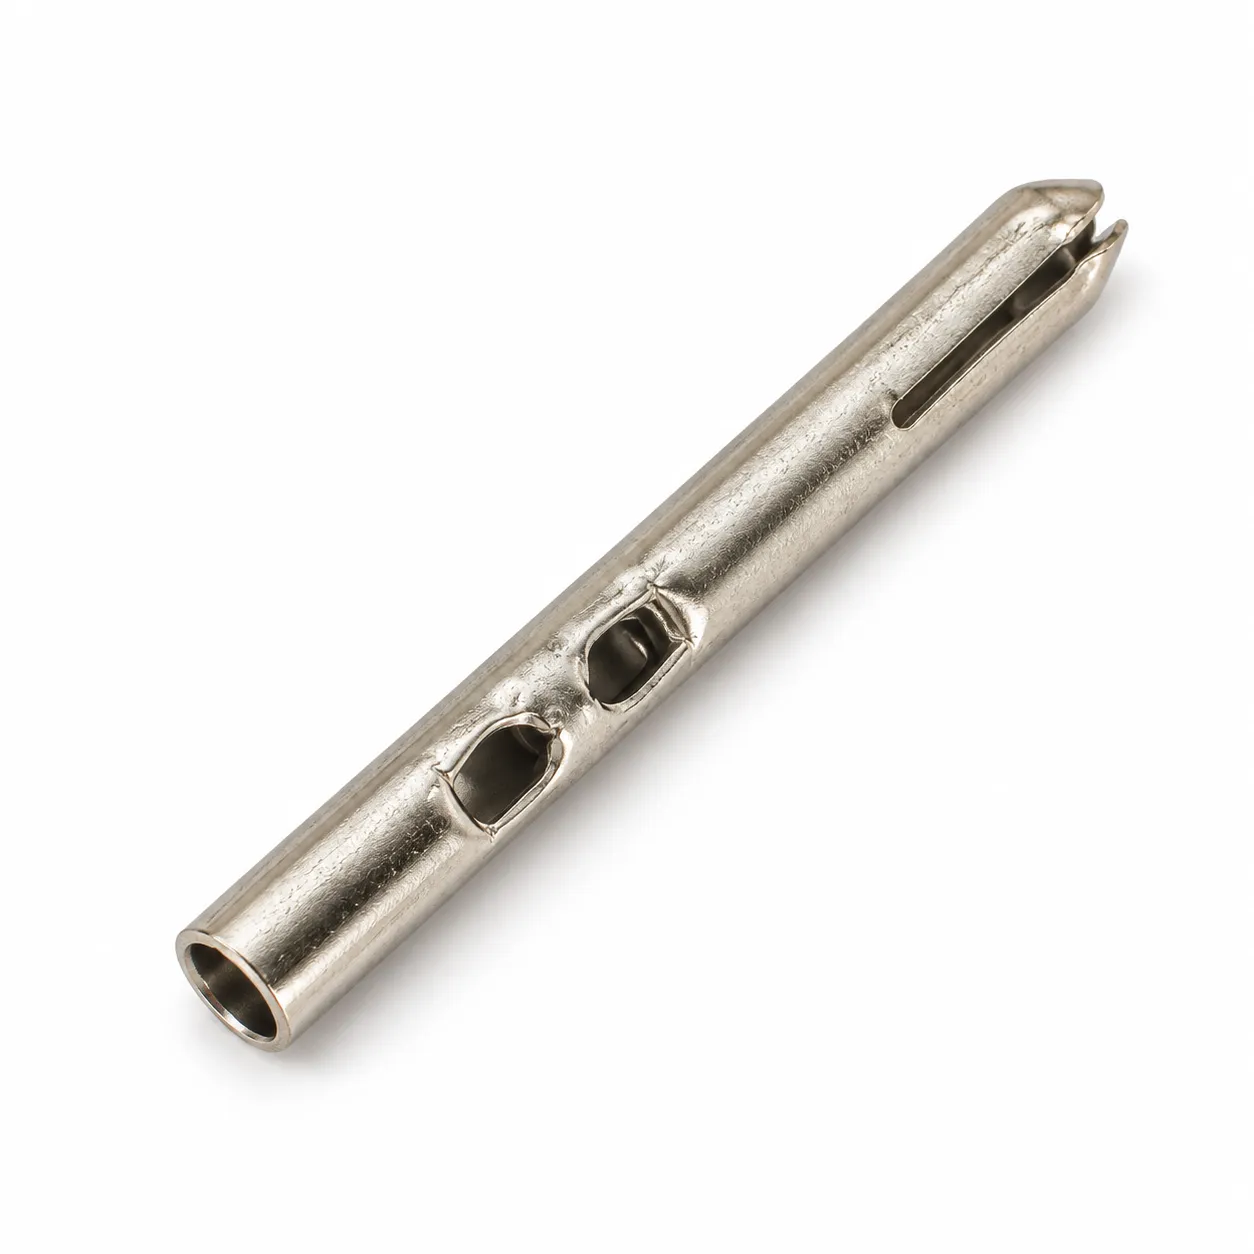
似た中空断面でも、相手部品の保持、樹脂支持体への組込み、電気接続など、役割は異なります。金型や製品名を決める前に、各面、穴、端部に必要な機能を明らかにします。
元の写真には、薄肉の開口端、隣接する2つの側面穴、反対端付近の細長いスリットが見えます。白背景の画像はサンプル写真をAIで補正した展示用画像です。形状は実物と図面で定め、画像だけで寸法、合金、めっき、性能を判断しないでください。
見える構造から、組付け時の役割を確認する
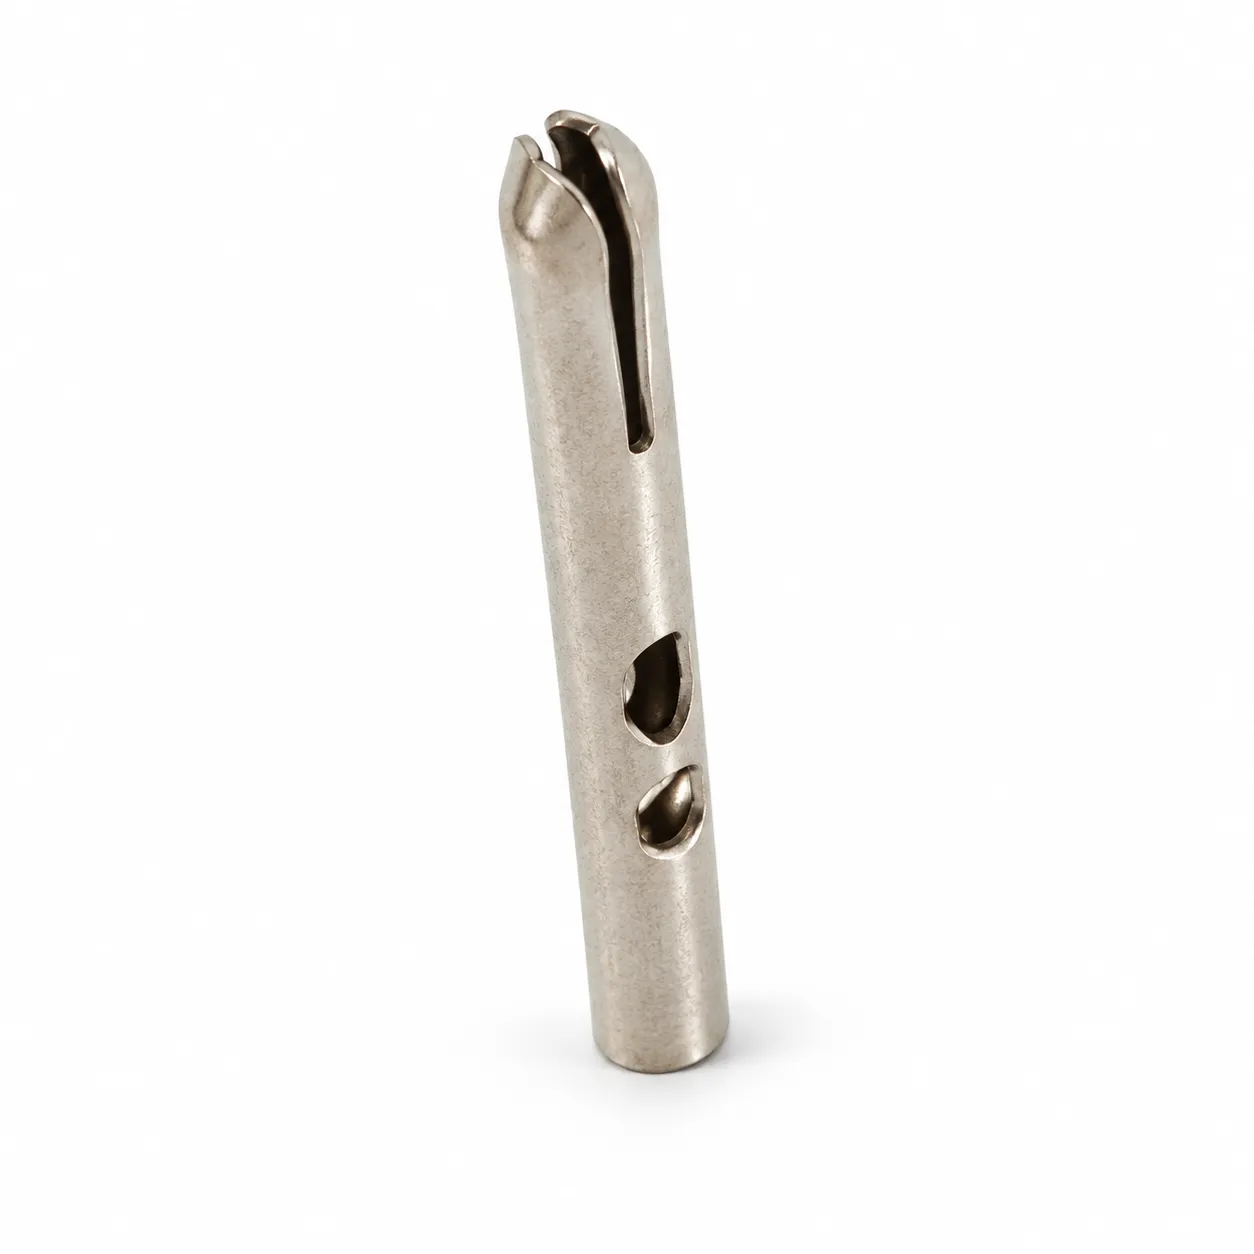
見える薄肉端面と縦方向の継ぎ目らしい形状からは、板材の巻き成形が考えられます。ただし製造履歴の証明にはなりません。図面、展開ブランク、工程途中のサンプルがあれば、板材の巻き成形と管材への二次加工を区別しやすくなります。
相手部品との関係が分かるまでは、「側面穴とスリットを備えた中空金属管」という中立的な名称が適しています。電気接点の場合も、スリット側が差し込まれるのか、別のピンを受けるのかを確認します。開口があるだけではオス接点かメス接点かは決まりません。
| 見える特徴 | 確認する内容 |
|---|---|
| 中空胴部と開口端 | 内孔は相手部品の位置決め、電線の挿入、樹脂の充填、逃げ空間のどれに使うか。 |
| 隣接する2つの側面穴 | 保持、加工時のアクセス、その他の役割か。組付けに関係する基準から位置を定める。 |
| 長いスリットと分かれた端部 | 弾性変位が必要か。必要なら相手部品、作動変位、許容永久変形を指定する。 |
| 縦継ぎ目らしい部分 | 開いた継ぎ目を許容するか、閉じるか、接合するか。隙間と方向を確認する。 |
候補工程:穴・スリット加工、予備曲げ、巻き成形、サイジング
板材を巻いて縦継ぎ目を設けた中空プラグピンには、文献上の構造例があります。[1] この種の外形では、平板ブランクの穴と最終的な管形状を一体で検討します。以下は検討用の候補工程であり、このサンプルの製造工程を示すものではありません。
- 成形条件と使用条件から帯材の材質、板厚を確認する。継ぎ目と重要な切断縁の許容方向を決める。
- 平板で加工するのが適切な場合は、先に側面穴、スリット、展開輪郭を加工する。端部と後工程の成形に必要な材料を確保する。
- 予備曲げの後、適切な工具を用いて徐々に所要断面へ巻く。穴、スリット、継ぎ目の相対位置を管理する。
- 必要に応じて端部成形とサイジングを行う。試作品でスプリングバック、だ円化、穴周辺の局所変形を確認する。
- 縁の処理、洗浄、指定の表面処理を計画する。表面処理で変わり得る寸法も含め、納入状態で検査する。
成形前の穴加工は平面上で工具を当てやすい反面、巻く際に穴が変形することがあります。はめあいや位置決めに使う穴は成形後の寸法を指定し、後加工の要否も検討します。実際の順序と工程数は図面、材質、金型トライで決めます。
設計が安定し、継続的な繰返し需要がある場合は順送金型を検討できます。予定発注数量に対して、金型、良品率、表面処理、検査、保全費を比較します。中空形状だけでコスト低減が決まるわけではありません。
側面穴、先端スリット、継ぎ目の役割を分けて決める
中空プラグピンには、側面穴から内部へ入った樹脂を外側の支持体とつなぎ、部品の移動を抑える構造があります。これは側面穴の一用途であり、本サンプルの2つの穴が同じ目的だと確認されたわけではありません。[1][2]
スリットが挿抜時のたわみを生むためにあるなら、長さ、幅、溝底形状、縁の状態が機能を左右します。先に相手部品と必要変位を決めます。弾性動作が不要なら、スリットをばねの仕様として扱うべきではありません。
継ぎ目を開いたままにするか、サイジングで閉じるか、別途接合するかも確認します。あるピン構造の溶接継ぎ目はその設計の選択であり、すべての巻き管に必要な工程ではありません。[1]
同種の中空部品が関係する想定業界
中空ピンやプレス成形接点は各種電気製品に使われますが、適否は組付け条件と評価で決まります。次の例は検討先の分野であり、このサンプルの実際の搭載先を示すものではありません。
| 業界 | 同種部品の用途 | 本サンプルで追加確認する内容 |
|---|---|---|
| 電源プラグ・電源コード部品 | 樹脂支持体にインサート成形される中空ピン。[1][2] | ピン形状、電線端末処理、樹脂成形範囲、適用製品要求。 |
| 充電器・電源アダプター | 充電器用の一体型中空ピン支持構造が記載されています。[3] | プラグ全体の配置、筐体内での保持、電気設計、組立評価。 |
| コンセント・電気設備部品 | 接地ピン付きコンセントや複数口コンセント向けの中空ピンがあります。[4] | 通電用か保護接地用か、実際の接続と保持方法。 |
| 産業・車両用コネクター | 機械や輸送システム向けのプレス成形接点が製品化されています。[5] | 対応する接点システム、かん合形状、端末処理、環境条件。この項目は広い同種部品群の説明です。 |
外観の類似だけで用途を決めないでください。オスピン、メス接点、非電気用途の位置決めスリーブは似た中空断面でも、材質、公差、試験が異なります。
材質と表面処理は機能から選ぶ
銀色の表面だけではステンレス、銅合金、めっきの種類は分かりません。電気用途なら電流経路、挿抜動作、環境、端末処理を定めてから材質と表面処理を選びます。例えばTEの接点製品群には複数の接触面処理がありますが、その選択肢や定格は指定の接点システムに属します。[5]
位置決めや支持用途なら、はめあい、剛性、縁、使用環境を優先します。ピンに似ているだけで電気接点用合金を指定する必要はありません。いずれの場合も、表面処理前後のどの状態に寸法を適用するか明確にします。
実際の組付け状態で成形品を承認する
機能に関係する寸法を測り、実際の相手部品で組み付けます。単体で管径が合格でも、圧入、圧着、インサート成形で形状が変わる場合があります。組付け前、組付け後、または両方で受入れを行うか指定します。
| 確認箇所 | 合意する内容 |
|---|---|
| 管断面 | 外径、内径、長さ、肉厚、真円度、測定位置。 |
| 穴・スリット・継ぎ目 | 最終寸法と基準、継ぎ目の隙間と方向、許容局所変形、縁の状態。 |
| 端部・かん合面 | 挿入案内形状、かん合長さ、隙間、必要な弾性変位。 |
| 保持・端末処理 | 樹脂成形または接合範囲、組立方法、該当する場合の保持・引抜き試験。 |
| 電気用途が必要な場合 | 完成製品に応じた接触抵抗、温度上昇、絶縁、耐久の確認と、条件・判定限界。 |
| 納入状態 | 材質・表面処理の識別、外観見本、清浄度、スリット端部を守る包装。 |
図面、スケッチ、サンプル写真から相談を始められます。かん合する端、保持位置、通電の有無を示し、予定数量と未解決の点を加えてください。材質、寸法、表面処理は要求を検討する間「要確認」として構いません。