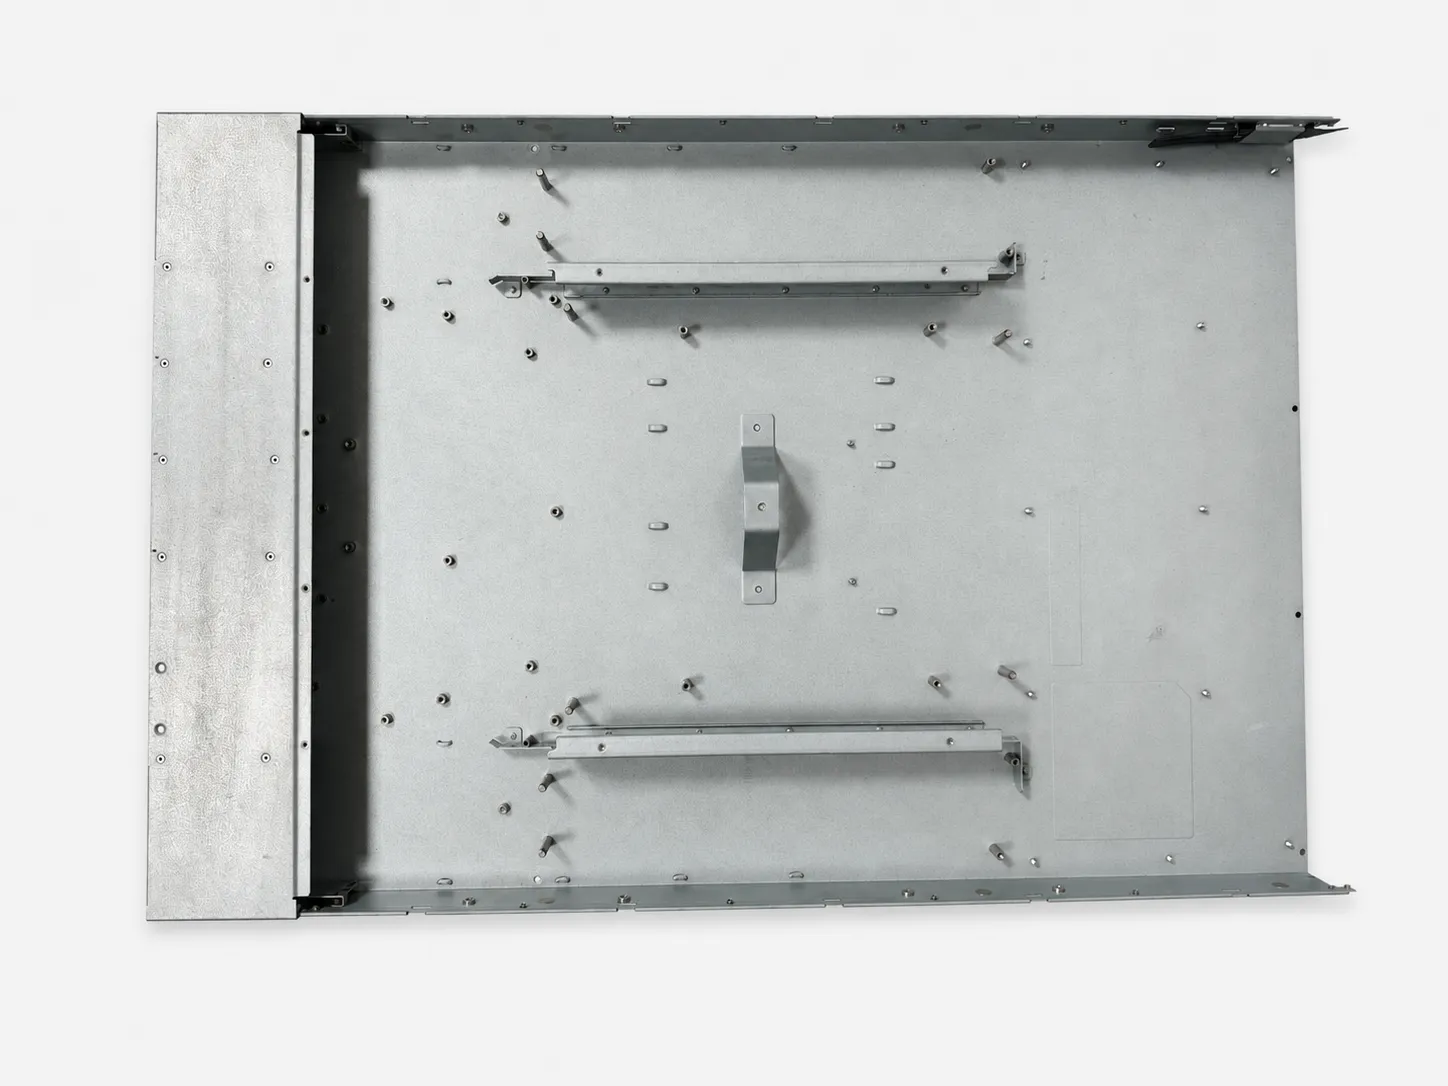
Una carcasa de chapa metálica parece sencilla, pero discretamente cumple varias funciones a la vez: protege la electrónica de su interior, mantiene fuera el polvo y el agua, gestiona el calor, puede blindar contra EMI y le da al producto un punto de montaje. Diseñarla bien significa equilibrar esas funciones frente al costo y la fabricabilidad antes de hacer cualquier herramental o muestra.
Esta guía recorre las decisiones que más influyen en si una carcasa se cotiza sin problemas y rinde en campo: el material y el espesor de pared, el sellado y la protección contra ingreso, el blindaje EMI, la ventilación, el montaje y la facilidad de servicio, y las tolerancias y el acabado que determinan su aspecto y ajuste.
Defina las entradas de diseño y los límites de responsabilidad
Antes de modelar la carcasa, registre la envolvente, orientación, placas, conectores, cargas, acceso de servicio, vida prevista, entorno, caras cosméticas y mercados normativos. El plano 2D, el conjunto STEP/STP y la BOM deben compartir revisión y unidades.
Separe los requisitos de pieza que el fabricante puede inspeccionar del rendimiento del sistema que corresponde al comprador. El proveedor puede documentar DFM, dimensiones y procesos; la seguridad estructural, temperatura, EMC y adecuación IP/NEMA/UL del equipo siguen bajo la responsabilidad del producto.
- Defina envolvente, orientación, piezas acopladas, PCB, conectores y espacio de cableado.
- Marque datums funcionales, cargas críticas, acceso de servicio, caras visibles y holguras permitidas.
- Mantenga coherentes plano 2D, STEP/STP, BOM, unidades y revisión.
- Distinga la inspección del proveedor de la validación del sistema por el comprador.
Seleccione material, espesor y sistema de acabado
Acero laminado en frío, galvanizado, inoxidable y aluminio ofrecen combinaciones distintas de resistencia, peso, corrosión, contacto eléctrico, conformado y acabado. Especifique aleación o grado, condición, espesor, sustituciones permitidas y certificados requeridos.
El espesor debe responder a luces de panel, cargas, impacto, herrajes y apariencia. Pestañas, nervaduras o una construcción multipieza pueden aumentar rigidez sin sobredimensionar la chapa. El polvo, anodizado, chapado o pasivado también cambia agujeros, roscas, contactos de masa y holguras.
Aplique DFM a pliegues, agujeros y bordes
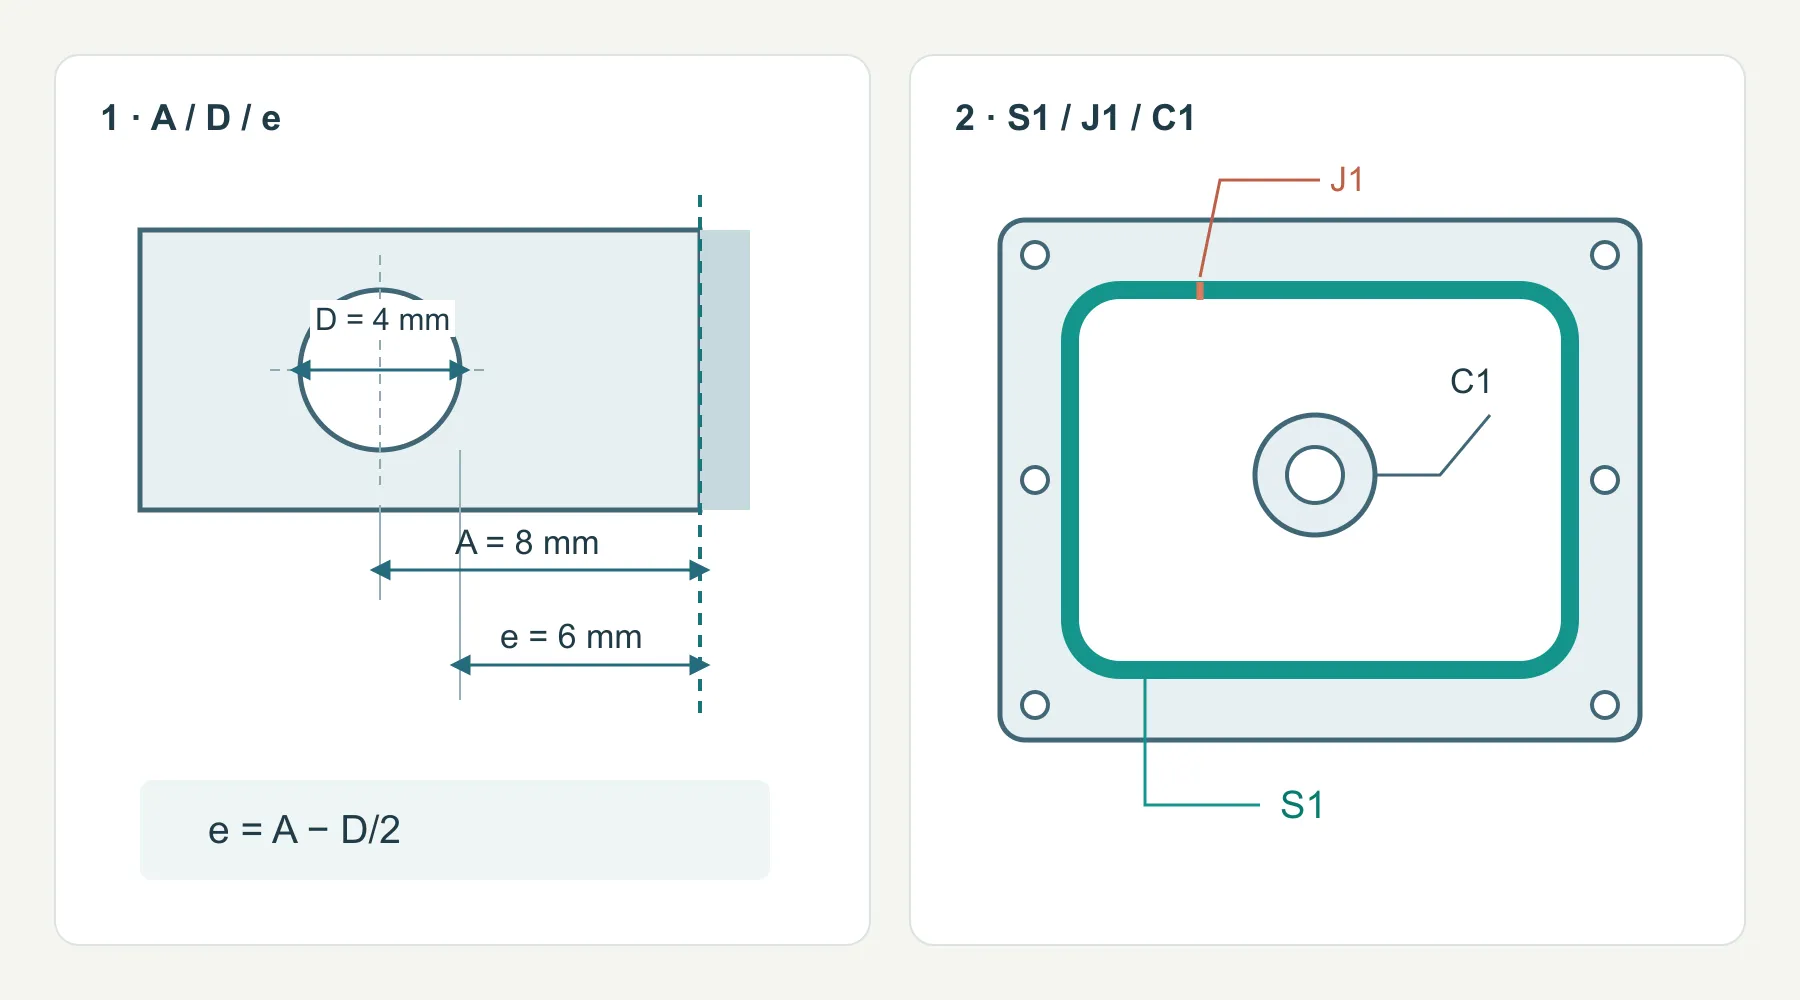
Defina primero las cotas: T es el espesor, R el radio interior, A la distancia perpendicular desde el centro del agujero hasta la tangente del pliegue sobre la cara plana y D el diámetro. La separación libre es e = A − D/2. No equivale a medir hasta la esquina teórica ni hasta la cara exterior de la pared plegada.
Ejemplo geométrico: A = 8 mm y D = 4 mm dan e = 6 mm; no es una separación mínima recomendada. La deformación depende de aleación, estado, espesor, radio, abertura de matriz, dirección y secuencia de plegado. Marque qué abertura debe alinearse con el conector para evaluar el ajuste real.
Confirme el desarrollo o la deducción de pliegue con el proceso previsto. Revise agujeros, ranuras y ventilación en estado conformado, incluyendo soldadura y recubrimiento. Desplazar una abertura, añadir alivio o mecanizar después de plegar son soluciones que deben acordarse antes de liberar el plano.
- Indique radio interior y estado del material; compruebe grietas y recuperación elástica en material representativo.
- Mida agujero-pliegue hasta la tangente y agujero-borde hasta el borde cortado real.
- Dibuje el alivio y compruebe que el extremo del pliegue no desgarre la pared contigua.
- Revise longitud de pestaña, acceso del utillaje y pliegues opuestos según la secuencia prevista.
Planifique herrajes, soldadura y secuencia de montaje
Tuercas y espárragos autoinsertables, tuercas remachables, herrajes soldables, remaches, tornillos y soldadura por puntos requieren agujeros, acceso, espesor y operaciones diferentes. La BOM debe indicar familia o equivalente aprobado, rosca, lado de instalación, cantidad y función.
Diseñe la ruta completa: corte, plegado, instalación de herrajes, soldadura, limpieza, acabado y montaje final. Un pliegue cerrado puede bloquear la prensa; el calor puede deformar; el recubrimiento puede afectar roscas y contactos. Resuelva estos riesgos antes de la muestra.
- Indique serie de herraje, rosca, orientación, cantidad y regla de equivalencia.
- Confirme espesor, tolerancia del agujero y acceso de prensa o remachadora.
- Marque cordones, puntos, remaches y zonas cosméticas que pueden repasarse.
- Incluya deformación, salpicadura y orden de acabado en la inspección.
- Valide acceso de montaje, herramientas y mantenimiento con piezas acopladas reales.
Trate correctamente los objetivos IP, NEMA y UL
IEC 60529 clasifica la protección mediante códigos IP. Los tipos NEMA incluyen otras condiciones ambientales; NEMA indica que su tabla no permite convertir un código IP en un tipo NEMA. Especifique el sistema y las condiciones de ensayo necesarios. [1, 2]
UL 50 trata requisitos no ambientales; UL 50E añade requisitos ambientales de construcción y comportamiento. El catálogo público consultado el 2026-09-14 mantiene activa la edición 3 de UL 50E, publicada el 2020-10-15 y revisada el 2025-10-17. Se revisaron el alcance público y el resumen de cambios; el proyecto debe aplicar la norma completa y los requisitos del producto final. [3]
La declaración corresponde a una configuración montada definida. Registre revisión, puerta, junta, cierres, entradas de cable, ventilación, acabado y orientación, y asigne la evaluación o ensayo. Un prensaestopas ensayado no demuestra la clasificación de toda la envolvente.
Coordine sellado, térmica, EMI y puesta a tierra
Recorra una línea de sellado cerrada, S1 en el esquema. Compruebe esquinas, uniones de junta, tornillos y entradas de cable para localizar posibles pasos de agua al interior. Un tornillo fuera del perímetro y un agujero que atraviesa la junta generan caminos distintos. Defina la compresión según los datos de la junta elegida y verifique holgura montada y flexión de la puerta; un contorno CAD cerrado no demuestra compresión real.
Sellado, refrigeración y EMI compiten: las aberturas eliminan calor pero dejan vías para polvo, agua y radiación; el acabado protege, pero puede aislar contactos. Revise juntos compresión de junta, uniones, drenaje, ventiladores, filtros, zonas conductoras y tierra de protección.
Carga térmica, puntos calientes, caudal, ruido, resistencia de contacto y EMC deben validarse con las PCB, cables, conectores, firmware y modos de uso reales.
El fabricante puede inspeccionar aberturas, superficies de contacto y montaje conforme al plano, pero una pieza de chapa por sí sola no garantiza rendimiento térmico, EMI ni ambiental del sistema.
- Defina superficies de sellado, material de junta, empalmes, compresión y orden de apriete.
- Marque contactos de tierra o blindaje sin recubrimiento y roscas que deben enmascararse.
- Especifique ventiladores, filtros, lamas, drenajes y entradas de cable en su configuración real.
- Registre responsable, configuración, método y criterio de aceptación de cada ensayo del sistema.
Valide el diseño con muestras y primera pieza
Antes de producción, fabrique muestras con material, herrajes y acabado representativos. Compruebe ajuste de PCB y conectores, holguras de tapas, agujeros, par de herrajes, deformación por soldadura, compresión de junta, caras visibles, contactos de tierra y protección del embalaje.
El plan de primera pieza debe definir cotas críticas, método de medida, patrón cosmético, pruebas de montaje y registros. Aprobar una muestra no sustituye ensayos pendientes del sistema; todo cambio de material, geometría, herraje, acabado o proveedor debe controlarse y revalidarse según riesgo.
- Compruebe conectores, PCB, tapas, soportes y interfaces de montaje.
- Registre cotas críticas, posición de herrajes, roscas, par y deformación.
- Compare color, textura, rayas, holguras y máscaras con la muestra aprobada.
- Complete validación ambiental, térmica, EMC, tierra y seguridad en el equipo.
- Vincule muestra maestra, primera pieza y cambios a la revisión de producción.
Prepare una RFQ completa de la carcasa
Una RFQ comparable permite que ingeniería, compras, calidad y proveedor revisen el mismo alcance y que las hipótesis abiertas queden visibles.
- Archivos: plano 2D, STEP/STP, BOM, revisión, unidades y conjunto de referencia.
- Fabricación: material, espesor, pliegues, agujeros, rebaba, soldadura, herrajes, acabado y máscaras.
- Interfaces: PCB, conectores, tapas, rack, pared o riel DIN y sus ajustes.
- Rendimiento: entorno y objetivos IP/NEMA/UL, térmicos, EMI y tierra, con responsables.
- Calidad: cotas críticas, medición, criterio cosmético, muestra maestra y primera pieza.
- Comercial: muestras, piloto, volumen anual, plazo, embalaje, registros y aprobación.
- Cumplimiento: mercados, normas, alcance de ensayos, certificados y entidad responsable.
- Abiertos: alternativas, riesgos DFM por confirmar y aprobador de cambios.
| Decisión | Datos de la RFQ | Revisión del proveedor | Evidencia de liberación |
|---|---|---|---|
| Entradas de diseño | Envolvente, montaje, carga, entorno, interfaces y servicio | Integridad, revisión y preguntas abiertas | Alcance y archivos controlados |
| Material y espesor | Grado, condición, espesor, sustituciones y certificados | Suministro, conformado y compatibilidad de acabado | Certificados y especificación aprobada |
| Pliegues y agujeros | Radios, datums, posiciones, alivios, rebaba y tolerancias | DFM con máquinas y herramientas reales | Medidas y registro de bordes de la muestra |
| Montaje y herrajes | Lista, caras, soldadura, secuencia y piezas acopladas | Acceso, deformación y efecto del acabado | Prueba de montaje, par y deformación |
| Radio interior | Indicar R, aleación y estado reales | Los pliegues cerrados pueden agrietarse; la recuperación altera el ajuste | Material, herramienta, dirección y prueba |
| Agujero próximo al pliegue | Medir A a la tangente; e = A − D/2 | Separación libre y distancia al centro son distintas | Función, abertura de matriz y secuencia |
| Calidad y comercial | Muestras, primera pieza, cantidad, registros, embalaje y plazo | Confirmar alcance, capacidad e inspección | Revisión de producción y muestra maestra |
| Control de cambios | Reglas para material, geometría, herrajes, acabado y proveedor | Definir revalidación según riesgo | Aprobación escrita y archivos actualizados |