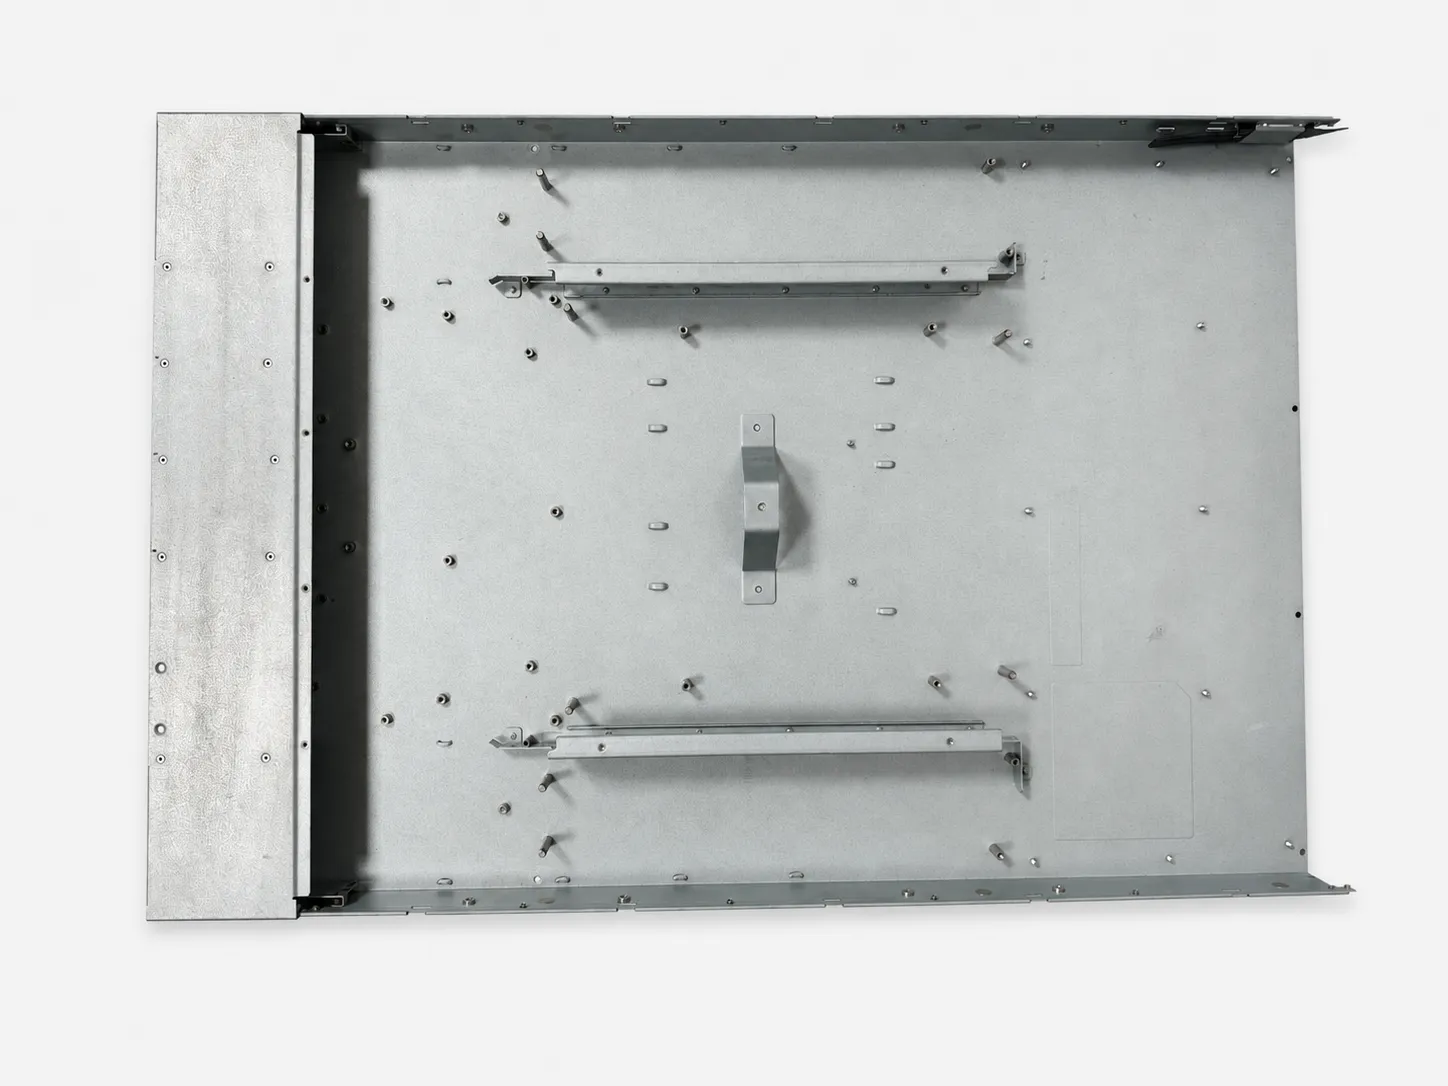
Un boîtier en tôle sert à la fois de protection, de structure porteuse, de support de montage et de surface visible du produit. Sa fabricabilité dépend autant des sens de pliage, de l’accès aux outils, des fixations, de la séquence de soudage et du revêtement que de ses dimensions extérieures.
Avant le chiffrage, séparez les points que le fabricant doit examiner pour la fabrication des performances système que l’acheteur ou un laboratoire qualifié doit valider. La RFQ peut alors distinguer les données contrôlées des hypothèses de conception, d’essai ou de certification encore ouvertes.
Définir les données d’entrée et la base de conception
Commencez par la fonction du produit, son environnement et l’assemblage que le boîtier doit recevoir. Identifiez les références de montage, pièces adjacentes, cartes électroniques, connecteurs, câbles, interfaces utilisateur, accès de maintenance, faces d’aspect et zones de mise à la masse ou de transfert thermique.
Joignez un plan 2D maîtrisé pour les dimensions, tolérances et notes, ainsi qu’un modèle STEP/STP pour l’encombrement et l’assemblage. Distinguez les exigences figées des caractéristiques ouvertes à une proposition DFM ; sans cette distinction, le fournisseur ne peut ni chiffrer les risques ni comparer proprement les options.
- Indice du plan, unités, tolérance générale et références fonctionnelles.
- Modèle d’assemblage avec pièces adjacentes, cartes, connecteurs et cheminement des câbles.
- Environnement, charges, accès de maintenance, faces cosmétiques et surfaces conductrices.
- Quantité de prototypes, besoin annuel, durée prévue du programme et délai cible.
Choisir le matériau et l’épaisseur selon la fonction
L’acier laminé à froid offre une bonne rigidité à coût maîtrisé mais nécessite une protection anticorrosion. L’acier galvanisé apporte une protection existante à prendre en compte au soudage et au revêtement. L’inox convient aux milieux corrosifs ou hygiéniques, tandis que l’aluminium réduit la masse et permet l’anodisation ainsi que certaines fonctions thermiques.
L’épaisseur influe sur la masse, la rigidité, le temps de découpe, l’effort de pliage, les dimensions minimales, la compatibilité des inserts et le coût. Sur de grands panneaux, des retours, nervures ou plis supplémentaires peuvent rigidifier plus efficacement qu’une augmentation générale d’épaisseur. Faites confirmer nuance, état, épaisseur et substitutions autorisées par le fournisseur réel.
Vérifier les plis, dégagements et ouvertures en DFM
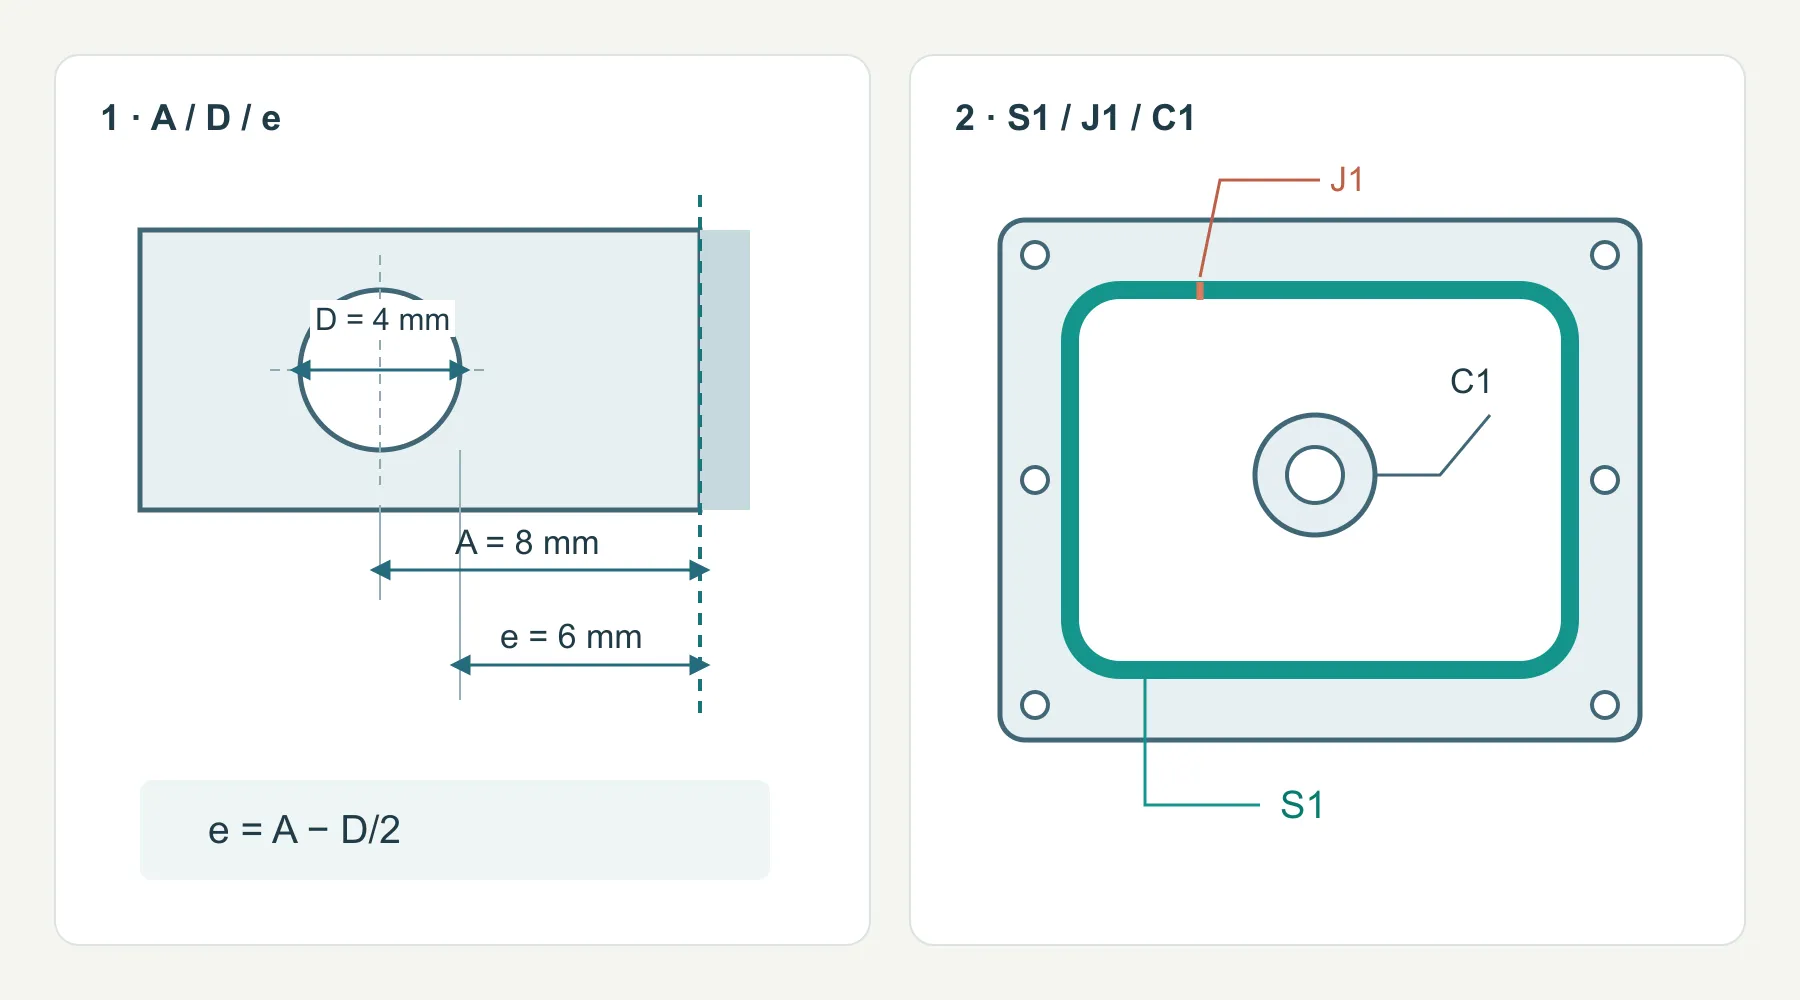
Définir les cotes avant d’appliquer une règle : T est l’épaisseur, R le rayon intérieur, A la distance perpendiculaire entre le centre du trou et la tangente du pli sur la face plane, D le diamètre. Le jeu au bord vaut e = A − D/2. Une cote jusqu’à l’angle théorique ou à la face extérieure de la paroi pliée n’a pas le même sens.
Exemple géométrique : A = 8 mm et D = 4 mm donnent e = 6 mm. Ce n’est pas un minimum recommandé. La déformation dépend de la nuance, de l’état, de l’épaisseur, du rayon, de l’ouverture de matrice, de la direction et de l’ordre des plis. Indiquer quelle ouverture doit s’aligner avec le connecteur.
Valider la longueur développée ou la déduction de pli avec le procédé prévu. Examiner trous, lumières et perforations après formage, soudage et finition. Déplacer une ouverture, ajouter un dégagement ou usiner après pliage sont des solutions à convenir avant validation du plan.
- Préciser rayon intérieur et état matière ; vérifier fissures et retour élastique sur matière représentative.
- Coter jusqu’à la tangente du pli ou au bord découpé réel, selon la distance recherchée.
- Dessiner les dégagements et vérifier que l’extrémité du pli ne déchire pas la paroi voisine.
- Vérifier longueur d’aile, accès des outils et plis opposés selon la gamme prévue.
Planifier fixations, soudage et séquence d’assemblage
Inserts autosertissants, goujons, entretoises, écrous à riveter, écrous soudés, taraudages, rivets et vis captives exigent une épaisseur compatible, une préparation de trou, un sens de pose et un accès outil adaptés. La nomenclature doit préciser référence fabricant ou équivalent approuvé, filetage, quantité et face de pose.
Cordons, points de soudure, rivets et languettes influencent la déformation, la reprise cosmétique, l’étanchéité et l’ordre de finition. Définissez la séquence d’assemblage et de revêtement avec les caractéristiques à contrôler, afin qu’une opération ultérieure ne compromette ni ajustement, ni mise à la masse, ni filetage déjà validé.
- Préciser références de quincaillerie, filetages, faces de pose, quantités et équivalents admis.
- Contrôler l’accès des presses, outils de rivetage ou de soudage avant le pliage.
- Définir procédé de soudage, longueur, reprise visuelle et déformation admissible.
- Masquer filetages, surfaces de masse, plans de joint et zones d’ajustement avant revêtement.
- Valider la séquence de montage avec les pièces adjacentes et l’accès de maintenance.
Interpréter correctement les objectifs IP, NEMA et UL
La CEI 60529 classe la protection avec des codes IP. Les types NEMA couvrent d’autres conditions environnementales ; NEMA précise que son tableau ne permet pas de convertir un code IP en type NEMA. Spécifier directement le référentiel et les conditions d’essai. [1, 2]
UL 50 concerne les exigences non environnementales ; UL 50E ajoute des exigences environnementales de construction et de performance. Le catalogue public consulté le 2026-09-14 indique toujours l’édition 3 active, publiée le 2020-10-15 et révisée le 2025-10-17. Seuls le domaine public et le résumé des révisions ont été examinés ; le projet doit utiliser la norme complète applicable et les exigences du produit fini. [3]
Une déclaration vise une configuration assemblée précise. Documenter révision, porte, joint, fermetures, passages de câbles, ventilation, revêtement et orientation, puis attribuer l’évaluation ou l’essai. Un presse-étoupe testé ne prouve pas le classement de l’ensemble du boîtier.
Concevoir ensemble étanchéité, thermique et EMI
Suivre une boucle d’étanchéité fermée, S1 sur le schéma. Examiner angles, raccords de joint, vis et passages de câbles pour repérer les chemins d’eau vers le volume protégé. Une vis hors de la boucle et un trou traversant celle-ci ne créent pas le même chemin. Définir la compression avec les données du joint choisi et vérifier jeu assemblé et flexion de porte ; un contour CAD fermé ne prouve pas la compression réelle.
La compression du joint dépend de la gorge, de la rigidité du bord, de l’espacement des vis, de l’état de surface et de la chaîne de cotes. Définissez matériau du joint, raccord, compression cible et plans d’étanchéité sans déduire un indice de protection de la seule géométrie.
Ouïes, ventilateurs, filtres, interfaces thermiques et surfaces de contact modifient la dissipation, l’entrée de poussière ou d’eau et l’assemblage. La performance thermique doit être validée avec les pertes, l’orientation et l’environnement réels sur prototype ou système.
L’efficacité EMI dépend des ouvertures, jonctions, résistances de contact, revêtements, joints conducteurs, traversées de câbles et mises à la masse. Un boîtier métallique ne prouve pas un niveau d’atténuation ; définissez les zones de contact et les essais, puis mesurez la performance du système.
- Documenter matériau du joint, plans d’appui, compression, raccord et espacement des fixations.
- Définir circulation d’air, maintenance des filtres, accès ventilateur et température de surface admissible.
- Repérer zones nues ou conductrices, points de masse et surfaces sans revêtement.
- Réaliser les essais IP, thermiques et EMI sur la configuration et le montage prévus.
Valider prototype, premier article et plan d’essais
Le prototype ne doit pas seulement confirmer l’enveloppe extérieure. Vérifiez l’ajustement de l’assemblage, les jeux du capot, la position des connecteurs, les inserts, la déformation de soudage, l’aspect, la compression du joint, l’accès de maintenance et l’emballage par rapport à l’indice de plan approuvé.
Séparez le contrôle dimensionnel du premier article des essais d’application. Une FAI ou un rapport de mesure confirme des dimensions définies ; étanchéité, thermique, EMI, vibration ou sécurité nécessitent des méthodes, critères d’acceptation et responsables d’approbation distincts.
- Documenter le procédé prototype et ses écarts par rapport à la future production.
- Définir caractéristiques FAI, état de mesure, méthode et responsable de validation.
- Contrôler revêtement, teinte, texture, masquage et limite d’aspect.
- Valider joint, thermique, EMI et autres fonctions système avec des plans d’essais séparés.
- Clore par écrit les écarts avant pilote ou libération série.
Envoyer un dossier RFQ complet pour le boîtier
Un chiffrage fiable réunit géométrie, quantités, gamme de fabrication, finition, quincaillerie, essais et responsabilités dans le même dossier. Identifiez explicitement les points ouverts afin que le fournisseur indique hypothèses, variantes et exclusions au lieu de les intégrer silencieusement au prix.
- Plan 2D indicé et modèle STEP/STP de l’assemblage.
- Matériau, nuance, état, épaisseur et substitutions autorisées.
- Périmètre de découpe, pliage, quincaillerie, soudage, montage et reprise.
- Finition, couleur, texture, épaisseur, faces visibles et masquages.
- Objectifs IP, NEMA, UL, thermiques et EMI avec responsabilités d’essai et de certification.
- Quantités prototype, paliers de prix, besoin annuel et durée du programme.
- FAI, rapports, documents de conformité et plan d’approbation des échantillons.
- Emballage, marquage, lieu de livraison, date cible et validité souhaitée de l’offre.
| Domaine | À définir dans la RFQ | Preuve DFM ou fournisseur | Validation de l’acheteur |
|---|---|---|---|
| Base de conception | Indice, références, assemblage et environnement | Questions ouvertes et hypothèses de fabrication | Fonctions et caractéristiques figées |
| Matériau et épaisseur | Nuance, état, épaisseur, alternatives et finition | Disponibilité, formabilité et compatibilité des inserts | Approbation matière et substitutions |
| Plis et ouvertures | Rayons, dégagements, découpes critiques et côté bavure | Accès outil, retour élastique et contrôles DFM initiaux | Ajustement dans l’état formé |
| Fixations et assemblage | Références, soudage ou rivetage et séquence | Accès de pose, déformation et gamme | Contrôle montage et maintenance |
| Rayon intérieur | Préciser R, nuance et état réels | Pli serré : risque de fissure ; retour élastique : variation d’ajustement | Matière, outils, direction et essai |
| Trou près d’un pli | Mesurer A à la tangente ; e = A − D/2 | Jeu au bord et distance au centre diffèrent | Fonction, ouverture de matrice et gamme |
| Approbation prototype | Type d’échantillon, FAI, critères esthétiques et fonctionnels | Rapports, écarts et plan de correction | Approbation écrite du prototype et du pilote |
| RFQ commerciale | Quantités, finition, emballage, destination et délai | Hypothèses, exclusions et prix par paliers | Périmètre total et libération production |