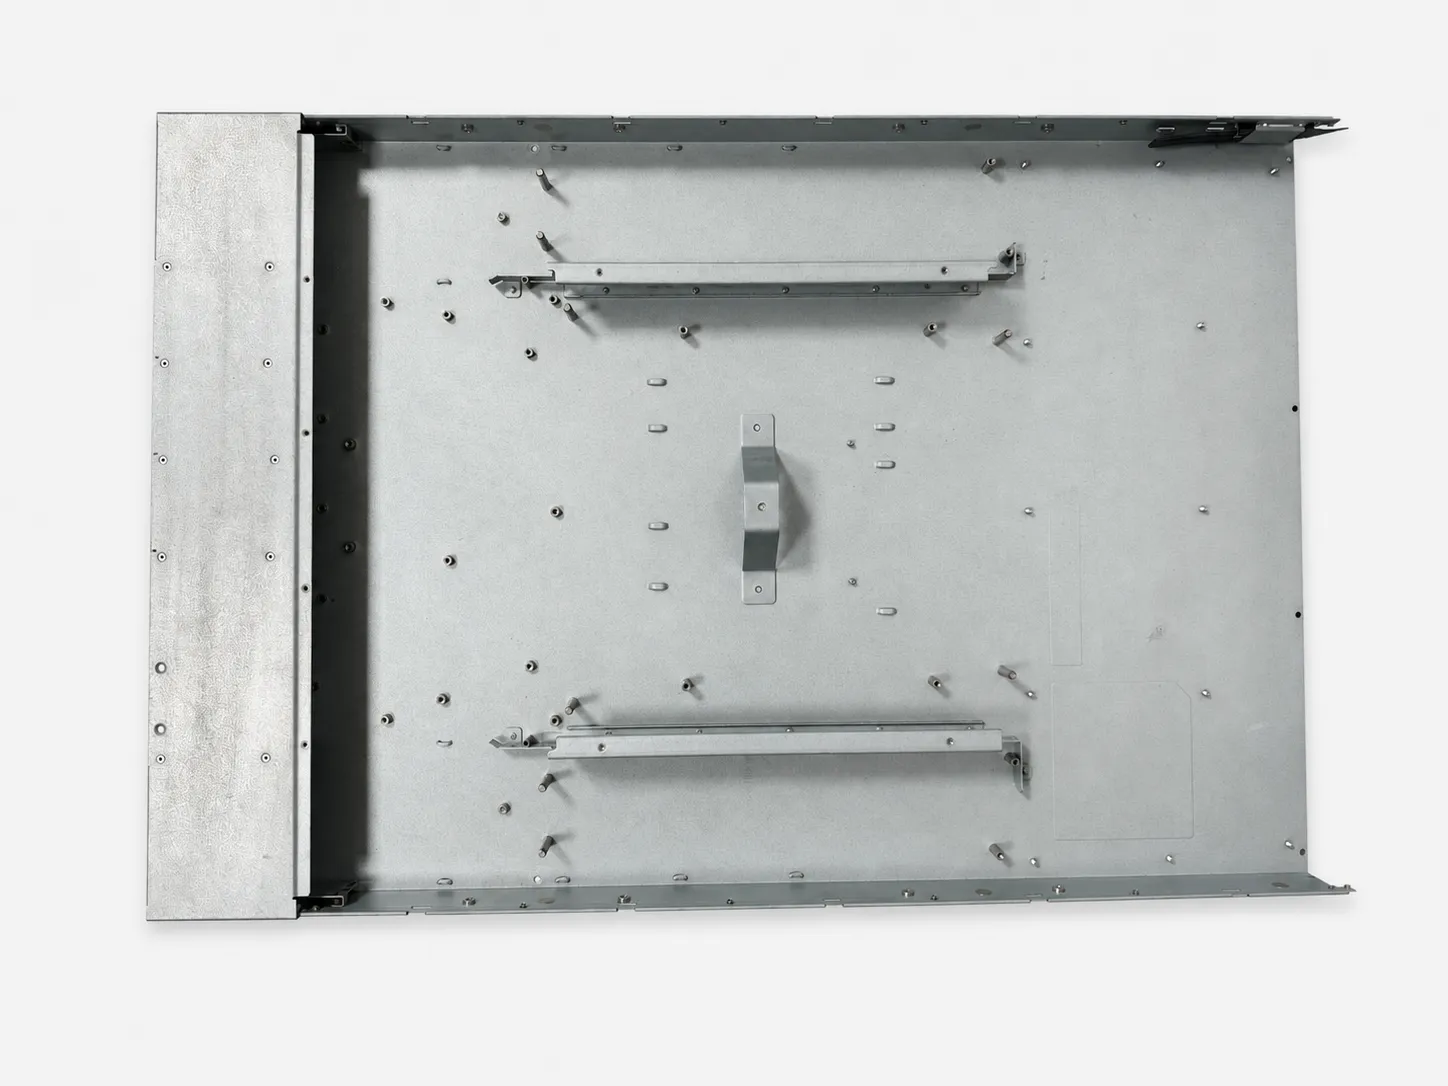
Ein Blechgehäuse ist zugleich Schutz, Tragstruktur, Montageplattform und sichtbare Produktoberfläche. Seine Fertigbarkeit hängt nicht nur von Außenmaßen ab, sondern auch von Biegerichtungen, Werkzeugzugang, Verbindungselementen, Schweißfolge, Beschichtung, Dichtungen, Luftführung und den Funktionen der eingebauten Baugruppe.
Legen Sie deshalb vor dem Angebot fest, welche Anforderungen der Lieferant fertigungstechnisch prüfen soll und welche Systemleistung der Käufer oder eine qualifizierte Prüfstelle nachweisen muss. So trennt das RFQ belastbare Fertigungsdaten von noch offenen Konstruktions- und Zertifizierungsfragen.
Konstruktionsgrundlage und Eingaben festlegen
Beginnen Sie mit der Produktfunktion, der Einsatzumgebung und der Baugruppe, die das Gehäuse aufnehmen soll. Kennzeichnen Sie Montagebezüge, Gegenbauteile, Steckverbinder, Leiterplatten, Kabelwege, Bedienflächen, Servicezugang, Sichtflächen und Bereiche für Erdung oder Wärmeübertragung.
Stellen Sie eine kontrollierte 2D-Zeichnung für Maße, Toleranzen und Hinweise sowie ein STEP/STP-Modell für Bauraum und Montage bereit. Geben Sie an, welche Merkmale feststehen und welche für DFM-Vorschläge offen sind; ohne diese Trennung kann der Lieferant weder Risiken noch Alternativen sauber bepreisen.
- Zeichnungsrevision, Einheitensystem, allgemeine Toleranz und Funktionsbezüge.
- Baugruppenmodell mit Gegenbauteilen, Leiterplatten, Steckverbindern und Kabelwegen.
- Einsatzort, Belastung, Servicezugang sowie kosmetische und leitfähige Flächen.
- Prototypenmenge, Jahresbedarf, erwartete Programmlaufzeit und Zieltermin.
Werkstoff und Blechdicke nach Funktion auswählen
Kaltgewalzter Stahl bietet hohe Steifigkeit zu wirtschaftlichen Kosten, benötigt jedoch einen Korrosionsschutz. Verzinkter Stahl bringt eine vorhandene Schutzschicht mit, deren Verhalten beim Schweißen und Beschichten berücksichtigt werden muss. Edelstahl eignet sich für korrosive oder hygienische Umgebungen, während Aluminium Gewicht reduziert und Eloxal- sowie Wärmemanagementoptionen eröffnet.
Die Blechdicke beeinflusst Gewicht, Steifigkeit, Schnittzeit, Biegekraft, Mindestmerkmale, Hardwarekompatibilität und Kosten. Größere Flächen lassen sich oft mit Rückkantungen, Sicken oder zusätzlichen Biegungen versteifen, statt die gesamte Hülle dicker auszulegen. Bestätigen Sie Güte, Zustand, Dicke und zulässige Alternativen mit dem tatsächlichen Lieferanten.
Biegungen, Freistiche und Ausschnitte für DFM prüfen
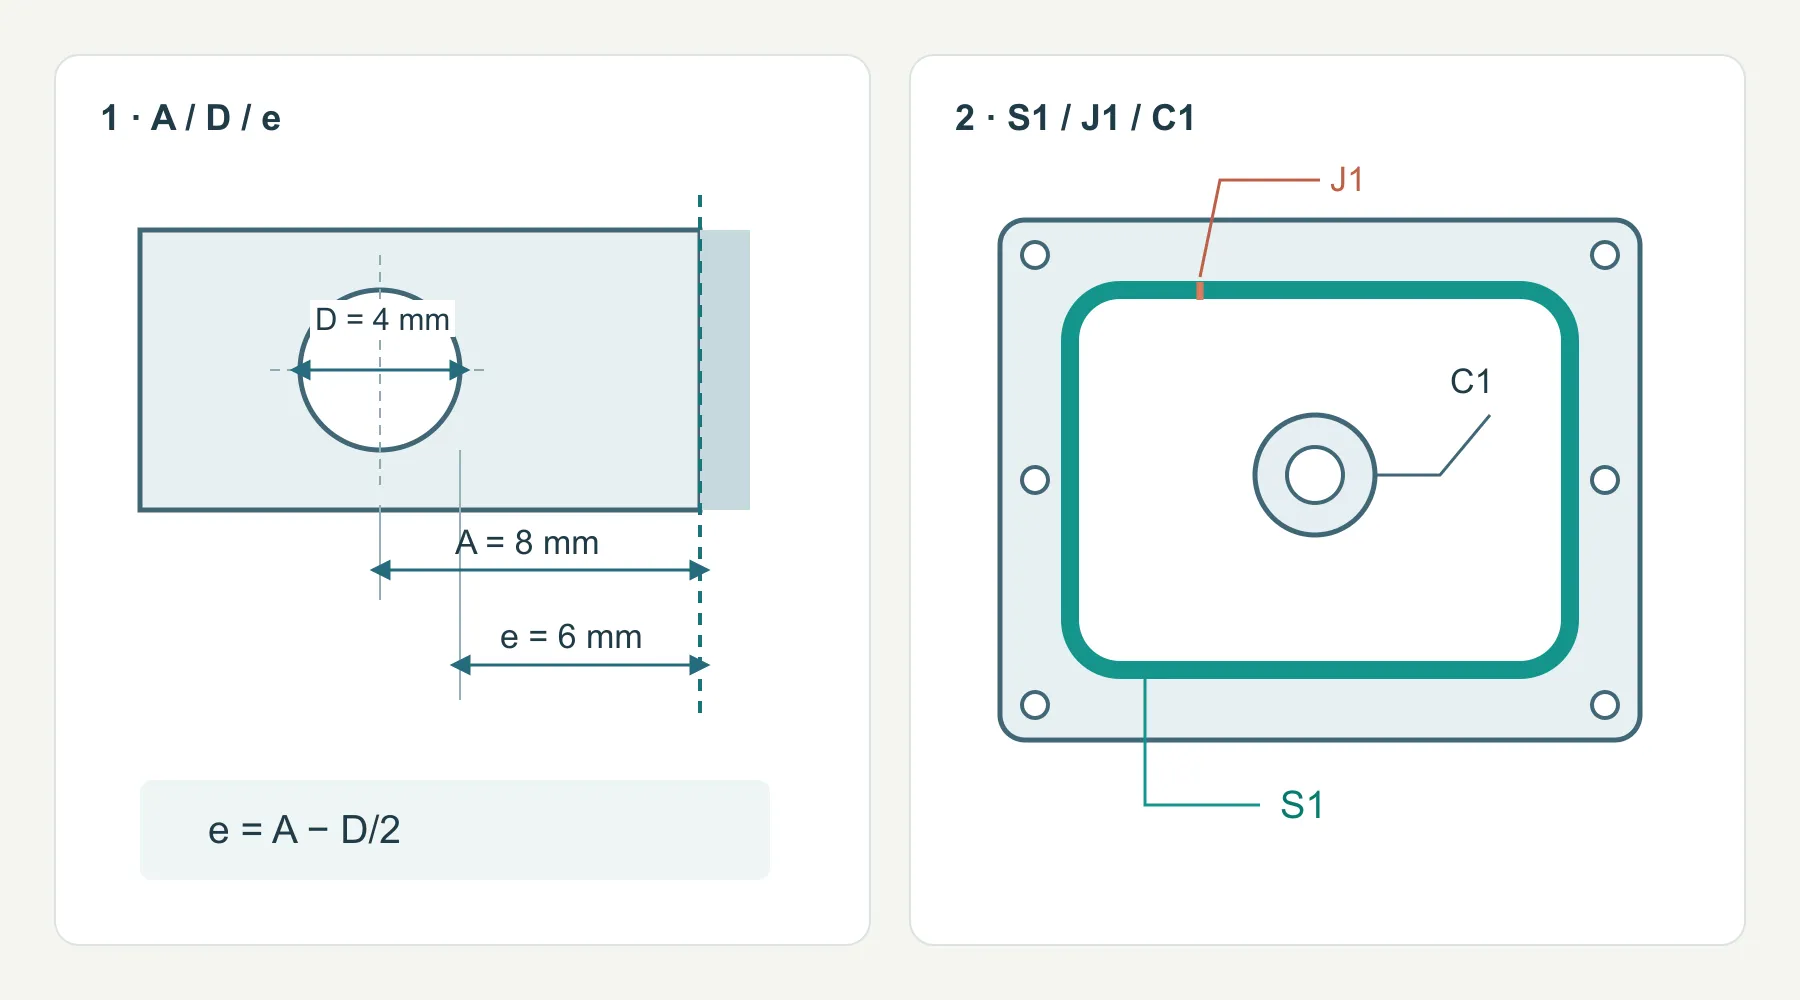
Zuerst die Messstrecke festlegen: T ist die Blechdicke, R der Innenbiegeradius, A der senkrechte Abstand von der Lochmitte zur Biegetangente auf der ebenen Fläche und D der Lochdurchmesser. Der lichte Abstand beträgt e = A − D/2. Ein Maß zur theoretischen scharfen Ecke oder zur äußeren Wandfläche beschreibt etwas anderes.
Geometriebeispiel: A = 8 mm und D = 4 mm ergeben e = 6 mm. Das ist kein empfohlener Mindestabstand. Ob sich das Loch verformt, hängt von Sorte, Zustand, Dicke, Radius, Matrizenöffnung, Biegerichtung und Reihenfolge ab. Kennzeichnen Sie Öffnungen, die mit einem Steckverbinder fluchten müssen.
Biegezugabe oder Biegeverkürzung mit dem vorgesehenen Verfahren abstimmen. Löcher, Schlitze und Lüftungsfelder im geformten Zustand sowie nach Schweißen und Beschichten prüfen. Öffnungen versetzen, Freistiche ergänzen oder kritische Öffnungen nach dem Biegen bearbeiten sind mögliche, vor Zeichnungsfreigabe abzustimmende Lösungen.
- Innenradius und Werkstoffzustand angeben; Risse und Rückfederung an repräsentativem Material prüfen.
- Loch-Biege-Abstände zur Tangente, Loch-Rand-Abstände zur tatsächlichen Schnittkante bemaßen.
- Biegefreistiche zeichnen und prüfen, ob das Biegeende die angrenzende Wand einreißt.
- Schenkellänge, Werkzeugzugang und gegenüberliegende Biegungen anhand der Fertigungsfolge prüfen.
Befestigungselemente, Schweißen und Montagefolge planen
Einpressmuttern und -bolzen, Abstandsbolzen, Blindnietmuttern, Schweißmuttern, Gewinde, Nieten und verliersichere Schrauben benötigen passende Blechdicke, Lochvorbereitung, Einbaurichtung und Werkzeugzugang. Legen Sie Hersteller-Teilenummer oder freigegebene Alternative, Gewinde, Menge und Einbauseite in einer Hardwareliste fest.
Schweißnähte, Punktschweißungen, Nieten und Laschen beeinflussen Verzug, Schleifarbeit, Dichtigkeit, Sichtflächen und Beschichtungsfolge. Definieren Sie die Montage- und Finish-Reihenfolge zusammen mit den Prüfmerkmalen, damit ein nachfolgender Schritt keine bereits freigegebene Passung, Erdungsfläche oder Gewindefunktion zerstört.
- Hardware-Teilenummern, Gewinde, Einbauseite, Stückzahl und zulässige Alternativen angeben.
- Press-, Niet- oder Schweißwerkzeugzugang vor dem Biegen kontrollieren.
- Schweißart, Nahtlänge, kosmetische Nacharbeit und zulässigen Verzug festlegen.
- Gewinde, Erdungsflächen, Dichtflächen und Passsitze für die Beschichtung maskieren.
- Montagereihenfolge mit Gegenbauteilen und Servicezugang im Muster prüfen.
IP-, NEMA- und UL-Ziele richtig einordnen
IEC 60529 beschreibt Schutzarten durch IP-Codes. NEMA-Gehäusetypen berücksichtigen weitere Umwelteinflüsse; laut NEMA darf die Vergleichstabelle nicht zur Umrechnung eines IP-Codes in einen NEMA-Typ verwendet werden. Gefordertes System und Prüfbedingungen ausdrücklich festlegen. [1, 2]
UL 50 behandelt nicht umweltbezogene Gehäuseanforderungen, UL 50E zusätzliche umweltbezogene Konstruktions- und Leistungsanforderungen. Der am 2026-09-14 geprüfte öffentliche UL-Katalog nennt Ausgabe 3 als aktiv, veröffentlicht am 2020-10-15 und zuletzt revidiert am 2025-10-17. Geprüft wurden Geltungsbereich und Revisionsübersicht; für das Projekt gelten die vollständige einschlägige Norm und die Endproduktanforderungen. [3]
Eine Schutzangabe gilt für eine festgelegte Baugruppe. Gehäuserevision, Tür, Dichtung, Verschlüsse, Kabeleinführungen, Lüftung, Beschichtung und Einbaulage dokumentieren und die Prüfverantwortung zuweisen. Eine geprüfte Kabelverschraubung belegt nicht die Schutzart des gesamten Gehäuses.
Dichtung, Wärmemanagement und EMI gemeinsam auslegen
Die Dichtlinie muss einen geschlossenen Umlauf bilden, im Lehrbild S1. An Ecken, Dichtungsstößen, Schrauben und Kabeleinführungen prüfen, ob Wasser in den geschützten Raum gelangen kann. Eine Schraube außerhalb der Dichtlinie und eine Bohrung durch diese Linie schaffen unterschiedliche Wege. Die Kompression aus den Daten der gewählten Dichtung ableiten und Montagespalt sowie Türverformung prüfen; eine geschlossene CAD-Kontur belegt keine tatsächliche Kompression.
Dichtungskompression hängt von Nutgeometrie, Flanschsteifigkeit, Schraubenabstand, Oberflächenqualität und Toleranzkette ab. Definieren Sie Dichtungswerkstoff, Stoß, Kompressionsziel und Dichtflächen, ohne aus der Geometrie allein eine Schutzart abzuleiten.
Lüftungsschlitze, Lüfter, Filter, Wärmeleitpads und Kontaktflächen verändern Wärmeabfuhr, Staub- und Wassereintritt sowie Montage. Die thermische Leistung muss mit der realen Verlustleistung, Einbaulage und Umgebung am Prototyp oder im System validiert werden.
EMI-Abschirmung hängt von Öffnungen, Fugen, Kontaktwiderstand, Beschichtung, Dichtungen, Kabeldurchführungen und Erdung ab. Ein Metallgehäuse ist kein Nachweis für eine bestimmte Abschirmwirkung; legen Sie Kontaktzonen und Prüfanforderungen fest und bestätigen Sie die Systemleistung durch geeignete Messungen.
- Dichtungswerkstoff, Dichtflächen, Kompression, Stoß und Befestigungsabstand dokumentieren.
- Luftstrom, Filterwechsel, Lüfterzugang und zulässige Oberflächentemperatur definieren.
- Blank- oder leitfähige Kontaktzonen, Erdungspunkte und beschichtungsfreie Bereiche markieren.
- IP-, Wärme- und EMI-Nachweise mit dem vorgesehenen Aufbau und der vorgesehenen Montage durchführen.
Prototyp, Erstteil und Prüfplan freigeben
Ein Prototyp sollte nicht nur die Außenform zeigen. Prüfen Sie Baugruppenpassung, Deckelspalte, Steckverbinderposition, Hardware, Schweißverzug, Oberflächenbild, Dichtungskompression, Wartungszugang und Verpackung gegen die freigegebene Zeichnungsrevision.
Trennen Sie geometrische Erstteilprüfung von anwendungsbezogenen Tests. Ein FAI oder Maßbericht bestätigt definierte Maße; Dichtheits-, Wärme-, EMI-, Vibrations- oder Sicherheitsprüfungen benötigen eigene Verfahren, Akzeptanzkriterien und verantwortliche Freigabestellen.
- Musterverfahren und Abweichungen zur späteren Produktionsroute dokumentieren.
- FAI-Merkmale, Messzustand, Messmethode und Freigabeverantwortlichen festlegen.
- Beschichtung, Farbe, Textur, Maskierung und kosmetische Grenzmuster prüfen.
- Dichtung, Wärme, EMI und andere Systemanforderungen mit separaten Testplänen validieren.
- Offene Abweichungen vor Pilotserie oder Serienfreigabe schriftlich schließen.
Vollständige RFQ-Unterlagen für das Gehäuse senden
Ein belastbares Angebot entsteht, wenn Geometrie, Stückzahl, Fertigungsumfang, Finish, Hardware, Prüfungen und Verantwortlichkeiten im selben Paket stehen. Kennzeichnen Sie offene Punkte ausdrücklich, damit der Lieferant Annahmen, Optionen und Ausschlüsse transparent ausweisen kann.
- Versionsgeführte 2D-Zeichnung und STEP/STP-Modell der Baugruppe.
- Werkstoff, Güte, Zustand, Dicke und zulässige Alternativen.
- Biege-, Schnitt-, Hardware-, Schweiß-, Montage- und Nacharbeitsumfang.
- Oberfläche, Farbe, Struktur, Schichtdicke, Sichtflächen und Maskierung.
- IP-, NEMA-, UL-, Wärme- und EMI-Ziele mit Prüf- und Zertifizierungsverantwortung.
- Prototypenmenge, Staffelpreise, Jahresbedarf und erwartete Programmlaufzeit.
- FAI, Prüfdokumente, Konformitätsnachweise und Musterfreigabeplan.
- Verpackung, Kennzeichnung, Lieferort, Zieltermin und gewünschte Angebotsgültigkeit.
| Bereich | Im RFQ festlegen | DFM- oder Lieferantennachweis | Freigabe durch den Käufer |
|---|---|---|---|
| Konstruktionsgrundlage | Revision, Bezüge, Baugruppe und Einsatzumgebung | Offene Punkte und Fertigungsannahmen | Funktionsumfang und feste Merkmale |
| Werkstoff und Dicke | Güte, Zustand, Dicke, Alternativen und Oberfläche | Verfügbarkeit, Umformbarkeit und Hardwarekompatibilität | Material- und Substitutionsfreigabe |
| Biegungen und Öffnungen | Radien, Freistiche, kritische Ausschnitte und Gratseite | Werkzeugzugang, Rückfederung und frühe DFM-Prüfwerte | Passung im geformten Zustand |
| Hardware und Fügen | Teilenummern, Schweiß- oder Nietumfang und Reihenfolge | Einbauzugang, Verzug und Prozessfolge | Montage- und Serviceprüfung |
| Innenbiegeradius | R und tatsächliche Sorte/Zustand angeben | Enge Biegungen können reißen; Rückfederung beeinflusst die Passung | Werkstoff, Werkzeug, Biegerichtung und Versuchsergebnis |
| Loch nahe Biegung | A zur Tangente messen, dann e = A − D/2 | Lichter Abstand ist nicht der Mittenabstand | Öffnungsfunktion, Matrizenöffnung und Arbeitsfolge |
| Musterfreigabe | Musterart, FAI, kosmetische und funktionale Kriterien | Berichte, Abweichungen und Korrekturplan | Schriftliche Muster- und Pilotfreigabe |
| Kommerzielles RFQ | Mengen, Finish, Verpackung, Lieferort und Termin | Annahmen, Ausschlüsse und Staffelpreise | Gesamtumfang und Produktionsfreigabe |