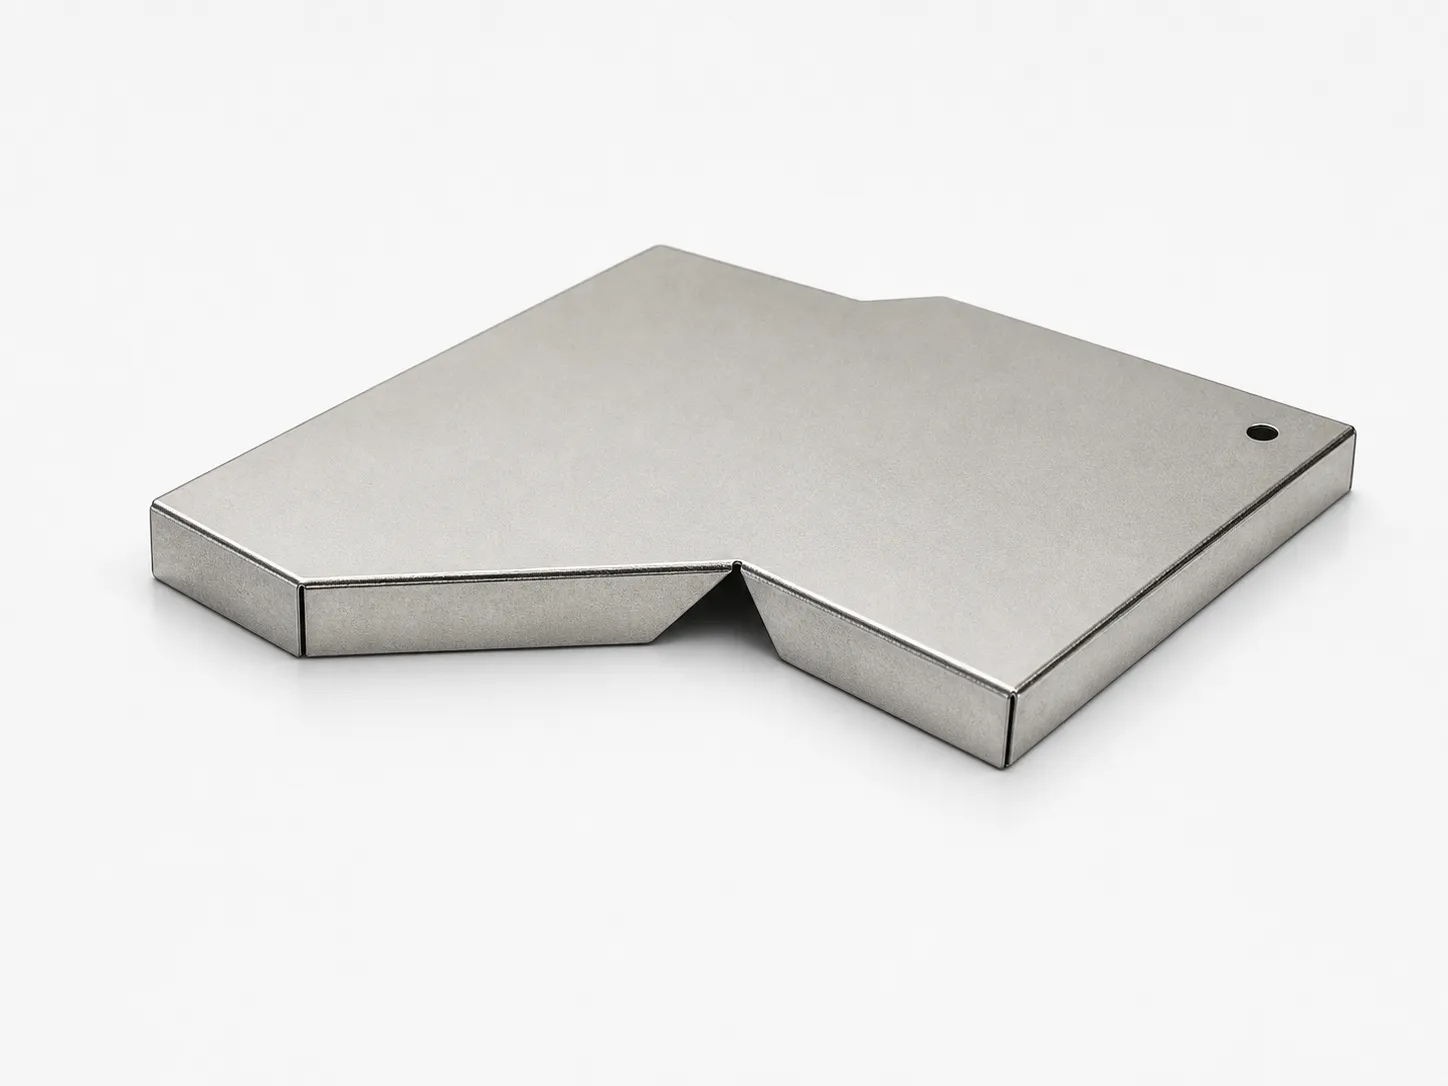
屏蔽罩顶面平整,不代表它能平稳地贴在 PCB 上。焊接边可能弯曲,某个焊脚可能高于其他焊脚,也可能是一处毛刺把零件垫了起来。检测应围绕这些实际影响装配的位置展开。
询价前,您不必先选好扫描仪,也不必自己写出完整的检测方法。发一张图纸或照片,标明屏蔽罩与电路板接触的位置,再说明“这个角会翘起来”或“上盖扣不到位”,就能为工程评审提供有用的信息。
屏蔽罩到底哪个位置需要平整?
需要控制的是实际发挥作用的位置,例如焊接边、分开的焊脚、接触边或上盖配合面。测出顶面平整,并不能说明焊接位置合格。先在图纸或照片上圈出这些区域,再确定要测什么。
表面平面度要求被测表面位于两张平行平面之间,两平面的距离就是规定的公差。它属于形状公差,本身不引用基准。测量时仍可能需要支撑夹具或软件参考平面,但这不等于平面度公差必须标注基准。[1]
- 连续的焊接边:检查图纸指定的焊接表面,并明确整圈或整段是否需要一起评定。
- 分开的焊脚:明确哪些焊脚需要处于同一个公差带内。每个焊脚自身都很平,也可能有一个比其他焊脚高;分别测平面度,不能证明它们共面。
- 相对于其他部位的高度或方向:按图纸上的尺寸或几何公差及相应基准来测,不要把所有高度差都叫作“平面度”。
应该自然放置测量,还是固定后测量?
屏蔽罩应在验收要求约定的状态下测量。自然放置、夹具固定和焊接后的零件,形状可能不同。把翘起的角压平,会掩盖来料状态的问题;如果要检查装好后的状态,则可以采用双方明确约定的固定方式。[2]
应约定支撑位置、放置方向和是否施加固定力。检查自由状态时,要避免额外施力把零件压平;真空吸附夹具也需要评估,因为它可能把薄顶面吸得更平。保留一张测量摆放照片,比只写“夹具检测”更方便双方对照。
- 记录检测发生在哪个阶段:成形后、表面处理后、运输后,还是焊接后。核对双方结果时,应比较同一阶段的零件。
- 检查测量平台和零件上是否有异物。夹住的颗粒或毛刺会使屏蔽罩晃动,应先记录并查明原因,再判断是否为整体翘曲。
- 排查装配间隙时,分别检查屏蔽罩和 PCB。电路板翘曲、锡膏和贴装条件也会影响装好后的焊接位置。
屏蔽罩放上去会晃、边角会翘,怎样用塞尺检查?
塞尺适合检查屏蔽罩与经过确认的测量平台之间、能够伸入尺片的位置。它能判断某个位置的间隙是否容得下已知厚度的尺片。这种方法可以检查贴合间隙,但不能直接当作对整个表面的平面度测量。
先清洁测量平台,按约定方式支撑零件。不按压顶面,找到翘起的位置,再让尺片沿间隙方向轻轻伸入,操作力度保持一致。如果塞尺一伸入就使屏蔽罩移动或弯曲,读数便不可靠,需要调整摆放方式或改用其他检测方法。
- 检查范围:覆盖约定的边角、长边和焊脚。只查四个角,可能漏掉长边中间的弯曲。
- 记录方法:标明检查位置,以及不推动零件就能插入的尺片厚度;有需要时,再记录下一档无法插入的厚度。记录的精细程度应与尺片厚度档位相符。
- 何时换方法:间隙无法伸入、读数明显受手法影响,或图纸要求的几何结果超出了已验证的塞尺检查范围时,应采用合适的高度测量方法。
什么时候需要固定光学传感器或三维扫描?
当需要了解焊接边或多个焊脚的高度分布,包括人工测点之间是否有变形时,三维激光线扫描能提供更多信息。零件或传感器移动时,系统连续采集轮廓并组合成高度图,再由软件按图纸要求评定指定区域。[3]
对于摆放位置稳定的零件,固定光学传感器可以快速检查选定的位置,但要看具体原理:经过校准的位移传感器可以输出高度,光束遮挡或阈值检测则可能只给出合格与否。测点之间的区域,并不会因此自动得到检查。
- 确认细小焊脚和边缘是否测得到,侧壁或夹具有没有挡住激光或相机视线。读不到数据的位置不能直接算作合格。
- 用实际材质和表面处理状态的零件验证。反光、运动、测点间距和传感器工作范围都会影响可用数据。
- 确认软件删除了哪些测点、为什么删除。滤除反光噪声时,不能把真实的焊脚变形或影响功能的边缘缺陷一起抹掉。
读懂高度报告:四个测点的例子
假设相对于同一个固定参考平面,四个测点的高度分别为 0.02、0.03、0.04 和 0.09 mm。它们的高低差为 0.09 − 0.02 = 0.07 mm。这个结果说明这几个测点之间存在高度差,还不能据此判定整个焊接边的平面度。
读数可能包含零件相对参考平面的倾斜,四个点也可能漏掉中间的凸起。评定平面度需要覆盖相应表面,并采用图纸规范要求的评定方法。检查焊脚共面度时,应把指定焊脚放在一起评定;分别给每个焊脚拟合平面,可能掩盖它们彼此的高度差。
哪些外观问题会影响屏蔽罩使用?
外观检测应区分影响装配或接触的损伤,以及只影响美观的痕迹。采用 CCD 或 CMOS 相机的普通二维视觉,可以检查可见轮廓、特征缺失和表面变化。如果验收要求涉及高度、毛刺尺寸、镀层厚度或电接触质量,还需要分别采用合适的方法检查。
用标注照片或双方认可的样件,说明每个区域什么可以接受、什么不可以。目视比较时,应统一照明、观察方向、距离和放大倍率。照片中一块颜色偏暗的区域,可能来自污染、表面处理差异,也可能只是光线反射,不能只凭颜色下结论。
- PCB 一侧和焊接边:留意焊脚变形、松散金属颗粒、妨碍贴合的毛刺,以及焊接区域的污染。记录具体位置,再判断对使用有什么影响。
- 上盖和接触边:检查凹陷、卡扣变形,以及妨碍盖合或卡接的损伤。照片无法说明是否能装好时,应增加实际配合检查。
- 外观面:明确哪些位置允许划痕或模具痕迹,哪些需要复核。同一道痕迹出现在隐藏侧壁和可见上盖上,可能适用不同的验收要求。
- 表面处理问题:将可见变色或损伤,与镀层厚度、附着力、可焊性等要求分开检查。视觉检测通过,并不能证明这些性能合格。
怎样确认检测方法真的可靠?
可靠的检测方法,既要在有代表性的零件上得到稳定结果,也要能区分合格件和需要检出的缺陷。验证应覆盖仪器、支撑、上下料、软件和操作人员。传感器分辨率反映能分辨的测量增量,不能单独说明最终结果有多大不确定度。NIST 的量具研究指南也将测量波动与偏差分开考察。[4]
- 选对样件:纳入正常生产差异、已知的局部变形、表面处理差异,以及接近验收边界的零件。先用双方认可且适用的方法确认样件状态。
- 重复完整摆放过程:每次读数后取出零件,再重新放入。根据实际情况覆盖不同人员、日期或夹具换型;同一零件放着不动反复扫描,验证不到上下料造成的差异。
- 核对数值:检查重复测量的波动,以及与参考方法的差异。量具重复性与再现性分析(GR&R)有助于评价波动,同时还要考虑校准、偏差和其他不确定度来源。
- 分选时分别统计两种错误:误剔除率是“合格件被剔除的数量 ÷ 已检测合格件数量”;漏检率是“不合格件被放行的数量 ÷ 已检测不合格件数量”。报告样件数量和缺陷类型,不要只给一个总的“准确率”。
- 验证完整流程:包括上料、检测、计算、分选和包装。确认不合格件及无法读取的零件去了哪里;材质、夹具或软件改变后,应重新核查检测方法。
客户与供应商的检测结果不一致,怎么办?
同一屏蔽罩在一处检测合格、在另一处不合格时,应先对照测量条件,再决定是否修改公差或判退整批。确认双方测的是同一位置,采用同一版图纸,零件也处于同一工序阶段,再用保留的同一组样件比较支撑、固定方式、测点范围和计算设置。
接近验收边界或无法读取的零件,应先单独存放,按双方约定的方法复核,不能挑一次碰巧合格的读数作为结果。检测报告应把零件或批次、被检位置、限值、方法、摆放条件和复核结论对应起来;单写一个“OK”,不足以解释双方为什么有分歧。
- 重新摆放后间隙就变了:先检查零件是否放稳、是否有异物,以及支撑和操作手法。
- 人工与光学检测不一致:先确认双方检查的是同一种贴合间隙或几何特征,再比较覆盖范围和原始数据。
- 问题只在焊接或运输后出现:对比该阶段前后的样件,并检查装配或包装条件。
| 方法 | 适合回答的问题 | 得到的结果 | 需要确认的事项 |
|---|---|---|---|
| 测量平台与塞尺 | 指定位置有没有能够伸入尺片的贴合间隙? | 用尺片厚度判断间隙 | 操作力度、支撑与覆盖范围;不能直接代表整个表面的平面度 |
| 固定光学传感器 | 选定边缘或测点的高度是否在约定范围内? | 测点高度或合格判定,取决于传感器 | 检测原理、摆放稳定性,以及测点之间是否有漏检的变形 |
| 三维激光线扫描 | 指定焊接边或焊脚表面的高度如何变化? | 高度图与规定的几何评定结果 | 反光、遮挡、测点间距、校准与评定设置 |
| CCD 或 CMOS 二维视觉 | 可见特征和表面状态是否符合要求? | 图像、特征尺寸和缺陷分类 | 照明、认可的缺陷样例与观察面;高度需要额外测量 |
| 几何与视觉组合检测 | 每个零件是否同时满足几何和可见缺陷要求? | 关联的检测结果与分选判定 | 零件追踪、换型检查、无法读取时的处理,以及不合格件隔离 |