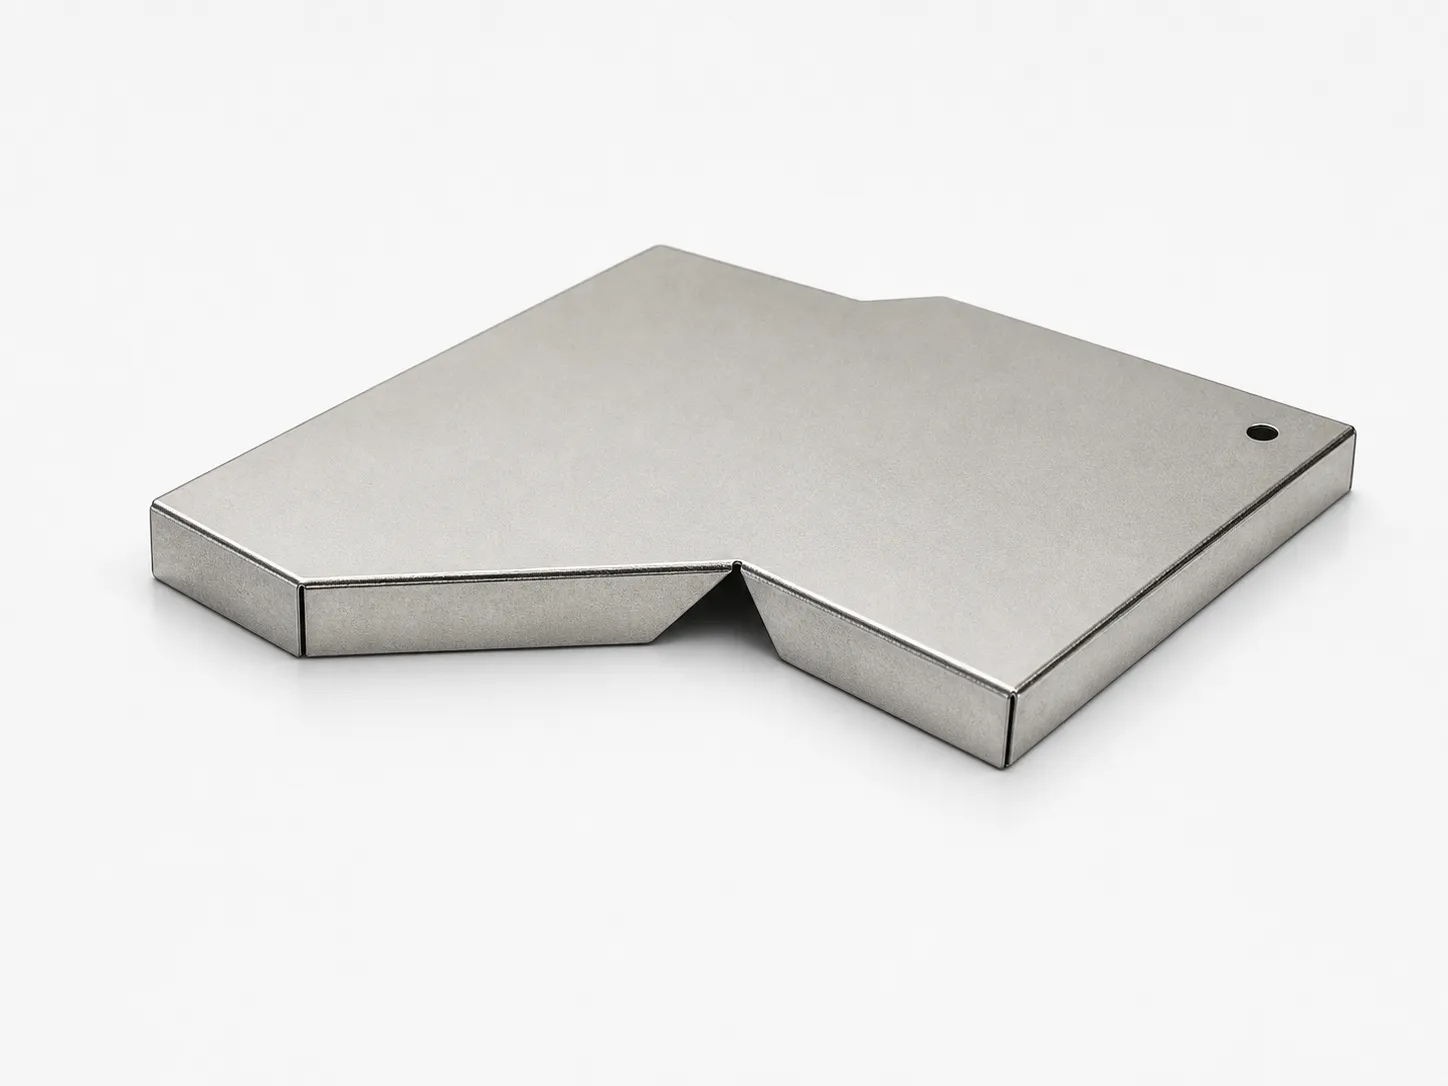
Eine ebene Oberseite zeigt nicht, ob die Abschirmhaube gleichmäßig auf der Leiterplatte aufliegt. Der Lötrand kann gebogen sein, eine Lasche höher stehen als die anderen oder ein Grat das Teil von der Platine abheben. Die Prüfung sollte sich auf diese Funktionsflächen konzentrieren.
Vor einer Angebotsanfrage müssen Sie weder einen Scanner auswählen noch eine Messanweisung verfassen. Eine Zeichnung oder ein Foto der Kontaktstellen zur Leiterplatte und eine Beschreibung wie „diese Ecke steht ab“ oder „der Deckel rastet nicht ein“ reichen als hilfreicher Einstieg in die technische Prüfung.
Welche Fläche der Abschirmhaube muss eben sein?
Entscheidend ist die Fläche, die die Funktion erfüllt: ein Lötflansch, einzelne Lötlaschen, ein Kontaktrand oder der Deckelsitz. Ein Ebenheitsergebnis für die Oberseite belegt nicht die Eignung der Lötflächen. Markieren Sie die betreffenden Bereiche auf einer Zeichnung oder einem Foto, bevor Sie die Messaufgabe festlegen.
Eine Ebenheitstoleranz begrenzt eine Fläche durch zwei parallele Ebenen, deren Abstand der angegebenen Toleranz entspricht. Sie ist eine Formtoleranz und wird ohne Bezug angegeben. Für die Messung können dennoch eine Aufnahme oder eine Referenzebene in der Software nötig sein; dadurch werden diese nicht zu einem von der Ebenheitstoleranz geforderten Bezug. [1]
- Durchgehender Flansch: Bewerten Sie die bezeichnete Lötfläche. Aus der Zeichnung muss hervorgehen, ob der gesamte Flansch gemeinsam zu beurteilen ist.
- Getrennte Laschen: Klären Sie, welche Laschen in einer gemeinsamen Toleranzzone liegen müssen. Jede Lasche kann für sich eben sein, während eine höher steht. Einzelne Ebenheitsprüfungen belegen ihre Koplanarität nicht.
- Höhe oder Orientierung zu einem anderen Merkmal: Verwenden Sie die passende Maß- oder Geometrieanforderung einschließlich der angegebenen Bezüge. Nicht jeder Höhenunterschied ist eine Ebenheitsabweichung.
Wird die Haube frei aufgelegt oder eingespannt gemessen?
Messen Sie die Abschirmhaube in dem Zustand, den die Abnahmeanforderung vorgibt. Ein freies Teil, ein gespanntes Teil und eine verlötete Baugruppe können unterschiedliche Formen haben. Das Niederdrücken einer abstehenden Ecke kann einen Fehler am angelieferten Teil verdecken. Eine definierte Halterung kann dagegen sinnvoll sein, wenn der Einbauzustand geprüft werden soll. [2]
Vereinbaren Sie Auflagepunkte, Orientierung und gegebenenfalls Haltekräfte. Vermeiden Sie bei einer Prüfung im freien Zustand zusätzliche Kräfte, die das Teil einebnen. Auch eine Vakuumaufnahme ist zu prüfen, da sie eine dünne Oberseite verformen kann. Ein Foto des Messaufbaus erleichtert den Vergleich stärker als die Angabe „in Vorrichtung gemessen“.
- Halten Sie die Prüfstufe fest: nach dem Umformen, nach der Oberflächenbehandlung, nach dem Transport oder nach dem Löten. Vergleichen Sie Ergebnisse derselben Stufe.
- Prüfen Sie Referenzfläche und Teil auf Fremdkörper. Ein Partikel oder Grat kann die Haube zum Kippeln bringen. Dokumentieren und untersuchen Sie ihn, bevor Sie auf allgemeinen Verzug schließen.
- Untersuchen Sie Haube und Leiterplatte getrennt, wenn ein Montagespalt auftritt. Auch Leiterplattenverzug, Lotpaste und Bestückungsbedingungen beeinflussen die Verbindung.
Wie prüft man eine kippelnde Haube mit der Fühlerlehre?
Mit einer Fühlerlehre lässt sich ein zugänglicher Spalt zwischen der aufgelegten Abschirmhaube und einer überprüften Referenzfläche prüfen. Das Blatt zeigt, ob eine bekannte Dicke an einer bestimmten Stelle in den Spalt passt. Das ist eine praktische Auflageprüfung, aber nicht automatisch eine Ebenheitsmessung der gesamten Fläche.
Reinigen Sie die Referenzfläche und legen Sie das Teil wie vereinbart auf. Finden Sie die abstehende Stelle, ohne die Oberseite herunterzudrücken. Führen Sie das Blatt parallel zum Spalt mit geringer, gleichbleibender Kraft ein. Verschiebt oder verbiegt sich die Haube dabei, ist die Ablesung unzuverlässig; Aufbau oder Verfahren müssen angepasst werden.
- Abdeckung: Prüfen Sie die festgelegten Ecken, langen Kanten und Laschen. Eine Prüfung nur an vier Ecken kann eine Wölbung dazwischen übersehen.
- Dokumentation: Benennen Sie jede Prüfstelle und die Blattdicke, die ohne Verschieben des Teils hineinpasst. Falls sinnvoll, erfassen Sie auch die nächstgrößere Dicke, die nicht passt. Geben Sie keine höhere Auflösung an, als die Blattabstufungen erlauben.
- Verfahrenswechsel: Nutzen Sie eine geeignete Höhenmessung, wenn der Spalt unzugänglich ist, die Handhabung das Ergebnis stark beeinflusst oder die Zeichnung eine geometrische Bewertung verlangt, die die validierte Lehrenprüfung nicht abdeckt.
Wann liefern optische Sensoren und 3D-Scans zusätzliche Informationen?
Ein 3D-Laserlinienscan ist sinnvoll, wenn Höhen über einen Flansch oder mehrere Laschen hinweg benötigt werden, einschließlich Verformungen zwischen manuellen Prüfpunkten. Während sich Teil oder Sensor bewegen, entstehen aufeinanderfolgende Profile, die zu einer Höhenkarte zusammengesetzt werden. Die Software bewertet die ausgewählten Merkmale entsprechend der Zeichnungsanforderung. [3]
Fest angeordnete optische Sensoren können ausgewählte Positionen schnell prüfen, wenn das Teil gleichbleibend zugeführt wird. Der Aufbau bestimmt das Ergebnis: Ein kalibrierter Wegsensor kann Höhen liefern, eine Lichtschranken- oder Schwellwertanordnung möglicherweise nur Gut/Schlecht. Bereiche zwischen den Messpunkten werden dadurch nicht automatisch erfasst.
- Prüfen Sie die Erfassung schmaler Laschen und Kanten sowie die Abschattung durch Wände oder Aufnahmen. Ein fehlender Messwert darf nicht stillschweigend als Gutteil zählen.
- Validieren Sie mit dem tatsächlichen Werkstoff und Oberflächenzustand. Reflexionen, Bewegung, Punktabstand und Arbeitsbereich des Sensors beeinflussen die nutzbaren Daten.
- Lassen Sie erläutern, welche Punkte die Software entfernt und warum. Ein Filter gegen Reflexionsrauschen darf keine verbogene Lasche oder einen funktionsrelevanten Kantenfehler beseitigen.
Einen Höhenbericht verstehen: ein Zahlenbeispiel
Angenommen, vier Messpunkte liegen gegenüber derselben festen Referenzebene bei 0,02, 0,03, 0,04 und 0,09 mm. Die Spannweite dieser Höhen beträgt 0,09 − 0,02 = 0,07 mm. Das beschreibt den Unterschied zwischen diesen Punkten, belegt aber nicht die Ebenheit des gesamten Flanschs.
Die Werte können die Neigung des Teils zur Referenzebene enthalten, und vier Punkte können eine Erhebung dazwischen verfehlen. Für die Ebenheitsbewertung sind die Daten der betreffenden Fläche und das nach Zeichnungsspezifikation erforderliche Auswerteverfahren zu verwenden. Bewerten Sie die bezeichneten Laschen für die Koplanarität gemeinsam; eine separate Ebenenanpassung je Lasche kann ihre gegenseitigen Höhenunterschiede verdecken.
Welche sichtbaren Fehler beeinträchtigen die Funktion?
Die Sichtprüfung sollte montage- oder kontaktrelevante Schäden von rein kosmetischen Spuren unterscheiden. Herkömmliche 2D-Bildverarbeitung mit CCD- oder CMOS-Kameras kann sichtbare Konturen, fehlende Merkmale und Oberflächenveränderungen prüfen. Sind Höhe, Gratgröße, Schichtdicke oder elektrische Kontaktqualität Abnahmekriterien, benötigen sie jeweils geeignete zusätzliche Prüfungen.
Zeigen Sie mit beschrifteten Fotos oder freigegebenen Mustern, welche Zustände je Bereich zulässig sind. Vereinbaren Sie Beleuchtung, Blickrichtung, Abstand und Vergrößerung für den visuellen Vergleich. Ein dunkler Fleck im Foto allein unterscheidet nicht zwischen Verschmutzung, unterschiedlicher Oberfläche und einer Lichtreflexion.
- Leiterplattenseite und Lötrand: Achten Sie auf verbogene Laschen, lose Metallpartikel, auflagebehindernde Grate und Verschmutzung im Fügebereich. Ordnen Sie den Fehler einer Stelle zu und bewerten Sie seine funktionelle Auswirkung.
- Deckel und Kontaktrand: Prüfen Sie Dellen, verformte Clips und Schäden, die das Aufsetzen oder Einrasten behindern. Ist die Funktion aus dem Bild nicht erkennbar, prüfen Sie die Passung mit dem Gegenstück.
- Kosmetische Flächen: Legen Sie fest, wo Kratzer oder Werkzeugspuren zulässig sind und was nachgeprüft werden muss. Für dieselbe Spur an einer verdeckten Wand und an einem sichtbaren Deckel können unterschiedliche Kriterien gelten.
- Oberflächenbehandlung: Trennen Sie sichtbare Verfärbungen und Schäden von Anforderungen an Schichtdicke, Haftung und Lötbarkeit. Eine bestandene Bildprüfung belegt diese Eigenschaften nicht.
Wie lässt sich die Zuverlässigkeit des Prüfverfahrens bestätigen?
Ein zuverlässiges Prüfverfahren liefert an repräsentativen Teilen konsistente Ergebnisse und erkennt die relevanten Fehler. Validieren Sie das gesamte System aus Messgerät, Auflage, Beladung, Software und Bedienperson. Die Sensorauflösung beschreibt einen Messschritt, nicht die Unsicherheit des Gesamtergebnisses. Der NIST-Leitfaden behandelt Streuung und systematische Abweichung als getrennt zu untersuchende Einflüsse. [4]
- Repräsentative Muster: Berücksichtigen Sie normale Fertigungsstreuung, bekannte Verformungen, Oberflächenunterschiede und Teile nahe der Annahmegrenze. Bestimmen Sie ihren Referenzstatus mit einem vereinbarten geeigneten Verfahren.
- Vollständiger Einlegezyklus: Nehmen Sie die Teile zwischen Messungen heraus und legen Sie sie erneut ein. Beziehen Sie relevante Bedienpersonen, Tage oder Vorrichtungswechsel ein. Wiederholte Scans eines unveränderten Aufbaus erfassen keine Handhabungsstreuung.
- Übereinstimmung der Messwerte: Untersuchen Sie Wiederholmessungen und Abweichungen zum Referenzverfahren. Eine Gage-R&R-Studie bewertet die Streuung; Kalibrierung, systematische Abweichung und weitere Unsicherheitsbeiträge sind zusätzlich zu berücksichtigen.
- Gut/Schlecht-Sortierung: Weisen Sie beide Fehlerarten getrennt aus. Die Falsch-Rückweisungsquote ist die Zahl zurückgewiesener Gutteile geteilt durch geprüfte Gutteile. Die Durchschlupfquote ist die Zahl angenommener Fehlerteile geteilt durch geprüfte Fehlerteile. Nennen Sie Stückzahlen und Fehlerarten statt nur einer allgemeinen „Genauigkeit“.
- Gesamtablauf: Erproben Sie Beladung, Prüfung, Berechnung, Sortierung und Verpackung. Verfolgen Sie zurückgewiesene Teile und Teile ohne Messwert. Prüfen Sie das Verfahren nach Werkstoff-, Vorrichtungs- oder Softwareänderungen erneut.
Was tun, wenn Kunde und Lieferant unterschiedlich messen?
Besteht eine Abschirmhaube eine Prüfung und fällt bei einer anderen durch, vergleichen Sie zuerst die Messbedingungen, bevor Sie die Toleranz ändern oder die Charge zurückweisen. Prüfen Sie Merkmal, Zeichnungsrevision und Prozessstufe. Vergleichen Sie anschließend Auflage, Spannung, Messpunktabdeckung und Berechnungseinstellungen an denselben zurückbehaltenen Mustern.
Lagern Sie Grenzteile und Teile ohne auswertbare Messung getrennt, bis das vereinbarte Prüfverfahren die Entscheidung klärt. Wählen Sie nicht die Wiederholmessung, die zufällig besteht. Der Bericht muss Ergebnis, Teil oder Charge, Merkmal, Grenzwert, Verfahren, Aufbau und Prüfentscheidung verknüpfen. Ein einzelnes „OK“ erklärt keine Abweichung.
- Ändert sich der Spalt nach erneutem Einlegen, untersuchen Sie zuerst Auflage, Fremdkörper, Unterstützung und Handhabung.
- Weichen manuelle und optische Ergebnisse voneinander ab, prüfen Sie, ob beide denselben Auflagespalt oder dasselbe geometrische Merkmal bewerten. Vergleichen Sie danach Abdeckung und Rohdaten.
- Tritt das Problem erst nach Löten oder Transport auf, vergleichen Sie Muster vor und nach dieser Stufe und prüfen Sie Montage- beziehungsweise Verpackungsbedingungen.
| Verfahren | Geeignete Frage | Ergebnis | Zu prüfen |
|---|---|---|---|
| Referenzfläche und Fühlerlehre | Gibt es an der festgelegten Stelle einen zugänglichen Auflagespalt? | Spaltprüfung anhand der Blattdicke | Kraft, Auflage und Abdeckung; keine automatische Ebenheitsbewertung der gesamten Fläche |
| Fest angeordnete optische Sensoren | Liegen ausgewählte Kanten oder Höhen innerhalb der Grenzen? | Punkthöhen oder Gut/Schlecht je nach Sensor | Messprinzip, stabile Positionierung und Verformung zwischen Prüfpunkten |
| 3D-Laserlinienscan | Wie ändern sich die Höhen der ausgewählten Flansch- oder Laschenflächen? | Höhenkarte und definierte geometrische Auswertung | Reflexion, Abschattung, Punktabstand, Kalibrierung und Auswerteeinstellungen |
| 2D-Bildverarbeitung mit CCD oder CMOS | Sind sichtbare Merkmale und Oberflächenzustände zulässig? | Bilder, Merkmalsmaße und Fehlerklassifizierung | Beleuchtung, freigegebene Fehlerbeispiele und Ansichten; Höhe benötigt zusätzliche Messung |
| Kombinierte Geometrie- und Bildprüfung | Besteht jedes Teil sowohl die geometrische als auch die sichtbare Fehlerprüfung? | Verknüpfte Ergebnisse und Sortierentscheidung | Teileverfolgung, Umrüstprüfung, fehlende Messwerte und Trennung von Ausschussteilen |