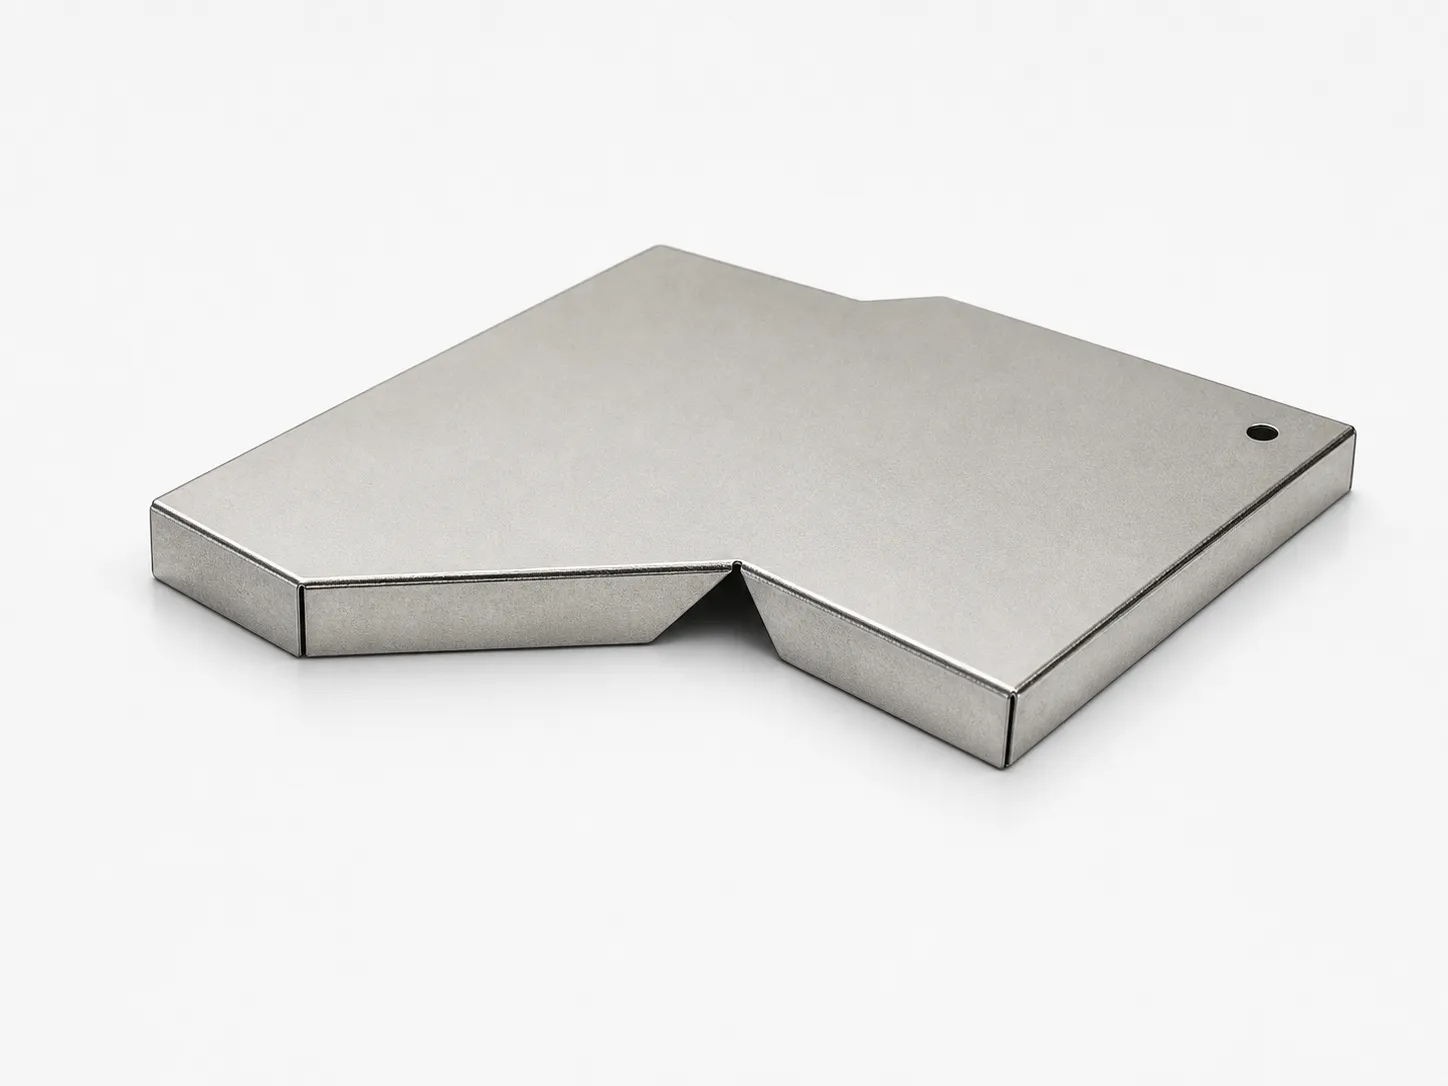
Üst yüzeyin düz görünmesi, ekranlama kapağının PCB üzerine düzgün oturacağını göstermez. Lehim kenarı eğilmiş olabilir, bir ayak diğerlerinden yüksekte kalabilir veya bir çapak parçayı karttan uzaklaştırabilir. Kontrol, işlevi etkileyen bu bölgelere odaklanmalıdır.
Teklif istemeden önce tarayıcı seçmeniz veya ölçüm prosedürü yazmanız gerekmez. Kapağın karta nereden temas ettiğini gösteren bir çizim ya da fotoğraf ve «bu köşe kalkıyor» veya «üst kapak yerine oturmuyor» gibi bir açıklama, teknik inceleme için yeterli bir başlangıç sağlar.
Ekranlama kapağının hangi bölgesi düz olmalı?
Kontrol edilecek bölge, işlevi sağlayan yüzeydir: lehim flanşı, ayrı lehim ayakları, temas kenarı veya üst kapağın oturduğu yüzey. Üst yüzeyin düzlemsellik sonucu, lehim bölgesinin uygun olduğunu göstermez. Neyi ölçeceğinize karar vermeden önce ilgili bölgeleri çizim veya fotoğraf üzerinde işaretleyin.
Yüzey düzlemselliği, yüzeyi aralarındaki uzaklık belirtilen toleransa eşit olan iki paralel düzlem içinde sınırlar. Bir şekil toleransıdır ve datum referansı kullanmaz. Ölçüm için destek fikstürü veya yazılımda bir referans düzlemi gerekebilir; bu durum, düzlemsellik toleransının datum gerektirdiği anlamına gelmez. [1]
- Kesintisiz flanş: belirtilen lehim yüzeyini değerlendirin ve flanşın tamamının birlikte kontrol edilip edilmeyeceğini çizimde netleştirin.
- Ayrı ayaklar: hangi ayakların ortak bir tolerans bölgesinde bulunması gerektiğini belirleyin. Her ayak kendi içinde düz olsa bile biri diğerlerinden yüksekte kalabilir; ayrı düzlemsellik kontrolleri eş düzlemliliği kanıtlamaz.
- Başka bir özelliğe göre yükseklik veya yön: çizimdeki ilgili boyut ya da geometrik toleransı ve datum referanslarını kullanın. Her yükseklik farkını «düzlemsellik» olarak adlandırmayın.
Parça serbest halde mi, fikstüre bağlanarak mı ölçülmeli?
Ekranlama kapağını kabul şartında belirtilen durumda ölçün. Serbest bir parça, sabitlenmiş bir parça ve lehimlenmiş montaj farklı şekillerde olabilir. Kalkmış bir köşeyi bastırmak, gelen parçadaki sorunu gizleyebilir; şart monte edilmiş durumla ilgiliyse, tanımlı bir montaj kısıtlaması uygun olabilir. [2]
Destek noktalarını, yönü ve varsa tutma kuvvetini kararlaştırın. Serbest durum kontrolünde parçayı düzleştiren ek yükten kaçının. Vakumlu yuva da incelenmelidir; vakum ince üst yüzeyi şekil değiştirmeye zorlayabilir. Kurulum fotoğrafı, yalnızca «fikstürde ölçüldü» notundan daha anlaşılır bir karşılaştırma sağlar.
- Kontrol aşamasını kaydedin: şekillendirme, yüzey işlemi, taşıma veya lehimleme sonrası. Tedarikçiyle sonuçları karşılaştırırken aynı aşamadaki parçaları değerlendirin.
- Referans yüzeyini ve parçayı kir açısından kontrol edin. Sıkışmış bir parçacık veya çapak kapağın sallanmasına yol açabilir; genel çarpılma sonucuna varmadan önce bunu kaydedip araştırın.
- Montaj boşluğunu araştırırken parçayı ve PCB'yi ayrı kontrol edin. Kartın çarpılması, lehim pastası ve yerleştirme koşulları da bağlantıyı etkileyebilir.
Sallanan veya köşesi kalkan bir kapak sentille nasıl kontrol edilir?
Sentil, desteklenmiş ekranlama kapağı ile doğrulanmış bir referans yüzeyi arasındaki erişilebilir boşluğu kontrol etmek için uygundur. Yaprak, belirli bir noktadaki boşluğa bilinen kalınlığın girip girmediğini gösterir. Bu pratik bir oturma boşluğu kontrolüdür; tüm yüzeyin düzlemsellik ölçümüyle kendiliğinden aynı anlama gelmez.
Referans yüzeyini temizleyip parçayı kararlaştırılan şekilde destekleyin. Üst yüzeye bastırmadan kalkmış bölgeyi bulun; sentil yaprağını boşluğa paralel, hafif ve tutarlı bir hareketle ilerletin. Yerleştirme parçayı oynatıyor veya büküyorsa okuma güvenilir değildir; kurulum ya da yöntem değiştirilmelidir.
- Kapsama: belirtilen köşeleri, uzun kenarları ve ayakları kontrol edin. Yalnızca dört köşeyi kontrol etmek, aradaki eğilmeyi gözden kaçırabilir.
- Kayıt: her konumu ve parçayı oynatmadan giren yaprak kalınlığını belirtin; yararlıysa girmeyen bir sonraki kalınlığı da kaydedin. Yaprak kalınlık adımlarının desteklediğinden daha hassas bir sonuç vermeyin.
- Yöntem değişimi: boşluğa erişilemiyorsa, sonuç el hareketinden çok etkileniyorsa veya çizim doğrulanmış sentil kontrolünün ötesinde bir geometrik sonuç istiyorsa uygun bir yükseklik ölçüm yöntemi kullanın.
Optik sensörler ve 3D tarama ne zaman fayda sağlar?
3D lazer çizgi tarama, flanşın veya birden fazla ayağın yüksekliklerini ve manuel kontrol noktaları arasındaki deformasyonu görmek gerektiğinde faydalıdır. Parça ya da sensör hareket ederken ardışık profiller alınır ve bir yükseklik haritasına dönüştürülür. Yazılım, seçilen bölgeleri çizimdeki şartlara göre değerlendirir. [3]
Sabit optik sensörler, parça tutarlı biçimde yerleştiriliyorsa seçili noktaları hızlıca kontrol edebilir. Sonuç kullanılan düzeneğe bağlıdır: kalibre edilmiş bir yer değiştirme sensörü yükseklik verebilirken ışın veya eşik düzeni yalnızca geçti/kaldı sinyali üretebilir. Ölçüm noktaları arasındaki alanlar otomatik olarak kontrol edilmiş sayılmaz.
- Dar ayak ve kenarlardaki kapsamayı, ayrıca duvar veya fikstürün lazerden ya da kameradan gizlediği bölgeleri kontrol edin. Eksik okuma sessizce kabul sonucuna dönüşmemelidir.
- Gerçek malzeme ve yüzey işlemiyle doğrulama yapın. Yansımalar, hareket, nokta aralığı ve sensörün çalışma aralığı kullanılabilir veriyi etkiler.
- Yazılımın hangi noktaları neden çıkardığını sorun. Yansıma gürültüsünü süzen filtreler, bükülmüş bir ayağı veya işlevi etkileyen kenar kusurunu silmemelidir.
Yükseklik raporunu okumak: sayısal bir örnek
Aynı sabit referans düzlemine göre dört noktanın yüksekliğinin 0,02, 0,03, 0,04 ve 0,09 mm olduğunu varsayalım. Bu noktaların yükseklik aralığı 0,09 − 0,02 = 0,07 mm olur. Sonuç bu noktalar arasındaki farkı gösterir; tüm flanşın düzlemselliğini belirlemez.
Okumalar parçanın referans düzlemine göre eğikliğini içerebilir; dört nokta aradaki bir yükselmeyi de kaçırabilir. Düzlemsellik değerlendirmesi, ilgili yüzey verisini ve çizim şartnamesinin gerektirdiği değerlendirme yöntemini kullanmalıdır. Ayakların eş düzlemliliği için belirtilen ayakları birlikte değerlendirin; her ayağa ayrı bir düzlem uydurmak aralarındaki yükseklik farkını gizleyebilir.
Hangi görünüm kusurları kapağın kullanımını etkiler?
Görünüm kontrolü, montajı veya teması etkileyen hasarlarla yalnızca kozmetik izleri ayırmalıdır. CCD ya da CMOS kameralı standart 2D görüntü işleme, görünür konturları, eksik özellikleri ve yüzey değişimlerini kontrol edebilir. Kabul şartı yükseklik, çapak boyutu, kaplama kalınlığı veya elektriksel temas kalitesi içeriyorsa bunlar için uygun ayrı kontroller gerekir.
Her bölgede kabul edilen ve edilmeyen durumları işaretli fotoğraflarla veya onaylı numunelerle gösterin. Görsel karşılaştırma için aydınlatmayı, bakış yönünü, mesafeyi ve büyütmeyi kararlaştırın. Fotoğraftaki koyu bir alan tek başına kir, yüzey işlemi farkı veya ışık yansıması arasında ayrım yapmaya yetmez.
- PCB tarafı ve lehim kenarı: bükülmüş ayakları, serbest metal parçacıklarını, oturmayı engelleyen çapakları ve birleşim bölgesindeki kirleri arayın. Konumu belirleyip işlevsel etkisini değerlendirin.
- Üst kapak ve temas kenarı: oturmayı veya geçmeyi engelleyen ezikleri, deforme klipsleri ve hasarları kontrol edin. Fotoğraftan işlev değerlendirilemiyorsa eş parçayla uyum kontrolü yapın.
- Kozmetik yüzeyler: çizik veya takım izlerinin nerede kabul edildiğini, nelerin inceleme gerektirdiğini belirleyin. Gizli yan duvardaki bir izle görünür kapaktaki aynı iz farklı kurallara tabi olabilir.
- Yüzey işlemi: görünür renk değişimi ve hasarı; kaplama kalınlığı, yapışma ve lehimlenebilirlik şartlarından ayrı değerlendirin. Görüntü işleme kontrolünden geçmek bu özellikleri kanıtlamaz.
Kontrol yönteminin güvenilir olduğu nasıl anlaşılır?
Güvenilir bir yöntem, temsil edici parçalarda tutarlı sonuç verir ve uygun parçaları ilgili kusurlardan ayırır. Cihazı, desteği, yüklemeyi, yazılımı ve operatörü birlikte doğrulayın. Sensör çözünürlüğü bir ölçüm artımını ifade eder; tek başına sonucun belirsizliğini göstermez. NIST'in ölçüm sistemi rehberi, değişkenliği ve sistematik sapmayı ayrı konular olarak ele alır. [4]
- Temsil edici numuneler: normal üretim değişkenliğini, bilinen bükülmeleri, yüzey farklarını ve kabul sınırına yakın parçaları dahil edin. Referans durumlarını kararlaştırılmış, uygun bir yöntemle belirleyin.
- Tam yerleştirme çevrimi: okumalar arasında parçaları çıkarıp yeniden yerleştirin. İlgili operatörleri, günleri veya fikstür değişimlerini kapsayın; yerinden oynatılmayan parçayı tekrar taramak taşıma ve yerleştirme farkını sınamaz.
- Sayısal uyum: tekrarlanan sonuçları ve referans yöntemden farkları inceleyin. Gage R&R çalışması değişkenliği değerlendirmeye yardımcı olur; kalibrasyon, sistematik sapma ve diğer belirsizlik kaynakları da dikkate alınmalıdır.
- Geçti/kaldı ayırması: iki hatayı ayrı raporlayın. Yanlış ret oranı, reddedilen uygun parça sayısının test edilen uygun parça sayısına bölümüdür. Kaçırılan kusur oranı, kabul edilen kusurlu parça sayısının test edilen kusurlu parça sayısına bölümüdür. Yalnızca genel bir «doğruluk» yüzdesi değil, adetleri ve kusur türlerini de belirtin.
- Tüm akışı deneyin: yükleme, kontrol, hesaplama, ayırma ve paketleme. Reddedilen ve okunamayan parçaların nereye gittiğini doğrulayın; malzeme, fikstür veya yazılım değiştiğinde yöntemi yeniden kontrol edin.
Müşteri ve tedarikçinin sonuçları uyuşmazsa ne yapılmalı?
Bir ekranlama kapağı bir kontrolden geçip diğerinden kalıyorsa, toleransı değiştirmeden veya partiyi reddetmeden önce ölçüm koşullarını karşılaştırın. İki ekibin aynı özelliği, çizim revizyonunu ve proses aşamasını değerlendirdiğini doğrulayın. Ardından saklanan aynı numuneler üzerinde destekleri, tutma koşullarını, nokta kapsamını ve hesaplama ayarlarını karşılaştırın.
Sınıra yakın veya okunamayan parçaları, kararlaştırılan inceleme yöntemiyle sonuçlandırılana kadar ayrı tutun. Tekrar ölçümlerinden tesadüfen geçen sonucu seçmeyin. Rapor; parça veya parti, kontrol edilen özellik, limit, yöntem, kurulum ve inceleme kararıyla bağlantılı olmalıdır. Tek bir «OK» kaydı uyuşmazlığı açıklamaz.
- Yeniden yerleştirince boşluk değişiyorsa önce oturmayı, kiri, desteği ve işlemi yapan kişinin uygulamasını inceleyin.
- Manuel ve optik kontroller uyuşmuyorsa aynı oturma boşluğunu veya geometrik özelliği ölçtüklerini doğrulayın; ardından kapsamayı ve ham veriyi karşılaştırın.
- Sorun yalnızca lehimleme veya taşıma sonrasında çıkıyorsa bu aşamanın öncesi ve sonrasındaki numuneleri karşılaştırıp montaj ya da paketleme koşullarını inceleyin.
| Yöntem | Yanıtladığı soru | Sonuç | Doğrulanacak noktalar |
|---|---|---|---|
| Referans yüzeyi ve sentil | Belirtilen noktada erişilebilir bir oturma boşluğu var mı? | Yaprak kalınlığıyla boşluk kontrolü | Uygulanan kuvvet, destekler ve kapsama; tüm yüzey düzlemselliğini otomatik olarak vermez |
| Sabit optik sensörler | Seçili kenarlar veya yükseklikler limitler içinde mi? | Sensöre göre noktasal yükseklik ya da geçti/kaldı | Sensör ilkesi, konum kararlılığı ve noktalar arasındaki deformasyon |
| 3D lazer çizgi tarama | Seçili flanş veya ayak yüzeylerinin yüksekliği nasıl değişiyor? | Yükseklik haritası ve tanımlı geometrik değerlendirme | Yansıtıcılık, kör bölgeler, nokta aralığı, kalibrasyon ve değerlendirme ayarları |
| CCD veya CMOS kameralı 2D görüntü işleme | Görünür özellikler ve yüzey durumu uygun mu? | Görüntüler, özellik ölçümleri ve kusur sınıflandırması | Aydınlatma, onaylı kusur örnekleri ve gerekli bakışlar; yükseklik için ek ölçüm |
| Birleşik geometri ve görüntü kontrolü | Her parça hem geometri hem görünür kusur kontrolünden geçiyor mu? | Bağlantılı sonuçlar ve ayırma kararı | Parça takibi, ürün değişim kontrolü, okunamayan parçalar ve ret ayrımı |