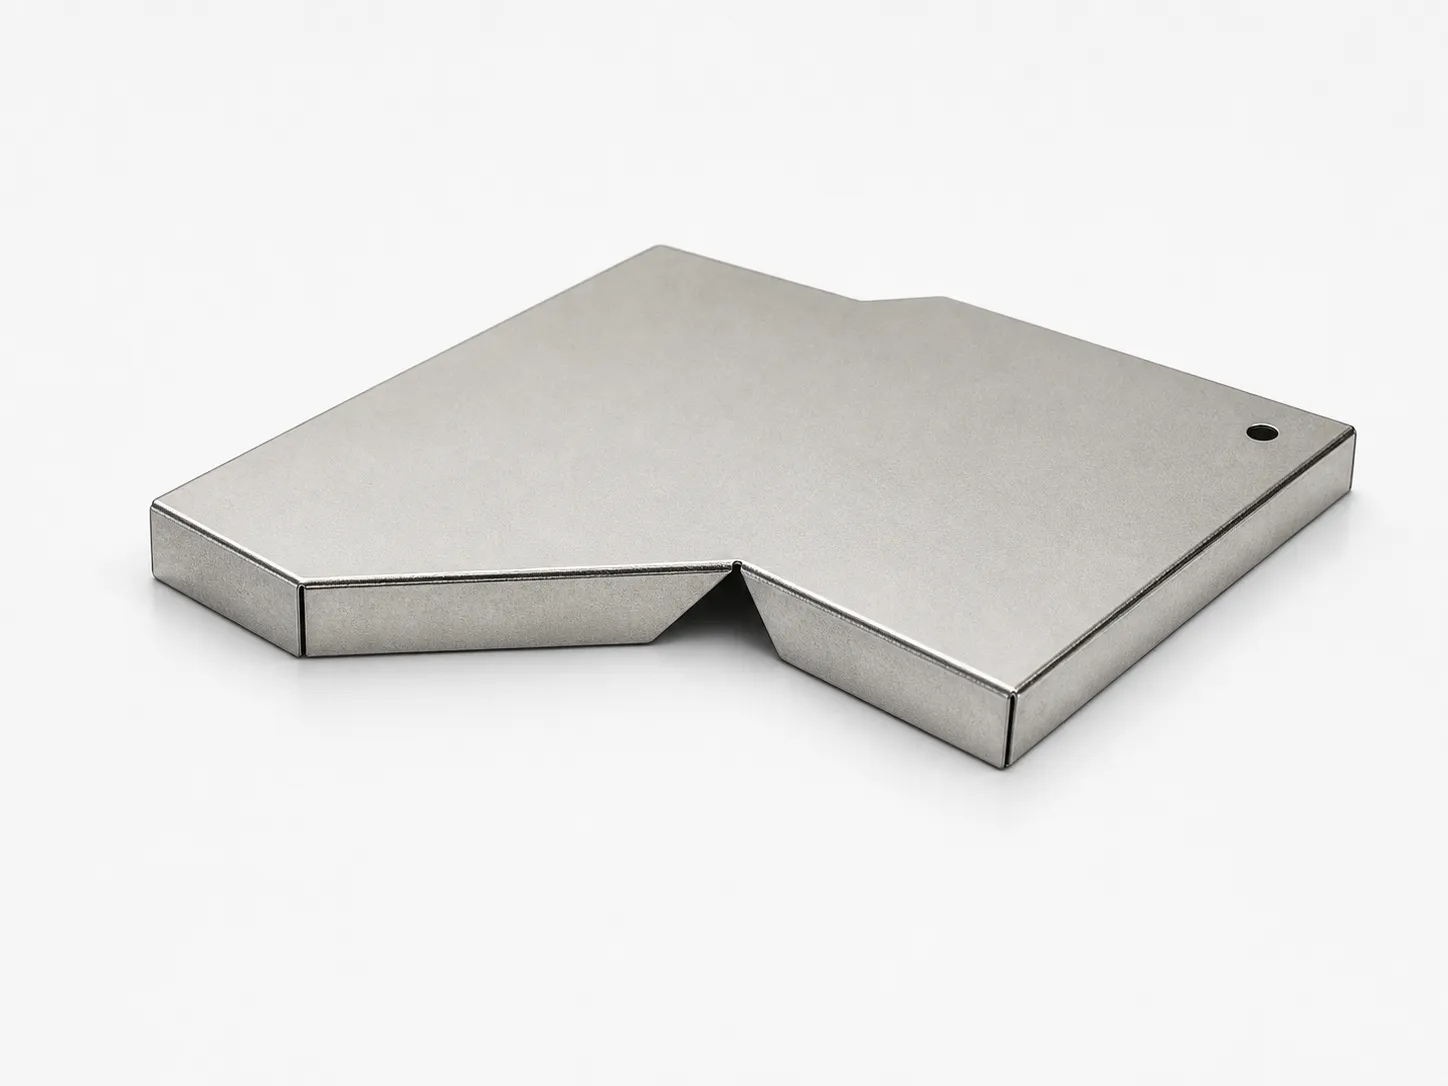
Une face supérieure plane ne prouve pas que le capot reposera uniformément sur le circuit imprimé. Le bord à souder peut être courbé, une patte plus haute que les autres ou une bavure peut maintenir la pièce à distance de la carte. Le contrôle doit porter sur ces zones fonctionnelles.
Il n’est pas nécessaire de choisir un scanner ou de rédiger une procédure de mesure avant de demander un devis. Un plan ou une photo montrant les contacts avec la carte, accompagné d’une explication comme « ce coin se soulève » ou « le couvercle ne s’emboîte pas », permet de commencer l’étude technique.
Quelle partie du capot doit être plane ?
La zone à maîtriser est celle qui assure la fonction : rebord à souder, pattes séparées, bord de contact ou portée du couvercle. Une mesure de planéité de la face supérieure ne démontre pas la conformité de l’interface de soudure. Repérez les zones utiles sur un plan ou une photo avant de définir la mesure.
La planéité impose qu’une surface soit comprise entre deux plans parallèles distants de la tolérance spécifiée. C’est une tolérance de forme, sans référence à un datum. La mesure peut toutefois nécessiter un montage d’appui ou un plan de référence logiciel ; cela n’en fait pas une référence exigée par la tolérance de planéité. [1]
- Rebord continu : évaluez la surface de soudure désignée et précisez sur le plan si l’ensemble du rebord doit être contrôlé simultanément.
- Pattes séparées : précisez lesquelles doivent partager une zone de tolérance commune. Chaque patte peut être plane tout en étant plus haute que ses voisines ; des contrôles individuels de planéité ne démontrent pas leur coplanéité.
- Hauteur ou orientation par rapport à un autre élément : appliquez l’exigence dimensionnelle ou géométrique et les références du plan. Toute différence de hauteur n’est pas un défaut de planéité.
Faut-il mesurer le capot libre ou maintenu dans un montage ?
Mesurez le capot dans l’état prévu par son exigence d’acceptation. Une pièce libre, une pièce bridée et un ensemble soudé peuvent avoir des formes différentes. Appuyer sur un coin soulevé peut masquer un problème de réception ; un maintien défini peut en revanche convenir lorsque l’exigence porte sur l’état monté. [2]
Convenez des points d’appui, de l’orientation et de toute force de maintien. Pour un contrôle à l’état libre, évitez une charge supplémentaire qui aplatit la pièce. Un support à vide doit aussi être évalué : l’aspiration peut déformer la face supérieure mince. Une photo du montage facilite davantage les comparaisons que la seule mention « mesuré sur montage ».
- Notez l’étape du contrôle : après formage, traitement de surface, transport ou soudure. Comparez des résultats obtenus au même stade.
- Recherchez les débris sur la surface de référence et la pièce. Une particule coincée ou une bavure peut faire basculer le capot ; consignez et examinez la cause avant de conclure à un gauchissement général.
- Pour rechercher l’origine d’un jeu d’assemblage, contrôlez séparément le capot et le PCB. Le gauchissement de la carte, la pâte à braser et les conditions de placement influencent aussi le joint assemblé.
Comment contrôler avec des cales un capot qui bascule ou se soulève ?
Une cale d’épaisseur permet de vérifier un jeu accessible entre le capot posé sur ses appuis et une surface de référence vérifiée. La lame indique si une épaisseur connue entre à un endroit précis. Ce contrôle pratique du jeu d’appui n’équivaut pas automatiquement à une mesure de planéité de toute la surface.
Nettoyez la surface de référence et placez la pièce sur les appuis convenus. Repérez la zone soulevée sans appuyer sur le dessus, puis introduisez la lame parallèlement au jeu, doucement et de manière constante. Si la pièce bouge ou se déforme, la lecture n’est pas fiable : il faut modifier le montage ou la méthode.
- Couverture : contrôlez les coins, les bords longs et les pattes définis. Se limiter aux quatre coins peut laisser passer une courbure intermédiaire.
- Enregistrement : identifiez chaque point et l’épaisseur qui entre sans déplacer la pièce ; si utile, notez l’épaisseur immédiatement supérieure qui n’entre pas. N’annoncez pas une résolution plus fine que les incréments des lames.
- Changement de méthode : utilisez une mesure de hauteur adaptée si le jeu est inaccessible, si le résultat dépend fortement de la manipulation ou si le plan impose une évaluation géométrique hors du périmètre validé du contrôle par cales.
Quand les capteurs optiques et le scan 3D apportent-ils des informations utiles ?
Le scan 3D par ligne laser est utile pour connaître les hauteurs d’un rebord ou de plusieurs pattes, y compris les déformations entre les points de contrôle manuels. Le capteur relève des profils successifs pendant le déplacement de la pièce ou du capteur, puis les combine en carte de hauteur. Le logiciel évalue les zones choisies selon le plan. [3]
Des capteurs optiques fixes peuvent contrôler rapidement certains points si la présentation de la pièce reste stable. Leur principe compte : un capteur de déplacement étalonné peut fournir des hauteurs, tandis qu’une barrière optique ou un dispositif à seuil peut ne donner qu’un verdict conforme/non conforme. Les espaces entre points ne sont pas automatiquement inspectés.
- Vérifiez la couverture des pattes étroites, des arêtes et des zones masquées au laser ou à la caméra par une paroi ou le montage. Une absence de mesure ne doit pas devenir implicitement un résultat conforme.
- Validez avec le matériau et la finition réels. Reflets, mouvement, espacement des points et plage de travail du capteur influencent les données exploitables.
- Demandez quels points le logiciel supprime et pourquoi. Le filtrage du bruit dû aux reflets ne doit pas effacer une patte pliée ou un défaut d’arête fonctionnel.
Lire un rapport de hauteur : un exemple chiffré
Supposons que quatre points présentent des hauteurs de 0,02, 0,03, 0,04 et 0,09 mm par rapport au même plan de référence fixe. Leur étendue est de 0,09 − 0,02 = 0,07 mm. Ce résultat décrit l’écart entre ces points ; il ne détermine pas la planéité de tout le rebord.
Les lectures peuvent inclure l’inclinaison de la pièce par rapport au plan de référence, et quatre points peuvent manquer une bosse intermédiaire. L’évaluation de planéité doit utiliser les données de la surface concernée et la méthode requise par la spécification du plan. Pour la coplanéité, évaluez les pattes désignées ensemble : ajuster un plan à chaque patte séparément peut masquer leurs écarts de hauteur relatifs.
Quels défauts d’aspect peuvent gêner l’utilisation du capot ?
Le contrôle d’aspect doit distinguer les dommages affectant l’assemblage ou le contact des marques purement esthétiques. La vision 2D classique avec caméras CCD ou CMOS vérifie les contours visibles, les éléments manquants et les changements de surface. Hauteur, taille des bavures, épaisseur du revêtement et qualité du contact électrique nécessitent des contrôles adaptés lorsqu’ils font partie des critères d’acceptation.
Utilisez des photos annotées ou des échantillons approuvés pour montrer les états acceptables et inacceptables dans chaque zone. Convenez de l’éclairage, du sens d’observation, de la distance et du grossissement. Une tache sombre sur une photo ne suffit pas à distinguer contamination, variation de finition et reflet.
- Côté PCB et bord à souder : recherchez les pattes déformées, particules métalliques libres, bavures gênant l’appui et contaminations dans la zone de jonction. Localisez le défaut et évaluez sa conséquence fonctionnelle.
- Couvercle et bord de contact : vérifiez les bosses, clips déformés et dommages empêchant l’assise ou l’emboîtement. Prévoyez un essai d’accouplement si l’image ne permet pas de juger la fonction.
- Surfaces esthétiques : définissez où les rayures ou traces d’outil sont admises et ce qui demande une vérification. Une même marque sur une paroi cachée et sur un couvercle visible peut relever de critères différents.
- Finition : séparez les décolorations et dommages visibles des exigences d’épaisseur, d’adhérence et de brasabilité. Une validation par vision ne démontre pas ces propriétés.
Comment vérifier la fiabilité de la méthode de contrôle ?
Une méthode fiable donne des résultats cohérents sur des pièces représentatives et distingue les pièces acceptables des défauts à détecter. Vérifiez l’ensemble du système : instrument, appuis, chargement, logiciel et opérateur. La résolution du capteur décrit un incrément de mesure, pas à elle seule l’incertitude du résultat final. Le guide NIST étudie séparément la variabilité et le biais. [4]
- Échantillons représentatifs : incluez la variation normale de production, des déformations connues, des variations de finition et des pièces proches de la limite. Déterminez leur état de référence par une méthode convenue et adaptée.
- Cycle complet de mise en place : retirez et replacez les pièces entre les lectures. Intégrez les opérateurs, jours ou changements de montage pertinents ; rescanner une pièce immobile ne teste pas la variabilité liée à la manipulation.
- Concordance des valeurs : examinez les répétitions et les écarts par rapport à la méthode de référence. Une étude R&R aide à évaluer la variation ; étalonnage, biais et autres contributions à l’incertitude restent à examiner.
- Tri conforme/non conforme : présentez les deux erreurs séparément. Le taux de faux rejets est le nombre de pièces acceptables rejetées divisé par le nombre de pièces acceptables testées. Le taux de défauts non détectés est le nombre de pièces défectueuses acceptées divisé par le nombre de pièces défectueuses testées. Indiquez les effectifs et les types de défauts, pas seulement une « précision » globale.
- Flux complet : testez chargement, inspection, calcul, tri et emballage. Vérifiez le devenir des pièces rejetées ou sans lecture ; réexaminez la méthode après un changement de matériau, de montage ou de logiciel.
Que faire si les résultats du client et du fournisseur divergent ?
Lorsqu’un capot est accepté par un contrôle et refusé par un autre, comparez les conditions de mesure avant de modifier la tolérance ou de rejeter le lot. Vérifiez la caractéristique, l’indice du plan et l’étape du procédé. Comparez ensuite les appuis, le maintien, la couverture et les paramètres de calcul avec les mêmes échantillons conservés.
Isolez les pièces proches de la limite ou sans lecture exploitable jusqu’à leur examen selon la méthode convenue. Ne retenez pas la répétition qui passe par hasard. Le rapport doit relier chaque résultat à la pièce ou au lot, à la caractéristique, à la limite, à la méthode, au montage et à la décision de revue. Un simple « OK » ne suffit pas à expliquer un désaccord.
- Si le jeu change après repositionnement, examinez d’abord l’assise, les débris, les appuis et la manipulation.
- Si contrôles manuels et optiques divergent, confirmez qu’ils évaluent le même jeu d’appui ou la même caractéristique géométrique, puis comparez couverture et données brutes.
- Si le problème apparaît uniquement après soudure ou transport, comparez des échantillons avant et après cette étape et examinez les conditions d’assemblage ou d’emballage.
| Méthode | Question utile | Résultat | Points à vérifier |
|---|---|---|---|
| Surface de référence et cales d’épaisseur | Existe-t-il un jeu d’appui accessible à l’endroit prévu ? | Contrôle du jeu par épaisseur de lame | Effort, appuis et couverture ; pas de planéité globale obtenue automatiquement |
| Capteurs optiques fixes | Les bords ou hauteurs sélectionnés respectent-ils les limites ? | Hauteurs ponctuelles ou verdict selon le capteur | Principe de mesure, positionnement stable et déformations entre points |
| Scan 3D par ligne laser | Comment varient les hauteurs du rebord ou des pattes sélectionnés ? | Carte de hauteur et évaluation géométrique définie | Réflexions, zones masquées, espacement des points, étalonnage et paramètres |
| Vision 2D avec caméras CCD ou CMOS | Les caractéristiques visibles et l’état de surface sont-ils acceptables ? | Images, mesures de caractéristiques et classification des défauts | Éclairage, défauts de référence et vues nécessaires ; mesure complémentaire pour la hauteur |
| Contrôle géométrique et vision combinés | Chaque pièce satisfait-elle les critères géométriques et les défauts visibles ? | Résultats associés et décision de tri | Suivi des pièces, changements de série, pièces sans lecture et séparation des rejets |