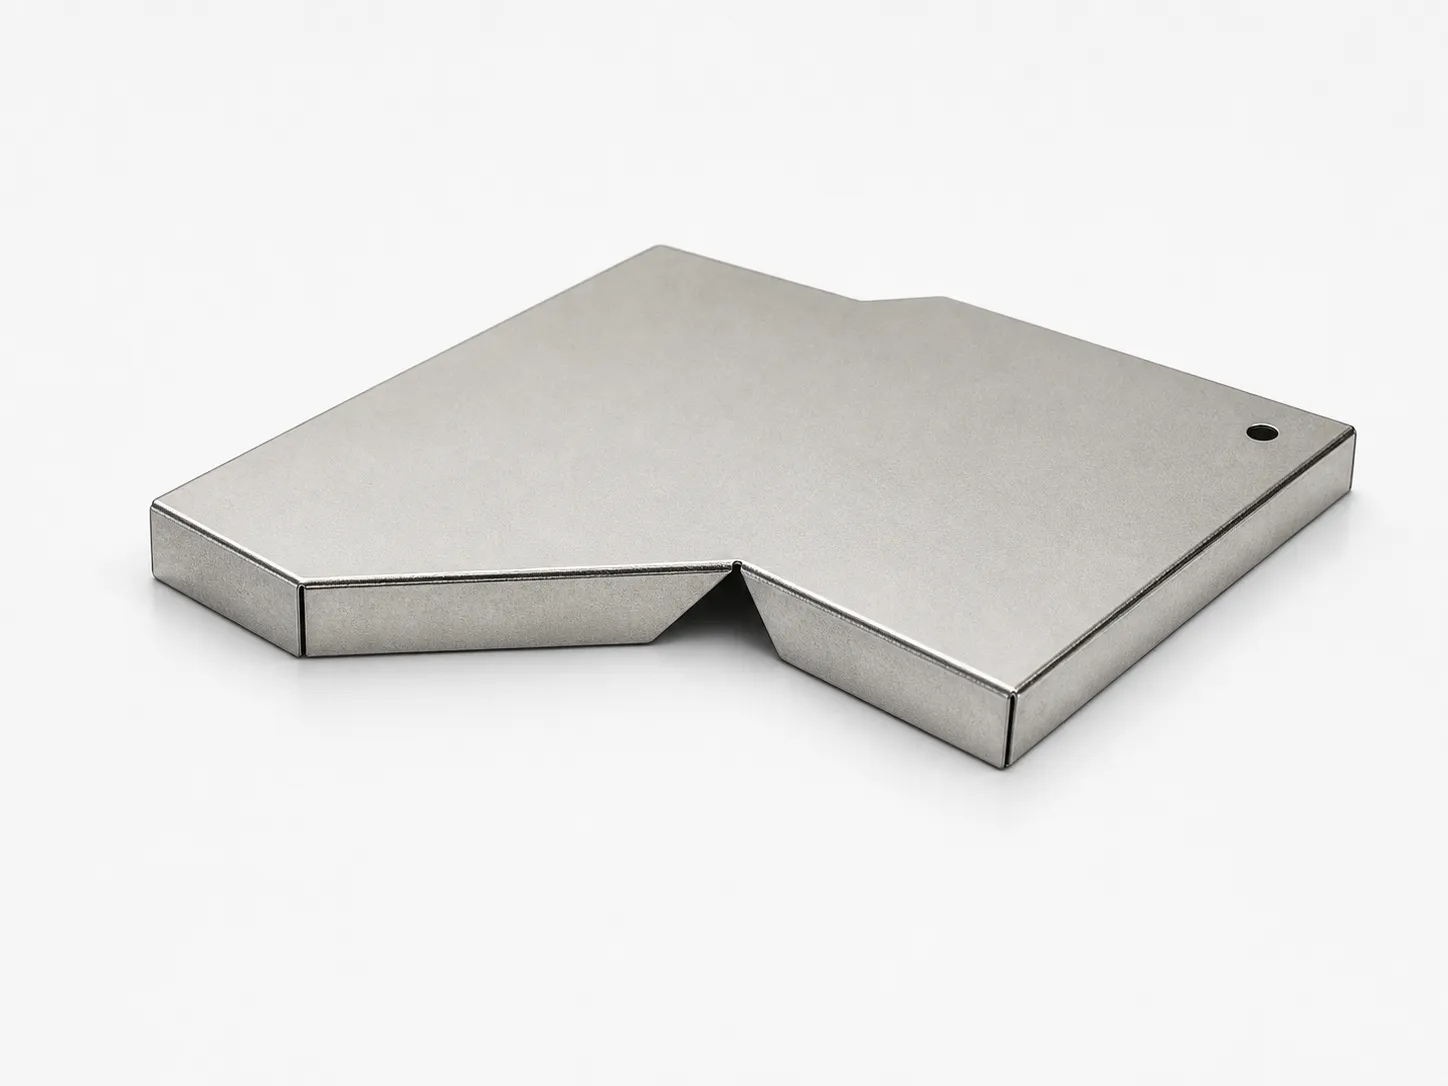
Una cara superior plana no demuestra que el blindaje apoye de forma uniforme sobre la PCB. El borde de soldadura puede estar curvado, una pestaña puede quedar más alta que las demás o una rebaba puede separar la pieza de la placa. La inspección debe centrarse en esas zonas funcionales.
No hace falta elegir un escáner ni redactar un procedimiento de medición antes de solicitar una cotización. Un plano o una foto que muestre dónde toca el blindaje la placa, acompañado de una explicación como «esta esquina se levanta» o «la tapa no encaja», permite iniciar la revisión técnica.
¿Qué zona del blindaje debe ser plana?
Debe controlarse la zona que cumple la función: un reborde de soldadura, pestañas separadas, un borde de contacto o el asiento de la tapa. Un resultado de planitud de la cara superior no demuestra que la interfaz de soldadura sea aceptable. Marque primero las zonas pertinentes en un plano o una foto.
La planitud limita una superficie entre dos planos paralelos separados por la tolerancia especificada. Es una tolerancia de forma y no utiliza una referencia datum. La medición puede necesitar un útil de apoyo o un plano de referencia en el software; eso no convierte ninguno de ellos en un datum exigido por la tolerancia de planitud. [1]
- Reborde continuo: evalúe la superficie de soldadura indicada y aclare en el plano si debe controlarse todo el reborde conjuntamente.
- Pestañas separadas: aclare cuáles deben compartir una misma zona de tolerancia. Cada pestaña puede ser plana y, aun así, una quedar más alta; comprobarlas por separado no demuestra su coplanaridad.
- Altura u orientación respecto de otro elemento: aplique el requisito dimensional o geométrico y las referencias indicadas en el plano. No llame «planitud» a cualquier diferencia de altura.
¿Se mide la pieza sin sujeción o fijada en un útil?
Mida el blindaje en el estado definido para su aceptación. Una pieza sin sujeción, una pieza fijada y un conjunto soldado pueden tener formas distintas. Presionar una esquina levantada puede ocultar un problema de la pieza recibida; una sujeción de montaje definida puede ser adecuada si el requisito se refiere al estado instalado. [2]
Acuerde los puntos de apoyo, la orientación y cualquier fuerza de sujeción. En una comprobación en estado libre, evite cargas adicionales que aplanen la pieza. También debe revisarse un soporte de vacío, ya que puede deformar la cara superior delgada. Una foto del montaje facilita la comparación más que una nota que solo diga «medido en útil».
- Registre la etapa de inspección: después del conformado, del acabado, del transporte o de la soldadura. Compare la misma etapa al contrastar resultados con el proveedor.
- Compruebe que no haya suciedad en la superficie de referencia ni en la pieza. Una partícula atrapada o una rebaba puede hacer que el blindaje oscile; registre e investigue la causa antes de atribuirlo a un alabeo general.
- Al investigar separaciones en el montaje, revise por separado el blindaje y la PCB. El alabeo de la placa, la pasta de soldadura y las condiciones de colocación también influyen en la unión.
¿Cómo se comprueba con galgas un blindaje que oscila o se levanta?
Una galga de espesores sirve para comprobar una separación accesible entre el blindaje apoyado y una superficie de referencia verificada. La lámina indica si en un punto concreto cabe un espesor conocido. Es una comprobación práctica del apoyo, pero no equivale automáticamente a medir la planitud de toda la superficie.
Limpie la superficie de referencia y coloque la pieza con el apoyo acordado. Localice la zona levantada sin presionar la cara superior e introduzca la lámina paralela a la separación, con suavidad y de forma constante. Si la pieza se mueve o se dobla, la lectura no es fiable y debe cambiarse el montaje o el método.
- Cobertura: revise las esquinas, los bordes largos y las pestañas especificados. Comprobar solo cuatro esquinas puede pasar por alto una curvatura intermedia.
- Registro: identifique cada punto y el espesor que entra sin mover la pieza; cuando resulte útil, anote también el siguiente espesor que no entra. No declare una precisión mayor que la permitida por los incrementos de las láminas.
- Cambio de método: recurra a una medición de altura adecuada si la separación no es accesible, el resultado depende mucho de la manipulación o el plano exige una evaluación geométrica que la comprobación validada con galgas no cubre.
¿Cuándo aportan valor los sensores ópticos y el escaneo 3D?
El escaneo 3D con línea láser resulta útil para conocer las alturas de un reborde o de varias pestañas, incluida la deformación entre puntos de control manual. El sensor recoge perfiles sucesivos mientras se mueve la pieza o el propio sensor y los combina en un mapa de alturas. El software evalúa las zonas seleccionadas según el plano. [3]
Los sensores ópticos fijos permiten revisar rápidamente puntos seleccionados si la pieza se presenta de forma constante. El resultado depende del sistema: un sensor de desplazamiento calibrado puede dar alturas, mientras que una barrera óptica o un sistema por umbral puede dar solo un resultado de aceptación o rechazo. Ninguno cubre automáticamente el espacio entre puntos.
- Compruebe la cobertura de pestañas estrechas y bordes, así como las zonas que una pared o el útil ocultan al láser o a la cámara. La ausencia de lectura no debe convertirse automáticamente en una aceptación.
- Valide el material y el acabado reales. Los reflejos, el movimiento, la separación entre puntos y el rango de trabajo del sensor afectan a los datos utilizables.
- Pregunte qué puntos elimina el software y por qué. El filtrado del ruido por reflejos no debe borrar una pestaña doblada ni un defecto de borde que afecte a la función.
Cómo leer un informe de alturas: ejemplo numérico
Supongamos que cuatro puntos tienen alturas de 0,02, 0,03, 0,04 y 0,09 mm respecto de un mismo plano de referencia fijo. Su diferencia entre máximo y mínimo es 0,09 − 0,02 = 0,07 mm. Esto muestra una diferencia entre esos puntos; no establece la planitud de todo el reborde.
Las lecturas pueden incluir la inclinación de la pieza respecto del plano de referencia, y cuatro puntos pueden omitir una elevación intermedia. La evaluación de planitud debe usar los datos de la superficie pertinente y el método exigido por la especificación del plano. Para la coplanaridad, evalúe juntas las pestañas indicadas: ajustar un plano independiente a cada una puede ocultar sus diferencias de altura.
¿Qué defectos de aspecto afectan al uso del blindaje?
La inspección de aspecto debe distinguir los daños que afectan al montaje o al contacto de las marcas puramente estéticas. La visión 2D convencional con cámaras CCD o CMOS puede comprobar contornos visibles, elementos ausentes y cambios superficiales. Si la aceptación exige controlar altura, tamaño de rebabas, espesor del recubrimiento o calidad del contacto eléctrico, hacen falta comprobaciones adecuadas para cada característica.
Use fotografías anotadas o muestras aprobadas para mostrar qué se acepta y qué no en cada zona. Acuerde la iluminación, la dirección de observación, la distancia y los aumentos. Una mancha oscura en una foto no basta para distinguir entre contaminación, variación del acabado y un reflejo.
- Lado de la PCB y borde de soldadura: busque pestañas dobladas, partículas metálicas sueltas, rebabas que impidan el apoyo y contaminación en la zona de unión. Identifique la ubicación y evalúe su efecto funcional.
- Tapa y borde de contacto: revise abolladuras, clips deformados y daños que impidan asentar o encajar la tapa. Compruebe el acoplamiento físico si una imagen no permite juzgar la función.
- Superficies estéticas: defina dónde se admiten rayas o marcas de herramienta y qué requiere revisión. Una misma marca puede tener criterios distintos en una pared oculta y en una tapa visible.
- Acabado: separe la decoloración o el daño visible de los requisitos de espesor, adherencia y soldabilidad del recubrimiento. Una aprobación por visión no demuestra esas propiedades.
¿Cómo se comprueba que el método de inspección es fiable?
Un método fiable da resultados consistentes en piezas representativas y distingue las piezas aceptables de los defectos relevantes. Verifique el conjunto: instrumento, apoyo, carga, software y operador. La resolución del sensor describe un incremento de medición; por sí sola no establece la incertidumbre del resultado final. La guía de NIST estudia por separado la variabilidad y el sesgo. [4]
- Muestras representativas: incluya variación normal de producción, deformaciones conocidas, variaciones de acabado y piezas cercanas al límite. Establezca su estado de referencia mediante un método acordado y adecuado.
- Ciclo completo de colocación: retire y vuelva a colocar las piezas entre lecturas. Incluya operadores, días o cambios de útil pertinentes; escanear repetidamente una pieza inmóvil no evalúa la variación por manipulación.
- Concordancia numérica: revise las mediciones repetidas y las diferencias respecto del método de referencia. Un estudio R&R ayuda a evaluar la variación, pero también deben considerarse la calibración, el sesgo y otras contribuciones a la incertidumbre.
- Clasificación: informe los dos errores por separado. La tasa de falsos rechazos es piezas aceptables rechazadas divididas por piezas aceptables ensayadas; la de defectos no detectados es piezas defectuosas aceptadas divididas por piezas defectuosas ensayadas. Indique cantidades y tipos de defecto, no solo una «exactitud» global.
- Ensayo del flujo completo: carga, inspección, cálculo, clasificación y embalaje. Verifique el destino de las piezas rechazadas y sin lectura; vuelva a comprobar el método tras cambios de material, útil o software.
¿Qué hacer si los resultados del cliente y del proveedor no coinciden?
Si un blindaje pasa una inspección y falla otra, compare las condiciones de medición antes de cambiar la tolerancia o rechazar el lote. Confirme que ambos equipos midieron la misma característica, revisión del plano y etapa de proceso. Después, compare apoyos, sujeción, cobertura y ajustes de cálculo con las mismas muestras conservadas.
Mantenga separadas las piezas próximas al límite o sin lectura mientras se resuelven mediante el procedimiento acordado. No elija la repetición que casualmente da un resultado aceptable. El informe debe vincular cada resultado con la pieza o lote, característica, límite, método, montaje y decisión de revisión; un simple «OK» no explica una discrepancia.
- Si la separación cambia al recolocar la pieza, investigue primero el apoyo, la suciedad y la manipulación.
- Si discrepan los controles manuales y ópticos, confirme que evalúan la misma separación o característica geométrica y compare después su cobertura y datos originales.
- Si el problema aparece solo tras soldar o transportar, compare muestras anteriores y posteriores a esa etapa y revise las condiciones de montaje o embalaje.
| Método | Pregunta útil | Resultado | Qué verificar |
|---|---|---|---|
| Superficie de referencia y galgas | ¿Existe una separación accesible en el punto indicado? | Comprobación de separación mediante láminas | Fuerza, apoyo y cobertura; no da automáticamente la planitud de toda la superficie |
| Sensores ópticos fijos | ¿Los bordes o alturas seleccionados cumplen los límites? | Alturas puntuales o aceptación/rechazo, según el sensor | Principio de detección, posicionamiento estable y deformaciones entre puntos |
| Escaneo 3D con línea láser | ¿Cómo varía la altura del reborde o de las pestañas seleccionadas? | Mapa de alturas y evaluación geométrica definida | Reflejos, zonas ocultas, separación entre puntos, calibración y ajustes |
| Visión 2D con cámaras CCD o CMOS | ¿Son aceptables los elementos visibles y el estado superficial? | Imágenes, dimensiones de elementos y clasificación de defectos | Iluminación, ejemplos aprobados y vistas necesarias; la altura requiere otra medición |
| Inspección geométrica y visual combinada | ¿Cada pieza cumple los requisitos geométricos y de defectos visibles? | Resultados vinculados y decisión de clasificación | Seguimiento de piezas, cambios de formato, piezas sin lectura y separación de rechazos |