1. 先把截面上的三个尺寸分开
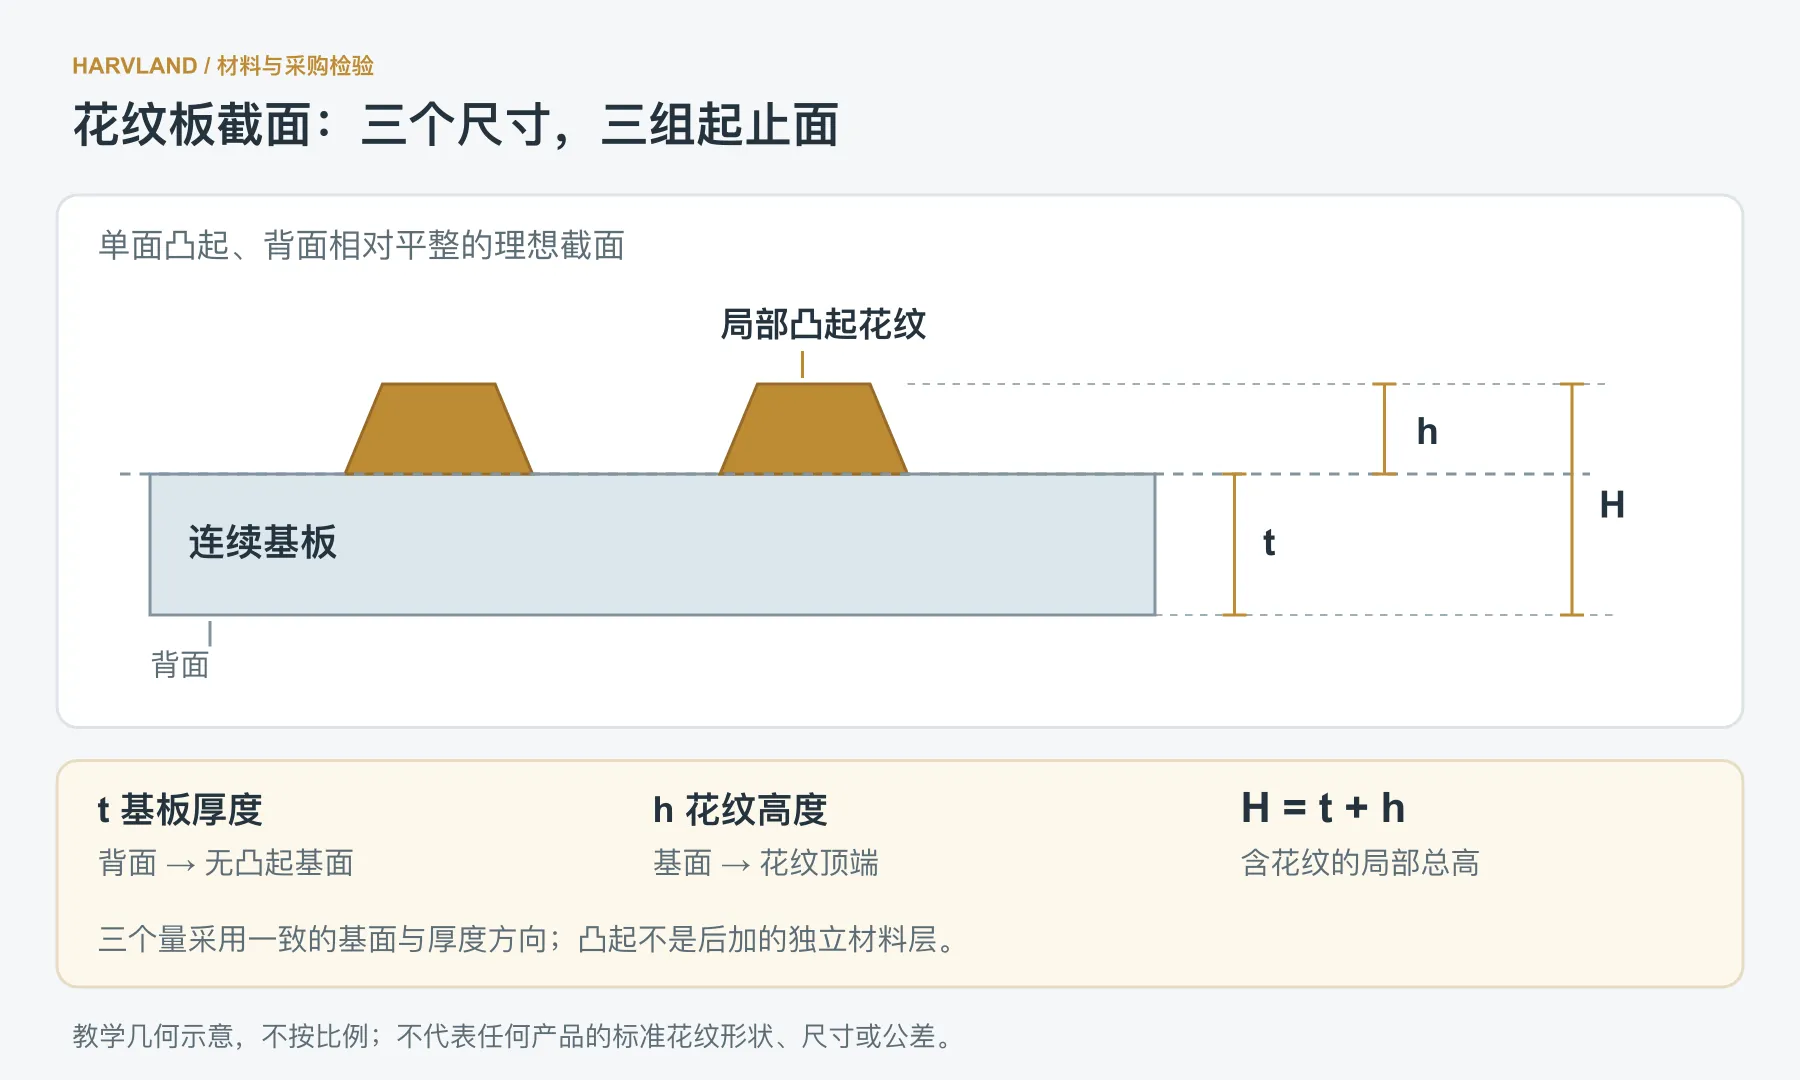
对一面有凸起花纹、另一面为相对平整背面的热轧花纹板,可以在理想截面上定义三个尺寸:基板厚度 t 是背面到相邻无凸起基面的距离;花纹高度 h 是该基面到花纹顶端的高度;沿同一厚度方向的局部总高 H=t+h。这三个量的起止面不同,不应统称为同一个“板厚”。
这里的 h 描述凸起,不是贴在钢板上的独立材料层。以 Tata Steel 的 Durbar 产品为例,其花纹随轧制形成,产品标称厚度明确不包含凸起花纹。[1] 这个例子说明订货尺寸可以与跨过花纹测到的总高不同;其他花纹钢板仍应按自己的订货标准和确认文件核对。
图中理想关系也不能直接套到背面同时凹陷的冲压压纹薄板。若两面都起伏,必须按实际截面重新确定测量面。锈蚀、氧化皮、涂层与局部不平也可能影响接触;图示中的 t、h、H 不是对任意表面读数的自动修正公式。
2. 目录写了“厚度”,还要找到它引用的文件
订货前把产品名称、完整牌号、花纹形式、标准编号及版次放在一起读。只看到“Q235”或“3 mm”,还不能确定尺寸偏差、花纹要求、检验位置和计重规则。
有的目录会将同一花纹卷板按厚度分段,一段列产品标准,其他段列“固定技术协议”。这意味着不能拿中间一段的规则直接覆盖全部规格。应索取本次报价实际适用的协议,核对其中怎样定义厚度、允许偏差、花纹与交货重量;单独评审备注也应随具体规格一起确认。
GB/T 33974—2017《热轧花纹钢板及钢带》目前在国家标准公开平台列为现行。[2] 但“存在现行国标”不等于这张采购单已经采用它。若供应商资料仍列其他标准或专门协议,采购双方应明确本单依据及差异处理,不能在收到争议读数后自行换一套规则。
3. 测头落在哪里,决定了读数在回答什么
想检查基板厚度,就需要让测量方法真正对应基板的两个边界。对有适当无凸起区域的板材,可按适用规范确认测点,并核查测头是否完整落在该区域、另一侧是否正确接触背面。若测头太宽,搭在附近两个花纹顶上,外观看起来“夹住钢板”也不代表测到了基板厚度。
测头直接压在花纹峰顶时,读数包含该处凸起;它可以用于经确认的局部总高检查,却不能直接拿去与“不含花纹的名义厚度”比较。宽测面跨过多个凸起时,还会受到各接触点高度和姿态影响,不能将其读数随意减去目录上的一个花纹高度,推算基板厚度。
选量具除了量程,还应核对测头形状、接触面积、测深及方法的适用性。清洁测量面,确认量具状态,让工件与量具温度稳定,并使用规定测力;这些都是外径千分尺正确使用的基本条件。[3] 不能通过加大夹紧力,把起伏或颗粒压到“读数稳定”为止。
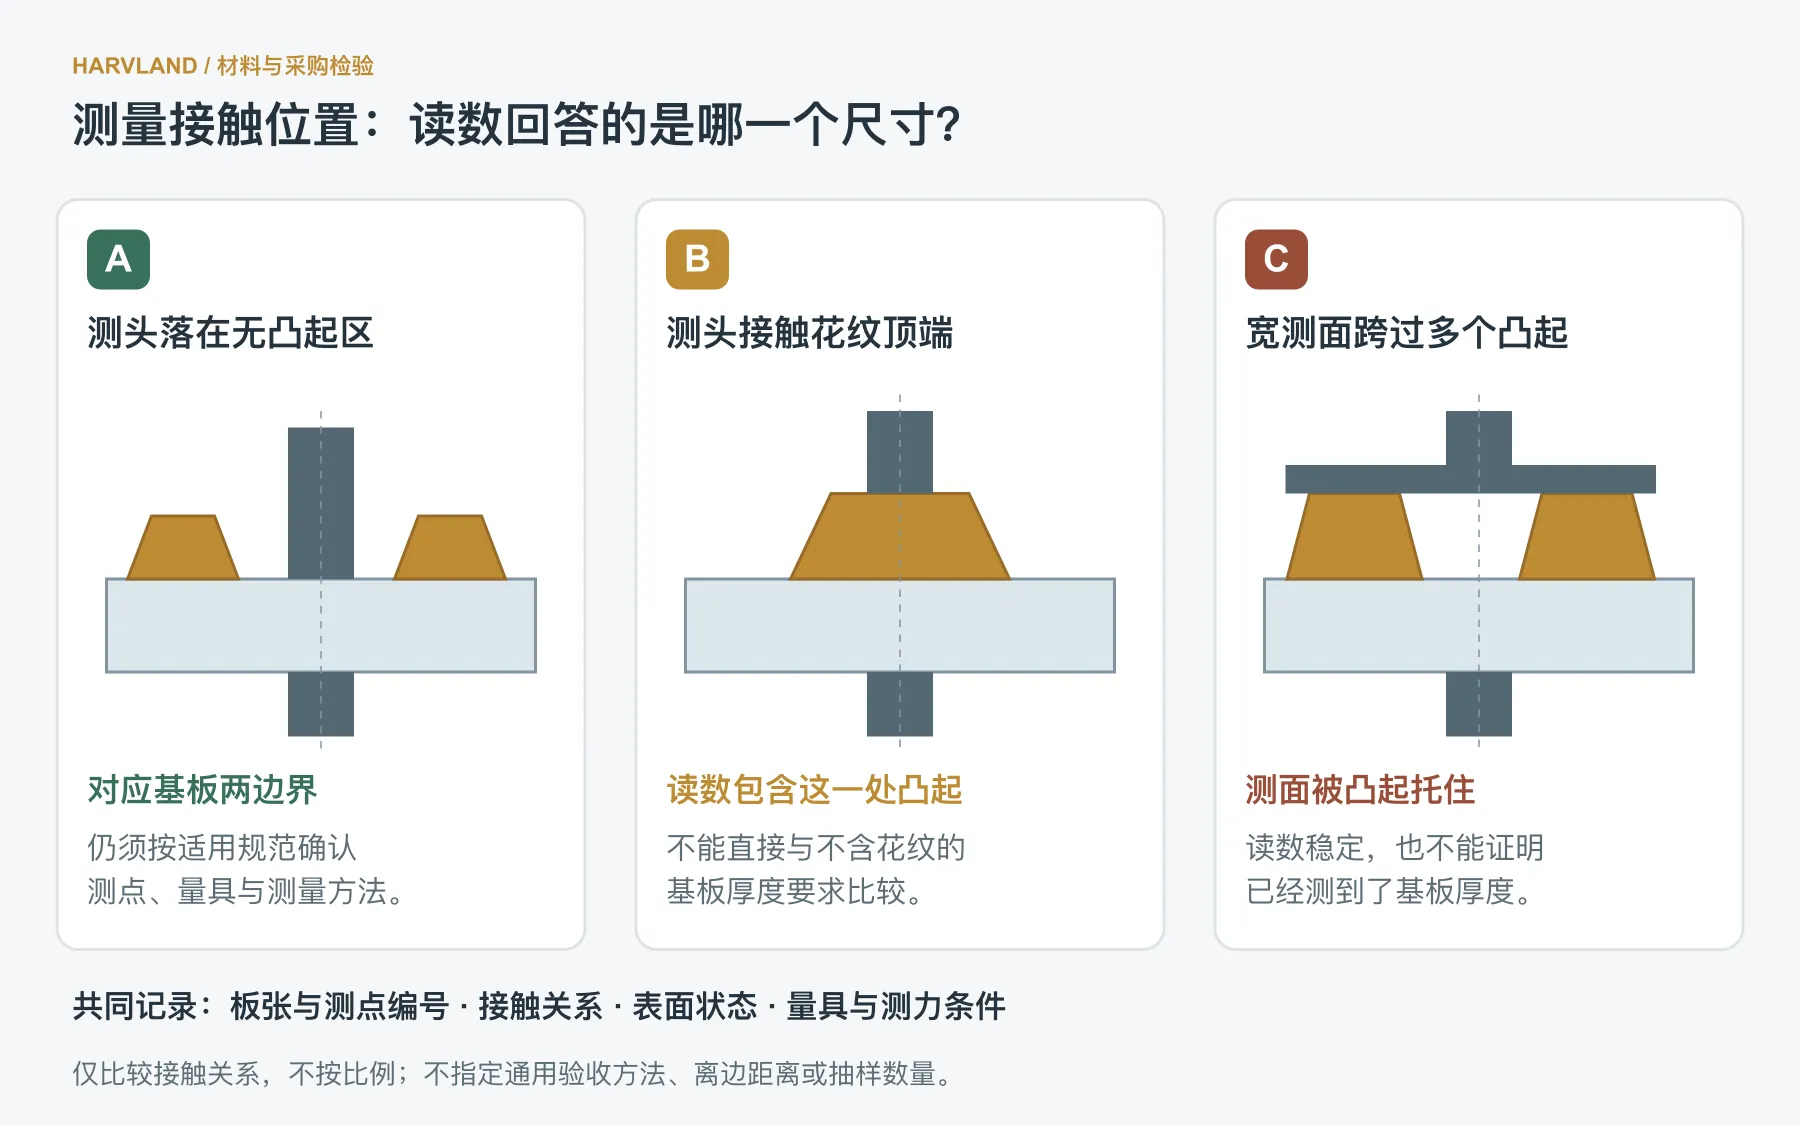
若要求的位置没有足够的测量空间,应与品质或技术人员确认适用的方法、制样或复验安排。不要擅自磨平花纹、削薄基板或改用未确认的尖测头,再把结果当作原始来料值。板号、测点、接触方式及表面状态应随原始读数记录,便于复测同一处。
4. 测量与计重结果,各有自己的比较对象
检验单最好直接写“测什么”,而不是只有一个模糊的厚度栏。同一张板的尺寸检查和重量核对可以同时进行,但它们不能互相替代。
| 取得的结果 | 应与什么要求比较 | 不能据此推出什么 |
|---|---|---|
| 按确认方法取得的基板厚度 | 订单的基板名义或最小厚度,以及对应偏差和判定规则 | 不能推算每个花纹的高度,也不能证明整张板都在相同厚度 |
| 花纹高度或含花纹局部总高 | 适用的花纹要求,或装配空间所需的尺寸范围 | 不能直接当作基板厚度;局部总高也不等于整板平面度 |
| 单张、单捆或整卷净重 | 已约定的交付数量、净重范围与称重条件 | 不能证明基板厚度、花纹形状和各处尺寸均合格 |
| 按产品资料计算的理论重量 | 同一产品、规格及计重规则下的报价或结算约定 | 不能当作未经称量的实际净重,也不能借用另一种花纹的系数 |
临界读数、不同位置差异和重复测量结果,应按约定规则处理。若某项尺寸必须逐点满足限值,不能用其他位置较大的读数平均掉偏小点;这类一般测厚流程可结合钢板来料厚度验收指南执行。
5. 重量算例:为什么“加上花纹高度”会算错
计算示例: 假设一张板的平面尺寸为 1.0 m × 2.0 m,理想均匀基板厚度 t=3.0 mm,暂取钢的计算密度 ρ=7,850 kg/m³。忽略尺寸偏差、边缘变化及表面附着物,只计算连续基板部分:
m₀=长度 × 宽度 × 基板厚度 × 密度=1.0 × 2.0 × 0.003 × 7,850=47.1 kg。
47.1 kg 是上述假设下的基板部分质量,还没有计入凸起花纹的体积,不是这张成品花纹板的应结算重量。
再假设花纹高度 h=1.5 mm。若错误地把整张板都当作 4.5 mm 厚的实心平板,会算出 70.65 kg。这等于把花纹之间的空白区域也全部填成钢。对本例的理想几何,成品质量应按 m=ρ(A×t+Vₚ) 理解,其中 A 是板面面积,Vₚ 是所有凸起超出基面的总体积;h 一个数字不足以确定 Vₚ,还需要花纹的形状、分布和覆盖情况。
实际采购可以采用适用产品标准或供应商确认的单位面积理论质量,再乘以约定的面积与数量;也可以按合同采用称量净重。两种办法应事先选清,不能一方按名义尺寸理论计重,另一方按现场净重直接对账。Tata 的 Durbar 产品也将基板名义厚度与单位面积质量分别列示。[1] 其质量表只适用于对应产品,不能移作 BDQ235 或其他花纹板的统一换算表。
6. 报价单上补齐这些字段,比只问“几毫米”有用
同样写“3 mm 花纹板”的两个报价,可能分别采用不同牌号、花纹、偏差和结算方式。先让技术与商务口径一致,才有条件比较单价。
| 采购字段 | 建议写清的内容 | 与到料核对时保留什么 |
|---|---|---|
| 产品与材料 | 热轧花纹钢板或卷板、完整牌号及质量等级、花纹形式 | 标签、质保书及供货确认中的一致性 |
| 执行依据 | 标准编号和版次;适用的技术协议及其版本 | 本单引用文件,不能只留一张无出处公差表 |
| 厚度口径 | 不含花纹的基板厚度,或另行约定的尺寸;名义/最小值、偏差 | 实际测量面、方法、点位及原始结果 |
| 花纹和空间要求 | 花纹形式、适用高度要求;如有装配限制,另外注明允许总高 | 对应尺寸与检查位置,不把局部总高混作平面度 |
| 外形与供货形态 | 宽度、长度、数量、边缘状态;卷料或定尺板 | 尺寸、件数、卷/板标识和适用偏差 |
| 计重与结算 | 理论计重的产品表或公式,或称量净重;计价单位 | 理论计算输入,或毛重、皮重、净重及称量凭据 |
| 后续用途 | 切割、折弯、焊接、安装面及表面处理要求 | 花纹方向、接触区域和待确认的加工条件 |
按捆称重时,应说明包装、托架、绑带是否计入皮重;数量和材料标识要与称重记录对应。单凭总重相近,仍无法排除混板、少件或厚度口径不同,需同时检查批次和尺寸记录。
7. 基板合格以后,零件仍有其他要求
用于盖板、踏板或装配面时,材料厚度检查只是其中一环。承载能力还涉及跨度、支承、连接、荷载与允许变形,不能从“花纹高一些”直接推出结构更安全。花纹接触紧固件、垫片或配合面时,也应在图纸上指出实际安装位置,避免只看整体外形尺寸。
花纹也不能单独证明某个防滑等级。使用环境中的水、油污、磨损及后续涂层会改变接触条件;即使对已有测试资料的产品,也要核对测试表面与实际使用状态是否一致。[1] 采购尺寸记录与具体使用性能的证据,应分别确认。
8. 收到读数不一致的材料,先回到同一测量口径
可以按下面的顺序复核:先确认板张和批次,再找出订单的厚度定义;对照测点照片判断测头接触的是基面、峰顶还是多个凸起;按确认的方法复测并保留各位置原始值;最后分别核对尺寸限值和计重依据。这样才能分清问题来自材料、测量接触,还是采购文件没有说清。
讨论钣金件的材料或报价时,可以先发图纸、草图或花纹板照片,并说明哪个表面要贴合、是否有高度空间限制、预计数量及已有的厚度写法。尚未确定花纹、材料或计重方式的地方可以标成“待确认”,再把这些条件补入采购与加工要求。