1. Kesitteki üç ölçüyü ayırın
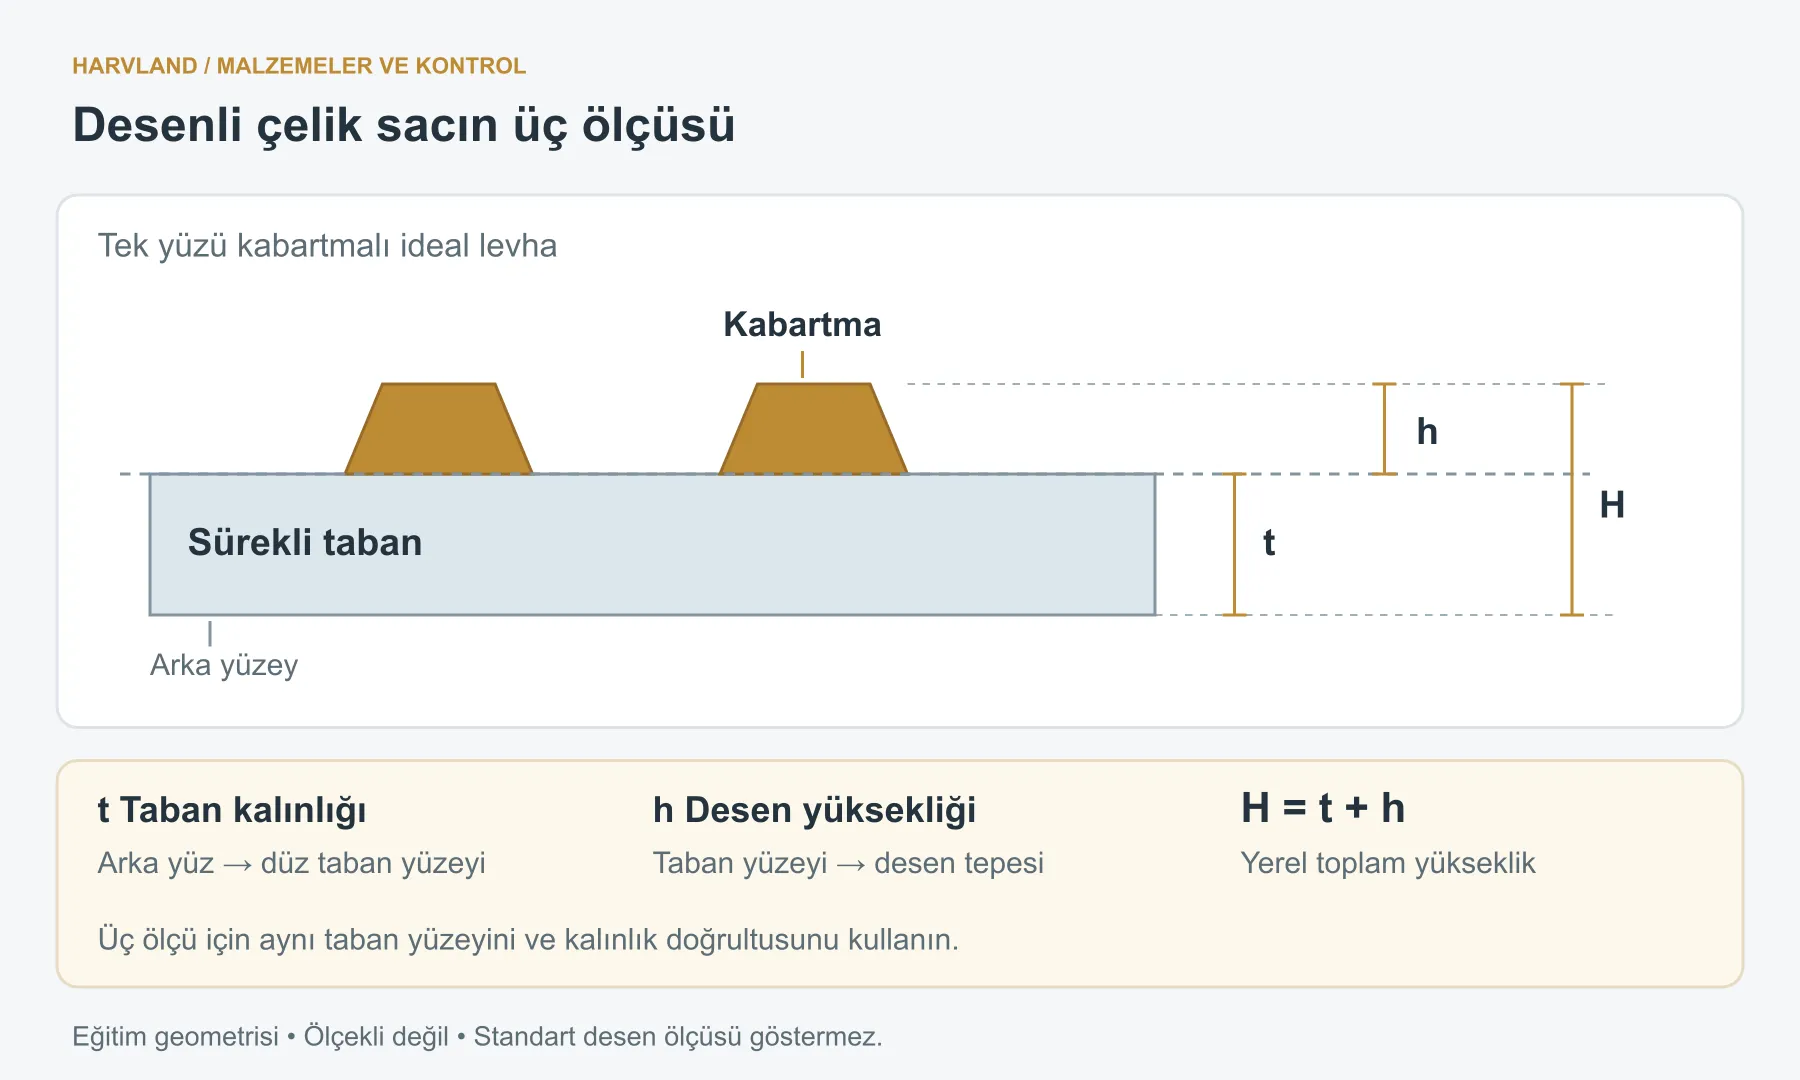
Bir yüzünde kabartma, arkasında nispeten düz yüzey bulunan sıcak haddelenmiş sacın ideal kesitinde üç ölçü tanımlanabilir. Taban kalınlığı t, arka yüzden kabartmaların yanındaki düz taban yüzeyine uzanır. Desen yüksekliği h, bu yüzeyden kabartmanın tepesine uzanır. Aynı kalınlık doğrultusundaki yerel toplam yükseklik H = t + h olur. Her ölçünün başlangıç ve bitiş yüzeyi farklıdır.
Kabartma çeliğin parçasıdır; sonradan eklenen ayrı bir katman değildir. Belirli bir ürün örneği olarak Tata Steel, Durbar deseninin haddeleme sırasında oluştuğunu ve nominal kalınlığın kabartmayı içermediğini belirtir.[1] Bu, sipariş ölçüsü ile kabartma üzerinden alınan ölçünün neden farklı olabileceğini gösterir. Başka bir desenli sac için kendi sipariş standardını ve üzerinde anlaşılan belgeleri kontrol edin.
Bu ideal kesiti, arka yüzü de çukurlaşan ince kabartılmış saca doğrudan uygulamayın. İki yüz de değişiyorsa ölçüm yüzeylerini gerçek kesitten belirleyin. Tufal, korozyon, kaplamalar ve yerel düzensizlikler de teması etkileyebilir. t, h ve H ilişkisi, rastgele yüzey okumalarını kendiliğinden düzelten bir formül değildir.
2. Katalog kalınlığını tanımlayan belgeyi bulun
Ürün türünü, tam çelik tanımını, desen biçimini, standart numarasını ve baskısını birlikte okuyun. Yalnızca “Q235” veya “3 mm”; boyut toleranslarını, desen koşullarını, kontrol noktalarını ya da ağırlık hesabını belirlemez.
Bir katalog aynı desenli rulo ürünü kalınlık aralıklarına bölerek bir aralıkta ürün standardı, diğerinde özel teknik anlaşma belirtebilir. Orta aralığın kuralları tüm ölçülere otomatik olarak uygulanmaz. Gerçek teklif için geçerli anlaşmayı isteyin; kalınlık tanımını, toleransları, deseni ve teslim ağırlığı hükümlerini doğrulayın. Ayrı değerlendirme isteyen notlar da ilgili sipariş için incelenmelidir.
Çin’in resmi standart platformu, sıcak haddelenmiş desenli çelik sac ve şeritle ilgili GB/T 33974-2017 standardını halen yürürlükte gösterir.[2] Güncel bir ulusal standardın bulunması, siparişin onu benimsediği anlamına gelmez. Tedarikçi başka bir standarda veya özel anlaşmaya atıf yapıyorsa bu siparişin esasını belirleyip farklılıkları kabulden önce çözün. Tartışmalı ölçüm ortaya çıktıktan sonra ölçüt değiştirmeyin.
3. Temas konumu, okumanın anlamını belirler
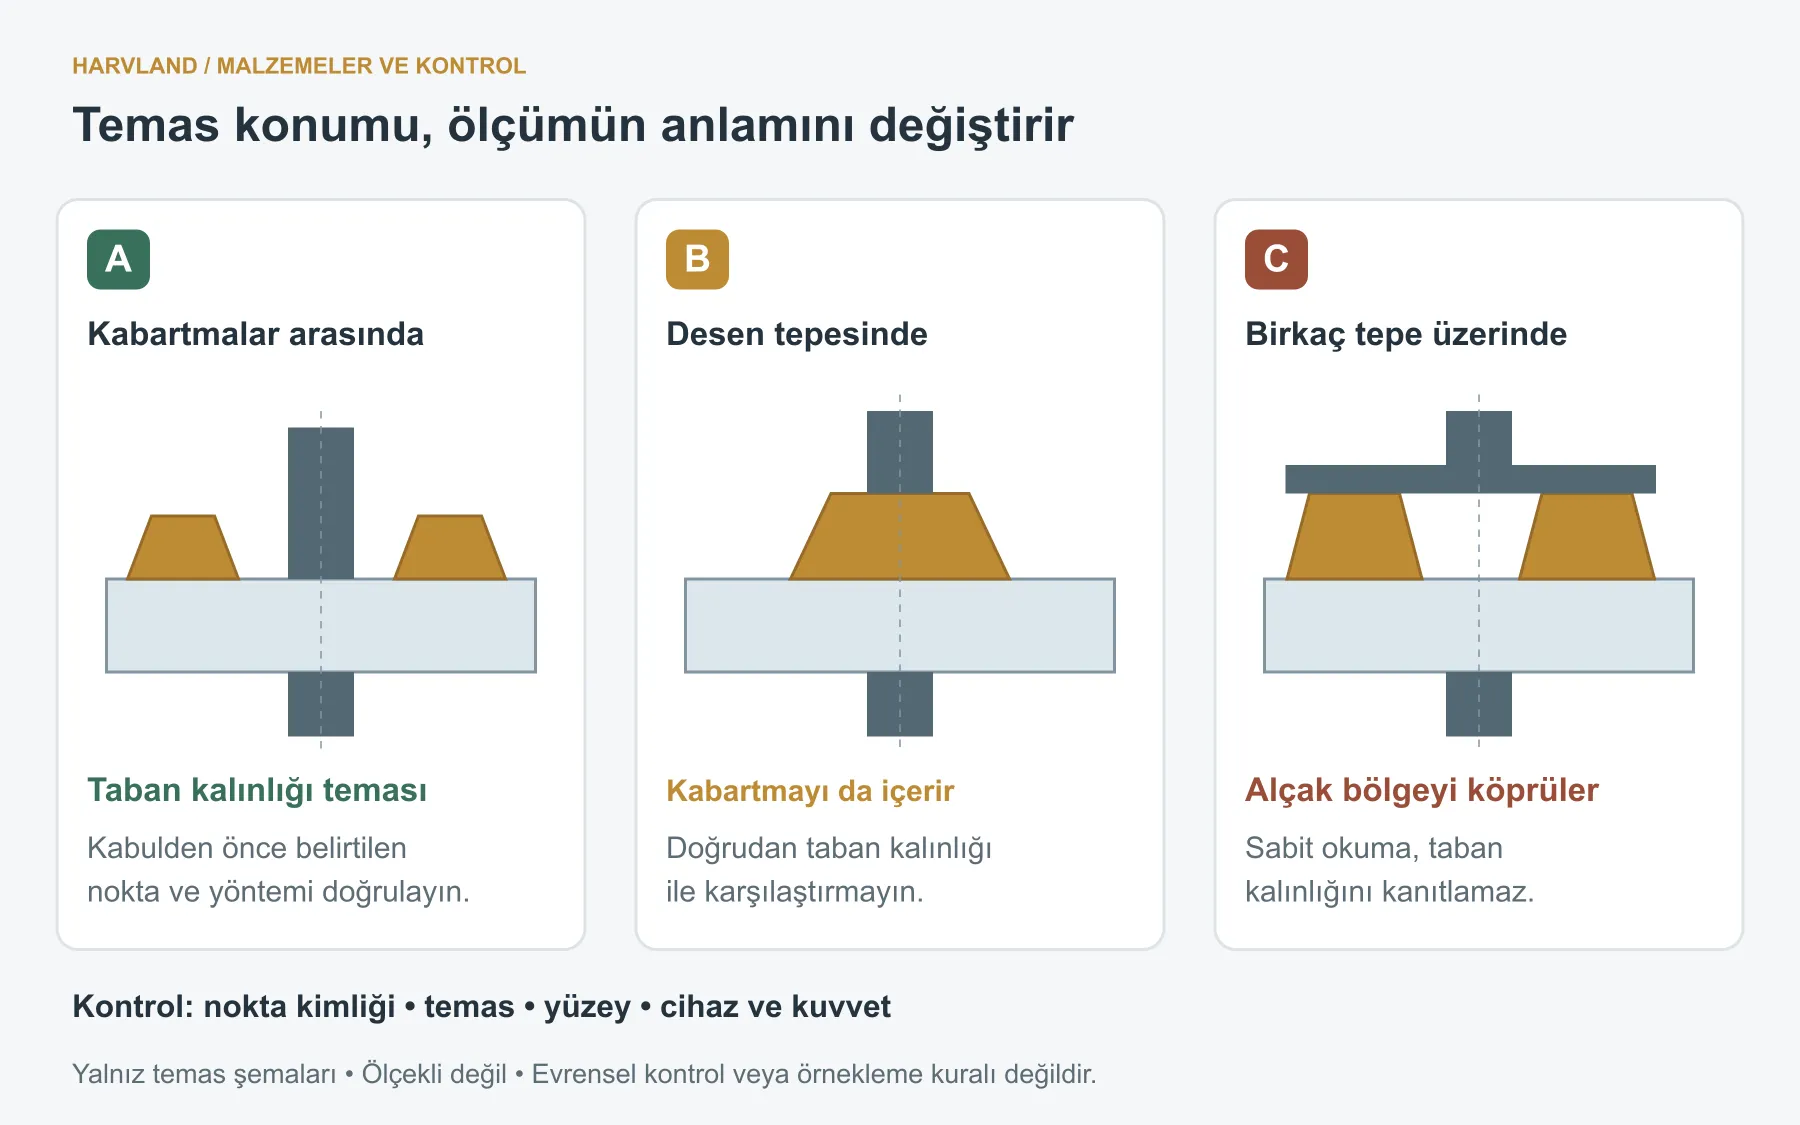
Taban kalınlığını kontrol etmek için yöntem tabanın iki sınırını ölçmelidir. Uygun düz alan varsa kontrol noktasını geçerli gerekliliklere göre doğrulayın; ölçme yüzünün tamamının bu alana oturduğunu ve karşı yüzün arkaya doğru temas ettiğini kontrol edin. Yakındaki iki kabartmaya dayanan geniş ölçme yüzü, sacı tutuyor görünse de taban kalınlığını ölçmeyebilir.
Doğrudan desen tepesine temas, o kabartmayı ölçüye dahil eder. Bu, kararlaştırılmış yerel toplam yükseklik kontrolünde kullanılabilir; fakat deseni dışlayan nominal kalınlıkla doğrudan karşılaştırılamaz. Birden çok kabartmaya basan geniş yüzeyde, temas yükseklikleri ve cihaz yönelimi de sonucu etkiler. Katalogdaki tek bir desen yüksekliğini çıkarmak, güvenilir taban kalınlığı vermez.
Cihaz seçiminde ölçüm aralığının yanı sıra temas biçimi, temas alanı, erişim derinliği ve yöntemin uygunluğu değerlendirilmelidir. Ölçme yüzlerini temizleyin, cihaz durumunu doğrulayın, parça ve cihaz sıcaklıklarını dengeleyin ve belirtilen ölçme kuvvetini kullanın. Bunlar dış çap mikrometresinin temel kullanım koşullarıdır.[3] Okuma sabitlenene kadar düzensizlikleri veya parçacıkları daha çok sıkarak ezmek uygun bir yöntem değildir.
Gerekli noktaya yeterli erişim yoksa sorumlu teknik veya kalite personeliyle yöntem, numune hazırlama ya da yeniden kontrol konusunda anlaşın. Deseni taşlamayın, tabanı inceltmeyin veya onaylanmamış sivri uç kullanıp sonucu değiştirilmemiş gelen malzeme ölçümü olarak bildirmeyin. Aynı yere tekrar dönülebilmesi için sac kimliğini, noktayı, temas düzenini ve yüzey durumunu her ham ölçümle kaydedin.
4. Her sonucu ilgili gereklilikle karşılaştırın
Kontrol kaydı belirsiz tek bir “kalınlık” kutusu yerine ölçülen büyüklüğü adlandırmalıdır. Boyut ve ağırlık kontrolleri birlikte yapılabilir; biri diğerinin yerine geçmez.
| Elde edilen sonuç | Uygun karşılaştırma | Kanıtlamadığı şey |
|---|---|---|
| Kararlaştırılmış yöntemle taban kalınlığı | Sipariş edilen nominal veya minimum taban kalınlığı, geçerli toleranslar ve karar kuralı | Her kabartmanın yüksekliği ya da sacın her yerinde aynı kalınlık |
| Desen yüksekliği veya yerel toplam yükseklik | Geçerli desen koşulları veya montaj için gereken boyutsal alan | Taban kalınlığı; yerel toplam yükseklik genel düzlemselliği de kanıtlamaz |
| Sac, paket veya rulonun net kütlesi | Kararlaştırılmış teslim miktarı, net kütle koşulları ve tartım şartları | Her noktada taban kalınlığı, desen geometrisi veya boyut uygunluğu |
| Ürün bilgilerinden hesaplanan teorik kütle | Aynı ürün, ölçü ve hesap kurallarıyla teklif veya faturalama | Tartılmamış gerçek net kütle ya da başka bir desen için geçerli katsayı |
Sınıra yakın okumaları, noktalar arasındaki farkları ve tekrarlı ölçümleri kararlaştırılmış karar kuralına göre ele alın. Koşul tekil noktalara uygulanıyorsa diğer yüksek okumaların ortalaması düşük bir noktayı uygun hale getirmez. Genel süreç, gelen çelik sacın kalınlık kontrolü kılavuzunda açıklanır.
5. Hesap örneği: desen yüksekliğini eklemek neden yanlış kütle verir?
Açıklayıcı hesap: plan ölçüsü 1.0 m × 2.0 m, ideal düzgün taban kalınlığı t = 3.0 mm ve varsayılan hesap yoğunluğu ρ = 7 850 kg/m³ olsun. Boyut ve kenar değişimleri ile yüzeye yapışan maddeler ihmal edilsin. Yalnızca sürekli tabanın kütlesi şöyledir:
m₀ = uzunluk × genişlik × taban kalınlığı × yoğunluk = 1.0 × 2.0 × 0.003 × 7 850 = 47.1 kg.
Bu, verilen varsayımlar altında yalnızca tabanın kütlesidir. Kabartmaların hacmini içermez ve bitmiş desenli sacın faturalanacak ağırlığı değildir.
Ayrıca h = 1.5 mm varsayalım. Tüm sacı 4.5 mm dolu levha saymak 70.65 kg verir; kabartmalar arasındaki boşlukları yanlışlıkla çelikle doldurur. Bu ideal geometride tam kütle m = ρ(A × t + Vₚ) ile ifade edilir. A plan alanı, Vₚ ise taban yüzeyi üzerindeki toplam kabartma hacmidir. Yükseklik tek başına Vₚ değerini belirlemez; biçim, dağılım ve kaplanan alan da gereklidir.
Satın almada, geçerli ürün standardı veya tedarikçiyle kararlaştırılan verilerdeki birim alan teorik kütlesi, anlaşılmış alan ve miktarla çarpılabilir. Sözleşme bunun yerine tartılmış net kütleyi kullanabilir. Esası önceden seçin: nominal boyutlardan hesaplanan teorik kütle ile tartılan net kütle kendiliğinden aynı hesaplaşma büyüklüğü değildir. Tata, Durbar için nominal taban kalınlığı ve birim alan kütlesini ayrı listeler.[1] Bu tablo o ürüne aittir; BDQ235 ya da diğer desenli saclar için evrensel dönüşüm tablosu değildir.
6. Siparişi yalnızca “kaç milimetre?” ile sınırlamayın
İki “3 mm baklavalı sac” teklifi çelik sınıfı, desen, tolerans ve faturalama esası bakımından farklı olabilir. Birim fiyatları karşılaştırmadan önce teknik ve ticari koşulları eşitleyin.
| Satın alma alanı | Açıkça belirtilecekler | Gelen malzemeyle karşılaştırma için saklanacaklar |
|---|---|---|
| Ürün ve malzeme | Sıcak haddelenmiş desenli sac veya rulo, tam çelik ve kalite tanımı, desen biçimi | Etiket, kontrol belgeleri ve tedarik teyidinin uyumu |
| Esas alınan belgeler | Standart numarası ve baskısı; geçerli teknik anlaşma ve revizyonu | Kaynağı belirsiz tolerans tablosu yerine bu siparişin benimsediği belgeler |
| Kalınlık esası | Desen hariç taban kalınlığı veya açıkça kararlaştırılan başka ölçü; nominal/minimum değer ve toleranslar | Gerçek temas yüzeyleri, yöntem, nokta kimliği ve ham sonuçlar |
| Desen ve açıklık | Desen biçimi ve yükseklik koşulları; montaj gerektiriyorsa ayrı toplam yükseklik sınırı | İlgili boyutlar ve kontrol noktaları; yerel yüksekliği düzlemsellikten ayırın |
| Boyut ve tedarik biçimi | Genişlik, uzunluk, miktar, kenar durumu, rulo veya boy kesilmiş sac | Boyutlar, adetler, rulo/sac kimlikleri ve toleranslar |
| Kütle ve faturalama | Ürüne özgü teorik kütle tablosu/formülü veya tartılmış net kütle; fiyat birimi | Hesap girdileri veya brüt/dara/net okumaları ve tartım kayıtları |
| Sonraki kullanım | Kesme, bükme, kaynak, montaj yüzleri ve yüzey işlemi | Desen yönü, temas bölgeleri ve teyit edilecek işleme koşulları |
Paket tartımında ambalaj, destek ve çemberlerin daraya dahil olup olmadığını belirtin. Adet ve malzeme kimlikleri tartım kaydıyla eşleşmelidir. Benzer toplam kütle; karışmış sacları, eksik parçaları veya farklı kalınlık esasını dışlamaz. Parti ve boyut kayıtlarını da kontrol edin.
7. Uygun taban kalınlığı, parça değerlendirmesini bitirmez
Kapak, basamak sacı veya montaj yüzünde kalınlık kabulü değerlendirmenin yalnızca bir bölümüdür. Taşıma kapasitesi açıklık, destek, bağlantılar, yükler ve izin verilen sehimle de ilişkilidir. Daha yüksek desen tek başına daha güvenli yapı kanıtı değildir. Yalnızca dış ölçüleri vermek yerine bağlantı elemanlarının, pulların ve eşleşen yüzeylerin desenli tarafa nerede temas ettiğini gösterin.
Kabartma tek başına kaymazlık sınıfını kanıtlamaz. Su, yağ, aşınma ve sonradan uygulanan kaplamalar kullanımda temas koşullarını değiştirir. Deney verisi bulunan üründe bile deney yüzeyinin ve ortamının düşünülen kullanımla örtüştüğünü kontrol edin.[1] Satın alma boyutları ve hedef performansın kanıtları ayrı doğrulanmalıdır.
8. Tutarsız okumaları aynı esasa dönerek çözün
Önce sacı ve partiyi belirleyin, ardından siparişin kalınlık tanımını bulun. Nokta fotoğraflarıyla ölçme yüzünün düz tabana, bir tepeye ya da birkaç kabartmaya temas ettiğini saptayın. Kararlaştırılmış yöntemle tekrarlayın, her noktanın ham değerini saklayın; boyut sınırlarını ve ağırlık hükümlerini ayrı kontrol edin. Bu yaklaşım malzeme değişimini, temas sorununu ve eksik satın alma talimatını ayırır.
Sac malzemesi veya teklif için çizim, taslak ya da desenli sac fotoğrafı gönderin. Başka parçaya oturacak yüzeyi, yükseklik sınırlamasını, öngörülen miktarı ve mevcut kalınlık tanımını belirtin. Desen, malzeme ve ağırlık esasına ilişkin belirsizlikler “teyit edilecek” olarak işaretlenip satın alma ve işleme gerekliliklerinde çözülebilir.