1. 断面上の三つの寸法を分ける
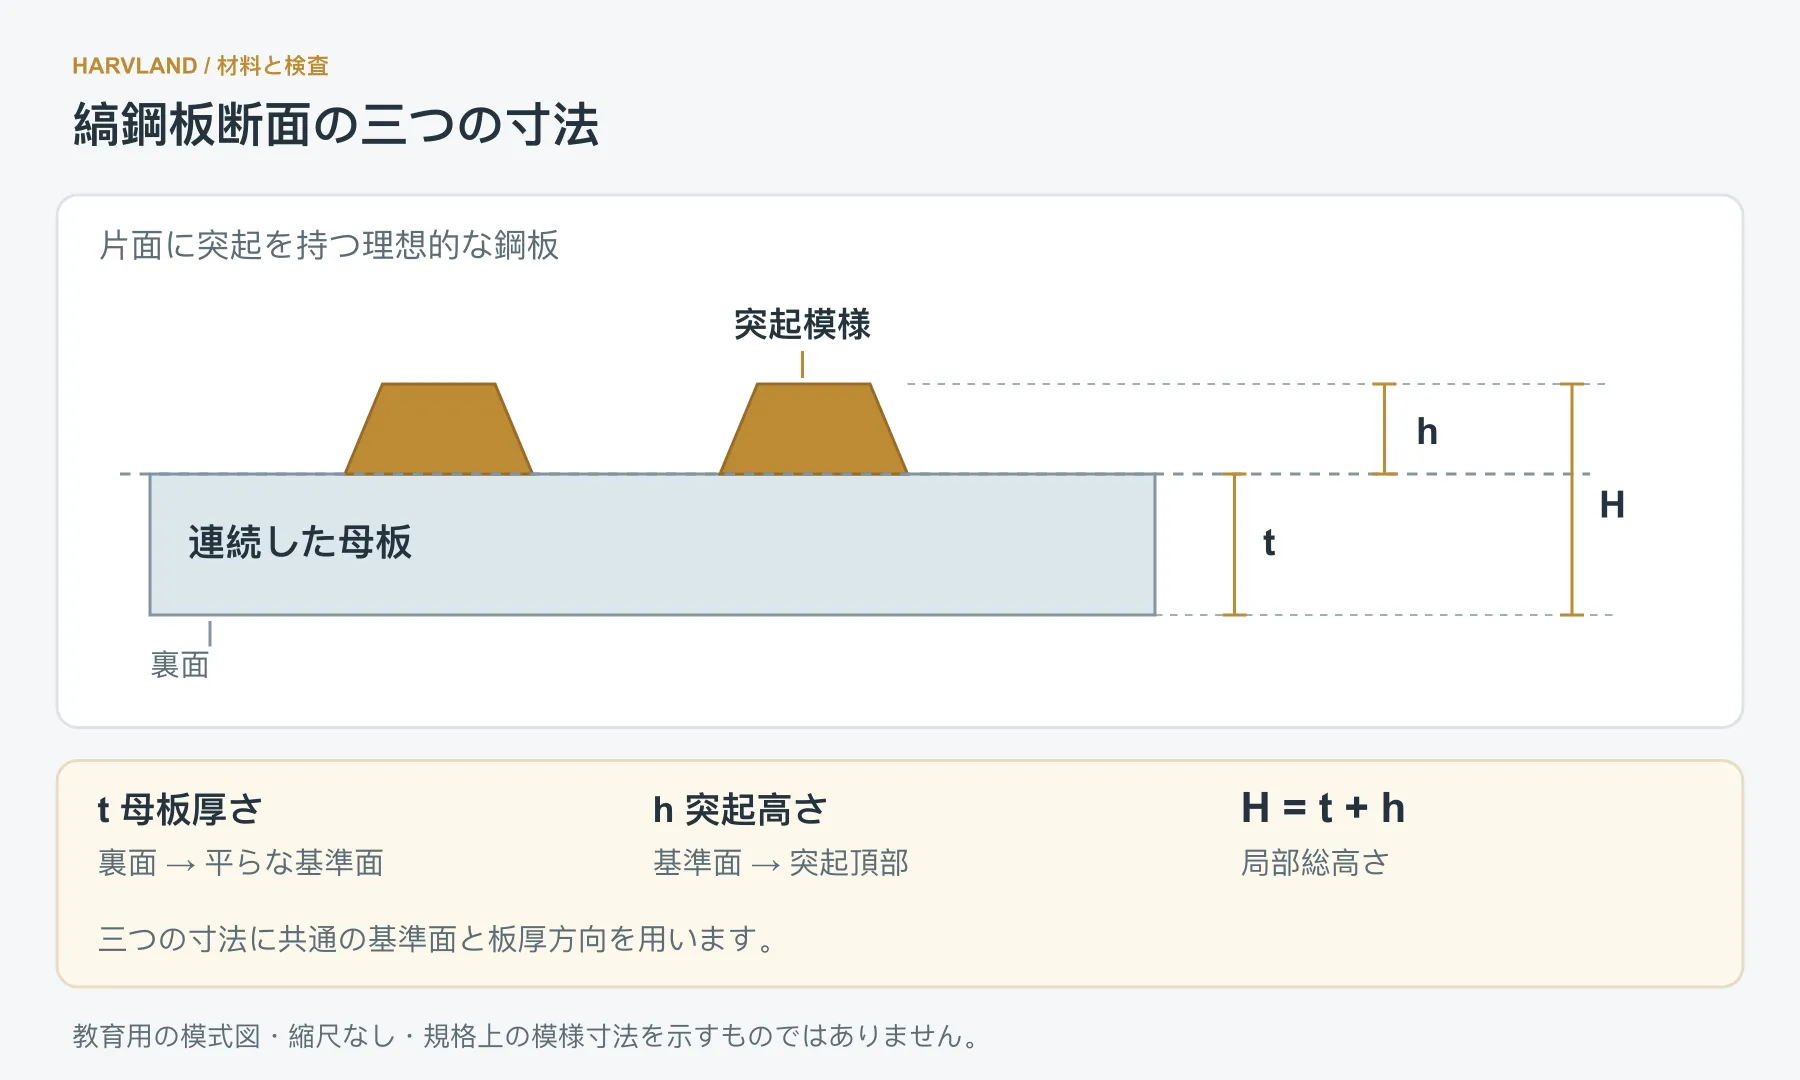
片面に突起があり、裏面が比較的平らな熱間圧延縞鋼板の理想断面では、三つの寸法を定義できます。母板厚さtは裏面から突起に隣接する平らな基準面まで、突起高さhはその基準面から突起頂部までの距離です。同じ板厚方向で測る局部総高さはH = t + hとなります。それぞれ測定の始点面と終点面が異なります。
突起は鋼材の一部であり、後から取り付けた別の層ではありません。具体的な製品例として、Tata SteelはDurbarの模様が圧延時に形成され、呼び厚さには突起を含めないと説明しています。[1] このため、発注寸法と突起を挟んだ測定値が異なることがあります。他の縞鋼板では、その製品の発注規格と合意文書を確認してください。
この理想断面を、裏面にもくぼみのあるプレス成形された薄板にそのまま当てはめることはできません。両面が起伏する場合は、実際の断面から測定面を定義します。スケール、腐食、被覆、局部的な凹凸も接触に影響します。t、h、Hの関係は、任意の表面測定値を自動補正する式ではありません。
2. カタログの厚さを定義する文書を確認する
製品形態、完全な鋼種記号、模様の形、規格番号と版を一緒に確認します。「Q235」や「3 mm」だけでは、寸法公差、模様の要求、検査位置、重量計算の基準は決まりません。
同じ縞鋼板コイルでも、カタログが厚さ範囲ごとに分け、一部は製品規格、別の範囲は個別技術協定を指定する場合があります。中央の範囲の規則を、すべての寸法に自動適用してはいけません。実際の見積に適用する協定を入手し、厚さの定義、公差、模様、納入重量の条件を確認します。個別審査を求める注記も、その注文条件に合わせて確認します。
中国の公式規格公開プラットフォームでは、熱間圧延縞鋼板・鋼帯に関するGB/T 33974-2017が現在有効とされています。[2] ただし、有効な国家規格が存在することと、その注文が採用していることは別です。供給者の資料が他規格や個別協定を引用する場合は、今回の契約基準と差異の扱いを受入前に明確にします。測定値に争いが生じてから基準を変更しないでください。
3. 接触位置によって測定値の意味が変わる
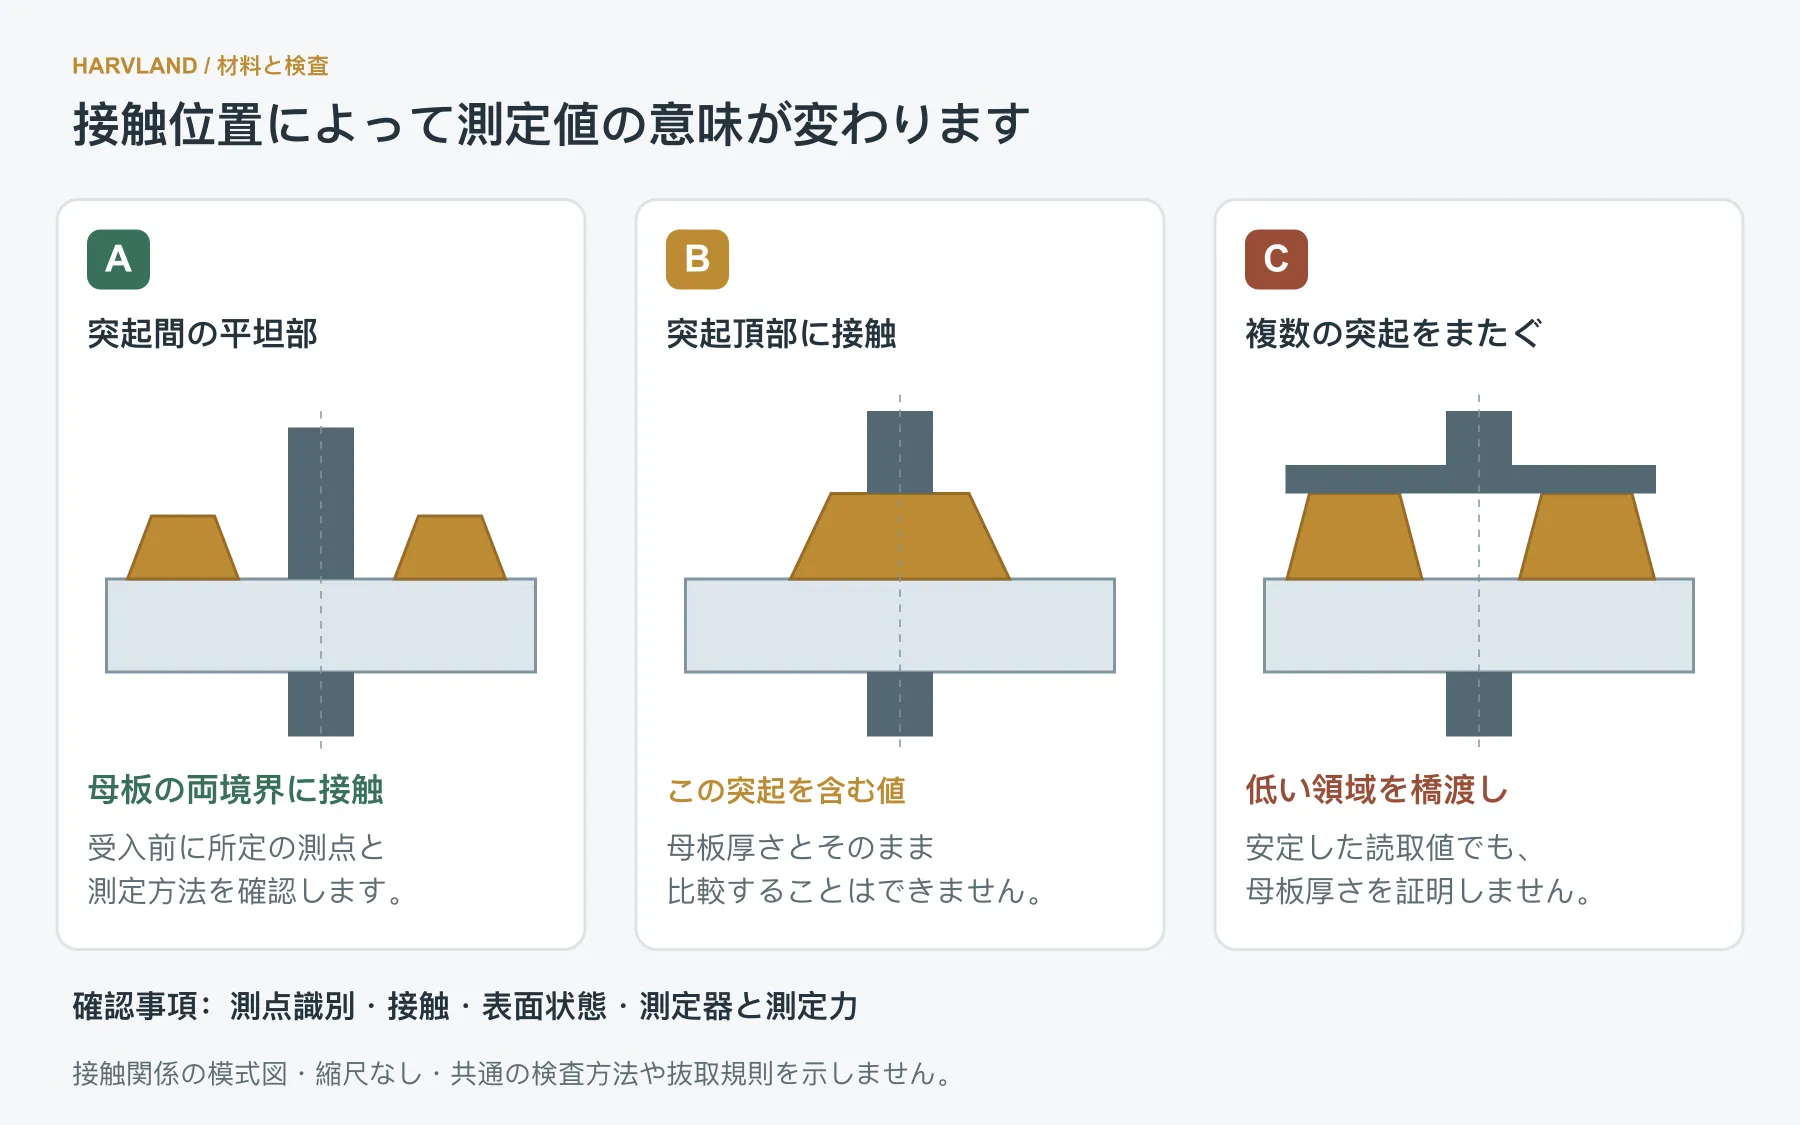
母板厚さを検査するには、その二つの境界面を測る方法が必要です。適切な平坦部がある場合は、規定に沿って測点を決め、測定面全体がその範囲に収まり、反対側が裏面に正しく接触するかを確認します。幅広い測定面が近接する二つの突起に乗ると、板を挟んでいるように見えても母板厚さは測れていません。
突起頂部に直接接触した測定値は、その突起を含みます。合意済みの局部総高さ検査には使えても、模様を含まない呼び厚さと直接比較できません。複数の突起にまたがる測定面では、各接触点の高さや測定器の姿勢も影響します。カタログの突起高さを一律に差し引いても、母板厚さを確実に求められるとは限りません。
測定器は測定範囲だけでなく、測定端の形状、接触面積、到達深さ、方法の適合性で選びます。測定面を清掃し、機器の状態を確認し、材料と機器の温度を安定させ、指定の測定力を使います。これらは外側マイクロメータの基本的な使用条件です。[3] 読みが安定するまで強く締め付け、凹凸や異物を押しつぶす方法は適切ではありません。
所定位置に十分届かない場合は、適切な測定方法、試料調製、再検査を技術・品質担当者と決めます。模様を勝手に研削したり母板を薄くしたり、未承認の尖った測定端に替えたりして、その値を未加工の受入測定値として報告しないでください。同じ位置で再測定できるよう、板の識別、測点、接触状態、表面状態を元の読取値と共に記録します。
4. 測定・計量結果をそれぞれの要求と比較する
検査記録には、曖昧な「厚さ」欄だけでなく、何を測ったかを書きます。寸法検査と重量確認は同時に実施できますが、互いの代わりにはなりません。
| 得られた結果 | 比較する要求 | その結果だけでは証明できないこと |
|---|---|---|
| 合意した方法による母板厚さ | 発注した呼び厚さまたは最小母板厚さ、適用公差、判定規則 | 各突起の高さや、板全面が同じ厚さであること |
| 突起高さまたは局部総高さ | 適用する模様の要求、または組立に必要な寸法範囲 | 母板厚さ。局部総高さでは板全体の平面度も証明できない |
| 1枚、1束、1コイルの正味質量 | 合意した納入数量、正味質量要求、計量条件 | 母板厚さ、模様形状、各位置の寸法すべての適合 |
| 製品資料に基づく理論質量 | 同じ製品、寸法、合意した計算規則による見積・精算条件 | 未計量の実際の正味質量や、別の模様に使える係数 |
境界付近の値、位置による差、繰返し測定値は合意済みの判定規則で扱います。各点で限度を満たす必要がある場合、他の大きな値との平均で小さな値を合格にすることはできません。一般的な手順は、鋼板の受入板厚検査ガイドを参照してください。
5. 重量計算例:突起高さを足すと誤る理由
計算例:平面寸法1.0 m × 2.0 m、理想的に均一な母板厚さt = 3.0 mm、仮定した計算密度ρ = 7 850 kg/m³とします。寸法差、端部の変化、表面付着物は無視します。連続した母板だけの質量は次のとおりです。
m₀ = 長さ × 幅 × 母板厚さ × 密度 = 1.0 × 2.0 × 0.003 × 7 850 = 47.1 kg。
これは上記条件での母板部分だけの質量です。突起の体積は含まず、完成した縞鋼板の精算重量ではありません。
さらに突起高さh = 1.5 mmと仮定します。板全体を厚さ4.5 mmの中実板として計算すると70.65 kgとなり、突起間の空間まで鋼材で埋めた計算になります。この理想形状では総質量をm = ρ(A × t + Vₚ)と表せます。Aは平面面積、Vₚは基準面から上に出る突起の総体積です。高さだけではVₚは定まらず、形状、配置、占有面積も必要です。
実際の購入では、適用製品規格または合意済み供給者データの単位面積当たり理論質量に、所定の面積と数量を掛ける方法があります。契約で実測正味質量を採用する場合もあります。基準は事前に決め、呼び寸法による理論質量と実測正味質量を同一の精算量として扱わないようにします。TataもDurbarの呼び母板厚さと単位面積質量を別に掲載しています。[1] その表は当該製品向けであり、BDQ235など他の縞鋼板共通の換算表ではありません。
6. 「何ミリか」以外の発注条件を補う
同じ「3 mm縞鋼板」の見積でも、鋼種、模様、公差、精算基準が異なる場合があります。単価を比較する前に、技術条件と取引条件をそろえます。
| 発注項目 | 明記する内容 | 受入確認のために残す記録 |
|---|---|---|
| 製品と材料 | 熱間圧延縞鋼板またはコイル、完全な鋼種・品質等級、模様形状 | ラベル、検査証明書、供給確認書の一致 |
| 適用文書 | 規格番号と版、適用技術協定と改訂番号 | 出所不明の公差表ではなく、この注文で採用した文書 |
| 厚さの基準 | 模様を含まない母板厚さ、または明確に合意した別寸法。呼び値・最小値と公差 | 実際の接触面、方法、測点識別、元の測定値 |
| 模様と取付空間 | 模様形状と高さ要求。組立上必要なら総高さの限度を別途指定 | 対応寸法と検査位置。局部高さと平面度を区別 |
| 寸法と供給形態 | 幅、長さ、数量、端部状態、コイルまたは定尺板 | 寸法、枚数、コイル・板識別、適用公差 |
| 質量と精算 | 製品固有の理論質量表・式、または実測正味質量。価格単位 | 計算入力、または総質量・風袋・正味質量と計量票 |
| 後工程での用途 | 切断、曲げ、溶接、取付面、表面処理 | 模様方向、接触領域、確認が必要な加工条件 |
束で計量する場合は、包装材、支持材、結束帯を風袋に含めるかを示します。数量と材料識別は計量記録に対応させます。総質量が近いだけでは、異材混入、枚数不足、異なる厚さ基準を排除できないため、ロット記録と寸法記録も確認します。
7. 母板厚さが適合しても部品の確認は続く
カバー、踏板、取付面では板厚合格は評価の一部です。耐荷重はスパン、支持、接合、荷重、許容たわみにも左右されます。突起が高いだけで構造の安全性が増すとはいえません。外形寸法だけでなく、締結具、座金、相手面が縞面のどこに接するかを図面に示します。
模様だけでは防滑等級を証明できません。水、油、摩耗、後から施す被覆は使用時の接触条件を変えます。試験データがある製品でも、試験した表面と環境が実際の用途に対応するかを確認します。[1] 購買寸法と要求性能の根拠は、それぞれ確認する必要があります。
8. 測定値が合わないときは同じ基準に戻る
最初に板とロットを特定し、注文書の厚さ定義を確認します。測点写真から、測定面が平坦な基面、突起頂部、複数の突起のどれに接したかを確認します。合意した方法で再測定し、各点の元の値を保存し、寸法限度と計量条件は別々に照合します。材料のばらつき、接触の問題、発注記載の不足を切り分けられます。
材料や見積の相談では、図面、スケッチ、縞鋼板の写真を送り、相手部品に接する面、高さ制約、予定数量、現在の厚さ表記を示してください。模様、材料、重量基準が未確定なら「要確認」と記載し、購買条件と加工条件の中で整理できます。