Çelik bir muhafazanın dışında kalın kaplama varken bükülmüş kenarının iç tarafında çıplak alanlar bulunabilir. Başka bir braket partisi fırından homojen renkte çıkar, ancak bağlantılar sıkılırken delik çevresindeki kaplama kopar. İkisi de toz boyalı parçadır; ilk sorun tozun nereye ulaşabildiğiyle ilgili olabilirken, ikincisinde ara yüzey, kürlenme ve montaj da kontrol edilmelidir. Neyi ayarlayacağınıza karar vermeden önce sorunun ortaya çıktığı aşamayı belirleyin.
Fotoğraflı örnek: flanş yakınındaki toz boya dokusu neden daha kaba?
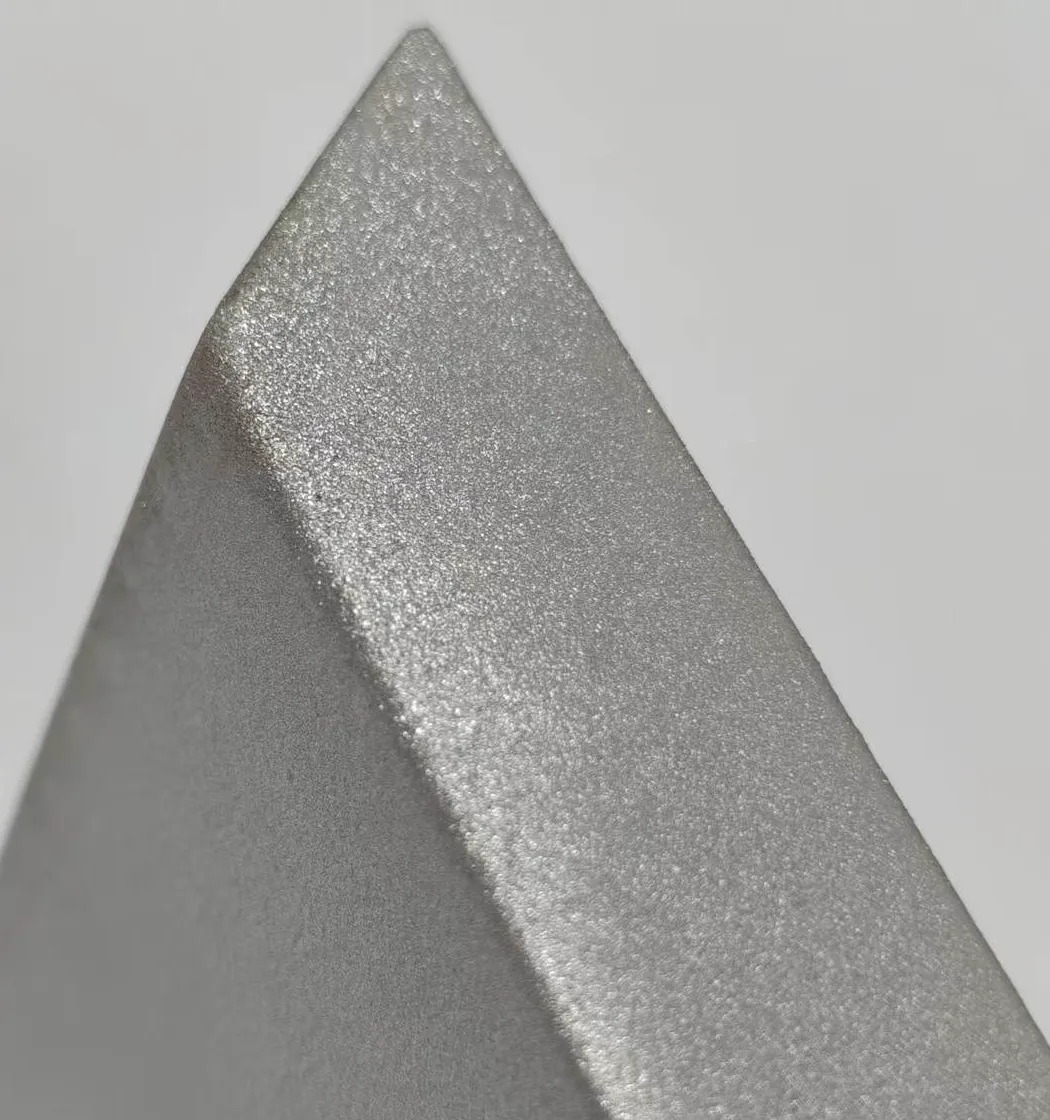
Fotoğraftaki toz boyalı parçanın flanş yakınındaki dokusu, bitişik geniş yüzeye göre belirgin biçimde daha kabadır. Nedeni adlandırmadan önce yerel doku kabalaşmasını kaydedin. Düzgün yüzey isteniyorsa portakal kabuğu veya yetersiz yayılmayı araştırın; dokulu tozda ise onaylı numuneyle doku tutarlılığını karşılaştırın. İki yüzeyin ışık alma açısı farklıdır; parlaklık kalınlığı göstermez ve bitişik yüzeyi kabul edilmiş referans yapmaz.
Pürüzlülük flanşı izliyorsa önce yerel birikimi ve üst üste binen püskürtme geçişlerini kontrol edin. Geniş yüzey ve flanş boyanırken aynı şerit iki kez kaplanabilir; dönüşte durmak ve tekrarlanan rötuş da birikimi artırır. Açık kenarlarda tercihli birikim bu farkı büyütebilir. Yüksek film kalınlığı daha kaba, çerçeve benzeri bir görünüm oluşturabilir; bunu konuma göre kalınlık haritasıyla doğrulamak gerekir.[11]
Ters iyonlaşmayı da araştırın. Biriken tabakadaki aşırı yük, tozu bozan yerel boşalmalara ve küçük çukurlara ya da kaba görünüme yol açabilir. Yakın tabanca mesafesi, aşırı yükleme, yetersiz topraklama ve kalın toz tabakası katkıda bulunabilir. Yalnızca fırın sonrası görünüme dayanmak yerine fırın öncesi tabakada yıldız biçimli bozulma, çukur veya toz reddini gözleyin ve gerçek püskürtme akımını kaydedin.[4]
Fotoğraf kaba dokunun yerini gösterir; ters iyonlaşmayı, filmi geçen gözenekleri veya yetersiz kürlenmeyi kanıtlamaz. Altlık, toz ürün, kalınlık ve gerçek parça sıcaklık kayıtları gerekir. Boyasız parçanın büküm dışında zaten kaba bir şerit varsa şekillendirme ve yüzey hazırlığını da inceleyin.
| Önce kontrol edin | Nedeni ayırt etme | Düzeltme denemesi ve doğrulama |
|---|---|---|
| Yerel kalınlık ve örtüşen geçişler | Kaba şeritte, flanşın düz kısmında ve geniş yüzeyde birkaç nokta ölçün; tabanca yolu ve rötuşlarla karşılaştırın. | Ürünün öngördüğü kalınlığı hedefleyerek beklemeyi ve tekrarlı kaplamayı azaltın; iç bölgelerde ve kenarlarda gerekli örtücülüğün korunduğunu doğrulayın. |
| Aşırı yükleme ve topraklama | Kürlenmemiş tabakayı, askı temasını ve gerçek akımı kontrol edin; tabancaya yakın bölgeleri karşılaştırın. | Güvenilir topraklamayı sağlayın, sonra ekipman talimatlarına göre akım sınırı, gerilim veya mesafeyi ayrı ayrı deneyin; tüm ayarları birlikte değiştirmeyin. |
| Bükümde altlık yüzeyi | Aynı partinin boyasız parçalarında dış bükümü, takım temasını ve taşlama yerlerini inceleyin. | Şekillendirme ve hazırlık tutarlılığını kontrol edin; fazla toz her altlık düzensizliği için güvenilir çözüm değildir. |
| Toz ve geri kazanılmış toz durumu | Benzer kalınlıkta düz paneli aynı şekillendirilmiş geometriyle karşılaştırın; depolama, topaklanma ve yeni/geri kazanılmış toz kullanımını kaydedin. | Eleme, depolama ve geri kazanım için tedarikçi talimatlarını izleyin; metalik efektlerde geri kazanıma uygunluğu ve görünüm tutarlılığını da doğrulayın. |
| Gerçek parça ısınması | Isınma ve etkin bekleme süresini teknik veri sayfasıyla karşılaştırın; yükleme ve askılama koşullarını koruyun. | Yalnızca onaylı kürlenme aralığında ayarlayın. Yerel pürüzlülük tek başına daha sıcak fırını haklı çıkarmaz; görünüm kürlenmeyi kanıtlamaz. |
Altlığa ve geometriye uygun cihaz ve prob kullanın. Keskin kenarlar, eğriler ve kaba yüzeyler okumayı etkileyebilir; cihaz ve yöntem gerekliliklerini doğrulayın. Uygun genel ortalama, flanşta yerel kalınlığın uygun olduğunu göstermez.[6] Hem yüksek hem düşük kalınlık yayılmayı bozabilir; çıkışı azaltmadan önce ölçün.[12]
Düzeltmeyi yalnızca daha güzel bir numunede değil, tekrarlanan parçalarda doğrulayın
İlk prosesle üretilmiş bir parçayı kontrol olarak saklayın. Aynı geometri, toz partisi ve karşılaştırılabilir ön işlem/kürlenmeyle önce flanş örtüşmesini veya rötuşunu değiştirip doku ve kalınlığı birlikte kontrol edin. Sorun sürerse akım sınırını veya mesafeyi ayrı deneyin ve gerçek ayarları kaydedin.
Aynı yerleri aynı ışık ve bakış açısıyla karşılaştırın. Tekil kalınlıkları, fırın öncesi/sonrası fotoğrafları ve montaj sonuçlarını saklayın. Daha az birikim görünümü iyileştirirse iç flanşların, açıklıkların ve belirtilen diğer bölgelerin incelmediğini veya açık kalmadığını da doğrulayın. Çizim ve onaylı numuneye göre gerekli kaplama, kürlenme, yapışma ve işlev kontrollerini tamamlayın.
Tedarikçiye şu şekilde yazılabilir: “Flanş yakınında doku yerel olarak daha kaba. Bu bölgenin kalınlığını geniş yüzeyle karşılaştırın; örtüşen geçişleri, rötuşu ve aşırı yüklemeyi kontrol edip aynı geometrinin deneme öncesi/sonrası fotoğraf ve ölçümlerini paylaşın.” Böylece tozu veya fırını kanıtsız suçlamak yerine doğrulanabilir bir inceleme yapılır.
Uygulama koşullarını görüşmeden önce toz sistemini seçin
“Elektrostatik toz püskürtme”, yüklü kuru tozun parçaya nasıl taşındığını açıklar. Reçineyi, kullanım amacını veya kürlenme gereksinimlerini tanımlamaz. Termoset tozlar ısıtıldığında geri dönüşü olmayan çapraz bağlanma geçirir. Termoplastik tozlar filmi esas olarak erime ve soğumayla oluşturur; bu nedenle aynı kimyasal kürlenme yaklaşımıyla değerlendirilmez. Bu makale, metal muhafaza ve braketlerde yaygın kullanılan termoset tozların elektrostatik uygulamasına odaklanır.[1]
Epoksi, polyester ve epoksi-polyester hibrit gibi adlar aday malzemelerin seçilmesine yardımcı olur; ancak kullanım ömrünü doğrudan belirlemez. Yaygın epoksi sistemleri uzun süre güneşe maruz kalan yerlerde tebeşirlenme ve görünüm değişikliği açısından değerlendirilmelidir. Dış ortamda renk ve parlaklığın korunması önemliyse uygun hava koşullarına dayanıklı polyester ürünleri ve diğer seçenekler görüşülebilir. Yine de formülasyon, pigmentler, hava koşullarına dayanım sınıfı ve komple kaplama sistemi kontrol edilmelidir; “polyester” sözcüğü bütün dış ortam gereksinimlerinin karşılandığını göstermez.[1][2]
Süreci geliştirirken gerçek ürünün teknik veri sayfasını (TDS) edinin. Uygun altlıkları, ön işlemi, önerilen film kalınlığını, görünümü, kürlenme aralığını ve astar veya mevcut kaplamalarla uyumu doğrulayın. Aynı siyah renk kodu farklı parlaklık, doku ve ısıtma gereksinimlerine sahip ürünleri tanımlayabilir. Renk kartelası ürün kimliğinin yerine geçmez.
İşlemleri hâlâ karşılaştırıyorsanız önce toz boya, elektrolitik kaplama ve anodizasyon karşılaştırmasına bakın. Bu makale, toz seçildikten sonra kabul edilebilir bir kaplamanın nasıl elde edileceğini açıklar.
İşlem adımlarını ve kontrol yerlerini birlikte planlayın
Bir kaplama kusurunun kaynağı püskürtme tabancası çalışmadan önce oluşmuş olabilir. Süreç kayıtları yalnızca son tabanca basıncını veya fırın sıcaklığını değil; parça partisini, toz partisini, askı konumunu ve sorunun fark edildiği zamanı da tanımlamalıdır.
Bükülmüş kenarları, kaynaklı somunları ve topraklama saplamaları olan bir muhafazada önce çizim üzerinde büyük görünüm yüzeylerini, kenarların iç tarafını, delik ağızlarını, kaynak çevresini, askı noktalarını ve elektriksel temas yüzeylerini işaretleyin. Böylece deneme kaplama fotoğrafları, kalınlık kayıtları ve montaj sorunları aynı yerlere bağlanabilir.
İşlem aralığı kullanılan toza, ön işleme ve ekipmana bağlıdır. Her parçaya uygun genel tabanca mesafesi, gerilim, film kalınlığı veya fırın sıcaklığı ve süre ayarı yoktur. Gerçek koşulları kaydedin ve temsilî numunelerde doğrulayın.
Ön işlem kaplamanın altında kalan sorunları ele alır
Toz altlığı örter; fakat pres yağını, pası, hadde tufalını, kaynak cürufunu veya temizleme kalıntılarını kendiliğinden uzaklaştırmaz. Ön işlem, gerçek yüzeyi seçilen sisteme uygun hale getirmeli ve gerektiğinde durulama ile kurutmadan önce uyumlu bir dönüşüm katmanı oluşturmalıdır. Çelik, galvanizli çelik ve alüminyum farklı yüzey durumlarına sahiptir. Elektrik iletmeleri, hepsine tamamen aynı ön işlem yolunun uygulanmasını haklı çıkarmaz.[2]
Sac parçalarda büyük düz yüzeylere ek olarak üç tür bölgeyi inceleyin:
- Kesilmiş kenarlar ve kaynak bölgeleri. Gevşek oksitler, çapaklar ve kaynak sıçrantıları kaplamanın altında kalabilir. Özellikle oksijen destekli lazer kesimde kenarda oluşan oksidi değerlendirin. Bu, lazerle kesilmiş her kenarın aynı taşlama yöntemini gerektirdiği anlamına gelmez.[2]
- Bükülmüş kenarlar, kaynak dikişleri ve sıvı tutan yerler. Düz bir yüzeyin kuru olması, dar aralıklarda su veya işlem çözeltisi bulunmadığını kanıtlamaz. Askı yönünü, sıvının akış yollarını ve kurutmayı birlikte kontrol edin.[2][5]
- Temizleme sonrası elleçlenen bölgeler. Parmak izleri, sıçrantı önleyici maddeler, basınçlı havadaki yağ ve su ve yakındaki işlemlerden gelen kirleticiler temizlenmiş yüzeyi yeniden kirletebilir.[3][10]
Taşlama veya aşındırıcı püskürtmede neyin uzaklaştırılacağını ve sonrasında hangi yüzey durumuna izin verileceğini tanımlayın; ardından kalıntıları temizleyin. Pürüzlülüğü artırmak yağ gidermenin yerine geçmez. Aşırı pürüzlülük görünümde de belli olabilir veya yerel alanların tam kaplanmasını zorlaştırabilir.[2]
Kurutma fırını ve kürleme fırını farklı görevler yapar: ilki ön işlem suyunu uzaklaştırır, ikincisi toz filmini oluşturur. Islak parçaları püskürtme kabinine gönderip sorunu son fırınlamanın çözmesini beklemek, film oluşurken buhar ve kalıntıların ortaya çıkmasına yol açabilir.[2][5]
Elektrostatik birikme: dış yüzey kalınken girintiler neden ince kalabilir?
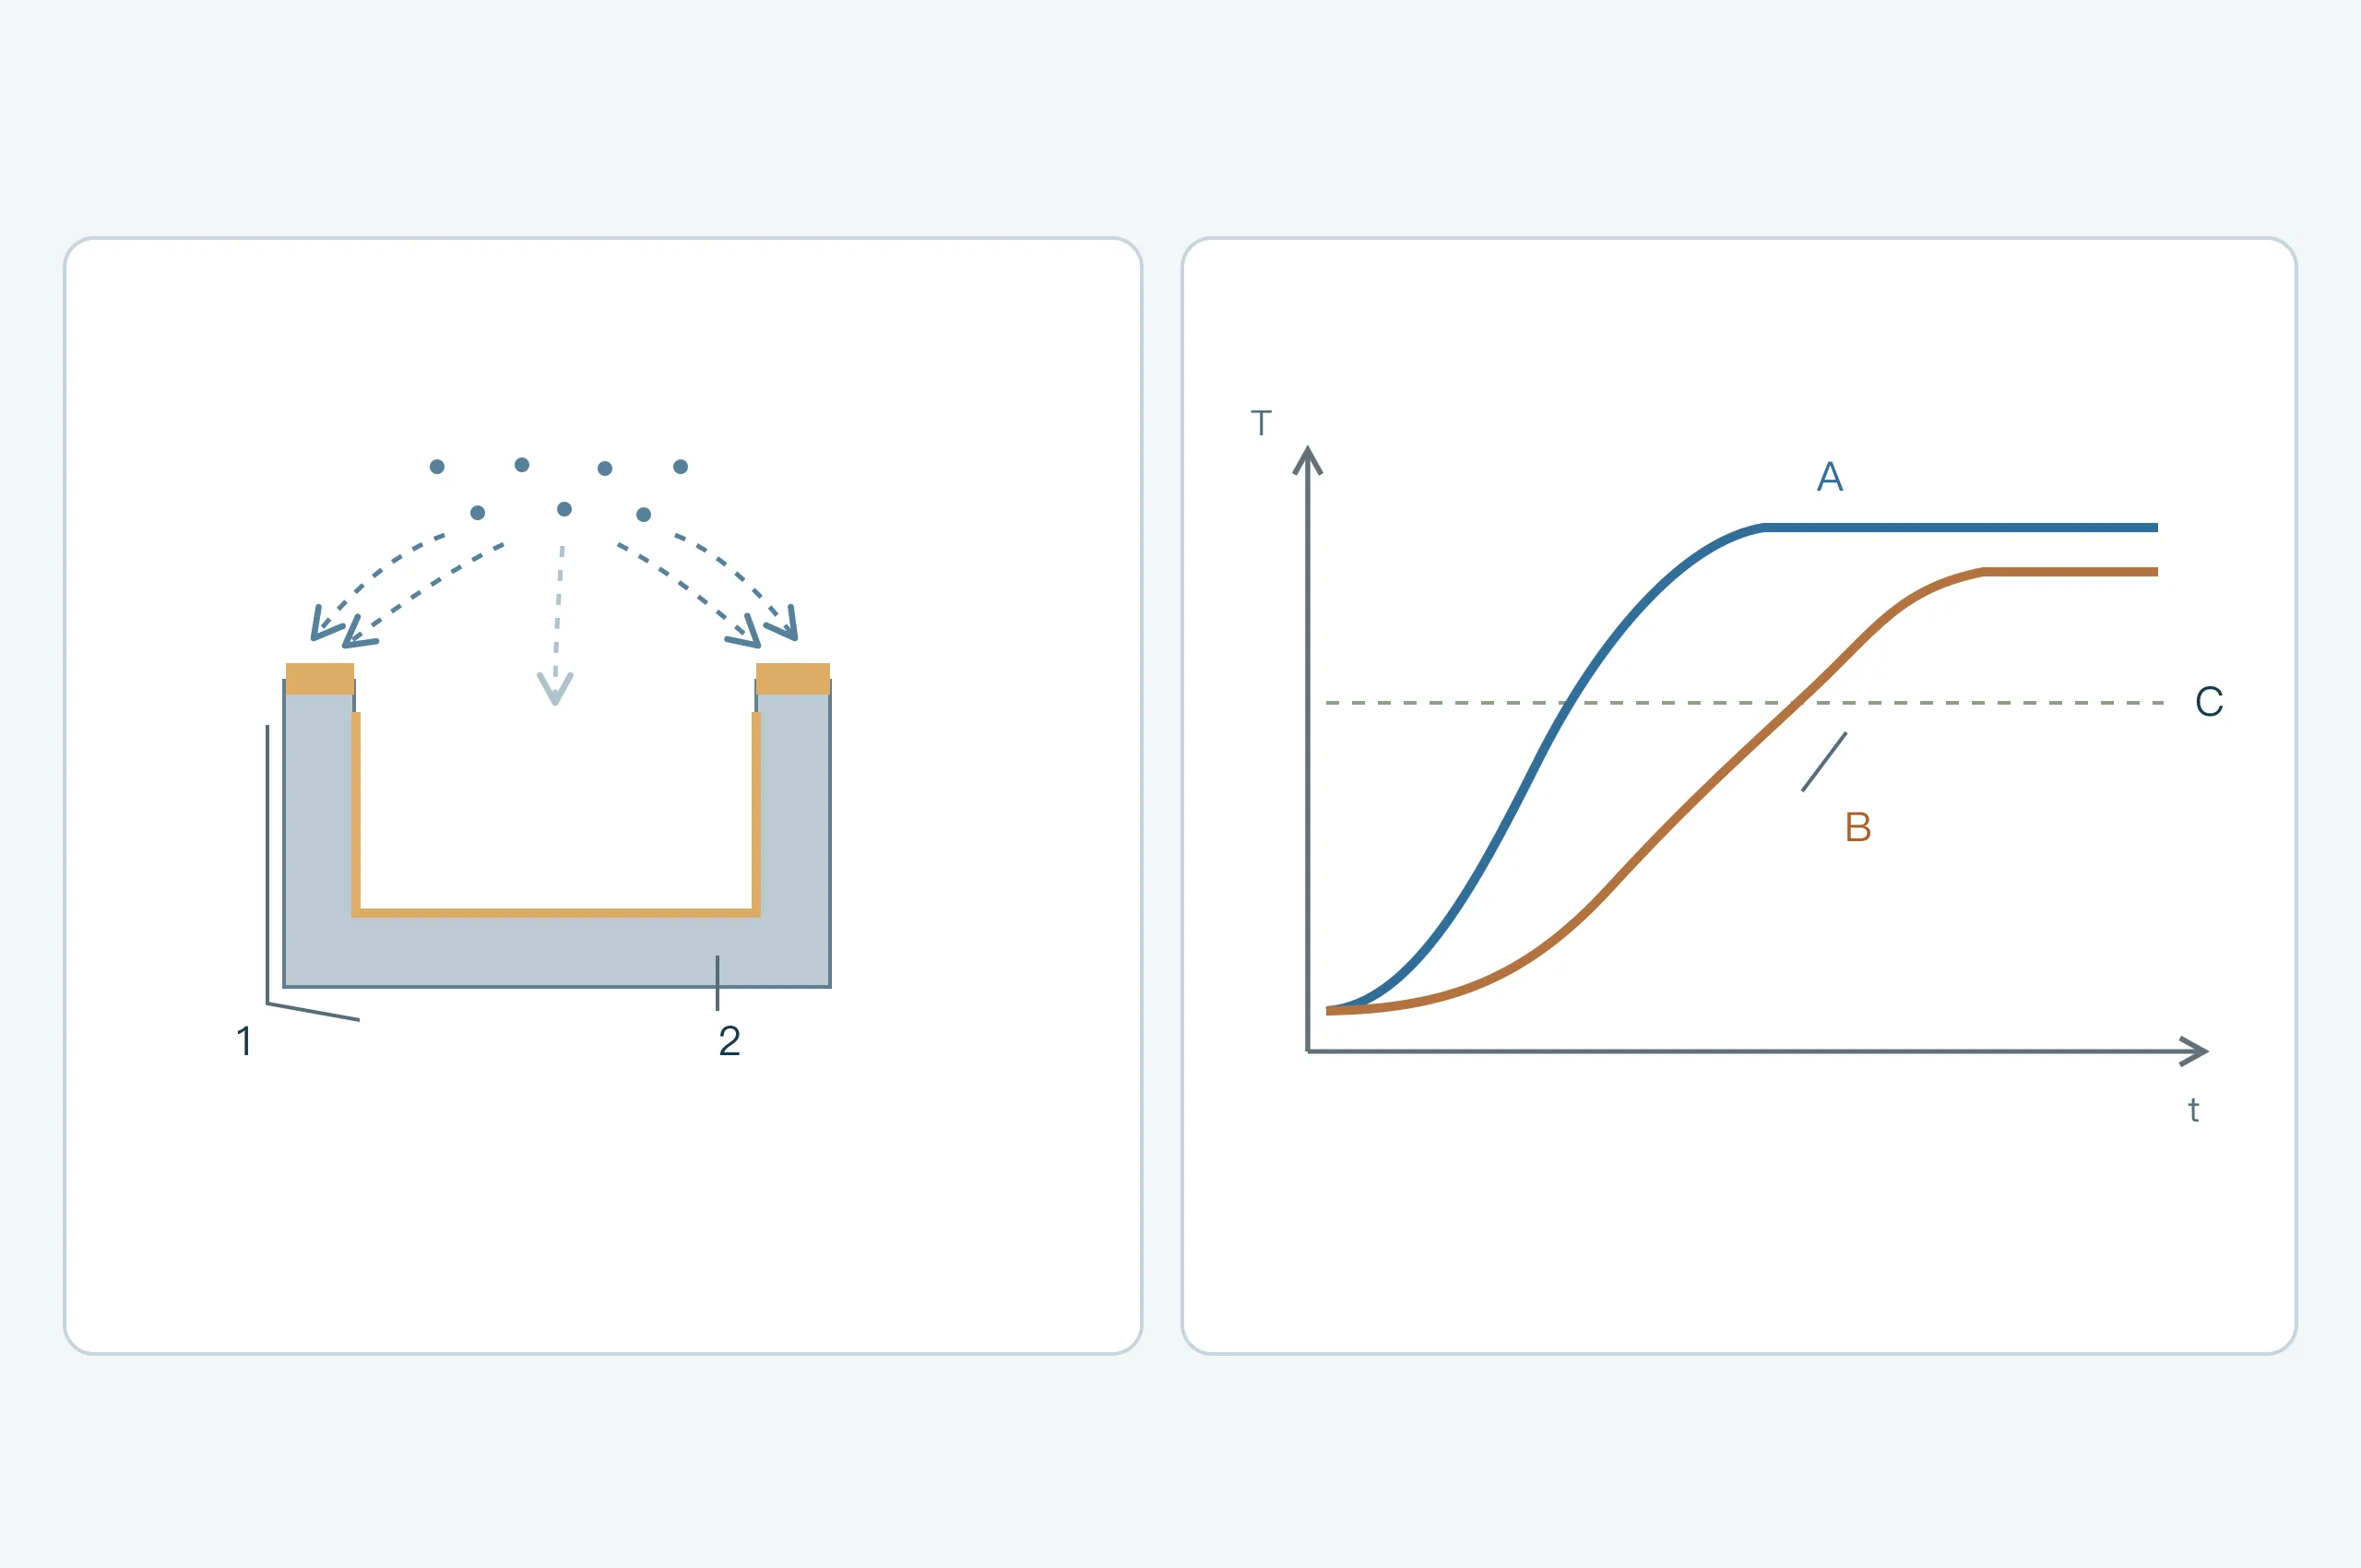
Tabancada yüklenen toz, hava akışı ve elektrik alanının birlikte etkisiyle topraklanmış parçaya ulaşır. Kanca ve askıdan parçaya uzanan temas yolu güvenilir olmalıdır. Eski kaplama, yağ veya gevşek temas birikmeyi etkileyebilir. İletken metal altlık, parça asıldıktan sonra topraklama yolunun hâlâ etkili olduğunu kanıtlamaz.[3]
Elektrostatik çekim tozu erimeden önce geçici olarak tutar. Bu, kürlenmiş kaplamanın alttaki yüzeyden ayrılmaya karşı dayanımından farklıdır. Toz fırına girmeden dökülüyorsa önce topraklamayı, toz beslemesini, hava akışını ve taşıma titreşimini kontrol edin. Oluşmuş kaplama soyuluyorsa ayrıca hasarın oluştuğu ara yüzeyi ve kürlenmeyi araştırın. İki soruna da “zayıf yapışma” demek farklı aşamaları belirsizleştirir.[2][3]
Derin bükülmüş kenarlarda, oluk ağızlarında ve boşluklarda sıklıkla Faraday kafesi etkisi görülür: toz dış kenarlarda daha kolay birikirken iç derinliklerdeki etkili birikme daha zayıftır. Daha uzun püskürtme, iç birikimi aynı oranda artırmadan ağız çevresinde toz yığmaya devam edebilir. Askı düzenini, püskürtme açılarını, nozulları, toz besleme havasını ve gerilim ile akım kontrolünü gerçek geometriye göre birlikte değerlendirin.[3][10]
Önce tozun gerekli bölgeye ulaşmak için uygun bir yolu olup olmadığını kontrol edin; ardından uygulama koşullarını ayarlayın. Aşırı hava akışı tozu iç köşeden dışarı üfleyebilir; yetersiz akış ise tozu oraya taşıyamayabilir. Ekipmanın izin verdiği çalışma aralığında deneme yapın ve tek bir ayarı hedeflemek yerine girinti, dış kenar ve büyük yüzeylerin kalınlıklarını karşılaştırın.[3]
Geri iyonizasyon farklı bir sorundur. Toz katmanı kalınlaşıp yük biriktirdikçe yerel elektrik alanı, katmanı bozan küçük boşalmalara ve sonunda çukurcuklara veya pürüzlü görünüme yol açabilir. Aşırı yükleme, uygun olmayan tabanca mesafesi, kötü topraklama ve fazla kalın toz katmanı bunda rol oynayabilir. Bu durum, en baştan kaplanması zor olan bir girintiden farklıdır. Tek bir çukurun fotoğrafı kirlenme olasılığını da dışlamaz.[4]
Erime, akış ve çapraz bağlanma bitmiş kaplamayı nasıl oluşturur?
Termoset toz ısınırken tanecikler yumuşar, erir ve sürekli bir film oluşturmak üzere birleşir. Eriyik hâlâ akabiliyorken yüzey düzensizliklerini azaltır. Çapraz bağlanma bu akışı giderek sınırlar ve sonunda kürlenmiş bir film oluşturur. Bu süreçler birbiriyle örtüşür; üç bağımsız anahtar gibi düşünülmemelidir.[1][5]
Görünüm, akış için mevcut sürenin başlangıçtaki toz katmanına uygun olup olmadığına bağlıdır. Yaşlanmış veya kısmen reaksiyona girmiş toz, yerel olarak fazla ya da yetersiz kalınlık ve uygun olmayan ısıtma son dokuyu değiştirebilir. Sıcaklığı artırmak bir koşulu iyileştirirken akış fırsatını kısaltabilir veya renk değişimine yol açabilir. Önce toz ürününü, depolama durumunu, film kalınlığını ve sıcaklık profilini doğrulayın.[2][10]
Dokulu tozlar kasıtlı olarak düzensiz yüzey oluşturabilir. Portakal kabuğunu kusur saymadan önce onaylı numuneyle istenen yüzeyin düz, ince dokulu veya kaba dokulu olduğunu belirleyin. Kararlaştırılan aydınlatmada karşılaştırın; her düzensiz yüzey aynı kusur değildir.
Kürlenme için yalnızca fırın sıcaklığını değil, parça sıcaklığını kontrol edin
TDS kürlenmeyi parça sıcaklığına göre belirtiyorsa, parça gerekli sıcaklığa ulaştıktan sonraki etkili süre önemlidir. Önce fırın havası ısınır, parça ise hâlâ ısınıyor olabilir. Kalın takviye plakaları, ince kapaklar ve farklı askı konumları da farklı ısınma profilleri yaşayabilir.[5]
Sıcaklık kayıtları temsilî ince ve kalın bölgeleri ve daha yavaş ısınan yerleri kapsamalı; yükleme, hat hızı veya fırında kalma düzenini de korumalıdır. Şekil 2’deki iki eğri yalnızca olası ısıl tepki farklarını gösterir. Gerçek kabul için ürünün izin verdiği sıcaklık ve süre kombinasyonlarıyla karşılaştırma gerekir. Şemadaki yatay çizgi genel bir kürleme sıcaklığı değildir.
Düzgün görünüm, çapraz bağlanmanın kullanım için gerekli düzeye ulaştığını kanıtlamaz. Aşırı ısıtma da rengi veya mekanik performansı gereksinimlerden uzaklaştırabilir. Astar ve son kat ayrı ayrı fırınlanıyorsa veya yeniden işlemede ek fırınlama varsa, her katmanın toplam ısıl geçmişini ve altlıkla bileşenlerin ısıya dayanımını kontrol edin.[5]
Uygun bir çözücüyle sürtme deneyi, belirtilen koşullardaki çözücü dayanımını değerlendirir. Belirli bir düzeye ulaşılması, tek başına tam kürlenmeyi kanıtlamaz. Çözücü, sürtme sayısı ve kabul ölçütleri ürüne ve kararlaştırılan yönteme bağlıdır; gelişigüzel bir silme bütün kürlenme kabul sürecini temsil edemez.[8]
Portakal kabuğu, krater ve iğne deliklerini ayırın
Neden önermeden önce gözlemleri tanımlamak için kusur adlarını kullanın. Kusurun ilk kez püskürtme kabininde mi, fırına girişte mi yoksa soğuma sonrasında mı görüldüğünü ve hangi yüzün, altlığın ve askı konumunun etkilendiğini kaydedin. Bu bilgiler, bütün partinin tozunu hemen değiştirmekten daha yararlı kanıt sağlar.
| Görünüm ve dağılım | Olası mekanizmalar | Önce ne doğrulanmalı? |
|---|---|---|
| Düz yüzey istenen yerde sürekli portakal kabuğu görünümü | Başlangıçtaki toz katmanı, akış süresi ve çapraz bağlanmanın uyumsuzluğu; altlık dokusunun yüzeye yansıması | Onaylı görünümü, yerel kalınlığı, depolama durumunu ve gerçek ısınma profilini kontrol edin; aynı tozla kaplanmış kontrollü numuneleri karşılaştırın |
| Kraterler, balık gözleri veya çukurlar | Yağ, su, silikon veya farklı tozla kirlenme; geri iyonizasyon da etkili olabilir | Kabindeki toz katmanını fırınlanmış yüzeyle karşılaştırın; kirlenme kaynaklarını, renk değişimindeki temizliği ve topraklamayı kontrol edin; temiz bir kontrol numunesi saklayın |
| Fırına girdikten sonra oluşan iğne delikleri veya küçük kabarcık çukurları | Altlık veya kalıntılardan gaz çıkışı; nemli toz; bazı sistemlerde reaksiyonun ürettiği uçucular | Altlık partilerini, kurutmayı, toz durumunu ve yerel kalınlığı karşılaştırın; gerekirse kesit inceleyin |
| Dış kenarlarda toz birikirken girintilerde çıplak alanlar kalması | Ulaşma yolu, elektrik alanı, hava akışı ve geometrinin etkileşimi | Aynı parçada askı veya püskürtme düzenlerini karşılaştırın; yalnızca büyük yüzeyleri ölçmek yerine iç ve dış konumları kaydedin |
| Yerel olarak aşırı kalınlık, akma veya alt kenarda yığılma | Püskürtme yollarının örtüşmesi ve aşırı toz besleme; erime sırasında akış | İlgili toz katmanını, püskürtme yollarını ve askı yönünü karşılaştırın; ısınma profilini ve son eşleşmeyi kontrol edin |
| Renk değişkenliği, beneklenme veya düzensiz parlaklık | Örtücülük ve film kalınlığı, ısıtma, partiler ve geri kazanılmış tozun bileşimindeki değişimler | Aydınlatmayı ve bakış açılarını sabit tutun; toz partilerini, gerçek sıcaklık profillerini ve yeni/geri kazanılmış toz düzenini kontrol edin; efekt tozlarında uygulama tutarlılığını da inceleyin |
Tablo araştırma yönleri sunar; gözlemlerle nedenler arasında bire bir eşleştirme yapmaz.[2][3][4][5][10]
Sıvı çözücü olmadan da iğne delikleri neden oluşabilir?
Kuru tozda yaş boyadaki gibi sıvı taşıyıcı yoktur; yine de ısıtma sırasında dışarı çıkması gereken gazlar bulunabilir. Bunlar altlıktan, ön işlem kalıntılarından, alttaki kaplamalardan veya tozun kendisinden gelebilir. Örneğin bazı polyester tozların kürlenme sistemleri reaksiyon sırasında su açığa çıkarır. Gazın çıkış zamanı, film kalınlığı ve yüzeyin akmaya devam edebildiği süre, deliklerin kalıp kalmayacağını birlikte belirler.[2][5]
Döküm veya galvanizli parçalardan gaz çıkışını, bükülmüş kenarlardaki su kalıntısını ve tozdaki nemi ayrı ayrı araştırın. Gazı uzaklaştırmak için ön ısıtma veya gaz çıkışını tolere eden uygun bir toz seçenek olabilir; ancak sıcaklık, süre ve sonraki kaplama düzeni denemelerle belirlenmelidir. Metal kaplamanın, altlığın ve bileşenlerin değişimini de kontrol edin. Gaz çıkışını tolere eden bir ürün, her ağır gaz çıkışı sorununun giderilmesini garanti edemez.[5]
Geri kazanılmış tozu bir süreç değişkeni olarak kaydedin
Fazla püskürtülen tozun geri kazanılması, koşulsuz eklenebileceği anlamına gelmez. Geri kazanım tanecik boyutu dağılımını değiştirebilir; renk değişimlerinden kalan toz veya başka kirleticiler sisteme girebilir. Efekt tozlarında metalik pigmentlerle temel tozun ayrışma olasılığı da dikkate alınmalıdır; bu, görünümü etkileyebilir.[2]
Gerçek ürün için geri kazanılmış toza izin verilip verilmediğini ve beslemenin nasıl tutarlı tutulacağını doğrulayın. Yeni ve geri kazanılmış toz kullanımını kaydedin. Bir rehberin önerdiği oranı her toza uygulamayın; renk farkını düzeltmek için doğrulanmamış aynı renk tozu karıştırmayın.
Kontrollü karşılaştırmalarla nedeni bulun, ardından gerçek parçalarda doğrulayın
Her karşılaştırma, başlangıç koşullarını koruyarak tek bir soruyu yanıtlamalıdır. Örneğin girinti kaplanmasının askı yönüne bağlı olup olmadığını araştırmak için aynı parçayı, aynı toz partisini ve karşılaştırılabilir diğer koşulları kullanarak askı düzenlerini karşılaştırın. İç kaplanmanın iyileşip iyileşmediğine bakarken dış kenarların kalınlaşıp kalınlaşmadığını veya kalınlık değişkenliğinin artıp artmadığını da kontrol edin.
Yetersiz kürlenmeden şüpheleniliyorsa önce gerçek sıcaklık profilini edinin; ardından ürünün izin verdiği aralıkta ısıtma düzenlerini karşılaştırıp mekanik performansı ve görünümü yeniden değerlendirin. İğne delikleri altlıktan gaz çıkışına bağlı olabilir diyorsanız aynı tozla altlık hazırlama yollarını karşılaştırın ve her yerin ısıl tepkisini kaydedin. Düz paneller ve karmaşık parçalar farklı ısınabilir; bu farkı yanlışlıkla toza bağlamayın.
Her denemede onarılmamış kusurlu parçaları, kabul edilebilir parçaları, parti bilgilerini ve süreç kayıtlarını saklayın. Tozu, tabanca yollarını, kalınlığı ve fırın sıcaklığını aynı anda değiştirmek, görünüm iyileşse bile etkili değişikliği belirlemeyi zorlaştırır. Teşhisi tekrarlanan numunelerde ve gerçek parça geometrisinde doğrulayın.
Kabul; görünümü, kaplanmayı ve montajı kapsamalıdır
Bitmiş parça kabulünde en azından muayene yerleri, yöntemler ve ölçütler tanımlanmalıdır. Tek bir düz renk paneli, muhafazanın bükülmüş kenarı içindeki film kalınlığını, kaynaklı somundaki eşleşmeyi veya topraklama saplamasından geçen elektrik yolunu doğrulayamaz.
| Neler doğrulanmalı? | Muayene düzeni | Saklanacak kayıtlar |
|---|---|---|
| Renk, parlaklık ve doku | Onaylı numune veya renk paneli; kararlaştırılan aydınlatma, gözlem mesafesi, yön ve görünür yüzeyler | Toz ürünü, parti, izin verilen görünüm değişkenliği ve kusur yerleri |
| Film kalınlığı ve tam kaplanma | Altlığa ve geometriye uygun kalınlık ölçüm yöntemini seçin; gerektiğinde derin bölgeleri sökerek veya kesit üzerinden inceleyin | Konum haritası, ayrı ölçüm sonuçları, cihaz kontrolleri ve yerel ölçütler; çok katmanda toplam kalınlık veya katmana özgü sonuçlar |
| Kürlenme ve mekanik performans | Sıcaklık profilini TDS ile karşılaştırın ve uygulamanın gerektirdiği yapışma, bükme veya darbe kontrollerini kullanın | Isıl geçmiş, deney yerleri, yöntem ve baskı, numune durumu ve ayrılmanın yeri |
| Eşleşme ve elektriksel temas | Bitmiş delik, diş, konumlandırma, sızdırmazlık ve son montajın elektriksel kontrolleri | Kaplanmayacak bölgeler, maskeleme yöntemi, işlem sonrası ölçüler, sıkma koşulları ve sonuçlar |
| Çevresel koruma | Gerçek nem, temizleme, güneş veya korozif maruziyete uygun deneyleri seçin | Komple kaplama sistemi, numune durumu, maruziyet koşulları ve hasar ölçütleri |
Manyetik veya girdap akımıyla kalınlık ölçümünde kalibrasyon, doğrulama ve ayarı cihaza ve ilgili yönteme göre teyit edin. Kenarlar, eğri yüzeyler, küçük delikler ve pürüzlü yüzeyler okumaları etkileyebilir. Tek ölçüm veya genel ortalama, kritik yerlerin sonuçlarının yerine geçmez.[6]
Toz boya filmleri eşleşme alanından yer kaplar. Bir deliğin iki tarafında gerçekten kaplama oluştuğunda, iki taraftaki kürlenmiş film kalınlıklarının toplamıyla delik çapındaki azalma tahmin edilebilir. Ancak yalnızca bu geometrik ilişkiyle diş kabulü belirlenemez. Bitmiş parçayı gerekli mastarlar veya montaj koşullarıyla kontrol edin. Maskelenmesi gereken delikleri, sızdırmazlık yüzeylerini ve topraklama yerlerini çizimle süreç arasında ilişkilendirin.
Sıradan organik toz boya filmi güvenilir bir elektriksel temas yüzeyi sayılmamalıdır. Temas bölgesi korunup kaplanmadan bırakıldıktan veya yerel işlem belirtildikten sonra elektrik yolunu son sıkma koşullarında doğrulayın ve açık bölgelerin korunmasını değerlendirin. Püskürtme sırasında askının iyi topraklanması, bitmiş montajda topraklamanın uygun olduğunu kanıtlamaz.[3][5]
Uygulanabilir bir yapışma deneyi yöntemi seçin. ASTM D3359 kesme ve bant sınıflandırmaları, ara yüzey hasarı için mutlak kuvvet değeri vermez; yöntem ISO 2409 ile teknik olarak eşdeğer de değildir. Çok katmanlı bir sistemin hasarı katmanlar arasında oluşabilir; rapor ayrılmanın gerçek yerini belirtmelidir.[7]
Uygulamaya göre korozyon dayanımını ve hava koşullarına dayanımı ayrı değerlendirin. Tuz püskürtme, kontrollü ortamda karşılaştırma sağlar. ASTM B117 belirli bir ürünün maruziyet süresini veya kabul ölçütlerini kendiliğinden tanımlamaz; tek bir tuz püskürtme sonucu dış ortam kullanım yılına çevrilemez.[9]
Yeniden işlemeden önce hangi katmanların kalabileceğini belirleyin
Yerel görünüm onarımı, rötuş boyası, yeniden toz boya uygulaması ve kaplamayı söküp yeniden kaplama farklı sorunları çözer. Mevcut filmin kalıp kalamayacağı kusur derinliğine, ara yüzey durumuna, uyumluluğa ve kullanım gereksinimlerine bağlıdır. Bir çukuru örtmek, alttaki kirliliğin veya gözeneklerin giderildiğini göstermez.
Kürlenmiş filmin üzerine yeniden toz uygulaması da mevcut katmanın yalıtkan ve elektrostatik davranışından etkilenir; bu nedenle çıplak parça ayarları doğrudan kullanılamaz.[2] Yeniden kaplamada temizliği, gerekli yüzey hazırlığını, toplam kalınlığı ve ek fırınlamayı doğrulayın. Yerel onarımlarda renk, koruma ve ilgili işlevleri yeniden değerlendirin.
Geniş alanlarda soyulma, katmanlar arası hasar veya film altı korozyon varsa önce sökülecek kapsamı tanımlayın; ardından altlığın, metal kaplamanın ve ölçülerin hâlâ kullanılabilir olup olmadığını değerlendirin. Daha kapsamlı araştırma için metal fırın boyasında soyulma ve yapışma rehberine bakın. Yeniden işlenen parçaların orijinal partisini, yeniden işleme çevrimi sayısını ve yeni kabul sonuçlarını saklayın.
Gereksinimleri belirlemek için kullanım ve çizimle başlayın
Malzemeyi, kullanım amacını, beklenen miktarı ve görünüm yüzeyleri, girintiler, eşleşme delikleri, dişler, contalar ve elektriksel temas yerlerini belirten bir çizim, eskiz veya fotoğraf gönderin. Mevcut kusur varsa fark edildiği aşamayı ve onarım öncesi fotoğrafları ekleyin. Henüz kararlaştırılmamış toz, kalınlık veya deney gereksinimlerini “doğrulanacak” olarak işaretleyin; böylece numuneler, kabul ve teklifler gerçek parça üzerinden görüşülebilir.
- [1] PPG Coatings Services — Powder Coating Process Specifics
- [2] TIGER Coatings — Tips & Tricks for Powder Coating: Troubleshooting Guide (01-2022)
- [3] Nordson — Powder Coating System Troubleshooting Guide, PWL-14-3292 (2014)
- [4] Powder Coated Tough — Ask the Experts (September–October 2024), republished by Gema
- [5] PPG Powder Coatings — FAQ: cure curves, cure checks, storage and outgassing
- [6] ASTM D7091-22 — Nondestructive Measurement of Dry Film Thickness
- [7] ASTM D3359-23 — Rating Adhesion by Tape Test
- [8] ASTM D5402-19(2024) — Solvent Resistance of Organic Coatings Using Solvent Rubs
- [9] ASTM B117-26a — Operating Salt Spray (Fog) Apparatus
- [10] IFS Coatings — Powder Coating Troubleshooting Guide
- [11] IFS Coatings — Appearance Issues in Powder Coating: Picture Framing
- [12] Axalta — Problems on the coated object: Levelling (orange peel)